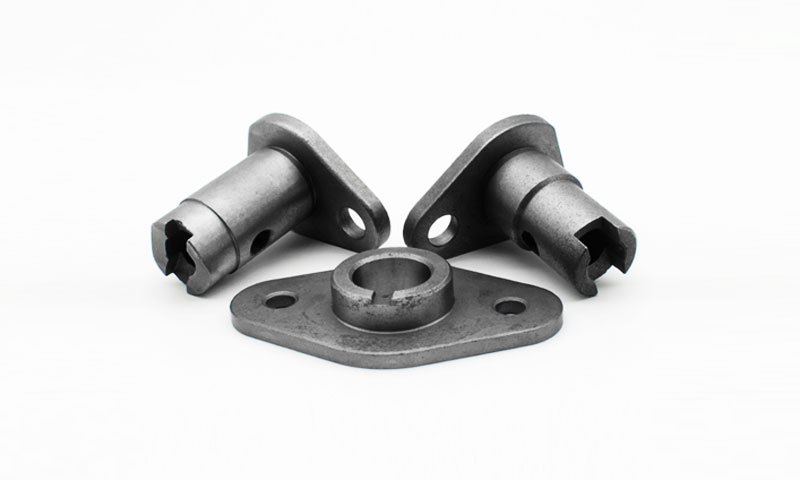
까다로운 기계 시스템에서, 도르래는 단순한 홈이 있는 바퀴 그 이상입니다.
로프나 케이블의 움직임을 지속적으로 관리해야 하는 하중을 지탱하는 전달 구성요소입니다., 방사형 힘, 충격 하중, 마찰, 반복되는 주기적 스트레스.
크레인에서 도르래가 작동할 때, 광산 장비, 해양 기계, 무거운 리프팅 시스템, 또는 기타 가혹한 서비스 환경, 재료 품질과 제조 공정은 장비 신뢰성에 직접적인 영향을 미칩니다..
이곳은 맞춤형 주강 풀리 결정적인 엔지니어링 이점을 제공합니다..
이 기사에서는 맞춤형 주강 풀리 생산에 대한 기술적 고려 사항을 살펴봅니다., 강종, 정밀주조부터 가공까지, 열처리, 점검, 애플리케이션, 공급업체 선정.
1. 주강 풀리 란 무엇입니까??
에이 주강 풀리 강철을 주형에 주조한 후 중요한 표면을 필요한 치수로 가공하여 제조된 회전 기계 부품입니다..
리프팅 및 로프 핸들링 시스템, 일반적으로 라고도 불린다. 묶다.
주요 기능은 안내하는 것입니다., 리디렉션, 또는 허브와 샤프트 또는 베어링 어셈블리를 통해 관련 기계적 부하를 전달하는 동안 와이어 로프 또는 유사한 유연한 요소를 지원합니다..
단순한 바퀴와 달리, 도르래는 신중하게 설계된 기능적 기하학을 가지고 있습니다.. 그만큼 로프 그루브 로프가 도르래에 어떻게 놓이는지 제어, 허브와 보어는 지지 샤프트나 베어링 장치에 하중을 전달합니다..
플랜지는 홈 내에서 로프를 유지하는 데 도움이 되며 부품의 전반적인 구조적 강성에 기여할 수 있습니다..
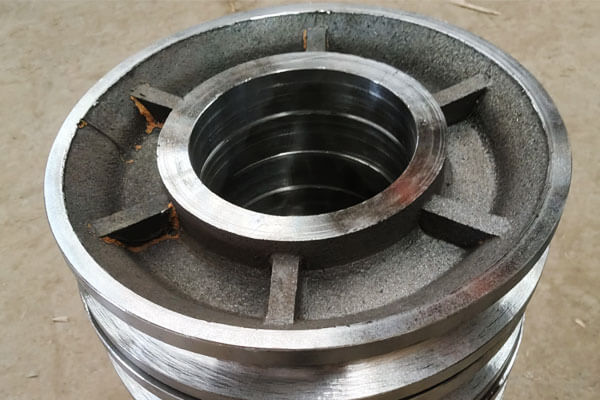
주강 풀리의 주요 구성 요소
| 요소 | 기능 | 주요 제조 고려 사항 |
| 시브/림 | 로프를 지지하고 안내합니다. | 그루브 프로파일, 벽 두께, 내마모성 |
| 로프 그루브 | 로프를 받고 안내합니다. | 반지름, 깊이, 프로필 정확도, 표면 상태 |
| 플랜지 | 시브에 로프를 유지하는 데 도움이 됩니다. | 키, 두께, 동심도 |
바퀴통 |
풀리를 샤프트 또는 베어링에 연결합니다. | 치수 정확도, 구조적 강도 |
| 구경 | 샤프트 수용, 부싱, 또는 베어링 배열 | 지름, 진원도, 동심도 |
| 키홈 | 해당되는 경우 토크를 전달합니다. | 위치 및 치수 정확도 |
| 장착 특징 | 주변 장비와의 인터페이스 | 위치, 평탄, 조정 |
정밀주강 풀리용, 이러한 기능에는 모두 동일한 제조 정확도가 필요하지 않습니다..
주조 공정은 대부분의 구조적 기하학을 확립할 수 있습니다., 보어에는 CNC 가공이 사용됩니다., 베어링 표면, 홈, 열쇠구멍, 끝면, 및 기타 중요한 인터페이스.
2. 맞춤형 풀리의 일반 주강 등급
주강 풀리의 재료 선택은 작업 하중을 기준으로 해야 합니다., 충격 조건, 착용 요구 사항, 작동 온도, 부식 노출, 및 필요한 서비스 수명.
기존의 탄소주강 외에, 맞춤형 풀리 디자인에는 저합금강을 사용할 수 있습니다., 고망간 내마모강, 또는 작동 환경에서 추가 성능이 필요할 경우 부식 방지 스테인리스 스틸.
| 재료 / 등급 | 합금 가족 | 주요 성과 속성 | 일반적인 풀리 응용 분야 |
| ASTM A216 Gr. WCB | 탄소주강 | 좋은 힘, 우수한 주파수, 좋은 가공성, 비용 효율적 | 범용 풀리, 산업자재 취급, 빛- 중형 리프팅 시스템까지 |
| ASTM A216 Gr. WCC | 탄소주강 | WCB보다 높은 강도, 좋은 인성 및 주조성 | 견고한 산업용 도르래, 크레인 부품, 까다로운 자재 취급 시스템 |
| 저합금 주강, CR-MO / Ni-Cr-Mo | 저합금 주강 | 더 높은 강도, 경화성 향상, 좋은 인성, 열처리 후 피로 성능이 향상됨 | 중부하 작업용 크레인 시브, 건설 호이스트, 광산 장비, 고하중 풀리 |
| ASTM A148 고강도 등급 | 고강도 주강 | 높은 인장 및 항복 강도, 열처리에 적합, 강력한 하중 지지 능력 | 메인 다발, 무거운 리프팅 장비, 대형 산업용 풀리, 고부하 기계 |
ASTM A352 LCB / LCC |
저온 주강 | 저온에서의 충격 인성 향상, 저온 서비스 조건에 적합 | 실외 크레인, 한랭지 광산 장비, 해양 및 해양 리프팅 시스템 |
| 오스테나이트계 스테인리스 주강, CF8 / CF8M | 스테인레스 주강 | 우수한 내식성, 좋은 인성, 등급별 제한이 있는 염화물 함유 환경에 적합 | 해양 풀리, 부식성 물질 처리 시스템, 화학 및 식품 가공 장비 |
| Hadfield Steel, ASTM A128 Gr. 비 | 고망간 오스테나이트강 | 탁월한 충격 인성과 연마 환경에서 강력한 가공 경화 반응 | 광업 장비, 연마재 취급, 고충격 풀리 및 도르래 응용 분야 |
| 붕소 합금 주강 | 붕소 합금강 | 높은 경화성, 열처리 후 강한 내마모성, 까다로운 순환 부하에 적합 | 중간- 튼튼한 풀리에, 마모가 심한 자재 취급 장비 |
3. 맞춤형 주강 풀리 제조 공정
맞춤형 주강 풀리의 제조 공정은 패턴 정확도가 제어되는 순서로 이루어집니다..
풀리는 하중을 지탱하는 부품이기 때문에, 주조소는 시브 섹션에 특별한 주의를 기울여야 합니다., 바퀴통, 플랜지 전환, 단면 두께의 국부적 변화가 응고 및 내부 주조 품질에 영향을 미칠 수 있는 기타 영역.
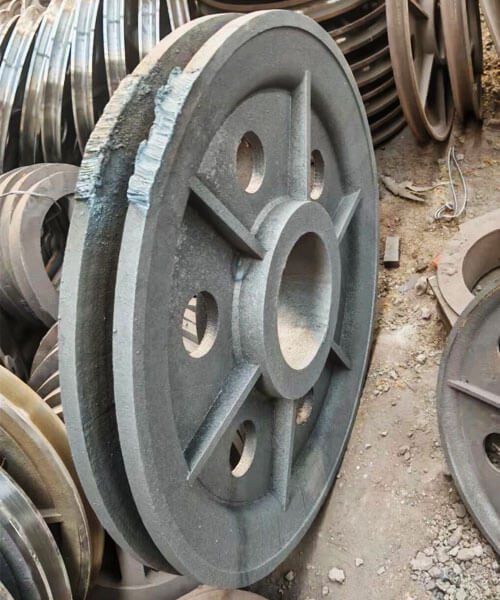
패턴 메이킹
패턴 제작은 풀리 구멍의 기본 형상을 결정하므로 주조 정확도에 직접적인 영향을 미칩니다..
패턴은 시브를 재현해야 합니다., 바퀴통, 플랜지, 적절한 수축 허용 및 가공 허용을 통합하면서 기타 주조 기능을 제공합니다..
을 위한 투자 주조, 왁스 패턴은 일반적으로 왁스를 정밀 다이에 주입하여 생성됩니다..
왁스 패턴은 최종 풀리 형상을 밀접하게 나타내며 이후에 세라믹 쉘을 만드는 데 사용됩니다..
모래 주조용, 패턴은 일반적으로 수지로 만들어집니다., 목재, 금속, 또는 기타 적절한 재료를 사용하여 금형 캐비티를 형성합니다..
풀리 디자인에 따라, 패턴에는 드래프트 및 분할 배열이 통합되어 안정적인 금형 제거가 가능합니다..
맞춤형 풀리 제작을 위한, 패턴 디자인은 주조 표면과 최종 가공이 필요한 표면을 명확하게 구분해야 합니다..
과도한 가공 여유로 인해 재료 제거 및 비용 증가, 허용량이 충분하지 않으면 지정된 최종 치수를 달성하기 어려울 수 있습니다..
금형 및 코어 제작
금형은 주강 풀리의 외부 형상을 정의합니다., 코어는 내부 공동이나 통로가 패턴에 의해 직접 형성될 수 없는 곳에 사용됩니다..
~ 안에 모래 주조, 선택된 모래와 바인더 시스템이 패턴 주위에 압축되어 금형 캐비티를 생성합니다..
코어는 중앙 보어 또는 기타 내부 기능을 생성하기 위해 배치될 수 있습니다..
핵심 강도, 치수 정확도, 침투성, 타설 중 변위가 보어 정렬 및 벽 두께에 영향을 미칠 수 있으므로 위치 지정이 특히 중요합니다..
~ 안에 투자 주조, 왁스 패턴은 내화성 세라믹 슬러리와 스투코로 반복적으로 코팅되어 다층 쉘을 만듭니다..
충분한 쉘 강도가 달성된 후, 왁스를 제거하고 세라믹 몰드를 소성합니다..
주형이나 쉘은 용융된 강철을 견딜 수 있을 만큼 충분한 강도를 제공하는 동시에 적절한 투자율과 열적 거동도 제공해야 합니다..
정밀 풀리 캐스팅용, 금형의 결함은 주조 표면으로 직접 전달되거나 중요한 형상의 치수 정확도를 변경할 수 있습니다..
철강 용해 및 화학물질 제어
선택된 주강은 지정된 합금의 요구 사항에 따라 녹습니다..
합금에 따라 유도 용해 또는 전기 아크 용해를 사용할 수 있습니다., 주조 장비, 및 생산 요구 사항.
쏟아지기 전에, 용융 금속은 일반적으로 화학 분석을 사용하여 확인됩니다., 종종 a 분광계, 탄소 및 합금 원소가 지정된 조성 범위 내에 있는지 확인하기 위해.
용융 준비에는 다음이 포함될 수 있습니다.:
- 슬래그 제거
- 탈산
- 온도 조절
- 포함 제어
- 열 식별 및 추적성
강철 등급이 후속 열처리에 대한 반응을 결정하고 강도에 영향을 미치기 때문에 화학적 제어는 맞춤형 풀리에 특히 중요합니다., 인성, 마모 거동, 저온 성능.
게이팅, 급송, 쏟아져
게이트 및 공급 시스템은 용강이 풀리 공동을 원활하게 채우고 응고 수축을 효과적으로 보상할 수 있도록 설계되어야 합니다..
풀리 형상에는 허브와 허브에서 도르래로의 전환 주위에 상대적으로 무거운 부분이 포함될 수 있습니다..
이 부분은 얇은 부분보다 더 오랫동안 액체 상태로 남아 있을 수 있으므로 적절한 공급이 필요합니다..
게이팅 및 라이저 시스템은 제어하도록 설계되었습니다.:
금속 흐름 → 충전 순서 → 열 균형 → 방향성 응고 → 수축 보상
붓는 동안, 온도와 주입 속도는 합금 및 금형 시스템에 대해 설정된 공정 창 내에서 제어되어야 합니다..
금속 온도가 지나치게 낮으면 충전이 불완전하거나 냉간 차단이 발생할 수 있습니다., 부적절한 유동 조건은 난류를 증가시키고 산화물 또는 함유물 관련 결함의 가능성을 증가시킬 수 있습니다..
필요한 경우, 주조 시뮬레이션을 사용하여 생산 전 충전 및 응고를 평가하고 잠재적인 핫스팟이나 공급 문제를 식별할 수 있습니다..
응고 및 냉각
일단 구멍이 채워지면, 녹은 강철이 굳기 시작한다.
강철은 냉각 중에 부피 수축을 겪기 때문에 이 단계가 중요합니다., 제대로 제어되지 않은 응고는 수축 공동을 생성할 수 있습니다., 내부 다공성, 뜨거운 크래킹, 및 잔류 응력.
목적은 일반적으로 제어되고 방향성이 있는 응고 패턴을 촉진하는 것입니다., 다른 곳에서 충분한 금속이 응고될 때까지 더 무거운 부분을 공급할 수 있는 상태로 유지.
캐스팅 디자인에 따라, 주조소는 다음을 사용할 수 있습니다.:
- 라이저
- 오한
- 제어된 금형 온도
- 최적화된 섹션 전환
- 특정 타설 조건
냉각 거동은 결과적인 미세 구조 및 기계적 특성에도 영향을 미칩니다..
지나치게 심하거나 고르지 않은 열 구배는 뒤틀림 및 잔류 응력을 유발할 수 있습니다., 특히 크거나 기하학적으로 복잡한 풀리의 경우.
쉐이크아웃 및 캐스팅 청소
캐스팅이 충분히 식은 후, 몰드 또는 세라믹 껍질이 제거되었습니다..
모래주조용, 이 작업은 일반적으로 다음과 같이 불립니다. 쉐이크 아웃, 경화된 모래 주형과 코어가 주조품에서 분리되는 동안.
매몰주조용, 세라믹 껍질을 기계적으로 제거하거나 가공하여 강철 주물을 노출시킵니다..
그런 다음 주물은 게이팅 및 라이저 시스템에서 분리됩니다.. 일반적인 청소 작업에는 다음이 포함됩니다.:
- 게이트 및 라이저 절단
- 연마
- 샷 폭발
- 부착된 금형 재료 제거
- 비기능적 표면 불규칙성의 국부적 드레싱
이 단계의 목적은 불필요한 모재 제거를 피하면서 열처리 및 검사에 적합한 깨끗한 주물을 얻는 것입니다..
4. 주강 풀리의 정밀 가공
정도 CNC 가공 주강 도르래를 거의 그물 모양의 주조물에서 완성된 기능성 부품으로 변환합니다..
로프 그루브, 구경, 열쇠구멍, 바퀴통, 장착면은 치수 정확도와 위치 관계가 로프 추적에 직접적인 영향을 미치기 때문에 주요 가공 기능입니다., 회전, 부하 분산, 그리고 조립.
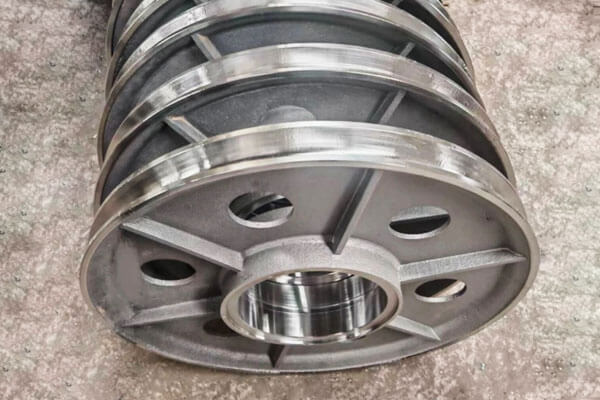
로프 그루브 가공
로프 홈은 도르래의 가장 중요한 기능적 표면 중 하나입니다.. 반경, 깊이, 너비, 프로파일은 로프 유형 및 직경과 일치해야 합니다..
크기가 작은 홈은 로프를 과도하게 구속할 수 있습니다., 너무 크거나 모양이 잘못된 홈은 지지력이 부족하고 로프 변형 및 마모를 증가시킬 수 있습니다..
와이어로프 풀리용, 따라서 홈 반경은 일반적으로 공칭 로프 반경과 단순히 일치시키기보다는 적절한 로프 안착을 제공하도록 설계됩니다..
홈은 일반적으로 폼이나 프로파일링 도구를 사용하여 CNC 선반에서 가공됩니다..
거친 후 마무리 회전, 더 미세하고 일관된 표면이 필요한 경우 연삭 또는 연마가 적용될 수 있습니다..
보어 가공
보어는 샤프트와의 인터페이스를 제공합니다., 베어링, 또는 부싱, 그래서 그 직경, 진원도, 동심도를 신중하게 제어해야 합니다..
보어는 일반적으로 보링에 의해 생성됩니다., 리밍, 또는 정밀 연삭.
필요한 핏과 용도에 따라, 치수 공차는 100분의 1밀리미터 단위로 지정될 수 있습니다., 예를 들어 일부 정밀 응용 분야의 경우 약 ±0.02~±0.05mm입니다..
실제 공차는 샤프트/베어링 맞춤에 따라 결정되어야 합니다., 풀리 크기, 및 적용 가능한 엔지니어링 사양.
가장 중요한 것은, 보어는 로프 홈 및 외부 도르래 표면과 필요한 위치 관계를 유지해야 합니다..
키홈 및 스플라인 가공
풀리가 키 샤프트에 직접 장착되는 경우, 키홈 폭, 깊이, 각도 위치는 정확하게 가공되어야 합니다..
풀리 홈과의 정렬은 올바른 조립과 하중 전달에 중요합니다..
더 큰 토크 용량이나 더 정확한 회전 맞물림이 필요한 응용 분야용, 스플라인 연결을 사용할 수 있습니다.
두 경우 모두, 과도한 백래시를 방지하려면 가공 정밀도가 필요합니다., 국소 응력 집중, 또는 조립 간섭.
바퀴통, 얼굴, 및 플랜지 가공
허브와 끝면을 회전해야 할 수도 있습니다., 갈기, 또는 필요한 치수와 표면 상태를 얻기 위해 연삭.
일관된 조립을 보장하려면 장착면이 충분히 평평하고 적절하게 정렬되어야 합니다..
과도한 변화는 로프 유지 및 홈과 주변 구조 사이의 관계에 영향을 미칠 수 있으므로 플랜지 형상에도 제어가 필요합니다..
동심도 및 런아웃
로프 홈에 대한 보어의 동심도는 회전 풀리의 경우 특히 중요합니다..
과도한 편심 또는 방사형 런아웃은 불균일한 로프 움직임을 생성할 수 있습니다., 진동, 고르지 않은 로딩, 및 추가 베어링 응력.
런아웃은 일반적으로 다이얼 표시기를 사용하여 확인됩니다., 정밀 게이지, 또는 측정 장비를 조정.
중요한 구성 요소의 경우, 해당되는 티르 (총 지표 판독값) 요구사항은 일반적인 값을 사용하는 대신 엔지니어링 도면에 정의되어야 합니다..
동적 밸런싱
고속 회전 풀리는 가공 후 동적 균형이 필요할 수 있습니다..
불균형은 회전 속도에 따라 증가하고 진동 및 베어링 하중에 기여할 수 있는 원심력을 생성합니다..
밸런싱은 전용 밸런싱 머신에서 수행됩니다.. 교정방법에 따라, 필요한 균형 조건을 달성하기 위해 소량의 재료를 제거하거나 균형추를 추가할 수 있습니다..
저속용, 무거운 짐을 실은 단, 균형 요구 사항은 고속 회전 풀리보다 덜 엄격할 수 있습니다..
5. 주강 풀리의 표면 마감 및 열처리
열처리는 주강의 기계적 상태를 결정합니다., 표면 마감은 기능적 표면과 노출된 표면에 필요한 조건을 설정합니다..
두 가지 모두 의도된 부하와 함께 고려해야 합니다., 입다, 로프 유형, 운영 환경, 그리고 서비스 수명.
열처리
주강의 등급과 요구되는 기계적 성질에 따라 열처리 사이클을 선택합니다.. 일반적인 치료법에는 다음이 포함됩니다.:
| 열처리 | 주요 목적 |
| 정규화 | 주조 미세구조를 미세화하고 보다 균일한 기계적 조건을 확립합니다. |
| 가열 냉각 | 경도를 줄입니다, 가공성을 향상하다, 내부 스트레스를 해소하고 |
| 담금질 및 템퍼링 | 경도를 제어하여 더 높은 강도와 인성을 개발합니다. |
| 스트레스 완화 | 주조로 인한 잔류 응력 감소, 용접, 또는 가공 |
| 표면 경화 | 로프 홈과 같은 선택된 표면의 내마모성을 높입니다. |
하중을 지탱하는 풀리용, 더 높은 기계적 성능이 필요할 때 적합한 탄소 및 저합금 주강에 대해 담금질 및 템퍼링을 선택할 수 있습니다..
뜨임 온도는 강철 등급과 경도와 인성의 요구되는 균형에 따라 설정되어야 합니다..
홈의 표면 경화
로프 접촉으로 인해 심각한 마모가 발생하는 경우, 국부적인 표면 경화를 고려할 수 있습니다..
소재와 디자인에 따라, 고주파 경화와 같은 방법, 화염 경화, 또는 질화 처리가 적용될 수 있습니다..
표면 경도가 너무 높거나 경화 깊이가 부적절하면 인성이 저하되거나 바람직하지 않은 잔류 응력이 발생할 수 있으므로 선택적으로 처리해야 합니다..
따라서 홈 재료 상태는 로프 재료 및 실제 접촉 조건과 함께 고려해야 합니다..
홈 표면 마무리
표면 마감은 풀리 홈과 로프 사이의 상호 작용에 직접적인 영향을 미칩니다..
거친 표면은 국부적인 마모를 증가시키고 로프 마모를 가속화할 수 있습니다., 적절하게 마감된 홈은 보다 부드러운 접촉을 제공합니다..
가공된 풀리 홈의 일반적인 대상은 다음과 같습니다. RA 1.6-3.2 μm, 로프 유형에 따라 필요한 값을 지정해야 하지만, 작동 속도, 로드 중, 매끄럽게 하기, 및 디자인 표준.
표면 마감은 홈 형상과 별개로 고려되어서는 안 됩니다..
부드럽지만 윤곽이 잘못된 홈은 여전히 과도한 로프 마모를 일으킬 수 있습니다., 표면 질감이 제어된 올바른 프로파일은 보다 안정적인 접촉 조건을 제공합니다..
코팅 및 부식 방지
실외 또는 습하고 부식성 환경에서 사용되는 주강 풀리에는 보호 코팅이 필요할 수 있습니다.. 일반적인 옵션은 다음과 같습니다:
- 에폭시 코팅
- 폴리우레탄 코팅
- 아연이 풍부한 프라이머
- 기타 산업용 부식 방지 시스템
해양 또는 해양 서비스용, 환경 노출 및 코팅 사양에 따라 더욱 공격적인 부식 방지 시스템이 지정될 수 있습니다..
로프 접촉 홈은 비접촉 표면과 다르게 처리되는 경우가 많습니다.. 코팅 두께는 홈 치수를 변경하거나 로프 장착을 방해해서는 안 됩니다..
치수 정확도가 중요한 응용 분야, 따라서 홈은 코팅되지 않은 채로 남아 있거나 신중하게 제어되는 처리를 받을 수 있습니다..
로프 호환성
표면 마감과 홈 형상은 궁극적으로 로프 사양과 함께 고려되어야 합니다.. 와이어로프와 합성로프는 반드시 동일한 홈 디자인을 요구하지는 않습니다..
와이어로프용, 홈은 과도한 끼임이나 변형을 피하면서 적절한 지지력을 제공해야 합니다..
합성 로프는 굽힘 강성이 낮고 접촉 동작이 다르기 때문에 다양한 홈 형상과 표면 특성이 필요할 수 있습니다..
그러므로, 도르래 제조업체는 로프 직경을 확인해야 합니다., 건설, 재료, 작동 부하, 홈 가공 및 표면 처리를 마무리하기 전의 서비스 조건 및 서비스 조건.
이는 완성된 주강 도르래가 분리된 회전 구성요소가 아닌 로프 처리 시스템의 통합된 부분으로 설계되도록 보장합니다..
6. 주강 풀리의 주요 품질 요구 사항
주강 풀리의 품질 요구 사항은 안전에 따라 결정됩니다., 신뢰할 수 있음, 그리고 서비스 수명. 다음은 필수입니다.
재료 인증. 화학적 조성과 기계적 특성을 검증하고 문서화해야 합니다.. 분석 인증서 및 기계적 테스트 보고서는 각 생산 로트와 함께 제공되어야 합니다..
내부 건전성. 주물에는 수축 다공성과 같은 유해한 결함이 없어야 합니다., 가스 다공성, 포함, 그리고 균열. 비파괴 테스트는 내부 품질을 확인하는 데 사용됩니다..
치수 정확도. 그루브 프로파일, 내경 크기, 동심도, 런아웃, 키 홈 치수는 도면 요구 사항을 충족해야 합니다.. 치수 검사 보고서가 제공되어야 합니다..
표면 품질. 홈과 보어 표면에는 로프를 손상시키거나 정렬 불량을 일으킬 수 있는 결함이 없어야 합니다.. 표면 거칠기를 측정하고 문서화해야 합니다..
열처리 검증. 경도 테스트 및, 필요한 경우, 미세구조 검사를 통해 열처리가 올바르게 수행되었는지 확인.
부하 테스트. 중요한 애플리케이션용, 강도와 안전성을 확인하기 위해 내하중 테스트 또는 파괴 테스트가 필요할 수 있습니다..
7. 맞춤형 주강 풀리의 적용
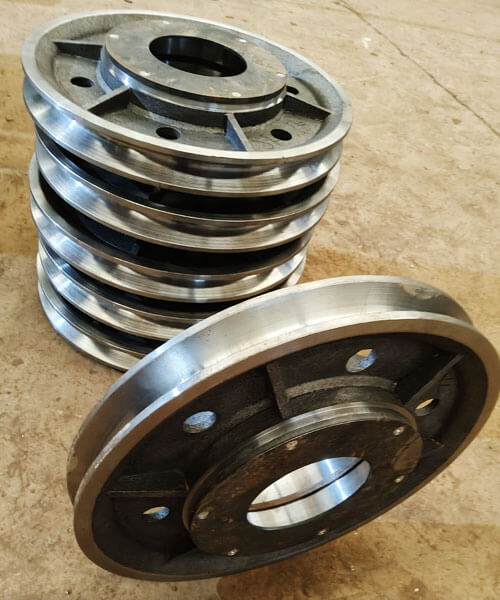
크레인 및 리프팅 장비
크레인은 주강 풀리의 가장 중요한 응용 분야 중 하나입니다..
호이스팅 시스템의 도르래는 와이어 로프에서 샤프트 또는 베어링 어셈블리로 하중을 반복적으로 전달하며 리프팅 중에 충격 하중을 경험할 수 있습니다., 저하, 가속, 그리고 멈춰서.
맞춤형 주철 풀리가 사용됩니다.:
- 오버헤드 크레인
- 갠트리 크레인
- 이동식 크레인
- 타워크레인
- 항구 크레인
- 크레인 블록 및 후크 어셈블리
- 윈치 및 리빙 시스템
크레인 용도, 그루브 프로파일, 도르래 직경과 로프 직경의 관계, 구경, 구조적 무결성은 리프팅 시스템과 일치해야 합니다..
광업 장비
광산 기계는 높은 부하로 인해 기계 부품에 특히 가혹한 조건을 가합니다., 연마 먼지, 영향, 지속적인 작동, 그리고 어려운 유지보수 환경.
주강 풀리 및 시브는 호이스팅 장비에 사용할 수 있습니다., 로프 핸들링 시스템, 컨베이어, 그리고 다른 중장비 기계.
심한 충격과 마모를 수반하는 응용 분야, 재료 선택과 표면 경도가 특히 중요해질 수 있습니다..
건설 및 자재 취급 장비
건설 기계에는 리프팅용 풀리 시스템이 통합되는 경우가 많습니다., 포지셔닝, 긴장, 또는 와이어 로프의 방향을 바꾸거나.
일반적인 응용 분야는 다음과 같습니다.:
- 건설 호이스트
- 자재 취급 시스템
- 윈치
- 리프팅 부착물
- 케이블 가이드 시스템
- 전문 핸들링 기계
맞춤형 주조는 표준 풀리가 필요한 치수 또는 장착 구성을 충족할 수 없는 경우 특히 유용합니다..
해양 및 해양 장비
해양 및 해양 환경은 기계적 하중과 습도를 결합합니다., 바닷물 노출, 부식, 유지보수를 위한 접근 제한.
맞춤형 주철 풀리를 다음과 같이 통합할 수 있습니다.:
- 해양 크레인
- 해양 리프팅 장비
- 선상 윈치
- 계류 시스템
- 갑판 기계
- 케이블 및 로프 취급 장비
이러한 애플리케이션의 경우, 실제 해양 환경에 따라 재료 및 부식 방지 시스템을 선택해야 합니다..
내식성이 주요 요구 사항인 경우 스테인리스 주강을 고려할 수 있습니다..
석유 및 가스 장비
석유 및 가스 장비는 풀리와 활차를 높은 하중에 노출시킬 수 있습니다., 진동, 부식성 대기, 지속적인 작동주기.
리프팅에 맞춤형 주강 부품을 사용할 수 있습니다., 게양, 및 특수 자재 취급 장비.
애플리케이션이 안전에 중요한 경우, 재료 사양, NDT 요구 사항, 열처리, 추적성이 사전에 정의되어야 합니다..
산업기계
맞춤형 풀리는 산업용 장비에도 사용됩니다.:
- 케이블 라우팅
- 장력 시스템
- 호이스트
- 컨베이어 시스템
- 전문 전송 장비
- 자동화된 핸들링 기계
맞춤형 설계의 가장 큰 장점은 장비가 표준 풀리를 수용하도록 강요하는 대신 전체 장비 인터페이스를 중심으로 풀리를 개발할 수 있다는 것입니다..
8. 정밀 주강 풀리의 핵심 장점
정밀 주강 풀리는 대안에 비해 몇 가지 장점을 제공합니다..
- 고강도와 강인함: 주철은 무거운 하중을 견딜 수 있습니다., 영향, 주철이나 알루미늄보다 피로도가 더 좋습니다..
- 디자인 유연성: 캐스팅을 통해 복잡한 모양이 가능해졌습니다., 통합 기능, 최적화된 자재분배.
- 거의 네트 모양: 주조는 판이나 막대로 제작하는 것에 비해 가공 시간과 재료 낭비를 줄입니다..
- 용접성: 강철 주물은 용접 및 수리가 가능합니다., 주철과 달리.
- 확장성: 주조는 소규모 및 대규모 생산 모두에 경제적입니다., 제작하기 어려운 매우 큰 풀리의 경우.
- 일관된 품질: 제어된 주조 공정을 통해 반복 가능한 특성과 치수가 생성됩니다..
- 맞춤화: 합금, 열처리, 가공은 용도에 맞게 맞춤화할 수 있습니다..
- 비용 효율성: 많은 응용 분야의 경우, 주강 풀리는 성능과 총 비용의 최상의 조합을 제공합니다..
9. 주철 풀리와 주철 풀리
주강 및 주철 풀리는 모두 주조로 생산할 수 있습니다., 하지만 그들의 기계적 행동은, 충격 저항, 부하 용량, 일반적인 서비스 조건은 크게 다릅니다..
| 핵심특성 | 주강 풀리 | 주철 풀리 |
| 힘 | 높은 인장 및 항복 강도; 무거운 부품에 적합 | 일반적으로 낮습니다, 특히 회주철의 경우 |
| 인성 | 높은 인성과 충격 부하에 대한 더 나은 저항성 | 낮은 인성; 회주철은 비교적 부서지기 쉽다 |
| 충격 저항 | 반복적이거나 갑작스러운 로딩에 탁월 | 심한 충격 조건에서는 제한됨 |
| 연성 | 파손 전 상당한 소성 변형 능력 | 회주철의 경우 낮음; 성적 의존도가 높음 |
| 피로 성능 | 일반적으로 순환 및 동적 로딩에 더 좋습니다. | 더 제한적, 특히 응력 집중이 존재하는 곳 |
| 내마모성 | 합금 선택 및 열처리를 통해 개선 가능 | 일부 주철 등급에 적합, 특히 안정적인 슬라이딩 또는 마모 조건에서 |
가공성 |
좋은, 그러나 더 단단한 합금에는 제어된 CNC 가공이 필요할 수 있습니다. | 일반적으로 우수, 특히 회주철의 경우 |
| 캐스팅 능력 | 복합체에 적합합니다, 통합된 하중 지지 구조 | 주조성이 뛰어나 복잡한 형상에 적합 |
| 열처리 | 정규화 가능, 단련된, 담금질과 템퍼링, 또는 등급에 따라 표면 경화됨 | 열처리 옵션은 철 등급에 따라 크게 달라지며 일반적으로 회주철의 경우 더 제한적입니다. |
| 헤비듀티 서비스 | 크레인에 매우 적합, 채광, 호이스트, 및 가혹한 기계 | 더 가볍거나 더 안정적인 적재 조건에 더 적합 |
| 골절 거동 | 파손 전 과부하 및 충격에 대한 내성이 더 강함 | 과도한 충격으로 인해 취성파괴가 발생하기 쉽습니다. |
| 재료비 | 일반적으로 더 높습니다 | 일반적으로 낮습니다 |
| Best Core Advantage | 힘, 인성, and reliability under demanding loads | 비용 효율성, 주파수, 및 가공성 |
10. 맞춤형 주강 풀리 제조업체로 DEZE를 선택하는 이유?
이 기술 제공 custom cast steel pulley manufacturing from precision casting through CNC machining and final inspection, allowing the complete component to be developed and produced within an integrated manufacturing workflow.
Our manufacturing approach begins with engineering review and material selection, followed by pattern development, 금형 제작, controlled steel melting and pouring, 응고, 열처리, 정밀 가공, 품질검사.
Different cast steel material systems can be selected according to working load, 충격 조건, 온도, 입다, and corrosion exposure.
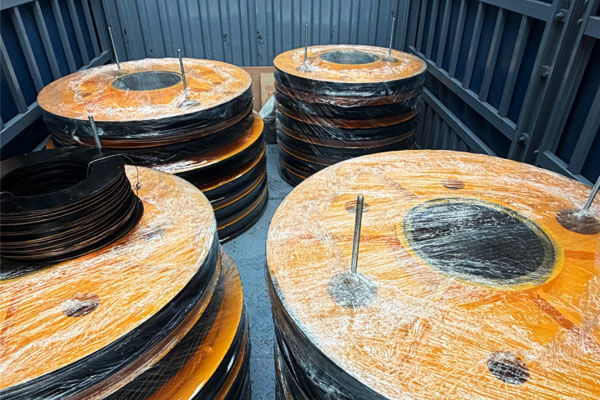
Where required, the manufacturing process can incorporate hardness verification and appropriate NDT, including PT, 산, 유타, or RT, according to the component specification.
The objective is not simply to supply a raw casting. It is to provide a finished custom pulley with controlled material properties, accurate functional geometry, 일관된 가공, 추적 가능한 품질 문서.
11. 결론
맞춤형 주강 풀리는 부하 용량이, 충격 저항, 마모 성능, 치수 정확도, 그리고 장기적인 신뢰성이 중요합니다.
성능은 재료의 결합된 품질에 따라 달라집니다., 주조, 열처리, 가공, 검사.
정밀 주조는 불필요한 가공을 줄이면서 도르래와 허브 구조가 통합된 복잡한 풀리 형상을 생산하기 위한 효율적인 경로를 제공합니다..
후속 CNC 가공을 통해 로프 홈의 중요한 치수가 설정됩니다., 구경, 열쇠구멍, 바퀴통, 및 장착 표면.
열처리는 필요한 강도의 균형을 제공할 수 있습니다., 경도, 그리고 인성, 검사를 통해 주조 무결성과 치수 정확성을 확인합니다..
크레인용, 채광, 건설, 선박, 난바다 쪽으로 부는, 석유와 가스, 및 산업 기계 애플리케이션, 로프 사양에 따라 올바른 도르래를 선택해야 합니다., 로딩 상태, 운영 환경, 및 해당 기술 요구 사항.
A properly engineered cast steel pulley is not simply a wheel with a groove; it is a load-bearing component whose geometry and material condition directly influence the reliability of the complete rope-handling system.
자주 묻는 질문
주강 풀리와 주철 풀리의 차이점은 무엇입니까?
Cast steel has higher strength and toughness and is weldable.
Cast iron is cheaper and easier to machine but is more brittle and not easily welded.
풀리의 홈 프로파일은 무엇입니까?
The groove profile is the shape of the channel that seats the rope or cable.
It must match the rope diameter and construction to ensure proper seating, 마모를 최소화하다, and prevent derailment.
주강 풀리에 열처리가 중요한 이유?
Heat treatment controls strength, 경도, 인성, and residual stresses. It ensures the pulley can withstand its service loads without premature failure.
풀리 품질은 어떻게 검증됩니까??
Quality is verified through material certification, 치수 검사, 비파괴 테스트 (염료 침투제, magnetic particle, 초음파, 방사선 촬영), 경도 테스트, and load testing where required.
주강 도르래 수리 가능?
예. 강철 주물은 용접 및 수리가 가능합니다., 주철과 달리. Repairs should be performed by qualified welders using approved procedures.
풀리 홈에 필요한 표면 마감은 무엇입니까??
The required finish depends on the rope type, 운영 조건, and design specification.
A machined groove around RA 1.6-3.2 μm may be appropriate for some applications, but there is no universal roughness value for every pulley.
풀리에 동심도가 중요한 이유?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, 진동, and nonuniform loading.