
私のことを超えて 28 二輪車・自動車構造部品のアルミ鍛造・精密加工ラインを長年稼働, 数え切れないほど同じ質問を聞いた:
「すでにアルミニウムを金型に押し込んでいます. それは正しい形です. なぜ後でCNC加工する必要があるのですか?」
400トンの鍛造プレスの隣に立って、向こう側で何が起こるかを見たことがない人からの当然の質問です。.
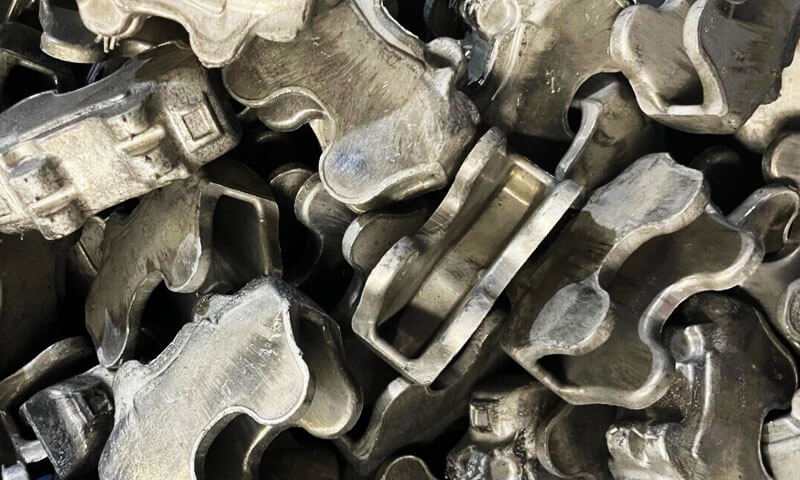
ほとんどの人は、鍛造によってすぐに組み立てられる部品が得られると考えています。. 実際には, 金型から出てくるのは鍛造ブランク、つまり構造基盤です。, 完成品ではありません.
鍛造により材料の強度と大まかな形状が構築されます; 精密CNC加工により、その強固なブランクを実際にフィットするパーツに仕上げます。, シール, 数千時間のサービス時間にわたって確実に動作します.
この記事では、高性能アルミニウム鍛造コンポーネントに二次 CNC 加工が譲れない理由を正確に説明します。, どのような操作を実行するか, 鍛造と機械加工が補完的なプロセスとしてどのように連携するか, コストのかかる生産ギャップを避けるためにサプライヤーに何を求めるべきか.
これは教科書の理論ではなく、私たちが実験を通じて学んだことです, スクラップ, および現場での故障解析.
1. 鍛造すると空白が生まれる, 完成品ではない
何から始めましょう アルミ鍛造 実際にうまくいきます. アルミニウムのビレットを加熱し、数百トンの圧力下で金型キャビティに圧縮するとき, あなたは 4 つの重要なことを達成しました:
- 部品の全体的なニアネット シェイプを形成します。
- 荷重経路に沿って内部結晶粒構造を調整して調整します。
- 部品の形状に沿った連続的な金属フロー ラインを作成します。, 疲労強度を飛躍的に向上
- ベースラインの構造的完全性を構築すると、鍛造部品が固体から機械加工された同等の部品よりも 30 ~ 50% 強度が高くなります。
それは莫大な価値がある. しかし、これは鍛造ではできないことです, どんなに良い死に方をしたとしても: 最終的な精度の寸法を生成することはできません, 滑らかな合わせ面, または細かい内部機能.
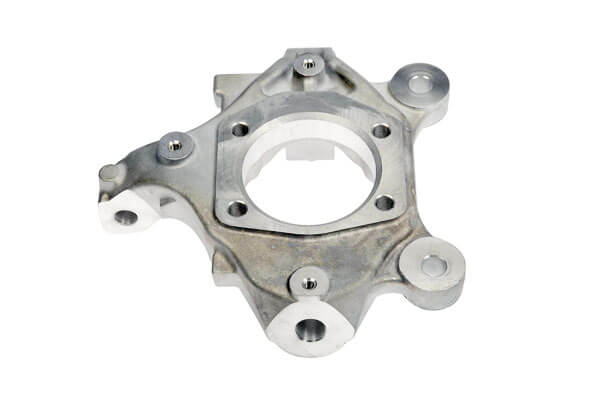
鍛造ジオメトリの固有の限界
すべての鍛造金型は、成形性と精度の間で妥協する必要があります。:
- ドラフト角度: ダイから部品を取り出すには、片側あたり 1 ~ 3° の抜き勾配が必要です.
つまり、すべての垂直面がテーパーになっています, 正方形ではない. テーパー取付面は組立できません. - 鍛造そのままの公差: 最高の密閉型鍛造でも寸法精度は±0.2~0.5 mm にとどまります。. 取付穴用, ベアリングはめあい, and sealing surfaces, ±0.02~±0.05mmが必要です.
- 表面状態: 鍛造そのままの表面には酸化スケールが存在します, マイナーダイドラッグ, パーティングラインフラッシュ.
十分に平らではありません, 十分に滑らか, またはシールまたは精密嵌合に十分な一貫性. - 素晴らしい機能: 小さな穴, スレッド, シール溝, 薄いリブは確実に鍛造できません.
金属は小さな金型の形状に一貫して流れ込まない, 損傷なくそれらを取り出すことはほぼ不可能です.
私はかつて新任の製品エンジニアに、抜き勾配がゼロで鍛造ネジ穴を備えた鍛造オートバイ ブレーキ キャリパーを注文しようとしてもらいました。. 彼は私たちが加工費を過剰に請求していると思った.
ダイの試行が 3 回失敗した後、 12 廃棄されたサンプル部品, 彼はついに昔の人たちがすでに知っていたことを受け入れた: 鍛造は構造を構築します; 機械加工で精度を実現.
ブレーキキャリパーなどの部品に, 上部トリプルクランプ, フットペグ, およびショックアブソーバーリンク - 部品を実際に組み立てて機能させる特徴は、まさに鍛造では作り出せない特徴です。.
2. 精密 CNC 加工が鍛造ブランクに何をするのか?
CNC加工 単に「端をきれいにする」だけではありません。鍛造素材を機能部品に変える 5 つの重要な作業カテゴリーを実行します。.
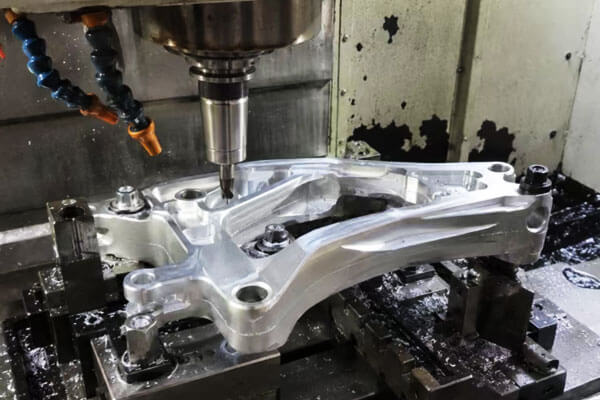
取り付け & 位置決め穴
ほぼすべての鍛造構造部品は何か他のもの、つまりフレームに接続されています。, ショック, ブレーキアセンブリ.
穴の位置精度により、部品がまっすぐにボルトで固定されているかどうかが決まります, 左右の隙間は均等か, 設置後にアセンブリに不均一な荷重がかかるかどうか.
穴パターンをシフトする 0.15 バイクアッパークランプのmm, そしてフォークは結合します. ずらしてください 0.3 mm, そしてパーツが全く組み立てられない.
鍛造では、穴の位置公差を約±0.4 mm以上に確実に保持することはできません。. CNC ドリリングおよびボーリングは ±0.05 mm 以上を維持, 多穴パターンでも.
ねじ穴
ねじ穴には正確な直径が必要です, 深さ, タップ位置, ねじ形状品質.
サービスのために分解および再組み立てされる部品の場合, 糸の品質が悪いということは、糸が剥がれていることを意味します, 緩んだ留め具, そして現場での失敗.
鍛造では使用可能なねじ山を作ることができません. 下穴を掘ることができます, ただし、最終ねじ山は常に機械加工されます.
また、ねじの深さと皿穴の形状も CNC で正確に制御します。これはハンドタップでは一貫して行うことができません。.
交尾 & 顔の位置を特定する
鍛造されたままの表面は、アセンブリの合わせ面として使用できるほど平坦ではありません. 鍛造表面にはフェース全体で 0.2 ~ 0.5 mm のばらつきがある場合があります。, プラス抜き勾配テーパー.
そのような 2 つの面をボルトで結合します, クランプが不均一になります, ガスケットの漏れ経路, 負荷により移動する部品.
CNC 正面フライス加工により、制御された平坦度が得られます - 通常 0.02 MM Per 100 構造面の mm, シール面の密閉性もさらに強化.
ブレーキキャリパー本体用, 平らであることがブレーキフルードの漏れを防ぐのです. それは見た目ではなく、機能的なものです.
ベアリングシート & 抜け止め溝
回転する部分なら何でも, ピボット, またはシールを保持するには精密な穴が必要です, ベアリングシート, とスナップリングの溝.
これらの機能には、100 分の 1 ミリメートルまでの直径公差と鋭利な精度が必要です。, 一貫した溝形状.
鍛造では H7 公差のベアリング穴を製造できません. 鋭い角を持つ四角いエッジの保持溝を作成することはできません. これらは厳密に CNC 操作です - 旋削, つまらない, 内部溝加工.
輪郭, 軽量化機能 & ブレイクエッジ
高性能鍛造部品には肉抜きが発生することがよくあります, 面取り, 加工中の外形輪郭の洗練.
重量を軽減するために、負荷のない部分で余分な素材を取り除きます。これは、グラム単位が重要なオートバイや自動車部品にとって重要です。.
鋭利なエッジも破壊します, パーティングラインのバリを除去する, 遷移をブレンドします.
これは見た目だけではありません: 鋭いエッジは応力を増大させる. きれいに機械加工された面取りにより、負荷がかかった部品の疲労寿命が 20 ~ 30% 向上します。.
一日の終わりに, CNC 加工は部品を適合させるだけではありません. 体重をコントロールしてくれる, バランス, 封印, 人生を着る, 疲労性能.
3. 鍛造とCNC機械加工: 補完的, 競合しない
時々、人々がこれを「鍛造 vs.. 加工します。」それは間違った見方です.
それらはまったく異なる問題を解決します, 最良のコンポーネントは、それぞれが最も得意とする機能のために両方を使用します。.
| プロセス | コア機能 | 主な強さ | キーの制限 |
| アルミ鍛造 | 構造的基礎を構築します; 木目の流れを整える; 疲労強度を向上させる | 優れた材料の完全性; 重量比強度が高い | 寸法精度に限界がある; 細かい特徴を作り出すことができない |
| 精密CNC加工 | 最終的な寸法精度を実現; 機能的な特徴を生み出す; 表面品質を制御する | 非常に正確; 柔軟なフィーチャー形状 | 材料を除去します; 母材強度が向上しない |
なぜソリッドバーストックから機械加工しないのか?
精度が必要な場合, なぜアルミニウムの固体ブロックから部品全体をフライス加工しないのか? 私もそう聞かれたことがあります.
確かに、CNC ミルでは中実の棒からほぼあらゆる形状を作成できます。. しかし、大きな欠点が3つあります:
- 大量の材料廃棄物: 一般的なオートバイのブレーキキャリパーの場合, 開始バーの 65 ~ 75% をチップとして削除します.
鍛造ブランクは 10 ~ 20% しか除去しません. 大量生産用, それは莫大なコストの差です. - カットグレインフロー: 自然な木目方向を横切るソリッドカットからの機械加工. 鍛造部品には部品の形状に沿った鍛流線が存在します。, 疲労強度が 30 ~ 50% 向上します.
疲労試験を行った固体から機械加工されたキャリパーが、鍛造および機械加工された同等のキャリパーのサイクル数の半分未満で亀裂が発生するのを見たことがあります。. - サイクルタイムが長い: 固体から複雑な部品を機械加工するには、ニアネット鍛造ブランクを加工するよりも 2 ~ 3 倍の時間がかかります.
なぜ鍛造だけして機械加工を省略してはいけないのか?
向こう側では, 機械加工をスキップして鍛造のままの部品を組み立てることはできません.
公差が緩すぎる, 表面が粗すぎる, そして機能的な特徴はありません. パーツが合わなくなります, 封印しません, そして早々に失敗するだろう.
最適な生産シーケンス
高性能アルミニウム構造部品用 - ブレーキキャリパー, 上部トリプルクランプ, フットペグ, ショックリンク, など — 標準的な実証済みのプロセス フローは次のとおりです。:
製品設計→金型開発→熱間アルミ鍛造→熱処理→精密CNC加工→寸法検査→表面仕上げ→最終検査 & 配達
この組み合わせは、鍛造の強度と材料効率と、CNC 加工の精度と詳細を活用します。.
両方の利点を最大限に活用できます, ほぼすべての高性能アルミニウム構造部品がこのようにして作られています.
4. 調達チームが鍛造プレスの先を見据える必要がある理由
鍛造アルミニウム部品を調達する場合, 犯し得る最大の間違いは、サプライヤーが鍛造プレスを持っているかどうかだけを尋ねることです。.
ブランクを鍛造する能力は方程式の半分にすぎません. 安定した状態まで立ち上げられるかどうか, 高品質の大量生産は、サプライヤーの二次加工能力とプロセス統合能力に完全に依存します。.
評価すべき重要な機能は 4 つあります:
適切な加工代計画
加工代はバランスをとるためのものです. 残しすぎ, 材料が無駄になり、CNC サイクル時間が長くなります。.
残量が少なすぎる, そして鍛造スケールをクリーンアップすることはできません, ドラフト角度, 歪みと嵌合面の鍛造スキンが露出した状態になります。.
優れたサプライヤーは、最初から機械加工代を金型設計に組み込んでいます. ユニフォームを追加するだけではありません 0.5 どこでも mm. 安定した機能ではなく、高歪み領域に多くの余裕を置きます。.
経験豊富な金型エンジニアはここでお金を稼ぐことができます. 不適切に設計された金型を見てきました。 1 片側に mm の余分なストック、もう一方にマイナスのストック - 使用不可.
一貫した固定戦略
複雑な鍛造部品は、ほとんどの場合、すべての面を加工するために複数のセットアップが必要です.
パーツのクランプを解除して再固定するたびに, アライメントエラーが発生する. 治具が悪いと鍛造品の位置誤差が発生する.
有能なサプライヤーは、鍛造データム フィーチャを位置決めする専用の治具を開発します。, オペレーション全体にわたって一貫した調整を維持します, 部品間のばらつきをしっかりと抑えます.
多穴パターンおよび同軸機能用, 治具の精度はアセンブリの歩留まりを直接決定します.
社内の寸法検証能力
鍛造・機械加工された部品は目で見て判断することはできません. 重要な構造部品、特にブレーキ, 操舵, およびサスペンションコンポーネント - 検証済みの寸法検査が必要.
社内に三次元測定機を持っているサプライヤーを探す (三次元測定機) 能力, 専用ボアゲージ, および校正された検査ツール.
優れたサプライヤーは最初の製品ごとに重要な寸法をチェックします, すべてのバッチにわたってサンプルの寸法を監査します. サプライヤーが「目視で確認するだけです」と言ったら、,「立ち去ってください」.
表面処理の調整
陽極酸化処理, ビーズブラスト, すべてを研磨すると、部品の寸法がわずかに変化します(数ミクロンから数十分の一), プロセスに応じて.
最終的なプリントサイズに機械加工してから陽極酸化処理を行う場合, サイズが大きすぎたり、許容範囲外になったりする可能性があります.
経験豊富なサプライヤーは、機械加工中に表面仕上げの厚さを予測します. コーティング用に管理された在庫を残します, そのため、表面処理後の最終寸法は目標通りに正確に決まります。.
これは小さいように聞こえます, しかし、機械加工で陽極酸化物の蓄積が考慮されていなかったため、バッチ全体が拒否されたのを見てきました。.
カスタムおよび少量のプログラムの場合, ツールを実行する単一のソースを使用して作業する, 鍛造, 機械加工, 検査, 表面仕上げにより、ほぼすべての界面ギャップが排除されます。. ハンドオフが減る = ミスが減る.
5. DEZE テクノロジーから精密アルミニウム鍛造品を調達する理由?
で このテクノロジー, 許昌に本社を置く精密アルミニウム鍛造および機械加工の専門家, 河南省, 中国, 当社は、この統合されたエンドツーエンド生産モデルを中心に業務全体を構築しました。.
当社の品質マネジメントシステムはISOの認証を取得しています 9001:2015, 社内の金型エンジニアリングからビレットの予備成形から熱間アルミニウム鍛造まで、あらゆる段階にわたる完全なトレーサビリティを備えています。, T6熱処理,
5-軸精密CNC加工, 三次元測定機の寸法検証, および表面仕上げ - すべてを 1 つの屋根の下で管理.
材料除去を最適化するために、最初の金型設計に機械加工代を直接組み入れます。, 位置精度を維持するために、部品固有の専用治具を開発する, バッチごとに重要な寸法を検証します.
調達チーム向け, この単一ソース機能により、サプライヤー間のハンドオフエラーが排除されます, プログラムの立ち上げリードタイムを短縮, 一貫した成果を提供します, 量産可能なオートバイ用鍛造アルミニウムコンポーネント, 自動車, および産業構造用途.
6. 結論
アルミ鍛造と精密CNC加工は競合する工程ではありません. これらは同じ生産チェーン内の 2 つのリンクです, それぞれが、強度と精度の両方を備えた部品を構築するために最善を尽くしています。.
鍛造は構造基盤を実現します: 整列した木目の流れ, 疲労強度の向上, 材料の無駄を最小限に抑えるニアネット形状.
CNC加工による機能的精度の実現: 正確な穴の位置, 平らな合わせ面, 適切なスレッド, ベアリングはめあい, 部品を実際に組み立てるための管理された表面品質, シール, そして最後に.
高性能負荷部品用 - ブレーキキャリパー, ステアリングコンポーネント, サスペンションリンク, ライダーの安全と装備の稼働を維持するその他すべての部品 - どちらかがなければ、もう一方は存在しません。.
世界最高の鍛造部品も適合しなければ意味がありません. 最も精密に機械加工された部品でも、無垢の棒から切り出すと強度が低下します。.
優れたサプライヤーの真のスキル、そして真の価値は、プロセス全体を結び付けることです: 加工代を考慮した金型設計, 一貫したブランクスを生み出す鍛造,
アライメントを保持する治具, 公差に達する加工, 出荷前に問題を発見する検査.
チェーンを正しくする, そして強力なパーツが手に入ります, 正確な, バッチごとに一貫性のある.
よくある質問
すべてのアルミニウム合金鍛造品には CNC 加工が必要ですか??
いいえ, 全部ではない. シンプルな非嵌合構造ブラケット, 生のスペーサー, 公差の低い部品は、バリ取りのみで鍛造のまま使用できる場合もあります。.
ただし、取り付け穴のある部品はすべて, ねじ付きフィーチャー, シーリングサーフェス, ベアリングはめあい, または、寸法公差が厳しい場合は、二次 CNC 加工が必要になります.
二輪車・自動車構造部品用, それはもう終わりです 90% 鍛造品の生産.
は 6061 鍛造後のCNC加工に適したアルミニウム?
6061 鍛造後に機械加工されたコンポーネントに優れています. 強度のバランスが良いです, 延性, と機械加工性, T6 熱処理に対して非常に予測どおりに反応します。.
フットペグに広く使用しています, 上部トリプルクランプ, 括弧, とリンク. 機械できれいにしてくれます, 耐性を十分に保持する, 均一に陽極酸化されます.
より高い強度要件に対応, 7075 機械も上手い, ただし、ノッチの感度が高く、より慎重な工具経路計画が必要です.
CNC機械加工は鍛造部品の強度を損なうのか?
正しく行われていればそうではありません. 適切な CNC 加工では、機能負荷パスの外側にある事前に計画された加工代のみが削除されます。.
重要なのは部品の設計です, 鍛造グレインフロー, ストックを一緒に加工するため、重要な耐荷重性の木目線を切断したり、応力のあるスキンを機械で削り取ったりすることがありません。.
加工が悪いと鍛造品が台無しになる可能性があります. 高応力ゾーンを横切って深い溝を加工する場合, あなたはストレスを増大させ、疲労寿命を縮めます.
だからこそDFM (製造可能性を考慮した設計) 鍛造技術者と機械加工技術者の間の見直しは非常に重要です.
鍛造部品は CNC 加工後に直接出荷できます?
ほとんどない. 機械加工後, まだ寸法検証が必要です, バリ取り, クリーニング, 表面処理 (陽極酸化された, 爆発, 等), そして最終検査.
すべてのチェックに合格した後にのみ、梱包して発送します. 最終検査を省略すると、欠陥部品が顧客に漏れてしまう.

