AISI H13 は、熱間加工用の標準的な工具鋼として広く認識されています。 ダイカスト アプリケーション.
熱い力強さの組み合わせ, 靭性, 耐摩耗性, 熱疲労に対する耐性があり、アルミニウム ダイカスト金型として一般的に選択されています。.
AISI H13 に対応 1.2344 / X40CrMoV5-1 / SKD61, 適用される指定制度に応じて.
しかし, 広範かつ複雑な産業問題が依然として続いている: 標準的な H13 ダイカスト金型では、早期に網状の亀裂が頻繁に発生します。 (熱チェック) 設計されたサイクル寿命に達するずっと前に.
多くのダイカスト工場では、数千ショット以内に深刻な表面亀裂が発生します。, 計画外のダウンタイムが発生する, 欠陥のある鋳物, 頻繁な金型修理, そして生産コストの高騰.
この詳細な産業ケーススタディでは、H13 アルミニウム ダイカスト金型の典型的な早期熱疲労亀裂破損を詳しく分析しています。.
実際の運用データに基づいた, 金属組織検査, およびプロセス監査, この記事では、H13 型の初期亀裂の隠れた根本原因を明らかにします。, H13 材料の用途に関するよくある誤解を打ち破ります, 実用的なものを提供します, 検証された最適化戦略.
1. 事件の背景 & 障害の概要
製造条件
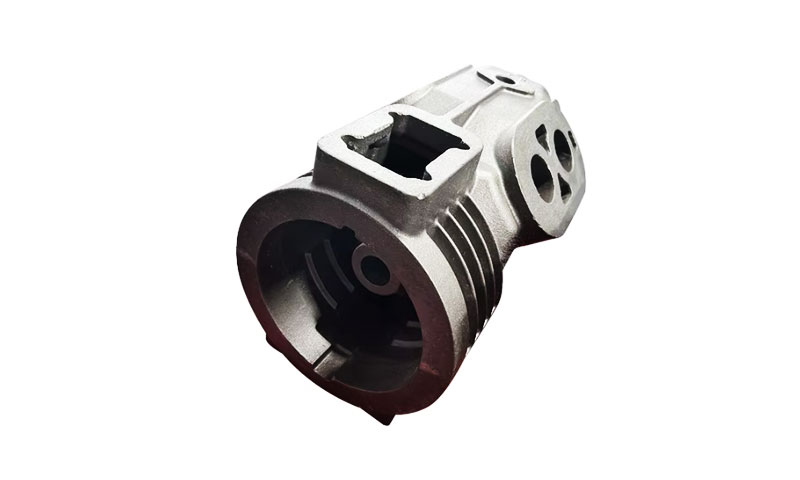
- 応用: 自動車用アルミシリンダーヘッド部品の量産化
- カビ材料: 標準 AISI H13 (から 1.2344) 熱間工具鋼
- 指定硬度範囲: HRC 44 ~ 48 (アルミダイカスト金型の業界標準)
- アルミニウムの溶解温度: 680℃~700℃
- 当初の期待される金型寿命: 80,000–100,000ショット
- 実際の故障サイクル: だけで重大な網目状の亀裂が発生しました 5,000 成形サイクル
主要なクライアントの問題点
製造チームは重大な運用上のジレンマに直面しました: H13 は、産業上の信頼性が証明されたアルミニウム ダイカスト金型のゴールドスタンダード材料です。.
標準的な H13 鋼の調達と基本的な加工プロトコルを採用しているにもかかわらず, 金型に極度の早期亀裂が発生した, 即時生産停止を強制する.
業界全体の誤解に基づく中心的な混乱: 標準的な H13 鋼を使用しても、標準的な金型の寿命は保証されません.
マクロ障害現象 & 目視検査
破損した金型の包括的な現場検査により、明確な地域分布ルールを持つ典型的な熱疲労破損特性が明らかになりました。:
- 密集, 均一な網目状の亀裂ネットワークが金型キャビティ表面を覆っていました, 亀裂の深さは~ 0.5 mmから 1.0 mm
- 2 つの高応力ゾーンに集中した亀裂: スプルー/ゲート供給領域と、鋭い幾何学的遷移を伴う複雑なコアインサート位置
- 局所的な亀裂の伝播により、軽微な表面剥離と材料剥離が発生しました, アルミニウムの付着や鋳肌の欠陥につながる
- 巨視的な金型変形なし, 脆性破壊, または磨耗が観察された, 機械的過負荷または摩耗による故障モードを除外する
故障の事前診断: 急速な加熱と急冷の繰り返しサイクルによって引き起こされる典型的な低サイクル熱疲労亀裂, アルミニウム ダイカスト金型の最も一般的な早期故障モード.

2. 多次元の根本原因分析
主観的な判断を排除するために, プロジェクトチームは硬度試験を含む体系的な試験を実施しました, 金属組織微細構造解析, および完全な生産プロセスの監査.
連動する 4 つの根本原因が特定された, 集合的に早期の金型割れ故障を引き起こす.
金型硬度が高すぎる (一次構造欠陥)
試験結果
実際の金型表面硬度を測定 HRC 50–52, アルミニウム ダイカスト H13 金型の設計上の最適範囲である HRC 44 ~ 48 を大幅に上回っています。.
テクニカル分析
H13 工具鋼は、周期的な熱負荷条件下で硬度と靱性の間に反比例の性能関係に従います。.
硬度が高いと表面の耐摩耗性が向上しますが、破壊靱性と熱応力解放能力が大幅に低下します。.
アルミダイカストは極端な周期的な温度変動を伴います: 溶融アルミニウムの射出時に金型表面は瞬間的に650℃~680℃まで加熱され、循環冷却水により急速に冷却されます。.
硬すぎる H13 鋼は延性が劣ります, 微小塑性変形による周期的な熱膨張および収縮応力を解放できない.
蓄積された集中熱応力により、キャビティ表面に微小亀裂が急速に発生します。, 数千回のサイクル後に拡大して密な網目状の亀裂が生じる.
産業上の検証により確認: HRC 44 ~ 48 は、H13 アルミニウム ダイカスト金型に最適な唯一の硬度範囲です。, 熱疲労耐性のバランスをとる, 靭性, そして耐摩耗性. HRCを超える硬さ 50 早期熱亀裂を直接促進する.
焼き戻しが不十分 & 過剰な残留オーステナイト
金属組織検査結果
微細構造の検出が明らかに 15% 残留オーステナイト含有量, 未満という適格なしきい値をはるかに超えている 5% 標準H13金型用.
テクニカル分析
残留オーステナイトは、H13 鋼の不完全な焼入れおよび焼き戻し中に形成される不安定な残留微細構造です。.
繰り返しのダイカスト熱サイクル中 (300°C~700°Cの周期変動), 準安定残留オーステナイトがマルテンサイトへの二次相変態を起こす.
この相転移により、金型マトリックスの内部に不可逆的な体積膨張と内部構造応力が生じます。.
継続的に自己生成される構造応力が外部熱応力に重畳されます。, 金型表面に複合応力集中を形成.
これにより、微小亀裂の核生成と伝播が劇的に加速されます。, 金型の早期故障の原因となる潜在的なコアとなる.
不十分な焼き戻し時間と不十分な焼き戻し温度は、過剰な残留オーステナイトの直接の原因です。.
金型の予熱が不十分である & 極度の熱衝撃
プロセス監査結果
工場の実際の金型予熱温度はわずか 150℃, アルミダイカスト金型の業界標準の予熱範囲である 200°C ~ 250°C をはるかに下回ります。.
テクニカル分析
予熱が不十分だと極端な温度差が生じる (500℃以上) 射出サイクルの最初のバッチ中の冷間金型キャビティと 680°C の高温溶融アルミニウムの間. 瞬間的な激しい熱衝撃により、金型表面に強力な一時的な引張応力が発生します。.
緩衝されていない熱衝撃を複数サイクル繰り返すと、キャビティ表面に不可逆的な微小損傷が生じます。, 微小亀裂起点の形成.
これらの初期の微小欠陥は、その後の周期的な熱負荷の下で継続的に拡大します。, 最終的には巨視的な網目状の亀裂に発展します.
不合理な冷却管設計 & 不均一な熱放散
金型構造検査結果
高熱ゲート付近の冷却水路の間隔が広すぎ、配置が疎らであった, その結果、金型キャビティ全体の冷却効率が不安定になります。.
テクニカル分析
均一な金型冷却はバランスの取れた熱応力分布の中核基盤です.
ゲート近くのまばらな冷却チャネルにより、局所的な熱放散が遅くなり、冷却ゾーンと非冷却ゾーンの間で表面温度勾配が急峻になります。.
不均一な温度分布により、異なる金型領域間で非同期の熱膨張と熱収縮が発生します。, 持続的な局所的な熱応力集中を発生させる.
長期にわたる不均衡な応力循環により疲労亀裂の成長が加速される, 特に高温のゲートおよびコア領域.
3. ターゲットを絞ったエンジニアリング ソリューション & プロセスの最適化
検証された 4 つの根本原因に基づいて, チームは熱処理をカバーする 1 対 1 の正確な最適化を実装しました。, 予熱仕様, 金型構造, そして定期的なメンテナンス, あらゆる失敗の引き金を排除する.
H13 熱処理プロセスの最適化 (コアの改善)
硬度を調整し、残留する不安定な微細構造を除去するために、焼入れおよび焼き戻しのプロトコルを改訂しました。:
- 過剰なマトリックスの硬化を避けるために、焼き入れ温度を 1050°C から 1020°C に下げました。
- 焼き戻し温度を 540°C から 570°C に上昇させ、微細構造の安定性と靭性を向上させました。
- からアップグレードされた焼き戻しサイクル 2 回 3 残留オーステナイトを完全に分解するための完全焼戻しを 2 回行う
- ターゲット制御された硬度は HRC 44 ~ 48 に固定
最適化効果: 金型マトリックスの靭性が大幅に向上; 残留オーステナイト含有量を以下に低減 5%; 構造内部応力が完全に解放される.
金型予熱の標準化 & 定温生産
標準化された熱予熱および生産温度維持仕様を確立:
- 統一予熱規格: 250製造前に °C の一定温度予熱と 2 時間の保温
- リアルタイムの生産温度制御: 量産を通じて金型キャビティ温度を 200°C ~ 300°C に安定的に維持
最適化効果: 初期の極端な熱衝撃を排除; 周期的熱応力振幅を大幅に削減 40%; 温度影響による微小亀裂の発生を回避.
冷却チャネルのレイアウトを再設計して均一な熱放散を実現
高熱故障ゾーンをターゲットにして金型冷却システムを最適化:
- ゲートおよび複雑なコア領域の近くに高密度の補助冷却水チャネルを追加
- チャネル間隔と埋め込み深さを調整して、局所的な熱蓄積デッドゾーンを排除
- キャビティ表面全体にわたってバランスの取れた冷却速度を実現し、同期熱放散を実現します。
最適化効果: 金型表面温度勾配の最小化; 局所的な熱応力集中を解消; 金型マトリックスの均一な熱膨張と収縮を実現.
定期的なストレスリリーフテンパリングメンテナンスを追加
ロングサイクル生産のための定期的な金型メンテナンス手順を策定:
- 1回ごとに560℃の歪取り焼戻し処理を実施 20,000 成形サイクル
- 蓄積された繰り返し熱疲労応力と残留構造応力を除去します。
- 金型内部の微小疲労損傷を事前に修復
最適化効果: 疲労亀裂の伝播の阻止; 金型の連続寿命の延長; 長期的な故障リスクの軽減.
4. 最終的な改善結果 & データ検証
すべての体系的な最適化を実装した後, 同じバッチの H13 金型が、同一のアルミニウム シリンダー ヘッド鋳造条件下で量産されました。.
最終的な改善結果は劇的で定量化可能でした:
- 本来の金型寿命: 5,000 サイクル (早期亀裂破壊)
- 金型の寿命の最適化: 80,000–100,000サイクル
- 寿命改善倍数: 15–20倍増加
- 網目割れゼロ, 表面剥離, または長期連続生産中に発生したアルミ接着不良
- 鋳造歩留まりが向上 12% 安定した製品表面品質
- 金型修理頻度とダウンタイムロスを大幅に削減 85%
5. 重要な事例の要点 & 最適化概要表
この古典的な H13 金型の早期亀裂事例は、「標準的な材料の選択は適切な性能に等しい」という一般的な業界の誤解を覆します。.
アルミダイカスト金型にはH13鋼が最適です, しかし、その優れた性能は、正確なプロセス制御と標準化されたメンテナンスによってのみ実現できます。.
すべての障害のトリガーと対応する改善効果は、業界の参考のために以下の表にまとめられています。:
| 早期亀裂の根本原因 | 目標を絞った改善策 | コア最適化効果 |
| 過剰な硬さ (HRC 50–52) | 焼入れ温度の低下, 焼き戻し温度を上げる, ロック HRC 44 ~ 48 | 金型マトリックスの靭性と熱応力解放能力を向上させます |
| 焼き戻しが不十分 / 15% 保持されたオーステナイト | にアップグレード 3 フルテンパリングサイクル | 以下の残留オーステナイトを低減する 5%, 構造相変態応力を排除する |
| 予熱が不十分である (150℃) | 250℃予熱を標準化 + 200-300°C の一定の製造温度 | 極度の熱衝撃と初期の微小亀裂の形成を排除します |
不合理な冷却管レイアウト |
高温ゾーンの冷却チャネルを高密度化, 放熱のバランスを取る | 表面温度勾配と局所的な熱応力集中を軽減します。 |
| 蓄積された繰り返し疲労応力 | 定期的な 560°C 応力除去焼き戻し 20,000 サイクル | 残留疲労応力を解放する, ブロック亀裂の伝播 |
6. 結論
H13 ダイカスト金型の早期熱疲労網状亀裂は典型的なものです。 プロセスに起因する障害 物質的な失敗ではなく、.
この実際の産業事例は、H13 鋼の優れた性能が標準化された熱処理によってのみ発揮されることを完全に証明しています。, 科学的な温度管理, 最適化された構造設計, そして定期的なメンテナンス.
ダイカストメーカー様向け, 標準化されたプロセスマッチングを行わずに「標準的な材料選択」に盲目的に依存すると、必然的に金型の寿命が短くなります, 高いスクラップ率, そして高い生産コスト.
硬度指標を厳密に管理することで, 不安定な微細構造の除去, 熱衝撃を避ける, 冷却応力のバランスを取る, 周期的な疲労ストレスを解放します,
企業は H13 金型の価値を最大化できます, 長期安定した量産を実現, 全体的な製造コストを大幅に削減します.
よくある質問
標準の H13 鋼が依然としてアルミダイカストで早期に亀裂を生じるのはなぜですか?
材料の標準化はプロセスの標準化と同等ではありません.
H13 金型の初期亀裂のほとんどは、非標準の熱処理が原因です (過剰な硬さ, 焼き戻しが不十分), 予熱が不十分である, 無理のない冷却設計, ストレス解消メンテナンスの欠如, 材料品質の欠陥ではなく.
H13アルミダイカスト金型の最適な硬さはどれくらいですか?
最適な硬度範囲は厳密に HRC 44 ~ 48 です。.
HRC以上の硬度 50 靭性と熱疲労耐性を犠牲にする; HRC以下の硬度 44 表面の耐摩耗性と成形精度の低下.
残留オーステナイトはどのようにして金型割れを引き起こすのか?
過剰な残留オーステナイトは、サイクリックダイカスト高温下で相変態を起こします。, 体積膨張と内部構造応力を引き起こす.
外部熱応力と重畳, 微小亀裂の発生と急速な伝播を促進します.
H13ダイカスト金型の寿命を根本的に延ばす方法?
標準化された熱処理を採用して硬度と微細構造を制御, 生産前に高温予熱を実施, 冷却の均一性を最適化する, 定期的な応力除去焼き戻しを実行します.
この体系的な最適化により、金型の寿命を 15 ~ 20 倍に延長できます。.
毎日のダイカスト生産に金型の予熱は必要ですか??
絶対に必要. 低温の金型は、溶融アルミニウムと接触すると極度の熱衝撃を引き起こします。, 不可逆的な微小疲労損傷を形成する, これは、初期の網状ひび割れの主な隠れた原因の 1 つです。.