
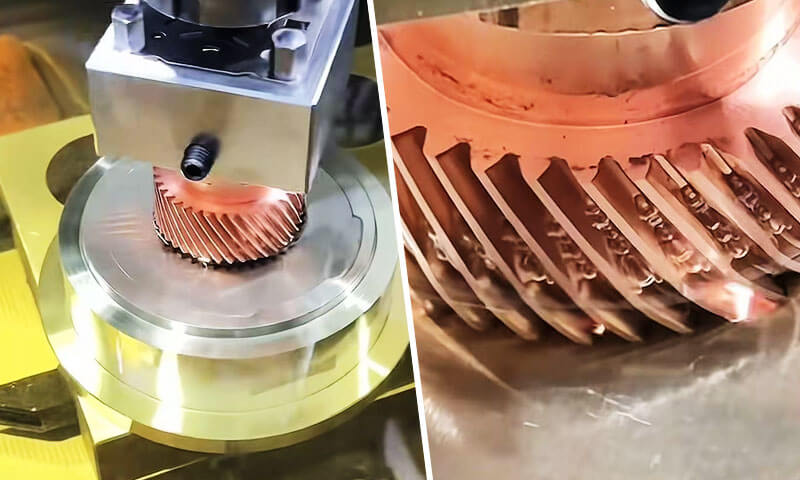
シンカー放電加工, ラムEDMとも呼ばれます, 形彫り放電加工機またはキャビティ放電加工機, 現代の精密工学における最も正確で代替不可能な非伝統的な製造プロセスの 1 つ.
機械的な切削力によって材料を除去する従来のフライス加工や旋削とは異なります。, 彫り込み放電加工は、制御された方法で導電性ワークピースを侵食します。, 反復的な電気スパーク, 工具と部品の間に物理的接触がない.
この根本的な違いにより、複雑な三次元空洞を生成することができます。, 鋭い内側の角, 深くて狭いスロットや超硬質材料の特徴は、切削工具で製造するのは不可能または法外に高価です。.
何十年もの間, 彫り込み放電加工は工具と金型の製造の根幹を成してきました。, そしてそれは航空宇宙分野の革新を可能にし続けます, 医療機器, 自動車および半導体産業.
硬化鋼を機械加工する独自の能力, 超硬合金, ミクロンレベルの精度の特殊超合金, ゼロの切削抵抗とバリのないエッジを実現, 価値の高い精密部品に欠かせないものとなる.
1. 彫り放電加工とは?
シンカー 放電加工(放電加工) 事前に成形された電極を使用する非接触熱電材料除去プロセスです。 (道具) と導電性ワークピースは誘電性流体に浸され、小さな隙間によって分離されます。, 正確に制御されたスパークギャップ.
一連の個別の放電がギャップを横切って生成されます。, それぞれが8,000~12,000℃の温度で局所的なマイクロプラズマチャネルを生成し、微量のワークピースと電極材料の両方を溶解および蒸発させます。.
数百万回を超える放電サイクル, 電極が徐々にワークに沈み込みます, その逆形状を高精度に再現.

「シンカー」という名前の由来は、この飛び込み動作から来ています。: 電極は文字通り部品に沈み込み、空洞を形成します.
他の EDM バリアントとは異なります, 彫り込み放電加工は、完全に三次元の内部および外部形状を生成できる能力によって定義されます。, プロファイルを切り取るだけではなく.
これは EDM テクノロジーの元の形式であり、複雑なキャビティ加工に最も多用途なバリエーションであり続けています。.
重要な特徴は、完成した部品の形状が電極の直接のネガ レプリカであることです。.
これは電極のあらゆる細部 (リブ) を意味します。, スロット, テクスチャとコーナー半径 — ワークピースに転写されます, スパークギャップのサイズによってスケールされる.
歴史的背景
EDM プロセスは、1940 年代にソ連の 2 人の科学者によって初めて開発されました。, B.R. ラザレンコとN.I. ラザレンコ, 放電が金属を侵食するのに利用できることを発見した人.
この技術は 1950 年代から 1960 年代にかけてさらに洗練されました。, そして1970年代までに, 彫り込み放電加工は工具と金型の製造プロセスとして確立されていました.
今日, it is a cornerstone of precision manufacturing, particularly in the aerospace, 自動車, 医学, and mould‑making industries.
2. 彫り込み放電加工の仕組み?
彫り放電加工機, としても知られています 形彫り放電加工または放電加工, 直接的な機械的切断ではなく、制御された一連の放電を通じて材料を除去します。.
このプロセスでは成形電極を使用します, 導電性ワーク, そして誘電性流体.
精密に制御されたギャップを介して微細な火花を繰り返し発生させることにより、, 彫り込み放電加工は、ワークピースの電極形状を徐々に再現します。.
従来の加工とは異なり、, がある 通常の放電加工では電極とワークが直接接触することはありません.
材料の除去は主に電気パルスエネルギーによって支配されます, 放電頻度, ギャップ条件, 誘電体循環, と電極の動き.
絶縁破壊
このプロセスは、電極を導電性ワークピースの極めて近くに配置し、両方を誘電性流体に浸すことから始まります。, 通常は EDM オイル.
制御された電圧が電極とワークピースの間に印加されます. 通常の状態では, 誘電体は電気絶縁体として機能します.
電極がワークに近づき、電極間ギャップが適切なレベルに達すると、, 電場が十分に強くなり、誘電体が局所的にイオン化する.
流体はその後、 絶縁破壊, 2 つの表面の間に一時的な導電性プラズマ チャネルを作成する.
放電は電気的条件が最も良好な局所的な点で発生するため、, 機械加工プロセスでは、非常に小さな領域にエネルギーが集中する可能性があります.
放電と局所的なエネルギー放出
一度故障が発生すると, 持続時間の短い電流パルスがプラズマ チャネルを通過します。. 電気エネルギーは局所的な強力な熱エネルギーに変換されます。.
放電ゾーン内の温度は摂氏数千度に達することがあります.
この極端だが高度に局所的なエネルギーにより、ワークピースとワークピースの両方が急速に加熱されます。, 程度は低いが, 電極.
放電は、連続的な切断動作によって材料を除去しません。. その代わり, 個々の火花が微細な加工イベントを生み出す. これらの何百万ものイベントの複合効果により、徐々に望ましい空洞が生成されます。.
ワークの溶解・蒸発
集中した熱エネルギーにより、ワーク表面上の非常に少量の材料が急速に溶解し、部分的に蒸発します。. 効果的な放電のたびに微細なクレーターが形成されます.
これらのクレーターの寸法は、次のような加工パラメータに大きく依存します。:
- ピーク放電電流
- パルスオン期間
- パルスオフ期間
- 放電電圧
- 電極とワークのギャップ
- 誘電条件
一般に、放電エネルギーが高くなると、 材料除去率 (MRR), しかし、より大きなクレーターができることもあります, より粗い表面, より厚いリキャスト層, さらに熱影響を受ける地域も拡大.
低エネルギーの仕上げパルスは、はるかに小さなクレーターを生成するため、除去速度よりも寸法精度と表面品質が重要な場合に使用されます。.
脱イオン化と誘電フラッシング
各放電パルス後, 電流が遮断される. プラズマ チャネルが崩壊し、誘電体が急速に絶縁状態に戻ります。.
同時に, 誘電体循環により溶融粒子を除去, 再凝固した破片, 加工ギャップからのその他の汚染物質.
堆積した破片は不安定な二次放電を引き起こす可能性があるため、効果的なフラッシングが不可欠です。, 短絡, アーク放電, または不均一な材料除去.
したがって、誘電体はいくつかの機能を同時に実行します。: 電気絶縁, 冷却, 瓦礫の除去, 安定したギャップ状態の回復.
サーボギャップ制御
形彫り放電加工の重要な特徴は、 閉ループサーボシステム 加工ギャップ内の電気的状態を継続的に監視し、それに応じて電極の位置を調整します。.
隙間が小さくなりすぎると, 不安定な放電やショートが発生する可能性があります, 電極が少し引っ込むので.
ギャップが大きくなりすぎると, 放電の回数が減ったり、停止したりする, 電極の前進を促す.
この継続的なフィードバックにより、加工全体を通じて適切な加工ギャップが維持されます。.
制御された放電条件を維持しながら、電極が最終的なキャビティ形状に徐々に近づくため, 複雑なキャビティを高い再現性で生成可能.
漸進的空洞形成
電極は通常、1 回の放電で完全な空洞を生成しません。. その代わり, 数千または数百万の個別の放電により、ワークピースが徐々に侵食されます.
プロセスが進むにつれて, 電極はプログラムされた軌道を維持しながらワークピース内に前進します. 結果として得られる空洞は、ますます適合します。 電極の負の形状.
精密金型用途向け, 機械加工は一般に荒加工に分けられます, 中仕上げ, そして仕上げ段階.
荒加工では比較的高エネルギーのパルスを使用して材料を効率的に除去します。, 仕上げ加工ではより低エネルギーの放電を使用して、より厳密な寸法制御と表面品質の向上を実現します。.
3. 彫り込み放電加工加工プロセスのステップバイステップ
形彫り放電加工は単に火花を発生させるだけの作業ではありません.
正確な EDM キャビティを製造するには、電極の形状を調整して制御する必要があります, ワークの位置決め, 誘電体循環, 放電パラメータ, 電極の磨耗, フラッシング, および検査.
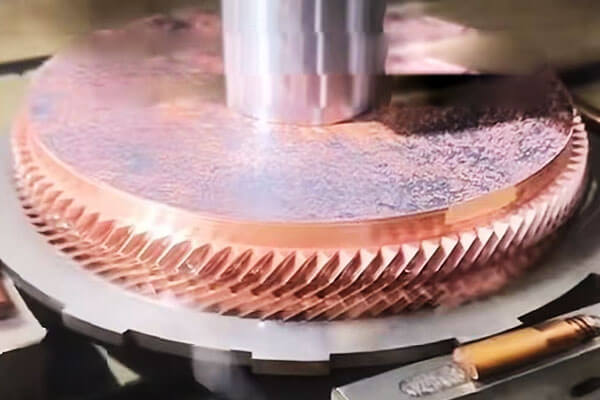
ステップ 1: 電極の設計と製作
このプロセスは、以下を表す電極の設計から始まります。 加工されるキャビティのポジ形状.
グラファイトと銅は最も広く使用されている 2 つの電極材料です, キャビティの複雑さなどの要因に応じて選択される, 必要な表面仕上げ, 寸法精度, 加工速度, 予想される電極の磨耗.
電極設計はプログラムされたものを考慮する必要があります スパークギャップ, 電極の磨耗, フラッシング要件, EDM 制御システムに必要な寸法補正.
複雑な金型用, 荒加工用に複数の電極を製造することも可能, 中仕上げ, 単一の電極で最終キャビティを達成しようとするのではなく、仕上げを行う.
電極の品質は最終的なキャビティの品質に直接影響します。.
電極寸法の誤差, 鋭いエッジ, 表面状態, または、EDM 中にアライメントをワークピースに転写することもできます.
ステップ 2: ワークのセットアップと精密な位置合わせ
ワークピースは EDM マシンのテーブルにしっかりと取り付けられ、誘電体タンク内に配置されます。.
正確なアライメントにより、ワークピースと電極間の座標関係が確立されます。, これは、他のフィーチャと正確に対応する必要があるキャビティを加工する場合に不可欠です.
最新の形彫り放電加工機が一般的に使用されている タッチプローブ, 自動エッジ検出, 参照システム, または電極測定サイクル ワークピースのゼロ点を確立し、電極の位置を確認します.
多電極加工用, 一貫した座標参照は特に重要です。, 仕上げ, 詳細な電極は、累積的な位置決めエラーを引き起こすことなく正しい位置に戻らなければなりません.
ステップ 3: 誘電体の準備とフラッシング
加工ゾーンは誘電性流体で満たされているか、浸されています。. 放電加工オイル 安定した電気絶縁性と効果的な冷却が得られるため、従来の彫り放電加工機に広く使用されています。.
誘電体は濾過およびフラッシングシステムを通して継続的に循環され、機械加工の破片が除去されます。.
汚染された流体や熱的に不安定な流体は、放電動作や寸法の一貫性に影響を与える可能性があるため、誘電体の清浄度と温度安定性が重要です。.
フラッシングも同様に重要です. 加工中, 溶融および再凝固した粒子がキャビティ内に蓄積します.
これらの粒子が効果的に除去されない場合, 不安定な放電を引き起こす可能性があります, 二次アーク放電, 材料除去効率の低下, 局所的な表面欠陥.
ステップ 4: EDMパラメータのプログラミング
加工を始める前に, プロセスエンジニアは、仕様に従って電気パラメータとサーボパラメータを確立します。 ワーク材質, 電極材料, 加工ステージ, キャビティの形状, および必要な表面仕上げ.
重要なパラメータにはピーク電流が含まれます, 放電電圧, パルスオン時間, パルスオフ時間, サーボリファレンス, 極性, フラッシング条件, 該当する場合、電極の周回または移動戦略.
単一の汎用 EDM パラメータ セットはありません. 荒加工は仕上げ加工よりも大幅に多くの放電エネルギーを必要とします, 一方、深く狭いキャビティでは、開いたキャビティとは異なるフラッシングおよびパルス条件が必要になる場合があります。.
ステップ 5: 荒加工
荒 EDM では、材料の大部分が除去され、基本的なキャビティ形状が確立されます。. 比較的高い放電エネルギーを使用して、高い材料除去率を達成します。.
この段階では, 電気パルスが大きくなると、個々のクレーターが大きくなり、侵食が速くなります。.
制御された量の加工代は、後続の操作のために意図的に残されます。.
荒削りの目的は、 最高の表面品質ではない, 仕上げのための十分な寸法制御を維持しながら、効率的かつ安定したバルク材料の除去が可能.
深い虫歯の場合, 大量の侵食された材料が加工ギャップを急速に汚染する可能性があるため、荒加工中はフラッシング条件が特に重要になります。.
ステップ 6: 中仕上げと電極移行
要求の厳しい虫歯用, 荒加工と最終仕上げの間に中仕上げ段階を導入することもできます.
別個の電極または段階的に改良された電極形状を使用して、寸法偏差を低減し、表面の一貫性を向上させながら、残りの加工代を除去することができます。.
この中間段階では、積極的な荒加工と繊細な仕上げの間の制御された移行が行われます。.
を含む金型や金型に特に役立ちます。 深い肋骨, 狭いスロット, 鋭い角, 細かいテクスチャ, または複雑な三次元表面.
ステップ 7: 仕上げ
仕上げでは、大幅に低い放電エネルギーを使用して、最終的なキャビティ寸法と必要な表面品質を生成します。.
より短いパルス持続時間とより低いピーク電流により、より小さな侵食クレーターが生成されます。, 表面粗さを低減し、熱影響を受ける表面層の厚さを最小限に抑える.
仕上げ戦略はバランスが取れていなければなりません 表面の粗さ, 寸法精度, 加工時間, 表面の完全性.
放電エネルギーが減少するにつれて材料の除去が徐々に遅くなるため、非常に微細な仕上げには複数のパスが必要になる場合があります。.
重要なツーリング用途向け, 最終表面はその後研磨される場合があります, テクスチャリング, コーティング, 必要な機能に応じたその他の表面処理.
ステップ 8: 電極摩耗補償
電極の摩耗は彫り放電加工の固有の特性です. 通常、ワークピースは電極よりも早く侵食されますが、, 加工中に電極の形状が徐々に変化します.
特に摩耗が著しいのは、 鋭いエッジ, コーナー, 小さな特徴, 集中的な放電活動にさらされる地域.
最新の EDM 制御は、電極の動きと加工パラメータを調整することで電極の摩耗を補正します。.
高精度キャビティ用, 電極の設計および寸法検査の際には、電極の磨耗も考慮する必要があります.
ステップ 9: 最終検査
放電加工後, キャビティは洗浄され、エンジニアリング要件に照らして検査されます。.
寸法検査は次の方法を使用して実行できます。 三次元測定機, EDM 専用プロービング システム, 光学測定装置, または精密ゲージ, コンポーネントの形状と公差の要件に応じて.
表面粗さは表面粗さ計を使用して評価できます, キャビティの重要な寸法と幾何学的関係が CAD モデルまたは図面に照らして検証されると同時に、.
検査で局所的な逸脱が特定された場合, 追加の EDM 仕上げパスは、多くの場合、製造プロセス全体を置き換えることなく実行できます。.
4. 彫り放電加工用電極
電極は、制御された電気浸食を通じてその形状がワークピースに直接転写されるため、彫り込み EDM で最も重要な要素の 1 つです。.
従来の切削工具とは異なり、, EDM 電極は同時に導電性を提供する必要があります, 寸法安定性, 耐摩耗性, 正確な幾何学的再現.
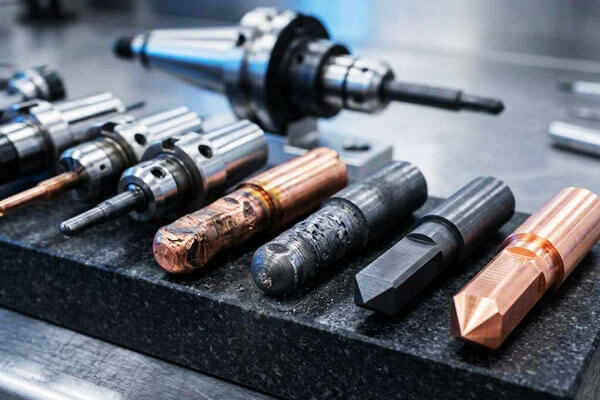
電極材料
| 材料 | 主要なプロパティ | 利点 | 制限事項 | 代表的な用途 |
| 黒鉛 | 高い導電性; 低摩耗; 良好な機械加工性; 高い融点. | 荒加工に最適; 電極の摩耗が少ない; 良好な表面仕上げ; 費用対効果の高い. | 脆い; 細かい粉塵が発生する可能性があります; 特殊な切削工具が必要です. | 金型キャビティ; 死ぬ; 荒加工と仕上げ加工. |
| 銅 | 優れた導電性; 良好な熱伝導性; 機械加工が簡単. | 仕上げに良い; 細かい表面仕上げ; 電気めっきが簡単. | グラファイトよりも摩耗が大きい; 材料除去率が低い. | 仕上げ; 小さな空洞; 繊細な特徴. |
| 銅タングステン | 融点が高い; 優れた耐摩耗性; 良好な熱伝導性. | 優れた耐摩耗性; 細かい仕上げに適しています; 安定した寸法. | 高い; 機械加工が難しい. | 精密仕上げ; 小さな電極; 摩耗の激しい用途. |
シルバータングステン |
優れた導電性; 高い融点; 良好な耐摩耗性. | 摩耗が非常に少ない; 優れた仕上げ. | 非常に高価です. | 高精度仕上げ; 高価値のアプリケーション. |
| タングステン | 非常に高い融点; 優れた耐摩耗性. | 摩耗が非常に少ない; 良い仕上げ. | 非常に高価; 機械加工が難しい. | 特殊な高精度アプリケーション. |
5. 正確さ, 表面仕上げと加工能力
の大きな強みの 1 つは、 彫り放電加工機 従来の切削工具を使用して効率的に製造することが困難または不可能な形状の加工と、高次元の制御を組み合わせる能力です。.
寸法精度
最新の CNC シンカー EDM 装置と適切に制御されたプロセスを備えた, の寸法公差 数ミクロンから数十ミクロンの範囲 適切な形状で実現可能.
最終的な結果は電極の磨耗補正に大きく依存します。, 熱制御, 誘電安定性, および検査方法.
| パラメーター | 代表的な能力 | エンジニアリング上の考慮事項 |
| 寸法許容差 | ±0.005~0.02mm | 最適化された仕上げ条件下では、より厳しい公差を達成できる可能性があります |
| 高精度公差 | 約±0.002~0.005mm | 通常、制御された熱条件が必要です, 精密電極, および専用のフィニッシュパス |
| 位置決め精度 | 約±0.003~0.01mm | マシン構成に応じて異なります, 軸の校正, およびワークのセットアップ |
| 再現性 | 約±0.002~0.005mm | 機械の状態とプロセスの安定性に大きく影響されます |
| 電極とキャビティ間の精度 | 通常は数マイクロメートルから数十マイクロメートル以内 | 電極検査による, 摩耗補償, スパークギャップ制御 |
表面仕上げ
彫り込み放電加工により、微細な放電クレーターで構成される特徴的な表面が生成されます.
表面粗さは主に放電エネルギーによって制御されます: より高いエネルギーのパルスはより深く大きなクレーターを生成します, 一方、より低いエネルギーの仕上げパルスにより、より細かい表面テクスチャが生成されます。.
一般的な達成可能な表面粗さの範囲を以下に示します。.
| 表面粗さRa | 約. 粗さ (μin) | 代表的な加工条件 | 典型的な使用 |
| 0.2–0.4 µm | 8–16μ分 | 非常に低エネルギーの仕上げ | 精密金型, さらなる研磨が必要な光学品質のツール表面 |
| 0.4–0.8μm | 16–32μ分 | 細かい仕上げ | 金型キャビティ, 精度が死にます, 機能的な表面 |
| 0.8–1.6 µm | 32–63μ分 | 一般仕上げ | 一般的な精密工具およびエンジニアリングコンポーネント |
| 1.6–3.2 µm | 63–125μ分 | 中エネルギー加工 | 適度な粗さが許容される予備のキャビティと表面 |
| >3.2 μm | >125 μin | 高エネルギー荒加工 | 仕上げ前のバルク材料の除去 |
最終的な表面品質は電流だけでは決まりません. パルス持続時間, パルス間隔, 極性, 誘電フラッシング, 電極材料, ワーク材質, そしてフィニッシュパスの数
加工能力
彫り込み放電加工は、コンポーネントに次のものがある場合に特に価値があります。 深い空洞, 細い肋骨, 複雑なポケット, 小さな内部半径, 鋭い幾何学的変化, または複雑な三次元輪郭.
| 特徴 | 代表的な能力 | エンジニアリング上の考慮事項 |
| 最小フィーチャーサイズ | 約0.05~0.10mm | 電極の強度に大きく依存する, フラッシング, アスペクト比, そしてエネルギーを放出する |
| 小さな内径 | 約0.05~0.15mm | 電極の形状と電極の磨耗によって制限される |
| 深く狭い特徴 | アスペクト比は約 10:1–20:1 可能です | 深さが増すにつれてフラッシングはますます困難になります |
| キャビティの深さ | 最大約100~200mm以上 | 主に電極設計によって制限される, フラッシング, 機械ストローク, およびキャビティの形状 |
複雑な 3D キャビティ |
素晴らしい | 複雑な電極形状により、非常に複雑なキャビティ形状を再現可能 |
| 焼き入れ鋼の加工 | 素晴らしい | 熱処理後に特に有利 |
| シャープな内部機能 | 素晴らしい | 多くの内部形状に対して従来の回転ツールよりも実用的 |
| ブラインドキャビティ | 素晴らしい | 形彫り放電加工の主な用途 |
| 薄いリブと狭いスロット | 素晴らしい | 慎重な電極設計と制御された放電エネルギーが必要 |
6. 彫り放電加工で加工できる材質?
主な利点 彫り放電加工機 (放電加工) 硬度や機械的強度に関係なく、導電性材料を加工できる能力です。.
| マテリアルファミリー | 典型的な資料 | 適合性 | 代表的な彫り込み放電加工の用途 |
| 工具鋼 | H13, D2, S7, P20, 4140, 4340 | 素晴らしい | 射出成形金型, スタンピングダイス, パンチ, 空洞の形成, 硬化工具 |
| ステンレス鋼 | 304, 316, 17-4PH, 440C | 素晴らしい | 医療要素, 精密ツール, 航空宇宙部品, 食品加工装置 |
| 超合金 | インコネル 625, インコネル 718, ハステロイ, ワスパロイ | 素晴らしい | 航空宇宙部品, タービン関連工具, 化学処理装置 |
| チタン合金 | Ti-6Al-4V およびその他の導電性チタン合金 | 素晴らしい | 航空宇宙部品, 医療部品, 精密キャビティとツーリング |
超硬合金 |
WC-Coおよびその他の導電性超硬グレード | 素晴らしい | 切削工具, 耐摩耗性コンポーネント, パンチ, 死ぬ, 精密ツール |
| 銅合金 | 銅, 真鍮, ブロンズ, ベリリウム銅 | 素晴らしい | 電気部品, 精密キャビティ, 連絡先, 熱伝達コンポーネント |
| アルミニウム合金 | 6061, 7075 およびその他の導電性グレード | 良い | プロトタイプ, 金型, 少量生産の精密部品, 複雑な空洞 |
| その他の導電性材料 | 特定の導電性特殊合金および複合材料 | アプリケーションに依存する | 特殊な工具と加工が難しいコンポーネント |
7. 彫り込み放電加工 vs. ワイヤー放電加工機 vs. CNC加工
彫り放電加工機, ワイヤー放電加工機, およびCNC加工はすべて精密製造技術です, しかし、それらは根本的に異なる方法で物質を除去します.
| 基準 | 彫り放電加工機 | ワイヤー放電加工機 | CNC加工 |
| 材料の除去 | 放電侵食 | 放電侵食 | 機械的切断 |
| ツーリング | 成形電極 | 連続ワイヤー電極 | 切削工具 |
| 材料要件 | 導電性 | 導電性 | 一般的に機械加工可能な材料 |
| こんな方に最適 | 空洞, 止まり穴, 複雑な 3D 機能 | プロフィール, スロット, 輪郭, スルーカット | 一般的な角柱部品および回転部品 |
| 硬質材料 | 素晴らしい | 素晴らしい | ツールに依存する |
| ブラインドキャビティ | 素晴らしい | 通常は適切ではありません | 良い, ジオメトリ依存 |
| 複雑な内部形状 | 素晴らしい | 有線アクセスによる制限 | 中程度から優れた |
鋭い内側の角 |
とても良い, 電極依存性 | 素晴らしい | 工具径による制限 |
| 3Dキャビティ加工 | 素晴らしい | 限定 | 多軸加工に強い |
| 材料除去率 | 適度 | 適度 | 一般的に高い |
| 表面仕上げ | フィニッシュパスに優れている | フィニッシュパスに優れている | 素晴らしい, ツールに応じて |
| 物理的な切削力 | 基本的にはなし | 基本的にはなし | 重要な |
| 電極/工具の磨耗 | 電極の磨耗が発生する | ワイヤーは継続的に消費されます | 切削工具の摩耗 |
| 典型的なアプリケーション | 金型, 死ぬ, パンチ, 空洞 | 精密プロファイル, スロット, パンチ | シャフト, ハウジング, プレート, 構造コンポーネント |
8. 彫り放電加工の利点と限界
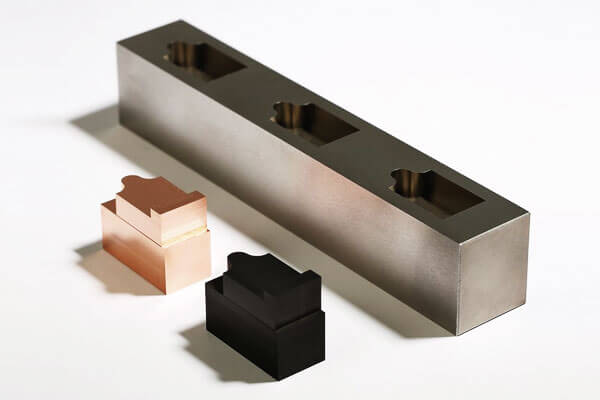
主な利点
- 硬度に依存しない加工: 焼き入れ鋼を切断します, 軟鋼と同じくらい簡単に超硬合金や超合金を加工できます; 歪みを避けるために熱処理後に機械加工を行うことができます.
- 複雑な 3D キャビティ機能: 内部形状を生成します, 回転カッターでは実現できない鋭いコーナーや深いリブ.
- 切削抵抗ゼロ: 機械的接触がないということは、たわみがないことを意味します, おしゃべりしない, バリがなく、残留切削応力もありません, 極薄の壁や繊細な部分にも対応.
- 非常に高い精度: ミクロンレベルの公差を実現し、大量生産向けに優れた再現性を実現.
- 優れた表面仕上げ: 鏡面品質の表面を実現できるため、多くの金型用途で手作業による研磨が不要になります.
- 高度に自動化可能: 自動電極交換装置と工程内モニタリングにより夜間の無人生産をサポート.
固有の制限
- 導電性素材のみ: 非導電性セラミックスは加工できません, ガラスまたはほとんどのプラスチック.
- 材料除去率の低下: バルク材料の除去はフライス加工よりも遅い; 荒加工よりも仕上げ加工や複雑な形状の加工に最も経済的.
- 電極のコストと納期: カスタム電極により設計と製造コストが増加する, 特に多電極の精密作業に最適.
- 表面リキャスト層: 高エネルギー荒加工により、薄い再凝固層と熱影響部が形成されます。; フィニッシュパスは減少させますが、完全に排除するわけではありません.
- 設備投資の増加: 精密シンカー EDM マシンは、標準的なフライスセンターよりも購入コストと運用コストが高くなります.
- 液体と廃棄物の管理: 誘電性流体には濾過と廃スラッジの適切な処理が必要です.
9. 彫り放電加工の応用例
彫り込み放電加工は、従来の切削方法で材料の硬度に限界がある場合に広く使用されています。, キャビティの形状, 機能のアクセシビリティ, または内部の詳細.
金型製造
金型製作は、彫り放電加工の最も重要な用途の 1 つです。.
射出成形金型, 圧縮金型, ダイカスト金型, および他のツーリングシステムには深いキャビティが含まれることがよくあります, 細い肋骨, テクスチャーのある表面, 複雑な内部形状.
EDM は、フライス加工に伴う切削抵抗を必要とせずに硬化した金型鋼を機械加工できるため、熱処理後に特に価値があります。.
精密工具
パンチ, 成形金型, 押し出しが死にます, スタンピングツール, 精密なインサートには、多くの場合、厳しい寸法公差と鋭い内部特徴が必要です。.
シンカー EDM は、複数の特殊な切削工具が必要な、または従来の機械加工ではアクセスできない複雑なキャビティの製造を可能にします。.
航空宇宙部品
航空宇宙産業の製造では、高強度の製品が頻繁に使用されます。, 耐熱合金と複雑な内部形状.
特殊加工に使用できる彫り放電加工機, タービン関連部品, 精密治具, 難削材の導電性材料.
医療製造業
精密な医療器具や選択された金属部品には、非常に微細な形状が必要な場合があります, 複雑な空洞, 厳しい公差.
彫り込み放電加工は特に金型の製造に適しています, 成形工具, および特殊な精密部品.
自動車およびエネルギー産業
このプロセスはトランスミッションツーリングに使用されます, 燃料システムコンポーネント, 精度が死にます, タービン関連部品, および高性能産業機器.
エレクトロニクスおよび微細精密部品
マイクロ EDM および精密シンカー EDM 技術により小さなスロットを生成可能, 空洞, コネクタ, 従来のツールでは大きすぎる、または機械的に壊れやすい可能性があるその他の微細な導電性フィーチャ.
10. 結論
形彫り放電加工は、単に硬質材料のフライス加工に代わるものではありません。.
電気エネルギーを精密な形状に変換するという、根本的に異なる製造原理です。, 機械的な切断プロセスでは実現できない形状と材料の組み合わせが可能になります.
硬度に依存しない独自の組み合わせ, 切削抵抗ゼロ, 複雑なキャビティ機能と鏡面仕上げの表面品質により、工具や金型の製造においてかけがえのないものになります。, 航空宇宙, 医療機器と精密工学.
このプロセスには固有のトレードオフが伴います: 材料除去率が低い, 電極の摩耗に関する考慮事項と導電性ワークピースの要件により、すべての加工作業に最適なソリューションではないことを意味します.
正しく塗布された場合 - 硬化した材料の場合, 複雑な内部空洞および高精度アプリケーション - 彫り込み放電加工は、他の製造プロセスが匹敵することのできないパフォーマンスを提供します.
発電技術として, 制御システムと自動化は進化し続けています, 彫金放電加工は微細加工へさらに拡大, 医療および半導体アプリケーション,
統合されたハイブリッド生産ワークフロー, 現代の精密製造の基礎プロセスの 1 つとしての地位を強化.
よくある質問
彫り放電加工とワイヤー放電加工の違いは何ですか?
彫り込み放電加工は、成形電極を使用してブラインドキャビティや複雑な内部形状を加工します。.
ワイヤ EDM は、連続的に移動するワイヤを使用して導電性材料を切断し、主にプロファイルに使用されます。, パンチ, 死ぬ, そしてスルー機能.
グラファイトと銅が EDM 電極として一般的に使用されるのはなぜですか?
どちらの材料も優れた導電性と機械加工性を備えています.
グラファイトは複雑な電極や高温 EDM 用途に広く使用されています, 一方、銅は適切な加工条件で優れたディテール再現と表面品質を提供します。.
EDM はワークピースの表面に損傷を与えますか??
EDM は熱影響を受けた表面を生成し、リキャスト層を形成する可能性があります. 適切に制御された仕上げパラメータを使用, 影響を受ける層を最小限に抑えることができます.
重要なコンポーネントには追加の表面仕上げや検査が必要になる場合があります.
彫り込み放電加工の精度はどのくらいですか?
高精度生産用彫刻放電加工機は、通常、ほとんどの機能について ±0.002 ~ ±0.005 mm の寸法公差を保持します。, 制御された条件下で±0.001 mmの超精密機械を使用.
精度は機械の安定性に依存します, 温度管理と適切な電極摩耗管理.
缶シンカー放電加工機械硬化鋼?
はい. あらゆる導電性材料を加工できる彫り込み放電加工, 硬さに関係なく. これは、従来の機械加工に比べて、その主な利点の 1 つです。.
彫り放電加工は高価ですか?
ツーリング (電極製造) 高価です, 材料の除去が遅いため、機械時間にコストがかかります.
しかし, 複雑な形状や硬質材料向け, 多くの場合、彫り込み放電加工は最もコスト効率の高いオプションです.

