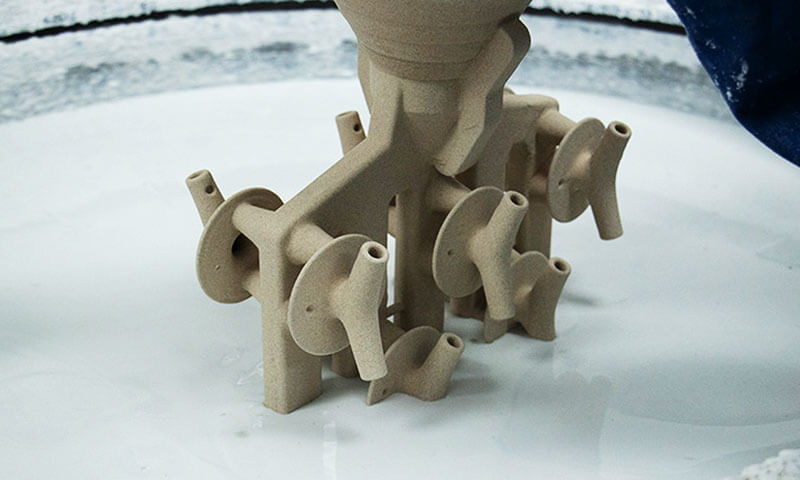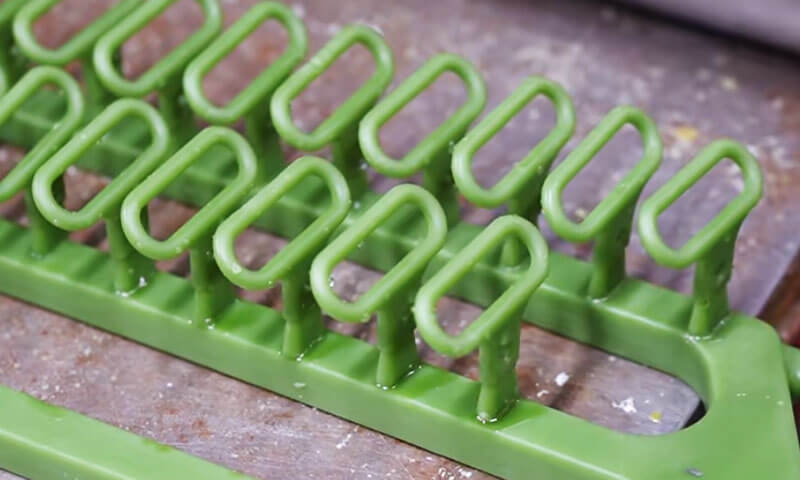
で インベストメント鋳造, ワックスツリーブリッジのパターン作成とシェル構築. ツリーの組み立てが悪い場合, 世界最高のワックスパターンや最高のシェルはあなたを救いません.
ラックの上では問題なく見えても、オートクレーブではダメになった木を見たことがあります。. 間隔は完璧だがゲートが間違っている木を見たことがある, 鋳造品には収縮気孔が発生し、診断に 3 日かかりました。.
ワックスツリーの組み立ては、単に「スプルーにパターンを接着する」だけではありません。これはプロセスにおける最初の実際のゲート決定です.
メタルフローをコントロールします, 餌やり, 凝固シーケンス, シェルカバー範囲, 脱蝋効率, 寸法安定性.
正しく理解しましょう, そして残りのプロセスは予測可能になります. 誤解してください, 生産工程全体にわたって欠陥と戦うことになります.
このガイドは、私が数十年にわたって使用してきた実践的なデータと作業現場のルールを使用して、組み立て前のチェックから保管、輸送までの完全な組み立てプロセスをカバーしています。.
1. インベストメント鋳造におけるワックスツリーアセンブリとは何ですか?
ワックスツリーの組み立ては、個々のワックスパターンを結合するプロセスです, ゲート, ランナー, 中央のスプルーまたは注ぐカップのアセンブリを完成したワックスクラスターにします。, 一般にワックスツリーまたはパターンツリーと呼ばれます.
組み立てられたツリーは、その後のセラミックシェル製造のパターンとして機能します。. シェル構築中, ワックスツリーはセラミックスラリーに繰り返し浸漬され、耐火スタッコでコーティングされます.
殻が十分に乾いた後, ワックスが除去されます, 残りのセラミックシェルは溶融金属が注がれるキャビティを形成します.

2. ワックスツリー組み立て前の準備
完成したワックスツリーの品質は、最初の接合部が作られる前から始まります。. パターン検査, スプルーの準備, ツールの清潔さ, および環境制御はすべて、組み立てプロセスの安定性に影響します。.
ワックスパターンの検査, スプルー, およびゲート接続
組み立て前, すべてのワックスパターンを検査する, スプルー, およびゲートコンポーネント.
欠陥のあるパターンは、ツリーに組み込んで後で発見するのではなく、特定して分離する必要があります。.
以下の条件に特に注意してください:
| 検査項目 | 確認すべきこと | 無視した場合の潜在的な結果 |
| パターン ジオメトリ | 反り, ねじれ, 欠けている機能, 寸法誤差 | 不正確な鋳造寸法または不完全な形状 |
| ワックス 表面 | ひび割れ, 泡, 傷, 汚染, そして表面のダメージ | セラミックキャビティに転写された表面欠陥 |
| ゲート 繋がり 地域 | 余分なワックス, バリ, 凹凸のある表面, 接触面が損傷している | 関節が悪い, スラリー浸透, またはシェルの欠陥 |
| スプルー そして 注ぐ 頭 | 平面度, 真直度, ひび割れ, 寸法の一貫性 | 位置ずれ, 組み立てが不安定, 一貫性のないゲート |
| ワックス 材料 状態 | 柔らかすぎる, 脆さ, または変形 | 接合部の破損または寸法の不安定性 |
スプルーまたは注出ヘッドは特に注意が必要です. 実際に, 個々のパターンに集中して中央のスプルーを見落としがちです.
しかし, 歪んだスプルーや不均一なスプルーは、それに接続されているすべてのコンポーネントの位置合わせに影響を与える可能性があります.
また、不均一なジョイント ジオメトリが作成され、シェル構築中に完全なツリーを一貫して配置することが困難になる場合もあります。.
入会前に, 接続面からワックスの破片や突起を取り除きます。.
接合面はきれいでなければなりません, 適切に一致した, 密接な接触を妨げる可能性のある欠陥がないこと.
寸法要件が厳しい場合, 視覚的な判断だけに頼るのではなく、承認された検査ゲージまたは治具を使用して、パターンとスプルーの重要な寸法を検証します。.
ツールと作業領域を準備する
典型的なワックスツリー組み立てツールには次のものがあります。:
- 温度制御されたワックス溶接アイロンまたは加熱された接合ツール.
- きれいなナイフ, スクレーパー, そしてトリミングツール.
- 組立治具, 位置決め治具, そしてアライメントゲージ.
- 完成した樹木を支えるのに適したラックまたはトレイ.
- 関節の軽微な不規則性を修正するための承認済みの修理ワックスとツール.
工具にはワックスが溜まっていない必要があります, 炭化残渣, 油, およびその他の汚染物質. 汚れた工具は異物をワックス表面に移したり、接合部に粒子を混入させたりする可能性があります。.
提供された製造手順での組み立て作業の推奨周囲温度は 18 ~ 28°C です。.
この範囲は、環境制御の実際的な開始点となります。, ただし、ワックスの配合に関して実際の動作ウィンドウを検証する必要があります。, パターン寸法, そして植物の状態.
作業場を清潔に保つ, ドライ, そして十分に換気されている. 直射日光を避ける, 局所的な熱源, 強い温度変動, 粉塵の多い状況.
過度の熱によりワックスパターンが柔らかくなる可能性があります, 温度変化により寸法変化が生じる可能性がありますが、.
パターン表面のほこりや油はセラミックスラリーの湿潤を妨げ、シェルの欠陥の原因となる可能性があります。.
承認されたツリーレイアウトとプロセスパラメータを確認する
生産が始まる前に, 組立図または承認されたプロセス仕様を確認する.
ツリーあたりのパターンの数, 層の数, ゲート位置, ランナー寸法, パターンの方向は鋳造設計に従って確立する必要があります.
正しいツリー構成はいくつかの要因に依存します:
- 個々の鋳物のサイズと重量.
- 壁の厚さと幾何学的複雑さ.
- 合金と鋳込み条件.
- 必要生産量.
- セラミックシェルの容量と取り扱いの制限.
- 金属の充填と供給の要件.
- ディップに使用できるスペース, 漆喰塗り, 乾燥, そして脱蝋.
1 つのツリーにパターンを追加すると、シェルごとの出力が向上し、生産サイクルの数が削減されます。.
しかし, 過負荷になったツリーは処理が難しい場合があります, 機械的に不安定になる可能性がある, シェルの構築や金属の供給を損なう可能性があります.
目的は、各ツリーのパターンの数を最大化することではありません。. 生産効率と最適なバランスを実現するためです。, シェルの品質, 充填性能, および鋳造歩留まり.
3. ワックスツリーの組み立て工程: ステップバイステップ
ワックスツリーの組み立てには再現可能な接合技術と正確な位置決めが必要です.
接合品質の小さなばらつき, ゲート角度, または、パターンの間隔が大規模な生産バッチ全体で増加する場合に重要になる可能性があります.
ステップ 1: スプルーの位置を決めて基準を確立する
中央のスプルーまたは注湯アセンブリを承認された治具に固定します. 真直度を確認してください, 垂直方向の配置, パターンを付ける前の安定性.
スプルーはツリーの主な構造参照として機能します。. 組み立て中に傾いたりずれたりした場合, 結果としてパターンの配置がアンバランスになったり、一貫性がなくなったりする可能性があります。.
リピート生産用, 専用の器具は多くの場合価値があります. 意図したパターンの方向を維持するのに役立ちます, 段の高さ, ゲート位置, およびツリー全体の寸法, 特に複数のオペレーターが同じ部品ファミリーを組み立てる場合.
ステップ 2: 制御されたワックス溶接を使用してパターンを取り付ける
承認されたワックス接合方法を使用して、各パターンを指定されたゲートまたはランナーに取り付けます.
接続は、パターンに損傷を与えたり、その形状を歪めたりすることなく、十分な結合強度を提供する必要があります。.
2 つの条件が特に重要です:
- 熱不足:接合面が適切に融合しない可能性があります, 弱いインターフェースや隠れたギャップが残る.
- 過度の熱:ワックスが溶けすぎてしまう場合があります, 局所的な崩壊を引き起こす, 寸法の歪み, または関節の拡大.
適切な温度と接触時間はワックスの材質によって異なります, ジョイント断面, ツールの設計, そして組み立て方法.
すべてのパターン システムに適した単一の普遍的な溶接温度はありません。.
加入中, 接続面が適切に位置合わせされ、完全に接触していることを確認してください。. 大きなパターンや重いパターンを所定の位置に保持するために、小さなワックスブリッジに頼ることは避けてください。.
入社後, 追加の力を加えたり、隣接するパターンを取り付けたりする前に、ジョイントを安定させてください。.
ステップ 3: すべての接合部を検査して仕上げる
健全なワックスジョイントは連続している必要があります, 安全な, そして隙間がない, 穴, または不完全な融合.
入社後, 適切なトリミングツールを使用して余分なワックスを除去します. パターンに切り込みを入れたり、必要なゲート断面を縮小したりすることなく、不規則な突起を滑らかにします.
承認された修理手順に従って、表面の小さな凹みや隙間を修正できる場合, 互換性のある修理ワックスを使用し、ジョイントのプロファイルを復元します。.
構造的に弱い接合部を単にワックスの薄い層で覆うだけではいけません.
| 関節の欠損 | 考えられる原因 | 推奨される修正 |
| 見える ギャップ | フィッティング不良または熱不足 | 完全に接触するようにジョイントを再加工します |
| 弱い または ゆるい 繋がり | 融着が不十分または接着面積が不十分 | 制御された条件下で再接続し、安定性を確認します |
| 過剰 ワックス 築き上げる | 過熱または不適切なトリミング | 接合部を傷つけずに余分なワックスを取り除きます |
| 歪 パターン 近く の ジョイント | 過度の熱または機械的力 | 寸法基準に従ってパターンを交換または修理します |
| ピンホール または 小さい 空洞 | 不完全な融合, 閉じ込められた空気, または表面の汚染 | ジョイントを検査し、必要に応じて修理または交換します |
滑らかに見える関節が必ずしも強いとは限りません. クリティカルまたは重いパターンの場合, 外観のみに依存するのではなく、承認された機械的安定性チェックまたは検証済みの組み立て手順を使用してください。.
ステップ 4: 適度な間隔で模様を配置する
パターンの間隔によって、セラミック スラリーが必要なすべての表面に到達できるかどうか、また耐火スタッコが木の周囲に連続したシェルを形成できるかどうかが決まります。.
提供されているプロセス ガイダンスでは、最小間隔が指定されています。 10 隣接するワックスパターン間のmm.
これを、説明されているプロセスの開始要件として扱います。, すべてのインベストメント鋳造形状に共通の規則ではありません.
必要なクリアランスはパターン形状と照らし合わせて検証する必要があります, シェル構築材料, スラリー粘度, 漆喰の粒径, アセンブリの排水と乾燥の能力.
間隔が不十分な場合、次のような問題が発生する可能性があります。:
- 隣接するパターン間のスラリーの被覆が不完全.
- 閉じ込められた空気または濡れが不十分な領域.
- 不均一な耐火スタッコの分布.
- 局所的なシェル厚さの変動.
- ワックスの除去が難しく、シェルの洗浄が不十分.
- 脱蝋および焼成中のシェルの亀裂または局所的な破損.
パターン間の最も近い点の間隔をチェックする必要があります, 単に中心線間やゲート接続間だけではなく.
リブ付きの複雑な鋳物, 深い凹み, または、突出したフィーチャには単純な形状よりも多くのクリアランスが必要になる場合があります.
同時に, 過剰な間隔はシェルのサイズを大きくする可能性があります, セラミックの消費量, 浸漬・乾燥設備に必要なスペース.
適切な配置とは、承認された製造要件とゲート要件を満たしながら、信頼性の高いシェル カバレッジを維持する配置です。.
ステップ 5: バランスの取れた一貫したツリー ジオメトリを維持する
鋳造設計が許す限り、パターンを対称に配置します。. 中央スプルーの周りに重量を分散します。, 一貫した層間隔を維持する, 片側に重い成分が不必要に集中することを避けます.
アンバランスな木は輸送や浸漬が困難になる可能性があります. シェルの構築中に傾いたり、ジョイントや固定具に不均一な機械的負荷がかかる可能性があります。.
セラミックシェルが乾燥すると、, 動きや歪みはシェルの厚さと寸法の一貫性に影響を与える可能性があります.
異なるサイズまたは重量の鋳物を含む樹木用, 完全に対称的な配置を強制するのではなく、承認されたレイアウトに従う.
機能要件 - ゲートを含む, 餌やり, シェルカバー範囲, および検査のためのアクセス - 視覚的な対称性よりも優先します.
ステップ 6: ゲートの方向とゲートのレイアウトを確認する
ゲートの方向は承認されたゲート設計に従う必要があります. ソース手順では、従来の鋳物の場合、ゲートとメイン ランナーの間で約 30° ~ 45°の下向きの傾斜を推奨しています。.
この範囲は最初の参考として役立ちます, しかし、それはすべてのキャストにとって絶対的な要件ではありません.
ゲートの角度と断面は合金に応じて設定する必要があります, コンポーネントの形状, 充填動作, および凝固要件.
薄肉または小型の複雑な鋳物用, 角度を減らす必要があるかもしれません. より大きな鋳物や重い鋳物には、別の配置が必要になる場合があります, ゲート設計の対象となる.
適切に設計されたゲートとランナー システムでは、:
- 不必要な流量制限を行わずに溶融金属をキャビティに供給します.
- 乱流を最小限に抑え、空気や酸化膜の巻き込みのリスクを軽減します。.
- 充填および固化中に適切な金属を供給する.
- 給餌が困難な不利なホットスポットや孤立した領域を作らないようにする.
- ワックスを除去する際に、トラップされたポケットを作らずにワックスを排出できます。.
最終的なレイアウトは、鋳造工場の検証済みのゲート設計に基づく必要があります。, 工学計算, 必要に応じてシミュレーション, そして制作実績.
ステップ 7: メタルフローと供給要件を確認する
ワックス ツリーは、意図したゲートおよび供給システムを正確に再現する必要があります。.
したがって、パターンの組み立ては、予想される充填順序と固化挙動に対してチェックする必要があります。.
一般的に, ゲート設計は、重要な流路での早期凍結を回避し、凝固中に追加の液体金属が必要な領域への供給をサポートするのに役立ちます。.
厚い部分や熱ホットスポットは、供給が不十分な場合に収縮気孔が発生しやすい可能性があるため、特に注意が必要です。.
しかし, 特定の木の配置によって方向性のある固化が自動的に生成されると仮定するだけでは十分ではありません。.
結果は合金によって異なります, セクションの厚さ, シェル温度, 注ぐ温度, ゲート寸法, その他のプロセス変数.
中央のスプルーとランナー システムも開いたままにし、適切なサイズにする必要があります。. 関節が悪い, 過剰なワックスの蓄積, または、ゲートの位置が間違っていると、意図した流路が変更される可能性があります。.
ツリーを手放す前に, 組み立てられたレイアウトが承認された図面と一致し、トリミング中に接続が誤ってブロックされたり減少したりしていないことを確認します。.
4. ワックスツリー組立品の品質検査
完成したワックスツリーはすべて、セラミックシェルの組み立てに移す前に検査を受ける必要があります。.
検査は単なる最終的な目視検査ではありません; アセンブリが承認されたプロセス設計に準拠していることを検証します。.
目視および表面検査
ツリー全体を検査して、:
- ひび割れ, 反り, 欠けている機能, そしてダメージを受けたパターン.
- 関節が緩い、または不完全に融合している.
- ギャップ, ピンホール, 過剰なワックスの蓄積.
- ほこり, 油, ワックスの破片, およびその他の汚染.
- 不均一なパターン間隔と一貫性のないゲート方向.
- 組み立てまたはトリミング中に発生した損傷.
適切な照明を使用し、パターン間の領域を検査します。, ゲートジャンクション付近, そして中央の湯口付近. これらの場所は特に組み立て欠陥が発生しやすいです.
構造の安定性と整合性
木にゆるい模様や不安定な関節がないかどうかを注意深くチェックしてください。. 許容範囲内の接続を損傷する可能性がある過度の振動や力を避けてください。.
以下を確認してください:
| チェックポイント | 受け入れの検討 |
| スプルー アライメント | 承認された真直度と垂直度の要件内で |
| パターン 向き | 組立図またはプロセス仕様と一致する |
| ジョイント 強さ | 緩みがない, 分離, または目に見える不完全な結合 |
| 木 バランス | 通常の取り扱いおよびシェル構築作業中は安定しています |
| パターン 間隔 | 承認された最小クリアランスを満たしています, を含めて 10 該当する場合は mm 参照 |
| ゲート 角度 | 指定されたゲート設計と一致 |
| パターン カウント | ツリーごとの正しいパーツ数, 欠落したコンポーネントや余分なコンポーネントがないこと |
木が大きいか、重い模様が含まれている場所, 適切な支持具と取り扱い方法を使用する.
木がベンチの上に直立しているというだけの理由で受け入れられるべきではありません; また、許容できない動きをすることなく、通常の移送および浸漬操作に耐える必要があります。.
プロセスのコンプライアンスとトレーサビリティを検証する
発売前, ツリーが正しい部品番号に対応していることを確認してください, リビジョン, 合金ルート, と生産バッチ.
必要に応じて、関連するアセンブリパラメータを記録します。, パターン数も含めて, ツリー構成, オペレータまたはワークセル, 検査結果, および承認された逸脱.
リピート生産用, 標準化された作業指示と基準治具は、オペレータ間のばらつきを減らすのに役立ちます.
また、特定のツリー構成によって一貫性のないシェル品質や鋳造結果が生成された場合の欠陥の調査も容易になります。.
5. 組み立てられたワックスツリーの保管と取り扱い
検査に合格したワックスツリーでも、保管や輸送が不適切な場合は不適合になる可能性があります。.
ワックスは温度と機械的負荷に敏感です, わずかな変形でも、鋳造寸法やセラミックシェルのフィット感に影響を与える可能性があります。.
推奨される保管条件
付属の製造手順では、組み立てたワックスツリーを次の期間保管することを推奨しています。 48 次の手術の数時間前.
これは、普遍的な保存期限ではなく、植物固有の管理目標として扱う必要があります。.
許容可能な保持時間はワックスの配合によって異なります, パターンジオメトリ, 環境条件, および鋳造品の寸法要件.
推奨される実践方法は次のとおりです。:
- 完成した木をきれいな場所に置きます, 水平ラックまたは専用の輸送器具.
- 検証済みのサポート システムで別の配置が許可されていない限り、樹木を単一の層に保ちます。.
- 隣接するパターン間の重なり圧力や接触を防止します。.
- 確立された工場の制限内で安定した温度と湿度を維持します.
- 直射日光から木を守る, ヒーター, およびその他の局所的な熱源.
- 保管場所を清潔に保ち、ほこりがないようにしてください, 油, そして空気中の汚染.
- 各ツリーを明確に識別して、部品番号やバッチ間の混同を防ぎます。.
目に見える変形が発生していないからといって、ワックスツリーの寸法が安定していると仮定することは避けてください。.
重要なコンポーネントの場合, 定義された最大保持時間を設定し、保管期間が延長されているか、環境条件がプロセス要件から逸脱している場合は、シェルを構築する前にツリーを検査します。.
正しい取り扱いと輸送
ワックスツリーを慎重に移動し、中央の湯口で支えます, ベース, または指定の備品. 個々のワックスパターンを掴んで木を持ち上げないでください。, ゲート, または薄肉の特徴.
輸送機器は清潔でなければなりません, 安定した, ワックスを傷つけたり損傷したりする可能性のある鋭いエッジや突起がないこと。.
重い樹木や複雑な樹木の場合, 個々の関節に過度のストレスをかけずに負荷を分散する専用のサポートを使用します。. 動きをスムーズに保ち、突然の衝撃を避けます, ねじる, または不要な振動.
輸送後, 木の接合部が緩んでいないか検査する, 破損したパターン, シェル構築にリリースする前のアライメントの変更.
6. 生産におけるワックスツリーアセンブリの一貫性を向上させる方法
インベストメント鋳造を繰り返し生産するメーカー向け, 品質はオペレーター個人のスキルを安定させることで決まります, 文書化されたプロセス.
組立治具と作業指示書の標準化
専用の組立治具でスプルーの位置調整が可能, パターンの位置, 段の間隔, とゲートの向き.
これらは、再現性が重要な複雑なツリーや大量の注文に特に役立ちます。.
作業指示では次のことを定義する必要があります:
- 承認されたツリー レイアウトとパターン数.
- 重要な接合位置と接合方法.
- 必要なパターン間隔とゲート方向.
- 継手の検査基準, アライメント, そして表面状態.
- 取り扱い, ストレージ, およびリリース要件.
目標は、オペレータが真の欠陥を特定したり、異常な状態をエスカレートさせたりすることを妨げることなく、不必要な変動を削減することです。.
接合条件の制御
各ワックスシステムの重要な接合パラメータを記録して検証します。.
方法によっては, これらには工具温度が含まれる場合があります, 連絡時間, ワックスの状態, ジョイントの形状, 冷却または安定化時間.
同じ関節部位に繰り返し欠陥が現れる場合, 治具とジョイントの設計、オペレーターの技術を検査します。.
アクセスが悪いことが問題の原因である可能性があります, 接触面積が不十分, または一貫して組み立てるのが難しい接続形状.
欠陥を追跡し、下流の結果にリンクする
有用な改善プログラムは、ワックスツリーが検査に合格したかどうかだけを記録するわけではありません.
また、組み立て条件とその後のシェルまたは鋳造の欠陥との関係も追跡します。.
例えば:
- 特定の接合部の周囲でシェルの欠陥が繰り返し発生する場合は、接合部の仕上げが不十分である可能性があります。.
- 密集したパターンの近くのシェルの損傷は、クリアランスまたは排水が不十分であることを示している可能性があります.
- 1 つのツリー位置に集中した寸法の変化は、パターンの変形または不整合な位置合わせを示している可能性があります.
- 繰り返しの取り扱いによる損傷は、木に過負荷がかかっているか、サポート器具が不適切であることを示している可能性があります。.
これらのパターンを確認することは、鋳造工場がアセンブリ関連の問題とセラミック シェル材料に起因する欠陥を区別するのに役立ちます。, 脱線, 発砲, または金属を注ぐ.
7. ワックスツリーの組み立てに関するよくある質問
ワックスパターン間の最小間隔はどれくらいですか?
このガイドで説明する作成手順では、最小間隔を指定します。 10 隣接するワックスパターン間のmm.
これは出発点として役立つ参考資料です, ただし、実際のクリアランスは部品の形状と照らし合わせて確認する必要があります。, セラミックスラリー, 漆喰のサイズ, 排水要件, およびシェル構築プロセス.
複雑なパターンでは、コーティングを完全にカバーするためにより大きな間隔が必要になる場合があります.
ゲートとメインスプルー間の推奨角度はどれくらいですか?
参照手順では、従来の鋳造品の場合、約 30° ~ 45°の下向きの傾斜を推奨しています。.
適切な角度は承認されたゲート設計によって異なります, 鋳造ジオメトリ, 合金, 充填動作, および給餌要件.
この範囲は、特定のコンポーネントのエンジニアリング検証に代わるものであってはなりません.
組み立てたワックスツリーはどのくらいの期間保管できますか?
参考製造手順では、最大保管期間を次のように設定しています。 48 時間. これは実際のワックスシステムと工場環境で確認する必要があります。.
安定した温度, 適切なサポート, きれいな保管, 保管期間を通じて機械的損傷から保護することが不可欠です.
なぜワックスツリーの接合部がセラミックシェルの欠陥を引き起こすのか?
不完全な融合, ギャップ, ピンホール, または過剰なワックスの蓄積により、局所的な表面形状が変化し、一貫したスラリーの被覆が妨げられる可能性があります。.
スラリーが隙間に入り込む可能性がある, 一方、不規則な接合部は排水や局所的なシェルの厚さに影響を与える可能性があります. これらの条件は、乾燥中にシェルに欠陥が生じるリスクを高める可能性があります。, 脱線, または発砲.
コストを削減するために、各ワックスツリーにさらに多くの鋳物を追加できますか??
樹木が機械的に安定しており、承認されたゲート設計が必要な充填および供給性能を実現できる場合にのみ、.
間隔を確認せずにパターンを追加する, 木の塊, シェルカバー範囲, ゲート能力によりスクラップが増加し、全体の鋳造歩留まりが低下する可能性があります.
最適な構成とは、品質要件を一貫して満たしながら、総製造コストを最小限に抑える構成です。.
8. 結論
ワックスツリーの組み立ては、個々のワックスパターンを中央のスプルーに接続するだけではありません.
パターンクラスターの幾何学形状を確立します。, 関節の質, シェル構築中のサーフェスへのアクセスのしやすさ, そしてゲートシステムのレイアウト.
信頼性の高いプロセスは、健全なワックスパターンとまっすぐなワックスパターンから始まります。, 安定したスプルー.
制御されたワックス溶接が続きます, スムーズで安全なジョイント, 適切なパターン間隔, バランスの取れたツリー形状, 承認された充填および供給設計に従ったゲート配置.
最終検査, 慎重な取り扱い, 管理された保管により、組み立て中に達成された品質が維持されます。.
鋳造エンジニアの視点から, 最も効果的な戦略は、シェルの構築や注入後に欠陥を修正しようとするのではなく、ワックスの段階で欠陥を防ぐことです。.
標準化された治具, 訓練を受けたオペレーター, 一貫した検査, 追跡可能なプロセス管理により、回避可能な欠陥を削減できます, 鋳造歩留まりを向上させる, 再現可能な製品品質を維持します.
インベストメント鋳造メーカー向け, よく組み立てられたワックスツリーは、健全なセラミックシェルとより信頼性の高い最終鋳造の出発点となります。.