
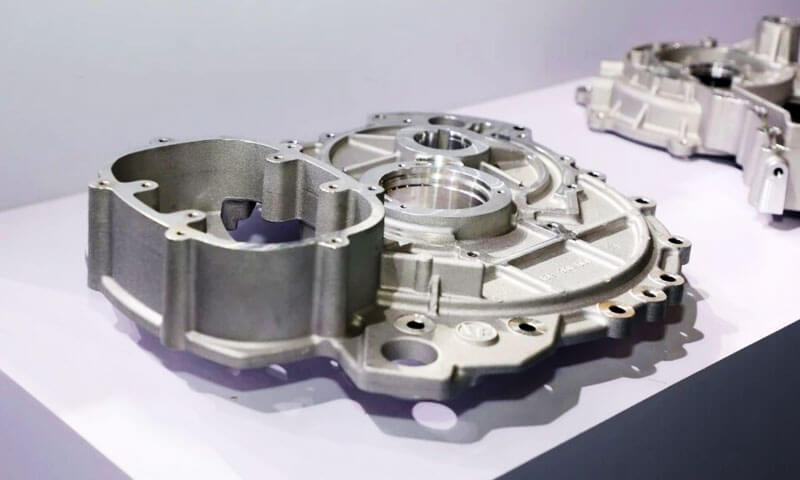
以上の後 20 長年にわたる表面処理の実績 陽極酸化処理 線, 故障した部品のトラブルシューティング, 「単なるアルミニウムだ」と主張する設計エンジニアと議論, 6061 のように陽極酸化する必要があります」 — 私が最もよく聞く質問はこれです。: 「アルミダイカストにアルマイト処理はできますか?」?」
簡単に言うと「はい」です. 正直な答えは: 標準的な陽極酸化処理ではありません, ダイカストの挙動が鍛造押出成形品と大きく異なる理由を理解せずにはいられません。.
ADC12 ダイカスト部品を通常の陽極酸化ラインで処理しようとするショップが多すぎるのを見てきました。, 斑点が出てくる, グレー, 不均一な部分がスマットで覆われている, そして「ダイカストアルミニウムは陽極酸化できない」と宣言します。
それは間違いです. 陽極酸化処理も可能ですが、専用の前処理プロセスが必要です, 表面品質についての現実的な期待, プロセスの限界がどこにあるのかを明確に理解する.
このガイドは陽極酸化ラインのフロアから書かれています.
その理由を正確に説明しています アルミダイカスト 標準的な陽極酸化処理に耐えます, シリコンがそれと何の関係があるのか, 治療前にどのような変更が必要か, 脱珪後も残る問題点とは, 陽極酸化処理が適切な選択ではない場合に考慮すべき代替仕上げプロセスは何ですか.
1. ストレートな答え: はい - ただし、標準プロセスではそうではありません
結論を先に言っておきます, 化学について掘り下げる前に:
- アルミダイカストは陽極酸化処理が可能.
- 標準的な陽極酸化プロセスでは、ADC12 では非常に悪い結果が得られます。.
- 専用の脱珪 (汚れ除去) 前処理ステップは必須です.
- 完璧な脱シリコンでも, 多孔性と色の吸収の問題は残る.
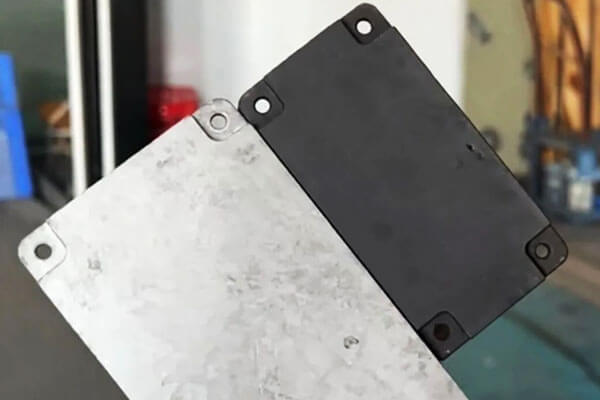
当店では, 管理されたテストを実行しました: 2 つの ADC12 ダイキャスト部品, 特別な前処理はありません, 当社の標準陽極酸化ラインを通過させます. 一つはクリアだった (自然) 陽極酸化された, 一人は黒人だった.
結果は予想通りでした: 不均等, 斑点のある色, 斑点のある斑点, 表面には灰色の汚れの層があり、指で拭き取ると.
これは当社のラインの欠陥ではありません. これは、高シリコンダイカスト合金を陽極酸化する場合と同じ方法で陽極酸化する場合に期待される結果です。 6061 押出.
2. アルミダイカストはなぜアルマイトが難しいのか?
難しさは主に 3 つの要因から生じます: シリコン含有量が高い, 鋳造気孔率, 従来の前処理の限界.
シリコン含有量が多いと陽極酸化が妨げられます
多くのダイカスト合金には、流動性を向上させるために多量のシリコンが含まれています, 凝固収縮を減らす, 薄肉製品の生産をサポートします。, 複雑なコンポーネント.
ADC12 代表的なAl-Si-Cuダイカスト合金です。.
しかし, シリコンは化学前処理および陽極酸化処理中にアルミニウムとは異なる挙動を示します。.
従来のアルカリエッチングプロセスでは, アルミニウムはすぐに溶ける, 一方、シリコンの豊富な相は表面に残る可能性があります.
合金組成とプロセス条件に応じて, これらの残留物は灰色または暗いスマット層を形成する可能性があります.
その後のデスマット処理が不十分な場合, シリコンに富む物質やその他の合金元素の残留物は、均一な酸化膜の形成と外観を妨げる可能性があります。.
これは、ADC12 トライアルで観察された欠陥を説明しています:
- まだらな外観: 鋳造の異なる領域は、前処理と陽極酸化に対する反応が異なります。.
- 色ムラ: 表面の微細構造と酸化物層の変化により、光の吸収と色素の取り込みが不均一になります。.
- 灰色の黒ずみ: 不十分な洗浄またはスマット除去後に残留表面堆積物が残る.
- 黒の発色が悪い: 酸化層と表面状態により、均一な染料の吸収がサポートされない可能性があります.
重要な点は、問題はバルク合金中のシリコンの存在だけではないということです。. 合金の微細構造間の相互作用です, 表面処理, 陽極皮膜形成.
鋳造の多孔性により追加の欠陥が発生する
ダイカストアルミニウムにはガス気孔が含まれる可能性があります, 収縮キャビティ, およびその他の地下の不連続性.
それらの分布は金型の設計に依存します, 金属の温度, 注入パラメータ, ベント, および凝固条件.
これらの欠陥は、前処理と着色の段階で鋳物が化学水溶液にさらされるため、陽極酸化処理中に特に問題になります。.
多孔性が原因となる可能性があるのは、:
- 局所的な変色と黒ずみ.
- 染料の吸収ムラ.
- 酸の保持とその後の染色.
- 表面のピンホールと不均一な外観.
- コーティングが不連続であるか、下にある鋳物に欠陥がある場合、腐食保護が低下します。.
鋳放しの表面にすべての気孔が見られるわけではありません. 機械加工後に初めて明らかになる欠陥もあります, エッチング, または陽極酸化処理.
制作の観点から, これは、表面仕上げでは根本的に劣った鋳造品質を補うことができないことを意味します。.
コンポーネントに均一な黒色の陽極酸化仕上げが必要な場合, 気孔率の制御は、部品が仕上げラインに到達した後ではなく、鋳造開発中に開始する必要があります。.
3. デスマット処理がすべての陽極酸化問題を解決できるわけではない理由
シリコンの豊富な表面残留物を除去することは重要な改善です, しかし、3つの大きな課題が残る可能性がある.
| 欠陥 | 主な原因 | 潜在的な制御措置 |
| 灰色の黒ずみまたは粉状の残留物 | シリコンリッチな残留物やその他の合金元素の堆積物の除去が不十分 | 合金特有のデスマット除去とリンスを最適化する |
| 色ムラやまだら | 合金の微細構造の変化, 酸化物の形成, 表面状態, または色素の吸収 | 前処理の一貫性を向上させ、着色プロセスを検証します |
| 白い斑点または局所的な染料の欠陥 | 気孔率, 化学的保持, 局所的な表面欠陥, または一貫性のない酸化物の形成 | 鋳造品質の向上, 排水, すすぐ, プロセス制御 |
| ピンホールと表面のピット | ガス気孔率, 収縮欠陥, 内包物, または過剰なエッチング | 鋳造パラメータを改善し、前処理の厳しさを制御します |
| 膜厚のばらつき | ジオメトリのバリエーション, 電気接点, 電流分布, または局所合金の応答 | 治具の最適化, 電気接点, および陽極酸化パラメータ |
気孔率と酸保持率
開いた気孔のある鋳物には、前処理液や着色液が閉じ込められる可能性があります。. これらの化学物質が十分に除去されていない場合, 局所的に反応し続け、汚れを引き起こす可能性があります, 白い斑点, またはその他の欠陥.
解決策は単にデスマット時間を延長するだけではありません. 過剰な化学薬品にさらされると、下にある多孔性が除去されずに表面がさらに攻撃される可能性があります。.
容姿要件が厳しい場合, 鋳造密度, 表面の完全性, 排水設計, すすぎの有効性も合わせて評価する必要があります.
色の均一性
黒色陽極酸化処理は、表面状態のわずかな変化でも視覚的に明らかになる可能性があるため、多くの場合、ナチュラル仕上げや淡色の仕上げよりも要求が厳しくなります。.
最終的な外観は合金によって異なります, 鋳造微細構造, 前処理, 酸化膜特性, 染料化学, そしてシーリング工程.
公称同じ合金から作られた 2 つの部品は、鋳造条件や表面履歴が異なる場合、同じ結果が得られない可能性があります。.
このため, 認定試験では、研磨されたラボクーポンだけではなく、生産を代表する鋳物を使用する必要があります.
表面の外観と機能的性能
陽極酸化されたコンポーネントは、必要な膜厚や耐食性の基準を満たしていなくても、許容できるように見えることがあります。.
逆に, 視覚的に不完全なコーティングでも、特定の機能要件を満たしている可能性があります, 仕様によります.
したがって、合格基準では以下を区別する必要があります。:
- 化粧品の要件, 色も含めて, 光沢, および目に見える欠陥.
- 機能要件, 膜厚も含めて, 耐食性, 耐摩耗性, とシール性能.
これらの要件は、生産を開始する前に合意する必要があります.
4. ADC12 陽極酸化のリアリティチェック
期待できることと期待できないことについて率直にお話しさせてください.
| 側面 | 鍛造アルミニウム (6061/6063) | ダイキャストADC12 (標準プロセス) | ダイキャストADC12 (脱珪あり) |
| 膜の均一性 | 素晴らしい | 悪い - 斑点がある, 不連続な | 良い - しかし、精巧に作られたものには及ばない |
| 表面の外観 | クリアメタリック, スムーズ | 灰色の汚い, 斑点のある | 改善, しかし、至近距離で微細孔が見える |
| 色の一貫性 | 優れた — バッチ間の均一性 | 非常に悪い – 染料の取り込みが不均一 | 中 - 暗い色でもばらつきが見られます |
| 汚い / 灰色の残留物 | なし | 重い - 手に付いても拭き取れます | 最小限 — HF デスマットによって除去 |
| 腐食保護 | 良い | 変数 - フィルムは不連続です | 良い, しかし毛穴は弱点として残ります |
| 典型的な収量 (良い部分) | 95%+ | 30–50% | 70–85% |
これが実際に何を意味するか
ADC12を脱珪せずにアルマイト処理した場合, 部品のおよそ半分が外観上の不良品になると予想します.
適切な脱珪工程を経て, 収量は劇的に向上しますが、クリーンな状態には決して匹敵しません。, 鍛造品の完璧な表面 6063 押し出し.
ダイカストに「押し出し品質」の陽極酸化処理を約束する人は、嘘をついているか、低シリコンの特殊合金を使用しているかのどちらかです。.
5. 代替および競合する仕上げプロセス
高シリコンダイカストアルミニウムは安定した陽極酸化が難しいため, 従来の陽極酸化処理では要求される外観を満たせない場合は、代替の表面処理を検討する必要があります。, 耐食性, または製造コスト.
| 表面 仕上げ プロセス | 外観 | 腐食 抵抗 | 着る 抵抗 | 相対的 料金 | 典型的な アプリケーション |
| 従来の 陽極酸化処理 | 適切な合金の均一な装飾仕上げ; 高シリコンダイカストではしばしば一貫性がありません | 陽極皮膜が適切に形成され、封止されている場合は良好です。 | 良い, 膜厚と種類による | 中くらい | 陽極酸化皮膜を必要とする鍛造アルミニウム部品および互換性のあるダイカスト |
| 陽極酸化処理 と デスマッティング | 均一性の向上, シリコンによる変色が残る場合がありますが、 | 前処理と陽極酸化皮膜が適切に管理されていれば良好 | 良い, コーティング仕様による | 中程度 | 中程度の外観要件を伴う陽極酸化を必要とする機能性ダイカスト部品 |
| マイクロアーク 酸化 (マオ) | セラミックのような表面; 色と質感は合金とプロセスによって異なります | 良いから素晴らしいまで, コーティング構造とシーリングに応じて | 適切な耐摩耗性コーティングに優れています | 高い | 高い表面硬度が要求される部品, 耐摩耗性, および電気断熱 |
化成処理 |
薄い, 通常マットまたはわずかに着色された仕上げ | 中程度から良好, 変換システムによる | 限定 | 低い | 基本的な防食または塗装の前処理が必要なコンポーネント |
| 静電気 粉 コーティング | 均一な色と幅広い光沢レベルと質感 | 適切な前処理とコーティング厚さを備えた良好から優れた | 良い, 粉末の配合と硬化に応じて | 低~中 | ハウジング, 括弧, 自動車部品, 耐久性のある装飾保護を必要とする産業用エンクロージャ |
| 焼付塗装 (ベイクドオン液体コーティング) | 色と光沢を制御した滑らかな装飾仕上げ | コーティングが適切に塗布され硬化していれば良好です | 中程度から良好, 塗料の化学的性質と膜の厚さに応じて | 中くらい | ダイキャストハウジング, 消費者製品, 自動車部品, 洗練された表面外観を必要とする部品や部品 |
適切なプロセスを選択する方法
- 脱珪処理付きの陽極酸化処理を選択してください コンポーネントに陽極酸化層が必要で、その機能的性能が完全に均一な装飾仕上げよりも重要な場合.
- マイクロアーク酸化を選択してください (マオ) 耐摩耗性と表面硬度を重視する場合.
高シリコン合金への適合性と必要な腐食性能は、テストを通じて検証する必要があります。. - 粉体塗装を選ぶ 陽極酸化アルミニウムの金属的な外観を維持することよりも、一貫した色と表面被覆率が重要な場合.
小さな表面の変化を隠すことができます, しかし、深刻な多孔性やガス放出の影響を確実に排除することはできません。. - 化成塗装か湿式塗装をお選びください 装飾的な陽極皮膜が不要で、主な要件が腐食保護である場合, 塗料の付着, または柔軟な色のオプション.
最適なプロセスはコンポーネントのサービス環境によって異なります, 外見要件, および性能仕様.
均一な黒色仕上げが必要な ADC12 部品用, 粉体塗装は従来の陽極酸化処理よりも実用的である可能性があります.
6. 陽極酸化処理に適したダイカスト合金の選択
すべてのダイカスト アルミニウム合金が同じ陽極酸化結果をもたらすわけではありません. シリコンコンテンツ, 不純物レベル, 微細構造, 酸化皮膜の形成と表面の外観に影響を与える鋳造の品質.
次の表は、一般的に議論されているアルミニウム合金の予備的な比較を示しています。.
組成範囲は指標であり、該当する材料規格およびサプライヤー証明書と照らし合わせて検証する必要があります。.
| 合金 | 典型的なシリコン含有量 | 陽極酸化の難易度 | 主な考慮事項 |
| ADC12 (A383) | 9.6-12.0% | 高い | ダイカストに広く使用されています; シリコン含有量が高いと、不均一な陽極酸化処理や表面汚れが発生する可能性があります |
| YL102 (AlSi12) | 10.5-13.5% | 高い | 陽極酸化の結果は不純物レベルに依存します, 合金仕様, そしてキャストのクオリティ |
AlSi9Mg (A360) |
約9.0~10.0% | 中程度から高程度 | 適切な組成およびプロセス条件下で向上した陽極酸化能力を提供できます |
| A413 / AlSi12(b) | 約11.0~13.0% | 高い | シリコン含有量が高いと鋳造の流動性が高まりますが、均一な装飾陽極酸化処理が困難になります。 |
| 鍛錬された 6063 (参照) | 約0.2~0.6% | 低い | 均一な装飾陽極酸化の一般的なベンチマーク |
注記: 合金の指定と組成の制限は規格や市場によって異なります.
YL102, A360, およびその他の名目上同様の合金は、化学組成や機械的要件を確認することなく互換性があるものとして扱ってはなりません。.
実践的な推奨事項
陽極酸化が必須の設計要件であり、鍛造アルミニウムがオプションではない場合, 生産に着手する前に、AlSi9Mg または適切に指定された低不純物ダイカスト合金を評価します.
これらの材料は、適切な条件下でより優れた表面の一貫性を提供する可能性があります。, ただし、必ずしも陽極酸化処理と同じ外観になるとは限りません。 6063.
あらゆる候補合金に対して, シリコンと鉄の含有量を確認する, 鋳造品質, 必要な機械的特性, 提案された前処理プロセスとの互換性.
色の均一性を確認するために、生産を代表する部品に対して試行的な陽極酸化を実行する必要があります。, フィルムの品質, 耐腐食性能.
結局のところ, 合金の選択と表面処理の開発を同時に検討する必要がある.
より陽極酸化しやすい合金を選択すると、結果が改善される可能性があります, しかし、合金の指定だけで完璧な陽極酸化仕上げを保証するものはありません。.
7. 結論
アルミダイカストに陽極酸化処理はできますか? はい, ただし、ADC12 などの高シリコン合金には特別な考慮が必要です.
合金固有の前処理を行わない従来の陽極酸化処理では、まだらな色が発生する可能性があります, 膜の均一性が悪い, そして灰色の汚れ.
適切なデスマット処理(場合によっては制御された工業条件下で HF 含有溶液を使用)を行うと、シリコンに富んだ残留物が除去され、表面を大幅に改善できます。.
しかし, デスマット処理では鋳造気孔は除去されません, 均一な染料吸収を保証します, または、一貫性のない凝固と表面処理によって引き起こされた欠陥を修正します.
これらの問題には、合金の選択を調整して制御する必要があります, 鋳造品質, 前処理, 陽極酸化処理, そして着色.
実際のルールはシンプルです: アルミダイカストの陽極酸化は不可能ではありません, ただし、従来の鍛造アルミニウム合金のように陽極酸化してはいけません。.
均一な装飾仕上げが必要な場合, 量産に着手する前に、生産を代表する部品を使用してプロセス全体を評価し、陽極酸化処理と粉体塗装やマイクロアーク酸化などの代替手段を比較します。.
よくある質問
ダイカストの陽極酸化処理が灰色で斑点状になるのはなぜですか?
シリコン含有量が高い (9ADC12で-12%) エッチング後に表面に元素シリコンが残ります.
このシリコンの汚れが酸化膜を破壊し、灰色を作り出します。, 不均一な外観. 脱シリコンによりこの層が除去されます.
ダイカストアルミニウムの陽極酸化処理に代わる最良の代替品は何ですか??
粉体塗装は最も一般的な代替手段であり、気孔をカバーします, 優れた色の一貫性を提供します, 優れた腐食保護を提供します.
耐摩耗性のために, マイクロアーク酸化 (マオ) 高シリコンダイカストに適しています.
脱シリコンするとダイカスト部品は次のようになりますか? 6063 陽極酸化された?
いいえ. 脱シリコンによりスマットと不連続性が修正されます, しかし、ダイカストの多孔性により依然として目に見える欠陥や染料の斑点が発生します。.
機能部品としては良好な結果, ただし、錬アルミニウム陽極酸化処理とは同等ではありません.
陽極酸化ダイカスト部品には真空含浸が必要ですか??
酸の滲出により汚れが生じる可能性がある化粧品または密閉用途向け, はい.
真空含浸により、陽極酸化前に表面下の多孔性をシールします。, 仕上げ後の閉じ込められた酸の浸出を防止.

