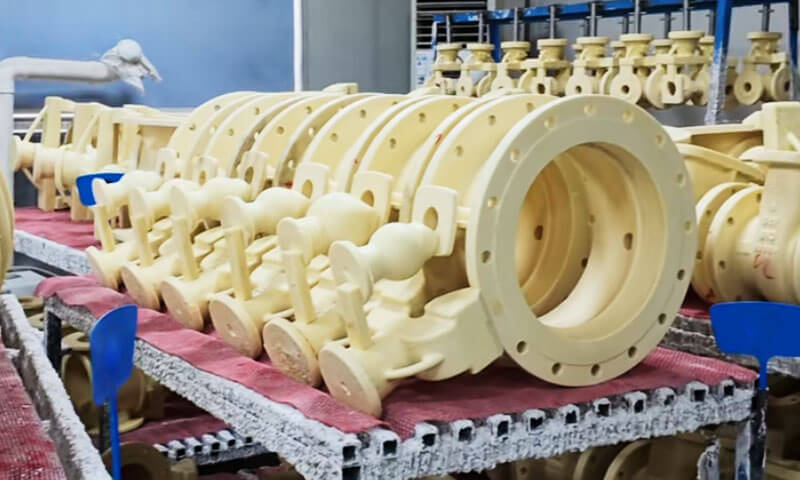
で インベストメント鋳造 店, ワックスは単なる消耗品ではありません. 寸法精度の基礎です, 表面仕上げ, そして収穫.
高温の作業場で低温のワックスパターンが崩壊するのを見たことがあります, そして私は、中温ワックスパターンが数千個の精密部品をほとんど不良品なしで納品するのを見てきました。.
違いはマーケティングではありません. それは化学です, プロセス制御, どの作業にどのツールを使用するかを知る.
「低温ワックス」「中温ワックス」は昔の工房名です。.
厳密に言えば, 彼らは言及します パターン素材 熱安定性と融点による分類.
今日, このファミリーにはワックスベースが含まれます, ロジン系, プラスチックベースの, 水溶性, と塗りつぶしパターン素材, プラス新しい積層造形ワックス.
しかし、低温ワックスと中温ワックスの古い区別は、依然として鋳造現場における最も実用的な区別の 1 つです。.
この記事では、プロセス エンジニアの観点からその違いについて説明します, 鍵データを保存します, そしてそれらの中から選択するための明確な枠組みを提供します.
1. パターン素材をどのように分類するか?
投資キャスティング, パターン素材は一般的に 2 つの方法で分類されます: 熱安定性と融点, または基材組成.
熱安定性と融点による分類により、パターン材料を低融点に分類します。, 中くらい-, および高温カテゴリー.
低温材料の融点は通常 70°C 未満です。, 中温材料は70~100℃の範囲にあります, 高温材料の融点は 100°C を超えます。.
これは、鋳造技術者が低温ワックスと中温ワックスについて議論するときに最も一般的に使用される分類です。.
基材組成による分類にはワックス系も含まれる, ロジン系, プラスチックベースの, 水溶性, と塗りつぶしパターン素材.
最新のインベストメント鋳造では、積層造形用に設計されたラピッドプロトタイピング材料も使用されています.
技術リファレンスではこれらのカテゴリが異なるグループに分類されている場合がありますが、, 基本的な原則は、材料を主成分と加工特性に従って区別することです。.
この記事について, 最初の分類に焦点を当てます: 低温ワックスと中温ワックス, 文脈上高温ワックスについて言及.
| 分類 | 典型的な融点 | 熱安定性 (参照) | 一般的なシェル システムの互換性 | 代表的な成形方法 | 再利用性 |
| 低温 パターン 材料 | 70℃以下 | 比較的低い (約30℃) | ケイ酸ナトリウム | ペースト成形, 手動または単純な成形方法 | 一般的に高い |
| 中温 パターン 材料 | 70–100°C | より良い (約35℃) | シリカゾル | ワックス射出機による液状射出 | 概ね良好 |
| 高温 パターン 材料 | 100℃以上 | 一般的に高い | シリカゾルまたは特殊なシェルシステム | 特殊な成形および除去プロセス | 一般的には限定的; 配合に依存する |
注記: 熱安定性の温度値は従来の参考値です, 普遍的な動作限界ではない.
実際の性能は材料の配合とプロセス条件によって異なります. シェルの互換性と再利用性も、特定の材料と生産システムに対して検証する必要があります.
従来のインベストメント鋳造では, 一般的な経験則として、低温パターン材料はケイ酸ナトリウムシェルシステムとともに使用されることが多いです。, 一方、中温材料は一般にシリカゾルシェルと組み合わせられます。.
これは有用な出発点です, ただし、最終的な選択ではパターンのジオメトリを考慮する必要があります。, 寸法要件, シェルのプロパティ, および脱蝋条件.
3. インベストメント鋳造における低温ワックス
組成と基本特性
低温パターン材料は通常、融点が 70°C 未満です。.
一部のインベストメント鋳造作業で使用される伝統的な例は、次のとおりです。 50% パラフィンワックスと 50% ステアリン酸.
この配合は従来の低温材料の特性を示しています, 実際の工業用配合はメーカーや用途によって異なりますが、.
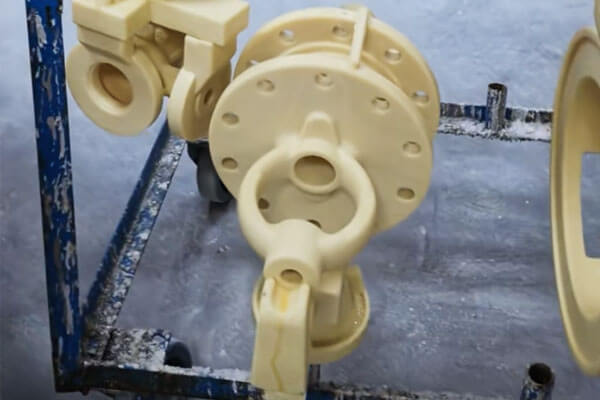
主な特徴としては、:
- 強度が比較的低く、変形に対する抵抗力が限られている.
- 熱安定性が低い, 従来の説明では約 30°C が代表的な温度レベルとして挙げられています.
- 収縮率が比較的高く、室温の変化に対する寸法感度が高い.
- 従来の加工条件では比較的粗いパターン表面仕上げ.
- 準備が簡単で材料費が比較的安い.
- 回収時の回収と再利用の可能性が高い, 濾過, 品質管理手順が適切に管理されている.
引用された 30°C の値は、熱安定性の伝統的な基準として理解されるべきです。, 普遍的な最高使用温度としてではありません.
実際の変形は配合に応じて異なる温度で開始される可能性があります, パターンジオメトリ, 読み込み中, および露出時間.
パターンの製造工程
従来の低温材料は、多くの場合、ペースト状または半固体の状態で調製され、比較的単純な装置または手動の方法を使用して形成されます。.
配合・生産体制による, パターンは金型にプレスされる場合があります, 特殊なツールを使用して形成される, または他の低温成形技術を使用して製造される.
中温噴射システムとの比較, 従来の低温プロセスでは、それほど複雑ではない装置が必要になる場合があります.
これにより、初期投資が削減され、比較的単純なパターン形状とコスト重視の生産要件を持つファウンドリにとって実用的になります。.
しかし, これらの材料は強度と熱安定性が低いため、限界が生じます。.
薄いセクション, 長い間サポートされていない機能, 複雑な細部は、パターンの取り扱いや組み立て中に変形しやすい可能性があります。.
パターンが一貫性のない保管温度にさらされたり、暖かい環境に長時間さらされたりした場合にも、寸法変化が発生する可能性があります。.
鋳造エンジニア向け, これはパターン設計を意味します, 保管条件, 取り扱い手順は材料の限界を補う必要があります.
シェルシステムとの互換性および脱ワックス
低温パターン材料は伝統的に水ガラスとともに使用されてきました。, またはケイ酸ナトリウム, 接着シェルシステム.
水ガラスシェルシステムは、比較的低コストで製造要件が簡単なため魅力的です。. パターンの配合とシェル構築プロセスが適切に一致している場合、低温パターンはこれらのシステムと互換性があります。.
脱蝋は、熱水またはその他の適切な方法を使用して実行できます。, パターンの素材とシェルシステムに応じて. 正確な手順ではシェルの強度を考慮する必要があります, パターンボリューム, 熱膨張, パターン除去時にひび割れが発生する危険性があります.
失敗する場所
弱点は熱安定性. およそ 30℃ 熱安定性, 低温のワックスパターンは、暖かい検査室では柔らかくなったり歪んだりする可能性があります, 輸送中, またはエアコンのない作業場で. 収縮が大きい, 寸法の一貫性が悪い. 表面粗さが粗い, 最終的な鋳造仕上げが制限される. 薄いフィンと鋭いエッジは持ちにくい.
経験から: 作業場の温度が管理されていない場合, 夏には低温ワックスがあなたを罰するでしょう. パターンの歪みが見られます, 次元漂流, より高いスクラップ. ワックスのせいじゃないよ. プロセス環境です.
4. インベストメント鋳造の中温ワックス
組成と基本特性
中温パターン材料の融点は通常 70°C ~ 100°C です。. 一般的なタイプには、ロジンワックスベースの材料と塗りつぶしパターン材料が含まれます。.
従来の低温処方との比較, 一般に中温材料はより高い強度を提供します, より優れた熱安定性, 収縮率が低い, 寸法の一貫性が向上しました.

彼らの典型的な特徴は次のとおりです。:
- 機械的強度が高く、パターン変形に対する耐性が優れています。.
- 熱安定性の向上, 従来の説明では約 35°C が代表的な参照レベルとして引用されています.
- 収縮率が低く、寸法安定性が優れています.
- 適切な条件で加工すると、より微細なパターン表面の仕上がりが得られます.
- 複雑な金型の特徴を良好に再現.
- 液状射出成形とパターン自動生産に対応.
低温材料の 30℃ の数値と同様, 引用された 35°C の値は、普遍的な材料評価ではなく、伝統的な参考値です。. 実際に使用可能な温度範囲は配合によって異なります。, 行動を和らげる, 積載条件, 要求される寸法精度.
射出成形とパターン精度
中温材料は通常、ワックス射出成形機を使用して処理されます。. 材料は適切な加工条件に加熱されます, 精密金型に射出される, パターンを除去する前に十分に冷却してください。.
このプロセスは反復可能な生産をサポートし、鋳造に複雑な形状が必要な場合に特に価値があります。, 一貫した壁の厚さ, 表面の細かいディテール, または正確な寸法管理.
生産技術者の視点から, 中温材料の重要な利点の 1 つは、パターンの取り扱いや組み立て中に適切な強度を維持しながら、金型の形状を再現できることです。.
しかし, 優れたパターン精度は材料のみに起因するものではありません. 射出圧力, 材料温度, ダイ温度, 冷却時間, ゲーティングデザイン, パターン除去技術はすべて最終結果に影響します. 不適切なプロセス設定により、依然として収縮の変動が発生する可能性があります, 反り, 表面欠陥, または寸法の不一致.
シリカゾルシェルシステムとの互換性
中温パターン材料は、シリカゾル結合セラミックシェルシステムでよく使用されます。. シリカゾルシェルは、鋳造品に良好な表面仕上げが必要な場合に広く適用されます。, 寸法精度, 信頼性の高いシェル特性.
パターン素材とシェルシステムは生産サイクル全体を通じて互換性がなければなりません. シェル構築中, セラミックスラリーが塗布され、シェルが乾燥するまで、パターンはその形状を維持する必要があります。. 脱脂中, セラミックシェルに過度の応力や亀裂を生じさせずにパターンを除去する必要があります。.
材料配合と鋳造設備に応じて, 脱ロウには熱湯を使用する場合があります, スチーム, またはマイクロ波ベースのシステム. すべての中温配合物がすべての除去方法に適しているわけではありません, そのため、プロセスは材料サプライヤーの推奨事項と鋳造工場の検証された動作パラメータに従う必要があります。.
コスト面
中温ワックスは低温ワックスより高価です. 型紙の材料自体のコストが高くなります, ワックスインジェクターには設備投資が必要です, プロセス制御はより要求が厳しくなります. しかし、多くの場合、歩留まりが高くなるため、総コストの見通しは良くなります。, 下部スクラップ, 下流側の問題も少なくなります.
プロジェクトが低温ワックスから中温ワックスに切り替え、パターン関連のスクラップが半分以上削減されるのを見てきました。. ワックス代が上がった; 総コストが下がりました.
4. 高温ワックス: コンテキストに関する簡単なメモ
高温ワックスは融点以上です 100℃. 主な種類はロジンプラスチックです, プラスチック, 塩ベースのパターン素材. 高い強度を提供します, 良好な熱安定性, 低収縮, しかし製造工程が複雑, 素材は通常再利用できません, 脱蝋にはフラッシュ焼成が必要です, 水, または有機溶剤. コストが高い.
水溶性パターン材料と 3D プリント パターン材料も、実際にはこの広い高温カテゴリーに分類されます。. 古典的な教科書のメモが 1 つ重要です: 高温パターン材料は熱膨張が大きい, 脱蝋中に強度が不十分なためにシェルに亀裂が入る可能性があります. それは本当のリスクです, 理論的なものではない.
ほとんどの大型ステンレス鋳物に対応, 中温ワックスが実用的な品質のベンチマークです. 高温ワックスは特殊な場合に使用します.
5. 低温 vs. 中温ワックス: 主な違い
2 つのカテゴリーの根本的な違いは、単に溶ける温度だけではありません。.
これは、機械的および熱的特性がパターンの製造とその後のインベストメント鋳造プロセスにどのように影響するかです。.
並べて比較
| 比較基準 | 低温パターン素材 | 中温柄素材 |
| 典型的な融点範囲 | 70℃以下 | 70–100°C |
| 代表的な伝統配合 | 50% パラフィンワックス + 50% ステアリン酸 | ロジンワックスベースまたは充填配合物 |
| 強さ | 比較的低い | 一般的に高い |
| 熱安定性 | より低い; 従来の説明で引用されている約 30°C | より良い; 従来の説明で引用されている約 35°C |
| 収縮 | 比較的高い | 比較的低い |
| 寸法安定性 | 周囲温度の影響を受けやすい | 一般的にはより安定しています |
| 表面仕上げ | 従来のプロセスでは比較的粗い | 制御された射出により、より微細な仕上げが実現可能 |
| パターン制作 | 単純な成形またはプレス方法を使用することもある | 制御された射出成形が一般的に使用されます |
機器要件 |
比較的単純な場合が多い | 通常、射出装置とより厳密なプロセス制御が必要です |
| 物質回収 | 経済的で実用的なものが多い | 可能, ただし、配合と回収の制御に依存します |
| 相対コスト | 一般的に低い | 一般的に高い |
| 共通シェルシステム | 水ガラス接着シェル | シリカゾル接着シェル |
| 典型的なアプリケーションの重点 | コスト重視で比較的単純な鋳造 | 複雑な形状またはより厳しい公差を備えた精密鋳造 |
これらは一般的な傾向です, 絶対的なルールではない. 最新の処方は大幅に異なる場合があります, 材料の選択は測定された特性に基づいて行う必要があります, サプライヤーデータ, カテゴリ名だけではなく、製品版のトライアルも含めてください。.
強度と変形に対する耐性
パターンの強度は、ワックスアセンブリが取り扱いに耐えられるかどうかに影響します, ゲート, シェルビルディング, 意図した形状を失うことなく、生産段階間を移動できます。.
低温材料は強度が比較的低い, とても薄い壁, 長い投影, サポートされていない詳細については慎重な取り扱いが必要です.
一般に、中温の材料は変形に対する耐性が優れています。, 複雑なパターンや反復可能な生産により適したものになります。.
それにもかかわらず, より強いパターンが自動的により良いパターンになるわけではありません.
過度の剛性, 不適切な収縮挙動, または、ダイのリリースが不十分だと、他の製造上の問題が発生する可能性があります. 完全な材料配合はパターン設計に一致する必要があります.
熱安定性と寸法の一貫性
インベストメント鋳造パターンは保管中に温度変化を受ける可能性があります, 組み立て, シェルビルディング, とハンドリング.
パターン素材が温度に敏感な場合, 寸法の変化は完成した鋳造品に影響を与える可能性があります.
一般に、低温材料は周囲条件に対する感度がより高くなります。.
中温材料は寸法安定性が向上する傾向があります, 実際の性能は依然として処方に依存しますが、, 保管条件, プロセス制御.
寸法公差が厳しい部品用, 寸法安定性は、融点分類のみから推測するのではなく、パターン測定とプロセス能力の研究を通じて評価する必要があります。.
表面仕上げと細部の複製
パターンの表面品質は、セラミック シェルの表面品質に影響を与える 1 つの要素です。, 最終的に, キャスト.
制御された射出によって処理された中温材料は、金型の細部を再現し、比較的滑らかなパターン表面を実現できます。.
これは、複雑な輪郭を持つステンレス鋼のインベストメント鋳造にとって特に価値があります。, 機能的な表面, 加工代が限られている.
低温材料でも、多くの用途で満足のいくパターンを生成できます, しかし、伝統的な成形方法と安定性の低いパターン形状により、達成可能な細部の一貫性が制限される可能性があります。.
最終的な鋳造表面はプロセスチェーン全体に依存することを認識することも重要です。, 金型の状態も含めて, スラリーの調製, 耐火物の粒径, 殻の乾燥, 発砲, 注ぐ, そして鋳造後の洗浄.
6. ワックスの選択がインベストメント鋳造の品質に与える影響
パターン素材の選択は、生産プロセス全体に影響を与える上流の決定です。.
不適切な配合は欠陥を増加させる可能性があります, 収量を減らす, 追加の機械加工または仕上げ作業を作成します.
パターンの収縮と鋳造寸法
パターンの収縮は、ダイからパターン、そして最終的には鋳物に転写される寸法に影響を与えます。.
一般に、低温材料は収縮が大きく、温度変化に対する感度が高くなります。, したがって、その寸法挙動は注意深く制御する必要があります.
中温材料は一般に収縮が少なく、寸法安定性が優れています。.
しかし, 鋳造工場は依然としてダイの寸法を考慮する必要がある, パターン収縮, シェルの動作, 合金凝固収縮, およびその後の熱処理または機械加工.
実用的な推奨事項: 精密部品用, 測定された生産データを使用して寸法補正を確立する. プロセス全体を検証せずに、一般的な収縮許容値に依存しないでください。.
パターンの変形とシェルの割れ
取り扱い中またはシェル構築中にパターンが変形すると、寸法誤差やシェルの厚さの不均一が生じる可能性があります。.
脱脂中, 熱膨張やパターン材料の除去特性も、セラミックシェルにかかる応力に影響を与える可能性があります。.
この関係は、高融点の材料が常にシェル応力を大きくまたは小さくするという単純な関係ではありません。.
パターン展開, 軟化, 排水, シェルの強度, 昇温速度, と脱蝋方法がすべて役割を果たします.
リスクを軽減するには, 鋳造工場はすべきです:
- 制御パターンの保管温度と取り扱い手順.
- 薄いパターン フィーチャまたはサポートされていないパターン フィーチャへの不必要なロードを回避します。.
- シェルの乾燥を最適化し、脱蝋前に適切なシェル強度を確保します。.
- 脱蝋温度の検証, プレッシャー, 選択した材料の加熱速度.
- 注ぐ前にシェルに亀裂やその他の欠陥がないか検査してください.
表面欠陥と加工代
パターンの表面粗さや欠陥がシェルや鋳物に転写される可能性があります.
中温の材料は、より微細なパターン表面の実現に役立つ可能性があります, ただし、金型の損傷は補償できません, スラリーの準備が不十分, または殻の乾燥が不十分である.
高い表面品質が要求されるインベストメント鋳造用, ファウンドリはパターンの品質を管理する必要があります, セラミックシェルの準備, および注湯条件を 1 つの統合システムとして.
加工代は機能要件とプロセス能力に応じて決定する必要があります, 上流の欠陥を制御する代わりとして使用されるのではなく.
7. 現場での実践的なメモ
作業場の温度を管理する.
30℃の低温ワックスは熱安定性が高く、夏の暑さに弱い.
35℃の中温ワックスの方が効果的ですが、耐性はありません. エアコンや管理された収納は贅沢品ではありません; それはプロセスの一部です.
ワックス系を混合しないでください.
低温ワックスと中温ワックスでは、回復要件と脱ワックス要件が異なります。. 交差汚染はケン化を引き起こす, 内包物, そしてシェルの欠陥. 別々に保管してください.
再生ワックスを真剣に扱う.
中温ワックスの回収には適切な沈降が必要です, 濾過, そして酸処理. 不適切に処理された再生ワックスはパターン欠陥の隠れた原因となる.
ワックスをシェルに合わせる, 図面に限らず.
ケイ酸ナトリウムシェルの中温ワックスパターンは不一致です. シリカゾルシェルの低温ワックスパターンもミスマッチ. ワックスとバインダーのペアはシステムです。.
トライアルで検証する.
本番環境の実行をコミットする前に, サンプルパターンを型取りする, それを測定します, 保管してください, 殻を破る, そしてそれを注ぎます. データは意見に勝つ.
8. 結論
低温パターン材料と中温パターン材料は融点範囲が異なります, 強さ, 熱安定性, 収縮, 表面仕上げ, および処理要件.
低温材料, 通常70℃未満, 低コストを提供する, 比較的簡単な製作, 優れた回収可能性.
中温材, 一般に70℃から100℃の間, より高い強度を提供します, より良い寸法安定性, 収縮率が低い, 適切な注入条件下でのより微細なパターンの複製.
昔のエンジニアのルールが今も残っている: ワックスをシェルに合わせる, キャスト要件, そしてワークショップ環境.
それをしてください, そうすればワックスがその役目を果たします. 無視してください, プロセスをいくら調整しても実行を節約することはできません.
よくある質問
低温ワックスと中温ワックスの主な違いは何ですか?
低温ワックスは 70°C 未満で溶け、熱安定性が劣ります。 (約30℃).
中温ワックスは 70 ~ 100°C で溶け、熱安定性が優れています。 (約35℃), より高い強度, より微細な表面再現.
中温ワックスの方が高価な理由?
型紙の材料費が高くなる, ワックスインジェクターには設備投資が必要です, プロセス制御はより要求が厳しくなります. しかし, 歩留まりが高く、スクラップが少ないため、多くの場合コストが相殺されます。.
中温ワックスは再生できますか?
はい, ただし回復には適切な安定化が必要です, 濾過, そして治療. 再生ワックスの処理が不十分だと欠陥が発生する.
どのワックスが表面仕上げを良くしますか?
中温ワックス, 特に液体注入の場合, 表面仕上げがより細かくなり、パターンの細部がより良く再現されます。.