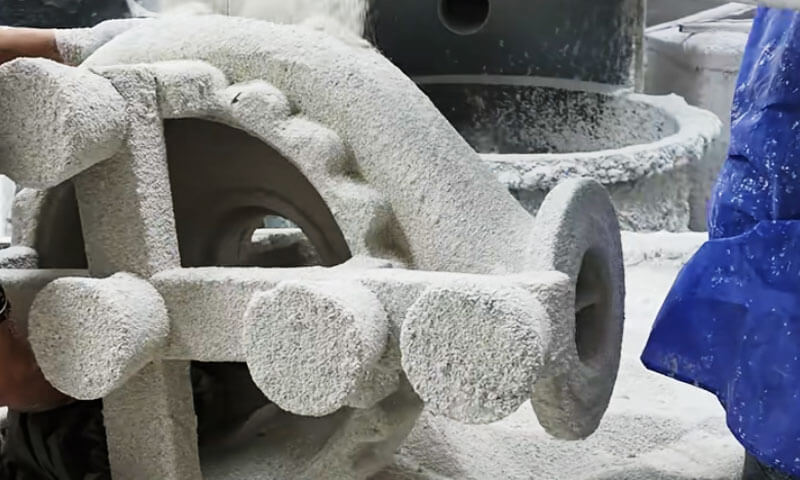
私は仕事人生のほとんどを精密鋳造シェルルームで過ごしてきました。.
乾燥室では完璧に見えた砲弾がオートクレーブでは失敗するのを見たことがあります; 私は、安価なケイ酸ナトリウムシェルが見積もりでお金を節約し、スクラップとして二度紛失したのを見てきました。.
また、よく制御されたシリカゾルラインが、ショットブラスト後に顧客がほとんど触れる必要のない大型のステンレス鋼鋳物を生産するのを見てきました。.
大型ステンレス鋳物用, シェルは周辺機器の消耗品ではありません. 寸法精度の基礎です, 表面の品質, そして収穫.
中国の精密鋳造業界では, 4つの貝殻製造ルートが広く使用されています:
- あ. ケイ酸ナトリウムシェル
- B. 複合シェル
- C. 低温ワックス入りシリカゾルシェル
- D. シリカゾルシェルと中温ワックス
最初の 3 つのルートは通常、低温ワックス パターンを使用します。. 鋳造品質の観点から, ケイ酸ナトリウムが一番弱い; コンポジットとシリカゾル – 低温ワックスが中間; シリカゾル – 中温ワックスが最良の結果をもたらします.
シェルコストの観点から見ると, ケイ酸ナトリウムが一番安い, シリカゾル - 中温ワックスが最も高価です.
この記事では、カタログではなく、鋳造エンジニアの観点からこれら 4 つのルートを比較します。.
1. 大型ステンレス鋼鋳物にシェル製造が重要な理由
セラミックシェルは、ネガモールドと溶融金属の構造容器の両方として機能します。.
その性能は表面品質に直接影響します。, 寸法精度, 内部の健全性, および完成した鋳物の生産歩留まり.
大型ステンレス部品用, 5つのシェル特性は特に注目に値します.

高温強度と耐クリープ性
ステンレス鋼は通常、比較的高温で注入されます。, 合金グレードに応じて, 鋳造ジオメトリ, そして鋳造実習.
セラミックシェルは予熱中に十分な機械的強度を維持する必要があります。, 注ぐ, そして固化.
高温強度が不十分なシェルは、溶融金属の重量で変形する可能性があります。.
寸法のずれが生じる可能性があります, 不均一な壁の厚さ, 局所的な膨らみ, または重要な機械加工面の歪み.
耐クリープ性も同様に重要です. セラミックシェルは高温で持続的な負荷を受ける, また、すぐに破壊が発生しない場合でも、その変形挙動は寸法精度に影響を与える可能性があります。.
これが、要求の厳しい大型鋳造用途において、一般にシリカゾル結合シェルがケイ酸ナトリウム結合シェルよりも優れた性能を発揮する理由の 1 つです。.
透過性とガス排出
注ぐ途中, 溶融金属がシェルを満たすときに、金型キャビティ内の空気やその他のガスを逃がす必要があります。.
水分, 残留ワックス, バインダーの分解生成物もガス関連の欠陥の原因となる可能性があります.
シェルの透過性が不十分な場合, ガスが閉じ込められ、気孔が発生する可能性があります, 噴気孔, または不完全な詰め物.
薄肉セクション, 狭い通路, 複雑なインペラの形状は特にこれらの条件の影響を受けやすくなります。.
透過性はいくつかの要因に依存します:
- 耐火物の粒度分布と粒子形状.
- フェイスコートの厚さとシェル層の数.
- バインダー含有量と粉末と液体の比率.
- 乾燥・焼成条件.
- 残留ワックスの存在, 水分, または他の汚染物質.
高品質のシェルは、強度とガス透過性の適切なバランスを提供する必要があります。.
バインダー含有量を増やすか、過度に緻密な表面コートを生成すると、ガスの排出を制限しながら、シェルの完全性の特定の側面が改善される可能性があります。.
表面仕上げと寸法精度
フェースコートは溶融ステンレス鋼に直接接触し、鋳放しの表面状態を大きく左右します。.
耐火性の品質, 粒子分布, 濡れ挙動, 金型反応に対する耐性と表面粗さおよび欠陥形成に影響を与える.
高精度用 インベストメント鋳造, 要求の厳しい用途向けの独自の技術比較では、Ra 0.8 ~ 4.3 μm 程度の表面粗さと寸法公差グレード CT3 ~ CT5 が引用されています。.
これらの数値は、普遍的な保証ではなく、プロセスに依存するベンチマークとして理解されるべきです。, 特に大型鋳物の場合.
表面要件があまり厳しくない中型および大型のステンレス鋼鋳物では、中温ワックスおよびシリカゾル シェル システムの追加コストが正当化されない可能性があります。.
そのような場合には, 低温ワックスまたは複合シェルプロセスにより、全体的な経済性が向上する可能性があります.
熱衝撃耐性とシェルの完全性
大きな鋳物はシェルにかなりの熱負荷を与えます. 加熱ムラ, 残留水分, 乾燥が不十分, 急速脱蝋, 不適切な焼成条件では熱応力が発生する可能性があります。.
シェルの亀裂は金属の貫通につながる可能性があります, ひれ, 寸法欠陥, または完全なキャスト拒否.
重量のあるコンポーネントの場合, 破損した砲弾の修理や交換もかなりの労力を浪費します, エネルギー, そして制作時間.
したがって、堅牢なシェル製造プロセスには、制御された乾燥が必要です, 均一な発砲, 適切な耐火物, 鋳物の質量と形状に合わせたシェルの厚さ.
生産コストとリードタイム
シェルの製造プロセスは、セラミック材料の直接的なコスト以上の影響を与えます。.
労働要件も決定します, 設備投資, エネルギー消費, 床面積の使用率, 注ぐためにパターンアセンブリを解放するのに必要な時間.
数十kgの大型インペラやバルブボディの場合, 少量の耐火物を節約できるが、さらに数日間の乾燥が必要なプロセスは経済的ではない可能性がある.
逆に, より高い寸法精度とより低い不合格率により、下流の機械加工コストと品質コストが大幅に削減される場合、プレミアム シェル システムは正当化される可能性があります。.
したがって、最も経済的なプロセスは、最低の総製造コストで必要な鋳造品質を実現するプロセスです。, 必ずしもシェル材料コストが最も低いものであるとは限りません.
2. シェル製造の4つのプロセスの概要
4 つのプロセスの主な違いはバインダーの化学的点です。, フェイスコート耐火物, バックアップシェル構造, ワックスパターンの要件, および生産管理.
| プロセス | バインダーシステム | 典型的なワックスシステム | 主な利点 | 主な制限事項 |
| ケイ酸ナトリウムシェル | ケイ酸ナトリウム | 低温ワックス | 低コスト, 短いサイクル, 高い浸透性, 比較的簡単に殻を剥がすことができる | 高温強度の低下, 品質が安定しない, より大きな寸法変化 |
| 複合シェル | フェイスコート中のシリカゾル; バックアップコート中のケイ酸ナトリウム | 低温ワックス | 従来のケイ酸ナトリウムシェルよりも優れた表面品質; 比較的短い生産サイクル | バックアップシェルのパフォーマンスは依然としてケイ酸ナトリウムによって制限されています |
低温ワックスを使用したシリカゾルシェル |
シェルシステム全体にシリカゾル | 低温ワックス | 優れたシェル強度, 寸法安定性, 表面の品質, 大型鋳物への適応性 | コストが高く、乾燥サイクルが長い |
| シリカゾルシェルと中温ワックス | シェルシステム全体にシリカゾル | 中温ワックス | 高い寸法精度, 良好な表面仕上げ, 制御された条件下で欠陥の可能性が低い | ワックスや設備のコストが高い; より大きな投資と運用要件 |
3. ケイ酸ナトリウムシェル: 安い, 実証済み, ただし品質には限界がある
ケイ酸ナトリウムシェルの製造 ほぼ生産履歴があります 60 年 中国で. まだ約を占めています 70% 中国の精密鋳造工場の.
それは最高の鋳物を生み出すからではありません. 安いからだよ, 速い, そして寛容.
数十年にわたって, バックアップ耐火材料の改良と新しい硬化剤により、シェル強度が 2 倍以上になりました.
鋳造加工性, 寸法精度, と収量が向上しました. ケイ酸ナトリウムシェルは依然として大きな市場シェアを保持しており、一括輸出注文の一部の海外砂型鋳物に取って代わりました。.
利点は本物です: 低コスト, 短い生産サイクル, 優れたノックアウト動作, そして高い浸透性. これらの点でケイ酸ナトリウムに匹敵するシェルプロセスは他にありません.
ただし、鋳造品質 - 表面粗さ, 欠陥数, 寸法精度, 収率, 失敗率 - 他の 3 つのルートよりも悪い.

核心的な問題
根本的な弱点はバインダー自体にある. ケイ酸ナトリウムには高レベルの成分が含まれています。 Na₂O.
その高温強度と耐クリープ性はシリカゾルシェルよりはるかに低く、わずか約 1/30 に 1/60 シリカゾルの.
このため, 多くの鋳造工場は低コストの製品を使用しています, バックアップ層用の粒子サイズのグレーディングが不十分な低品位の珪砂と小麦粉.
硬化剤は依然として次のものにほとんど制限されています。 塩化アンモニウム. そういった条件下では, 高品質の精密鋳造は単純に達成不可能です.
2番目の問題はプロセス制御です. シェルの生産はバッチごとに大きく異なります. 多くのワークショップではプロセスパラメータの厳密な管理が不足しています.
硬化剤は腐食性があります, 集塵装置は摩耗していることが多い, 温度管理を行っている作業場はほとんどありません。, 湿度-, 粉塵の少ない環境.
コーティングの準備, 硬化, 乾燥, 業界の運用基準、つまり粘度に従って脱蝋が管理されることはほとんどありません。, 比重, 硬化剤濃度, および pH が予定どおりにチェックされない.
乾燥室温度, 湿度, 空気の速度は制御されないことがよくあります. 結果として, 高い- または低温天候や湿気の多い季節にはバッチスクラップが発生する可能性があります.
言い換えると, 多くの工場は依然として手作業の作業場レベルにとどまっている, 科学的な品質管理ではなく経験に頼る.
これがケイ酸ナトリウム鋳造品の品質が不安定である主な理由です, 高い拒否率, 数十年にわたって高い故障率.
改善の方向性
初め, 通常の低級珪砂粉を高純度シリカ微粉末に置き換えます。, 静脈石英など.
を使用してください 二峰性粒度分布 フェイスコートスラリーを調製するための丸い石英粉末.
これにより、フェースシェルの熱化学的安定性が向上し、高い粉末対液体比が可能になります。.
ある制作例では, ケイ酸ナトリウムと モジュラス 3.4 そして 密度 1.28 g/cm3, 粉体と液体の比率に達しました 2.7.
湿式ボールミル粉砕後, 単一タンク沈降, 磁気分離, および脱イオン水処理, 丸い, 二峰性, 高純度の粉末は人工的にブレンドされた粉末よりも優れた性能を発揮します.
2番, 現場の品質管理を改善し、国家基準を遵守する. コーティングを分離する, 漆喰塗り, シェル乾燥室からの硬化エリア.
前者で温度と湿度をコントロール; 後者のダスト除去と腐食保護を改善します。. シェルの品質を安定させ、作業環境を改善します。.
三番目, 方解石とケイ酸ナトリウムのシェルの最初と二番目の層を、 方解石-シリカゾル 顔とトランジションレイヤー, 表面層と遷移層からケイ酸ナトリウムと塩化アンモニウム硬化剤を完全に除去.
コスト計算によると、鋳造コストは 1 分の 2 だけ増加しました。 0.46 元/kg, 一方、シェルの製造サイクルはケイ酸ナトリウムシェルのサイクルと同等のままでした。.
4. 低温ワックス入りシリカゾルシェル: 現実的な中道
シリカゾル-低温ワックスルートは中国市場によく適合.
特にキャスト周りに適応します。 1 kg, そして特にその周りでは 5 kg それ以上 - 中重量の鋳物 - 中温ワックスよりも優れた柔軟性と利点を提供します。.
ほとんどの中型および大型の鋳物に対応, 表面の粗さ, 寸法精度, 許容要件はそれほど高くありません.
高融点の中温ワックスを使用する必要がありません。. 中温ワックスには高圧ワックス射出が必要です - 上記 6–7MPa—または液体ワックスの注入.
つまり多額の設備投資を意味する. 厚い, 重い中温ワックスパターンは収縮しやすい, 変形, そしてより高いコスト.
低温ワックスが形成されやすい, 簡単な設備が必要です, ワックスパターンの粗さの差は大きくありません.
複合シェルとの比較, このルートの方が品質が安定します, 特に寸法精度. ケイ酸ナトリウムは含まれていません, そのためシェルは優れた高温特性を持っています.
約100℃で焼結後 1,500℃, シェルは高い浸透性と強い耐クリープ性を持っています.
薄肉部品や複雑な中~大型部品に使用可能, 重量部品にも対応 60–100kg—ポンプケーシング, インペラ, ウォーターディフレクターシェル, ポンプボディ, バルブ本体, および同様のコンポーネント.
厚肉中大型部品または重量部品用, 炉の直前でフォークシェルまたはリフトシェルを使用して注湯することで、高い収率を達成できます。.
問題点
初め, 低温ワックスを使用しているため, ほとんどの貝殻は水で脱脂されます.
特に複合材料シェルとケイ酸ナトリウムシェルを同じ水槽で脱蝋する場合、ケン化残留物が必然的にシェルに入り、表面インクルージョンとわずかに高い故障率を引き起こします。. これが主な弱点です.
2番, シェル製造サイクルが長いことが最大の欠点です. 深穴・深溝のある重量部品用, 各層に必要な場合があります 24–47時間 乾燥の.
あ 60 kg デュアルチャネルインペラ 多くの場合、必要です 10–15日 貝殻作りの. 未乾燥のブラインドゾーンがあると、水脱ロウ中にシリカゾルが再溶解し、シェルの亀裂が生じる可能性があります。.
三番目, 費用は約です 5 回 ケイ酸ナトリウムの殻のそれ - 約 6,000 鋳物1トン当たりの人民元 シェル作りのために—そして 18% より高い 複合シェルよりも. したがって鋳造コストが比較的高い.
改善の方向性
不完全に処理された低温ワックスによるケン化含有物や、複合シェルまたはケイ酸ナトリウムシェルと同じ温水タンクを共有することによるけん化含有物を避けるため, 使用 蒸気脱蝋 で 0.3–0.5MPa そして 130–140℃ 水脱脂の代わりに.
これにより、ケン化による混入やシェルの亀裂が回避されます。.
熱湯脱ロウの場合, 追加 1–3容量%の工業用塩酸 水へ, 脱蝋後、ケン化残留物を減らすために酸を含む熱湯で殻を洗います。.
ケイ酸ナトリウムまたは複合シェルと同じタンクを共有しないでください。. 殻に入るケン化物を減らすために、水を変えるか、別々に脱蝋してください。.
再生ワックス処理用, 使用 3–5体積%の硫酸 沸騰したお湯の中で, 十分な沸騰と沈降時間を経て.
冬には, 硬水の温度が低い, ケイ酸ナトリウムと複合シェルにはより多くの Na₂O が含まれています, ワックスのケン化はさらに深刻です.
再生ワックスにさらに硫酸を加えます。. ワックス処理後, ポリエーテルを即座に添加することも重要です.
シェル製造サイクルを短縮するには, 使用 速乾性シリカゾル. このプロセスは成熟しつつある. 各層の乾燥時間を約半分に短縮できます。 半分.
大型部品の場合, 最終層を除く各層には約 3 時間. シェルの作成時間が短縮される可能性があります 62 までの時間 24 時間.
中重量部品用, 削減は約です 60% 従来のシリカゾルとの比較.
市場価格はあくまで 20–30%高い, 床面積を減らすことで保険料を回収できる, 熱消費量, より高い収量. 速乾性シリカゾルはシリカゾルシェル改質の必然の方向性.
コストを削減するには, 最も効果的な方法は、ジルコンを次のものに置き換えることです。 溶融石英または合成石英 フェイスコート耐火物用. ジルコンは約 65% シリカゾルシェルの総コストの.
ジルコンを方解石または石英に置き換えることにより、シェルのコストが削減されます。 6,000 元/t へのキャスト 2,210 元/トン, ある 55.8% 削減. 中重量部品用, 溶融珪砂/小麦粉は徐々にジルコン砂/小麦粉に取って代わりつつあります.
5. シリカゾルシェル中温ワックス付: 品質のベンチマーク
シリカゾル – 中温ワックスは国際的に共通の精密鋳造ルートです. 最高の鋳造品質と最低の故障率を実現します。.
高い表面粗さを必要とする中型から大型および超大型の部品に特に適しています。Ra 0.8 ~ 4.3―そして高い寸法精度―CT3~CT5.
設備やコストの制限があるため, しかし, 中重量部品にはほとんど使用されません。 5–100kg 範囲.

問題点
初め, 料金. シェルのコストは約 8 回 ケイ酸ナトリウムのもの, そしてについて 20% より高い 低温ワックス・シリカゾルよりも.
主な理由は、シェルとワックス材料のコストが高いことです。, 機器の消費電力が大幅に増加, 設備投資の増加.
2番, 生産サイクルは低温ワックス-シリカゾルに似ており、ケイ酸ナトリウムや複合シェルよりもはるかに長いです。.
三番目, のために 5–60kg 中重量の鋳物, 中温の液体ワックス 63–75℃ 約300mの高い射出圧力 7.1–8.0MPa 必要です.
薄肉のワックスパターンは収縮しやすい. 寸法精度はそれほど高くありません.
中重量部品は大型部品ほどの寸法精度や粗さは必要ないため、, シリカゾル - 中温ワックスが選択されることはほとんどありません.
改善の方向性
品質を維持しながらコストを抑えるには, 方解石の濡れ性の悪さを中温ワックスで解決した後, ジルコンを合成石英または溶融石英に置き換えることは明らかに方向性です.
溶融石英の線膨張係数はわずか 5 × 10⁻⁷/℃, そしてその価格はただ 1/6 ジルコンのそれ. 海外, 溶融石英の用途は徐々に拡大中.
シェルサイクルを短縮するための速乾性シリカゾルは業界の共通の方向性です.
国産の中温ワックスの開発やパラフィン・ポリエーテル系の低温ワックスの改良が重要な課題.
鍵となるのは、生産時にワックスの特性が安定した状態を維持できるように、再生ワックス処理の問題を解決することです。.
6. 複合シェル: 妥協, 最終的な答えではない
ケイ酸ナトリウムシェルの弱点を克服するには, 現在、多くの工場では第 1 層と第 2 層にジルコンとムライト - シリカ ゾルが使用されています。, バックアップ層のオリジナルのケイ酸ナトリウムプロセスを維持しながら.
これは、シリカゾルの優れた加工性とケイ酸ナトリウムの低コストおよび短いサイクルを組み合わせた妥協案です。.
ケイ酸ナトリウムシェルとの比較, 複合シェルにより鋳造加工性が大幅に向上: 粗さの低下, 表面欠陥が少ない, 故障率が低くなります.
ステンレス鋼にも使用できます, 耐熱鋼, およびその他の高合金鋼. 製造サイクルは低温ワックス-シリカゾルよりもはるかに短く、ケイ酸ナトリウムと同様です。.
主要な問題
初め, バックアップ層にはケイ酸ナトリウム結合剤が保持されているため、, シェル全体の高温強度と耐クリープ性はシリカゾルシェルよりも低い.
シェルの焼結温度は以下に制限されます 960℃. その上 800℃, シェルの変形は次のように増加します 30%.
シリカゾルシェルは、約 1,500℃ その温度以前では変形しない.
したがって, 複合シェル鋳造品の寸法精度, 公差を含む, シリカゾルシェルより劣る.
大きな鋳物を周囲に流し込む場合 10 kg, 追加のシリカゾル層 - 通常は少なくとも 2 さらに多くのレイヤー—高温強度を獲得し、変形を防ぐために必要です.
2番, 最初の 2 つの層がシェルの透過性に影響を与える主な要因です. ケイ酸ナトリウムからシリカゾルに変更すると、シェル全体の透過性が大幅に低下します.
焼結温度が低く保持時間が足りない場合, ガス気孔率, ミス, 冷温停止が頻繁に発生します.
したがって、複合シェルは薄肉部品に使用するのが困難です d ≤ 3 mm, 大きな部品, 以下の特大パーツについて 60 kg.
シリカゾルに比べて高温強度が低いため, スクラップが発生する可能性があります. 言い換えると, 複合シェルの透過性は、ケイ酸ナトリウムシェルとシリカゾルシェルの両方よりも低い.
三番目, 複合シェルの品質はケイ酸ナトリウムより安定していますが、シリカゾルよりは不安定です。. バックアップ層にはまだケイ酸ナトリウム結合剤が含まれています.
コストをコントロールするには, 多くの工場は依然として低コストを使用しています, 粘土や粒砂などの不安定な耐火物. プロセス制御はケイ酸ナトリウムに似ています, そのため品質安定性が悪い.
周囲の重量物に 10 kg そしてその下の大きな部分 1 kg, シリカゾルシェルよりも拒否率と失敗率が高くなります.
4番目, 複合シェルはフェイスコートに高価なジルコンを使用しているため, シェルコストは 6.3 回 ケイ酸ナトリウムのもの.
バックアップ層にムライト砂/小麦粉を使用する場合, シェルのコストはシリカゾルとほぼ同じです。 1 元/kg 鋳造 違い. 低コストのメリットはそれほど大きくない.
5番目, 複合シェルは中温ワックスを使用できません. 中温ワックスは熱湯では脱ロウできません.
オートクレーブで 171°Cおよび 0.6 MPa, 中温ダマール樹脂は、ケイ酸ナトリウムおよびバックアップ層の残留硬化剤と強く反応します。, 白色の粘着性のあるケン化物質が形成され、処理しなければリサイクルできません。.
シリカゾルシェルは、低圧と低圧の両方を使用できます。- 中温ワックスでもこの問題はありません.
要約すれば, 複合シェルはケイ酸ナトリウムを改良したものです. 鋳造加工性が良い, 収率, そして故障率, しかし、それでもシリカゾルシェルとは根本的に異なります。.
生産サイクルが短くなり、シェルコストがわずかに下がることは別として, 鋳造品質と信頼性はシリカゾルに劣ります.
改善の方向性
初め, フェースコート耐火物をジルコンサンドからカルサイトに置き換える. 鋳物の加工性は表面耐火物に完全に依存するわけではありません; それはバインダーと密接に関係しており、またワックスパターン(ワックスパターンの粗さとケン化残留物)にも密接に関係しています。.
複合シェルは低温ワックスのみを使用でき、主に中程度の粗さの精密鋳造に使用されます。Ra 6.3 ~ 11.5—そして寸法精度が低下します—CT4~CT6.
生産経験から、フェイスコートとしてジルコン-シリカゾルを方解石-シリカゾルに置き換えることは完全に実現可能であることが示されています。.
これにより、シェルのコストが削減されます。 4,150–4,830元/t鋳物へ 1,360 元/トン, のみ 460 元 ケイ酸ナトリウム以上.
2番, 品質管理とシェル製造環境の向上, 特にバックアップ層.
三番目, バックアップ層は安定したものを使用する必要があります, 高温対応, 表面コートと互換性のある含水率を備えた比較的安価な耐火物.
2 つの一般的なバックアップ マテリアルが推奨されます. 1 つは、耐火粘土と石英の粉体塗装です。 60%/40%, 粉砕されたコランダムレンガ廃棄物および関連する耐火レンガ廃棄物から作られた粒状の砂で漆喰塗りされた.
広く入手可能です, 安い, ムライトやボーキサイトよりも高い高温強度と耐クリープ性を備えています。, だけで 1/2–1/3 ボーキサイトの価格.
ジルコンまたは合成石英のフェイスコートに適しています. 2つ目は、耐火粘土と粒状の体積比の粉体塗装です。 3:7, 粒状の砂で漆喰塗りした.
このオプションはジルコン複合シェルのみに適しています. 一部の工場では、複合バックアップ層にムライト砂/小麦粉またはボーキサイトを使用しています。.
塗膜特性が安定している, シェルが薄くて焼結しやすい, しかし、コストが高すぎ、高温特性が上記 2 つのオプションより劣ります。. ボーキサイトはノックアウト挙動が悪い.
廃磁器を粉砕して作った素材, 施釉タイル, または床タイルが安い, ただし高温で焼成されていない, 複雑な構成を持っている, 高温で亀裂が生じる強い傾向を示す, 耐火性が低い, 特に重い部品の場合、注入後にノックアウトするのが困難です。. 推奨されません.
7. 大型ステンレス鋼鋳物の素管製造における今後の開発動向
シェル製造技術の開発は、生産コストを削減しながら鋳造品質を向上させることにますます重点を置いています。, サイクル時間, 環境への影響.
シリカゾルバインダーの普及拡大
シリカゾルシステムは、その好ましいシェル特性と安定した生産の可能性により、高品質のインベストメント鋳造のための強力な技術基盤を提供します。.
より広範に採用されるかどうかは、材料コストと乾燥時間に関連する欠点を軽減できるかどうかにかかっています。.
速乾性シリカゾル, 最適化されたシェル構造, より経済的な耐火システムは、このギャップを埋めるのに役立ちます.
耐火物の最適化
高価なジルコンを認定された合成シリカまたは溶融シリカに置き換えることで、材料コストを削減できます。, ただし、代替品は化学的適合性と表面品質を維持する必要があります。.
将来のプロセス開発は、フェイスコートシステム全体に焦点を当てる必要があります。, バインダーの化学を含む, 粉末充填, 粒度分布, 濡れ挙動, 乾燥安定性.
これらの変数を一緒に最適化することは、耐火物コストを個別に削減するよりも効果的です.
より速く、より安定した乾燥
速乾性バインダー, 改善されたエアフロー管理, 管理された湿度, ワークショップの環境モニタリングを改善すると、シェル製造サイクル時間を短縮できます。.
目的は単に各層をできるだけ早く乾燥させることではありません. 最小限の待ち時間と許容可能なプロセス変動で十分な強度と寸法安定性を達成するためです。.
データ駆動型プロセス制御
最新の鋳造工場は、スラリーの特性を記録することで一貫性を向上させることができます, 乾燥条件, シェル層の数, 脱蝋パラメータ, 発射プロファイル, 及び鋳造検査結果.
これらの記録を分析すると、シェルの亀裂に関連するプロセス条件を特定するのに役立ちます, 寸法の偏差, および表面欠陥.
時間とともに, これにより、より信頼性の高い操作ウィンドウが可能になり、個々のオペレーターの経験への依存が軽減されます。.
トータルコストの製造
長期的な傾向は、シェルの材料だけではなく、合格した鋳物の製造コストによってシェルの製造プロセスを評価する傾向にあります。.
拒否反応を減らすプロセス, 加工代, 初期の材料費が高くても、納期が遅れた方が商業的な結果が良くなる可能性があります。.
これは大型のステンレス鋼鋳物にとって特に重要です, ここで、拒否された各コンポーネントは大幅な損失を意味する可能性があります.
8. 結論
インベストメント鋳造で使用される 4 つの主要なシェル製造プロセス - ケイ酸ナトリウムシェル, 複合シェル, 低温ワックスを使用したシリカゾルシェル, 中温ワックスを使用したシリカゾルシェルと、鋳造品質の点でそれぞれ異なる利点があります。, 料金, と生産サイクル.
大型ステンレス鋳物用, 最も効果的な改善はプロセス管理を強化することです, フェースコート耐火物の最適化, 検証済みの速乾性シリカゾルシステムを採用, ワックスの回復を改善する, 鋳造形状と生産量に応じてシェル構造を選択します.
結局のところ, 最良のシェル製造プロセスは、必ずしも最も安価または最も洗練されたプロセスであるとは限りません。.
要求される品質基準を満たす鋳物を、最小限の総製造コストで安定して生産するプロセスです。.
より高い品質とより安定した生産を求める鋳造工場向け, 適切なシリカゾル技術の組み合わせ, 認定された耐火物, 制御された乾燥, データ主導のプロセス管理は、高収率のインベストメント鋳造への実用的な道を提供します。.
よくある質問
大型ステンレス鋼鋳物に最高の品質を与えるシェル製造プロセスはどれですか?
中温ワックスを配合したシリカゾルシェルにより最高の鋳造品質を実現, 寸法精度, 故障率が最も低い.
低温ワックスを含むシリカゾルは中重量部品の実用的な代替品です.
ケイ酸ナトリウムの品質が低いのに、なぜ依然としてケイ酸ナトリウムが使用されるのか?
ケイ酸ナトリウムは安い, 生産サイクルが短い, 優れたノックアウト動作, そして高い浸透性. 要求の少ない鋳物にとっては依然として経済的に魅力的です.
複合シェルに中温ワックスを使用できないのはなぜですか?
オートクレーブで171℃で脱蝋し、 0.6 MPa, 中温ダマール樹脂はケイ酸ナトリウムおよびバックアップ層の残留硬化剤と反応します。, 処理しなければリサイクルできない粘着性のケン化物質が形成される.
大型ステンレス鋼鋳造シェルの将来の方向性は何ですか?
シリカゾルシェル、特に低コストのフェースコート耐火物と速乾性バインダーを使用したシェルは、品質要件が高まるにつれて、徐々にケイ酸ナトリウムや複合シェルに取って代わられるでしょう。.