

機械製造において, 無数のコンポーネントは、形状や機能が異なって見える場合があります, しかし、それらの多くは限られた数の典型的な構造形式に分類できます。.
最も代表的なものとしては、 シャフト, 袖, ハウジング, 歯車, ピストン, そしてコンロッド.
これらの部品を加工する際の課題は、単に切削工具や機械を選択することではありません。.
健全なプロセス計画では、空白の選択を調整する必要があります, 日付デザイン, 加工シーケンス, 手当の分配, 熱処理, 治具の設計, 切断パラメータ, 寸法検査, そして生産量.
この記事では、加工方法の体系的な概要を説明します。, 典型的なプロセスルート, 主要な技術要件, これら 6 つの代表的な機械部品に関連する一般的な製造上の課題と.
1. シャフト部品加工: 回転部品加工のベンチマーク
シャフト部品は機械製造において最も代表的な部品の一つです.
それらの主な機能は回転要素をサポートすることです, トルクを伝達する, 力を伝達する, ベアリングの相対位置を維持します, 歯車, プーリー, カップリング, およびその他のトランスミッションコンポーネント.
シャフトの品質は寸法精度の組み合わせで決まります, 形状精度, 位置精度, 表面の完全性.
比較的単純な小径シャフト用, 丸棒ストックは、開始時の形状がすでに最終的な円筒形状に近似しているため、多くの場合経済的です。.
高強度または高負荷シャフト用, 鍛造により、材料の利用効率が向上し、より好ましい機械的特性が得られる可能性があります。. 大型または非常に複雑なシャフトには、特殊な鋳造または鍛造プロセスが必要になる場合があります.

一般的なシャフト加工工程
一般的なシャフト加工ルートは次のように表すことができます。:
ブランク準備 → 端面・センター穴あけ → 荒旋削 → 熱処理 → 中仕上げ → 二次加工 → 仕上げ旋削 → 研削または超仕上げ → 最終検査
正確な順序はシャフトの形状と材質によって異なります。, しかし データムの安定性とプロセスの順序付け 依然として中心的な考慮事項.
多くの精密シャフトに対応, 中心穴は早期に確立され、その後の機械加工の基準データとして使用されます。.
中心間の機械加工により、共通の軸に対して異なる外部円筒面を生成できます。, これは、同軸度が重要な場合に特に有益です.
プロセスの順序付けが重要な理由
シャフト加工の主な原則は、ワークピースがまだ十分な構造的剛性を持っている間に、大幅な材料除去を実行することです。.
例えば, 通常、大径の粗旋削加工は、小径の大規模な機械加工の前に実行されます。.
早い段階で細い領域から大量の材料が除去された場合, 局所的な剛性が低下し、シャフトが衝撃を受けやすくなります。:
たわみ→振動→寸法誤差→幾何学偏差
熱処理もプロセスルートに組み込む必要があります. 焼き入れや焼き戻しが必要な場合, 後続の作業中に熱処理による歪みを除去するために、十分な仕上げ代を確保する必要があります。.
荒旋削および中仕上げ加工
旋削は、ほとんどの従来のシャフト形状の主要な機械加工プロセスです.
荒旋削加工 主に、効率的な材料除去と基本的な階段状プロファイルの確立に関係します。.
切削パラメータは通常、安定した切削条件を維持し、過度のたわみを回避しながら、生産性を最大化するように選択されます。.
中仕上げ 主要な機能面を最終寸法に近づけ、高精度仕上げの準備をします。.
細身シャフト用, サポートの選択は特に重要です. 心押し台のサポート, 振れ止め, 休符に従う, 適切なチャッキング方法, 最適化された切削パラメータにより、ワークピースのたわみを大幅に低減できます。.
目的は単に材料を素早く除去することではありません, ただし、後の精密操作を確実にサポートできる安定した中間ジオメトリを生成するためです。.
軸表面の精密仕上げ
シャフトに高い寸法精度と幾何学精度が必要な場合, 研削は最終的な精密作業となることが多い.
円筒研削 ベアリングジャーナルに広く使用されています, 精密シャフト, 油圧コンポーネント, 厳しい公差と制御された表面仕上げが必要なその他の表面.
センタレス研削 大量に製造される円筒部品の生産性が高い, 特にセンター間の個別のワーク保持が不要な場合.
要求の厳しいアプリケーション向け, 追加の仕上げテクニックとしては、:
- 超仕上げ加工
- ホーニング
- 研磨
- ローラーバニシング
- ラッピング
これらのプロセスにより、表面の質感が向上し、, メソッドに応じて, 残留応力や硬度などの表面近くの特性を変更する.
研削は単に表面粗さを求めるだけではありません
よくある誤解は、研削はより滑らかな表面を実現するためだけに使用されるということです。. 精密シャフト製造において, その役割ははるかに広いです.
研削で修正できる:
- 直径の変化
- テーパー
- 真円度誤差
- 円筒度誤差
- 局所的な表面欠陥
しかし, 過剰な研削熱は硬化鋼の表層を損傷する可能性があります.
したがって, クーラントの供給, ホイールの選択, ドレッシング, 餌, 熱損傷や望ましくない残留応力を防ぐために、研削パラメータを慎重に制御する必要があります。.
キー溝の加工, スプライン, とスレッド
シャフトには、主回転軸との正確な関係を維持する必要がある二次的な機能的特徴が含まれることがよくあります。.
キー溝はフライス加工によって製造される場合があります, ブローチ加工, 整形, または特殊な加工方法. その幅, 深さ, 位置, と角度方向はトルク伝達と組み立てに影響します.
複数の歯をシャフトの周囲に正確に配置する必要があるため、スプラインはより複雑になります。.
スプラインの設計と生産量に応じて, ブローチ加工などの加工, 整形, ホブビング, フライス加工, または研削を使用することもできます.
旋削によるねじ切り加工が可能, ねじ切り加工, 内部機能のタッピング, または高精度用途向けの研削.
プロセス計画の重要な原則は、これらの二次フィーチャーが制御された機能データから機械加工される必要があるということです。.
さもないと, シャフトには正確な個々の特徴があるかもしれませんが、それらの間の角度や位置関係が正しくありません.
特殊シャフトパーツ: クランクシャフトと送りねじ
一部のシャフトコンポーネントの形状は従来の旋削加工を超えているため、特殊なプロセス戦略が必要です.
クランクシャフト
クランクシャフトには複数のオフセットジャーナルが含まれています, メインジャーナルとクランクピンを含む.
したがって、その加工にはジャーナル直径の正確な制御が必要です。, クランクスロー, 角度位置, 切り身, オイル通路, そしてダイナミックバランス.
一般的なプロセスには特殊な旋削加工が含まれる場合があります, 研削, 掘削, フィレット仕上げ, 研磨, そしてバランスを取る.
クランクシャフトには激しい周期的負荷がかかるため, フィレットとジャーナル移行部の表面の完全性が特に重要です.
リードネジ
送りねじはねじ山の輪郭を厳密に制御する必要がある, ピッチ, リード精度, 真直度, そして表面仕上げ.
精密用途では, 熱処理後にネジ研削などの高精度加工が必要となる場合があります.
このようなコンポーネントについては、, プロセスの目標は、寸法精度を超えて以下を含みます。 作動長全体にわたる動作精度.
2. スリーブ & ブッシュ部品加工: 中心的な技術課題としての穴精度
スリーブとブッシュ部品はサポートとして広く使用されています, 導く, ポジショニング, 封印, 機械装置の耐摩耗性コンポーネント.
代表例としてはベアリングブッシュなどがあります。, ガイドスリーブ, スペーサースリーブ, シャフトスリーブ, 油圧ブッシュ, シリンダーライナー, そして袖を着る.
基本的な形状は、円筒状の内側の穴と外側の円筒状の表面を組み合わせた比較的単純なことが多いですが、機械加工の要件は、外観が示すよりもかなり厳しい場合があります。.
スリーブとブッシュの機械加工における中心的な課題は、単に正確な内径や外径を製造することではありません。.
重要な要件は、ボア間の幾何学的関係を維持することです。, 外径, 端面, そして機能軸.
多くのアプリケーションで, 同心度や直角度にわずかな誤差があるだけでも、不均一な荷重が発生する可能性があります。, 過度の摩耗, 漏れ, 振動, または早期の失敗.

スリーブ部品の一般的な加工プロセス
一般的な加工ルートは次のように説明できます。:
ブランク準備 → フェーシング → 荒旋削 → 穴あけまたは荒ボーリング → 必要に応じて熱処理 → 中仕上げ → 精密ボーリングまたはリーマ加工 → 内面研削/ホーニング → 最終検査
正確な順序はスリーブの構造と必要な精度によって異なります。.
比較的単純で精度の低いブッシュ用, ドリリングに続いてリーマ加工を行うと、十分な穴精度が得られる場合があります.
より厳しい公差とより優れた幾何学的制御が必要な場合, つまらない, 内面研削, ホーニング, またはラッピングが導入される場合があります.
実際的な進歩としては、:
ドリリング → ボーリング → リーマ → 研削/ホーニング
各プロセスは、単に同じ操作を繰り返して精度を高めるのではなく、異なる目的を果たします。.
穴加工: 荒加工から精密仕上げ加工まで
掘削
ドリル加工は、ソリッドブランクに最初の穴を作成するために一般的に使用されます。. 高い生産性を提供しますが、通常、精密な機能ボアに必要な幾何学的精度は提供されません。.
穴の位置, 真直度, ドリルのたわみはその後のすべての作業に影響を与える可能性があります, したがって、最初の穴は 最終ボアではなく開始ジオメトリ.
つまらない
ボーリングにより既存の穴から材料が除去され、直径を大幅に制御できるようになります。, 真直度, 真円度, と位置精度.
精密スリーブ用, ボーリングは、穴あけ中に生じた誤差を修正し、その後の仕上げのための信頼できる形状を確立するため、多くの場合、重要な中間作業となります。.
リーミング
リーマ加工は主に、適切な事前加工穴を作成した後、穴サイズの精度と表面仕上げを改善するために使用されます。.
必要な許容誤差がプロセスの能力内にある場合、比較的一貫した生産を行うのに効率的です。.
しかし, リーマ加工は、根本的に不正確または位置がずれている穴を修正する代替品ではありません。. 結果の品質は、以前のボーリングまたはドリリング操作に依存します。.
内面研削
内面研削は、高い寸法および幾何学的精度が必要な場合に使用されます。, 特に硬化コンポーネントや精密コンポーネントの場合.
改善できる:
- 穴径
- 真円度
- 円筒度
- 表面の粗さ
研削代は慎重に管理する必要があります, 特に小径または薄肉スリーブの場合.
ホーニング
ホーニングは円筒穴に特に適した仕上げプロセスです.
幾何学的精度と表面質感の両方を向上させることができ、シリンダーライナーに広く使用されています。, 油圧コンポーネント, 精密ブッシュ, と座面.
ホーニングの主な利点の 1 つは、適切な用途で潤滑剤の保持をサポートできる、制御されたクロスハッチの表面パターンを生成できることです。.
薄肉スリーブ: 変形が主な課題です
薄肉スリーブは剛性が限られているため、正確に機械加工することがより難しいコンポーネントの 1 つです。.
加工中, 切削抵抗によりワークが一時的に変形する可能性があります.
フィクスチャーがリリースされた後, 弾性変形は部分的に回復する可能性があります, 測定された内径または外径が変化する場合.
これにより、共通の状況が発生します:
クランプ荷重下で加工 → 寸法が正しく表示される → 治具から解放される → 形状が変化する
スリーブが非常に薄い場合、問題はさらに深刻になります, 長さ, または比較的柔らかい素材で作られている.
変形制御の 3 つの主な方法
1. 切削抵抗の低減
適切な切断パラメータ, 鋭利な道具, 適切な工具形状, 制御された切込み深さにより、ラジアル切削抵抗を低減できます。.
2. クランプを最適化する
ワーク保持システムは、過度な力を加えずにコンポーネントをしっかりと保持する必要があります.
ソフトジョー, 拡張マンドレル, 内部サポート, 特別に設計された治具は、クランプ荷重をより均一に分散するのに役立ちます。.
3. 熱をコントロールする
切削熱により工具とワークピースの両方が膨張する可能性があります. 温度が安定しない場合, 機械加工直後に測定された寸法は、実際の室温の形状を表していない可能性があります。.
精密部品用, したがって、クーラントの供給と熱の安定化は、公称切削パラメータと同じくらい重要である可能性があります。.
多くの場合、個々のサイズよりもボアと外径の同心度の方が重要です
スリーブの最も重要な特性の 1 つは、スリーブの内径と外径の関係です。.
ハウジングに取り付けられ、回転シャフトを備えたブッシングを考えてみましょう。.
穴径、外径ともに公差内であっても, それらの間の過度の偏心により、不均一な肉厚とオフセット走行軸が生じる可能性があります。.
これにより次のような問題が発生する可能性があります:
- 不均一な軸受圧力
- 加速摩耗
- 摩擦の増加
- 軸の芯ずれ
- 局所暖房
- シール性能の低下
このため, プロセスでは、内部基準面と外部基準面の間の安定した関係を維持する必要があります。.
高い同心度が必要な場合, 共通のデータムから両方の表面を加工するか、制御された単一セットアップ戦略を使用すると、蓄積された位置決めエラーを減らすことができます.
深穴スリーブ加工
長いスリーブと深い穴のブッシュにより、工具のたわみに関連するさらなる課題が発生します, 切りくずの排出, クーラントの供給, とボアの真直度.
穴が直径に比べて深くなるにつれて、, 加工システムはますます敏感になっています:
- 工具オーバーハング
- 切削抵抗
- 振動
- 蓄熱
- 切りくず排出
- ワークとツールの位置ずれ
したがって、特殊な深穴穴あけおよびボーリング技術が必要になる場合があります。.
精密ボーリング加工において, フローティングまたは自動調心ボーリング配置により、切削システムが既存の穴をより正確に追従することができます。, 機械や用途に応じて.
効果的な冷却剤の供給も不可欠です. 切りくず排出が不十分だと、切りくずが再切断される可能性があります, ボアスコアリングの原因となる, 寸法不安定性, 工具摩耗の加速.
3. ハウジング & ボックス部品加工: 穴システムと基準面の複合加工
ハウジングとボックス部品は機械装置の基本的な構造部品です.
代表的な例としては、工作機械のハウジングなどがあります。, ギアボックスケース, ベアリングハウジング, ポンプボディ, トランスミッションのケース, エンジンブロック, とスピンドルボックス.
シャフトやスリーブとは異なります, 回転面が支配的である, ハウジング部品には通常、大きな基準面の組み合わせが含まれます, 交差ボアシステム, 取り付け面, ネジ穴, 内部空洞, および外部構造の特徴.
したがって、加工の難しさは単一の特徴に起因するものではありません。, しかし、多数の機能面と穴システムの間の空間関係を維持することによって.
これらのフィーチャーの寸法および幾何学的精度は、アセンブリの品質に直接影響します。, shaft alignment, ベアリングの性能, 振動, 封印, 完成した機械の動作安定性.

主要な加工要件
最も重要な要件にはボア直径が含まれます, 穴位置精度, 同軸度, 平面平坦度, 垂直性, 並列性, そして表面仕上げ.
ベアリングハウジング、ミッションケース用, 位置ずれがあるとシャフトの位置合わせに影響を与える可能性があるため、複数の穴間の関係は特に重要です。, ベアリング荷重, 歯車の噛み合い, 振動, そしてサービス生活.
| 要件 | 主な目的 |
| 穴精度 | ベアリングとシャフトが適切にフィットすることを保証します |
| 穴位置精度 | 正しいアセンブリ形状を維持します |
| 同軸度 | 複数のベアリング穴の位置を揃えます |
| 平面度 | 安定した取り付けと組み立てを提供します |
| 直角度 / 並列性 | 正しい幾何学的関係を維持します |
| 表面仕上げ | フィッティングをサポート, 封印, と接触性能 |
データムの選択とプロセス計画
データム選択はハウジング加工の基礎です. 重要なフィーチャーを加工する前に、安定した再現可能な基準システムを確立する必要があります。.
単品または小ロット生産の場合, 大まかな鋳物は、設計基準に従って手動で位置合わせすることができます.
量産中, などの治具ベースの位置決めシステム 1 プレーン 2 ピンの原理 より速く、より再現性の高い位置決めを実現します.
加工シーケンスは通常、「データムファースト」の原則に従います。, 穴の前の平面, 仕上げの前に荒削りをします。」
主要な基準面が最初に確立されます, クリティカルホールシステムがそれに続く.
重要な操作を同じ座標系内に維持することで、累積的な位置決め誤差を減らすことができます.
基準面と穴システムの加工
基準面は通常、次の方法で加工されます。 フライス加工, プレーニング, または研削, コンポーネントのサイズと精度要件に応じて.
一次データム面が確立された後, 穴システムはドリルで作成可能, リーミング, つまらない, または特殊加工.
一般取付穴の場合, 穴あけだけで十分かも知れません. 精密ベアリングの穴には、多くの場合、ボーリングまたは仕上げ作業が必要です. 複数のボアが共通の軸を共有する必要がある場合, ラインボーリング 優れた同軸制御を提供できます.
機械加工との連携 CNC加工 センターは、複数の穴の位置を正確に制御する必要があり、生産の柔軟性が重要な場合に特に適しています。.
一般的な加工ルート
代表的なプロセスとしては、:
ブランク準備→基準面加工→主面加工→荒穴加工→中仕上げ→精密ボーリング・フライス加工→ねじ切り・二次加工→最終仕上げ・検査
荒加工と仕上げ加工を分離することで切削抵抗の影響を低減, 残留応力, 最終精度における熱歪み.
大型鋳造ハウジング用, 大量の材料を除去すると残留応力が解放され、寸法が変動する可能性があるため、精密機械加工の前に応力除去または安定化も必要になる場合があります。.
穴システムの精度が重要な理由
住宅内, 個々の寸法は品質要件の一部にすぎません.
ベアリングのボアは直径の公差を満たしていても、その軸の位置が別のボアまたは取り付け面に対して正しくない場合、機能上の問題が発生することがあります。.
したがって, ハウジング加工の中心的な目的は、:
基準面間の正確かつ安定した幾何学的関係を確立するため, 精密穴, 取り付け穴, およびその他の機能的特徴.
フレキシブルな生産に向けて, CNC マシニング センターは、精度と適応性の効果的な組み合わせを提供します。.
大量生産向け, 専用治具, 退屈なシステム, 自動化装置, 工程内検査により、より高い再現性と生産性を実現できます。.
基本的な原理は変わりません: 最初にデータム システムを制御します, 次に、穴全体とその周囲のサーフェス ジオメトリを構築します。.
4. 円筒歯車の加工: プロセスコアとしての歯形加工
円筒形 歯車 トルクを伝達するために使用される重要なトランスミッション部品です, 回転速度を変える, シャフト間の定義された運動関係を維持します。.
代表例としては平歯車が挙げられます。, はすば歯車, 内歯車, およびその他の円筒歯車形状.
歯システムはプロファイルの正確な関係を維持する必要があるため、機械加工は通常の旋削加工よりもかなり要求が厳しくなります。, 鉛, ピッチ, 間隔, ラジアル振れ, ギアボアまたはシャフト軸との位置合わせ.
ギアの品質はトランスミッションノイズに直接影響します, 振動, 負荷分散, 効率, そしてサービス生活.
したがって, 歯車の製造は、歯車のブランクの準備を含む統合プロセスと見なされるべきです, 日付管理, 歯の生成, 熱処理, 仕上げ, そして最終検査, 単なる歯を削る手術ではなく.

円筒歯車の主な加工要件
歯車の精度は一般的にいくつかの機能的な観点から評価されます。.
動作精度は、ギアが意図した角度関係を伝達するかどうかを決定します。, 走行精度は滑らかさと振動に影響します.
歯間および歯面の精度は、噛み合う歯全体に荷重がどのように均一に分散されるかに影響します。.
| 要件 | 工学的意義 |
| 歯形精度 | 設計されたインボリュートまたは修正された歯の形状を保証します |
| リード精度 | 顔幅に沿った歯の配置を制御します |
| ピッチ精度 | 正しい歯間隔と伝達比を維持します。 |
| ラジアル振れ | 回転の安定性とギアの噛み合いに影響を与える |
| 穴精度 | シャフト上での正しい位置を確保 |
| 穴と歯の同心度 | 歯車軸と歯系の正しい関係を維持します。 |
| 歯面粗さ | 摩擦に影響を与える, ノイズ, 着る, と疲労 |
| 硬度と硬化深さ | 熱処理後の耐摩耗性と耐荷重能力を測定します。 |
一般的な円筒歯車の加工工程
代表的な歯車の製造ルートは、:
ブランクの製造 → 必要に応じてブランクの熱処理 → ギアブランクの旋削 → 穴および端面の加工 → 歯車の切断 → 熱処理 → データム修復 → 歯車の仕上げ → 検査
正確な順序は材料によって異なります, ギアサイズ, 精度等級, 熱処理法, そして生産量.
特に重要な原則は、熱処理後に実行される作業のために十分な加工代を確保することです。.
浸炭などの工程, 焼き入れ, 焼き戻しにより寸法および幾何学的変化が生じる可能性があります.
最終的な精度要件が厳しい場合, これらの変化は、加工の初期段階で予測する必要があります.
データムの選択は重要です
歯のシステム, ボア, 端面は正確な空間関係を維持する必要があります. したがって, データムの選択は、歯車のプロセス計画において最も重要な決定事項の 1 つです.
のために シャフト一体型ギヤ, 回転軸は通常、中心穴またはその他の制御されたシャフト基準によって確立されます。. のために ボアタイプギヤ, ボアと端面は機能的な位置決めの基準としてよく使用されます。.
原理は簡単です:
加工データは歯車の機能的な回転データと厳密に一致している必要があります。.
データムの選択が不十分であると、歯形は個々では正確であるものの、歯系全体がボアに対して偏心した歯車が製造される可能性があります。.
噛み合いが不均一になる可能性があります, 騒音の増加, 局所的な歯の負荷, そして未熟服.
主な歯の加工方法
歯車形状に応じて異なる歯車加工プロセスを選択, 正確さ, 生産量, ギアが内歯車か外歯車か.
歯車ホブ加工
ホブ加工は、外径円筒歯車の加工に最も広く使用されている方法の 1 つです。. 回転ホブが歯車ブランクと継続的に噛み合い、歯溝を生成します。.
その主な利点は生産性の高さです, 連続切断, 平歯車とはすば歯車の両方に適合. したがって、中規模のユーザーにとっては特に魅力的です。- そして大量生産.
ギアの成形
歯車成形では、歯車のような生成関係でワークと噛み合う往復カッターを使用します。.
ショルダーの近くや内部形状内で作業できるため、ホブ加工が難しい内部歯車や特定の歯車構造にとって価値があります。.
ギアシェービング
ギアシェービングは、歯の精度と表面状態を改善するために、最終硬化前に通常使用されます。.
以前の切削作業中に発生した小さな偏差を除去することができ、特に自動車用歯車の大量生産に関連しています。.
歯車研削
焼き入れ高精度歯車用, 多くの場合、研削は歯の最終仕上げ作業です。. 歯の輪郭を大幅に改善することができます, 鉛, なくなる, そして表面仕上げ.
歯車研削は、伝達ノイズが低い用途では特に重要です。, 高い耐荷重, 正確な動作伝達が求められます.
熱処理と熱処理後の仕上げ
熱処理は、歯車の表面硬度を同時に達成する必要があるため、多くの場合、歯車製造において最も影響力のある段階の 1 つです。, 耐摩耗性, 疲労強度, 寸法安定性.
歯車の材質や用途に応じて, 治療法には以下が含まれる場合があります:
- 浸炭
- 炭酸化
- 窒化処理
- 誘導硬化
- 硬化により
肌焼き歯車用, 硬い耐摩耗性の表面とより丈夫なコアの組み合わせにより、接触疲労耐性と全体的な構造強度のバランスが取れます。.
しかし, 熱処理によって歪みが生じることもあります, 残留応力, そして次元変化. 高精度の歯車では、熱処理後に最終研削またはホーニング作業が頻繁に必要になるのはこのためです。.
5. ピストンの加工: 高温動作環境向けの精密成形
ピストンは内燃エンジンの重要な往復部品です, コンプレッサー, およびその他の電力システム.
高温下で動作します, 高圧, 交互の機械的負荷, 連続摺動接触, そのため、加工要件は熱膨張と密接に関係しています。, 潤滑, 封印, 疲労性能.
エンジンのピストンは、密度が低く熱伝導率が良いため、アルミニウム合金から製造されるのが一般的です。, ただし、特殊なアプリケーションでは他の材料が使用される場合があります。.
従来の円筒部品とは異なり, ピストンが単純な直線シリンダーとして加工されることはほとんどありません。.
そのスカート, クラウン, リング溝, ピン穴, 内部空洞はすべて異なる機能要件を持っています.
中心的な課題は、実際の動作温度下でピストンが必要なランニング クリアランスと負荷分散を達成できるように、設計された形状を正確に再現することです。, 単に室温寸法を満たすだけではなく.

ピストンの主な加工要件
| 要件 | 工学的意義 |
| スカートの直径とプロファイル | ピストンとシリンダー間のランニングクリアランスを制御 |
| スカートの丸み | 均一な接触を促進し、局所的な負荷を軽減します。 |
| ピン穴精度 | ピストンピンの正しい嵌合と荷重伝達を保証します。 |
| ピン穴位置 | ピストンとコンロッド間の幾何学的関係を維持します |
| リング溝寸法 | ピストンリングの着座とシールを制御 |
| 溝位置と平行度 | 不均一なリング荷重とシールの問題を防止します |
| クラウンの形状 | 燃焼に影響を与える, 熱負荷, そして物資配布 |
| 表面の粗さ | 摩擦に影響を与える, 潤滑, そして着る |
ピストンスカートは、その動作形状が熱膨張や機械的変形の影響を受けるため、特に重要です。.
室温でわずかに非円筒形に見えるプロファイルは、意図的なものである可能性があります。, 加熱後にピストンを望ましい動作形状に近づけることができます。.
一般的なピストン加工プロセス
代表的な加工ルートは、:
鋳造または鍛造 → 荒旋削 → 内径加工 → ピン穴加工 → リング溝加工 → スカート倣い加工 → 仕上げ加工 → 検査
正確な順序はピストンの設計によって異なります, 材料, 生産量, とピストンの特徴間の関係.
荒加工は主に、基本的な形状を確立し、余分な材料を除去するために使用されます。, 一方、仕上げ作業は機能プロファイルと厳密な幾何公差を再現する責任があります。.
大量生産用, 部品ごとに一貫した寸法を維持するために、専用の CNC 装置と自動測定がよく使用されます。.
ピストンスカートプロファイル加工
最も技術的に要求の高い作業の 1 つは、スカート プロファイルの機械加工です。.
スカートには慎重に制御されたものを組み込むことができます:
- バレルプロファイル
- カムプロファイル
- テーパー
- 地元の救済
- スラスト側形状
これらの機能は、動作中にピストンのさまざまな領域が受けるさまざまな熱膨張と機械的負荷を補償します。.
したがって, ピストン加工は単に呼び径を作るだけではありません. プロセスでは、 機能的な三次元プロファイル.
最新の CNC システムは、座標制御によるプロファイリングと工具補正を使用して、必要な形状を実現できます。, 一方、精密測定システムは実際のプロファイルを設計モデルに対して検証します。.
ピン穴の精密加工
ピストンピンボアは、ピストンとコネクティングロッドの間で荷重を伝達するため、もう1つの重要な機能です。.
その品質は以下に依存します:
直径 + 真円度 + 円筒度 + 位置 + アライメント
ピンボアの位置が正しくないと、ピストンの動きに影響し、コンロッドとクランクシャフト システムに追加の負荷がかかる可能性があります。.
ピストンの設計による, ボアは、精密ボーリングとその後のホーニングまたは別の精密仕上げ操作によって機械加工される場合があります。.
リング溝加工
リングの溝は正確な幅を維持する必要があります, 深さ, 位置, ピストンリングが動き、適切にシールできるように平行度を調整します。.
溝の形状が不適切であると、次のような問題が発生する可能性があります。:
- シールが不十分である
- オイルの過剰な消費
- リング固着
- ブローバイの増加
- 加速摩耗
したがって、溝仕上げプロセスでは、工具形状と寸法補正を厳密に制御する必要があります。, 特にアルミニウム合金を大量生産で加工する場合.
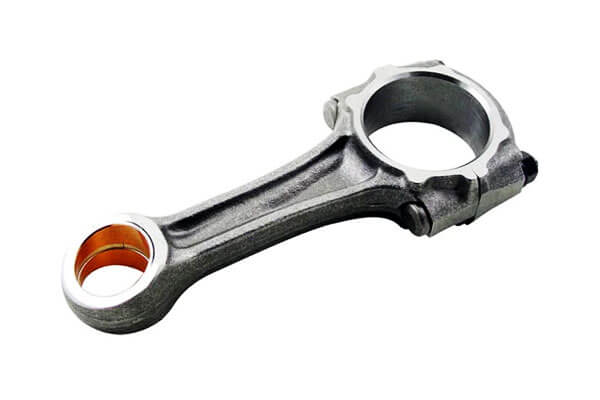
6. コンロッド加工: 低剛性部品の変形制御
コネクティングロッドはピストンをクランクシャフトに連結し、往復運動中に発生する交流力を伝達します。.
高い周期的負荷に耐える必要があります, インパクト, 曲げ, と疲労, 往復質量を最小限に抑えるのに十分な軽量性を保ちながら.
従来のコンロッドのほとんどは以下から製造されています。 鍛造鋼, ただし、アルミニウムやその他の特殊合金は特定の用途に使用されます。.
機械加工の観点から, コネクティングロッドは、細長い構造とさまざまな断面により局所的な剛性が比較的低いため、困難を伴います。.
結果として, クランプ力, 切削抵抗, 残留応力はすべて変形の原因となる可能性があります, 正確なボア形状と中心距離を維持することが困難になる.
一般的なコンロッド加工プロセス
一般的なプロセス ルートは次のとおりです。:
鍛造→熱処理→データム加工→外面粗加工→穴加工→キャップ分離→中仕上げ→精密ボーリング・ホーニング→最終検査
この順序は、コンロッドの設計と、従来の機械加工または破断分割技術のどちらが使用されるかによって異なります。.
荒加工により安定した基準面が確立され、加工代の大部分が除去されます。.
その後、精密ボーリングとホーニングを使用して、最終的な穴の寸法と幾何学的精度を実現します。.
穴の加工と仕上げ
大端と小端の穴は通常、一連の荒ボーリングによって機械加工されます。, 中仕上げ, そして精密な仕上げ.
つまらない 正確なサイズと幾何学的形状を確立します, その間 ホーニング 真円度をさらに向上させることができます, 円筒度, 必要に応じて表面特性も.
ビッグエンドアセンブリ用, ロッドとキャップの関係が特に重要.
キャップを分解して組み立てた後, 完成した穴は、設計された形状と位置合わせを維持する必要があります.
破断分割コンロッド
破断分割は、適切な大量生産コンロッド設計に広く使用されています.
ロッドとキャップの間に従来の機械加工された合わせ面を作成する代わりに, あらかじめ決められた領域に沿って制御された骨折が開始される.
結果として得られる不規則な破面により、非常に個性的な嵌合界面が得られます。, 組み立て中にキャップとロッドが元の相対位置に戻るのを助けます。.
このアプローチにより提供できるのは、:
- キャップからロッドまでの正確な位置
- 相対的な動きの減少
- 従来の機械加工作業の一部を省略
- 効率的な大量生産
- 適切に制御された場合、一貫したアセンブリの位置決めが可能
しかし, 破壊の分割には慎重に制御された材料特性が必要です, ノッチ形状, 破壊挙動, およびプロセスパラメーター. あらゆるコンロッドの材質やデザインに適しているわけではありません.
コンロッド加工の基本原理
基本的な課題は、比較的細いコンポーネントの変形を防ぎながら、大端の穴と小端の穴の間の正確な空間関係を維持することです。.
このため、コンロッド加工は低剛性精密製造の典型的な例となります。. 機械の精度だけでは最終結果を保証できません.
プロセスではデータムの選択を同時に制御する必要があります, 治具のロード, 切削抵抗, 材料の除去, 熱処理, ボア仕上げ, および検査.
自動車の大量生産において, したがって、最も効果的なプロセスは、剛性と再現性のある治具と制御された加工パラメータを組み合わせることです。, 自動測定, そして, 必要に応じて, 破断分割技術.
7. 代表的な6つの加工部品の比較
シャフトですが, 袖, ハウジング, 歯車, ピストン, コネクティングロッドの形状は大きく異なります, プロセス計画ロジックを系統的に比較できる.
| 部品の種類 | 一次加工の課題 | 重要な機能 | 共通のプロセス | 主要管理点 |
| 軸 | 回転精度と同心度 | 雑誌, 肩, スレッド, キー溝 | 旋回, 研削, スプライン加工 | 同軸度と振れ |
| スリーブ | 穴精度と変形量 | ボア, の, 端面 | 掘削, つまらない, リーミング, ホーニング | ボアと外径の関係 |
| ハウジング | データムおよび穴システムの精度 | 取付面, 穴, 穴 | フライス加工, つまらない, 掘削, 研削 | 位置と幾何学的精度 |
| ギヤ | 歯形状と熱処理歪み | 歯形, 鉛, ピッチ, ボア | ホブビング, 整形, シェービング, ホーニング, 研削 | 歯車の精度と振れ |
| ピストン | 機能プロファイルと熱形状 | スカート, ピンボア, リング溝 | 旋回, つまらない, 溝加工 | プロファイルと位置精度 |
| コネクティングロッド | 剛性が低く変形しにくい | 小端・大端穴 | フライス加工, つまらない, ホーニング, 骨折の分割 | ボアアライメントと中心距離 |
この表は重要なパターンを示しています: 加工方法は部品の機能的形状に従う必要があります.
普遍的に優れた機械加工プロセスは存在しない.
旋削は回転面に最適です, 精度の高い内径を得るにはボーリングが不可欠です, フライス加工は複雑なプリズム面を支配します, 熱処理後の研削により高精度が得られます, 成形または破壊ベースのプロセスにより、適切な大量部品の機械加工要件を削減できます。.
8. 結論
代表的な6つのパーツタイプシャフト, 袖, ハウジング, 歯車, ピストン, そしてコンロッド—機械加工の実践に関する有益な断面図を提供します.
違いにもかかわらず, 同じ基本原理が何度も現れる:
正しいデータムの選択 → 論理的なプロセスシーケンス → 適切な加工方法 → 効果的な変形制御 → 信頼性の高い検査
これが加工プロセス設計の真の基礎です.
目的は単に材料をできるだけ早く除去することではありません.
機械加工プロセスを成功させるには、ブランクを寸法を満たすコンポーネントに変換する必要があります。, 幾何学, 機能的な, 冶金学的な, 表面, 一貫した経済的要件.
エンジニア向け, プロセスプランナー, とメーカー, これら 6 つの典型的な部品カテゴリを理解すると、単なる加工方法のリスト以上のものが得られます。.
馴染みのないコンポーネントを分析し、部品構造に基づいてプロセス ルートを選択するための実用的なフレームワークを提供します。, 機能要件, 物質的な行動, 正確さ, そして生産量.
よくある質問
この6種類の中で最も加工が難しい部品は何ですか?
精度等級により異なります, しかし、一般にギアとピストンは最も複雑なプロセスを示します.
歯車には特殊な歯形加工と厳しい幾何公差が必要です, 一方、ピストンは複雑な曲面プロファイルと複数のデータム転送を正確に制御する必要があります。.
最高の精度の歯車品質を実現するプロセスはどれですか?
歯車研削は最高の歯形精度を生み出し、精密グレードの硬化歯車の標準プロセスです。.
熱処理による歪みを修正し、最高の AGMA または DIN 精度グレードを達成できます。.
ハウジング加工においてデータムの選択が非常に重要な理由?
ハウジングには複数の相互関連する穴システムと嵌合面があります. すべての位置公差は一次データムから積み上げられます.
データムの選択が不適切だと、累積的なアライメント誤差が生じ、アセンブリのフィット感や機械のパフォーマンスが直接低下します。.
コネクティングロッドの破断分割の利点は何ですか?
破壊分割により完全に一致したものが作成されます, ロッドとキャップの間のフォームロックインターフェイス.
これにより組み立て精度が向上します, 合わせ面の機械加工が不要になります, 部品点数を削減, ビッグエンドの構造的完全性を向上させます.
ベアリングスリーブ穴の標準仕上げは何ですか?
ほとんどの精密ベアリング穴はホーニングによって仕上げられています。, 優れた真円度を実現, 制御された表面テクスチャ, そして一貫したサイズ.
非常に高精度のアプリケーション向け, 穴研削または超仕上げの指定も可能.

