Eftir 30 plús ár á vinnslugólfinu — að skrifa vinnslublöð, stilla uppsetningar kl 2 a.m.k., og útskýrir fyrir ungum verkfræðingi hvers vegna vandlega skipulögð leið hans leiddi til skekktan hluta — ég get sagt þér þetta: áætlanagerð vinnsluferla er ekki pappírsvinna.
Það er kerfisbundin baráttuáætlun sem ákveður hvort hluti kemur inn á umburðarlyndi, á fjárhagsáætlun, og á réttum tíma.
Ég hef séð of marga nýja verkfræðinga ganga inn á skrifstofuna, velja vél, skrifa niður nokkrar aðgerðir, og kalla það ferliáætlun.
Sex vikum síðar, þeir eru að velta fyrir sér hvers vegna höfnun fyrsta hluta sé 40%, hvers vegna hringrásartími er tvöfaldur áætlun, og hvers vegna verslunarstjórinn hatar þá. Ástæðan er einföld: þeir slepptu undirliggjandi rökfræði.
Hjá ÞESSU tækni, við höfum byggt upp nákvæmni vinnsluforrit fyrir hundruð viðskiptavina í bifreiðum, mótorhjól, og byggingarhluta iðnaðarins.
Þessi handbók leggur fram sjö kjarna hönnunarreglur á bak við trausta vinnsluferlislýsingu - frá skilgreiningum vinnslueininga til útreiknings á vikmörkum keðju.
1. Skilja grunneiningar vinnsluferlisins
Áður en þú þróar ferli leið, það er mikilvægt að greina á milli grunneininga vinnsluferlis: aðgerð, uppsetningu, staða, skref, og fara framhjá. Þessi hugtök eru nátengd, en þeir eru ekki skiptanlegir.
An aðgerð er almennt skilgreint af samfelldum hluta af framleiðsluferlinu sem framkvæmt er með vinnustykkinu, verkamaður, og vinnustaður helst óbreyttur í meginatriðum.
Það er mikilvæg eining fyrir framleiðsluáætlun, ferli skjöl, og kostnaðarútreikning.
Innan aðgerð, einn eða fleiri uppsetningar gæti verið krafist. Uppsetning vísar til þess að vinnustykkið sé klemmt og staðsett á sérstakan hátt.
Ef vinnustykkið er sett aftur eða aftur klemmt, ný uppsetning er venjulega búin til.
Hver viðbótaruppsetning kynnir annað tækifæri fyrir staðsetningarvillu, þannig að lágmarka óþarfa uppsetningar er mikilvægt hagnýtt markmið.
A. vinnustaða vísar til mismunandi staða þar sem vinnustykkið er unnið þegar festingin eða vélarfyrirkomulagið leyfir margar stöður án þess að breyta uppsetningunni algjörlega.
A. vinnsluskref er tiltekinn hluti af aðgerð þar sem vinnsluyfirborðið, skurðarverkfæri, og helstu niðurskurðarskilyrði eru í meginatriðum óbreytt.
Þegar stór vasapening þarf að fjarlægja í nokkrum niðurskurði, hver einstakur klippipassi er a framhjá.
Þessi greinarmunur skiptir máli vegna þess að ferliskipulag er í meginatriðum skipulagning þessara eininga í stjórnaða röð.
Vel uppbyggð ferli leið gerir framleiðsluleiðbeiningar skýrari, dregur úr óþarfa meðhöndlun, og gefur betri grunn til að reikna út vinnslutíma og framleiðslukostnað.
2. Passaðu ferliáætlunina við framleiðslumagnið
Það er ekkert almennt ákjósanlegt vinnsluferli. Rétt ferli veltur mikið á framleiðslutegund og væntanlegt magn.
Fyrir frumgerð, stakt stykki, og framleiðsla í litlu magni, sveigjanleiki hefur venjulega meira gildi en hámarks sjálfvirkni.
Almennar CNC vélar, venjuleg skurðarverkfæri, stillanlegir innréttingar, og sveigjanleg vinnubrögð eru oft hagkvæmari en dýr sérstök verkfæri.
Ferlið kann að treysta meira á rannsaka, handvirk uppsetning staðfesting, og fyrsta stykki skoðun.
Fyrir miðlungs magn framleiðslulotu, jafnvægið breytist.
CNC vinnsla verður sífellt aðlaðandi, meðan á sérstökum innréttingum stendur, mát verkfæri, forstillt verkfæri, og staðlað vinnuhald getur dregið verulega úr uppsetningartíma. Markmiðið er að ná endurtekningarhæfni án þess að fórna of miklum sveigjanleika.
Fyrir Framleiðsla með mikla rúmmál, hringrásartími og ferli stöðugleiki verða ráðandi sjónarmið.
Sérstakir innréttingar, fjölstöðvabúnaður, verkfæri með mikla framleiðni, sjálfvirk hleðsla, og staðlaðar skurðaraðstæður geta réttlætt upphaflega fjárfestingu þeirra vegna þess að verkfærakostnaður er dreift yfir mikinn fjölda hluta.
| Framleiðslutegund | Dæmigert ferli stefna | Aðal forgangsverkefni |
| Frumgerð / lágt hljóðstyrkur | Sveigjanlegur CNC, staðlað verkfæri, stillanlegir innréttingar | Sveigjanleiki |
| Miðlungs rúmmál | CNC + sérstakur eða einingabúnaður | Jafnvægi |
| Hátt hljóðstyrkur | Sérstök verkfæri, Sjálfvirkni, bjartsýni hringrás | Framleiðni og endurtekningarhæfni |
Ein algengasta skipulagsmistökin eru val á búnaði eða verkfærum eingöngu byggt á tæknilegri getu.
Aðferð sem getur framleitt nauðsynleg þol er ekki endilega efnahagslega heppilegt ferli.
Íhuga þarf framleiðslumagn áður en ákveðið er hversu mikla sérhæfingu og sjálfvirkni ferlið á skilið.
3. Veldu réttan dagsetningu: Grunnurinn að ferli nákvæmni
Ef það er einn hluti af skipulagningu vinnsluferlis sem á skilið sérstaka athygli, það er datum val.
Íhlutur getur innihaldið heilmikið af víddum og rúmfræðilegum vikmörkum, en allar eru þær háðar að lokum stýrðu og endurteknu viðmiðunarkerfi.
Ef vinnslumiðið er illa valið, staðsetningarvillur geta safnast upp frá einni aðgerð til annarrar, sem gerir það erfitt að ná tilskildri lokanákvæmni.
Í verklegri vinnslu, markmiðið er að koma á a stöðugt, endurtakanlegur, og hagnýt staðsetningarkerfi eins snemma og hægt er.
Valið viðmið ætti að veita nægilegt staðsetningarsvæði, standast hreyfingar meðan á klippingu stendur, og viðhalda áreiðanlegu sambandi við mikilvæga eiginleika sem sýndir eru á teikningunni.
Aðal, Secondary, og háskólastigi
Dæmigert vinnuhaldarkerfi stjórnar sex frelsisgráðum vinnustykkis í gegnum aðal, aukaatriði, og háskólastigi staðsetningarkerfi.
The aðal datum takmarkar almennt þrjár frelsisgráður, The efri datum takmarkar tvo, og háskólastig takmarkar þann sem eftir er.
Raunveruleg innrétting fyrirkomulag fer eftir rúmfræði hluta og vinnslukröfum, en meginreglan er sú sama: staðsetja vinnustykkið nákvæmlega án þess að þvinga það óþarflega mikið.
Stöðug festing ætti að koma í veg fyrir hreyfingu á meðan hægt er að klemma vinnustykkið án þess að koma á of mikilli aflögun.
Notaðu hönnunardagsetningar hvenær sem það er hagnýtt
Þegar Hægt er að gera hönnunardatum og vinnsludatum tilviljun, víddarflutningsvillur geta minnkað verulega.
Þetta er sérstaklega mikilvægt fyrir eiginleika sem hafa bein áhrif á samsetningu eða virkni, eins og nákvæmnisholur, bera sæti, Þéttingarflöt, og uppsetningarviðmót.
Með því að nota sömu tilvísun sem sett er fram í verkfræðiteikningunni gerir það einnig sambandið milli vinnslu og skoðunar skýrara.
Þar sem datum tilviljun er ekki raunhæf, ferlaverkfræðingur ætti að gera grein fyrir þeirri viðmiðunarbreytingu sem myndast með viðeigandi víddarkeðjugreiningu.
Lágmarka óþarfa dagsetningarbreytingar
Í hvert skipti sem vinnuhluti er breytt, önnur uppspretta staðsetningarvillu er kynnt.
Nákvæmni uppsetningar, staðsetningar-yfirborðs ástand, klemmukraftur, meðhöndlun rekstraraðila, og uppsafnað þol getur allt haft áhrif á lokaniðurstöðuna.
Þetta þýðir ekki að allar aðgerðir þurfi að nota nákvæmlega sama viðmið eða uppsetningu. Flókin íhlutir þurfa oft margar stefnur til að fá aðgang að mismunandi yfirborði.
Hagnýta markmiðið er að forðast óþarfa viðmiðunarbreytingar og viðhalda stýrðu sambandi á milli viðmiða í röð.
Í minni reynslu, Góð viðmiðunarstefna kemur oft í veg fyrir vandamál áður en CNC vélin byrjar að skera.
Þegar viðmiðunarkerfið er stöðugt, síðari ákvarðanir um leiki, vinnslu röð, vasapeninga, og eftirlit verður miklu auðveldara að stjórna.
4. Þróaðu vinnsluleiðina: Grófa fyrst, Ljúka síðast
Þróa ætti vinnsluferlisleið sem a rökrétt röð aðgerða, ekki bara sem listi yfir stærðir eða eiginleika tekinn úr verkfræðiteikningunni.
Í hvaða röð efni er fjarlægt, viðmiðunarfleti er komið á, hitameðferð er framkvæmd, og mikilvægum eiginleikum er lokið hefur bein áhrif á víddarnákvæmni, aflögun, yfirborðsgæði, og framleiðsluhagkvæmni.
Fyrir dæmigerðan nákvæmnisíhlut, hagnýt leið getur fylgt:
Undirbúningur → Grófvinnsla → Álagslosun eða hitameðferð → Hálffrágangur → Frágangur → Aukaaðgerðir → Yfirborðsmeðferð → Lokaskoðun
Raunveruleg röð verður að laga að efninu, hluta rúmfræði, vinnslugreiðslur, kröfur um hitameðferð, þolmörk, og framleiðslurúmmál.
Gróf vinnsla: Fjarlægðu efni á skilvirkan hátt
Megintilgangur grófrar vinnslu er að fjarlægja umfram efni á skilvirkan hátt á sama tíma og stöðugt viðmiðunarflöt er komið á fyrir síðari aðgerðir.
Hátt efnisflutningshlutfall er venjulega sett í forgang á þessu stigi, en endanleg yfirborðsfrágangur og þétt víddarvikmörk eru ekki enn meginmarkmiðin.
Samt, grófgerð ætti ekki að vera of árásargjarn. Stórir skurðarkraftar geta afmyndað þunna veggi, kynna titring, eða losa afgangsspennu innan steypu, svikin, eða soðnar eyðurnar.
Af þessum sökum, vinnslufæribreytur ætti að velja í samræmi við stífleika vinnustykkisins og efnisástand frekar en einfaldlega að hámarka skurðhraða og straumhraða.
Sérstaklega fyrir steypur og smíðar, grófvinnsla er einnig mikilvægt tækifæri til að koma á nákvæmum viðmiðum og afhjúpa hugsanlega efnis- eða innri galla áður en dýrar frágangsaðgerðir eru gerðar.
Hálffrágangur: Koma á stöðugri greiðslu
Hálfvinnsla brúar bilið milli grófvinnslu og lokavinnslu.
Á þessu stigi, íhluturinn er færður mun nær endanlegri rúmfræði sinni á meðan a stjórnað og tiltölulega einsleitt vinnslugjald til frágangs.
Þetta er sérstaklega mikilvægt fyrir flókna íhluti, þunnveggja mannvirki, og hlutar sem þurfa að fjarlægja verulega efni.
Ójafnt magn getur framkallað ósamræmdan skurðkraft við frágang og getur stuðlað að víddarbreytingum eða staðbundinni aflögun.
Vel skipulögð hálffrágangur gerir því meira en að fjarlægja lítið magn af efni - það skapar stöðugt ástand fyrir loka vinnslustigið.
Klára: Stjórnaðu endanlegri nákvæmni
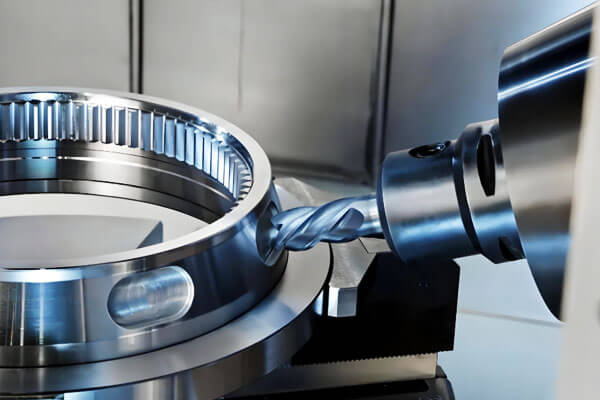
Frágangur er ábyrgur fyrir því að tilgreint sé náð lokastærðir, rúmfræðileg vikmörk, ójöfnur á yfirborði, og hagnýtur eiginleika.
Gagnrýnin leiðindi, bera sæti, Þéttingarflöt, nákvæmni holur, og pörunarfletir eru venjulega kláraðir á þessu stigi.
Á þessum tímapunkti, ferlið verður mun viðkvæmara fyrir sliti á verkfærum, skurðarkraftur, Titringur, hitauppstreymi, nákvæmni vélbúnaðar, og stöðugleika á vinnustað.
Því ætti að stjórna skurðarbreytum betur en við grófgerð, og frágangsverkfærum skal haldið í fyrirsjáanlegu ástandi.
Frá sjónarhóli ferliskipulags, grunnreglan er einföld: gróft fyrst, koma á stöðugleika í vinnustykkinu, kláraðu síðan mikilvægu eiginleikana.
Rökrétt vinnsluleið dregur úr óþarfa endurvinnslu og gefur hverri aðgerð skýran tilgang, sem gerir lokaferlið auðveldara að stjórna fyrir bæði gæði og kostnað.
5. Ákvarða rétta vinnsluheimild
Vinnsluhlunnindi er annað svæði þar sem óreynd ferliskipulagning getur skapað óþarfa vandamál.
Ef vasapeningurinn er of stórt, meira efni verður að fjarlægja, auka skurðartíma, slit á verkfærum, orkunotkun, og vinnslukostnaður.
Stórt efni getur einnig aukið skurðarkrafta og stuðlað að aflögun vinnustykkisins, sérstaklega með þunnvegguðum álhlutum, ryðfríu stáli hluti, og önnur efni með tiltölulega mikið röskunnæmi.
Ef vasapeningurinn er of lítið, frágangsaðgerðin getur ekki alveg fjarlægt steypukvarða, móta húð, afkoluðum lögum, Yfirborðsgallar, eða víddarvillur frá fyrra ferli.
Niðurstaðan getur verið ófullnægjandi yfirborðsgæði eða óviðunandi lokavídd.
Hagnýt hlunnindi þarf því að gera grein fyrir getu fyrra ferlis, tilskilið lokaþol, vinnustaðavilla, aflögun, og hegðun efnisins við vinnslu.
Þrjár algengar aðferðir eru notaðar í framleiðslu:
| Aðferð | Dæmigert notkun | Einkenni |
| Tilvísunartöfluaðferð | Venjuleg framleiðsla | Hratt og byggt á staðfestum framleiðslugögnum |
| Reikniaðferð | Stöðugt, Framleiðsla með mikla rúmmál | Kerfisbundnari og íhugar ferlisbreytileika |
| Upplifunartengd aðferð | Frumgerðir og verk í litlu magni | Sveigjanlegur en háður reynslu af ferliverkfræði |
Til dæmis, svikin álíhlutur getur krafist annarra vinnsluheimilda frá sandsteyptum íhlut, jafnvel þótt lokamálin séu eins.
Gæði og víddarstöðugleiki eyðublaðsins sem kemur inn ákvarðar hversu mikið af lager þarf að vera eftir fyrir vinnslu.
Rétt vasapening er því ekki hámarksstyrkur sem mögulegur er. Þetta er minnsta hagnýta heimildin sem tekur áreiðanlega til móts við andstreymisferlið og gefur samt nægjanlegt efni til að ná endanlegri forskrift.
6. Notaðu víddarkeðjugreiningu til að stjórna uppsöfnuðum villum
Víddarkeðjugreining er ein af grundvallar tæknifærni í vinnsluferli áætlanagerðar.
Það verður sérstaklega mikilvægt þegar fullunnin vídd er háð nokkrum raðvinnsluvíddum.
Fyrsta skrefið er að bera kennsl á lokunarvídd og stærðirnar sem stuðla að því.
Þegar víddarsambandið er komið á, ferliverkfræðingur getur ákvarðað hvernig einstök vikmörk hafa áhrif á lokakröfuna.
Tvær grundvallaraðferðir eru almennt notaðar.
The versta tilfelli aðferð tekur til greina hámarks- og lágmarksstærð hvers þáttar sem leggur til.
Það er einfalt og íhaldssamt, sem gerir það hentugt þegar fjöldi vídda er tiltölulega lítill eða þegar tryggð skiptanleiki er nauðsynleg.
The tölfræðilega eða líkindatengda aðferð íhugar raunverulega dreifingu ferlivídda.
Vegna þess að það er ólíklegt að sérhver þáttavídd nái samtímis ystu mörkum sínum, þessi nálgun getur stundum veitt raunhæfari úthlutun umburðarlyndis, sérstaklega í stöðugri framleiðslu í miklu magni.
Mikilvægur punktur er að vikmörk ættu ekki sjálfkrafa að dreifast jafnt. Framleiðsluerfiðleikar eru talsvert mismunandi milli eiginleika.
Einfalt malað yfirborð getur verið fær um að halda þéttara umburðarlyndi efnahagslega en djúpt innra gat, þunn-vegg lögun, eða flókið stöðutengsl.
Góð úthlutun umburðarlyndis tekur því bæði til greina virknikröfur og framleiðslugetu.
Markmiðið er að vernda mikilvægar stærðir en forðast óþarflega takmarkandi vikmörk á eiginleikum sem krefjast þeirra ekki.
7. Umbreyttu ferlivíddum og athugaðu hagkvæmni
Ferliáætlun er ekki lokið einfaldlega vegna þess að aðgerðaröð og vikmörk hafa verið reiknuð út.
Lokaskrefið er að sannreyna að hægt sé að framleiða tilgreindar ferlistærðir á hagkvæman hátt.
Þegar hönnunardatum og vinnsludatum eru mismunandi, gæti þurft að breyta ferlivíddum með víddarkeðjuútreikningum.
Vinnsluheimildir verða einnig að fella inn í millimál þannig að hver aðgerð skili eftir sig rétt magn af lager fyrir eftirfarandi aðgerð.
Þetta er sérstaklega mikilvægt fyrir CNC vinnslu með mörgum aðgerðum.
Ef millivídd er rangt staðfest, fræðilega rétt lokavídd gæti orðið ómögulegt að ná vegna þess að of mikið eða of lítið efni er eftir fyrir fráganginn.
Hagrænt mat ætti síðan að fara fram samhliða tæknilegri sannprófun.
Framleiðslukostnaður inniheldur almennt breytilegan kostnað eins og efnisnotkun, vél tíma, Skurðarverkfæri, og vinnuafl, sem og fastur eða hálffastur kostnaður sem tengist innréttingum, Verkfæri, forritun, og búnaður.
Sérstakur búnaður getur dregið verulega úr lotutíma, en ef aðeins þarf nokkra tugi hluta, Þróunarkostnaður þess er kannski ekki réttlætanlegur.
Hins vegar, fyrir tugþúsundir hluta, tiltölulega dýr búnaður getur fljótt borgað sig upp með styttri uppsetningartíma og bættri endurtekningarhæfni.
Þetta er þar sem reynd ferliskipulagning skiptir máli: tæknilega flóknasta ferlið er ekki sjálfkrafa besta ferlið.
Gott ferli er það sem nær stöðugt tilskildum gæðum á meðan viðeigandi búnaður er notaður, Verkfæri, tíma, og kostnaður.
Hvernig DEZE Tech nálgast vinnsluferlisáætlun
At ÞESSI Tækni, vinnsluferlisáætlun er tekin til greina ásamt hlutateikningunni, efnislegt ástand, tóm framleiðsluaðferð, CNC búnaður, Verkfæri, kröfur um skoðun, og framleiðslurúmmál.
Fyrir nákvæmni íhluti, ferlið ætti að vera komið á fyrir framleiðslu frekar en að leiðrétta eftir að vinnsluvandamál koma upp.
Þetta þýðir að meta mikilvæg viðmið, greina áhættustærðir, ákvarða viðeigandi vinnsluheimildir, og velja heppilegustu röð gróf- og frágangsaðgerða.
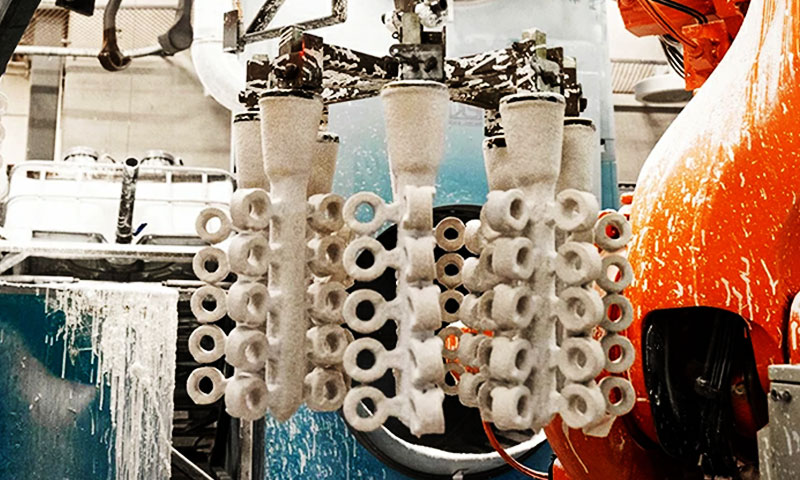
Þar sem íhlutur krefst beggja smíða eða steypu Og CNC vinnsla, þessi samþætta nálgun verður enn mikilvægari.
Ástand eyðu sem kemur inn hefur bein áhrif á vinnsluheimildir, vinnuhald, datum val, verkfæralíf, og endanleg víddarstöðugleiki.
Hagnýta markmiðið er einfalt: láta hverja aðgerð styðja þá næstu.
Þegar ferlið er hannað rétt frá upphafi, vinnsla verður fyrirsjáanlegri, skoðun verður auðveldari, og fullunnin hluti er samkvæmari frá fyrsta stykki til framleiðslulotu.
Niðurstaða
Eftir áratugi á gólfinu, lexían er einföld: vinnsluferlislýsing er ekki eyðublað til að fylla út.
Það er kerfisáætlun sem samhæfir fólk, vélar, Verkfæri, dagsetninguna, vasapeninga, og kostnaður í átt að einu markmiði - hluti sem uppfyllir gæði teikninga með lægsta sjálfbæra kostnaði.
Náðu tökum á meginreglunum sjö: þekkja vinnslueiningar þínar, passa framleiðslugerð, veldu dagsetningar vandlega, áfanga leiðarinnar, setja skynsamlegar bætur, reiknaðu útþolskeðjur rétt, og keyra alltaf efnahagsathugunina.
Gerðu það, og vinnslublaðið þitt mun virka á verslunargólfinu, ekki bara á blaði.
Hjá ÞESSU tækni, við færum þessa upplifun til allra viðskiptavinaforrita - breytum teikningum í stöðugar, endurtakanlegur, hagkvæm vinnsluferli.