Málmplata er eitt af fjölhæfustu efnum í nútíma framleiðslu. Allt frá bílum yfirbyggingar og flugvélar skrokka til rafrænna girðinga og byggingarklæðningar, málmplötuíhlutir eru alls staðar.
Samt, málmplata eitt og sér er sjaldan nóg - það verður að sameina það til að búa til samsetningar, mannvirki, og fullunnar vörur.
Aðferðin sem notuð er til að sameina íhluti úr plötum er mikilvæg fyrir styrkleikann, Varanleiki, Frama, og kostnaður við endanlega vöru.
Það er ekki einfalt mál að velja rétta málmsamskeyti. Valið fer eftir ýmsum þáttum: efnisgerð og þykkt, nauðsynlegan styrk, fagurfræðilegu kröfurnar, framleiðslumagnið, og þjónustuskilyrði.
Illa valinn liður getur leitt til ótímabæra bilunar, kostnaðarsöm endurvinna, eða jafnvel öryggisáhættu.
Þessi grein veitir yfirgripsmikla leiðbeiningar um algengar gerðir af málmplötum, flokkun þeirra, og hagnýtan valramma.
1. Hvað er málmplötur?
A. málmplötusamskeyti er tenging á milli tveggja eða fleiri plötuíhluta sem eru hönnuð til að halda hlutfallslegri stöðu þeirra og flytja vélrænt eða starfrænt álag.
Hægt er að tengja blöðin meðfram yfirborði þeirra, brúnir, hornum, eða myndaðir eiginleikar.
Tengingin gæti verið varanleg, færanlegur, eða vélrænt samtengdur, fer eftir framleiðsluaðferð.
Í verkfræðilegu tilliti, Samskeyti ætti að líta á sem álagsflutningssvæði frekar en einfaldlega tengipunkt. Kraftar sem fara inn í eitt blað verða að flytjast í gegnum samskeytin og inn í aðliggjandi blað.
Rúmfræði þess álagsleiðar hefur mikil áhrif á streitustyrk, aflögun, Þreytulíf, og bilunarhegðun.
Til dæmis, Hægt er að tengja tvær flatar blöð kant-í-kant með rassamóti, skarast með kjölfestu, eða raðað hornrétt á hvert annað til að búa til T-lið.
Þessar mismunandi rúmfræði er síðan hægt að sameina með suðu, hnoð, skrúfur, kljást við, lím, eða myndaðir saumar.
2. Hvernig eru málmplötur flokkaðar?
Hægt er að flokka plötusamskeyti frá nokkrum verkfræðilegum sjónarhornum. Hagnýtasta aðferðin er að íhuga hvernig samskeytin eru sett saman, hvernig það er framleitt, og hvernig það flytur álag.
Eftir gerð tengingar
Byggt á því hvort hægt sé að aðskilja samsetta íhluti, málmplötur eru almennt skipt í varanleg, tímabundið, og hálf-varanlegir liðir.
| Flokkur | Lýsing | Dæmigert dæmi |
| Varanlegir liðir | Hannað til að vera samsett allan endingartímann og þarf almennt skemmda eða eyðileggjandi aðgerða til að fjarlægja. | Soðnar samskeyti, lóðaðir samskeyti, lóðaðir samskeyti, burðarvirki límsamskeyti, hnoðaðir samskeyti |
| Tímabundnir liðir | Hannað fyrir endurtekna samsetningu og í sundur án þess að skemma venjulega málmplötuhlutana. | Boltar samskeyti, skrúfaðir samskeyti, færanlegar vélrænar festingar |
| Hálffastir liðir | Hægt að aðskilja, en flutningur krefst yfirleitt verkfæra, aflögun, eða skipt um hluta liðsins. | Klímdir liðir, nokkrar sjálfgatandi festingar, læsa sauma |
Flokkunin er ekki algjör. Til dæmis, hnoðsamskeyti er venjulega talið varanlegt í framleiðslu, en hnoð er tæknilega hægt að fjarlægja með því að bora eða skera.
Þess vegna, hagnýt aðgreiningin byggist á fyrirhugaðri þjónustu- og sundurtökuaðferð, ekki bara hvort líkamlegur flutningur sé mögulegur.
Með framleiðsluaðferð
Önnur og meira framleiðslumiðuð flokkun byggist á ferlinu sem notað er til að búa til tenginguna.
| Flokkur | Lýsing | Dæmigert dæmi |
| Soðnar samskeyti | Blöð eru sameinuð fyrst og fremst með staðbundnum hita, með eða án þrýstings og fyllimálms, fer eftir suðuferlinu. | MIG suðu, TIG suðu, mótstöðu punktsuðu, laser suðu, saumsuðu |
| Vélrænir liðir | Tenging er framleidd í gegnum festingar, vélrænni samlæsingu, eða staðbundin plastaflögun á blaðinu. | Hnoðað, boltað, skrúfað, klemmdir liðir |
Límsamskeyti |
Yfirborð er tengt með viðeigandi límkerfi frekar en hefðbundinni vélrænni festingu eða samrunaferli. | Epoxý, akrýl, pólýúretan límsamskeyti |
| Samþættir myndaðir liðir | Blaðið sjálft er bogið, brotin saman, kýldur, eða mynduð til að búa til tenginguna, lágmarka eða útrýma aðskildum sameiningarhlutum. | Fellur, læsa sauma, tuck liðum, mynduðu samlæsingar |
Með sameiginlegri rúmfræði og álagsflutningi
Einnig er hægt að flokka plötusamskeyti eftir eðlisfræðilegu fyrirkomulagi blaðanna og álagsleiðinni sem myndast.
Þetta er sérstaklega mikilvægt fyrir burðarvirkishönnun vegna þess að rúmfræðin ákvarðar hvernig kraftar eru fluttir í gegnum tenginguna.
| Flokkur | Lýsing | Dæmigert dæmi |
| Kjölu liðir | Eitt blað skarast á öðru, búa til tengingarsvæði sem skarast. | Blettsoðinn hringliður, hnoðað kjölfestu, límbandi kjölfestu |
| Rassliðir | Tvö blöð mætast um það bil brún til brún, yfirleitt í sama plani. | Stuðsuðu, leysirsoðinn rassagangur |
| Kantsamskeyti | Aðliggjandi lakbrúnir eru tengdir meðfram mörkum þeirra, oft í gegnum fellingu, suðu, eða myndast. | Felgur samskeyti, samanbrotinn brún, kantsuðu |
T-liðamót |
Eitt blað mætir öðru um það bil hornrétt á það, framleiðir T-laga uppsetningu. | Flakasoðinn T-samskeyti, vélrænt festur T-samskeyti |
| Hornsamskeyti | Tvö blöð mætast í horn, venjulega um 90°, að mynda ytra eða innra horn. | Soðið hornsamskeyti, mynduð hornsamskeyti |
3. Soðnar málmplötur
Suða er ein mest notaða aðferðin til að búa til varanlegar plötusamskeyti. Það notar hita, þrýstingur, eða sambland af hvoru tveggja til að koma á málmvinnslutengingu milli íhluta.
Hentugasta suðuferlið fer eftir plötuefninu, þykkt, sameiginlega rúmfræði, nauðsynleg suðugæði, framleiðslurúmmál, hitainntak, og víddarþol.
MIG Welding (Málm óvirk gas)
MIG suðu, formlega flokkað innan Gasmálmbogar suðu (Gawn), notar stöðugt matað vírraskaut til að mynda rafboga og bræða grunnefnið.
Hlífðargas verndar bráðnu suðulaugina gegn mengun andrúmsloftsins.
Fer eftir umsókn, hlífðarlofttegundir geta falið í sér blöndur sem eru byggðar á argon, koltvísýringur, eða aðrar gasblöndur; því, Að lýsa öllum MIG hlífðarlofttegundum sem eingöngu óvirkum er tæknilega ónákvæm.

| Þátt | Upplýsingar |
| Ferli | Stöðugt matað víraskaut bráðnar undir rafboga og myndar suðulaug. Hlífðargas verndar bráðna málminn gegn mengun andrúmsloftsins. |
| Best fyrir | Milt stál, ryðfríu stáli, og álplötu og plötu. |
| Kostir | Hár suðuhraði; stöðug vírfóðrun; hátt útfellingarhraði; tiltölulega auðvelt að gera sjálfvirkan; hentugur fyrir fjölbreytt úrval samsetningar. |
| Takmarkanir | Getur myndað skvett og hitabrenglun; hlífðargas er venjulega krafist; ferlistýring verður meira krefjandi á mjög þunnu blaði. |
Dæmigert forrit |
Bifreiðaríhlutir, vélaramma, girðingar, almennur tilbúningur, sviga, burðarplötu-málm samsetningar. |
| Tegundir liða | Rassliðir, kjöltu liðum, flakasamskeyti, T-liðamót, og hornasamskeyti. |
| Efnisþykkt | Almennt notað fyrir um það bil 0,8–6 mm blað, þó hagnýtt svið fari eftir efni, búnaður, sameiginleg hönnun, og suðubreytur. |
| Suðuhraði | Um það bil 20–60 cm/mín fyrir margar plötur, fer mjög eftir efnisþykkt og ferlistillingum. |
| Kostnaður | Miðlungs. |
MIG suðu er sérstaklega aðlaðandi þegar framleiðni og sveigjanleika eru mikilvægari en að ná lágmarks mögulegri hitainngjöf.
Það er mikið notað í bæði handvirkri og vélfæragerð vegna þess að vírinn sem er til staðar stöðugt styður tiltölulega háan framleiðsluhraða.
TIG suðu (Wolfram óvirkan gas)
TIG suðu, eða Gas wolfram boga suðu (Gtaw), notar óneyslulegt wolfram rafskaut til að koma á ljósboganum. Fyllingarmálmurinn, þegar þess er krafist, bætist sérstaklega við.
Óvirkt hlífðargas, venjulega argon eða hentug blanda sem byggir á argon, verndar suðusvæðið gegn mengun í andrúmsloftinu.
TIG er metið fyrir það nákvæm hitastýring, framúrskarandi suðuútlit, og getu til að framleiða hágæða suðu á þunnt efni.
| Þátt | Upplýsingar |
| Ferli | Rafbogi myndast á milli wolframrafskauts sem ekki er hægt að nota og vinnustykkisins. Hægt er að bæta við áfyllingarmálmi sérstaklega á meðan hlífðargas verndar suðusvæðið. |
| Best fyrir | Ryðfríu stáli, Ál, Nikkel málmblöndur, koparblendi, og þunnt lak sem krefst nákvæmrar hitastýringar. |
| Kostir | Frábær suðugæði; nákvæm stjórn á hitainntakinu; lágt skvett; hreint suðuútlit; hentugur fyrir mikilvæga og sýnilega liða. |
| Takmarkanir | Hægari en MIG suðu; lægri útfellingarhraði; krefst meiri færni rekstraraðila; almennt minna afkastamikill fyrir framleiðslu í miklu magni. |
Dæmigert forrit |
Ryðfrítt stál girðingar, búnaður til matvælavinnslu, nákvæmni tilbúningur, Aerospace íhlutir, skreytingarsamsetningar, og þunnveggja rör. |
| Tegundir liða | Rassinn, hring, horni, flök, og T-liðum. |
| Efnisþykkt | Sérstaklega áhrifarík fyrir þunnt lak, venjulega frá um það bil 0,5–6 mm eftir efni og samsetningu. |
| Suðuhraði | Um það bil 5–30 cm/mín fyrir margar handvirkar plötur. |
| Kostnaður | Í meðallagi til hátt. |
TIG er oft valið þegar suðuútlit, víddarstýring, og málmvinnslugæði eru gagnrýnin.
Hægari framleiðsluhraði þess gerir það minna aðlaðandi fyrir notkun í miklu magni þar sem viðnámssuðu eða sjálfvirk lasersuðu geta veitt verulega meiri afköst.
Viðnám punktsuðu
Viðnámsblettsuðu sameinar blöð sem skarast með því að leiða stjórnaðan rafstraum í gegnum snertisvæðið á meðan þrýst er á með rafskautum.
Rafmagnsviðnám myndar staðbundinn hita, framleiðir a suðumoli á milli blaðanna án þess að þurfa fyllimálm.
Það er sérstaklega mikilvægt í framleiðslu í miklu magni vegna þess að ferlið getur verið fljótt sjálfvirkt.
| Þátt | Upplýsingar |
| Ferli | Tvær eða fleiri blöð sem skarast eru klemmdar á milli rafskauta. Rafstraumur fer í gegnum viðmótið, mynda staðbundinn mótstöðuhita sem myndar suðumola undir þrýstingi. |
| Best fyrir | Lágt kolefnis stál, ryðfríu stáli, galvaniseruðu stáli, og ákveðnar álplötusamstæður. |
| Kostir | Einstaklega hratt; mjög hentugur fyrir sjálfvirkni; enginn fyllimálmur; tiltölulega lágt heildarhitainntak; endurtekið framleiðsluferli. |
| Takmarkanir | Krefst viðeigandi rafskautsaðgangs; fyrst og fremst ætlað fyrir blöð sem skarast; Rúmfræði samskeyti og efnissöfnun verður að vera vandlega stjórnað. |
Dæmigert forrit |
Yfirbygging bifreiða, tæki, rafmagnsskápar, húsgögn úr málmi, og mikið magn blaðasamsetninga. |
| Tegundir liða | Aðallega kjölfestu og skarast. |
| Efnisþykkt | Almennt notað fyrir tiltölulega þunnt lak, með getu eftir efni og búnaði. |
| Suðuhraði | Venjulega er hægt að klára hverja suðu á sekúndubroti, sem gerir ferlið mjög afkastamikið. |
| Kostnaður | Lágt í hverja samskeyti við mikið framleiðslumagn, en kostnaður við búnað og verkfæri getur verið umtalsverður. |
Leysir suðu
Lasersuðu notar einbeittan leysigeisla til að framleiða mjög staðbundna bráðnun við samskeytin.
Einstaklega einbeittur orkugjafi hans leyfir háum suðuhraða og tiltölulega litlu hitaáhrifasvæði samanborið við mörg hefðbundin ljósbogasuðuferli.
| Þátt | Upplýsingar |
| Ferli | Einbeittur leysigeisli skilar einbeittri orku til liðsins, bræða efnið á staðnum og mynda málmvinnslutengi þegar bráðna svæðið storknar. |
| Best fyrir | Ryðfríu stáli, Kolefnisstál, Ál, og öðrum samhæfum málmplötum sem krefjast nákvæmrar, háhraða suðu. |
| Kostir | Hár suðuhraði; mjóar suðu; tiltölulega lítil röskun; framúrskarandi endurtekningarhæfni; hentar vel til sjálfvirkni og vélfæraframleiðslu. |
| Takmarkanir | Hár tækjakostnaður; krefst nákvæmrar samsetningar og ferlistýringar; endurskinsefni og flóknar rúmfræði geta þurft sérhæfð kerfi. |
Dæmigert forrit |
Bifreiðahlutar yfirbyggingar, rafhlöðuhólf, Rafeindatækni, nákvæmnishús, hitaskipti, og nákvæmni í miklu magni. |
| Tegundir liða | Rassinn, hring, brún, og valdar flakastillingar. |
| Efnisþykkt | Sérstaklega áhrifarík fyrir þunnt og meðalstórt blað, með hagnýtu sviðinu sem ákvarðast af laserafli og efni. |
| Suðuhraði | Getur verið frá hundruðum til þúsunda mm/mín. eftir efni, þykkt, leysir máttur, og sameiginleg hönnun. |
| Kostnaður | Mikil stofnfjárfesting; hugsanlega hagkvæmt fyrir framleiðslu í miklu magni. |
Saumsuðu
Saumsuðu framleiðir röð viðnámssuðu sem skarast, nota venjulega rafskaut sem snúast hjól, til að búa til samfellda eða lekaþolna samskeyti.
Það er sérstaklega gagnlegt þegar málmplötusamsetning krefst ekki aðeins vélrænnar tengingar heldur einnig þéttingu gegn vökva eða lofttegundum.
| Þátt | Upplýsingar |
| Ferli | Skarast blöð fara á milli rafskauta sem snúast á meðan rafstraumur og þrýstingur skapa samfellda röð af skarast suðumolum. |
| Best fyrir | Þunnt stál og ryðfrítt stálplata sem krefst samfelldra eða lekaþolinna samskeyti. |
| Kostir | Stöðug tenging; góð þéttingargeta; hátt framleiðsluhraði; enginn fyllimálmur; hentugur fyrir sjálfvirka framleiðslu. |
| Takmarkanir | Hentar fyrst og fremst fyrir blaðstillingar sem skarast; verkfæri og rafskautsaðgangur getur takmarkað samskeyti. |
Dæmigert forrit |
Eldsneytisgeymar, gáma, rásir, trommur, ofna, og lokuðum málmplötum. |
| Tegundir liða | Aðallega kjölfestu og skarast. |
| Efnisþykkt | Hentar almennt fyrir þunnt lak, með nákvæmu svið eftir efni og búnaði. |
| Suðuhraði | Algengt frá nokkur hundruð mm/mín. og upp á við, eftir efni, þykkt, og nauðsynleg suðugæði. |
| Kostnaður | Í meðallagi til hátt, með góðri framleiðni í endurtekinni framleiðslu. |
4. Hnoðnar málmplötur
Hnoðað málmsamskeyti notar vélræna festingu sem kallast hnoð til að tengja tvö eða fleiri blöð.
Við uppsetningu, The hnoð er sett í gegnum samræmd göt og vélrænt aflöguð eða stækkuð til að mynda höfuð sem klemmir blöðin saman.
Ólíkt suðu, hnoð þarf ekki að bræða grunnmálminn. Þetta gerir það sérstaklega gagnlegt þegar lágmarka hitauppstreymi er mikilvægt eða þegar sameinað efni sem erfitt er að suða.

Algengar hnoðgerðir
| Tegund hnoða | Einkenni | Dæmigert forrit |
| Sterk hnoð | Sterkur og áreiðanlegur; þarf aðgang til að mynda hið gagnstæða höfuð. | Aerospace, burðarvirki |
| Blind hnoð | Sett upp frá annarri hlið; gagnlegt þar sem aðgangur að aftan er takmarkaður. | Girðing, viðhald, almennur tilbúningur |
| Sjálfsgöt hnoð | Stingur og sameinar plötur vélrænt án forboraðs gats í viðeigandi efni. | Bifreiða létt mannvirki |
| Pípulaga hnoð | Holur eða holur skaftur að hluta; krefst minni mótunarkrafts en solid hnoð. | Tæki, Rafeindatækni, léttar samkomur |
| Hálfpípulaga hnoð | Að hluta til holur endi auðveldar uppsetningu. | Neysluvörur, vélrænar samsetningar |
Hnoðaðir sameiginlegir eiginleikar
| Þátt | Upplýsingar |
| Ferli | Blöð eru samræmd og vélrænt fest með því að setja upp og afmynda hnoð, eða með því að nota sérhæfða sjálfsgöt eða blindhnoðabúnað. |
| Best fyrir | Ál, stál, ryðfríu stáli, og blandaða plötusamstæður þar sem vélræn tenging er æskileg. |
| Kostir | Enginn hiti; lítil röskun; hentugur fyrir ólík efni; góð endurtekningarhæfni; sumar tegundir þurfa aðeins aðgang frá annarri hlið. |
| Takmarkanir | Krefst göt eða sérhæfðs gatunargetu fyrir margar hnoðgerðir; bætir við festingarþyngd; skapar staðbundinn streitustyrk; fjarlæging getur verið erfitt fyrir varanlegar hnoð. |
Dæmigert forrit |
Aerospace mannvirki, bílasamstæður, Loftræstibúnaður, girðingar, eftirvagna, húsgögn úr málmi, og viðgerðarvinnu. |
| Tegundir liða | Aðallega kjölfestu og rassinn með hlífðarplötum. |
| Efnisþykkt | Fer eftir hnoðgerð, þvermál, Efni, og sameiginlega uppsetningu; hentugur fyrir þunnt til meðalstórt blað. |
| Framleiðsluhraði | Hátt þegar sjálfvirk hnoðkerfi eru notuð. |
| Kostnaður | Lágt til í meðallagi á lið, þó verkfæri og sjálfvirkur búnaður geti aukið upphaflega fjárfestingu. |
5. Skrúfaðir og boltaðir málmplötur
Skrúfaðir og boltaðir samskeyti eru færanlegar vélrænar tengingar sem nota snittari festingar til að klemma tvo eða fleiri plötuhluta saman.
Ólíkt soðnum eða límtengdum samskeytum, þeir geta venjulega verið teknir í sundur til skoðunar, viðhald, skipti, eða viðgerð.
Skrúfur eru sérstaklega algengar í þunnt lak samsetningum vegna þess að sjálfstakandi og þráðmyndandi hönnun getur búið til þræði beint í lakið eða í formyndað gat, en boltar og rær henta betur þegar þörf er á meiri klemmukrafti eða endurtekinni sundurtöku.
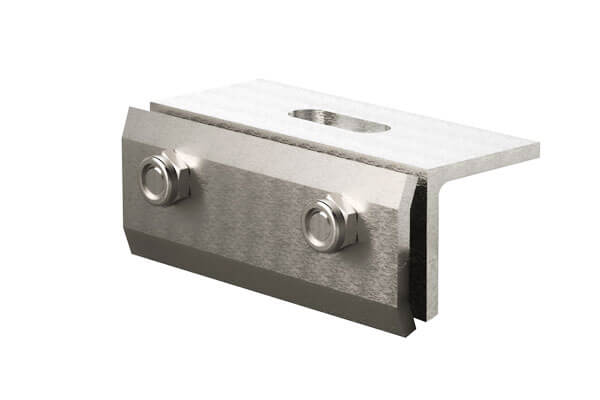
Skrúfaðir og boltaðir samskeyti
| Þátt | Upplýsingar |
| Ferli | Samræmd blöð eru tengd með skrúfum, boltar, hnetur, þvottavélar, snittari innskot, eða aðrar vélrænar festingar. Festingin myndar klemmukraft sem heldur íhlutunum saman. |
| Tegundir | Boltar + hnetur, sjálfborandi skrúfur, vélskrúfur, hnoðhnetur, suðuhnetur. |
| Best fyrir | Stál, ryðfríu stáli, Ál, galvaniseruðu plötu, og samsetningar sem krefjast færanlegra tenginga. |
| Kostir | Færanlegur; auðvelt að skoða og gera við; ekkert hitainntak; hentugur fyrir margar efnissamsetningar; einföld verkfæri; hentar vel til lágs- og meðalframleiðsla. |
| Takmarkanir | Festingargöt draga úr nethluta blaðsins; titringur getur valdið losun; þunnt lak getur haft takmarkaða þráðfestingu eða útdráttarþol; festingar bæta við þyngd og staðbundnum streitustyrk. |
Dæmigert forrit |
Rafmagnsskáp, vélhlífar, Loftræstibúnaður, skápar, Bifreiðaríhlutir, tæki, og búnað sem þarfnast reglubundins viðhalds. |
| Tegundir liða | Hringur, rassinn með hlífðarplötu, flans, horni, og festingar. |
| Efnisþykkt | Sérstaklega algengt fyrir þunnar til meðalstórar málmplötur; Hagnýt þykkt fer eftir festingargerð og samskeyti. |
| Framleiðsluhraði | Hátt fyrir sjálfvirka skrúfu- og festingarkerfi; í meðallagi fyrir handvirka samsetningu. |
| Kostnaður | Lágt til í meðallagi, fer eftir festingargerð og sjálfvirknistigi. |
6. Klímdir og vélrænir málmplötur
Clinching er a kalt vélrænt sameiningarferli þar sem skarast blöð eru staðbundin mynduð með kýla og deyja til að búa til varanlega vélræna samlæsingu.
Ólíkt hefðbundnum hnoðum, engin sérstök festing er nauðsynleg, og ólíkt suðu, ferlið kemur í rauninni engan samrunahita inn í samskeytin.
Clinching er sérstaklega aðlaðandi fyrir þunnt lak samsetningar vegna þess að það getur verið hratt, Hreint, endurtakanlegur, og mjög samhæft við sjálfvirka framleiðslu.
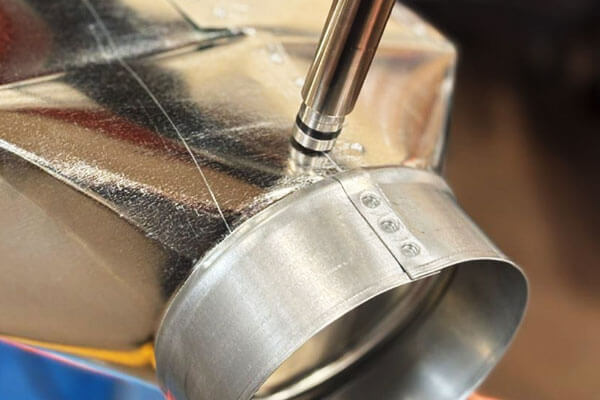
Klípandi liðareiginleikar
| Þátt | Upplýsingar |
| Ferli | Kýla og deyja afmynda plast sem skarast blöð til að búa til vélrænan samlæsingu. Efni flæðir inn í hannað undirskurð eða samlæst svæði án þess að bræða blöðin. |
| Best fyrir | Sveigjanlegt stál, ryðfríu stáli, Ál, húðuð lak, og valdar samsetningar úr blönduðum efnum. |
| Kostir | Enginn fyllimálmur eða aðskilin festing; mjög lítil hitauppstreymi; hraður hringrásartími; hentugur fyrir sjálfvirkni; hægt að sameina húðuð efni; tiltölulega hreint ferli. |
| Takmarkanir | Krefst nægilegrar sveigjanleika blaðsins; styrkur liðanna er mjög háður efni og verkfærum; sýnileg inndráttur er eftir; ekki hentugur fyrir hverja rúmfræði eða efnissamsetningu. |
Dæmigert forrit |
Bifreiðahlutar yfirbyggingar, Loftræstisamsetningar, tæki, rafmagns girðingar, húsgögn, og stórum plötuvörum. |
| Tegundir liða | Fyrst og fremst skarast hringliðamót, þar á meðal valdar flans- og hornstillingar. |
| Efnisþykkt | Hentar sérstaklega vel fyrir þunnt lak, með hagnýtri þykkt sem ákvarðast af efnisuppsetningu og verkfærum. |
| Framleiðsluhraði | Mjög hátt; Einstakar samskeyti geta venjulega verið framleiddar hratt í sjálfvirkum kerfum. |
| Kostnaður | Lágt á hverja samskeyti við mikið framleiðslumagn eftir að verkfæri hafa verið staðfest. |
7. Límbundnar málmplötur
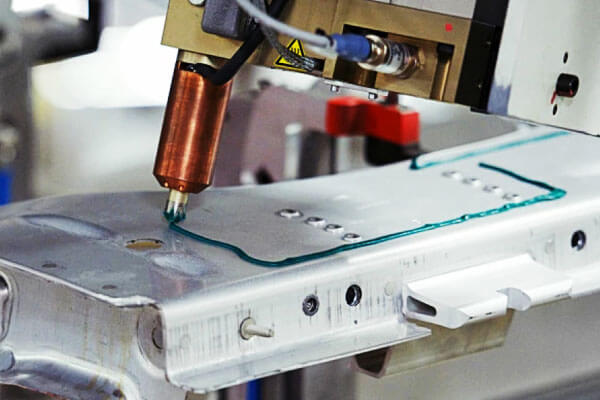
Límtenging tengir málmplötuhluti í gegnum fjölliða límlag frekar en í gegnum hefðbundna vélræna festingu eða samruna suðu.
Byggingarlím getur flutt álag stöðugt yfir tiltölulega stórt tengt svæði, sem gerir þær sérstaklega gagnlegar þegar verkfræðingar vilja draga úr staðbundnum streitustyrk.
Límbinding er mikið notuð í bifreiðum, flutningur, Rafeindatækni, tæki, og léttar mannvirki, sérstaklega þar sem lítil röskun er, slétt ytra yfirborð, Titring demping, eða sameining ólíkra efna er mikilvæg.
Límbundin liðareiginleikar
| Þátt | Upplýsingar |
| Ferli | Lím er borið á milli tilbúinna yfirborða og hert á tilteknum tíma, hitastig, þrýstingur, eða umhverfisaðstæður til að mynda samskeytin. |
| Tegundir | Epoxý, akrýl, pólýúretan, sýanókrýlat. |
| Best fyrir | Stál, ryðfríu stáli, Ál, húðaðir málmar, og samhæft ólíkt efni. |
| Kostir | Dreifir streitu yfir stórt svæði; enginn samrunahiti; lítil röskun; frábært yfirborðsútlit; hægt að þétta samskeytin; gagnlegt fyrir ólík efni; veitir nokkra titringsdeyfingu. |
| Takmarkanir | Krefst réttrar undirbúnings yfirborðs; lækningatími getur haft áhrif á framleiðni; árangur getur verið háð hitastigi, raka, Efni, og öldrun; skoðun getur verið erfiðari en með sýnilegum vélrænum festingum. |
Dæmigert forrit |
Yfirbyggingarplötur fyrir bíla, rafhlöðuhólf, Loftræstisamsetningar, Rafeindatækni, tæki, samsett málmbygging, og léttir flutningshlutar. |
| Tegundir liða | Kjölu liðir, trefil liðum, flanssamskeyti, og valdar rass- eða hornstillingar. |
| Efnisþykkt | Hentar fyrir margs konar plötuþykktir, að því gefnu að límið og samskeytin séu rétt hönnuð. |
| Framleiðsluhraði | Í meðallagi til hátt fer eftir efnafræði límsins og hertunaraðferð. |
| Kostnaður | Miðlungs; getur orðið mjög hagkvæmt þegar það útilokar festingar eða aukaþéttingaraðgerðir. |
8. Samþættir mótaðir málmplötur
Samþættar mótaðar málmplötur eru búnar til með því að klippa, beygja, leggja saman, eða vélrænt samlæsa blaðið sjálft, útiloka þörfina fyrir aðskildar festingar eða samrunasuðu.
Þau eru sérstaklega áhrifarík í framleiðslu á stórum plötum vegna þess að hægt er að fella samskeytin beint inn í flata mynstrið og framleiða með stimplun, kýla, Laserskurður, þrýsta hemlun, eða rúllumyndun.
Þessir liðir eru almennt notaðir í leiðslukerfi, rafmagns girðingar, bílaspjöld, tæki, þaki, Klæðning, og létt smíðuð mannvirki.
Hem Samskeyti / Faldir saumar
Falsliður er framleiddur af brjóta brún eins blaðs aftur á sig eða í kringum brún annars blaðs, búa til styrkta og lokaða brún.
Auk þess að veita vélrænni tengingu, hemlun getur útrýmt skörpum óvarnum brúnum, auka staðbundinn stífleika, og bæta útlit fullunna íhlutans.
| Þátt | Upplýsingar |
| Ferli | Brún eins blaðs er brotin yfir sjálfa sig eða í kringum brún annars blaðs til að mynda vélrænt haldið fald. |
| Tegundir | Opinn faldur, lokaður faldur, flatur faldur, einn faldur, tvöfaldur faldur, tárafall. |
| Best fyrir | Stál, Ál, ryðfríu stáli, og önnur sveigjanleg plötuefni, sérstaklega þunnt blað. |
| Kostir | Engar sérstakar festingar; hreint útlit; útilokar skarpar brúnir; bætir staðbundinn stífleika; samhæft við sjálfvirka mótun og samsetningu. |
Takmarkanir |
Hentar fyrst og fremst fyrir léttar eða meðallagar álag; krefst viðeigandi beygjanleika og nákvæmrar mótunar; lokaðar sprungur gætu krafist tæringarvarnarráðstafana. |
| Dæmigert forrit | Bifreiðahurðir og -húfur, tækjaplötur, rafmagnsskápar, leiðslukerfi, þaki, og málmhlífar. |
| Tegundir liða | Aðallega kant- og kjölliðamót. |
| Efnisþykkt | Almennt notað fyrir um það bil 0,3–2,0 mm blað, eftir efni, Verkfæri, og rúmfræði falda. |
Læsa saumar
Lássaumar eru samfelldir samskeyti þar sem brúnir tveggja eða fleiri blaða eru samanbrotin og vélrænt samtengd.
Vegna þess að tengingin liggur meðfram samskeytinu frekar en að eiga sér stað á einangruðum stöðum, lása saumar eru sérstaklega gagnlegir fyrir langar málmplötur og notkun þar sem þéttingarárangur er mikilvægur.
| Þátt | Upplýsingar |
| Ferli | Brúnir tveggja blaða eru sérstaklega mótaðar og brotnar þannig að þær læsast vélrænt meðfram samskeyti. |
| Tegundir | Pittsburgh læsa saumur, smellulæsa sauma, standandi saumur, rifinn saumur, og aðrar uppbrotnar saumar. |
| Best fyrir | Galvaniseruðu stál, Kolefnisstál, Ál, og ryðfríu stáli. |
| Kostir | Engar sérstakar festingar; stöðug tenging; mikil framleiðslu skilvirkni; hreint útlit; getur veitt skilvirka loft- eða veðurþéttingu þegar hún er rétt mynduð og innsigluð. |
| Takmarkanir | Styrkur er almennt minni en rétt hönnuð burðarsuðu; krefst nákvæmrar mótunar og sérstakra verkfæra; samanbrotnar sprungur gætu þurft að huga að tæringu og frárennsli. |
| Dæmigert forrit | Loftræstikerfi, þaki, byggingarlistarklæðningu, reykháfar, skriðdreka, gáma, og loftræstikerfi. |
| Tegundir liða | Aðallega kant- og kjölliðamót. |
| Efnisþykkt | Almennt notað fyrir um það bil 0,3–2,0 mm blað, fer eftir saumahönnun og mótunarbúnaði. |
Tuck Joints
Tuck joint er vélrænt mynduð tenging þar sem flipi, flans, eða útbreiddur lakhluti er settur inn í rauf eða móttökubúnað og síðan brotinn saman eða lagður á sinn stað.
Tengingin er búin til með rúmfræðilegum samlæsingum frekar en suðu eða aðskildum festingum.
Tuck liðir eru sérstaklega gagnlegar fyrir vörur sem eru hannaðar í kringum klippa og brjóta saman framleiðslu, þar sem hægt er að fella flipa og raufar beint inn í flata mynstrið úr málmplötum.
| Þátt | Upplýsingar |
| Ferli | Myndaður flipi eða flans á einu blaði er settur í rauf eða op í öðru laki og brotinn saman, lagður, eða læst á sínum stað. |
| Best fyrir | Milt stál, ryðfríu stáli, Ál, og önnur myndanleg plötuefni. |
| Kostir | Engar sérstakar festingar; hreint útlit; hröð samsetning; sjálfsstaðsetningargetu; hentugur fyrir sjálfvirka eða verkfærastýrða framleiðslu. |
| Takmarkanir | Samskeyti styrkur fer mjög eftir rúmfræði flipans og raufarinnar; krefst nákvæmrar klippingar og mótunar; yfirleitt hentugri fyrir létt til miðlungsmikið burðarvirki. |
| Dæmigert forrit | Rafmagnsskáp, HVAC íhlutir, skápar, húsgögn, kassa, og léttar tilbúnar samsetningar. |
| Tegundir liða | Algengt notað í kjöltu, horni, og T-gerð stillingar. |
| Efnisþykkt | Venjulega um það bil 0,3–1,5 mm, fer eftir sveigjanleika efnis og samskeyti. |
Snúningsmót úr málmi
A lak-málm dovetail lið notar auka mjókkandi flipar og raufar til að búa til vélrænan samlæsingu.
Við samsetningu, mjókkandi flipinn rennur eða smellur inn í samsvarandi rauf, takmarka hreyfingu í aðal aðskilnaðarstefnu.
Ólíkt hefðbundnum festingaraðferðum, hægt er að búa til svalamót beint við klippingu og mótun, sem gerir það sérstaklega aðlaðandi fyrir hönnun fyrir framleiðslu og festingarlausar málmplötur.
| Þátt | Upplýsingar |
| Ferli | Auka flipar og raufar eru skornir eða myndaðir í blaðið og settir saman til að framleiða mjókkandi vélrænan samlæsingu. |
| Best fyrir | Stál, Ál, ryðfríu stáli, og önnur viðeigandi plötuefni sem notuð eru í léttar tilbúnar samsetningar. |
| Kostir | Engar sérstakar festingar; sjálfsetur; hreint útlit; hröð samsetning; getur bætt endurtekningarhæfni; hentar vel fyrir CNC klippingu og sjálfvirka framleiðslu. |
| Takmarkanir | Krefst nákvæmra eiginleikastærða og frávika; burðargeta fer mjög eftir rúmfræði flipans og þykkt blaðsins; gæti þurft aukalæsingu fyrir mjög hlaðin eða titringsnæm forrit. |
| Dæmigert forrit | Rafmagnsskáp, vélahús, sviga, húsgögn, skreytingar úr málmi, frumgerðir, og einingaplötur. |
| Tegundir liða | Hringur, T., horni, og flansstillingar. |
| Efnisþykkt | Almennt notað fyrir um það bil 0,3–1,5 mm blað, fer eftir rúmfræði og framleiðslugetu. |
9. Niðurstaða
Samskeyti úr málmplötum eru ekki bara vélrænar tengingar milli tveggja málmhluta.
Þau eru vandlega hönnuð viðmót sem ákvarða hvernig hleðst, aflögun, Hiti, Titringur, tæring, og víddarvikmörk eru flutt í gegnum samsetningu.
Algengustu samskeyti eru meðal annars rassskemmdir, kjöltu liðum, hornasamskeyti, kantsamskeyti, og T-liðum.
Hægt er að tengja þessar rúmfræði í gegnum margs konar ferla, þar á meðal MIG suðu, TIG suðu, mótstöðu punktsuðu, laser suðu, saumsuðu, hnoð, skrúfur og boltar, kljást við, Límbandalag, hemming, læsa sauma, tuck liðum, og snúningshalalæsingar.
Lykilverkfræðilexían er sú að það er engin alhliða sterkasta eða besta málmsamskeytin.
Vel heppnuð samskeyti er sá sem uppfyllir heildarkröfur fyrir umsókn sína:
Nægur styrkur + Þreytuþol + framleiðsla + tæringarþol + víddarstöðugleiki + þjónustuhæfni + Kostnaðar skilvirkni
Í faglegri plötuhönnun, Sameiginlegt val ætti því að byrja á álagsleið og þjónustuumhverfi, ekki bara með auðveldasta framleiðsluferlinu.
Algengar spurningar
Hver er sterkasta tegund af málmplötusamskeyti?
Alveg soðnar samskeyti (Ég, Tig, eða laser) skila hæsta styrk á hverja lengdareiningu, með styrk sem nálgast það sem grunnmálmurinn sjálft er.
Fyrir stakar festingar, solid hnoð hafa hæsta skurðstyrkinn, en bolta- og hnetasamstæður hafa hæsta togspennustyrkinn.
Hvaða tegund af samskeyti er best fyrir þunnt málmplata?
Algengar valkostir eru viðnámsblettsuðu, laser suðu, kljást við, hnoð, sjálfborandi festingar, Límbandalag, og mynduðu liðamót.
Besti kosturinn fer eftir efninu, þykkt, framleiðslurúmmál, nauðsynlegur styrkur, og aðgengi.
Hver er besta samskeytin til að sameina ólíka málma?
Límbinding, boltun, og hnoð henta til að sameina ólíka málma. Forðist suðu þar sem það getur valdið galvanískri tæringu.
Hver er sterkasta tegund af málmplötusamskeyti?
Það er enginn alhliða sterkasti liður. Styrkur liðanna fer eftir efninu, þykkt, rúmfræði, hleðsluástand, sameiningarferli, og vinnubrögð.
Rétt hönnuð soðin, hnoðað, eða vélrænt samtengdur samskeyti getur hver um sig verið mjög árangursríkur fyrir mismunandi forrit.
Hver er munurinn á kjöltu og rasslið?
A. kjöltu lið notar blöð sem skarast, meðan a rassinn tengir blöð um það bil brún í brún.
Almennt er auðveldara að setja saman kjöltungur, á meðan rassinn getur veitt hreinni og þéttari rúmfræði.