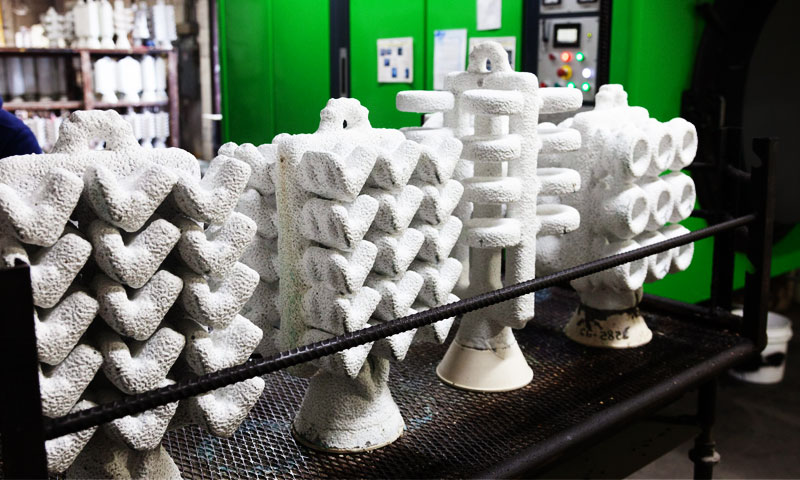
Í vélrænni framleiðslu, ótal íhlutir geta litið öðruvísi út að lögun og virkni, en margar þeirra má flokka í takmarkaðan fjölda dæmigerðra byggingarforma.
Meðal þeirra fulltrúa eru stokka, ermarnar, hús, gír, Pistons, og tengistangir.
Áskorunin við vinnslu þessara hluta er ekki einfaldlega að velja skurðarverkfæri eða vél.
Heildarferlisáætlun verður að samræma auða val, dagsetningarhönnun, vinnslu röð, úthlutun vasapeninga, hitameðferð, hönnun innréttinga, skurðarbreytur, víddarskoðun, og framleiðslurúmmál.
Þessi grein veitir kerfisbundið yfirlit yfir vinnsluaðferðirnar, dæmigerðar ferli leiðir, helstu tæknikröfur, og algengar framleiðsluáskoranir sem tengjast þessum sex dæmigerðum vélrænum hlutum.
1. Vinnsla á skafthluta: Viðmið vinnslu íhluta snúnings
Skafthlutir eru meðal dæmigerðustu íhlutanna í vélrænni framleiðslu.
Aðalhlutverk þeirra er að styðja við snúningshluta, senda tog, flytja vald, og viðhalda hlutfallslegri stöðu legur, gír, trissur, tengi, og öðrum sendingarhlutum.
Gæði skafts eru ákvörðuð af samsetningu víddarnákvæmni, form nákvæmni, staðsetningarnákvæmni, og yfirborðsheilleika.
Fyrir tiltölulega einföld lítil stokka, kringlóttar stangir eru oft hagkvæmar vegna þess að upphafsrúmfræðin nálgast nú þegar endanlegt sívalningsform.
Fyrir sterka eða mikið hlaðna stokka, smíða getur veitt betri efnisnýtingu og hagstæðari vélrænni eiginleika. Stórir eða mjög flóknir stokkar gætu þurft sérhæfða steypu- eða smíðaferli.

Dæmigert skaftvinnsluferli
Almenna öxulvinnsluleið má tjá sem:
Undirbúningur → framhlið og miðborun → grófsnúning → hitameðferð → hálffrágangur → vinnsla á aukahlutum → klára snúning → slípa eða ofurfrágangur → lokaskoðun
Nákvæm röð breytist í samræmi við rúmfræði bolsins og efni, En datumstöðugleiki og ferli raðgreiningar áfram miðlæg sjónarmið.
Fyrir mörg nákvæmnisskaft, miðgöt eru settar snemma og síðan notaðar sem viðmiðunarpunktar fyrir síðari vinnslu.
Vinnsla á milli miðja gerir kleift að mynda mismunandi ytri sívalningslaga yfirborð miðað við sameiginlegan ás, sem er sérstaklega gagnlegt þegar coaxiality er mikilvægt.
Hvers vegna vinnsluröð skiptir máli
Meginregla í öxulvinnslu er að framkvæma umtalsverðan efnisflutning á meðan vinnustykkið hefur enn fullnægjandi burðarstífleika.
Til dæmis, grófsnúning stærri þvermál er venjulega framkvæmd áður en umfangsmikil vinnsla á smærri þvermál er gerð.
Ef of mikið efni er fjarlægt úr mjótt svæði á frumstigi, staðbundinn stífleiki minnkar og skaftið verður næmari fyrir:
Beyging → titringur → víddarvilla → rúmfræðilegt frávik
Hitameðferð verður einnig að vera samþætt í vinnsluleiðinni. Þegar herða eða herða þarf, Halda skal nægilegum frágangsheimildum til að fjarlægja röskun á hitameðferð við síðari aðgerðir.
Grófsnúning og hálffrágangur
Beygja er aðal vinnsluferlið fyrir flestar hefðbundnar bolsrúmfræði.
Gróf beygja snýst aðallega um skilvirkan efnisflutning og að koma á fót grunnstigssniði.
Skurðarbreytur eru almennt valdar til að hámarka framleiðni en viðhalda stöðugum skurðskilyrðum og forðast of mikla sveigju.
Hálffrágangur færir helstu hagnýtu fleti nær lokastærðum sínum og undirbýr þá fyrir nákvæma frágang.
Fyrir mjó skaft, Val á stuðningi er sérstaklega mikilvægt. Stuðningur við bakstokk, stöðugar hvíldar, fylgja hvíldum, viðeigandi hleðsluaðferðir, og bjartsýni skurðarbreytur geta dregið verulega úr sveigju vinnustykkisins.
Markmiðið er ekki bara að fjarlægja efni fljótt, en til að framleiða stöðuga millirúmfræði sem getur áreiðanlega stutt síðari nákvæmnisaðgerðir.
Nákvæmur frágangur á skaftyfirborði
Þegar stokkar krefjast mikillar víddar og rúmfræðilegrar nákvæmni, mala verður oft loka nákvæmnisaðgerðin.
Sívalur mala er mikið notað til að bera dagbækur, nákvæmni stokka, vökva íhlutir, og önnur yfirborð sem krefjast þétt vikmörk og stjórnað yfirborðsáferð.
Miðlaus slípun er mjög afkastamikill fyrir sívalur íhluti sem framleiddir eru í miklu magni, sérstaklega þegar einstaklingsvinnur á milli miðstöðva eru óþarfar.
Fyrir krefjandi umsóknir, viðbótar frágangstækni getur falið í sér:
- Ofurfrágangur
- Honing
- Fægja
- Rúllubrúsun
- Lapping
Þessi ferli geta bætt yfirborðsáferð og, eftir aðferð, breyta eiginleikum nálægt yfirborði eins og afgangsálagi og hörku.
Mala snýst ekki einfaldlega um grófleika yfirborðs
Algengur misskilningur er að slípun sé aðeins notuð til að ná sléttara yfirborði. Í nákvæmni skaftframleiðslu, hlutverk þess er miklu víðtækara.
Mala getur leiðrétt:
- Þvermálsbreyting
- Mjókkar
- Roundness villur
- Sívalningsvillur
- Staðbundnir yfirborðsgallar
Samt, of mikill malahiti getur skemmt yfirborðslagið af hertu stáli.
Þess vegna, afhendingu kælivökva, hjólaval, klæða sig, Fóður, og slípunarbreytum verður að stjórna vandlega til að koma í veg fyrir hitaskemmdir eða óæskilegt afgangsálag.
Vinnsla á lyklabrautum, Splines, og þræðir
Öxlar innihalda oft aukavirka eiginleika sem verða að vera nákvæmlega tengdir aðalsnúningsásnum.
Lyklabrautir geta verið framleiddar með mölun, broaching, mótun, eða sérhæfðar vinnsluaðferðir. Breidd þeirra, dýpt, staða, og hornstefna hefur áhrif á togflutning og samsetningu.
Splines eru flóknari vegna þess að margar tennur verða að vera nákvæmlega dreift um skaftið.
Það fer eftir spline hönnun og framleiðslumagni, ferla eins og útrás, mótun, hobbing, Milling, eða má nota mala.
Hægt er að vinna þræði með því að snúa, þráðfræsing, slá fyrir innri eiginleika, eða mala fyrir mikla nákvæmni.
Mikilvæg aðferðaáætlunarregla er að þessi aukaeiginleiki ætti að vera vélaður út frá stýrðum hagnýtum viðmiðum.
Annars, skaftið getur haft nákvæma einstaka eiginleika en rangt horn- eða staðsetningartengsl á milli þeirra.
Sérstakir skafthlutar: Sveifarásar og blýskrúfur
Sumir skafthlutar krefjast sérhæfðra vinnsluaðferða vegna þess að rúmfræði þeirra fer út fyrir hefðbundna beygju.
Sveifarás
Sveifarásar innihalda margar offset tappar, þar á meðal helstu dagbækur og sveifar.
Vinnsla þeirra krefst því nákvæmrar stjórnunar á þvermáli blaðsins, sveifkast, hornstöðu, flök, olíuleiðir, og kraftmikið jafnvægi.
Dæmigert ferli getur falið í sér sérhæfða beygju, Mala, borun, flakafrágangur, Fægja, og jafnvægi.
Vegna þess að sveifarásar verða fyrir alvarlegri hringrásarálagi, Yfirborðsheildleiki við flök og tindaskipti er sérstaklega mikilvæg.
Blýskrúfur
Blýskrúfur krefjast þéttrar stjórnunar á þráðarsniði, velli, leiða nákvæmni, beinlínis, og yfirborðsfrágangur.
Í nákvæmni forritum, Nauðsynlegt getur verið að slípa þráður eða önnur nákvæm ferli eftir hitameðhöndlun.
Fyrir slíka íhluti, ferli markmiðið nær út fyrir víddarnákvæmni til að fela í sér hreyfinákvæmni yfir alla vinnulengdina.
2. Ermi & Vinnsla á rúðuhlutum: Bore Precision sem tæknileg kjarnaáskorun
Hlutar á ermi og buska eru mikið notaðir sem stuðningur, leiðsögn, staðsetningu, innsigli, og slitþolnir íhlutir í vélrænum búnaði.
Dæmigert dæmi eru burðarrunnir, stýrisermar, spacer ermar, skaft ermar, vökvahlaupar, strokka fóðringar, og klæðist ermum.
Þó að grunnrúmfræði þeirra sé oft tiltölulega einföld - sívalur innri hola ásamt ytri sívalur yfirborði - geta vinnslukröfurnar verið töluvert meira krefjandi en útlit þeirra gefur til kynna.
Aðaláskorunin í vinnslu á ermum og buskum er ekki einfaldlega að framleiða nákvæma holu eða ytra þvermál.
Mikilvægasta krafan er að viðhalda rúmfræðilegu sambandi milli holunnar, ytra þvermál, enda andlit, og virkniás.
Í mörgum forritum, jafnvel lítil villa í sammiðju eða hornrétti getur valdið ójafnri hleðslu, of mikið slit, leka, Titringur, eða ótímabæra bilun.

Dæmigert vinnsluferli fyrir ermahluta
Almennri vinnsluleið má lýsa sem:
Undirbúningur → flöt → grófsnúning → borun eða grófborun → hitameðhöndlun ef þörf krefur → hálffrágangur → nákvæmni borun eða rembing → innri slípun/slípun → lokaskoðun
Nákvæm röð fer eftir uppbyggingu erma og nauðsynlegri nákvæmni.
Fyrir tiltölulega einfaldar og lágnákvæmar bushings, borun og síðan rembing getur veitt nægilega nákvæmni borholunnar.
Þegar þörf er á strangari vikmörkum og betri rúmfræðilegri stjórn, Leiðinlegt, innri mala, slípa, eða lappa má kynna.
Hagnýt framvinda er:
Borun → Borun → Reaming → Slípa/slípa
Hvert ferli þjónar öðrum tilgangi frekar en að endurtaka sömu aðgerðina með aukinni nákvæmni.
Boravinnsla: Frá grófgerð til nákvæmnisfrágangs
Borun
Boranir eru almennt notaðar til að búa til upphafsgatið í solidum eyðum. Það býður upp á mikla framleiðni en veitir venjulega ekki þá rúmfræðilegu nákvæmni sem þarf fyrir nákvæma, virka holu.
Holustaða, beinlínis, og sveigja bor getur haft áhrif á allar síðari aðgerðir, þannig að upphafsgatið ætti að skoða sem a upphafsrúmfræði frekar en lokaholan.
Leiðinlegt
Boring fjarlægir efni úr núverandi holu og veitir miklu meiri stjórn á þvermáli, beinlínis, Roundness, og staðsetningarnákvæmni.
Fyrir nákvæmni ermar, leiðinlegt er oft lykilaðgerðin vegna þess að hún leiðréttir villur sem koma fram við borun og kemur áreiðanlegri rúmfræði fyrir síðari frágang.
Reaming
Rúm er fyrst og fremst notað til að bæta borastærðarnákvæmni og yfirborðsáferð eftir að viðeigandi forvinnið gat hefur verið framleitt.
Það er skilvirkt fyrir tiltölulega stöðuga framleiðslu þegar nauðsynlegt umburðarlyndi er innan getu ferlisins.
Samt, reaming kemur ekki í staðinn fyrir að leiðrétta í grundvallaratriðum ónákvæmt eða misjafnt gat. Gæði niðurstöðunnar eru enn háð fyrri borun eða borun.
Innri mala
Innri mala er notuð þegar mikil víddar- og rúmfræðilegrar nákvæmni er krafist, sérstaklega fyrir herta eða nákvæma íhluti.
Það getur batnað:
- Borþvermál
- Roundness
- Sívalur
- Ójöfnur á yfirborði
Nauðsynlegt er að fylgjast vel með mölunarheimildum, sérstaklega fyrir ermar með litlum þvermál eða þunnum veggjum.
Honing
Slípun er frágangsferli sem hentar sérstaklega vel fyrir sívalar holur.
Það getur bætt bæði rúmfræðilega nákvæmni og yfirborðsáferð og er mikið notað fyrir strokkafóðringar, vökva íhlutir, nákvæmni bushings, og burðarfletir.
Einn helsti kosturinn við slípun er hæfileikinn til að búa til stýrt yfirborðsmynstur með krosslokun sem getur stutt við varðveislu smurefna í viðeigandi notkun.
Ermar með þunnum veggjum: Aflögun er aðaláskorunin
Þunnveggar ermar eru meðal erfiðari íhluta til að vinna nákvæmlega vegna þess að stífni þeirra er takmörkuð.
Við vinnslu, skurðarkrafturinn getur afmyndað vinnustykkið tímabundið.
Eftir að festingin er sleppt, teygjanlega aflögunin getur náð sér að hluta, sem veldur því að mældur hola eða ytri þvermál breytist.
Þetta skapar sameiginlegar aðstæður:
Vélin undir klemmuálagi → vídd virðist rétt → losað frá festingu → breytingar á rúmfræði
Vandamálið verður alvarlegra þegar ermin er mjög þunn, langur, eða úr tiltölulega mjúku efni.
Þrjár helstu aðferðir við aflögunarstýringu
1. Dragðu úr skurðarkrafti
Viðeigandi skurðarbreytur, beitt verkfæri, viðeigandi rúmfræði verkfæra, og stýrð skurðardýpt getur dregið úr geislamynduðum skurðkrafti.
2. Fínstilltu klemmu
Vinnuhaldarkerfið verður að halda íhlutnum tryggilega án þess að beita of miklum krafti.
Mjúkir kjálkar, stækkandi dorn, innri stoðir, og sérhannaðar innréttingar geta hjálpað til við að dreifa klemmuálagi jafnari.
3. Stjórna hita
Skurshiti getur valdið því að bæði verkfærið og vinnustykkið stækka. Ef hitastigið er ekki stöðugt, víddarmælingar sem teknar eru strax eftir vinnslu eru hugsanlega ekki raunverulega rúmfræði stofuhita.
Fyrir nákvæmni íhluti, Afgreiðsla kælivökva og hitastöðugleiki getur því verið jafn mikilvægur og nafnbreytur skurðar.
Bore-to-OD sammiðja er oft mikilvægari en einstaklingsstærð
Einn mikilvægasti eiginleiki ermi er sambandið milli hola hennar og ytra þvermáls.
Lítum á buskun sem er sett upp í hús og ber snúningsskaft.
Jafnvel þó að þvermál borunar og ytra þvermál séu bæði innan vikmarka, óhófleg sérvitring á milli þeirra getur valdið ójafnri veggþykkt og hlaupaás á móti.
Þetta getur leitt til:
- Ójafn leguþrýstingur
- Hraðar slit
- Aukinn núningur
- Skaft misskipting
- Staðbundin hitun
- Minni þéttingarárangur
Af þessum sökum, ferlið ætti að viðhalda stöðugu sambandi milli innri og ytri viðmiðunarflata.
Þar sem mikil sammiðja er krafist, vinnsla á báðum flötum út frá sameiginlegu viðmiðunarpunkti eða með stýrðri stefnu í einni uppsetningu getur dregið úr uppsöfnuðum staðsetningarvillum.
Vinnsla með djúpholum erma
Langar ermarnar og djúpborunarbussar kynna frekari áskoranir sem tengjast sveigju verkfæra, flísaflutningur, afhendingu kælivökva, og bar sléttleika.
Þegar gatið verður dýpra miðað við þvermál þess, vinnslukerfið verður sífellt viðkvæmara fyrir:
- Yfirhengi verkfæra
- Skurðkraftur
- Titringur
- Hitasöfnun
- Flutningur flísar
- Misskipting vinnustykkis og verkfæris
Því gæti verið þörf á sérhæfðri djúpholaborun og borunartækni.
Í nákvæmum leiðindaaðgerðum, Fljótandi eða sjálfstillandi leiðindafyrirkomulag getur hjálpað skurðarkerfinu að fylgja núverandi holu nákvæmari, fer eftir vél og notkun.
Skilvirk afhending kælivökva er einnig nauðsynleg. Léleg flísarýming getur gert flísum kleift að skera aftur, veldur leiðindaskorun, óstöðugleiki í vídd, og hraðari slit á verkfærum.
3. Húsnæði & Vinnsla á kassahlutum: Samsett vinnsla á holakerfum og viðmiðunarplanum
Hús- og kassahlutar eru grundvallarbyggingarhlutir í vélrænum búnaði.
Dæmigert dæmi eru vélarhús, gírkassahylki, burðarhús, dælulíkama, sendingarmál, vélarblokkir, og snældabox.
Ólíkt skafti og ermum, sem einkennist af snúningsflötum, húshlutar innihalda venjulega blöndu af stórum viðmiðunarplanum, skurðarholakerfi, uppsetningarfleti, snittari göt, innri holrúm, og ytri burðarvirki.
Vinnsluerfiðleikar þeirra koma því ekki frá einum einasta eiginleika, en frá því að viðhalda staðbundnu sambandi milli fjölmargra starfhæfra yfirborða og holukerfa.
Stærð og rúmfræðileg nákvæmni þessara eiginleika hefur bein áhrif á samsetningargæði, bol jöfnun, burðargeta, Titringur, innsigli, og rekstrarstöðugleika heildarvélarinnar.

Helstu vinnslukröfur
Mikilvægustu kröfurnar fela í sér þvermál borunar, nákvæmni í holustöðu, coaxiality, plan flatneskju, hornrétt, samsíða, og yfirborðsfrágangur.
Fyrir burðarhús og flutningshylki, sambandið milli margra hola er sérstaklega mikilvægt vegna þess að hvers kyns misjöfnun getur haft áhrif á jöfnun öxla, burðarhleðsla, gír samskeyti, Titringur, og þjónustulíf.
| Krafa | Megintilgangur |
| Bornákvæmni | Tryggir rétta legu og skaftpassa |
| Nákvæmni í stöðu holu | Viðheldur réttri samsetningu rúmfræði |
| Sameining | Heldur mörgum leguholum í takt |
| Plan flatness | Veitir stöðuga uppsetningu og samsetningu |
| Hornrétt / samsíða | Viðheldur réttum rúmfræðilegum tengslum |
| Yfirborðsfrágangur | Styður við festingu, innsigli, og tengiliðaframmistöðu |
Dagsetningarval og vinnsluáætlun
Dagsetningarval er undirstaða húsvinnslu. Stöðugt og endurtekið viðmiðunarkerfi ætti að koma á áður en mikilvægir eiginleikar eru unnar.
Í staka eða litlu framleiðslu, Hægt er að stilla grófa steypu handvirkt í samræmi við hönnunartilvísanir.
Í fjöldaframleiðslu, staðsetningarkerfi sem byggja á innréttingum eins og eins plans-tveggja pinna meginreglan veita hraðari og endurteknari staðsetningu.
Vinnsluröðin fylgir almennt meginreglunni um „datum fyrst, flugvélar á undan holum, grófa áður en klárað er."
Helstu viðmiðunarfletir eru stofnaðir fyrst, þar á eftir koma mikilvæg holukerfi.
Að halda mikilvægum aðgerðum innan sama hnitakerfis hjálpar til við að draga úr uppsöfnuðum staðsetningarvillum.
Vinnsla viðmiðunarplana og holukerfis
Viðmiðunarflugvélar eru almennt unnar af Milling, hefla, eða mala, eftir stærð íhluta og nákvæmni.
Eftir að aðalviðmiðunarfletir eru komnir á fót, holukerfi er hægt að framleiða með borun, rembing, Leiðinlegt, eða sérhæfða vinnslu.
Fyrir venjulegar festingarholur, borun gæti dugað. Nákvæmar leguholur krefjast oft leiðinda eða frágangsaðgerða. Þar sem nokkrar holur verða að deila sameiginlegum ás, lína leiðinleg getur veitt framúrskarandi koaxial stjórn.
Samræma vinnslu og CNC vinnsla miðstöðvar henta sérstaklega vel þegar stjórna þarf mörgum holustöðum nákvæmlega og sveigjanleiki í framleiðslu er mikilvægur.
Dæmigerð vinnsluleið
Fulltrúaferli er:
Auðundirbúningur → vinnsla á viðmiðunarplani → vinnsla á aðalplani → vinnsla með grófum holum → hálffrágangur → nákvæmni borun/fræsing → snittari og aukaatriði → lokafrágangur og skoðun
Að aðskilja grófgerð og frágang hjálpar til við að draga úr áhrifum skurðkrafta, leifar streitu, og hitauppstreymi á lokanákvæmni.
Fyrir stór steypt hús, spennulosun eða stöðugleiki getur einnig verið nauðsynlegur fyrir nákvæma vinnslu vegna þess að ef mikið magn af efni er fjarlægt getur það losað um afgangsspennu og valdið víddarhreyfingu.
Hvers vegna Hole-System nákvæmni skiptir máli
Í húsnæði, einstakar stærðir eru aðeins hluti af gæðakröfunni.
Leghola getur uppfyllt þvermálsþol sitt en samt valdið virknivandamálum ef ásinn er rangt staðsettur miðað við annan hola eða festingarflöt.
Þess vegna, kjarnamarkmið húsnæðisvinnslu er:
Að koma á nákvæmum og stöðugum rúmfræðilegum tengslum milli viðmiðunarplana, nákvæmni borur, festingargöt, og aðrir hagnýtir eiginleikar.
Fyrir sveigjanlega framleiðslu, CNC vinnslustöðvar bjóða upp á áhrifaríka blöndu af nákvæmni og aðlögunarhæfni.
Fyrir mikið magn framleiðslu, sérstakar innréttingar, leiðinleg kerfi, sjálfvirkur búnaður, og skoðun í vinnslu getur veitt meiri endurtekningarhæfni og framleiðni.
Grundvallarreglan er sú sama: stjórna datumkerfinu fyrst, byggðu síðan allt gatið og yfirborðsrúmfræði í kringum það.
4. Sívalur gírvinnsla: Tannprófílsvinnsla sem vinnslukjarni
Sívalur gír eru nauðsynlegir gírhlutar sem notaðir eru til að senda tog, breyta snúningshraða, og viðhalda skilgreindu hreyfisambandi milli stokka.
Dæmigert dæmi eru t.d. tannhjól, þyrillaga gír, innri gír, og önnur sívalur gírform.
Vinnsla þeirra er talsvert meira krefjandi en venjuleg beyging vegna þess að tannkerfið verður að viðhalda nákvæmum tengslum í prófílnum, blý, velli, bil, radial runout, og jöfnun við gírholuna eða öxulrásina.
Gæði gírs hafa bein áhrif á gírhljóð, Titringur, álagsdreifingu, skilvirkni, og þjónustulíf.
Þess vegna, Líta skal á gírframleiðslu sem samþætt ferli sem felur í sér undirbúning eyðubúnaðar, dagsetningareftirlit, tannkynslóð, hitameðferð, klára, og lokaskoðun, frekar en einfaldlega tannskurðaraðgerð.

Helstu vinnslukröfur fyrir sívalur gír
Nákvæmni gírsins er almennt metin út frá nokkrum hagnýtum sjónarhornum.
Hreyfingarnákvæmni ákvarðar hvort gírinn sendir fyrirhugað hornsamband, á meðan hlaupandi nákvæmni hefur áhrif á sléttleika og titring.
Tönn-til-tönn og tönn-yfirborðs nákvæmni hefur áhrif á hversu jafnt álag dreifist yfir tennurnar.
| Krafa | Verkfræðileg þýðing |
| Nákvæmni tannsniðs | Tryggir hönnuð efri eða breytta tönn rúmfræði |
| Blý nákvæmni | Stýrir tannréttingu eftir andlitsbreiddinni |
| Pitch nákvæmni | Viðheldur réttu tannbili og flutningshlutfalli |
| Radial runout | Hefur áhrif á snúningssamkvæmni og gírnet |
| Bornákvæmni | Tryggir rétta staðsetningu á skaftinu |
| Sammiðja frá bori til tönn | Viðheldur réttu sambandi milli gíráss og tannkerfis |
| Grófleiki tannyfirborðs | Hefur áhrif á núning, hávaða, klæðast, og þreyta |
| Hörku og dýpt hólfsins | Ákvarða slitþol og burðargetu eftir hitameðferð |
Dæmigert sívalur gírvinnsluferli
Fulltrúi gír framleiðslu leið er:
Auðframleiðsla → hitameðhöndlun á eyðublaði ef þörf krefur → gíreyðusnúningur → bora- og andlitsvinnsla → gírskurður → hitameðhöndlun → endurheimt viðmiðunar → gírfrágangur → skoðun
Nákvæm röð fer eftir efninu, gírstærð, nákvæmni einkunn, hitameðferðaraðferð, og framleiðslurúmmál.
Sérstaklega mikilvæg meginregla er að geyma nægjanlegt vinnsluleyfi fyrir aðgerðir sem framkvæmdar eru eftir hitameðferð.
Aðferðir eins og kolvetni, slökkt, og temprun getur valdið víddar- og rúmfræðilegum breytingum.
Ef lokakrafan um nákvæmni er þétt, Gera verður ráð fyrir þessum breytingum á fyrri vinnslustigum.
Dagsetningarval er mikilvægt
Tannkerfið, ól, og endaflatar verða að viðhalda nákvæmu staðbundnu sambandi. Þess vegna, Viðmiðunarval er ein mikilvægasta ákvörðunin í skipulagningu gírferla.
Fyrir skaft-samþætt gír, snúningsásinn er almennt settur í gegnum miðgöt eða aðrar stýrðar tilvísanir á skaftið. Fyrir gír af borunargerð, holan og endaflöturinn eru oft notaðir sem hagnýtar staðsetningartilvísanir.
Meginreglan er einföld:
Vinnslumiðið ætti að vera náið í takt við virka snúningspunkt gírsins.
Lélegt val getur framleitt gír þar sem tannsniðið er nákvæmt fyrir sig en allt tannkerfið er sérvitringur miðað við holuna.
Þetta getur leitt til ójafnrar möskva, aukinn hávaði, staðbundin tannhleðsla, og ótímabært slit.
Helstu tannvinnsluaðferðir
Mismunandi gírskurðarferli eru valin í samræmi við rúmfræði gírsins, Nákvæmni, framleiðslurúmmál, og hvort gírinn er innri eða ytri.
Gear Hobbing
Hobbing er ein mest notaða aðferðin til að vinna ytri sívalur gír. Snúningshelluborð er stöðugt í sambandi við gírinn til að mynda tannrýmin.
Helstu kostir þess eru mikil framleiðni, stöðugur skurður, og hentugleika fyrir bæði spora- og spíralgír. Það er því sérstaklega aðlaðandi fyrir miðlungs- og framleiðsla með mikla rúmmál.
Gírmótun
Gírmótun notar fram og aftur skera sem tengist vinnustykkinu í gír-eins myndunarsambandi.
Hæfni þess til að vinna nálægt öxlum og innan innri rúmfræði gerir það dýrmætt fyrir innri gír og ákveðin gírvirki sem erfitt er að hella á..
Gírrakstur
Gírrakstur er almennt notaður fyrir endanlega herðingu til að bæta tannnákvæmni og yfirborðsástand.
Það getur fjarlægt lítil frávik sem myndast við fyrri skurðaðgerðir og er sérstaklega tengt við framleiðslu á stórum bílbúnaði.
Gírslípun
Fyrir herta gír með mikilli nákvæmni, slípun er oft síðasta tannfrágangsaðgerðin. Það getur bætt tannsniðið verulega, blý, úthlaup, og yfirborðsfrágangur.
Gírslípun er sérstaklega mikilvæg fyrir notkun þar sem flutningshljóð eru lítil, mikil burðargeta, og nákvæmar hreyfingar eru nauðsynlegar.
Hitameðferð og frágangur eftir hitameðferð
Hitameðferð er oft eitt áhrifamesta stigið í gírframleiðslu vegna þess að gírinn verður samtímis að ná yfirborðshörku, klæðast viðnám, Þreytustyrkur, og víddar stöðugleiki.
Það fer eftir gírefni og notkun, meðferðir geta falið í sér:
- Kolvetni
- Carbonitriding
- Nitriding
- Induction herða
- Í gegnum herslu
Fyrir kassahert gír, samsetningin af hörðu slitþolnu yfirborði og harðari kjarna veitir jafnvægi á milli snertiþreytuþols og heildarstyrkleika.
Samt, hitameðhöndlun getur einnig valdið röskun, leifar streitu, og víddarbreytingar. Þetta er ástæðan fyrir því að gírar með mikilli nákvæmni þurfa oft lokaslípun eða slípun eftir hitameðferð.
5. Stimflavinnsla: Nákvæmni mótun fyrir háhita rekstrarumhverfi
Stimplar eru mikilvægir fram og aftur hlutir í brunahreyflum, þjöppur, og önnur raforkukerfi.
Þeir starfa við háan hita, hár þrýstingur, vélrænt álag til skiptis, og stöðugt rennasamband, þannig að vinnsluþörf þeirra er nátengd varmaþenslu, Smurning, innsigli, og þreytuárangur.
Vélarstimplar eru almennt framleiddir úr álblöndu vegna lágs þéttleika og hagstæðrar hitaleiðni, þó að sérhæfð forrit geti notað önnur efni.
Ólíkt hefðbundnum sívalur íhlut, stimpla er sjaldan unnið sem einfaldur beinn strokka.
Pils þess, kórónu, hringur rifur, pinnaholur, og innri holrúm hafa öll mismunandi virknikröfur.
Aðaláskorunin er að endurskapa hönnuð rúmfræði nægilega nákvæmlega til að stimpillinn nái nauðsynlegu hlauparými og álagsdreifingu við raunverulegan vinnuhita., frekar en að uppfylla stofuhitamál.

Helstu vinnslukröfur fyrir stimpla
| Krafa | Verkfræðileg þýðing |
| Þvermál pils og snið | Stjórnar hlaupabilinu milli stimpils og strokks |
| Kvöl pils | Stuðlar að samræmdri snertingu og dregur úr staðbundinni hleðslu |
| Nákvæmni pinnaborunar | Tryggir rétta stimpilpinnapassingu og álagsflutning |
| Staða pinnaborunar | Viðheldur rúmfræðilegu sambandi milli stimpils og tengistangar |
| Hring-groove mál | Stýrir stimpilhringssæti og þéttingu |
| Groove staða og samsíða | Kemur í veg fyrir ójafna hringhleðslu og þéttingarvandamál |
| Krónu rúmfræði | Hefur áhrif á bruna, hitauppstreymi, og efnisdreifingu |
| Ójöfnur á yfirborði | Hefur áhrif á núning, Smurning, og klæðast |
Stimpillpilsið er sérstaklega mikilvægt vegna þess að rekstrarrúmfræði þess hefur áhrif á hitastækkun og vélrænni aflögun.
Snið sem virðist örlítið ekki sívalur við stofuhita getur verið viljandi, leyfa stimplinum að nálgast æskilega hlaupaform eftir upphitun.
Dæmigert stimplavinnsluferli
Fulltrúi vinnsluleið er:
Steypa eða smíða → grófsnúning → innri vinnsla → vinnsla með pinnaholum → vinnsla með hringgróp → pilssnið → frágangur → skoðun
Nákvæm röð fer eftir stimplahönnun, Efni, framleiðslurúmmál, og sambandið á milli stimpileininga.
Gróf vinnsla er fyrst og fremst notuð til að koma á grunn rúmfræði og fjarlægja umfram efni, en frágangsaðgerðir eru ábyrgar fyrir því að endurskapa hagnýt snið og þétt rúmfræðileg vikmörk.
Fyrir framleiðslu í miklu magni, Sérstakur CNC búnaður og sjálfvirk mælingar eru oft notaðir til að viðhalda stöðugum málum frá hluta til hluta.
Stimpill pils prófíl vinnsla
Ein tæknilega krefjandi aðgerðin er að vinna pilssniðið.
Pilsið getur verið vandlega stjórnað:
- Tunnu snið
- Cam snið
- Tapers
- Staðbundin léttir
- Þrýstihlið rúmfræði
Þessir eiginleikar vega upp á móti mismunandi varmaþenslu og vélrænni álagi sem mismunandi svæði stimplunnar upplifa meðan á notkun stendur.
Þess vegna, stimplavinnsla er ekki bara spurning um að framleiða nafnþvermál. Ferlið verður að endurskapa a hagnýtur þrívíddarsnið.
Nútíma CNC kerfi geta notað hnitstýrða sniði og verkfærabætur til að ná nauðsynlegri rúmfræði, á meðan nákvæmnismælingarkerfi sannreyna raunverulegt snið gegn hönnunarlíkaninu.
Nákvæm vinnsla á pinnaholunni
Stimpillpinnaholan er annar mikilvægur eiginleiki vegna þess að hann flytur álag á milli stimpilsins og tengistangarinnar.
Gæði þess fer eftir:
Þvermál + Roundness + sívalning + staða + jöfnun
Röng staðsetning pinnahola getur haft áhrif á hreyfingu stimpla og komið á aukinni hleðslu í tengistanga- og sveifarásarkerfið.
Fer eftir stimplahönnuninni, gatið má vinna með nákvæmni borun og fylgt eftir með slípun eða annarri fínvinnslu.
Hring-Groove Machining
Hringróp verða að viðhalda nákvæmri breidd, dýpt, staða, og samhliða þannig að stimplahringirnir geti hreyfst og þéttist almennilega.
Léleg gróp rúmfræði getur leitt til:
- Ófullnægjandi þétting
- Óhófleg olíunotkun
- Hringur festist
- Aukin útblástur
- Hraðar slit
Grópfrágangsferlið krefst því þéttrar stjórnunar á rúmfræði verkfæra og víddarbóta, sérstaklega þegar verið er að vinna álblöndur í miklu framleiðslumagni.
6. Vinnsla tengistanga: Aflögunarstýring fyrir íhluti með litla stífni
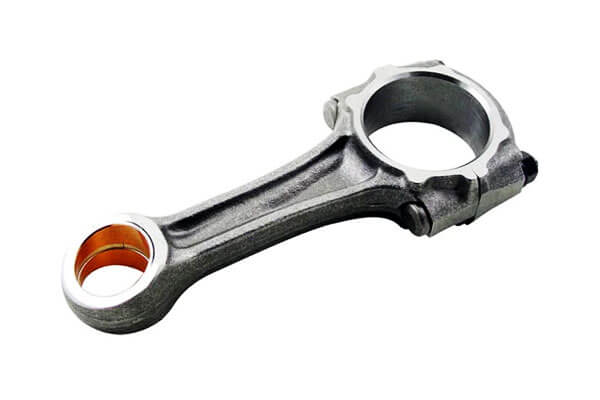
Tengistangir tengja stimpilinn við sveifarásinn og senda víxlkraftana sem myndast við gagnkvæma hreyfingu.
Þeir verða að þola mikið hringrásarálag, Áhrif, beygja, og þreyta, á meðan það er nógu létt til að lágmarka gagnkvæman massa.
Flestar hefðbundnar tengistangir eru framleiddar úr smíðað stál, þó að ál og önnur sérhæfð málmblöndur séu notuð í sérstökum forritum.
Frá sjónarhorni vinnslu, tengistangir eru krefjandi vegna þess að ílang uppbygging þeirra og mismunandi þversnið gefa þeim tiltölulega litla staðbundna stífni.
Fyrir vikið, klemmukraftur, skurðarkraftur, og afgangsstreita getur öll valdið aflögun, sem gerir það að verkum að erfitt er að viðhalda nákvæmri holurúmfræði og miðjufjarlægð.
Dæmigert tengistangavinnsluferli
Almenn ferli leið getur verið:
Smíða → hitameðhöndlun → viðmiðunarvinnsla → gróf ytri vinnsla → borunarvinnsla → lokunarskilnaður → hálffrágangur → nákvæmni borun/slípun → lokaskoðun
Röðin er breytileg eftir tengistangahönnuninni og hvort notuð er hefðbundin vinnsla eða brotaskipt tækni.
Gróf vinnsla kemur á stöðugum viðmiðunarflötum og fjarlægir meirihluta vinnsluheimilda.
Nákvæmni borun og slípun eru síðan notuð til að ná endanlegum boramáli og rúmfræðilegri nákvæmni.
Boravinnsla og frágangur
Stór- og smá-enda holurnar eru almennt unnar í gegnum röð af grófum leiðindum, hálffrágangur, og nákvæmur frágangur.
Leiðinlegt setur nákvæma stærð og rúmfræðilegt form, meðan slípa getur bætt kringlóttina enn frekar, sívalning, og yfirborðseiginleikar þar sem þess er krafist.
Fyrir stóra þingið, sambandið á milli stangarinnar og hettunnar er sérstaklega mikilvægt.
Eftir að lokið er aðskilið og sett saman aftur, fullunna holan verður að viðhalda hönnuðum rúmfræði og röðun.
Brot-klofin tengistangir
Brotklofning er mikið notuð fyrir hentugar tengistangahönnun með miklu magni.
Í stað þess að framleiða hefðbundið vélrænt pörunaryfirborð á milli stöngarinnar og hettunnar, stýrt beinbrot hefst meðfram fyrirfram ákveðnu svæði.
Óregluleg brotin sem myndast veita mjög einstaklingsbundið pörunarviðmót, hjálpar hettunni og stönginni að fara aftur í upprunalega hlutfallslega stöðu við samsetningu.
Þessi nálgun getur boðið upp á:
- Nákvæm staðsetning frá loki við stangir
- Minni hlutfallsleg hreyfing
- Útrýming sumra hefðbundinna vinnsluaðgerða
- Skilvirk framleiðsla í miklu magni
- Stöðug samsetning staðsetning þegar rétt er stjórnað
Samt, brotaskiptingu krefst vandlega stjórnaðra efniseiginleika, hak rúmfræði, beinbrotahegðun, og ferlibreytur. Það er ekki hentugur fyrir hvert tengistöng efni eða hönnun.
Kjarnareglan um vinnslu tengistanga
Grundvallaráskorunin er að viðhalda nákvæmu staðbundnu sambandi milli stóra og smáenda holunnar á meðan komið er í veg fyrir aflögun á tiltölulega mjóa íhlutinn.
Þetta gerir tengistangavinnslu að klassísku dæmi um nákvæmni framleiðslu með lítilli stífni. Nákvæmni vélarinnar ein og sér getur ekki tryggt endanlega niðurstöðu.
Ferlið verður samtímis að stjórna vali viðmiðunarpunkts, hleðsla innréttinga, skurðarkraftur, efnisflutningur, hitameðferð, bora frágang, og skoðun.
Í stórum bifreiðaframleiðslu, Áhrifaríkasta ferlið sameinar því stífa og endurtekanlega festingu við stýrðar vinnslufæribreytur, sjálfvirka mælingu, Og, þar sem við á, brotaskipt tækni.
7. Samanburður á sex dæmigerðum vinnsluhlutum
Þó stokka, ermarnar, hús, gír, Pistons, og tengistangir hafa mjög mismunandi rúmfræði, kerfisbundið er hægt að bera saman ferliskipulagsrökfræði þeirra.
| Tegund hluta | Aðal vinnsluáskorun | Mikilvægar eiginleikar | Algengar ferlar | Aðalstjórnstöð |
| Skaft | Snúningsnákvæmni og sammiðja | Tímarit, öxlum, Þræðir, lyklabrautir | Snúa, Mala, spline vinnsla | Coaxiality og runout |
| Ermi | Bornákvæmni og aflögun | Bore, AF, enda andlit | Borun, Leiðinlegt, rembing, slípa | Bore-to-OD samband |
| Húsnæði | Dagsetning og nákvæmni í holukerfi | Festandi andlit, leiðindi, göt | Milling, Leiðinlegt, borun, Mala | Staðsetning og rúmfræðileg nákvæmni |
| Gír | Rúmfræði tanna og hitameðferðarbjögun | Tannsnið, blý, velli, ól | Hobbing, mótun, rakstur, slípa, Mala | Gírnákvæmni og útkeyrsla |
| Stimpill | Virknisnið og varma rúmfræði | Pils, pinnahola, hringur rifur | Snúa, Leiðinlegt, gróp vinnsla | Prófíll og staðsetningarnákvæmni |
| Tengistöng | Lítil stífni og aflögun | Litlir/stórir göt | Milling, Leiðinlegt, slípa, brotabrot | Borunarjöfnun og miðjufjarlægð |
Taflan sýnir mikilvægt mynstur: vinnsluaðferðin ætti að fylgja hagnýtri rúmfræði hlutans.
Það er ekkert almennt frábært vinnsluferli.
Beygja er tilvalið fyrir snúningsfleti, leiðinlegt er nauðsynlegt fyrir nákvæma innri þvermál, fræsun drottnar yfir flóknum prismatískum yfirborðum, mala veitir mikla nákvæmni eftir hitameðferð, og ferli sem byggir á myndun eða brotum getur dregið úr vinnsluþörfum fyrir viðeigandi íhluti í miklu magni.
8. Niðurstaða
Sex dæmigerða hlutategundirnar—stokka, ermarnar, hús, gír, Pistons, og tengistangir— veita gagnlegan þverskurð af vélrænni vinnslu.
Þrátt fyrir ágreining, sömu grundvallarreglurnar birtast aftur og aftur:
Rétt val á viðmiðunarpunkti → rökrétt ferli raðgreining → viðeigandi vinnsluaðferðir → skilvirk aflögunarstýring → áreiðanleg skoðun
Þetta er raunverulegur grunnur vinnsluferlishönnunar.
Markmiðið er ekki bara að fjarlægja efni eins fljótt og auðið er.
Vel heppnað vinnsluferli verður að umbreyta eyðublaðinu í íhlut sem uppfyllir stærð þess, Geometric, hagnýtur, málmvinnslu, yfirborð, og efnahagslegar kröfur stöðugt.
Fyrir verkfræðinga, ferli skipuleggjendur, og framleiðendur, Að skilja þessa sex dæmigerðu hlutaflokka veitir meira en lista yfir vinnsluaðferðir.
Það býður upp á hagnýtan ramma til að greina ókunna íhluti og velja vinnsluleið byggða á hlutabyggingu, virknikröfur, efnisleg hegðun, Nákvæmni, og framleiðslurúmmál.
Algengar spurningar
Hver er erfiðasti hlutinn í vélinni af þessum sex gerðum?
Það fer eftir nákvæmni einkunn, en almennt eru gírar og stimplar mesta flókið ferli.
Gír krefjast sérhæfðrar tannprófílsvinnslu og þétt rúmfræðileg vikmörk, á meðan stimplar krefjast nákvæmrar stjórnunar á flóknum bogadregnum sniðum og margfeldisflutnings.
Hvaða ferli skilar mestu nákvæmni gírtanna?
Gírslípun framleiðir mesta nákvæmni tannprófílsins og er staðlað ferli fyrir hert gír með nákvæmni.
Það getur leiðrétt röskun frá hitameðferð og náð hæstu AGMA eða DIN nákvæmni.
Hvers vegna er val á viðmiðunarpunkti svo mikilvægt í vinnslu húsnæðis?
Húsin hafa mörg innbyrðis tengd holukerfi og pörunarhlið. Öll vikmörk staðsetningar raðast upp frá aðalviðmiðinu.
Lélegt val á viðmiðunarpunkti skapar uppsafnaða stillingarvillu sem rýrir samsetningu og afköst vélarinnar beint.
Hver er ávinningurinn af brotaskiptingu fyrir tengistangir?
Brotskipting skapar fullkomlega samsvörun, formlæsandi tengi milli stöngarinnar og loksins.
Þetta bætir samsetningarnákvæmni, útilokar vinnslu á yfirborði sem passar, dregur úr hlutafjölda, og eykur heildarskipulagsheilleika.
Hver er venjulegur frágangur fyrir borholur með ermum?
Flestar nákvæmni leguholur eru kláraðar með slípun, sem framleiðir framúrskarandi hringleika, stjórnað yfirborðsáferð, og stöðug stærð.
Fyrir mjög nákvæma notkun, má tilgreina borslípun eða ofurfrágang.