
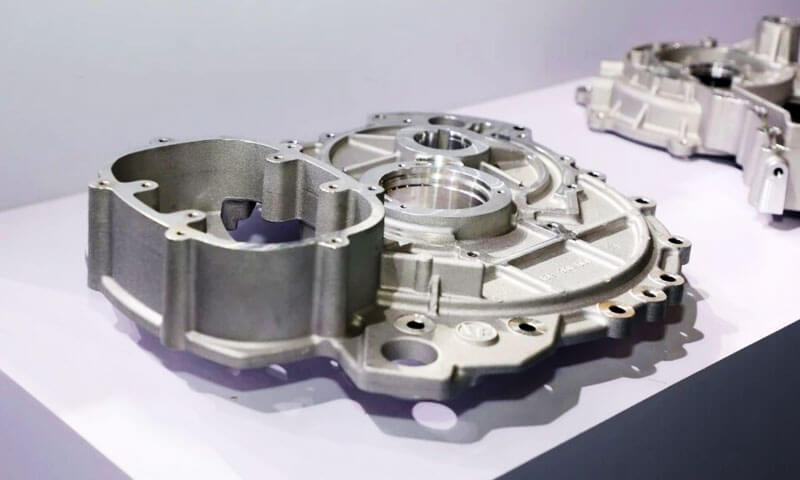
Eftir meira en 20 ár í yfirborðsmeðferð — hlaup Anodizing línur, bilanaleit á biluðum hlutum, og rífast við hönnunarverkfræðinga sem halda því fram að „þetta er bara ál, það ætti að anodize eins og 6061“ — Ég get sagt þér að spurningin sem ég heyri oftast er þessi: „Geturðu anodized steypt ál?”
Stutta svarið er já. Heiðarlega svarið er: ekki með venjulegu rafskautsferlinu þínu, og ekki án þess að skilja hvers vegna steypusteypur hegða sér svo öðruvísi en unnu útpressur.
Ég hef séð of margar verslanir reyna að keyra ADC12 steypta hluta í gegnum venjulega rafskautslínu, koma út með flókið, grár, ójafnir hlutar sem eru þaktir smygli, og lýsa því yfir að „steypu ál er ekki hægt að anodized“.
Það er rangt. Það er hægt að anodized - en það krefst sérstakt formeðferðarferli, raunhæfar væntingar um yfirborðsgæði, og skýran skilning á því hvar ferlitakmörkin eru.
Þessi leiðarvísir er skrifaður af rafskautslínugólfinu.
Það útskýrir nákvæmlega hvers vegna steypt ál þolir venjulega anodizing, hvað sílikon hefur með það að gera, hvaða formeðferðarbreytingar eru nauðsynlegar, hvaða vandamál eru eftir jafnvel eftir sílhreinsun, og hvaða aðra frágangsferli þarf að huga að þegar rafskaut er ekki rétti kosturinn.
1. Beina svarið: Já - En ekki með venjulegu ferli
Leyfðu mér að gefa þér niðurstöðuna fyrst, áður en við pælum í efnafræðinni:
- Steypt ál er hægt að anodized.
- Hefðbundið rafskautsferli skilar mjög lélegum árangri á ADC12.
- Sérstök kísilhreinsun (af-smuts) formeðferðarskref er skylda.
- Jafnvel með fullkominni afsilikonun, vandamál með grop og lit frásog eru eftir.
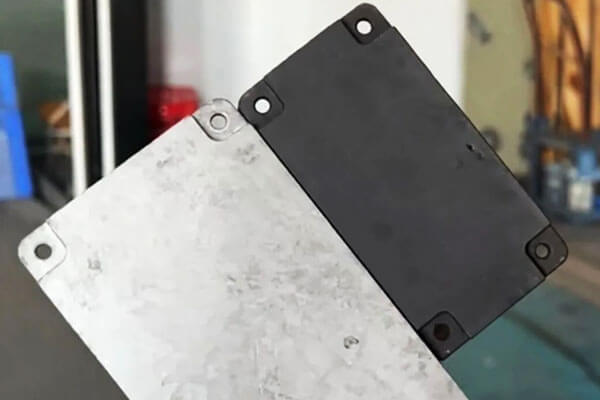
Í okkar eigin búð, við keyrðum stýrt próf: tveir ADC12 steyptir hlutar, engin sérstök formeðferð, keyra í gegnum venjulegu rafskautslínuna okkar. Eitt var ljóst (eðlilegt) anodized, einn var svartur.
Niðurstaðan var fyrirsjáanleg: ójafn, flekkóttur litur, flekkóttir blettir, og lag af gráu smjöri á yfirborðinu sem strokaðist af fingrunum.
Þetta er ekki galli á okkar línu. Það er væntanleg niðurstaða þegar þú anodiserar kísilsteypta málmblöndu eins og þú myndir anodize 6061 extrusions.
2. Af hverju er erfitt að anodize steypt ál?
Erfiðleikarnir stafa fyrst og fremst af þremur þáttum: hátt sílikoninnihald, steypufróleiki, og takmarkanir hefðbundinnar formeðferðar.
Hátt sílikoninnihald truflar anodizing
Margar steypublöndur innihalda umtalsvert magn af sílikoni til að bæta vökva, draga úr storknunarrýrnun, og styðja við framleiðslu á þunnveggja, flóknir íhlutir.
ADC12 er fulltrúi Al-Si-Cu deyja-steypu álfelgur.
Samt, kísill hegðar sér öðruvísi en ál við efnafræðilega formeðferð og rafskaut.
Í hefðbundnu basísku ætingarferli, ál leysist auðveldlega upp, á meðan kísilríkar fasar geta verið eftir á yfirborðinu.
Það fer eftir samsetningu málmblendisins og vinnsluskilyrðum, þessar leifar geta myndað grátt eða dökkt smurlag.
Ef afnámsferlið í kjölfarið er ófullnægjandi, leifar af kísilríku efni og öðrum efnaleifar úr málmblöndur geta truflað samræmda oxíðfilmumyndun og útlit.
Þetta skýrir gallana sem komu fram í ADC12 rannsókninni:
- Flekkótt útlit: Mismunandi svæði steypunnar bregðast mismunandi við formeðferð og anodizing.
- Ójafn litur: Breytingar í yfirborðs örbyggingu og oxíðlagi valda ósamræmi ljósgleypni og upptöku litarefna.
- Grátt suð: Eftirstöðvar yfirborðs eru eftir eftir ófullnægjandi hreinsun eða þurrkun.
- Lélegur svartur litur: Oxíðlagið og yfirborðsástandið styðja hugsanlega ekki samræmda frásog litarefna.
Lykilatriðið er að vandamálið er ekki einfaldlega tilvist kísils í lausu málmblöndunni. Það er víxlverkun milli örbyggingar álfelgur, yfirborðsundirbúningur, og anodic filmumyndun.
Steypufróleiki skapar viðbótargalla
Steypt ál getur innihaldið gasporosity, Rýrnunarhol, og önnur ósamræmi undir yfirborðinu.
Dreifing þeirra er háð hönnun deyja, hitastig málms, innspýtingarbreytur, loftræsting, og storknunarskilyrði.
Þessir gallar verða sérstaklega erfiðir við rafskaut vegna þess að formeðferð og litunarstig útsetja steypuna fyrir vatnskenndum efnalausnum.
Porosity getur stuðlað að:
- Staðbundin aflitun og dökkir blettir.
- Ójafnt frásog litarefnis.
- Sýrusöfnun og litun í kjölfarið.
- Gat á yfirborði og ósamræmi í útliti.
- Minni tæringarvörn þar sem húðun er ósamfelld eða undirliggjandi steypa er gölluð.
Ekki er allur gljúpur sýnilegur á steypta yfirborðinu. Sumir gallar koma fyrst í ljós eftir vinnslu, ætingu, eða anodizing.
Frá framleiðslusjónarmiði, þetta þýðir að yfirborðsfrágangur getur ekki bætt upp í grundvallaratriðum léleg steypugæði.
Ef íhlutur krefst einsleits svarts anodized áferð, gropstýring verður að hefjast við þróun steypu frekar en eftir að hluturinn nær endarlínunni.
3. Af hverju desmutting leysir ekki öll anodizing vandamál
Mikilvæg framför er að fjarlægja kísilríkar yfirborðsleifar, en þrjár stórar áskoranir geta verið eftir.
| Galli | Aðalorsök | Hugsanlegar eftirlitsráðstafanir |
| Gráar leifar eða duftkenndar leifar | Ófullnægjandi fjarlæging á kísilríkum leifum og öðrum útfellingum úr málmblöndur | Fínstilltu málmblöndur og skolun |
| Ójafn eða flekkóttur litur | Breytingar á örbyggingu álfelgurs, oxíð myndun, yfirborðsástand, eða frásog litarefna | Bættu samkvæmni í formeðferð og staðfestu litunarferlið |
| Hvítir blettir eða staðbundin litarbilun | Porosity, varðveisla efna, staðbundnir yfirborðsgalla, eða ósamræmi oxíðmyndunar | Bættu steypugæði, frárennsli, skolun, og ferlistýringu |
| Pinholes og yfirborðsholur | Gathola, rýrnunargalla, innifalið, eða óhófleg æting | Bættu steypubreytur og stjórnaðu alvarleika formeðferðar |
| Ósamræmi filmuþykkt | Breytingar í rúmfræði, rafmagnssnerting, núverandi dreifingu, eða staðbundin álfelgur svar | Fínstilltu innréttingu, rafmagnssnerting, og anodizing breytur |
Porosity og sýrusöfnun
Afsteypa með opnum svitaholum getur fangað formeðferð eða litarlausnir. Ef þessi efni eru ekki fjarlægð nægilega vel, þeir geta haldið áfram að bregðast staðbundið og valdið blettum, hvítir blettir, eða aðra galla.
Lausnin er ekki einfaldlega að lengja afnámstímann. Of mikil efnafræðileg útsetning getur ráðist frekar á yfirborðið án þess að útiloka undirliggjandi grop.
Þar sem kröfur um útlit eru strangar, steypuþéttleiki, yfirborðsheilleika, frárennslishönnun, og virkni skolunar þarf að meta saman.
Litasamræmi
Svart anodizing er oft meira krefjandi en náttúrulegt eða létt litað áferð vegna þess að jafnvel lítil breyting á yfirborðsástandi getur orðið sjónrænt augljós.
Endanlegt útlit fer eftir málmblöndunni, steypu örbyggingu, formeðferð, eiginleikar oxíðfilmu, litarefnafræði, og þéttingarferli.
Tveir íhlutir sem eru gerðir úr sömu nafnblöndunni gefa kannski ekki eins niðurstöður ef steypuskilyrði þeirra eða yfirborðsferill er mismunandi.
Af þessum sökum, Hæfnispróf ætti að nota framleiðslu-fulltrúa steypu frekar en fágað rannsóknarstofu afsláttarmiða eingöngu.
Yfirborðsútlit á móti hagnýtri frammistöðu
Anodized íhlutur getur litið viðunandi út á meðan hann uppfyllir ekki nauðsynlega filmuþykkt eða tæringarþol.
Hins vegar, sjónræn ófullkomin húðun gæti samt uppfyllt ákveðnar virknikröfur, eftir forskriftinni.
Samþykkisviðmiðin ættu því að greina á milli:
- Snyrtivörukröfur, þar á meðal litur, glans, og sjáanlegir gallar.
- Hagnýtar kröfur, þ.mt filmuþykkt, tæringarþol, klæðast viðnám, og þéttingarárangur.
Samþykkja ætti þessar kröfur áður en framleiðsla hefst.
4. ADC12 anodizing Reality Check
Leyfðu mér að vera beinskeyttur um hvað þú getur og getur ekki búist við.
| Þátt | Unnið ál (6061/6063) | Die-Cast ADC12 (Staðlað ferli) | Die-Cast ADC12 (Með kísilhreinsun) |
| Einsleitni kvikmynd | Framúrskarandi | Fátækur - sléttur, ósamfellt | Gott - en ekki jafnt og unnið |
| Yfirborðsútlit | Tær málmur, Slétt | Grár töffari, flekkótt | Endurbætt, en örhola sést í návígi |
| Litasamkvæmni | Frábært - búningur frá lotu | Mjög léleg - misjafn upptaka litarefna | Miðlungs — dökkir litir sýna enn afbrigði |
| Smuttur / gráar leifar | Engin | Þungt — þurrkar af höndum | Lágmark — fjarlægt af HF desmut |
| Tæringarvörn | Gott | Breytilegt — kvikmynd er ósamfelld | Gott, en svitaholur eru áfram sem veikir punktar |
| Dæmigert ávöxtun (góðir hlutar) | 95%+ | 30–50% | 70–85% |
Hvað þetta þýðir í reynd
Ef þú anodiserar ADC12 án kísilhreinsunar, búist við að um helmingur hlutar þíns séu snyrtivörur.
Með réttu kísilhreinsandi skrefi, afraksturinn batnar verulega - en þú munt aldrei passa við hreint, gallalaust yfirborð smíðaðs 6063 extrusion.
Allir sem lofa „extrusion-gæði“ anodizing á mótunarsteypu er annaðhvort að ljúga eða nota kísillítið sérstaka málmblöndu..
5. Aðrar og samkeppnishæfar frágangsferlar
Vegna þess að kísilsteypt ál er erfitt að anodize stöðugt, Íhuga ætti aðra yfirborðsmeðferð þegar hefðbundin rafskaut getur ekki uppfyllt tilskilið útlit, tæringarþol, eða framleiðslukostnaður.
| Yfirborð Klára Ferli | Frama | Tæring Viðnám | Klæðist Viðnám | Aðstandandi Kostnaður | Dæmigert Forrit |
| Hefðbundið Anodizing | Samræmd skrautfrágangur á viðeigandi málmblöndur; oft í ósamræmi við mótunarsteypu með háum kísil | Gott þegar anodic filman er rétt mynduð og lokuð | Gott, fer eftir filmuþykkt og gerð | Miðlungs | Unnu álíhlutir og samhæfðar steypur sem krefjast anodic filmu |
| Anodizing með Desmutting | Bætt einsleitni, þó að kísiltengd mislitun gæti verið eftir | Gott ef formeðferð og anodísk filmu er rétt stjórnað | Gott, fer eftir húðunarforskriftum | Miðlungs-Hátt | Virkir steyptir hlutar sem krefjast anodizing með hóflegum snyrtivörum |
| Örbogi Oxun (MAO) | Keramik-líkt yfirborð; litur og áferð fer eftir málmblöndunni og ferlinu | Gott til framúrskarandi, fer eftir uppbyggingu húðunar og þéttingu | Frábært fyrir viðeigandi slitþolna húðun | High | Íhlutir sem krefjast mikillar yfirborðshörku, klæðast viðnám, og rafmagns einangrun |
Chemical Conversion Coating |
Þunnt, venjulega matt eða örlítið litað áferð | Í meðallagi til gott, fer eftir umbreytingarkerfinu | Takmarkað | Lágt | Íhlutir sem krefjast grunntæringarvörn eða formeðferð fyrir málningu |
| Rafstöðueiginleikar Púður Húðun | Samræmdur litur með breitt úrval af gljástigum og áferð | Gott til framúrskarandi með viðeigandi formeðferð og lagþykkt | Gott, fer eftir duftsamsetningu og þurrkun | Lágt-miðlungs | Húsnæði, sviga, Bifreiðaríhlutir, og iðnaðar girðingar sem krefjast varanlegrar skreytingarverndar |
| Bökunarmálning (Bakað á fljótandi húðun) | Slétt skreytingaráferð með stýrðum lit og gljáa | Gott þegar húðunin er rétt sett á og hert | Í meðallagi til gott, fer eftir efnafræði málningar og filmuþykkt | Miðlungs | Steypt hús, neytendavörur, Bifreiðar hlutar, og íhlutir sem krefjast fágaðs yfirborðsútlits |
Hvernig á að velja rétta ferlið
- Veldu anodizing með kísilhreinsun þegar íhluturinn krefst anodic oxíðlags og virkni hans er mikilvægari en fullkomlega samræmd skreytingaráferð.
- Veldu örbogaoxun (MAO) þegar slitþol og yfirborðshörka eru í forgangi.
Staðfesta ætti hæfi þess fyrir hákísilblendi og nauðsynlega tæringarafköst með prófun. - Veldu dufthúð þegar samkvæmur litur og yfirborðsþekja skiptir meira máli en að viðhalda málmlegu útliti anodized álsins.
Það getur leynt minniháttar yfirborðsbreytingum, en það getur ekki á áreiðanlegan hátt útrýmt áhrifum alvarlegs grops eða losunar. - Veldu efnabreytingarhúð eða blautmálun þegar skrautskautsfilma er óþörf og aðalkröfurnar eru tæringarvörn, málningarviðloðun, eða sveigjanlegir litavalkostir.
Besta ferlið fer eftir þjónustuumhverfi íhlutsins, kröfur um útlit, og frammistöðuforskriftir.
Fyrir ADC12 hlutar sem krefjast einsleits svarts áferðar, dufthúð getur verið hagnýtari en hefðbundin anodizing.
6. Að velja rétta steyptu málmblönduna til anodizing
Ekki gefa allar steyptar álblöndur sömu rafskautsárangur. Kísil innihald, magn óhreininda, Smásjá, og steypugæði hafa áhrif á oxíðfilmumyndun og yfirborðsútlit.
Eftirfarandi tafla veitir bráðabirgðasamanburð á algengum álblöndur.
Samsetningarsvið eru leiðbeinandi og ætti að sannreyna þau í samræmi við viðeigandi efnisstaðla og vottorð birgja.
| Ál | Dæmigert sílikoninnihald | Erfiðleikar við anodizing | Lykilatriði |
| ADC12 (A383) | 9.6–12,0% | High | Mikið notað til mótsteypu; hátt kísilinnihald getur valdið ójafnri anodizing og yfirborðssokki |
| YL102 (AlSi12) | 10.5–13,5% | High | Niðurstöður anodizing eru háðar óhreinindum, álfelgur forskrift, og steypugæði |
AlSi9Mg (A360) |
Um það bil 9,0–10,0% | Í meðallagi til hátt | Getur boðið upp á betri rafskautsmöguleika við viðeigandi samsetningu og vinnsluaðstæður |
| A413 / AlSi12(b) | Um það bil 11,0–13,0% | High | Hátt sílikoninnihald styður fljótandi steypu en torveldar samræmda skreytingar anodizing |
| Unnið 6063 (tilvísun) | Um það bil 0,2–0,6% | Lágt | Algengt viðmið fyrir samræmda skreytingar anodizing |
Athugið: Tilnefningar og samsetningarmörk eru mismunandi eftir stöðlum og markaði.
YL102, A360, og aðrar svipaðar málmblöndur að nafninu til ætti ekki að meðhöndla sem skiptanlegar án þess að athuga efnasamsetningu þeirra og vélrænni kröfur.
Hagnýtar ráðleggingar
Ef anodizing er lögboðin hönnunarkrafa og unnu ál er ekki valkostur, metið AlSi9Mg eða viðeigandi tilgreinda steypublöndu með litlum óhreinindum áður en farið er í framleiðslu.
Þessi efni geta veitt betri yfirborðssamkvæmni við viðeigandi aðstæður, en þeir munu ekki endilega ná sama útliti og anodized 6063.
Fyrir hvaða málmblöndu sem er frambjóðandi, staðfesta innihald sílikon og járn, steypu gæði, nauðsynlegar vélrænni eiginleikar, og samhæfni við fyrirhugað formeðferðarferli.
Gera skal prufukeyrslu á framleiðsluhlutum til að sannreyna einsleitni lita, kvikmyndagæði, og tæringarárangur.
Að lokum, Skoða þarf saman val á málmblöndu og þróun yfirborðsmeðferðar.
Að velja hugsanlega anodizable álfelgur getur bætt útkomuna, en engin álfelgur ein og sér tryggir gallalausan anodized áferð.
7. Niðurstaða
Getur þú anodized steypt ál? Já, en kísilblendi eins og ADC12 þarfnast sérstakrar skoðunar.
Hefðbundin rafskaut án álsértækrar formeðferðar getur framleitt flekkóttan lit, léleg einsleitni kvikmynda, og grár sull.
Hentugt afhreinsunarferli - stundum með því að nota lausn sem inniheldur HF við stýrðar iðnaðaraðstæður - getur bætt yfirborðið verulega með því að fjarlægja kísilríkar leifar.
Samt, desmutting útilokar ekki steypugljúpa, tryggja samræmda frásog litarefna, eða leiðrétta galla sem orsakast af ósamkvæmri storknun og yfirborðsundirbúningi.
Þessi mál krefjast samræmdrar eftirlits með vali á álfelgur, steypu gæði, formeðferð, Anodizing, og litun.
Hagnýta reglan er einföld: steypt ál er ekki ómögulegt að anodize, en það ætti ekki að vera anodized eins og það væri hefðbundið unnu álblendi.
Þegar samræmd skreytingaráferð er nauðsynleg, hæfa allt ferlið með því að nota framleiðslufulltrúa hluta og bera saman rafskautsmeðferð við valkosti eins og dufthúð eða örbogaoxun áður en þú skuldbindur þig til fjöldaframleiðslu.
Algengar spurningar
Hvers vegna kemur steypt anodizing út grátt og flekkótt?
Hátt sílikoninnihald (9–12% í ADC12) skilur eftir sig kísil á yfirborðinu eftir ætingu.
Þessi kísilhúð truflar oxíðfilmuna og myndar gráan, ójafnt útlit. Kísilhreinsun fjarlægir þetta lag.
Hver er besti kosturinn við anodizing fyrir steypt ál?
Dufthúðun er vinsælasti kosturinn - hann hylur grop, veitir framúrskarandi litasamkvæmni, og býður upp á góða tæringarvörn.
Fyrir slitþol, örbogaoxun (MAO) virkar vel á hákísilsteypu.
Mun kísilhreinsun láta steyptu hlutana mína líta út 6063 anodized?
Nei. Kísilhreinsun laga smygl og ósamfellu, en steypt grop veldur samt sýnilegum ófullkomleika og litarblettum.
Niðurstaðan er góð fyrir hagnýta hluta, en jafngildir ekki unnu áli anodize.
Þarf ég lofttæmi gegndreypingu fyrir anodized steypta hluta?
Fyrir snyrtivörur eða lokuð notkun þar sem sýrublæðing myndi valda litun, já.
Tómarúm gegndreyping innsiglar grop undir yfirborði áður en það er rafskaut, koma í veg fyrir að föst sýra leki út eftir frágang.

