
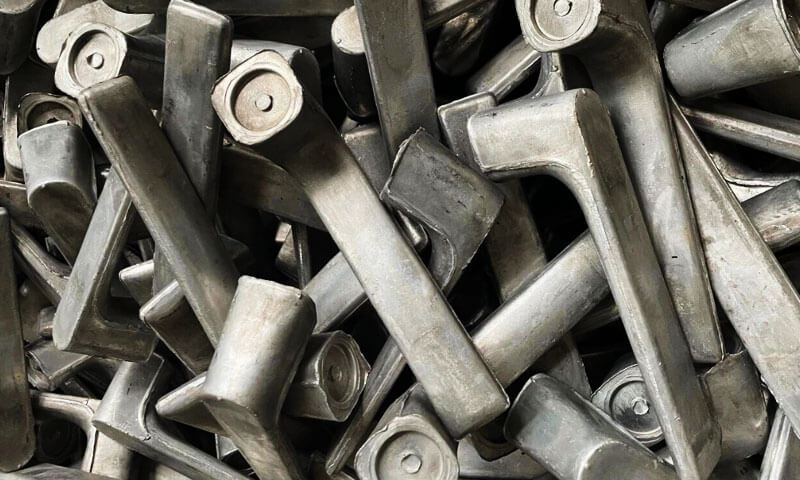
Ha bármilyen időt töltött az alumínium kovácsolásával, tudod a nevet 6061. Nem a legkeményebb ötvözet; nem a legerősebb, és nem a legkorrózióállóbb.
De évről évre, továbbra is az az ötvözet, amely csendesen végzi a munkát a kerékpárvázakban, robot ízületek, orvosi berendezések, EV konzolok, elektromos szerszámok házai, és számtalan más teherhordó alkatrész.
A kovácspadlón töltött éveimben, Láttam, hogy a mérnökök túlzottan specifikálnak 7075 amikor a 6061-T6 teljesen megfelelő lett volna.
Láttam, hogy beszerző csapatok a legalacsonyabb árat hajszolják, és végül az újrahasznosított terméket választják 6061 ami nem lenne eloxálva megfelelően. A gyönyörűen kovácsolt 6061-T6 alkatrészeket is láttam évtizedekig kitartani a terepen.
Ez a cikk egy részletes, gyakorlati pillantás a 6061-T6 alumíniumötvözet kovácsolására – mi az, hogyan viselkedik, hogyan kell hamisítani, hogyan kell hőkezelni, és hol van értelme.
Ha megbízható információkat keres a 6061-T6 kovácsolási tulajdonságairól, kovácsolási hőmérséklet, T6 hőkezelés, vagy 6061 VS 6063, ez az útmutató az Ön számára íródott.
1. Mi van 6061 Alumínium ötvözet?
6061 tartozik a 6000 alumíniumötvözetek sorozata, amelyek elsődleges ötvözőelemként magnéziumot és szilíciumot használnak.
Ez egy hőkezelhető ötvözet, amelynek mechanikai tulajdonságai szabályozott oldatos hőkezeléssel és mesterséges öregítéssel javíthatók.
Fő erősítő mechanizmusa a finom Mg-Si alapú erősítő fázisok kicsapása, a mérnöki gyakorlatban általában a Mg₂Si rendszeren keresztül írják le.
A réz és más kisebb ötvözőelemek szintén befolyásolják a csapadékválaszt és az általános tulajdonságait.
Tipikus kémiai összetétele 6061 Alumínium
| Elem | Tipikus specifikációs tartomány (tömeg%) |
| Alumínium (Al) | Egyensúly |
| Magnézium (Mg) | 0.80–1.20 |
| Szilícium (És) | 0.40–0,80 |
| Réz (CU) | 0.15–0,40 |
| Króm (CR) | 0.04–0,35 |
| Vas (FE) | 0.70 maximum. |
| Mangán (MN) | 0.15 maximum. |
| Cink (Zn) | 0.25 maximum. |
| Titán (-Y -az) | 0.15 maximum. |
Az összetételi tartományok reprezentatívak a szabványra 6061 ötvözet specifikációja. Az irányadó anyagszabvány és a beszerzési specifikáció határozza meg az adott gyártási tétel elfogadási határait.
2. A 6061-T6 mechanikai tulajdonságainak megértése
A T6 jelölés azt jelzi, hogy az anyag oldatos hőkezelésen esett át, amelyet mesterséges öregítés követett a meghatározott tulajdonságainak fejlesztése érdekében.
Ez nem egyszerűen az ötvözet összetételének leírása; sajátos kohászati állapotot képvisel.
Az alábbi táblázat a szokásos 6061-T6 kovácsolt termékek szobahőmérsékletre jellemző jellemzőit mutatja be.
A kovácsolt termékek tényleges értékei a vonatkozó specifikációtól függenek, szakasz vastagsága, termék geometriája, és a tesztelési irány.
Tipikus mechanikai és fizikai tulajdonságok
| Ingatlan | Reprezentatív érték |
| Végső szakítószilárdság | Körülbelül 290-310 MPa |
| Termőerő | Körülbelül 240–276 MPa |
| Meghosszabbítás | Körülbelül 8-17%, a termék formájától függően |
| Rugalmassági modulus | Hozzávetőlegesen 68.9 GPA |
| Sűrűség | Hozzávetőlegesen 2.70 G/cm³ |
| Brinell keménység | Hozzávetőlegesen 95 HB |
| Hőtágulási együttható | Körülbelül 23–24 × 10⁻⁶/K szobahőmérséklet közelében |
| Olvadási tartomány | Körülbelül 580-650°C |
Ezek az értékek tájékoztató jellegűek, nem univerzális tervezési megengedhető. A minősített kovácsolási tulajdonságokat a vonatkozó anyagspecifikációból kell átvenni, és a tényleges alkatrészre vonatkozóan ellenőrizni kell.
Erősség és szerkezeti megbízhatóság
A legtöbb általános ipari alkatrészhez, 6061-A T6 a szakítószilárdság és a folyáshatár hasznos kombinációját biztosítja a nagyobb szilárdságú alumíniumötvözetekhez kapcsolódó anyagköltségek és feldolgozási igények nélkül.
Közepestől nagyig terjedő mechanikai terhelésnek kitett alkatrészekhez alkalmas, feltéve, hogy a terv figyelembe veszi a szelvény vastagságát, stresszkoncentrációk, fáradtság követelményei, és a kész kovácsolás tényleges tulajdonságait.
Egy pont, amit érdemes megjegyezni az üzlethelyiségről: a névleges szakítószilárdság érték nem mondja el a teljes történetet a kovácsolt alkatrészről.
Gabonaáramlás, helyi geometria, hibák, hőkezelés, és a megmunkálás által kiváltott feszültségek is befolyásolják a szolgáltatás teljesítményét.
Korrózióállóság
6061 általában jó ellenállást biztosít a légköri korrózióval és számos édesvízi környezettel szemben.
Gyakran választják kültéri gépekhez, szállítóeszközök, és a szokásos ipari körülményeknek kitett alkatrészek.
Tengeri számára, parti, vagy kémiailag agresszív környezetben, további védelemre lehet szükség.
Eloxálás, megfelelő konverziós bevonatok, vagy festékrendszerek javíthatják a felület tartósságát, az alkalmazástól függően.
Figyelembe kell venni az alumínium és a különböző fémek közötti érintkezést is. Kedvezőtlen nedvesség és elektromos érintkezési körülmények között, a galvanikus korrózió károsíthatja az alumínium felületet.
Megmunkálhatóság
6061-A T6 kiválóan alkalmas CNC marásra, fordulás, fúrás, fúrás, és koppintás.
Erősségének és megmunkálhatóságának kombinációja vonzóvá teszi a pontos furatokat igénylő alkatrészek számára, szerelési felületek, szálak, és összetett zsebek.
Azonban, a kovácsolt nyersdarab nem automatikusan megmunkálható. Maradék stressz, helyi keménységváltozás, elégtelen megmunkálási ráhagyás, és a rossz munkatartás mind méretbeli problémákat okozhat.
Hegesztés
6061 általános alumíniumhegesztési eljárásokkal hegeszthető, de egy T6 alkatrész hegesztése megváltoztatja a helyi kohászati állapotot.
A hőhatás által érintett zóna általában veszít csapadékos keményedési szilárdságából, hacsak a megfelelő hegesztési utókezelés nem állítja vissza a kívánt tulajdonságokat.
Nagy terhelésű alkatrészekhez, a tervezés során figyelembe kell venni a fuga kialakítását és a csökkentett helyi szilárdságot.
Ahol lehetséges, a hegesztett kötések minimalizálására tervezett kovácsolt alkatrész egyszerűsítheti a minőségellenőrzést és a terhelésátvitelt.
Felszíni befejezés
6061 általában jól reagál az eloxálásra és más általános alumínium-megmunkálási eljárásokra.
Az eloxálás javíthatja a korrózióállóságot és a felületkopási teljesítményt, bár az eredmény az ötvözettől függ, előkezelés, eloxálási módszer, és a bevonat vastagsága.
A látható alkatrészekhez, például kerékpáralkatrészek, berendezések házai, és a fogyasztói termék struktúrái, A felület előkészítése és az anyagállandóság különösen fontos az egységes megjelenés eléréséhez.
3. Mit jelent a T6 temper??
A T6 temperálást egy szabályozott hőkezelési szekvencia éri el.
Kovácsolthoz 6061 alkatrészek, ezt a folyamatot az ötvözet köré kell megtervezni, kovácsolás geometriája, szakasz vastagsága, és az alkalmazandó specifikáció.
Szintén fontos megkülönböztetni a kovácsolás hőmérsékletét az oldatos hőkezelés hőmérsékletétől.
Különböző kohászati célokat szolgálnak, és nem kezelhetők felcserélhetőként.
Megoldás hőkezelése
Oldatos hőkezelés során, a kovácsolást meghatározott hőmérsékletre hevítik, így az oldható ötvözőelemek bejutnak az alumíniummátrixba.
-Ra 6061, általában 530–550 °C körüli oldatkezelési hőmérsékletet említenek, bár a pontos jóváhagyott ciklus az anyagspecifikációtól és az alkatrészek követelményeitől függ.
A cél az, hogy megfelelő szilárd oldatot hozzanak létre az oltás előtt.
A hőmérséklet egyenletessége kritikus. Az alulmelegítés nem megfelelő oldatkezelési reakciót eredményezhet, míg a túlzott hőmérséklet lokális kezdődő olvadást vagy egyéb kohászati károsodást okozhat.
Vastag vagy összetett kovácsolt anyagokhoz, a tartási időt a szelvényvastagságra vonatkoztatva kell megállapítani, kemence egyenletessége, és a minősített hőkezelési eljárás.
Eloltás
Oldatos kezelés után, az alkatrész gyorsan lehűl, jellemzően vízzel oltással, ha azt a jóváhagyott eljárás megköveteli.
A kioltás megtartja a túltelített szilárd oldatot, amely a későbbi mesterséges öregítéshez szükséges.
Viszont, a gyors lehűlés termikus gradienseket és maradékfeszültségeket is bevezethet.
Vékony szakaszok, vastag agyak, borda, és az összetett átmenetek különböző sebességgel hűlhetnek le, növeli a torzulás kockázatát.
Emiatt, egy tapasztalt hőkezelő mérnök nem csak az oltóközeget, hanem az alkatrész geometriáját is figyelembe veszi, átszállási idő, szerelvény elrendezés, és a hűtés egyenletessége.
Mesterséges öregedés
Kioltást követően, az anyagot mesterségesen öregítik, hogy kifejlessze a szükséges szilárdságát.
Egy tipikus referencia a 6061 A kovácsolt termékek 160–180 °C-on körülbelül nyolc órán keresztül érlelődnek, bár a jóváhagyott ciklusok a termék formájától és specifikációjától függően változnak.
A tényleges kezelést az irányadó követelményeknek megfelelően kell megerősíteni, nem pedig válogatás nélkül lemásolni egy általános referenciából.
Öregedés közben, finom erősítő csapadék képződik az alumíniummátrixon belül. A méretük, elosztás, és a koherencia befolyásolja a diszlokációk mozgását és ezáltal az ötvözet szilárdságát.
Az alulmaradás miatt az anyag a tervezett szilárdság alá csökkenhet. A túlzott öregedési hőmérséklet vagy idő túlöregedéshez és az erő csökkenéséhez vezethet.
A T6 kezelés célja nem egyszerűen az alumínium keményítése. Ez az erő ellenőrzött egyensúlyának elérése, hajlékonyság, és kohászati stabilitás.
4. Miért 6061 Jól alkalmas kovácsolásra
6061 széles körben használják alumínium kovácsolás mert melegen megmunkálhatósága és hőkezelhetősége számos ipari alkatrész geometriára alkalmassá teszi.
A kovácsolás különösen akkor előnyös, ha az alkatrész integrált geometriát igényel, jó szerkezeti integritás, és megbízható mechanikai teljesítmény.

Praktikus kovácsolási hőmérséklet-tartomány
-Ra 6061 alumínium, a fémhőmérsékletet a kovácsolás során általában körülbelül 430-480°C munkatartományon belül szabályozzák, az ötvözet állapotától függően, tuskó mérete, die design, és minősített eljárás.
Ennek a tartománynak a felső határát nem szabad minden komponens célpontjaként kezelni. A műszaki hivatkozások körülbelül 480°C-ot határoznak meg az ajánlott kovácsolási tartomány felső határaként.
Gyártómérnök szemszögéből, a lényeg az, hogy a tuskó hőmérséklete és a tényleges fém hőmérséklet a deformáció során nem feltétlenül azonos.
A tuskó lehűlhet, miközben kikerül a kemencéből, előformázás során, vagy a szerszámmal való érintkezés során.
A túlzott hűtés növeli az alakváltozással szembeni ellenállást, és hiányos feltöltéshez vezethet, nagy présterhelések, vagy repedés.
Egymással szemben, a túlzott melegítés károsíthatja az anyagot és csökkentheti a folyamat megbízhatóságát.
Ezért a hőmérsékletet a teljes kovácsolási folyamat részeként kell szabályozni, nem pedig kizárólag a kemence kijelzőjére hagyatkozva..
Mérsékelt deformációs ellenállás
A nehezebben kovácsolható, nagy szilárdságú ötvözetekhez képest, 6061 megfelelően szabályozott melegkovácsolási körülmények között hatékonyan alakítható ki.
A deformációval szembeni ellenállása továbbra is változik a hőmérséklettel, feszültség, tuskó geometriája, és a deformáció mértéke.
A préselési és présterhelési követelményeket ezért a tényleges alkatrésztervezés alapján kell értékelni.
Jól használható zárt szerszámos kovácsoláshoz
A zárt szerszámos kovácsolás különösen hasznos megismételhető háromdimenziós alkatrészek előállításához kiemelkedésekkel, borda, átmenetek, és integrált rögzítési funkciók.
Egy tipikus gyártási út magában foglalja:
- A tuskó ellenőrzése és vágása.
- Szabályozott tuskófűtés.
- Szükség esetén előformázás vagy blokkoló kovácsolás.
- Fejezze be a kovácsolást az utolsó szerszámmal.
- Flash trimmelés és előzetes ellenőrzés.
- Oldatos hőkezelés és oltás.
- Mesterséges öregedés.
- CNC megmunkálás és kikészítés.
- Végső méret- és anyagvizsgálat.
Nem minden alkatrészhez van szükség külön előformára vagy azonos folyamatlépésekre. Az útvonalat a geometria körül kell kialakítani, anyagáramlás, a tölteléket, és a termelési mennyiség.
Szemcseáramlás és szerkezeti integritás
A kovácsolás egyik fő előnye a fém megfelelő alakváltozása.
Megfelelő körülmények között, ez finomíthatja a megmunkált mikrostruktúrát, és olyan irányzott szemcseáramlást hoz létre, amely követi az alkatrész geometriáját.
Ez előnyös lehet a fáradási teljesítmény és a teherbíró képesség szempontjából, különösen akkor, ha az alkatrésztervezés és a matrica elrendezése igazítja az anyagáramlást a nagyobb üzemi terhelésekhez.
Viszont, A gabonaáramlás nem automatikusan kedvező pusztán azért, mert egy alkatrészt kovácsoltak.
Gyenge előforma kialakítás, összecsukható, körben, hiányos töltés, vagy a nem megfelelő anyagáramlás hibákat okozhat. A kovácsolt tervezés és a folyamatirányítás továbbra is alapvető fontosságú.
5. Kulcsfontosságú folyamatvezérlők a 6061-T6 alumínium kovácsoláshoz
Gyártásban, jó 6061 Az alumínium kovácsolások megismételhető folyamatból származnak, nem pedig egyetlen optimális paraméterből.
Az alábbi kezelőszerveknek van a legnagyobb gyakorlati jelentősége.
| Feldolgozási szakasz | Kritikus vezérlés | Lehetséges probléma, ha rosszul irányítják |
| Billet előkészítés | Ötvözet azonosság, anyagi állapot, tuskó méretei | Kémiai variáció, következetlen deformáció |
| Fűtés | A tuskó hőmérséklete és egyenletessége | Hiányos töltés, reccsenés, túlmelegedés |
| Die design | Előforma geometriája, sugarak, vakupótlék, szerszámbeállítás | Lapok, alultöltés, túlzott villanás |
| Kovácsolás | Nyomja meg a terhelést, deformációs sorrend, átszállási idő | Áramlási hibák, méretváltoztatás |
| Hőkezelés | Az oldat hőmérséklete, áztatás, eloltás, öregedés | Helytelen erősség, torzítás, inkonzisztens tulajdonságok |
| Megmunkálás | Datum stratégia, befogás, juttatás, szerszámút | Méretbeli eltolódás, maradékfeszültség-torzulás |
| Ellenőrzés | Kémia, keménység, méretek, vonatkozó NDT | Nem észlelt anyag- vagy folyamathibák |
Amire különös figyelmet fordítok a gyártás során
Első, a présbe kerülő anyagnak nyomon követhetőnek és az adott ötvözetnek megfelelőnek kell lennie.
Hasznos a szállítói tanúsítvány, de az anyagazonosításnak és a beérkező ellenőrzésnek a minőségbiztosítási rendszer részét kell képeznie.
Második, A gyártás kiadása előtt ki kell értékelni a szerszám kitöltését. Ha egy komponens ismételten köröket produkál, hideg bezárások, vagy alultöltött területek, a préserő növelése nem feltétlenül a megfelelő megoldás.
Az alapprobléma az előforma alakja lehet, tuskó térfogata, hőmérséklet, szerszámgeometria, vagy anyagáramlás.
Harmadik, a hőkezelést érvényesíteni kell a tényleges kovácsoláshoz. Előfordulhat, hogy egy kis konzolhoz jól működő ciklus nem biztosít egyenértékű hőmérsékleti egyenletességet vagy méretstabilitást egy vastag agyakkal és vékony bordákkal rendelkező nagy alkatrészekben.
Végül, a kész kovácsolást meg kell vizsgálni a rajz és az anyagspecifikáció alapján.
A keménység önmagában nem igazolja, hogy minden szakító tulajdonság szükséges, méretek, és a szerkezeti feltételek megvalósultak.
6. Miért jobb a 6061-T6 alumínium kovácsolás gyakran jobb, mint az öntött alumínium alkatrészek?
A kovácsolás és az öntés egymást kiegészítő eljárások, és egyik sem automatikusan jobb minden komponens esetében.
A választás a geometriától függ, szerkezeti követelmények, termelési mennyiség, és költség.
Teherhordó alkatrészekhez, viszont, A kovácsolás jelentős előnyöket kínálhat a hagyományos öntött alumínium alkatrészekkel szemben.
| Összehasonlítási tényező | 6061-T6 alumínium kovácsolás | Alumínium öntés |
| Gyártási elv | A tömör tuskó plasztikusan alakra deformálódik | Az olvadt fém a penészben megszilárdul |
| Mikroszerkezet | Megmunkált és deformált szerkezet | Megszilárdulási szerkezet |
| Gabonaáramlás | Az alkatrész geometriájához igazítható | Nem biztosít kovácsolt típusú irányított szemcseáramlást |
| Belső hibák kockázata | A kovácsolással kapcsolatos hibák továbbra is lehetségesek; jó kiindulási anyag elengedhetetlen | Porozitás, zsugorodás, és zárványok előfordulhatnak a folyamattól függően |
| Mechanikai teljesítmény | Gyakran előnyös az igényes teherhordó alkalmazásokhoz | Az ötvözettől függ, öntési folyamat, öntés szilárdság, és hőkezelés |
Geometriai rugalmasság |
A kovácsolás és a formatervezési követelmények korlátozzák | Erős előny összetett üregek és bonyolult geometria esetén |
| Megmunkálási ráhagyás | Közel háló alakú kovácsolással vezérelhető | Az öntési módszertől és a méretkövetelményektől függ |
| Szerszámozási szempontok | A kovácsolószerszámok és a préskapacitás jelentős befektetések lehetnek | Eljárásonként nagyon változó; a homoköntés kis mennyiségeknél gazdaságos lehet |
| Tipikus kiválasztás | Szilárdságot és fáradási teljesítményt igénylő szerkezeti részek | Összetett formák, integrált üregek, és az öntés gazdaságosságát előnyben részesítő tervek |
A fontos különbség az, hogy a kovácsolás deformáció révén megváltoztatja az anyagot, míg az öntés megszilárdulással alakítja ki az alkatrészt.
Amikor az alkatrész geometriája és gyártási mennyisége megfelelő, A kovácsolás a szerkezeti teljesítmény és az ismételhetőség kedvező kombinációját biztosíthatja.
Azonban, a végső döntést a szükséges mechanikai tulajdonságokkal kell alátámasztani, tervezési terhelések, geometria, és gyártásgazdaságtan.
7. 6061 VS. 6063 VS. 7075: Melyik ötvözetet válassza a kovácsoláshoz?
Választás között 6061, 6063, és 7075 alumínium az alkatrész szilárdsági követelményeitől függ, kovácsolás megvalósíthatósága, korróziós környezet, megmunkálási igények, és a gyártási költség.
Bár mindhárom hőkezelhető alumíniumötvözet, különböző gyártási célokat szolgálnak.
| Összehasonlítási tényező | 6061 Alumínium Ötvözet | 6063 Alumínium Ötvözet | 7075 Alumínium Ötvözet |
| Ötvözet sorozat | Al-MG-SI | Al-MG-SI | Al-Zn-Mg-Cu |
| Relatív erő | Közepestől magasig | Alacsonytól közepesig | Nagyon magas |
| Reprezentatív húzó erő -ben T6 állapot* | Körülbelül 290-310 MPa | Körülbelül 205–240 MPa | Körülbelül 530-570 MPa |
| Reprezentatív hozam erő -ben T6 állapot* | Körülbelül 240–276 MPa | Körülbelül 170-215 MPa | Körülbelül 470–505 MPa |
| Kovácsolás jellemzői | Jó melegen kovácsolhatóság; ipari alkatrészek széles skálájához alkalmas | Elsősorban extrudáláshoz használják; a kovácsolás alkalmasságát az adott alkatrészre kell értékelni | Nagy szilárdságú ötvözet, amely a kovácsolás hőmérsékletének gondos ellenőrzését igényli, deformáció, és hőkezelés |
| Korrózió ellenállás | Jó általános ipari környezetben | Jótól nagyon jóig sok légköri környezetben | Általában kevésbé ellenáll a korróziónak, mint 6061 és nagyobb figyelmet igényel a szolgáltatási környezet |
| Hegesztés | Általában jó, bár a hegesztés csökkenti a helyi T6 szilárdságot | Általában jó, az alkalmazástól és az indulattól függően | Általában gyenge a hagyományos fúziós hegesztéshez |
CNC megmunkálhatóság |
Jó; precíziós megmunkálására alkalmas | Jó | Jó, de a megmunkálási stratégia az alkatrésztől és az anyagállapottól függ |
| Eloxálás és felület végső | Jó, széles körben használt dekoratív és védő bevonatokkal | Kiváló választás számos egységes építészeti és dekorációs felülethez | Eloxálás lehetséges, de a kozmetikai megjelenés és a korrózióvédelem az ötvözet állapotától és eljárásától függ |
| Relatív anyag költség | Mérsékelt | Mérsékelt | Általában magasabb |
| Tipikus alkalmazások | Kovácsolt konzolok, gépalkatrészek, hidraulikus alkatrészek, szerkezeti csatlakozók, robot alkatrészek | Extrudált profilok, hőcsökkentés, építészeti szakaszok, válogatott könnyű alkatrészek | Nagy szilárdságú szerkezeti szerelvények, speciális repülőgép-alkatrészek, nagy terhelésű mechanikai alkatrészek |
| A legalkalmasabb | Kiegyensúlyozott erő, korrózióállóság, megmunkálhatóság, és költség | Az extrudálási teljesítményt előnyben részesítő alkalmazások, összetett profilok, és a felület megjelenése | Olyan alkalmazások, ahol a nagy szilárdság a fő tervezési követelmény |
A mechanikai tulajdonságok reprezentatív referenciatartományok a T6 állapotú, általánosan megmunkált termékekhez, nem garantált értékek minden kovácsolásnál.
A tényleges tulajdonságok a termék formájától függenek, szakasz vastagsága, specifikáció, hőkezelés, és tesztelési követelmények.
8. A 6061-T6 alumínium kovácsolások tipikus alkalmazásai
Az ötvözet könnyű szerkezeti és mechanikai alkatrészek széles körére alkalmas.
Minden alkalmazásban, a végleges terv és az alkalmazandó specifikációk határozzák meg, hogy a kovácsolt 6061-T6 alumínium alkatrész megfelelő-e.

Kerékpár és sportfelszerelések
Az alkalmazások közé tartoznak a forgattyús alkatrészek, kormányszárak, ülésbilincsek, csatlakozó szerelvények, és egyéb szerkezeti kiegészítők.
A fő előnyök az alacsony sűrűség, hasznos erő, megmunkálhatóság, valamint az összetett geometria létrehozásának képessége a viszonylag alacsony alkatrésztömeg megtartása mellett.
Robotika és automatizálás
Robotcsuklók, tartókonzolok, működtető támasztékok, és a szerkezeti csatlakozókhoz gyakran a merevség kombinációja szükséges, dimenziós pontosság, és alacsony tömegű.
6061-A T6 kovácsolás praktikus kiindulási anyagot biztosít azokhoz az alkatrészekhez, amelyek utólag CNC-megmunkálást igényelnek, csapágyülések, és szerelési interfészek.
Gépjárművek és elektromos járművek
A lehetséges alkalmazások közé tartoznak a kiválasztott zárójelek, szerelési alkatrészek, szerkezeti csatlakozók, és segédmechanikai alkatrészek.
Biztonsági szempontból kritikus alváz vagy felfüggesztés alkatrészekhez, az ötvözet állapota, kovácsolási specifikáció, fáradtsági teljesítmény, és a validálási követelményeket a gyártás előtt meg kell határozni.
Hidraulikus és ipari gépek
Hidraulikus alkatrészek, felszerelési tartók, szeleppel kapcsolatos alkatrészek, tengelykapcsoló, és a gépi támaszok profitálhatnak az erő kombinációjából, korrózióállóság, és a megmunkálhatóság.
Nyomástartalmú alkatrészekhez, a tervezésnek külön kell foglalkoznia a nyomás integritásával, tömítés, és az alkalmazandó képesítési követelmények. Az ötvözet megjelölése önmagában nem bizonyítja az alkalmasságot.
Orvosi berendezések és ipari műszerek
Berendezés szerkezetek, beállítási mechanizmusok, szerelőlapok, és a támogató alkatrészek használhatják a 6061-T6-ot, ahol a súly és a pontosság fontos.
Elektromos szerszámok és mechanikus szerelvények
Válogatott házak, sebességváltó támasztékok, szerkezeti csatlakozók, és más megmunkált alkatrészeknek is előnyös lehet a kovácsolás 6061 üresek.
9. Gyakorlati figyelmeztetések a Forge Floorról
Megtanultam néhány leckét a kemény úton. Íme a figyelmeztetéseim azoknak, akik 6061-T6 kovácsolást adnak meg.
Alapértelmezés szerint nem 7075
7075 erősebb, de drágább is, nehezebb hamisítani, nehezebben hegeszthető, és kevésbé korrózióálló. A legtöbb részhez, 6061-T6 elég. Használata 7075 amikor nincs rá szükség, egyszerűen eléget a pénz.
Eloxálás kültéri és tengerparti szolgáltatásokhoz
6061 közepes korrózióállósággal rendelkezik. Jóindulatú beltéri környezetben, jól van.
Hosszú távú kültéri vagy tengerparti expozícióhoz, eloxálja azt. Az oxidréteg védi a felületet és meghosszabbítja az élettartamot.
Erősítse meg a T6 hőkezelést
Nem tudom ezt elégszer elmondani. A 6061 A T6 nélküli kovácsolás nem szerkezeti alkatrész. Kérjen keménységi jelentéseket és szakítószilárdsági adatokat. Ha a szállító nem tudja ezeket biztosítani, keressen másik szállítót.
Használjon natív alumíniumot, Nem újrahasznosított
Újrahasznosított 6061 inkonzisztens kémiája lehet. Előfordulhat, hogy nem egyenletesen eloxálódik, és erőssége változó lehet. Kritikus kovácsolásokhoz, ragaszkodjon a szűz alumínium öntvényhez, és kérjen spektrometriai jelentést minden tételhez.
Fontolja meg alaposan a hegesztést
6061 hegeszthető, de a hőhatás zóna veszít erejéből. Ha 6061-T6 alkatrészt hegeszt, előfordulhat, hogy kisebb szilárdságot kell elfogadnia a hegesztési területen, vagy lehetőség szerint tervezzen hegesztés utáni hőkezelést.
Gép a T6 után
Ha T6 előtt gépel, az alkatrész az oltás során torzulhat. Szűk tűrésű alkatrészekhez, durva gép, T6 kezelés, majd fejezze be a gépet.
10. Végső gondolatok
6061-A T6 nem a legfényesebb alumíniumötvözet. Ezzel nem nyer egy erőversenyt 7075.
Nem nyeri meg a korróziós versenyt 5052. De az ötvözet az, amelyik nap mint nap elvégzi a munkát, rész után rész.
Évtizedeimben a kovácspadlón, Megtanultam, hogy nem mindig a legjobb anyag a legerősebb vagy a legolcsóbb.
Ez az, amelyik megfelel az alkalmazásnak. A szerkezeti alumínium kovácsolások túlnyomó többségéhez, az az anyag 6061-T6.
Ha kovácsolt alkatrészt tervez, kezdje a 6061-T6-tal. Ha megfelel az erődnek, korrózió, és a súlyigény, megtaláltad a választ. És ha nem, majd fontolja meg egy speciálisabb ötvözetre való áttérést.
De ne hagyja ki az igáslót csak azért, mert ismerős. Ismerkedés, ebben az esetben, a bizonyított teljesítmény jele.
GYIK
Mi az a 6061-T6 alumínium kovácsolás?
Ez egy kovácsolás, amelyből készült 6061 alumíniumötvözetből készült, majd oldatos hőkezeléssel és mesterséges öregítéssel T6 temperálásra dolgozzák fel, a vonatkozó specifikáció szerint.
A kovácsolási folyamat képezi az alkatrészt, míg a hőkezelés megteremti a szükséges végső tulajdonságait.
Mi a különbség a 6061-T6 és a 6061-T651 alumínium között??
A T6 oldatos hőkezelt és mesterségesen öregített. A T651 T6 plusz egy szabályozott nyújtás a belső feszültség enyhítésére. A T651-et gyakran használják megmunkált alkatrészekhez, ahol a méretstabilitás kritikus.
A 6061-T6 erősebb, mint a 6063-T6 alumínium?
Igen. 6061-A T6 szakító- és folyáshatára nagyobb, mint a 6063-T6. 6063 inkább az extrudálhatóság és a felületi minőség, semmint a szilárdság miatt választják.
Milyen kemény a 6061-T6 alumínium?
A tipikus keménység kb 95 HB (Brinell). Ez mérsékelt – elég kemény szerkezeti használatra, elég puha ahhoz, hogy könnyen megmunkálható legyen.
Miért van szüksége a 6061-T6 alumíniumra hőkezelésre??
T6 nélkül, 6061 potenciális erejének csak körülbelül a fele. A T6 kezelés Mg2Si részecskéket csap ki, amelyek erősítik az ötvözetet.
A 6061-T6 alumínium alkalmas eloxálásra?
Igen. 6061 egyenletesen eloxál és jól veszi a festéket. Ez egy gyakori választás látható, kozmetikai, és építészeti részek.

