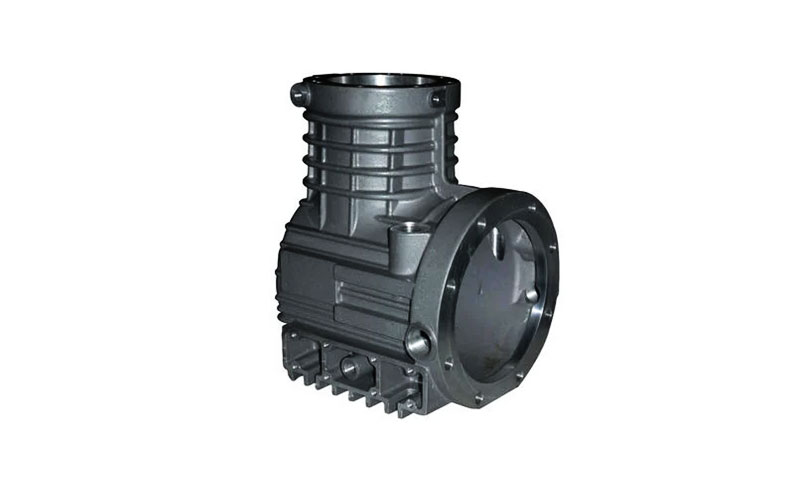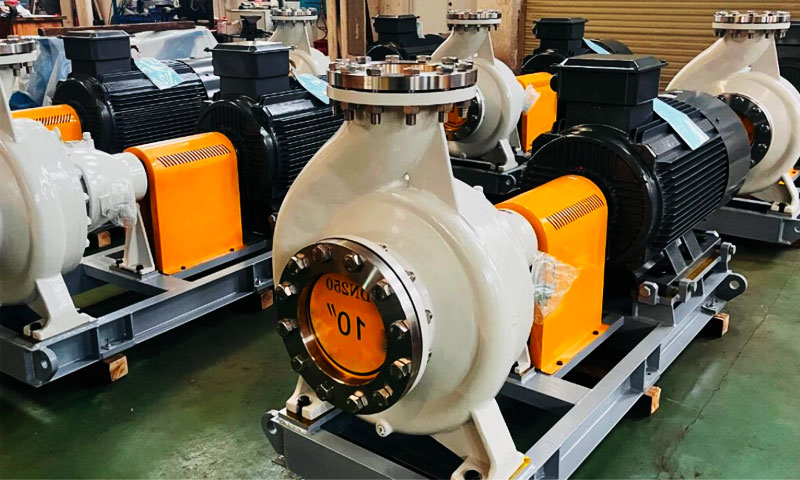
Az enyém felett 29 évek óta precíziós korrózióálló ötvözetöntvények tervezése és gyártása tengervíz sótalanítására, offshore olaj & gáz, és tengeri folyadékrendszerek,
Láttam egy következetesen költséges hibát: a mérnöki csapatok duplex vagy szuperduplex acélminőséget határoznak meg a rajzon, és feltételezzük, hogy bármely öntöde képes olyan öntvényt előállítani, amely megfelel a kovácsolt rúdanyag teljesítményének.
Ez soha nem így van. A duplex rozsdamentes acélok köztudottan érzékenyek az öntvény megszilárdulására, hőkezelés, és szennyeződés-ellenőrzés.
A változók bármelyikét tévessze meg, és a végén egy olyan alkatrészt kapsz, amelynek papíron ugyanaz a névleges kémiája – de 50% alacsonyabb korrózióállóság, rideg törési viselkedés, vagy rejtett belső porozitás, amely nyomás alatt szivárog.
Fordított ozmózishoz (RO), többhatású desztilláció (VEL), és termikus sótalanító üzemek, Az egyedi precíziós öntött duplex és szuperduplex alkatrészek nem csak „szép, ha rendelkezünk”.
Ezek jelentik a kritikus akadályt az idő előtti meghibásodás ellen magas kloridtartalom esetén, nagynyomású, erózióra hajlamos folyamatfolyamok.
Ez a cikk az ötvözetválasztást részletezi, öntési folyamat mérnöki, alkalmazás-specifikus összetevők, gyakori hibamódok, és a folyamatvezérlők, amelyek elválasztják a helyszínen bevált öntvényeket a korán meghibásodott katalógusrészektől.
1. Miért Duplex? & A szuperduplex acélöntvények határozzák meg a sótalanítás megbízhatóságát
A tengervíz-sótalanító rendszerek az ipari folyadékkezelés legagresszívebb üzemi körülményei között működnek: 30,000–45 000 ppm kloridkoncentráció, ig terjedő üzemi nyomások 80 bár SWRO rendszerekhez, nagy sebességű áramlási erózió, és ciklikus termikus terhelés.
A szabványos 316L ausztenites rozsdamentes acél ilyen körülmények között gyorsan meghibásodik – 12-24 hónapon belül lyukas korrózió indul meg a hegesztéseknél és felületi hibáknál, és a stressz korrózió repedése (SCC) felszakíthatja a nyomást tartalmazó alkatrészeket 5 évre.
Duplex acélok, kétfázisú ferrit-ausztenit mikroszerkezettel, a 316 literes folyáshatár nagyjából kétszeresét adja, drámaian jobb lyukkorrózióállóság és réskorrózióállóság, és kiváló SCC ellenállás kloridos környezetben.
Míg a kovácsolt duplex csövek és a rudak egyszerű lineáris alkatrészeket szolgálnak fel, a sótalanítás legkritikusabb részei – a szivattyútestek, szelepházak, spray-elosztók, csőlemezek – geometriailag összetettek.
A hegesztett termékek sérülékeny hegesztési varratokat hagynak hátra, amelyek korróziót kiváltó pontokként működnek.
A precíziós befektetett öntvény ezeket az alkatrészeket monolitként állítja elő, varrat nélküli alkatrészek, optimalizált belső áramlási geometriával és egyenletes anyagteljesítménnyel a teljes alkatrészen.
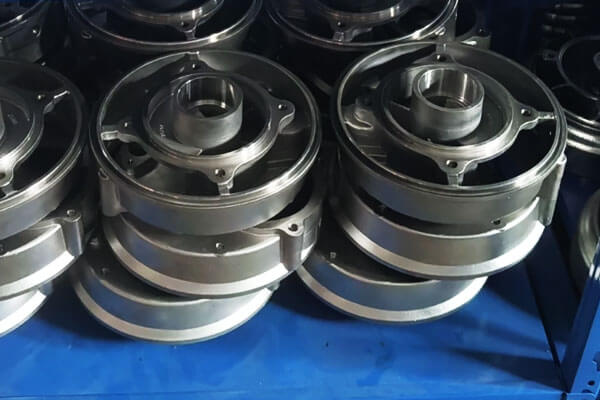
2. Standard Duplex vs. Szuper duplex: Fokozat, Teljesítmény & Kiválasztás
Sótalanító alkalmazásoknál, közötti gyakorlati különbség szabványos duplex és szuper duplex főként az ötvözés mértéke és az ebből eredő lokális korrózióval szembeni ellenállás, mechanikai erő, és szolgáltatási árrés.
Hasznos első szűrési paraméter a Hüvelyes ellenállás egyenértékű száma (Faipari), ami a króm hozzájárulását tükrözi, molibdén, a nitrogén pedig a lyukasztással szembeni ellenállás:
TAKE = % Cr + 3.3(%MO + 0.5%W) + 16%N
Általános mérnöki besorolásként, A hagyományos duplex minőségek általában a PREN 30-40 tartomány, míg a szuperduplex minőségek általában a PREN felett 40.
A PREN hasznos az ötvözetek összehasonlításához, de nem szabad önmagában használni a tényleges sótalanítási teljesítmény előrejelzésére. Mikroszerkezet, felületi állapot, hőmérséklet, klorid koncentráció, és a szolgáltatástervezés mind számít.
| Öntött ötvözet minőség | Tipikus ötvözetcsalád | Tipikus PREN tartomány | Core Performance | Tipikus sótalanítási alkalmazások |
| CD3MN / ASTM Grade 4A (2205-típus) | Standard Duplex | ~35 | Jó egyensúly a kloridos korrózióállóság között, erő, és költség | SWRO szivattyúházak, szeleptestek, sokrétű, általános tengervízzel érintkező alkatrészek |
| CE3MN / ASTM Grade 5A (2507-típus) | Szuper duplex | ~42+ | Nagyobb ellenállás a lyukasztással szemben, hasadás korrózió, és klorid SCC, mint a standard duplex | Nagynyomású SWRO alkatrészek, tengervíz szívó berendezés, nyomást tartalmazó házak, súlyos tengervíz szolgáltatás |
CD3MWCuN / ASTM Grade 6A |
Erősen ötvözött Super Duplex | ~45+ | Fokozott lokális korrózióállóság különösen agresszív kloridos környezetben | Súlyos sóoldat szolgáltatás, igényes tengervíz összetevők, magas korróziós kockázatú alkalmazások |
Kiválasztási útmutató
Kiválasztási alapszabály több évtizedes sótalanítási projektekből: Az alábbiakban működő szabványos SWRO üzemekhez 70 standard tengervíz sótartalmú bár, CD3MN a teljesítmény és a költség legjobb egyensúlyát biztosítja.
Nagynyomású rendszerekhez, magas sótartalmú sóoldat, vagy tengerparti helyek meleg tengervízzel, lépj fel a 2507-es fokozatú szuperduplexre.
A prémium, magas molibdéntartalmú minőségeket csak extrém szolgáltatáshoz tartsa fenn, ahol 15+ éves tervezési élettartam szükséges.
Nincs előnye a szuperduplex túlzott specifikációjának ott, ahol a szabványos duplex megfelelő – az anyagköltség 40-60%-kal nő., és a megmunkálhatóság érezhetően csökken.
3. Miért az optimális folyamat a precíziós befektetési öntés?
Sok csapat kérdezi, miért nem csak tömör duplex rúdból készítünk alkatrészeket, vagy hegesztett lemezből készíti őket. A válasz az integritáson múlik, teljesítmény, és a teljes költség.
Integrált, Monolit komponens geometria
Az egyik fő előnye a befektetési casting az az összetett szeleptest, szivattyú alkatrészek, sokrétű, és a házakat külön öntött alkatrészekként lehet előállítani, nem pedig külön gyártott szakaszok összeállításaként
Ezzel sok hegesztési kötés és a kapcsolódó hőhatás zónák megszűnnek.
Duplex és szuper duplex rozsdamentes acélokhoz, ez különösen értékes, mert a hegesztés szigorú hőbevitelt igényel, interpass hőmérséklet, töltőanyag kiválasztása, és az azt követő kohászati állapot.
A monolit öntvény nem szünteti meg automatikusan a korrózió kockázatát – az öntési hibákat, felületi sérülés, és a helytelen hőkezelés továbbra is problémákat okozhat – de a szükségtelen hegesztett kötések csökkentése leegyszerűsítheti a korróziós és integritási stratégiát.
Közel-háló alakú áramlási geometria
A befektetési öntés simán replikálódik, kontúros belső áramlási utak közvetlenül a hálóhoz közeli alakra.
Az éles megmunkált lépések és a hegesztési perem turbulenciája megszűnik, 30-40%-kal csökkenti az áramlás által felgyorsított eróziót a megmunkált vagy gyártott áramlási útvonalakhoz képest.
Anyaghatékonyság
Összetett szivattyú- és szelepgeometriához, A beruházási öntés 60-70%-kal csökkenti az anyagpazarlást a tömör rúdból történő megmunkáláshoz képest. Nagy értékű duplex ötvözetekkel, ez óriási költségmegtakarítást eredményez.
Méretkonzisztencia
A precíziós öntés megismételhető méretpontosságot biztosít a gyártás során, biztosítja a tömítőfelületek és a csőcsatlakozások egyenletes illeszkedését.
4. Kritikus folyamatszabályozások sótalanítási minőségű duplex öntvényekhez
A megbízható duplex öntvény és a hibás öntvény közötti különbség gyakran észrevehetetlen a szemrevételezés során.
Sótalanító alkalmazásokhoz, korrózióállóság, nyomás integritása, és élettartama a teljes gyártási folyamat szigorú ellenőrzésétől függ, az olvasztástól és öntéstől a hőkezelésig, megmunkálás, és végső felületkezelés.

Olvadékkémia és szennyeződés-ellenőrzés
A duplex rozsdamentes acél teljesítménye nagymértékben függ kémiai összetételétől.
Sótalanító minőségű öntvényekhez, A töltetanyagokat gondosan ellenőrzik, hogy fenntartsák a stabil és kiszámítható ötvözetkémiát.
A revert anyag használata szintén korlátozott a szennyeződés és a kémiai eltérések kockázatának csökkentése érdekében.
Öntés előtt, minden hőt optikai emissziós spektrometriával elemeznek (Oes).
A kémiai összetételt a megadott ötvözetkövetelmények alapján ellenőrzik, különös tekintettel a krómra, molibdén, nikkel, és nitrogén, amelyek közvetlenül befolyásolják a korrózióállóságot és a ferrit-ausztenit egyensúlyt.
A szennyező elemeket, például a ként és a foszfort is figyelik, mert a túlzott mennyiségek negatívan befolyásolhatják az öntvény minőségét és a korróziós teljesítményt.
A PREN további referenciaként használható az ötvözet lyukkorrózióval és réskorrózióval szembeni ellenállásának értékelésekor.
Kapuzás és szilárdítás mérnöki
Duplex rozsdamentes acél öntvények a töltés és a megszilárdulás gondos ellenőrzését igénylik, különösen vastag falú szivattyúházakhoz, szeleptestek, és egyéb nyomást tartalmazó alkatrészek.
A rossz etetési körülmények zsugorodási porozitást és egyéb belső megszakadásokat okozhatnak, amelyek esetleg nem láthatók a külső felületen.
A kapu- és felszállórendszereket ezért az alkatrészek geometriájának és szilárdulási jellemzőinek megfelelően kell megtervezni.
A fő cél a szabályozott megszilárdulás elérése és a nehezebb szakaszok megfelelő betáplálása.
Kritikus nyomást tartalmazó alkatrészekhez, a belső minőséget megfelelő roncsolásmentes teszteléssel igazolják.
A belső porozitás kimutatására röntgenvizsgálat alkalmazható az első cikkeken és a kiválasztott gyártási mintákon, zsugorodás, és egyéb öntési hibák, mielőtt az alkatrészek a végső megmunkáláshoz és összeszereléshez kezdenének.
Megoldás lágyítása és fázisegyensúly szabályozása
Az oldatos lágyítás a duplex öntvénygyártás egyik legkritikusabb lépése.
Casting után, az alkatrészeket oldatos hőkezelésnek vetik alá a megadott hőmérsékleti tartományon belül, majd gyorsan lehűtik, rendszerint vízzel oltással, ahol a minőség és az eljárás megköveteli.
Ennek a kezelésnek a célja a megfelelő ferrit-ausztenit egyensúly helyreállítása és a nemkívánatos intermetallikus fázisok megszüntetése, amelyek az öntés során keletkezhettek..
Sótalanító minőségű duplex öntvényekhez, a cél általában egy kiegyensúlyozott kétfázisú mikrostruktúra, az anyagspecifikáció és az alkatrészkövetelmények által meghatározott pontos átvételi tartománnyal.
Hőmérséklet, tartási idő, és a hűtési sebességet szigorúan ellenőrizni kell.
Nem megfelelő hőkezelési hőmérséklet, elégtelen áztatás, vagy a túlzott lehűlési késleltetés kedvezőtlen fázisegyensúlyt vagy káros fázisok, például szigma vagy chi kialakulását eredményezheti.
Ezek a körülmények csökkenthetik a korrózióállóságot és a mechanikai teljesítményt, még akkor is, ha az öntvény kívülről teljesen normálisnak tűnik.
Ezért fémtani vizsgálatot alkalmaznak a sótalanító minőségű öntvények mikroszerkezetének és fázisegyensúlyának ellenőrzésére..
A hőkezelési feljegyzések és a metallográfiai eredmények nyomon követhetők maradjanak a megfelelő termelési hőig.
Hegesztési javítási szabályzat
A duplex öntvények hegesztési javítását szigorúan ellenőrizni kell, mert a hegesztés megváltoztatja a hegesztési fém mikroszerkezetét és a hőhatászónát.
Bármilyen javítóhegesztést csak az adott duplex minőségnek és alkatrésznek megfelelő jóváhagyott eljárás szerint szabad elvégezni.
Ahol hegesztés utáni oldatos hőkezelésre van szükség, a javított öntvényt megfelelő kezelésnek kell alávetni a szükséges fázisegyensúly és korrózióállóság helyreállítása érdekében.
A hegesztési javítás célja nem egyszerűen egy látható öntési hiba eltávolítása.
A javított területnek is meg kell felelnie ugyanazoknak a funkcionális és kohászati követelményeknek, mint az eredeti öntvénynek, különösen nyomástartalmú és tengervízzel nedvesített alkatrészekhez.
Megmunkálás és felületkezelés
Hőkezelés és öntésvizsgálat után, kritikus jellemzők, például tömítőfelületek, furatok, szerelési felületek, és a helymeghatározó jellemzők precíziós megmunkálása a megadott méretekre és tűrésekre.
Nedves és folyásos felületekhez, a felületi érdesség is ellenőrzött, mert a túlzott érdesség vagy megmunkálási károsodás befolyásolhatja a helyi áramlási viszonyokat és a felületi korróziós viselkedést.
Szerszám állapota, megmunkálási paraméterek, és a végső felületkezelést ezért az alkatrész funkcionális követelményei szerint szabályozzák.
Ahol meg van adva, a végső felületet passziválják vagy más módon kondicionálják, hogy eltávolítsák a szabad vasat és a gyártás során keletkezett felületi szennyeződéseket.
Ez a végső kezelés tiszta rozsdamentes acél felületet biztosít, és segít megőrizni a megfelelő ötvözetválasztással létrehozott korrózióállóságot, irányított öntés, hőkezelés, és precíziós megmunkálás.
5. Korróziós teljesítmény sótalanító környezetben
A pontozás és a hasadék korróziója
A sótalanító környezet többféle korróziós veszélyt jelent: pontszerű korrózió a kloridionoktól, réskorrózió a tömítéseknél és a karimás csatlakozásoknál, és feszültségkorróziós repedés húzófeszültség hatására kloridtartalmú környezetben.
Duplex stainless steels offer significant advantages over austenitic grades in all three modes.
Duplex grades have the same or even better corrosion resistance and mechanical strength as their austenitic counterparts.
Compared with cast austenitic steels, they are more resistant to stress corrosion cracking and less susceptible to corrosion fatigue in chloride-containing fluids.
The ranking of corrosion performance in seawater follows a clear hierarchy:
- Szuper duplex (Faipari > 40) — most resistant to general and localized corrosion attack.
- Standard duplex (PREN 35–40) — suitable for moderate temperature and chloride levels.
- Austenitic 6Mo (Fa ~ 35) — comparable to standard duplex in PREN but lower strength.
- Austenitic 316L (Fa ~ 25) — adequate for ambient seawater but prone to pitting in warm, chlorinated conditions.
Hőmérsékleti hatások
A hőmérséklet az a kritikus változó, amely meghatározza, hogy egy adott ötvözet működőképes-e vagy meghibásodik.
A kovácsolt SDSS és az öntött duplex összehasonlító vizsgálata kimutatta, hogy a hőmérséklet-emelkedés jelentősen rontja a passzív film stabilitását.
Mindkét SDSS fokozat (S32750 és S32760) megőrzött passzivitás szintetikus tengervízben 70°C-ig.
Az öntött ötvözet DIN/EN 1.4517 50°C felett elvesztette passzivitását. A fenti impedancia értékek 5 × 10⁵ Ω·cm² 25 °C-on a hőmérséklettel csökkent, legjelentősebb az öntött ötvözet esetében.
A korróziós áramsűrűség hárommal nőtt- 25°C-os lépésenként ötszörösére.
Az 50°C feletti sótalanítási alkalmazásoknál – ami magában foglalja a többhatású desztillációt és számos termikus eljárást – elengedhetetlenek a szuperduplex öntvények megfelelő hőkezeléssel..
A szabványos duplex elfogadható lehet alacsonyabb hőmérsékleten, de a hibahatár kicsi.
Korróziós fáradtság
A sótalanító szivattyúk dinamikus terhelési körülmények között működnek. A járókerekek váltakozó feszültséget tapasztalnak, miközben az áramlási mezőn keresztül forognak.
A szelep alkatrészek nyomásingadozást tapasztalhatnak. Kloridos környezetben, a korróziós kifáradás életkorlátozó mechanizmussá válik.
A duplex rozsdamentes acélok érzékenyek a klorid által kiváltott SCC-re és a korróziós kifáradásra, de egyértelműen hasznos előnyöket kínálnak az ausztenites minőségekkel szemben a repedésállóság tekintetében.
A ferritszint kb 55% erőssége miatt ajánlott, ellenáll a korróziós kifáradásnak, és kloridfeszültség-korróziós repedésállóság.
6. Hibaelemzés: Tanulságok a mezőről
Esettanulmány: Sigma fázis a sótalanító kapcsolóban
Az ASTM A820 Grade 2A duplex rozsdamentes acélból készült 6 hüvelykes Style D tengelykapcsoló öntvény meghibásodása egy sótalanító üzemben részletes esettanulmányt nyújt a gyártás okozta meghibásodásról.
Meghibásodási mód:
Helyi korróziós támadás, amely repedéshez és végső töréshez vezet.
Kiváltó ok:
A mikroszerkezeti elemzés megerősítette a rideg szigma fázis jelenlétét a ferrit és az ausztenit mellett a mátrixban, ami szokatlan volt a meghibásodott tengelykapcsoló szobahőmérsékletű szolgáltatását tekintve.
A szigma fázist a gyártás során vezették be a nem megfelelő hőkezelés és az elégtelen hűtési sebesség miatt.
Kármentesítés:
Fiatalító hőkezelés 1200°C-on a 30 perc, majd a kioltás helyreállította a ferrit/ausztenit mikrostruktúrát, és kb. 30%.
A végeselemes elemzés jelentős maradó hőfeszültségeket mutatott ki az oltás során, amelyeket megfelelő hűtési gyakorlattal kell kezelni.
Mérnöki óra:
Minden duplex öntvénynek dokumentált megoldással végzett lágyítási és oltási rekordokkal kell rendelkeznie. Ha a hőkezelés nem igazolható, az alkatrészt nem szabad tengervízzel való használatra átvenni.
Gyakori meghibásodási mechanizmusok és megelőzés
| Hiba mód | Kiváltó ok | Megelőzés |
| Szigma fázis ridegség | Lassú lehűlés az izzítástól; újramelegítés 600-950°C-ra | Kötelező vizes oltás az oldatos izzítás után; kerülje a stresszoldást a szigma tartományban |
| Gödrös korrózió | Nem megfelelő PREN; hibás fázisegyensúly; felületi szennyeződés | Adja meg a szuper duplexet >50°C szolgáltatás; ellenőrizze a PREN-t; megmunkálás után passziválni |
| Réskorrózió | Hegesztési varratok; rossz tömítés kialakítás; hiányos behatolás | Lehetőség szerint egy darabból álló öntvényt használjon; megfelelő tömítés kiválasztása |
Korróziós fáradtság |
Porozitás; felületi hibák; magas stresszkoncentráció | Az öntési minőség ellenőrzése; shot peen kritikus felületek; kialakítás a fáradtság ellen |
| Feszültségkorróziós repedés | Maradék húzófeszültség; kloridos környezet | Stresszoldás 520°C-on; kerülje a magas hőmérsékletű stresszoldást |
7. Kulcsfontosságú egyedi duplex öntési alkatrészek a sótalanító rendszerekben
A duplex és szuperduplex öntvények különösen értékesek olyan sótalanító berendezésekben, ahol kloridnak van kitéve, nyomás, folyadék sebessége, és összetett geometria együtt fordul elő.
Öntödemérnöki szempontból, a cél nem egyszerűen egy korrózióálló ötvözet kiválasztása, hanem szilárd kohászattal öntvényt készíteni, szabályozott geometria, és elegendő megmunkálási ráhagyás a végső funkcionális méretek eléréséhez.
Nagynyomású SWRO szivattyúházak
A nagynyomású szivattyúk kritikus összetevői a tengervíz fordított ozmózisos rendszereinek.
A burkolatuknak ellenállniuk kell a megnövekedett nyomásnak, folyamatos tengervíz expozíció, hidraulikus terhelés, és potenciális erózió.
Az egyedi duplex vagy szuperduplex öntvényházak monolitikus nyomástartó szerkezetet biztosíthatnak, miközben lehetővé teszik az összetett csavarmeneteket, szívó- és nyomószakaszok, borda, szerelési főnökök, és a karimás csatlakozásokat a végső geometriájukhoz közel kell elkészíteni.
Ezután a CNC megmunkálás befejezi a tengelyfuratot, tömítő felületek, karima arcok, és egyéb kritikus dimenziók.
Reprezentatív projektpélda: Egy tengervíz-szolgáltatási projekt kicserélte a hagyományos 316 literes szivattyúházakat a kritikus nedves területeken ismétlődő lokális korrózió után.
Ezt követően egy duplex öntvényházat választottak ki, hogy nagyobb korrózióállósági határt biztosítson, miközben megtartja a szükséges nyomást és megmunkálási képességet.
Szeleptestek és belső kárpitelemek
Szelepek sótalanító üzemekben használt klorid tartalmú víz hatásának vannak kitéve, nyomásingadozások, és ismételt nyitási és zárási ciklusok.
A testnek meg kell őriznie a nyomás sértetlenségét, míg a belső borításnak megbízható tömítést kell biztosítania és ellenállnia kell a helyi eróziónak.
Az egyedi duplex öntött szeleptestek integrálhatják a fő nyomáshatárt, csatlakozó portok, és a belső üregeket egyetlen komponenssé.
A CNC megmunkálás ezután létrehozza a kritikus szelepüléseket, furatok, szálak, karima arcok, és tömítőfelületek.
Agresszívebb tengervíz vagy sóoldat szolgáltatáshoz, szuper duplex minőségek választhatók az olyan alkatrészekhez, mint az ülések, dugók, szár, vagy más áramlásnak kitett burkolat, a tervezési és korróziós követelményektől függően.
Tengervízelosztók és permetező fúvókák
A termikus sótalanító rendszerek és bizonyos sóoldat-kezelő rendszerek elosztókat és permetező alkatrészeket használnak a folyadékáramlás szabályozására és elosztására.
Ezek a részek gyakran viszonylag kis nyílásokat tartalmaznak, ívelt átjárók, és lokalizált nagy sebességű áramlási régiók.
A befektetett öntvény jól illeszkedik ezekhez a geometriákhoz, mert bonyolult külső formákat és belső áramlási jellemzőket képes reprodukálni, miközben minimálisra csökkenti a későbbi megmunkálás mennyiségét.
Duplex vagy szuperduplex permetező alkatrészekhez, az öntési folyamatnak meg kell őriznie a jó felületi integritást a nyílások körül, áramlási átmenetek, és kapcsolódási területek, mivel a helyi felületi hibák az erózió vagy a lokális korrózió kezdőpontjaivá válhatnak.
Csőlapok és hőcserélő alkatrészek
A csőlemezek olyan szerkezeti elemek, amelyek nagyszámú hőcserélő csövet támogatnak, és meg kell őrizniük a méretstabilitást, miközben korrozív technológiai közegeknek vannak kitéve..
Az öntési útvonal hálóhoz közeli szerkezeti formát hozhat létre, míg a CNC megmunkálás létrehozza a csőfuratokat, tömítő felületek, szerelési jellemzők, és egyéb precíziós interfészek.
Ahol egy alkatrész hegesztett rátéteket tartalmaz, burkolat, vagy több anyagból, az interfészek további mérnöki figyelmet igénylő területekké válnak.
A homogén duplex öntvény egyszerűsítheti az anyagot és a gyártási szerkezetet, ha az alkalmazás alkalmas öntési megoldásra.
Energia-visszanyerő eszköz összetevői
Az SWRO rendszerek energiavisszanyerő berendezései nagy nyomáson és ismételt nyomásciklus mellett működnek.
Belső alkatrészeik ezért a mechanikai szilárdság kombinációját igénylik, korrózióállóság, méretkonzisztencia, és jó felületi állapot.
Egyedi szuperduplex öntvények megfontolhatók a kiválasztott nyomástartó házaknál, sokrétű, rotorok, ujjú, és áramlásszabályozó alkatrészek, az adott energia-visszanyerési technológiától függően.
Ezekhez az alkatrészekhez, A méretszabályozás különösen fontossá válik a belső hézagok kis eltérései miatt, tömítő felületek, vagy az áramlási csatornák befolyásolhatják a működési teljesítményt.
8. Duplex 2205 VS. Szuper duplex 2507: Hogyan válasszon a vásárló?
Sótalanító berendezésekhez, közötti választás Duplex 2205 és Szuper duplex 2507 klorid expozíción kell alapulnia, üzemi hőmérséklet, a korrózió súlyossága, nyomás, alkatrész geometriája, és a szükséges élettartamot – nem csupán a névleges ötvözetszilárdságon.
Öntött alkatrészekhez, a vásárlóknak is figyelniük kell a megfelelő leadott fokozatok ahelyett, hogy csak a kovácsolt „2205” vagy „2507” megjelöléseket határozná meg.
Tipikus öntött társai közé tartozik CD3MN (2205-típus) és CE3MN (2507-típus).
| Kiválasztási tényező | Duplex 2205-Típus | Super Duplex 2507-Típus |
| Tipikus öntvényminőség | CD3MN / ASTM A890/A995 Grade 4A | CE3MN / ASTM A890/A995 Grade 5A |
| Ötvözet kategória | Szabványos duplex rozsdamentes acél | Super duplex rozsdamentes acél |
| Korrózióállóság | Nagy ellenállás a klorid által kiváltott lyukkorrózióval és réskorrózióval szemben | Nagyobb ellenállás, különösen agresszívebb kloridos környezetben |
| Tipikus PREN szint | Hozzávetőlegesen 35 általános hivatkozásként | Jellemzően 42+ általános hivatkozásként |
| Mechanikai szilárdság | Magas | Nagyon magas |
| Kloriddal szembeni ellenállás SCC | Kiváló a hagyományos ausztenites rozsdamentes acélokhoz képest | Kiváló, nagyobb korróziós határral súlyos üzemben |
| Tengervíz szolgáltatás | Számos tengervízhez alkalmas, SWRO, és általános sótalanító komponensek | Előnyös, ha klorid expozíció, hőmérséklet, koncentráció, vagy az áramlási viszonyok súlyosabbak |
| Magas klorid tartalmú sóoldat | Alkalmas, ha a működési feltételeket szabályozzák | Jobban alkalmas erősen koncentrált sóoldathoz és erős klorid-expozícióhoz |
| Hőmérséklet érzékenység | Megfelelő szabályozást igényel a káros fáziskiválás elkerülése érdekében | Érzékenyebb a hőterhelésre, ezért különösen szigorú hőkezelési ellenőrzést igényel |
Tipikus alkalmazások |
Szivattyú burkolatok, szeleptestek, sokrétű, forgalmazók, szerkezeti nyomást tartalmazó öntvények | Nagynyomású szivattyú alkatrészek, súlyos üzemű szeleptestek, kritikus nedves alkatrészek, agresszív sóoldat rendszerek |
| Gyártási nehézség | Viszonylag könnyebb leadni, hőkezelés, és gép | Igényesebb a magasabb ötvözettartalom és a szigorúbb kohászati ellenőrzés miatt |
| Anyag- és feldolgozási költség | Általában alacsonyabb | Általában magasabb |
| Vevői prioritás | Kiegyensúlyozott korrózióállóság, erő, gyárthatóság, és költség | Maximális korróziós határ és hosszú távú megbízhatóság nehéz körülmények között |
| Javasolt kiválasztási alap | Közepestől súlyosig terjedő tengervíz szolgáltatás, ahol a 2205-ös típusú teljesítmény elegendő | Súlyos klorid, tömény sóoldat, magasabb hőmérséklet, vagy további korróziós határt igénylő alkalmazásokhoz |
9. Piaci trendek és jövőbeli kilátások
A duplex rozsdamentes acél globális piacát kb USD 4.4 milliárd be 2025 és az előrejelzések szerint eléri USD 6.1 milliárddal 2031, megközelítőleg összetett éves növekedési ütem elérése 5.7%.
A sótalanítási szegmens ennek a növekedésnek a kulcsa.
Az édesvíz iránti globális kereslet folyamatosan növekszik, a sótalanító és víztisztító telepek bővítésének ösztönzése, különösen a Közel-Kelet száraz vidékein, Észak-Afrika, és ázsiai-csendes-óceáni.
A sótalanítási folyamatokban jelenlévő intenzív kloridkoncentráció a duplex és a szuperduplex rozsdamentes acélokat a kritikus komponensek választott anyagává teszi..
Egyedül az Egyesült Arab Emírségekben, a duplex rozsdamentes acél iránti kereslet az előrejelzések szerint CAGR-t meghaladó mértékben fog növekedni 7% a következő öt évben, elsősorban a sótalanítási és vízkezelési alkalmazások vezérlik.
Három technológiai trend határozza meg a sótalanításra szolgáló duplex öntvények jövőjét:
- Magasabb ötvözetű szuperduplex minőségek PREN túllépéssel 45 a legagresszívebb magas hőmérséklethez, magas kloridtartalmú alkalmazások.
- Additív gyártás összetett duplex komponensek, tervezési szabadságot kínál a hagyományos öntvényen túl.
- Digitális minőségbiztosítás — blokklánc alapú anyagkövethetőség és digitális hőkezelési nyilvántartás az életciklus-kezeléshez.
10. Következtetés
A duplex és szuperduplex precíziós öntvények jelentik a megbízható sótalanító rendszerek énekelt gerincét.
A nagy szilárdság kombinációját nyújtják, kiváló kloridos korrózióállóság, és zökkenőmentes monolitikus konstrukció, amelyhez semmilyen más anyag- és folyamatkombináció nem tud illeszkedni az összetett nyomás- és áramlási komponensekhez.
De az osztályzat a rajzon csak a kiindulópont. Az igazi teljesítmény az ellenőrzött olvasztáson keresztül épül fel, mérnöki megszilárdítás, precíz oldatos izzítás, és szigorú minőségellenőrzés.
Vágja le a sarkokat ezen lépések bármelyikén, és olyan alkatrészt kap, amely papíron jól néz ki – és idő előtt megbukik a terepen.
Után 29 éve ebben az iparágban, a tanácsom egyszerű: a sótalanító duplex öntvényeket ne csak az ár alapján szerezze be.
Az öntvényen megtakarított néhány százalék 10-szer többe kerül az idő előtti csere esetén, nem tervezett leállás, és kiesett a termelés.
Dolgozzon egy duplex ötvözetekre szakosodott öntödével, dokumentálja a folyamat minden lépését, és minden hőfokon ellenőrzi a fázisegyensúlyt és az integritást.
Ahogy a globális sótalanítási kapacitás folyamatosan bővül, hogy megfeleljen a növekvő vízterhelésnek, A megbízható korrózióálló alkatrészek továbbra is az üzem rendelkezésre állásának és az alacsony életciklus-költségnek a legfontosabb tényezői maradnak.
Az öntödék, amelyek elsajátítják a duplex acélöntvény-technika árnyalatait, továbbra is központi szerepet töltenek be a növekedésben.
GYIK
Miért kötelező az oldatos izzítás a duplex öntvényeknél??
Az oldatos lágyítás feloldja a szigma fázist és más másodlagos fázisokat, amelyek a megszilárdulás és a lassú hűtés során keletkeznek.
Anélkül, az öntvény korrózióállósága csökken, alacsonyabb rugalmasság, and increased susceptibility to cracking.
Solution annealing at 1050–1130°C followed by immediate water quenching is essential.
Duplex öntvények hegeszthetők?
Duplex castings can be welded with qualified procedures, but the ferrite-to-austenite balance in the weld metal and heat-affected zone must be controlled.
Heat input should be limited, interpass temperature maintained below 100°C, and post-weld solution annealing performed if possible. Field welding is strongly discouraged.
Hogyan viszonyul az öntött duplex a kovácsolt duplexhez a korróziós teljesítmény tekintetében??
Cast duplex has a coarser microstructure than wrought, with approximately three times larger inter-austenitic spacing.
This reduces passive film stability, particularly at elevated temperatures.
Öntvény 1.4517 loses passivity above 50°C in synthetic seawater, while wrought S32760 resists up to 70°C. Proper heat treatment minimizes this difference but does not eliminate it.
Melyik ASTM szabvány vonatkozik a duplex rozsdamentes acélöntvényekre?
Az ASTM A995/A995M ausztenites-ferritet takar (duplex) rozsdamentes acél öntvények nyomást tartalmazó alkatrészekhez.
Az egyenértékű ASTM A890 az általános duplex öntvényekre vonatkozik. Az osztályzatok közé tartozik az 1B, 2A, 3A, 4A, 5A, és 6A, az 5A és 6A szuperduplex minőség.