
Über meinem 28 Wir betreiben seit Jahren Aluminiumschmiede- und Präzisionsbearbeitungslinien für Motorrad- und Automobilstrukturteile, Ich habe die gleiche Frage schon öfter gehört, als ich zählen kann:
„Sie haben das Aluminium bereits in die Matrize gepresst. Es ist die richtige Form. Warum müssen Sie es anschließend CNC-bearbeiten??”
Das ist eine berechtigte Frage von jemandem, der nicht schon einmal neben einer 400-Tonnen-Schmiedepresse gestanden und gesehen hat, was auf der anderen Seite herauskommt.
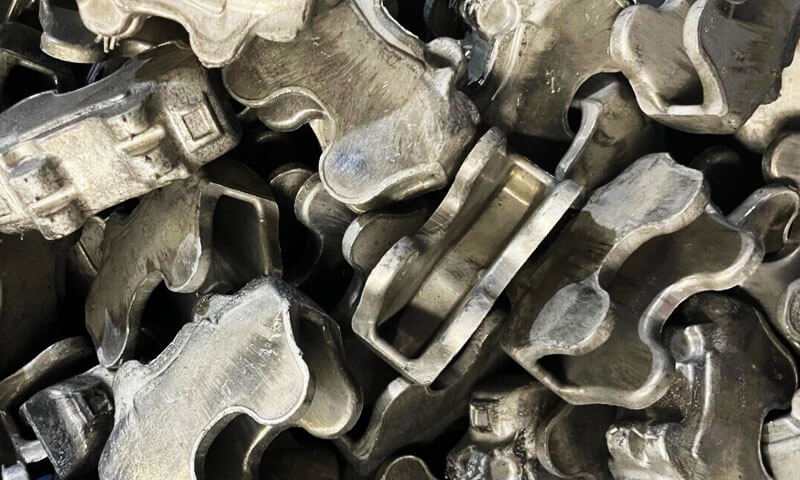
Die meisten Menschen gehen davon aus, dass beim Schmieden ein einbaufertiges Teil entsteht. In Wirklichkeit, Was aus dem Gesenk herauskommt, ist ein Schmiederohling – ein strukturelles Fundament, kein fertiges Produkt.
Durch das Schmieden erhält das Material Festigkeit und eine raue Form; Die präzise CNC-Bearbeitung verwandelt diesen starken Rohling in ein Teil, das tatsächlich passt, Siegel, und leistet über Tausende von Betriebsstunden zuverlässig seinen Dienst.
In diesem Artikel wird genau erläutert, warum eine sekundäre CNC-Bearbeitung für Hochleistungs-Aluminium-Schmiedekomponenten nicht verhandelbar ist, welche Operationen es ausführt, wie Schmieden und Zerspanen als komplementäre Prozesse zusammenarbeiten, und worauf Sie bei einem Lieferanten achten sollten, um kostspielige Produktionslücken zu vermeiden.
Das ist keine Lehrbuchtheorie – es ist das, was wir durch Versuche gelernt haben, Schrott, und Feldfehleranalyse.
1. Schmieden gibt Ihnen einen Rohling, Kein fertiges Teil
Beginnen wir mit dem, was Aluminiumschmieden geht eigentlich gut. Wenn Sie einen Aluminiumbarren erhitzen und ihn unter Hunderten von Tonnen Druck in einen Formhohlraum pressen, Sie erreichen vier wichtige Dinge:
- Sie bilden die gesamte endkonturnahe Form des Teils
- Sie verfeinern und richten die innere Kornstruktur entlang von Lastpfaden aus
- Sie erstellen kontinuierliche Metallflusslinien, die der Teilegeometrie folgen, die Ermüdungsfestigkeit drastisch verbessert
- Sie schaffen die grundlegende strukturelle Integrität, die geschmiedete Teile um 30–50 % stärker macht als aus dem Vollen gefertigte Äquivalente
Das ist ein enormer Wert. Aber Folgendes kann Schmieden nicht leisten:, Egal wie gut dein Würfel ist: es kann keine endgültigen Präzisionsabmessungen erzeugen, glatte Passflächen, oder feine interne Funktionen.
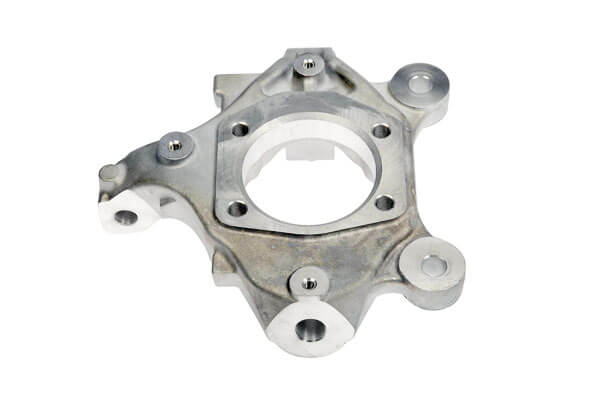
Die inhärenten Grenzen der geschmiedeten Geometrie
Jedes Schmiedegesenk muss einen Kompromiss zwischen Formbarkeit und Präzision eingehen:
- Formschrägen: Sie benötigen eine Formschräge von 1–3° pro Seite, um das Teil aus der Matrize auszuwerfen.
Das bedeutet, dass jede vertikale Fläche konisch ist, nicht quadratisch. Sie können keine konische Montagefläche montieren. - Toleranz im Originalzustand: Selbst das beste Gesenkschmiedestück weist eine Maßgenauigkeit von nur ±0,2–0,5 mm auf. Für Befestigungslöcher, Lager passt, und Dichtflächen, Sie benötigen ±0,02–±0,05 mm.
- Oberflächenzustand: Oberflächen im geschmiedeten Zustand weisen Oxidablagerungen auf, geringer Werkzeugwiderstand, und Trennlinienblitz.
Sie sind nicht flach genug, glatt genug, oder konsistent genug für eine Abdichtung oder eine präzise Verbindung. - Gute Funktionen: Kleine Löcher, Threads, Dichtungsnuten, und dünne Rippen können nicht zuverlässig geschmiedet werden.
Das Metall fließt nicht gleichmäßig in winzige Formteile, und es ist nahezu unmöglich, sie ohne Schaden auszuwerfen.
Ich hatte einmal einen neuen Produktingenieur, der versuchte, einen geschmiedeten Motorradbremssattel ohne Formschräge und mit eingeschmiedeten Gewindelöchern zu bestellen. Er dachte, wir würden für die Bearbeitung zu viel verlangen.
Nach drei gescheiterten Würfelversuchen und 12 verschrottete Musterteile, Er akzeptierte schließlich, was die alten Hasen bereits wussten: Schmieden baut die Struktur auf; Die Bearbeitung liefert die Präzision.
Für Teile wie Bremssättel, obere Gabelbrücken, Fußrasten, und Stoßdämpferverbindungen – die Merkmale, die dafür sorgen, dass das Teil tatsächlich zusammengebaut und funktioniert, sind genau die Merkmale, die durch Schmieden nicht erzeugt werden können.
2. Was genau bewirkt die Präzisions-CNC-Bearbeitung eines geschmiedeten Rohlings??
CNC-Bearbeitung geht es nicht nur darum, „die Ränder zu bereinigen“. Es führt fünf kritische Arbeitskategorien aus, die einen Schmiederohling in ein funktionsfähiges Bauteil verwandeln.
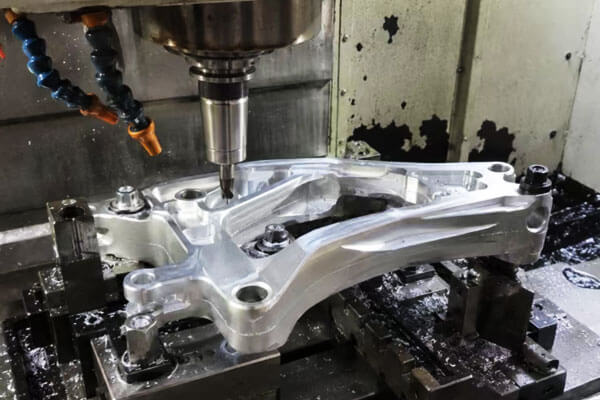
Montage & Löcher lokalisieren
Fast jedes geschmiedete Strukturteil ist mit etwas anderem verbunden – einem Rahmen, ein Schock, eine Bremsbaugruppe.
Die Genauigkeit der Lochposition bestimmt, ob das Teil gerade verschraubt wird, ob Lücken links und rechts gleichmäßig sind, und ob die Baugruppe nach der Installation eine ungleichmäßige Belastung aufweist.
Verschieben Sie ein Lochmuster um 0.15 mm an der oberen Klemme eines Motorrads, und die Gabeln binden. Verschieben Sie es um 0.3 mm, und das Teil lässt sich überhaupt nicht zusammenbauen.
Beim Schmieden kann die Lochpositionstoleranz nicht zuverlässig kleiner als etwa ±0,4 mm gehalten werden. CNC-Bohrungen und Ausbohren halten ±0,05 mm oder besser, sogar über Mehrlochmuster hinweg.
Gewindelöcher
Gewindelöcher benötigen einen genauen Durchmesser, Tiefe, Hahnposition, und Gewindeformqualität.
Für Teile, die zur Wartung zerlegt und wieder zusammengebaut werden, Schlechte Fadenqualität bedeutet abgerissene Fäden, lose Befestigungselemente, und Feldausfälle.
Beim Schmieden können keine brauchbaren Gewinde entstehen. Sie können ein Pilotloch schmieden, aber das letzte Gewinde wird immer bearbeitet.
Wir steuern auch die Gewindetiefe und die Senkgeometrie präzise auf der CNC – etwas, das Sie mit einem Handgewindebohrer nicht dauerhaft erreichen können.
Paarung & Gesichter lokalisieren
Oberflächen im geschmiedeten Zustand sind nie flach genug, um als Montageflächen verwendet zu werden. Eine geschmiedete Oberfläche kann über die gesamte Fläche hinweg Abweichungen von 0,2–0,5 mm aufweisen, plus Entformungsschräge.
Schrauben Sie zwei solche Flächen zusammen, und es kommt zu einer ungleichmäßigen Klemmung, Leckpfade der Dichtung, und Teile, die sich unter Last verschieben.
CNC-Planfräsen erzeugt typischerweise eine kontrollierte Ebenheit 0.02 mm per 100 mm für Strukturflächen, und noch fester für die Abdichtung von Oberflächen.
Für Bremssattelkörper, Diese Ebenheit verhindert, dass Bremsflüssigkeit ausläuft. Es ist nicht kosmetisch – es ist funktional.
Lagersitze & Halterillen
Jedes Teil, das sich dreht, Drehpunkte, oder eine Dichtung hält, benötigt Präzisionsbohrungen, Lagersitze, und Sprengringnuten.
Diese Merkmale erfordern Durchmessertoleranzen im Hundertstelmillimeterbereich und sind scharf, konsistente Rillengeometrie.
Durch Schmieden kann keine Lagerbohrung mit H7-Toleranz hergestellt werden. Es kann keine rechtwinklige Haltenut mit scharfen Ecken erzeugt werden. Hierbei handelt es sich ausschließlich um CNC-Operationen – Drehen, langweilig, und Innenrillen.
Konturen, Aufhellende Funktionen & Kanten brechen
Hochleistungsschmiedeteile erhalten häufig Blitztaschen, Fasen, und verfeinerte Außenkonturen bei der Bearbeitung.
Wir entfernen überschüssiges Material dort, wo keine Last vorhanden ist, um Gewicht zu sparen – entscheidend für Motorrad- und Automobilteile, bei denen es auf jedes Gramm ankommt.
Wir brechen auch scharfe Kanten, Trennfugengrat entfernen, und Übergänge mischen.
Das dient nicht nur dem Aussehen: Scharfe Kanten erhöhen die Belastung. Eine sauber bearbeitete Fase kann die Ermüdungslebensdauer eines belasteten Teils um 20–30 % verbessern.
Am Ende des Tages, Die CNC-Bearbeitung sorgt nicht nur dafür, dass das Teil passt. Es kontrolliert das Gewicht, Gleichgewicht, Versiegelung, Tragen Sie das Leben, und Müdigkeitsleistung.
3. Schmieden und CNC-Bearbeitung: Komplementär, Nicht konkurrierend
Manchmal höre ich, dass Leute dies als „Schmieden vs. Bearbeitung.“ Das ist die falsche Sichtweise.
Sie lösen völlig unterschiedliche Probleme, und die besten Komponenten nutzen beide für das, was sie jeweils am besten können.
| Verfahren | Kernfunktion | Primärstärke | Schlüsselbeschränkung |
| Aluminiumschmieden | Baut ein strukturelles Fundament; richtet den Getreidefluss aus; verbessert die Dauerfestigkeit | Überlegene Materialintegrität; hohes Festigkeits-/Gewichtsverhältnis | Begrenzte Maßhaltigkeit; kann keine feinen Merkmale erzeugen |
| Präzise CNC-Bearbeitung | Liefert endgültige Maßgenauigkeit; erzeugt funktionale Merkmale; steuert die Oberflächenqualität | Äußerst präzise; flexible Feature-Geometrie | Entfernt Material; verbessert nicht die Festigkeit des Grundmaterials |
Warum nicht einfach aus massivem Stangenmaterial bearbeiten??
Wenn Sie Präzision brauchen, Warum nicht einfach das ganze Teil aus einem massiven Aluminiumblock fräsen?? Das haben mich auch schon Leute gefragt.
Es stimmt, dass Sie auf einer CNC-Fräse fast jede Form aus Vollmaterial herstellen können. Aber es gibt drei große Nachteile:
- Massive Materialverschwendung: Für einen typischen Motorradbremssattel, Sie würden 65–75 % des Startbalkens als Chips entfernen.
Geschmiedete Rohlinge entfernen nur 10–20 %. Für hochvolumige Produktion, Das ist ein enormer Kostenunterschied. - Kornfluss unterbrechen: Bearbeitung aus Vollschnitten quer zur natürlichen Faserrichtung. Geschmiedete Teile haben einen Kornfluss, der der Form des Teils folgt, Dadurch wird die Ermüdungsfestigkeit um 30–50 % verbessert.
Ich habe gesehen, dass ermüdungsgeprüfte, aus dem Vollen gefertigte Bremssättel bei weniger als der Hälfte der Zyklenzahl rissen wie geschmiedete und bearbeitete Gegenstücke. - Längere Zykluszeit: Die Bearbeitung eines komplexen Teils aus dem Vollen dauert zwei- bis dreimal länger als die Bearbeitung eines nahezu endbetonten Schmiederohlings.
Warum nicht einfach schmieden und die Bearbeitung überspringen??
Auf der anderen Seite, Sie können die Bearbeitung nicht überspringen und Teile im Schmiedezustand zusammenbauen.
Die Toleranz ist zu gering, Die Oberflächen sind zu rau, und es gibt keine funktionalen Features. Das Teil wird nicht passen, wird nicht versiegelt, und wird vorzeitig scheitern.
Der optimale Produktionsablauf
Für Hochleistungs-Aluminium-Strukturteile – Bremssättel, obere Gabelbrücken, Fußrasten, Schockverbindungen, und dergleichen – der bewährte Standardprozessablauf ist:
Produktdesign → Gesenkentwicklung → Warmschmieden von Aluminium → Wärmebehandlung → Präzisions-CNC-Bearbeitung → Maßkontrolle → Oberflächenveredelung → Endkontrolle & Lieferung
Diese Kombination nutzt die Festigkeit und Materialeffizienz des Schmiedens sowie die Präzision und Detailtreue der CNC-Bearbeitung.
Es bietet Ihnen das Beste aus beiden Welten, Und auf diese Weise werden fast alle Hochleistungsaluminiumstrukturteile hergestellt.
4. Warum Beschaffungsteams über den Tellerrand der Schmiede hinausschauen müssen
Wenn Sie geschmiedete Aluminiumkomponenten beschaffen, Der größte Fehler, den Sie machen können, besteht darin, nur zu fragen, ob der Lieferant eine Schmiedepresse hat.
Die Fähigkeit, den Rohling zu schmieden, ist nur die halbe Miete. Ob Sie auf stabil hochfahren können, Eine qualitativ hochwertige Massenproduktion hängt vollständig von der Sekundärbearbeitungs- und Prozessintegrationsfähigkeit des Lieferanten ab.
Es sind vier kritische Fähigkeiten zu bewerten:
Richtige Planung der Bearbeitungszugabe
Die Bearbeitungszugabe ist ein Balanceakt. Lass zu viel, Sie verschwenden Material und verlängern die CNC-Zykluszeit.
Lassen Sie zu wenig übrig, und man kann die Schmiedeskala nicht aufräumen, Entwurfswinkel, und Verzerrung – am Ende entsteht eine freiliegende Schmiedehaut auf einer Steckfläche.
Gute Lieferanten integrieren vom ersten Tag an Bearbeitungszugabe in die Formgestaltung. Sie fügen nicht nur eine Uniform hinzu 0.5 mm überall. Sie berücksichtigen Bereiche mit hoher Verzerrung stärker und weniger stabile Merkmale.
Hier verdienen erfahrene Werkzeugbauer ihr Geld. Ich habe schlecht gestaltete Matrizen gesehen 1 mm überschüssiges Material auf der einen Seite und negatives Material auf der anderen Seite – unbrauchbar.
Konsistente Fixierungsstrategie
Komplexe Schmiedeteile erfordern fast immer mehrere Aufspannungen zur Bearbeitung aller Seiten.
Jedes Mal, wenn Sie das Teil lösen und erneut befestigen, Sie führen einen Ausrichtungsfehler ein. Eine schlechte Befestigung führt zu Positionsfehlern bei bearbeiteten Schmiedestücken.
Ein fähiger Lieferant wird eine spezielle Vorrichtung entwickeln, die die Merkmale außerhalb der geschmiedeten Bezugspunkte lokalisiert, sorgt für eine konsistente Ausrichtung aller Abläufe, und hält die Abweichungen von Teil zu Teil unter Kontrolle.
Für Mehrlochmuster und koaxiale Merkmale, Die Genauigkeit der Vorrichtung bestimmt direkt die Montageausbeute.
Interne Möglichkeit zur Dimensionsüberprüfung
Ein geschmiedetes und bearbeitetes Teil kann man nicht mit dem bloßen Auge beurteilen. Kritische Strukturteile – insbesondere Bremse, Lenkung, und Aufhängungskomponenten – erfordern eine verifizierte Maßprüfung.
Suchen Sie nach Lieferanten mit eigener Koordinatenmessmaschine (CMM) Fähigkeit, spezielle Bohrungsmessgeräte, und kalibrierte Prüfwerkzeuge.
Gute Lieferanten prüfen bei jedem ersten Stück kritische Maße, und prüfen Sie die Probenabmessungen für jede Charge. Wenn ein Lieferant sagt: „Wir starren einfach darauf.“,„Geh weg.
Koordinierung von Oberflächenprozessen
Eloxieren, Perlenstrahlen, und Polieren verändern die Abmessungen der Teile geringfügig – einige Mikrometer bis einige Zehntel, je nach Prozess.
Wenn Sie es auf die endgültige Druckgröße bearbeiten und dann eloxieren, Es kann sein, dass Sie zu groß sind oder außerhalb der Toleranz liegen.
Erfahrene Lieferanten kalkulieren die Dicke der Oberflächenbeschaffenheit während der Bearbeitung ein. Sie hinterlassen einen kontrollierten Bestand zur Beschichtung, So treffen nach der Oberflächenbehandlung die Endmaße genau auf das Ziel zu.
Das klingt klein, Aber ich habe schon erlebt, dass ganze Chargen abgelehnt wurden, weil die Anodisierungsablagerungen bei der Bearbeitung nicht berücksichtigt wurden.
Für benutzerdefinierte und Programme mit geringem Volumen, Arbeiten mit einer einzigen Quelle, die Werkzeuge herstellt, Schmieden, Bearbeitung, Inspektion, Durch die Oberflächenveredelung werden nahezu alle Schnittstellenlücken beseitigt. Weniger Übergaben = weniger Fehler.
5. Warum Präzisionsaluminiumschmiedeteile von DEZE Technology beziehen??
Bei DIESE Technologie, ein Spezialist für Präzisionsaluminiumschmieden und -bearbeitung mit Hauptsitz in Xuchang, Henan, China, Wir haben unseren gesamten Betrieb um dieses integrierte End-to-End-Produktionsmodell herum aufgebaut.
Unser Qualitätsmanagementsystem ist nach ISO zertifiziert 9001:2015, mit vollständiger Rückverfolgbarkeit in jeder Phase – von der hauseigenen Werkzeugkonstruktion über die Vorformung des Knüppels bis hin zum Warmschmieden von Aluminium, T6 Wärmebehandlung,
5-Achsenpräzisions-CNC-Bearbeitung, Überprüfung der KMG-Abmessungen, und Oberflächenveredelung – alles unter einem Dach.
Wir integrieren Bearbeitungszugaben direkt in die ursprüngliche Formkonstruktion, um den Materialabtrag zu optimieren, Entwickeln Sie spezielle teilespezifische Vorrichtungen, um die Positionsgenauigkeit aufrechtzuerhalten, und validieren Sie kritische Abmessungen pro Charge.
Für Sourcing-Teams, Diese Single-Source-Fähigkeit eliminiert Fehler bei der lieferantenübergreifenden Übergabe, reduziert die Vorlaufzeiten für den Programmhochlauf, und liefert konsistent, serienreife geschmiedete Aluminiumkomponenten für Motorräder, Automobil, und industrielle Strukturanwendungen.
6. Abschluss
Aluminiumschmieden und Präzisions-CNC-Bearbeitung sind keine konkurrierenden Prozesse. Sie sind zwei Glieder derselben Produktionskette, Jeder tut sein Bestes, um ein Teil zu bauen, das sowohl stark als auch präzise ist.
Das Schmieden liefert das strukturelle Fundament: ausgerichteter Kornfluss, verbesserte Dauerfestigkeit, und endkonturnahe Form, die Materialverschwendung minimiert.
Die CNC-Bearbeitung sorgt für die funktionale Präzision: genaue Lochpositionen, flache Steckflächen, richtige Threads, Lager passt, und kontrollierte Oberflächenqualität, die dafür sorgen, dass das Teil tatsächlich zusammengebaut wird, Siegel, und zuletzt.
Für hochbeanspruchte Teile – Bremssättel, Lenkungskomponenten, Federungsverbindungen, und all die anderen Teile, die für die Sicherheit der Fahrer und den Betrieb der Ausrüstung sorgen – das eine geht nicht ohne das andere.
Die besten Schmiedeteile der Welt nützen nichts, wenn sie nicht passen. Die am präzisesten bearbeiteten Teile sind schwächer, wenn sie aus Vollmaterial geschnitten werden.
Die wahre Kompetenz – und der wahre Wert eines guten Lieferanten – besteht darin, den gesamten Prozess miteinander zu verbinden: Gesenkkonstruktion, die den Bearbeitungsbestand berücksichtigt, Schmieden, das gleichmäßige Rohlinge erzeugt,
Befestigung, die die Ausrichtung hält, Bearbeitung, die Toleranzen einhält, und Inspektion, die Probleme erkennt, bevor sie versendet werden.
Machen Sie die Kette richtig, und Sie erhalten Teile, die stark sind, präzise, und konsistente Charge für Charge.
FAQs
Müssen alle Schmiedeteile aus Aluminiumlegierung CNC-bearbeitet werden??
NEIN, nicht alle. Einfache, nicht zusammenpassende Strukturhalterungen, rohe Abstandshalter, und Teile mit geringer Toleranz können manchmal nur mit Entgraten im geschmiedeten Zustand verwendet werden.
Aber jedes Teil mit Befestigungslöchern, Gewindefunktionen, Versiegelungsflächen, Lager passt, oder enge Maßtoleranzen erfordern eine sekundäre CNC-Bearbeitung.
Für Motorrad- und Automobilstrukturteile, das ist schon vorbei 90% von Produktionsschmiedestücken.
Ist 6061 Aluminium gut für die CNC-Bearbeitung nach dem Schmieden?
6061 eignet sich hervorragend für geschmiedete und anschließend bearbeitete Komponenten. Es verfügt über ein gutes Kräfteverhältnis, Duktilität, und Bearbeitbarkeit, und es reagiert sehr vorhersehbar auf die T6-Wärmebehandlung.
Wir verwenden es häufig für Fußrasten, obere Gabelbrücken, Klammern, und Links. Es maschinensauber, hält die Verträglichkeit gut, und eloxiert gleichmäßig.
Für höhere Festigkeitsanforderungen, 7075 Maschinen auch gut, Es ist jedoch kerbempfindlicher und erfordert eine sorgfältigere Planung des Werkzeugwegs.
Beeinträchtigt die CNC-Bearbeitung die Festigkeit eines Schmiedeteils??
Nicht, wenn es richtig gemacht wird. Durch die ordnungsgemäße CNC-Bearbeitung wird nur die vorgeplante Bearbeitungszugabe außerhalb des funktionalen Lastpfads entfernt.
Der Schlüssel liegt in der Gestaltung des Teils, Schmiedekornfluss, und Bearbeitungsmaterial zusammen – so schneiden Sie nie durch kritische, tragende Maserungslinien oder entfernen beanspruchte Haut.
Eine schlechte Bearbeitung kann ein Schmiedestück absolut ruinieren. Wenn Sie eine tiefe Nut quer über eine Zone mit hoher Belastung einarbeiten, Sie erzeugen einen Stressanstieg und töten das Müdigkeitsleben.
Deshalb DFM (Design für Herstellbarkeit) Der Austausch zwischen Schmiedeingenieuren und Zerspanungsingenieuren ist sehr wichtig.
Schmiedeteile können direkt nach der CNC-Bearbeitung versendet werden?
Fast nie. Nach der Bearbeitung, Sie benötigen noch eine Dimensionsüberprüfung, entgraten, Reinigung, Oberflächenbehandlung (eloxiert, Explosion, usw.), und Endkontrolle.
Erst wenn alle Prüfungen bestanden sind, verpacken und versenden Sie. Durch das Überspringen der Endkontrolle gelangen fehlerhafte Teile an den Kunden.

