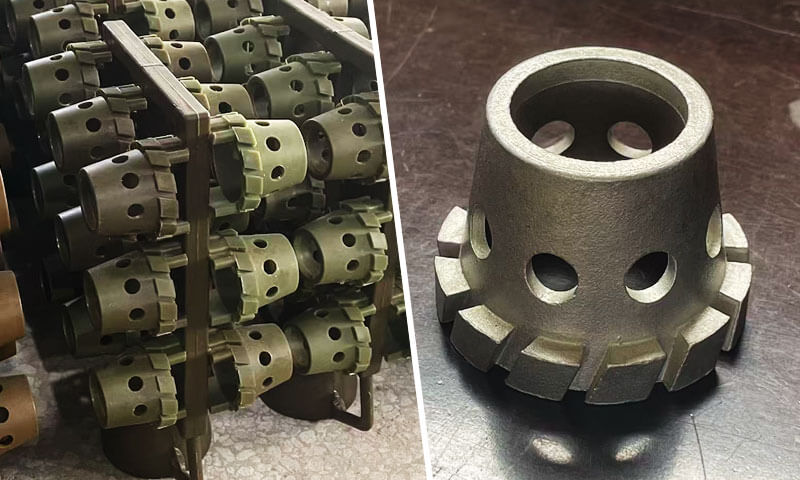
In der modernen Metallfertigung, Materialien werden häufig gegossen, Schmieden, rollt, Extrusion, Schweißen, Bearbeitung, und Kaltumformverfahren.
Gleichzeitig verbessern diese Vorgänge die Produktivität und formen Metalle zu komplexen Bauteilen, Sie führen auch zu unerwünschten inneren Spannungen, Härtung arbeiten, und mikrostrukturelle Instabilität.
Wenn Metalle nach der Kaltumformung oder maschinellen Bearbeitung übermäßig hart werden, sie können ihre Duktilität verlieren, werden schwer zu schneiden, und es besteht ein höheres Risiko für Risse oder Dimensionsverzerrungen. Hier ist Glühen wird wesentlich.
Das Glühen ist einer der grundlegendsten Wärmebehandlungsprozesse in der Metallurgie.
Im Gegensatz zum Abschrecken, das darauf abzielt, Härte und Festigkeit zu erhöhen, Glühen konzentriert sich auf das Material weicher machen, innere Spannungen abbauen, Verfeinerung der Mikrostruktur, und Verbesserung der Bearbeitbarkeit.
Eine einfache Definition:
Glühen ist ein kontrollierter Erwärmungs- und Abkühlungsprozess, der die Mikrostruktur eines Metalls verändert, um eine weichere Oberfläche zu erreichen, stabiler, und besser funktionsfähiger Zustand.
1. Warum müssen Metalle geglüht werden??
Linderung von innerem Stress
Fertigungsverfahren wie Gießen, Schmieden, Schweißen, Kaltform, und Bearbeitung führen unweigerlich zu Eigenspannungen in Metallkomponenten.
Diese inneren Spannungen bleiben in der Kristallstruktur eingeschlossen und können zu Dimensionsinstabilität führen, Verzerrung, knacken, oder vorzeitiger Ausfall bei der Weiterverarbeitung oder Service.
Durch das Glühen wird Wärmeenergie bereitgestellt, die es Atomen und Versetzungen innerhalb des Metallgitters ermöglicht, sich in einen Zustand mit niedrigerer Energie umzuordnen.
Dadurch wird die innere Stresskonzentration reduziert, verbessert die strukturelle Stabilität, und minimiert das Risiko einer Verformung bei der Präzisionsbearbeitung, Wärmebehandlung, oder Langzeitbetrieb.

Wiederherstellung der Duktilität und Formbarkeit
Kaltumformverfahren, inklusive Rollen, Zeichnung, Biegen, und Stempeln, erhöhen die Versetzungsdichte und führen zu einer Kaltverfestigung.
Dies verbessert zwar die Festigkeit und Härte, es verringert die Duktilität erheblich und erschwert die Verformung des Materials.
Durch kontrolliertes Heizen und Kühlung, Glühen fördert die Erholung und Rekristallisation, Ersetzen verzerrter Körner durch neue, spannungsfreie Körner.
Infolge, das Material erhält seine Plastizität zurück, Dies ermöglicht weitere Umformvorgänge ohne Rissbildung oder übermäßige Verformung.
Verbesserte Verwirklichung
Kaltverfestigte Metalle weisen typischerweise eine höhere Schnittfestigkeit auf, beschleunigter Werkzeugverschleiß, und instabiles Bearbeitungsverhalten.
Durch das Glühen wird die Härte verringert und es wird weicher, gleichmäßigere Mikrostruktur, Schaffung besserer Schnittbedingungen.
Die durch das Glühen erzielte verbesserte Bearbeitbarkeit führt zu:
- Geringere Schnittkräfte
- Reduzierter Werkzeugverschleiß
- Längere Werkzeugstandzeit
- Konsistentere Spanbildung
- Bessere Oberflächengüte
- Höhere Bearbeitungseffizienz
Für Präzisionsbauteile wie Ventilkörper, Gehäuse pumpen, Formen, und Luft- und Raumfahrtteile, Das Glühen vor der Bearbeitung trägt dazu bei, die Maßhaltigkeit aufrechtzuerhalten und die Herstellungskosten zu senken.
Mikrostrukturelle Verfeinerung und Einheitlichkeit
Beim Gießen und Schmieden kann es zu ungleichmäßigen Kornstrukturen kommen, Abgrenzung, und ungleichmäßige mechanische Eigenschaften innerhalb einer Komponente.
Diese Schwankungen können sich negativ auf die Zuverlässigkeit auswirken, insbesondere bei Anwendungen, die eine gleichbleibende Festigkeit und Zähigkeit erfordern.
Durch das Glühen erreicht die Metallstruktur einen homogeneren Zustand, indem die Legierungselemente neu verteilt werden, Reduzierung mikrostruktureller Unregelmäßigkeiten, und Verbesserung der Phasenstabilität.
Eine gleichmäßige Mikrostruktur sorgt für eine vorhersehbarere mechanische Leistung und eine bessere Beständigkeit gegen Ermüdung und Rissbildung.
Vorbereitung für nachfolgende Fertigungsprozesse
Das Glühen wird häufig als Zwischenbehandlung zwischen den Fertigungsschritten eingesetzt.
Durch die Wiederherstellung der Weichheit und den Abbau von Stress, Es bereitet Materialien für zusätzliche Operationen vor, z:
- Kaltumformung
- Tiefes Zeichnen
- Schweißen
- CNC-Bearbeitung
- Oberflächenbehandlung
- Abschließende Wärmebehandlung
Zum Beispiel, Edelstahlkomponenten, die einer starken Kaltverformung unterliegen, müssen möglicherweise vor der weiteren Fertigung geglüht werden, um die Korrosionsbeständigkeit wiederherzustellen und spannungsbedingte Ausfälle zu verhindern.
Verbesserte Dimensionsstabilität
Präzisionsgefertigte Komponenten erfordern eine strenge Kontrolle der Abmessungen während des gesamten Herstellungsprozesses.
Während der Bearbeitung oder Wartung können unerwartet Eigenspannungen freigesetzt werden, was zu Verformungen und Dimensionsänderungen führt.
Durch das Glühen wird die innere Struktur von Metallen stabilisiert, Dadurch können Hersteller bei hochpräzisen Bearbeitungsvorgängen engere Toleranzen erreichen und die Maßhaltigkeit beibehalten.
Erweiterte Servicezuverlässigkeit
Ein richtig geglühtes Material weist eine ausgewogenere Härtekombination auf, Stärke, Duktilität, und Zähigkeit.
Durch die Beseitigung schädlicher innerer Spannungen und die Verbesserung der strukturellen Konsistenz, Durch das Glühen wird die Wahrscheinlichkeit eines vorzeitigen Versagens bei mechanischer oder thermischer Belastung verringert.
2. Wie lindert Glühen innere Spannungen??
Die Essenz des Glühens: Mehr als Heizen und Kühlen
Glühen ist eine sorgfältig kontrollierte Wärmebehandlung, die darauf abzielt, die innere Mikrostruktur von Metallen in einen stabileren und bearbeitbareren Zustand zu bringen.
Obwohl es oft einfach als „Heizen und Kühlen“ beschrieben wird,„Echtes Glühen erfordert eine präzise Kontrolle von Heiztemperatur, Haltezeit, Kühlrate, und atmosphärischen Bedingungen um bestimmte metallurgische Ziele zu erreichen.
Der grundlegende Zweck des Glühens besteht darin, die im Metall gespeicherte innere Energie nach Herstellungsprozessen wie der Kaltumformung zu reduzieren, Schweißen, Gießen, oder Bearbeitung.
Indem es Atomen und Kristalldefekten ermöglicht, sich in einen Zustand niedrigerer Energie umzuordnen, Durch das Glühen werden Eigenspannungen abgebaut, reduziert die Härte, und stellt die Materialstabilität wieder her.
Aus metallurgischer Sicht, Die kontrollierte Kühlung ist einer der wichtigsten Aspekte des Glühens.
Es erlaubt Phasen, Karbide, und Legierungselemente, um sie auf kontrollierte Weise auszufällen und neu zu verteilen, Es entsteht eine weichere und gleichmäßigere Mikrostruktur, die für die Weiterverarbeitung geeignet ist.
Das bloße Erhitzen eines Metalls und dessen natürliches Abkühlen führt nicht zwangsläufig zu einem wirksamen Glühzustand.
Die endgültigen Eigenschaften hängen davon ab, ob während des gesamten thermischen Zyklus die richtigen mikrostrukturellen Umwandlungen stattfinden.

Mikrostruktureller Mechanismus des Spannungsabbaus während des Glühens
Verstehen, wie durch Glühen innere Spannungen beseitigt werden, Es ist notwendig zu untersuchen, was während der Herstellung im Inneren der Metallkristallstruktur passiert.
Bei Kaltverformungsprozessen wie Walzen, Zeichnung, Biegen, und Stempeln, Die plastische Verformung erfolgt durch die Bewegung von Versetzungen innerhalb des Kristallgitters.
Mit zunehmender Verformung, die Zahl der Luxationen steigt deutlich an, wodurch sie interagieren, sich verheddern, und ansammeln.
Diese erhöhte Versetzungsdichte hat mehrere Auswirkungen:
- Höhere Härte und Festigkeit
- Erhöhte innere Eigenspannung
- Reduzierte Duktilität
- Geringere Formbarkeit
- Schlechtere Bearbeitungsleistung
Dieses Phänomen ist bekannt als Kaltverfestigung oder Kaltverfestigung.
Das Glühen kehrt diese Effekte durch eine Reihe temperaturabhängiger Mikrostrukturumwandlungen um.
Bühne 1: Erholung – anfängliche Stressreduzierung
Die Erholung ist die erste Stufe des Glühens und erfolgt bei relativ niedrigeren Temperaturen.
Während der Genesung, Die Metallatome gewinnen ausreichend Wärmeenergie, um eine Neuordnung der Versetzungen zu ermöglichen, kombinieren, und verschwinden teilweise.
Allerdings bleibt die ursprüngliche Kornstruktur weitgehend unverändert, der innere Spannungszustand wird deutlich verbessert.
Zu den Haupteffekten der Genesung gehören::
- Reduzierung der Eigenspannung
- Verringerte interne Gitterverzerrung
- Verbesserte elektrische und thermische Leitfähigkeit
- Erhöhte Dimensionsstabilität
In diesem Stadium, Es kann zu einer moderaten Härteminderung des Materials kommen, aber die Hauptkornstruktur bleibt gleich.
Die Wiederherstellung ist besonders nützlich für Komponenten, bei denen eine Spannungsreduzierung erforderlich ist, ohne dass sich die mechanischen Eigenschaften wesentlich ändern, wie präzisionsgefertigte Teile und Schweißkonstruktionen.
Bühne 2: Rekristallisation – Wiederherstellung der Duktilität
Wenn die Glühtemperatur über einen kritischen Wert hinaus ansteigt, Die Rekristallisation beginnt.
Während dieser Phase, Innerhalb der verformten Mikrostruktur bilden sich neue spannungsfreie Körner.
Diese neuen Körner ersetzen nach und nach die länglichen, verzerrte Körner, die bei der Kaltumformung entstehen.
Der Rekristallisationsprozess erzeugt:
- Deutliche Reduzierung der Versetzungsdichte
- Beseitigung von Kaltverfestigungseffekten
- Wiederherstellung der Duktilität
- Verbesserte Formbarkeit
- Reduzierte Härte
Dies ist der Hauptmechanismus, der für die Wiederherstellung der Bearbeitbarkeit und Plastizität verantwortlich ist.
Zum Beispiel, Ein kaltgezogenes Edelstahlbauteil kann für eine weitere Umformung zu hart und spröde werden.
Nach Rekristallisationsglühen, das Material kehrt in einen weicheren und duktileren Zustand zurück, Dies ermöglicht eine weitere Bearbeitung ohne Rissbildung.
Bühne 3: Kornwachstum – Weitere Erweichung und Stabilisierung
Wenn die Glühtemperatur hoch bleibt oder die Haltezeit zu lang ist, Es kommt zu Kornwachstum.
Während des Kornwachstums, Größere Körner verbrauchen kleinere Körner, um die gesamte Korngrenzenenergie des Materials zu verringern. Dadurch entsteht eine stabilere, aber gröbere Mikrostruktur.
Die Auswirkungen umfassen:
- Weitere Reduzierung der Härte
- Erhöhte Weichheit
- Verbesserte Duktilität
Jedoch, Übermäßiges Kornwachstum kann sich negativ auswirken:
- Zugfestigkeit
- Ermüdungsbeständigkeit
- Aufprallzählung
daher, Industrielle Glühprozesse müssen Temperatur und Haltezeit sorgfältig ausbalancieren, um einen ausreichenden Spannungsabbau ohne Einbußen bei der mechanischen Leistung zu erreichen.
3. Die drei Hauptarten des Glühens
Das Glühen ist kein einzelner Prozess, sondern eine Familie von Prozessen, unterscheiden sich durch den verwendeten Temperaturbereich und die daraus resultierenden mikrostrukturellen Umwandlungen.
Die drei Haupttypen sind Unterkritisches Glühen, interkritisches Glühen, Und Volles Glühen.
3.1 Unterkritisches Glühen
| Parameter | Details |
| Temperaturbereich | ~1150°F – 1325°F (621°C – 718°C) |
| Heizziel | Unten die untere kritische Temperatur (A₁)—Es findet keine Phasenumwandlung statt. |
| Hauptzweck | Bauen Sie inneren Stress ab; Wiederherstellung der Gleichmäßigkeit der Kornstruktur; Verbessern Sie die Bearbeitbarkeit. |
| Andere Namen | Prozessglühen. |
| Typische Anwendungen | Kaltverformte Stähle (z.B., kaltgezogene Stäbe, Stempelungen, Draht); Rekristallisation kaltverformter Mikrostrukturen. |
Metallurgischer Mechanismus:
Das unterkritische Glühen erfolgt durch Erholung und Rekristallisation. Denn die Temperatur bleibt unterhalb der Transformationstemperatur, das Material erfährt keinen Phasenwechsel.
Stattdessen, Durch die thermische Energie können sich Versetzungen neu anordnen (Erholung) Und, in ausreichend kaltverformten Materialien, Neue, spannungsfreie Körner können Keime bilden und wachsen (Rekristallisation).
Dadurch werden die Kaltverfestigungseffekte eliminiert und die Härte verringert, ohne die Gesamtphasenzusammensetzung zu verändern.
Das Ergebnis ist ein weicheres Material, duktiler, und besser für die anschließende Kaltumformung oder Bearbeitung geeignet.
Beispiel:
Kaltgezogener Edelstahldraht, welches durch Ziehen kaltverfestigt wurde, wird vor weiteren Biege- oder Umformvorgängen häufig unterkritisch geglüht.
Der Prozess stellt die Duktilität des Materials wieder her, Dadurch kann der Draht in komplexe Formen gebogen werden, ohne dass es zu Rissen kommt.
3.2 Interkritisches Glühen
| Parameter | Details |
| Temperaturbereich | ~1450°F – 1550°F (788°C – 843°C) |
| Heizziel | Zwischen die untere (A₁) und oben (A₃) kritische Temperaturen – es findet nur eine teilweise Umwandlung statt. |
| Hauptzweck | Entwickeln Sie eine ausgewogene Kombination aus Stärke und Zähigkeit; Getreidestruktur verfeinern. |
| Resultierende Mikrostruktur | Ferrit + teilweise umgewandelter Austenit (das sich beim Abkühlen in Perlit oder Bainit umwandelt). |
| Typische Anwendungen | Baustahlbauteile, die eine bestimmte Kombination mechanischer Eigenschaften erfordern; Automobilstrukturteile; Wellen. |
Metallurgischer Mechanismus:
Beim interkritischen Glühen, Der Stahl wird auf eine Temperatur im Zweiphasenbereich erhitzt (Ferrit + Austenit).
Nur ein Teil der Mikrostruktur wandelt sich in Austenit um; der verbleibende Ferrit bleibt bestehen.
Beim langsamen Abkühlen, Der Austenit wandelt sich in eine feine Mischung aus Perlit oder Bainit um, während der Ferrit bleibt.
Die resultierende Mikrostruktur ist verfeinert, ausgewogene Kombination von Ferrit (duktil) und Perlit/Bainit (stärker).
Dies bietet einen besseren Kompromiss zwischen Festigkeit und Zähigkeit im Vergleich zu vollständig ferritischen oder vollständig perlitischen Strukturen.
Beispiel:
Einige Strukturkomponenten für Kraftfahrzeuge, wie zum Beispiel Querlenker oder Fahrwerksteile, erfordern eine Kombination aus guter Festigkeit, Ermüdungsbeständigkeit, und Duktilität.
Durch interkritisches Glühen kann dieses Gleichgewicht erreicht werden, Bereitstellung der erforderlichen Leistung ohne die Kosten einer komplexeren Legierung oder Wärmebehandlung.
3.3 Volles Glühen
| Parameter | Details |
| Temperaturbereich | Über 1550°F (843°C)– oberhalb der oberen kritischen Temperatur (A₃). |
| Heizziel | Vollständige Austenitisierung– die gesamte Mikrostruktur wandelt sich in Austenit um. |
| Hauptzweck | Maximieren Sie die Duktilität; am weichsten erzielen, praktikabelster Zustand. |
| Resultierende Mikrostruktur | Austenit → Langsame Abkühlung → Grober Perlit + Ferrit (oder grober Perlit + Zementit, je nach Zusammensetzung). |
| Typische Anwendungen | Castings, Schmiedungen, Knüppel für schwere Kaltumformung (z.B., Tiefziehen); Spannungsentlastung für große Bauteile. |
Metallurgisch
al-Mechanismus:
Das Vollglühen ist die gründlichste Erweichungsbehandlung. Der Stahl wird auf eine Temperatur weit über A₃ erhitzt, Gewährleistung einer vollständigen Umwandlung in Austenit.
Dieser Austenit wird dann sehr langsam abgekühlt – typischerweise im Ofen –, wodurch der Kohlenstoff diffundieren und grobes Perlit bilden kann.
Die langsame Abkühlgeschwindigkeit fördert die Grobbildung, weicher Perlit und Ferrit, Dies führt zu einer möglichst geringen Härte und einer möglichst hohen Duktilität.
Dieser Zustand ist ideal für Bauteile, die einer umfassenden Kaltumformung unterzogen werden, wie Tiefziehteile.
Beispiel:
Ein tiefgezogenes Stahlbauteil für einen Druckbehälter, erfordert eine erhebliche plastische Verformung ohne Rissbildung, würde aus vollständig geglühtem Material verarbeitet werden.
Das Weiche, Der duktile Zustand ermöglicht es dem Material, zu fließen und sich in die gewünschte Form zu verformen, ohne dass die Gefahr eines Bruchs besteht.
4. Gängige Materialien und Komponenten geglüht
| Materialkategorie | Spezifische Materialien | Typische Komponenten oder Anwendungen | Verwendeter Glühtyp |
| Werkzeugstähle | H13 (Heiße Arbeit), D2 (Kalte Arbeit), S7 (Stoßfest) | Druckgussformen, Kaltumformstempel, Spritzgusseinsätze, Stempelwerkzeuge. | Sphäroidisierendes Glühen (eine Variante des unterkritischen Glühens). |
| Rostfreie Stähle | 304, 316, 410 (Austenitisch, Ferritisch, Martensitisch) | Befestigungselemente (Schrauben, Schrauben), Rohrverbindungsstücke, Rohlinge für medizinische Geräte, chirurgische Instrumente. | Austenitisch: Lösung anneal (Vollglühen); Martensitisch: Unterkritisches oder vollständiges Glühen (je nach Härte). |
| Kupferlegierungen | Messing (C260, C360), Bronze (C932, C954) | Elektrische Terminals, Wärmetauscherkomponenten, Beschläge, dekorative Hardware. | Rekristallisationsglühen (unterkritisch). |
Aluminiumlegierungen |
6061, 7075 (ausscheidungshärtbar) | Strukturrohlinge für Flugzeuge, Kfz -Körpertafeln, Präzisionsgefertigte Komponenten. | Vollständiges Lösungsglühen (für ausscheidungshärtbare Legierungen, gefolgt von Alterung). |
| Nickellegierungen | Inconel 718, 625; Hastelloy C-276 | Hochtemperatur-Verbindungselemente, Turbinenscheibenrohlinge, chemische Verarbeitungskomponenten. | Vollglühen (Lösung anneal), oft mit schneller Abkühlung, um Niederschlag zu verhindern. |
| Kohlenstoffstähle | 1045, 1060, 1095 | Federn, Motorblöcke, Kurbelwellen, große Strukturbauteile. | Vollglühen (für maximale Duktilität) oder unterkritisches Glühen (zum Stressabbau). |
5. Wie Glühen die Bearbeitbarkeit verbessert
Die Bearbeitbarkeit ist ein entscheidender Faktor in der modernen Fertigung, da sie sich direkt auf die Bearbeitungseffizienz auswirkt, Werkzeugleben, Produktionskosten, und Endqualität der Komponenten.
Obwohl die Härte oft als der Hauptfaktor angesehen wird, der die Bearbeitbarkeit beeinflusst, Das tatsächliche Bearbeitungsverhalten eines Metalls hängt von einer Kombination von ab Mikrostruktur, Eigenspannung, Karbidverteilung, Getreidestruktur, und Materialstabilität.
Entfernen verfestigter Schichten und Reduzierung des Schnittwiderstands
Kaltverformungsprozesse wie Walzen, Zeichnung, Extrusion, Biegen, und Stempeln erhöhen die Versetzungsdichte im Kristallgitter.
Dadurch entsteht eine gehärtete Oberflächenschicht mit höherer Festigkeit und verringerter Duktilität, ein Phänomen, das als bekannt ist Härtung arbeiten.
Während die Kaltverfestigung bestimmte Gebrauchseigenschaften verbessern kann, Dies führt zu Herausforderungen bei der Bearbeitung.
Die gehärtete Schicht erhöht den Schnittwiderstand und bewirkt eine größere Reibung zwischen Schneidwerkzeug und Werkstück.
Infolge, Bei Herstellern kann es zu einem beschleunigten Werkzeugverschleiß kommen, höhere Schnitttemperaturen, instabile Spanbildung, und schlechte Oberflächenqualität.
Das Glühen stellt die ursprüngliche Plastizität des Materials wieder her, indem es die Neuordnung von Versetzungen und die Bildung neuer spannungsfreier Körner durch Erholung und Rekristallisation ermöglicht.
Die ausgehärtete Oberflächenschicht wird weicher und passt sich dem darunter liegenden Material an, Schaffung eines gleichmäßigeren Schnittzustands.
Für kaltverformte Stähle und Edelstähle, Durch das Glühen vor der Bearbeitung können die Schnittkräfte deutlich reduziert und die Werkzeugstandzeit verlängert werden, insbesondere bei Arbeiten wie Drehen, Mahlen, Bohren, und Schleifen.
Erzeugung einer einheitlichen Mikrostruktur für eine stabile Bearbeitungsleistung
Die Materialkonsistenz spielt eine wichtige Rolle für die Bearbeitungsstabilität. Durch Gießen hergestellte Bauteile, Schmieden, oder Verformungsprozesse können ungleichmäßige Kornstrukturen enthalten, Segregationszonen, gerichteter Kornfluss, oder lokale Härteschwankungen.
Diese mikrostrukturellen Unterschiede können zu einem instabilen Bearbeitungsverhalten führen.
Während sich das Schneidwerkzeug durch Bereiche mit unterschiedlichen Härte- und Festigkeitsniveaus bewegt, Schnittkräfte schwanken, das Risiko von Vibrationen erhöht, Geschwätz, Werkzeugschäden, und inkonsistente Oberflächenbeschaffenheiten.
Das Glühen verbessert die Gleichmäßigkeit der Mikrostruktur, indem es die Atomdiffusion fördert, Reduzierung interner Mängel, und eine ausgewogenere Kornstruktur zu schaffen.
Eine stabile und homogene Mikrostruktur ermöglicht dem Schneidwerkzeug einen gleichmäßigeren Materialabtrag, Verbesserung der Bearbeitungsgenauigkeit und Wiederholbarkeit.
Dieser Vorteil ist besonders wichtig für präzisionsgefertigte Komponenten wie Ventilkörper, Gehäuse pumpen, Formen, und Luft- und Raumfahrtteile, wo dimensionale Konsistenz unerlässlich ist.
Reduzierung von Bearbeitungsverzügen durch Restspannungsentlastung
Einer der wichtigsten Beiträge des Glühens zur maschinellen Bearbeitung ist die Kontrolle der Eigenspannung.
Dabei werden häufig Eigenspannungen eingeführt:
- Metallguss und ungleichmäßige Erstarrung
- Thermische Zyklen beim Schweißen
- Schmiedeverformung
- Kaltumformungen
- Bisherige Bearbeitungsprozesse
Diese Spannungen bleiben im Material eingeschlossen, bis sie durch anschließende Erwärmung oder Materialentfernung gelöst werden.
Während der Bearbeitung, Das Entfernen eines Materialabschnitts kann das innere Spannungsgleichgewicht stören, Dadurch verformt sich das Bauteil nach dem Schneiden.
Zu den typischen Problemen gehören::
- Verzug dünner Abschnitte
- Verlust der Maßhaltigkeit
- Fehlausrichtung bearbeiteter Merkmale
- Es ist schwierig, enge Toleranzen einzuhalten
Durch das Glühen werden diese inneren Spannungsgradienten reduziert und das Material stabilisiert, bevor mit der Bearbeitung begonnen wird.
Dadurch können die Bauteile während der gesamten Schruppbearbeitung ihre geplante Geometrie beibehalten, Endbearbeitungsvorgänge, und Endmontage.
Für Präzisionsfertigung, Spannungsreduzierung ist häufig einer der Hauptgründe für die Einbeziehung eines Glühprozesses vor der CNC-Bearbeitung.
Optimierung der Karbidmorphologie für schwer zerspanbare Stähle
Für Stähle mit hohem Kohlenstoffgehalt, Werkzeugstähle, und Wälzlagerstähle, Die Hartmetallstruktur hat einen erheblichen Einfluss auf die Bearbeitungsleistung.
Aus unbehandelten Materialien, Karbide können ebenso hart sein, längliche Netzwerke oder unregelmäßige Partikel.
Diese Strukturen erhöhen die lokale Härte und erzeugen einen ungleichmäßigen Schnittwiderstand, was die Bearbeitung erschwert.
Ein spezielles Glühverfahren, bekannt als sphäroidisierendes Glühen wird häufig verwendet, um die Bearbeitbarkeit dieser Materialien zu verbessern.
Während dieses Prozesses, Lamelläre Zementitstrukturen werden in kleinere kugelförmige Karbidpartikel umgewandelt, die in einer weicheren ferritischen Matrix verteilt sind.
Diese mikrostrukturelle Anpassung bietet mehrere Vorteile:
- Geringerer Schnittwiderstand
- Verbesserte Spanbildung
- Reduzierter Werkzeugverschleiß
- Bessere Oberflächengüte
Sphäroidisierendes Glühen wird häufig bei Materialien angewendet, die vor dem endgültigen Härten eine umfangreiche Bearbeitung erfordern, einschließlich Werkzeugstählen, Gesenkstähle, und Wälzlagerstähle.
Verbesserung der Spankontrolle und Oberflächengüte
Die Art und Weise, wie sich ein Material beim Schneiden verformt, wirkt sich direkt auf die Bearbeitungsqualität aus.
Metalle mit hoher Eigenspannung oder inkonsistenter Mikrostruktur erzeugen oft instabile Späne, übermäßige Reibung, und schlechte Oberflächenintegrität.
Geglühte Materialien zeigen beim Schneiden im Allgemeinen eine gleichmäßigere plastische Verformung.
Ihre weichere und gleichmäßigere Struktur ermöglicht eine vorhersehbarere Spänebildung, Reduzierung von Problemen wie Aufbauschneiden und unkontrollierter Spanansammlung.
Infolge, Hersteller erreichen können:
- Stabilere Schnittbedingungen
- Niedrigere Bearbeitungstemperaturen
- Verbesserte Oberflächenrauheit
- Konsistentere Maßgenauigkeit
Besonders wertvoll sind diese Vorteile in der automatisierten CNC-Fertigung, wo ein stabiles Bearbeitungsverhalten direkten Einfluss auf Produktivität und Prozesssicherheit hat.
Verlängerung der Werkzeugstandzeit und Verbesserung der Fertigungseffizienz
Durch Reduzierung des Schnittwiderstands und Verbesserung der Materialkonsistenz, Das Glühen hat einen direkten Einfluss auf die Wirtschaftlichkeit der Bearbeitung.
Ein richtig geglühtes Werkstück erfordert weniger Schnittkraft, erzeugt weniger Wärme, und verursacht eine geringere mechanische Belastung des Schneidwerkzeugs. Dies führt zu einer längeren Werkzeugstandzeit, weniger Werkzeugwechsel, und stabilere Produktionszyklen.
Obwohl das Glühen einen zusätzlichen Wärmebehandlungsschritt hinzufügt, Dadurch können die gesamten Herstellungskosten oft gesenkt werden:
- Höhere Bearbeitungseffizienz
- Reduzierter Werkzeugverbrauch
- Niedrigere Ausschussraten
- Verbesserte Dimensionskontrolle
- Weniger korrigierende Bearbeitungsvorgänge
Für die industrielle Massenproduktion, Die durch das Glühen verbesserte Bearbeitbarkeit kann sowohl die Produktivität als auch die Kosteneffizienz erheblich steigern.
6. Stressabbau vs. Glühen: Eine entscheidende Unterscheidung
Spannungsarmglühen und Glühen sind eng verwandte Wärmebehandlungsverfahren, und beide werden verwendet, um bei der Herstellung entstehende Eigenspannungen zu reduzieren.
Denn sie arbeiten häufig unterhalb der kritischen Umwandlungstemperatur von Stahl, Die beiden Prozesse werden häufig verwechselt. Jedoch, ihre metallurgischen Mechanismen, Behandlungsziele, und Auswirkungen auf Materialeigenschaften sind grundsätzlich unterschiedlich
Der Hauptunterschied liegt im beabsichtigten Ergebnis. Beim Spannungsarmglühen geht es darum, ein Bauteil zu stabilisieren, indem Restspannungen entfernt werden und gleichzeitig die vorhandenen mechanischen Eigenschaften erhalten bleiben, während das Glühen darauf abzielt, die Mikrostruktur zu verändern, das Material weicher machen, und die Duktilität für nachfolgende Fertigungsvorgänge wiederherstellen.
Stresslinderung: Erhaltung der mechanischen Eigenschaften bei gleichzeitiger Reduzierung der Eigenspannung
Spannungsarmglühen ist eine Wärmebehandlung bei relativ niedriger Temperatur, die nach Prozessen wie dem Schweißen durchgeführt wird, Gießen, Schmieden, oder schwere Bearbeitung.
Bei diesen Temperaturen, Atomdiffusion reicht aus, um innere Spannungskonzentrationen zu reduzieren, aber nicht ausreichend, um eine signifikante Rekristallisation oder Phasenumwandlung hervorzurufen.
Das primäre Ziel besteht darin, die Dimensionsstabilität zu verbessern, ohne die Härte merklich zu verändern, Stärke, oder die vorhandene Mikrostruktur.
Aus diesem Grund, Spannungsarmglühen wird üblicherweise für Präzisionskomponenten spezifiziert, die ihre ursprünglichen mechanischen Eigenschaften beibehalten und gleichzeitig Verformungen während des Betriebs oder der anschließenden Bearbeitung minimieren müssen.
Zu den typischen Anwendungen gehören::
- Geschweißte Fertigungen
- Große Gussteile
- Präzisionsgefertigte Komponenten
- Spritzgussformen und Druckgussformen
- Druckführende Geräte
Zum Beispiel, Eine H13-Druckgussform wird häufig nach der Grobbearbeitung spannungsarm gemacht, um durch die Bearbeitung verursachte Restspannungen vor der Erodierbearbeitung und der Endbearbeitung zu beseitigen.
Dadurch verringert sich die Wahrscheinlichkeit einer Dimensionsverschiebung während der verbleibenden Fertigungsschritte.
Glühen: Wiederherstellung von Weichheit und Fertigungsflexibilität
Das Glühen ist eine umfassendere Wärmebehandlung, die über den Spannungsabbau hinausgeht.
Durch höhere Temperaturen und längere Haltezeiten, Das Glühen aktiviert nicht nur die Erholung, sondern auch die Rekristallisation, und in einigen Fällen kontrolliertes Kornwachstum.
Diese metallurgischen Veränderungen ersetzen die kaltverfestigte Struktur durch neue spannungsfreie Körner, ergebend:
- Geringere Härte
- Verbesserte Duktilität
- Verbesserte Bearbeitbarkeit
- Bessere Formbarkeit
- Eine homogenere Mikrostruktur
Im Gegensatz zum Stressabbau, Durch das Glühen wird der Materialzustand gezielt verändert, um ihn für die weitere Verarbeitung vorzubereiten.
Diese Behandlung wird häufig angewendet:
- Kaltgezogene Stangen
- Kaltgewalzte Bleche
- Gestanzte Komponenten
- Drahtprodukte
- Schmiede- und Gussteile, die eine umfangreiche Bearbeitung oder Kaltumformung erfordern
Ein typisches Beispiel ist das Kaltziehen 304 Edelstahldraht. Nach erheblicher Verformung, Das Material wird kaltverfestigt und lässt sich nur schwer biegen.
Unterkritisches Glühen stellt die Duktilität wieder her, Dies ermöglicht nachfolgende Umformvorgänge ohne Rissbildung.
Vergleich zwischen Spannungsarmglühen und Glühen
| Parameter | Stresslinderung | Glühen (Unterkritisches Glühen) |
| Typische Temperatur | Untere (~1000°F – 1275°F / 538°C – 691 °C). | Höher (~1150°F – 1325°F / 621°C – 718°C). |
| Hauptziel | Beseitigen Sie Eigenspannungen und behalten Sie gleichzeitig die vorhandenen Eigenschaften bei | Beseitigen Sie Stress, Härte reduzieren, und die Duktilität wiederherstellen |
| Dominanter metallurgischer Mechanismus | Erholung | Erholung + teilweise Rekristallisation |
| Mikrostruktureller Wandel | Minimal; Die Kornstruktur bleibt im Wesentlichen unverändert | Die kaltverfestigte Struktur wird teilweise oder vollständig wiederhergestellt |
Härte |
Kleine Veränderung | Spürbare Reduzierung |
| Duktilität | Leichte Verbesserung | Deutliche Verbesserung |
| Bearbeitbarkeit | Leichte Verbesserung durch Stressreduktion | Deutliche Verbesserung durch Entfestigung und mikrostrukturelle Verfeinerung |
| Dimensionsstabilität | Exzellent | Exzellent |
| Typische Anwendungen | Schweißkonstruktionen, Präzisionsgefertigte Teile, Formen, Castings | Kaltverformte Materialien, Stempelungen, gezogene Balken, Bauteile, die eine weitere Bearbeitung oder Umformung erfordern |
7. Praktische Anwendungen des Glühens in der Fertigung
Das Glühen ist eines der am weitesten verbreiteten Wärmebehandlungsverfahren in der modernen Fertigung, da es Metalle für die nachfolgende Verarbeitung vorbereitet und gleichzeitig die Produktqualität und Fertigungseffizienz verbessert.
Anstatt als isolierter Betrieb zu fungieren, Das Glühen wird oft zwischen die Umformung integriert, Bearbeitung, Schweißen, und abschließende Wärmebehandlung, um sowohl die Materialleistung als auch die Produktionszuverlässigkeit zu optimieren.
Kaltverformte Komponenten
Kaltumformverfahren wie Walzen, Zeichnung, Stempeln, Biegen, und Extrusion erhöhen die Materialfestigkeit durch Kaltverfestigung deutlich.
Jedoch, Die daraus resultierende Verringerung der Duktilität kann weitere Umformvorgänge einschränken und das Risiko von Rissen erhöhen.
Durch das Glühen wird die Plastizität wiederhergestellt, indem die Kaltverfestigung beseitigt und die Rekristallisation gefördert wird, Dadurch können Komponenten eine zusätzliche Verformung erfahren, ohne dass es zu einem Ausfall kommt.
Typische Anwendungen sind kaltgezogene Stahlstangen, Edelstahldraht, Aluminium-Strangpressprofile, Kupferrohre, und tiefgezogene Blechteile für die Automobilindustrie, Gerät, und Bauindustrie.
Präzise CNC-Bearbeitung
Für hochpräzise bearbeitete Bauteile, Eigenspannungen, die vom Gießen herrühren, Schmieden, oder vorherige Bearbeitungsvorgänge können beim Materialabtrag zu Maßverzerrungen führen.
Durch das Glühen wird die innere Struktur vor der Bearbeitung stabilisiert, Dadurch können die Teile während der Grobbearbeitung engere Toleranzen einhalten, Halbfertigbearbeitung, und Endbearbeitungsarbeiten.
Dies ist besonders wichtig bei Bauteilen mit komplexen Geometrien oder strengen Maßanforderungen, wie zum Beispiel:
- Ventilkörper
- Gehäuse pumpen
- Hydraulikverteiler
- Formgrundlagen
- Präzisionsbefestigungen
- Luft- und Raumfahrtstrukturkomponenten
Durch die Verbesserung der Bearbeitbarkeit und die Reduzierung der Verformung, Das Glühen trägt auch zu einer längeren Werkzeuglebensdauer bei, Besseres Oberflächenfinish, und eine gleichmäßigere Produktionsqualität.
Guss- und Schmiedeteile
Guss- und Schmiedeteile aus Metall weisen häufig ungleichmäßige Mikrostrukturen auf, Abgrenzung, und thermische Restspannungen, die während der Erstarrung oder Warmverformung entstehen.
Diese Bedingungen können die Bearbeitungsleistung und die mechanische Zuverlässigkeit beeinträchtigen.
Durch das Glühen wird die Mikrostruktur homogenisiert, reduziert inneren Stress, und verbessert die Dimensionsstabilität, Dies macht die anschließende Bearbeitung effizienter und verbessert gleichzeitig die Konsistenz der mechanischen Eigenschaften.
Es wird häufig angewendet auf:
- Gussteile aus Kohlenstoffstahl
- Feingussteile aus Edelstahl
- Gussteile aus duktilem Eisen
- Schmiedestücke aus legiertem Stahl
- Große druckführende Bauteile
Für Feingussteile mit komplizierten Geometrien, Das Glühen trägt auch dazu bei, Verzerrungen vor der Präzisionsbearbeitung zu reduzieren.
Geschweißte Fertigungen
Beim Schweißen kommt es zu einer lokalen Erwärmung und schnellen Abkühlung, Dadurch entstehen steile Temperaturgradienten und erhebliche Eigenspannungen rund um die Schweißzone.
Diese Spannungen können zu Verformungen führen, Ermüdungsfestigkeit reduzieren, oder die Anfälligkeit für Spannungsrisskorrosion erhöhen.
Glühen, oder gegebenenfalls spannungsarm geglühte Wärmebehandlung, wird verwendet, um geschweißte Baugruppen zu stabilisieren, indem diese Eigenspannungen reduziert und die strukturelle Integrität verbessert werden.
Zu den gängigen Anwendungen gehören::
- Druckbehälter
- Wärmetauscher
- Ausrüstung für die chemische Verarbeitung
- Rohrleitungssysteme aus Edelstahl
- Schwere Baukonstruktionen
Für bestimmte Edelstähle und Nickelbasislegierungen, Das Lösungsglühen nach dem Schweißen stellt außerdem die Korrosionsbeständigkeit wieder her, indem es unerwünschte Ausscheidungen, die beim Schweißen entstehen, auflöst.
Werkzeug- und Formenbau
Werkzeugstähle werden während der Herstellung häufig geglüht, um die Bearbeitung vor dem endgültigen Härten zu erleichtern.
Materialien wie H13, D2, A2, und S7 werden in geglühtem Zustand geliefert, da ihr gehärteter Zustand äußerst schwierig wirtschaftlich zu bearbeiten wäre.
Nach grober Bearbeitung, Einige Werkzeugkomponenten werden vor dem Präzisionsschleifen auch einem Spannungsarmglühen unterzogen, um Maßbewegungen zu minimieren, EDM, oder abschließende Wärmebehandlung.
Diese abgestufte Wärmebehandlungsstrategie verbessert die Bearbeitungseffizienz und sorgt gleichzeitig für eine hervorragende Maßhaltigkeit des fertigen Werkzeugs.
Rohr, Rohr, und Drahtproduktion
Metallrohre und -drähte durchlaufen oft mehrere Kaltziehvorgänge, um präzise Abmessungen und Oberflächenqualität zu erreichen.
Ohne Zwischenglühen, Eine kontinuierliche Kaltverfestigung verringert schließlich die Duktilität bis zu einem Punkt, an dem eine weitere Verformung unmöglich wird.
Durch Zwischenglühen wird die Formbarkeit zwischen den Ziehphasen wiederhergestellt, Dies ermöglicht größere Gesamtreduktionen und verhindert gleichzeitig Risse.
Dieses Verfahren wird häufig bei der Herstellung von verwendet:
- Edelstahlrohr
- Elektrische Leiter aus Kupfer
- Aluminiumrohr
- Medizinische Führungsdrähte
- Präzisionsinstrumentenschläuche
Luft- und Raumfahrt- und Hochleistungskomponenten
Legierungen für die Luft- und Raumfahrt erfordern häufig sorgfältig kontrollierte Glühbehandlungen, um vor der endgültigen Bearbeitung oder Wartung konsistente mechanische Eigenschaften sicherzustellen.
Titanlegierungen, Superalloys auf Nickelbasis, und ausscheidungshärtende Edelstähle können geglüht werden:
- Restspannung reduzieren
- Verbessern Sie die Bearbeitungsleistung
- Mikrostruktur verfeinern
- Verbessern Sie die Dimensionsstabilität
- Bereiten Sie sich auf nachfolgende Alterungs- oder Stärkungsbehandlungen vor
Denn Komponenten für die Luft- und Raumfahrt werden mit extrem engen Toleranzen gefertigt, Das ordnungsgemäße Glühen spielt eine entscheidende Rolle bei der Gewährleistung von Fertigungspräzision und langfristiger Betriebszuverlässigkeit.
Medizinische und Lebensmittelverarbeitungsgeräte
Viele Edelstahlkomponenten werden in der Medizin verwendet, pharmazeutisch, und Lebensmittel verarbeitende Industrien werden nach der Herstellung einem Lösungsglühen unterzogen.
Neben der Verbesserung der Duktilität, Diese Behandlung stellt die Korrosionsbeständigkeit wieder her, indem sie Chromkarbid-Ausscheidungen auflöst und eine homogene austenitische Struktur erzeugt.
Typische Beispiele sind::
- Chirurgische Instrumente
- Pharmazeutische Verarbeitungsausrüstung
- Rohrleitungen in Lebensmittelqualität
- Komponenten des Wärmetauschers
- Sanitärventile und Armaturen
Das resultierende Material bietet eine hervorragende Korrosionsbeständigkeit, hygienische Leistung, und langfristige Zuverlässigkeit in anspruchsvollen Umgebungen.
8. Abschluss
Der Kernwert des Glühens liegt in der kontrollierten Erweichung: Es bereitet den inneren Zustand von Metallen für eine optimale Verarbeitung vor, Formung und endgültige Leistung.
Die Auswahl der richtigen Glühroute erfordert die Berücksichtigung der Legierungschemie, vorherige Verarbeitungshistorie und nachgelagerte Fertigungsanforderungen.
Durch die Zusammenarbeit mit erfahrenen Thermobehandlungsspezialisten wird ein optimales Gleichgewicht der Erweichung gewährleistet, Stressabbau und Kosten werden für jede Anwendung erreicht.
Das Verständnis des Glühens bringt greifbare Vorteile in der Fertigung mit sich: Es verhindert Rissbildung bei Kaltumformvorgängen, Reduziert den Werkzeugverschleiß und verbessert die Bearbeitungseffizienz, und gewährleistet, dass die Teile in einem Stall einer abschließenden Wärmebehandlung unterzogen werden, stressfreier Zustand.
Im breiteren Bereich der Metallherstellung, Glühen ist der Prozess, bei dem sich Metall entspannt – und nur wenn ein Material richtig erweicht ist, kann es zuverlässig gehärtet werden, um sein volles Leistungspotenzial zu erreichen.