Nach mehr als 20 Jahre in der Oberflächenbehandlung – laufend Eloxieren Linien, Fehlerbehebung bei defekten Teilen, und mit Konstrukteuren streiten, die darauf bestehen: „Es ist nur Aluminium.“, es sollte wie 6061 eloxiert werden – ich kann Ihnen sagen, die Frage, die ich am häufigsten höre, ist diese: „Können Sie Aluminiumdruckguss eloxieren??”
Die kurze Antwort lautet: Ja. Die ehrliche Antwort ist: nicht mit Ihrem Standard-Eloxalverfahren, Und das nicht ohne zu verstehen, warum sich Druckgussteile so anders verhalten als geschmiedete Strangpressteile.
Ich habe zu viele Werkstätten gesehen, die versucht haben, ADC12-Druckgussteile durch eine normale Eloxallinie laufen zu lassen, Komm fleckig raus, grau, unebene Teile mit Schmutz bedeckt, und erklären, dass „Aluminiumdruckguss nicht eloxiert werden kann“.
Das ist falsch. Es kann eloxiert werden – es erfordert jedoch einen speziellen Vorbehandlungsprozess, realistische Erwartungen an die Oberflächenqualität, und ein klares Verständnis dafür, wo die Prozessgrenzen liegen.
Dieser Leitfaden wurde von der Eloxallinie aus geschrieben.
Es erklärt genau, warum Aluminiumdruckguss widersteht standardmäßigem Eloxieren, was Silizium damit zu tun hat, welche Änderungen vor der Behandlung erforderlich sind, Welche Probleme bleiben auch nach der Desilikonisierung bestehen?, und welche alternativen Veredelungsverfahren zu berücksichtigen sind, wenn Eloxieren nicht die richtige Wahl ist.
1. Die klare Antwort: Ja – aber nicht mit Standardprozess
Lassen Sie mich zunächst die Schlussfolgerung ziehen, bevor wir uns mit der Chemie befassen:
- Aluminiumdruckguss kann eloxiert werden.
- Der Standard-Eloxalprozess führt bei ADC12 zu sehr schlechten Ergebnissen.
- Eine spezielle Entsilikonisierung (entschmutzen) Vorbehandlungsschritt ist obligatorisch.
- Auch bei perfekter Entsilikonisierung, Probleme mit Porosität und Farbabsorption bleiben bestehen.
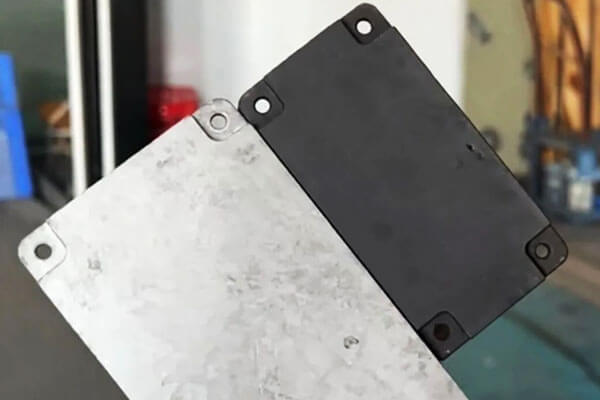
In unserem eigenen Shop, Wir haben einen kontrollierten Test durchgeführt: zwei ADC12-Druckgussteile, keine besondere Vorbehandlung, durchlaufen unsere Standard-Eloxallinie. Eines war klar (natürlich) eloxiert, einer war schwarz.
Das Ergebnis war vorhersehbar: ungleichmäßig, fleckige Farbe, fleckige Flecken, und eine Schicht grauen Schmutzes auf der Oberfläche, die an Ihren Fingern abgewischt wurde.
Dies ist kein Mangel unserer Linie. Dies ist das erwartete Ergebnis, wenn Sie eine Druckgusslegierung mit hohem Siliziumgehalt auf die gleiche Weise eloxieren, wie Sie es auch tun würden 6061 Extrusionen.
2. Warum ist Aluminiumdruckguss schwer zu eloxieren??
Die Schwierigkeit ergibt sich hauptsächlich aus drei Faktoren: hoher Siliziumgehalt, Porosität des Gussteils, und die Grenzen der konventionellen Vorbehandlung.
Ein hoher Siliziumgehalt beeinträchtigt die Eloxierung
Viele Druckgusslegierungen enthalten erhebliche Mengen Silizium, um die Fließfähigkeit zu verbessern, Reduzieren Sie die Erstarrungsschrumpfung, und unterstützen die Produktion dünnwandiger Produkte, Komplexe Komponenten.
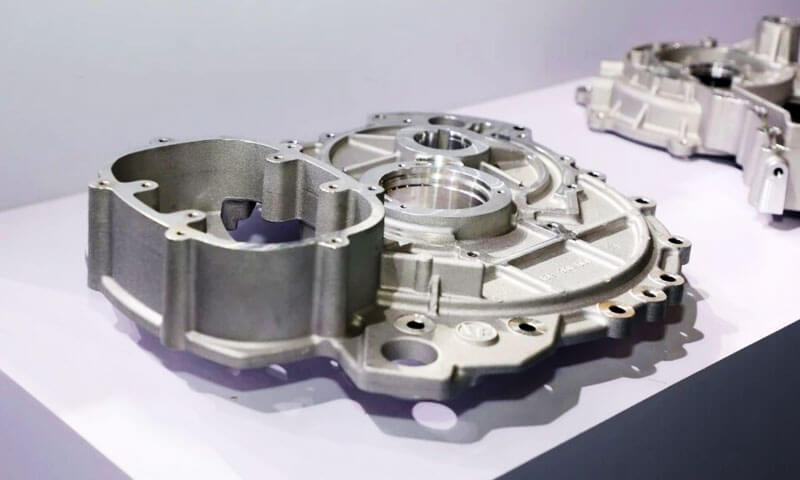
ADC12 ist eine repräsentative Al-Si-Cu-Druckgusslegierung.
Jedoch, Silizium verhält sich bei der chemischen Vorbehandlung und beim Eloxieren anders als Aluminium.
Im herkömmlichen alkalischen Ätzverfahren, Aluminium löst sich leicht auf, während siliziumreiche Phasen an der Oberfläche verbleiben können.
Abhängig von der Legierungszusammensetzung und den Prozessbedingungen, Diese Rückstände können eine graue oder dunkle Schmutzschicht bilden.
Wenn der anschließende Entschmutzungsprozess unzureichend ist, Reste von siliziumreichem Material und anderen Legierungselementrückständen können die gleichmäßige Bildung und das Erscheinungsbild des Oxidfilms beeinträchtigen.
Dies erklärt die im ADC12-Versuch beobachteten Mängel:
- Fleckiges Aussehen: Verschiedene Bereiche des Gussstücks reagieren unterschiedlich auf Vorbehandlung und Eloxierung.
- Ungleichmäßige Farbe: Variationen in der Oberflächenmikrostruktur und der Oxidschicht führen zu einer inkonsistenten Lichtabsorption und Farbstoffaufnahme.
- Grauer Schmutz: Nach unzureichender Reinigung oder Schmutzentfernung bleiben Restablagerungen auf der Oberfläche zurück.
- Schlechte Schwarzfärbung: Die Oxidschicht und der Oberflächenzustand unterstützen möglicherweise keine gleichmäßige Farbstoffabsorption.
Der entscheidende Punkt ist, dass das Problem nicht einfach das Vorhandensein von Silizium in der Massenlegierung ist. Es ist die Wechselwirkung zwischen der Mikrostruktur der Legierung, Oberflächenvorbereitung, und anodische Filmbildung.
Gussporosität führt zu zusätzlichen Fehlern
Aluminiumdruckguss kann Gasporosität aufweisen, Schrumpfhöhlen, und andere unterirdische Diskontinuitäten.
Ihre Verteilung hängt vom Chipdesign ab, Metalltemperatur, Injektionsparameter, Entlüftung, und Erstarrungsbedingungen.
Besonders problematisch werden diese Defekte beim Eloxieren, da das Gussstück in den Vorbehandlungs- und Färbeschritten wässrigen chemischen Lösungen ausgesetzt wird.
Porosität kann dazu beitragen:
- Lokale Verfärbungen und dunkle Flecken.
- Ungleichmäßige Farbstoffaufnahme.
- Säureretention und anschließende Färbung.
- Nadellöcher auf der Oberfläche und inkonsistentes Erscheinungsbild.
- Reduzierter Korrosionsschutz, wenn die Beschichtung unterbrochen ist oder der darunter liegende Guss defekt ist.
Auf der Oberfläche im Gusszustand ist nicht die gesamte Porosität sichtbar. Einige Mängel werden erst nach der Bearbeitung sichtbar, Radierung, oder Eloxieren.
Aus produktionstechnischer Sicht, Dies bedeutet, dass die Oberflächenveredelung eine grundsätzlich schlechte Gussqualität nicht ausgleichen kann.
Wenn eine Komponente eine einheitliche schwarz eloxierte Oberfläche erfordert, Die Porositätskontrolle muss bereits während der Gussentwicklung beginnen und nicht erst, nachdem das Teil die Endlinie erreicht hat.
3. Warum die Schmutzentfernung nicht jedes Anodisierungsproblem löst
Eine wichtige Verbesserung ist die Entfernung silikonreicher Oberflächenrückstände, Aber drei große Herausforderungen können bestehen bleiben.
| Defekt | Hauptursache | Mögliche Kontrollmaßnahmen |
| Grauer Schmutz oder pulverförmige Rückstände | Unzureichende Entfernung von siliziumreichen Rückständen und anderen Ablagerungen von Legierungselementen | Optimieren Sie das legierungsspezifische Entfernen und Spülen |
| Ungleichmäßige oder fleckige Farbe | Variationen in der Mikrostruktur der Legierung, Oxidbildung, Oberflächenzustand, oder Farbstoffabsorption | Verbessern Sie die Konsistenz der Vorbehandlung und validieren Sie den Färbeprozess |
| Weiße Flecken oder örtlich begrenzter Farbstoffausfall | Porosität, chemische Retention, lokale Oberflächenfehler, oder inkonsistente Oxidbildung | Verbessern Sie die Gussqualität, Drainage, Spülung, und Prozesskontrolle |
| Nadellöcher und Oberflächengruben | Gasporosität, Schrumpffehler, Einschlüsse, oder übermäßiges Ätzen | Verbessern Sie die Gussparameter und kontrollieren Sie den Schweregrad der Vorbehandlung |
| Inkonsistente Filmdicke | Variationen in der Geometrie, elektrischer Kontakt, aktuelle Verteilung, oder lokale Legierungsreaktion | Vorrichtungen optimieren, elektrischer Kontakt, und Anodisierungsparameter |
Porosität und Säureretention
Ein Guss mit offenen Poren kann Vorbehandlungs- oder Farblösungen einschließen. Wenn diese Chemikalien nicht ausreichend entfernt werden, Sie können weiterhin lokal reagieren und Flecken verursachen, weiße Flecken, oder andere Mängel.
Die Lösung besteht nicht einfach darin, die Entfernungszeit zu verlängern. Übermäßige chemische Einwirkung kann die Oberfläche weiter angreifen, ohne die darunter liegende Porosität zu beseitigen.
Wo strenge Anforderungen an das Erscheinungsbild gestellt werden, Gussdichte, Oberflächenintegrität, Entwässerungsdesign, und Spülwirkung müssen gemeinsam beurteilt werden.
Farbgleichmäßigkeit
Schwarzes Eloxieren ist oft anspruchsvoller als ein natürliches oder leicht gefärbtes Finish, da bereits kleine Abweichungen im Oberflächenzustand optisch sichtbar werden können.
Das endgültige Aussehen hängt von der Legierung ab, Gussmikrostruktur, Vorbehandlung, Eigenschaften von Oxidfilmen, Farbstoffchemie, und Versiegelungsprozess.
Zwei aus derselben Nennlegierung hergestellte Komponenten liefern möglicherweise nicht identische Ergebnisse, wenn sich ihre Gussbedingungen oder Oberflächenverläufe unterscheiden.
Aus diesem Grund, Bei Qualifizierungsversuchen sollten produktionsrepräsentative Gussteile und nicht nur polierte Laborproben verwendet werden.
Oberflächenerscheinung versus funktionale Leistung
Eine eloxierte Komponente kann zwar akzeptabel aussehen, aber die erforderliche Schichtdicke oder Korrosionsbeständigkeitskriterien nicht erfüllen.
Umgekehrt, Eine optisch unvollkommene Beschichtung kann dennoch bestimmte funktionale Anforderungen erfüllen, je nach Spezifikation.
Bei den Akzeptanzkriterien sollte daher unterschieden werden:
- Kosmetische Anforderungen, inklusive Farbe, Glanz, und sichtbare Mängel.
- Funktionale Anforderungen, einschließlich Filmdicke, Korrosionsbeständigkeit, Verschleißfestigkeit, und Dichtungsleistung.
Diese Anforderungen sollten vor Produktionsbeginn vereinbart werden.
4. Der ADC12-Anodisierungs-Realitätscheck
Lassen Sie mich direkt sagen, was Sie erwarten können und was nicht.
| Aspekt | Geschmiedetes Aluminium (6061/6063) | ADC12 aus Druckguss (Standardprozess) | ADC12 aus Druckguss (Mit Entsilikonisierung) |
| Filmeinheitlichkeit | Exzellent | Schlecht – fleckig, diskontinuierlich | Gut – aber nicht gleich schlecht |
| Oberflächenerscheinung | Klar metallisch, glatt | Grauer Schmutz, fleckig | Verbessert, aber Mikroporosität aus nächster Nähe sichtbar |
| Farbkonsistenz | Ausgezeichnet – von Charge zu Charge einheitlich | Sehr schlecht – ungleichmäßige Farbstoffaufnahme | Mäßig – dunkle Farben weisen immer noch Variationen auf |
| Schmutz / graue Rückstände | Keiner | Schwer – lässt sich von den Händen abwischen | Minimal – durch HF-Desmut entfernt |
| Korrosionsschutz | Gut | Variabel – Film ist diskontinuierlich | Gut, Aber Poren bleiben als Schwachstellen bestehen |
| Typischer Ertrag (gute Teile) | 95%+ | 30–50% | 70–85% |
Was das in der Praxis bedeutet
Wenn Sie ADC12 ohne Desilikonisierung eloxieren, Rechnen Sie damit, dass es sich bei etwa der Hälfte Ihrer Teile um kosmetischen Ausschuss handelt.
Mit einem richtigen Entsilikonisierungsschritt, Die Ausbeute verbessert sich dramatisch – aber die Sauberkeit wird nie erreicht, makellose Oberfläche einer Schmiede 6063 Extrusion.
Wer bei einem Druckguss eine Eloxierung in „Strangpressqualität“ verspricht, lügt entweder oder verwendet eine siliziumarme Speziallegierung.
5. Alternative und konkurrierende Veredelungsverfahren
Denn druckgegossenes Aluminium mit hohem Siliziumgehalt lässt sich nur schwer dauerhaft eloxieren, Alternative Oberflächenbehandlungen sollten in Betracht gezogen werden, wenn herkömmliches Eloxieren nicht das gewünschte Erscheinungsbild erzielen kann, Korrosionsbeständigkeit, oder Produktionskosten.
| Oberfläche Abschluss Verfahren | Aussehen | Korrosion Widerstand | Tragen Widerstand | Relativ Kosten | Typisch Anwendungen |
| Konventionell Eloxieren | Gleichmäßiges dekoratives Finish auf geeigneten Legierungen; ist bei Druckgussteilen mit hohem Siliziumgehalt oft uneinheitlich | Gut, wenn der anodische Film richtig geformt und versiegelt ist | Gut, abhängig von Foliendicke und -typ | Medium | Geschmiedete Aluminiumkomponenten und kompatible Druckgussteile, die einen Eloxalfilm erfordern |
| Eloxieren mit Desmutting | Verbesserte Einheitlichkeit, es kann jedoch zu silikonbedingten Verfärbungen kommen | Gut, wenn die Vorbehandlung und der anodische Film richtig kontrolliert werden | Gut, Abhängig von den Beschichtungsspezifikationen | Mittel -hohe | Funktionelle Druckgussteile, die eine Eloxierung mit moderaten kosmetischen Anforderungen erfordern |
| Mikrobogen Oxidation (Mao) | Keramikähnliche Oberfläche; Farbe und Textur hängen von der Legierung und dem Verfahren ab | Gut bis ausgezeichnet, je nach Beschichtungsaufbau und Versiegelung | Hervorragend geeignet für geeignete verschleißfeste Beschichtungen | Hoch | Bauteile, die eine hohe Oberflächenhärte erfordern, Verschleißfestigkeit, und elektrische Isolierung |
Chemische Konversionsbeschichtung |
Dünn, normalerweise mattes oder leicht gefärbtes Finish | Mäßig bis gut, abhängig vom Konvertierungssystem | Beschränkt | Niedrig | Bauteile, die einen grundlegenden Korrosionsschutz oder eine Vorbehandlung für die Lackierung benötigen |
| Elektrostatisch Pulver Beschichtung | Einheitliche Farbe mit einer breiten Palette an Glanzgraden und Texturen | Gut bis ausgezeichnet bei geeigneter Vorbehandlung und Schichtdicke | Gut, abhängig von Pulverformulierung und Aushärtung | Niedrig–Mittel | Gehäuse, Klammern, Automobilkomponenten, und Industriegehäuse, die einen dauerhaften dekorativen Schutz erfordern |
| Backfarbe (Eingebrannte Flüssigbeschichtung) | Glatte dekorative Oberfläche mit kontrollierter Farbe und Glanz | Gut, wenn die Beschichtung richtig aufgetragen und ausgehärtet ist | Mäßig bis gut, abhängig von Lackchemie und Schichtdicke | Medium | Stanzhäuse, Konsumgüter, Automobilteile, und Komponenten, die eine verfeinerte Oberflächenoptik erfordern |
So wählen Sie den richtigen Prozess aus
- Wählen Sie Eloxieren mit Desilikonisieren wenn das Bauteil eine anodische Oxidschicht benötigt und seine funktionelle Leistung wichtiger ist als eine perfekt gleichmäßige dekorative Oberfläche.
- Wählen Sie die Mikrolichtbogenoxidation (Mao) wenn Verschleißfestigkeit und Oberflächenhärte im Vordergrund stehen.
Seine Eignung für Legierungen mit hohem Siliziumgehalt und die erforderliche Korrosionsleistung sollten durch Tests überprüft werden. - Wählen Sie Pulverbeschichtung wenn einheitliche Farbe und Oberflächenabdeckung wichtiger sind als die Beibehaltung des metallischen Aussehens von eloxiertem Aluminium.
Es kann kleinere Oberflächenabweichungen kaschieren, Die Auswirkungen starker Porosität oder Ausgasung können jedoch nicht zuverlässig beseitigt werden. - Wählen Sie chemische Konversionsbeschichtung oder Nasslackierung wenn ein dekorativer Eloxalfilm nicht erforderlich ist und Korrosionsschutz im Vordergrund steht, Lackhaftung, oder flexible Farboptionen.
Der beste Prozess hängt von der Serviceumgebung der Komponente ab, Anforderungen an das Aussehen, und Leistungsangaben.
Für ADC12-Teile, die eine einheitliche schwarze Oberfläche erfordern, Pulverbeschichtung kann praktischer sein als herkömmliches Eloxieren.
6. Auswahl der richtigen Druckgusslegierung zum Eloxieren
Nicht alle Aluminiumdruckgusslegierungen erzielen die gleichen Eloxierungsergebnisse. Siliziumgehalt, Verunreinigungsgrade, Mikrostruktur, und die Qualität des Gusses beeinflussen die Bildung der Oxidschicht und das Aussehen der Oberfläche.
Die folgende Tabelle bietet einen vorläufigen Vergleich häufig diskutierter Aluminiumlegierungen.
Zusammensetzungsbereiche sind Richtwerte und sollten anhand der geltenden Materialnorm und des Lieferantenzertifikats überprüft werden.
| Legierung | Typischer Siliziumgehalt | Schwierigkeiten beim Eloxieren | Wichtige Überlegungen |
| ADC12 (A383) | 9.6–12,0 % | Hoch | Weit verbreitet für Druckguss; Ein hoher Siliziumgehalt kann zu ungleichmäßiger Eloxierung und Oberflächenverschmutzung führen |
| YL102 (AlSi12) | 10.5–13,5 % | Hoch | Die Eloxierungsergebnisse hängen vom Grad der Verunreinigung ab, Legierungsspezifikation, und Gussqualität |
AlSi9Mg (A360) |
Ungefähr 9,0–10,0 % | Mäßig bis hoch | Kann bei geeigneter Zusammensetzung und geeigneten Prozessbedingungen ein verbessertes Anodisierungspotenzial bieten |
| A413 / AlSi12(B) | Ungefähr 11,0–13,0 % | Hoch | Ein hoher Siliziumgehalt unterstützt die Fließfähigkeit des Gusses, erschwert jedoch eine gleichmäßige dekorative Eloxierung |
| Geschmiedet 6063 (Referenz) | Ungefähr 0,2–0,6 % | Niedrig | Gemeinsamer Maßstab für gleichmäßiges dekoratives Eloxieren |
Notiz: Legierungsbezeichnungen und Zusammensetzungsgrenzen variieren je nach Norm und Markt.
YL102, A360, und andere nominell ähnliche Legierungen sollten nicht als austauschbar betrachtet werden, ohne ihre chemische Zusammensetzung und ihre mechanischen Anforderungen zu prüfen.
Praktische Empfehlungen
Wenn Eloxieren eine zwingende Designanforderung ist und bearbeitetes Aluminium keine Option ist, Bewerten Sie AlSi9Mg oder eine entsprechend spezifizierte Druckgusslegierung mit geringer Verunreinigung, bevor Sie mit der Produktion beginnen.
Unter geeigneten Bedingungen bieten diese Materialien möglicherweise eine bessere Oberflächenkonsistenz, Sie erzielen jedoch nicht zwangsläufig das gleiche Aussehen wie eloxierte Materialien 6063.
Für jede mögliche Legierung, Bestätigen Sie den Silizium- und Eisengehalt, Gussqualität, erforderliche mechanische Eigenschaften, und Kompatibilität mit dem vorgeschlagenen Vorbehandlungsprozess.
An produktionsrepräsentativen Teilen sollte eine Probeanodisierung durchgeführt werden, um die Farbgleichmäßigkeit zu überprüfen, Filmqualität, und Korrosionsverhalten.
Letztlich, Legierungsauswahl und Entwicklung der Oberflächenbehandlung müssen gemeinsam berücksichtigt werden.
Die Wahl einer möglicherweise besser eloxierbaren Legierung kann das Ergebnis verbessern, Aber keine Legierungsbezeichnung allein garantiert eine makellose eloxierte Oberfläche.
7. Abschluss
Kann man Aluminiumdruckguss eloxieren?? Ja, Aber Legierungen mit hohem Siliziumgehalt wie ADC12 erfordern besondere Aufmerksamkeit.
Herkömmliches Eloxieren ohne legierungsspezifische Vorbehandlung kann zu fleckiger Farbe führen, schlechte Filmgleichmäßigkeit, und grauer Schmutz.
Ein geeigneter Entschmutzungsprozess – manchmal unter Verwendung einer HF-haltigen Lösung unter kontrollierten industriellen Bedingungen – kann die Oberfläche durch die Entfernung siliziumreicher Rückstände erheblich verbessern.
Jedoch, Durch die Schmutzentfernung wird die Porosität des Gussstücks nicht beseitigt, garantieren eine gleichmäßige Farbstoffaufnahme, oder korrigieren Sie Fehler, die durch inkonsistente Erstarrung und Oberflächenvorbereitung verursacht wurden.
Diese Probleme erfordern eine koordinierte Kontrolle der Legierungsauswahl, Gussqualität, Vorbehandlung, Eloxieren, und Färbung.
Die praktische Regel ist einfach: Es ist nicht unmöglich, Aluminiumdruckguss zu eloxieren, Es sollte jedoch nicht wie eine herkömmliche Aluminium-Knetlegierung eloxiert werden.
Wenn ein einheitliches dekoratives Finish unerlässlich ist, Qualifizieren Sie den gesamten Prozess anhand produktionsrepräsentativer Teile und vergleichen Sie das Eloxieren mit Alternativen wie Pulverbeschichtung oder Mikrolichtbogenoxidation, bevor Sie sich auf die Massenproduktion festlegen.
FAQs
Warum wird Druckguss-Eloxierung grau und fleckig??
Hoher Siliziumgehalt (9–12 % im ADC12) hinterlässt nach dem Ätzen elementares Silizium auf der Oberfläche.
Dieser Siliziumschmutz zerstört den Oxidfilm und erzeugt das Grau, ungleichmäßiges Aussehen. Beim Desilikonisieren wird diese Schicht entfernt.
Was ist die beste Alternative zum Eloxieren für Aluminiumdruckguss??
Pulverbeschichtung ist die beliebteste Alternative – sie deckt Porosität ab, sorgt für eine hervorragende Farbkonsistenz, und bietet einen guten Korrosionsschutz.
Für Verschleißfestigkeit, Mikrolichtbogenoxidation (Mao) eignet sich gut für Druckgussteile mit hohem Siliziumgehalt.
Wird die Entsilikonisierung meine Druckgussteile aussehen lassen? 6063 eloxiert?
NEIN. Durch die Entsilikonisierung werden Verschmutzungen und Diskontinuitäten behoben, Die Porosität des Druckgusses verursacht jedoch immer noch sichtbare Mängel und Farbflecken.
Das Ergebnis ist gut für Funktionsteile, aber nicht gleichbedeutend mit eloxiertem Schmiedealuminium.
Benötige ich eine Vakuumimprägnierung für eloxierte Druckgussteile??
Für kosmetische oder versiegelte Anwendungen, bei denen Säureaustritt zu Flecken führen würde, Ja.
Die Vakuumimprägnierung versiegelt die Porosität unter der Oberfläche vor dem Eloxieren, verhindert, dass eingeschlossene Säure nach der Endbearbeitung ausläuft.