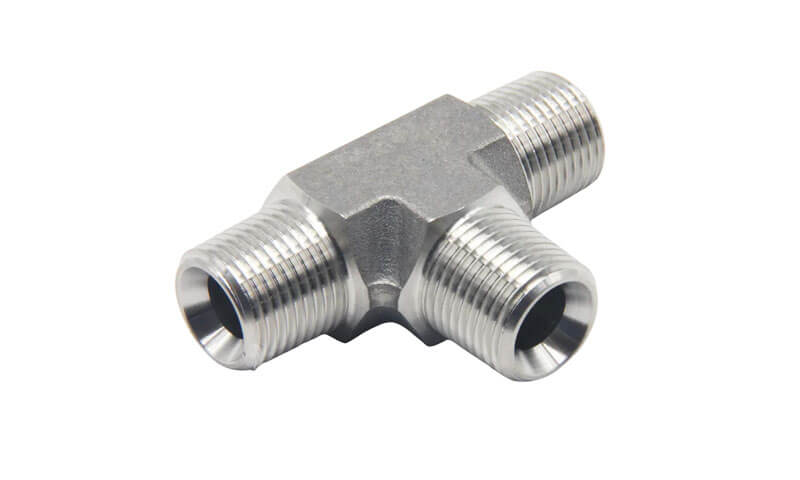
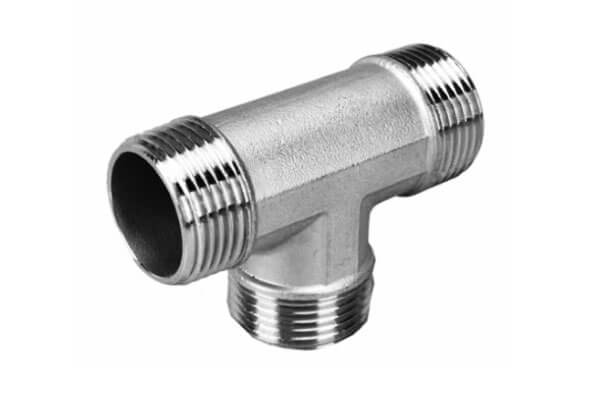
A paslanmaz çelik tişört bölmek için tasarlanmış üç portlu bir boru bağlantı elemanıdır., birleştirmek, veya bir boru sistemi içindeki sıvı akışını yeniden yönlendirin.
Basit bir boru bölümünden farklı olarak, Bir T parçası, yeterli mekanik gücü korurken üç akış geçişini tek bir basınç içeren gövdeye entegre etmelidir, kontrollü duvar kalınlığı, boyutsal doğruluk, ve bitişik borulara güvenilir bağlantılar.
Zorlu uygulamalarda, branş kavşağının geometrisi aynı zamanda akış dağılımını da etkiler, yerel stres konsantrasyonu, basınç kaybı, ve uzun vadeli hizmet güvenilirliği.
Karmaşık özel tişörtler için, hassas döküm (kayıp balmumu dökümü) Gövdeyi entegre bir döküm olarak korurken, kanal ve branşman geçişleri arasındaki üç boyutlu bağlantıyı yeniden üretmenin etkili bir yolunu sağlar.
Döküm genel yapısal geometriyi oluşturur, CNC işleme daha sonra diş üretebilirken, sıkıcı, Sızdırmazlık yüzeyleri, soket boyutları, ve gerekli toleranslara yönelik diğer işlevsel arayüzler.
1. Paslanmaz Çelik Tee Nedir??
A paslanmaz çelik tişört kontrollü bir geometride kesişen bir ana geçiş ve bir yan geçişe sahip üç yollu bir boru bağlantı elemanıdır.
Bir sıvı akışını iki yöne bölmek için kullanılır, iki akışı tek akışta birleştirmek, veya bir boru sisteminin başka bir bölümüne branşman bağlantısı sağlayın.
Üç açıklığa normalde bağlantının iki ucu denir. koşmak ve dal. Eşit bir tişörtte, üç bağlantı boyutu nominal olarak aynıdır. Azaltıcı bir tişörtte, koşunun dalının veya bir tarafının çapı daha küçük.
Çünkü üç geçit nispeten kompakt bir gövdede kesişiyor, bağlantı noktası teknik olarak düz boru bağlantısından daha zordur.
Üretici aynı zamanda iç geçiş geometrisini de kontrol etmelidir., dış duvar kalınlığı, maddi sağlamlık, ve bağlantı boyutları.
2. Malzeme Mühendisliği & Metalurji
Malzeme seçimi özel bir performansın temelidir paslanmaz çelik tee çünkü bağlantı parçasının aynı anda iç basınca dayanması gerekir, korozyon, sıcaklık, mekanik yükleme, ve hassas dökümün üretim koşulları.
Östenitik Paslanmaz Çelikler: CF8, CF8M, CF3, ve CF3M
CF8 Paslanmaz Çelik
ASTM A351 CF8 genel olarak dövme çeliklere karşılık gelen dökme östenitik paslanmaz çeliktir 304 paslanmaz çelik.
Genellikle yaklaşık olarak içerir 18Ağırlıkça %-21 krom ve ağırlıkça %8-11 nikel, karbon yaklaşık olarak sınırlı 0.08 ağırlıkça maksimum %.
CF8 iyi bir genel korozyon direnci sağlar, dayanıklılık, ve dökülebilirlik, suya uygun hale getirilmesi, buhar, gıda işleme, ve birçok genel endüstriyel akışkan sistemi.
CF8M Paslanmaz Çelik
ASTM A351 CF8M döküm 316 tipi kalitedir ve tipik olarak yaklaşık olarak içerir 18–21 ağırlıkça %krom, 9–12 ağırlıkça % nikel, ve ağırlıkça %2-3 molibden.
Molibden ilavesi lokal korozyona karşı direnci artırır, özellikle çukurlaşma ve çatlak korozyonu, birçok klorür içeren ortamda.
CF8M bu nedenle kimyasal maruziyetin olduğu yerlerde yaygın olarak kabul edilir., deniz koşulları, veya daha zorlu sıvı servisi söz konusu olduğunda.
Kaynaklı veya kaynakla onarılmış montajlar için, düşük karbonlu kaliteler CF3 ve CF3M önemli bir metalurjik avantaj sağlayabilir.
Karbon içerikleri genellikle sınırlıdır 0.03 ağırlıkça maksimum %, termal maruz kalma sırasında tane sınırlarında krom-karbür çökelme eğiliminin azaltılması.
Bu, hassaslaşma riskinin ve ilgili tanecikler arası korozyonun azaltılmasına yardımcı olur, özellikle kaynaklı bölgeler çevresinde.
Dubleks ve süper dubleks paslanmaz çelikler
Paslanmaz çelik bir tişört yüksek klorür konsantrasyonlarına maruz kaldığında, deniz suyu, açık deniz ortamları, veya zorlu basınç ve sıcaklık koşulları, dubleks paslanmaz çelikler, sağlamlık ve korozyon direncinin yararlı bir kombinasyonunu sağlayabilir.
Dubleks 2205 Paslanmaz çelik
Dubleks 2205, yaygın olarak tanımlanan ABD S32205 ve ilgili döküm derecesi CD3MN, karışık ferritik-östenitik bir mikro yapı içerir, tipik olarak uygun çözelti işleminden sonra dengeli bir faz oranına yakın bir hedef alınır.
Bu çift fazlı yapı, alaşıma geleneksel östenitik döküm paslanmaz çeliklere göre önemli ölçüde daha yüksek akma dayanımı kazandırırken, klorürle ilgili korozyon mekanizmalarına karşı güçlü direnci korur..
CF8M ile karşılaştırıldığında, 2205 akma dayanımının yaklaşık iki katını sağlayabilir, geçerli ürün spesifikasyonuna ve ısıl işlem durumuna bağlı olarak.
Ayrıca klorür stresli korozyon çatlamasına karşı iyi bir direnç sunar, çukurlaşma, ve çatlak korozyonu.
Süper dubleks 2507 Paslanmaz çelik
Süper dubleks 2507, ortak olarak belirlenmiş ABD S32750 ve döküm derecesi ile ilişkili CD3MWCuN, daha yüksek düzeyde krom içerir, molibden, ve nitrojenden 2205.
Bu nedenle lokal korozyona karşı daha yüksek mukavemet ve daha güçlü direnç sağlar, Şiddetli deniz koşullarına uygun hale getirmek, açık deniz, ve süreç ortamları.
CK3MCuN Paslanmaz Çelik
CK3MCUN dubleks paslanmaz çeliklerden farklıdır. Bu bir yüksek alaşımlı östenitik paslanmaz çelik önemli miktarda molibden ve nitrojen ilavesi içerir ve geleneksel olarak yüksek derecede aşındırıcı ortamlar için tasarlanmıştır. 304- veya 316 tipi malzemeler yeterli direnç sağlayamayabilir.
Bu nedenle, dökme paslanmaz çelik tişört seçerken dubleks ve süper dubleks malzemelerden ayrı olarak düşünülmelidir..
3. Hassas mühendislik & Üretim Süreci Akışı
Özel bir paslanmaz çelik tişört üreterek hassas döküm dikkatlice kontrol edilen bir dizi adımı içerir.
Her adım nihai kaliteyi etkiler, boyutsal doğruluk, ve mekanik özellikler.

CAD/CAM Kalıp İşleme ve Katılaştırma Simülasyonu
Süreç müşterinin çizimi veya 3 boyutlu modeliyle başlar. Dökümhanenin mühendislik ekibi tişörtün CAD modelini oluşturuyor, büzülme ödenekleri dahil, işleme, ve taslak.
Daha sonra kalıp takımları CAM yazılımı kullanılarak tasarlanır ve işlenir.
Takım kesilmeden önce, katılaşma ve akış simülasyonu ProCAST veya MAGMA gibi yazılımlar kullanılarak gerçekleştirilir. Bu simülasyon öngörüyor:
- Kalıp doldurma davranışı ve olası soğuk kapanmalar.
- Katılaşma sırası ve büzülme gözenekliliği.
- Sıcak noktalar ve artık gerilmeler.
- Yükselticilerin ve soğutmaların konumu.
Simülasyon, dökümhanenin herhangi bir metal dökülmeden önce yolluk ve yükseltmeyi optimize etmesine olanak tanır, Deneme yanılmayı azaltmak ve geliştirme süresini kısaltmak.
Otomatik Desen Enjeksiyonu ve Robotik Seramik Kabuk Yapımı
Balmumu desenleri, erimiş balmumunun kalıp takımına basınç altında enjekte edilmesiyle üretilir..
Otomatik enjeksiyon makineleri tutarlı desen boyutları sağlar, yoğunluk, ve yüzey kalitesi. Desenler daha sonra merkezi bir yolluk veya yolluk üzerine monte edilir, bir ağaç oluşturmak.
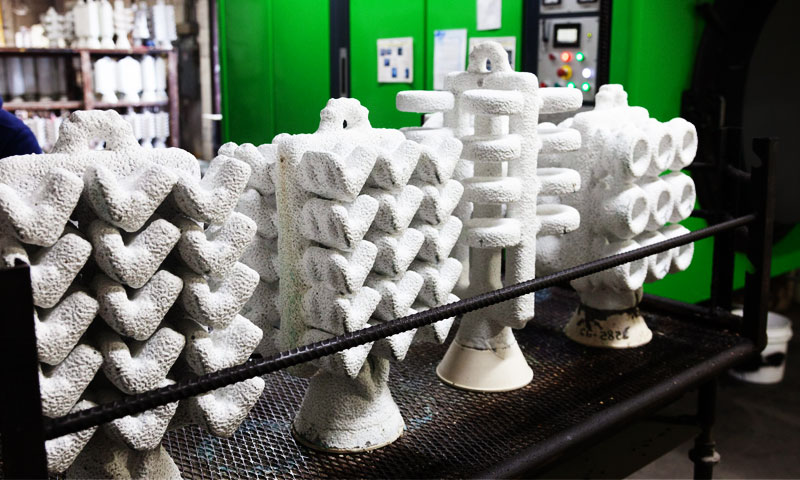
Ağaç, seramik bulamacına defalarca daldırılır ve seramik bir kabuk oluşturmak için sıva ile kaplanır..
Bu genellikle kullanılarak yapılır robotik kabuk inşası sistemler, tutarlı kaplama kalınlığı ve kuruma sağlayan.
The silika sol işlemi Pürüzsüz bir yüzey ürettiği için yaygın olarak paslanmaz çelik dökümlerde kullanılır., Mükemmel boyutsal stabiliteye sahip güçlü kabuk.
Çiğneme, Kabuk Sinterleme, ve Erime
Kabuk yeterli kalınlığa ulaştıktan sonra, balmumunu eritmek için ısıtılır (çiğneme) ve daha sonra seramiği güçlendirmek için yüksek sıcaklıkta sinterlenir.
Sinterlenmiş kabuk, dökmeye hazır içi boş bir kalıptır.
Eritme bir şekilde gerçekleştirilir. indüksiyon fırını, havada veya vakum altında, alaşım ve kalite gereksinimlerine bağlı olarak.
Kimya, dökmeden önce spektrografik analizle doğrulanır. Erimiş metal önceden ısıtılmış kabuğa dökülür, ve dökümün kontrollü koşullar altında katılaşmasına izin verilir.
Döküm Sonrası Sonlandırma
Katılaşmadan sonra, Seramik kabuk kırıldı, ve dökümler ağaçtan kesiliyor. Kapılar ve yükselticiler taşlanarak veya kesilerek çıkarılır.
Daha sonra dökümler yapılır:
- Atış patlaması: Artık seramik ve yüzey pulunu çıkarmak için.
- Taşlama ve bitirme: Kapı taslaklarını çıkarmak ve yüzeyleri karıştırmak için.
- Çözüm tavlama: Korozyon direncini yeniden sağlamak ve özellikleri optimize etmek için.
- Pasivasyon: Serbest demiri uzaklaştırmak ve pasif oksit katmanını geliştirmek için.
- CNC diş açma: NPT için, BSP, veya metrik dişli uçlar.
- Soket veya alın kaynak ucu hazırlığı: ASME B16.9 veya B16.11 gerekliliklerini karşılamak için.
- Muayene ve test: Boyutlu, görsel, NDT, ve basınç testi.
Her adım belgelenir ve izlenebilir, Bitmiş tişörtün müşterinin spesifikasyonlarını karşıladığından emin olmak.
4. Paslanmaz Çelik Tee vs. Dövme ve Fabrikasyon Tee'ler
Yatırım dökümü, dövme, ve fabrikasyon paslanmaz çelik te'lerin tümü üç yollu boru bağlantıları oluşturmak için kullanılabilir,
ancak üretim yolları farklı geometri kombinasyonları üretiyor, metalurjik yapı, işleme gereksinimleri, üretim ekonomisi, ve özelleştirme yeteneği.
Bu nedenle seçim gerçek basınç sınıfına göre yapılmalıdır., malzeme sınıfı, geometri, üretim hacmi, Tek bir üretim sürecinin evrensel olarak üstün olduğunu varsaymak yerine uygulanabilir boru gereksinimleri ve.
| Temel Özellik | Yatırım Döküm Paslanmaz Çelik Tee | Dövme Paslanmaz Çelik Tee | Fabrikasyon Paslanmaz Çelik Tee |
| Üretim Prensibi | Erimiş paslanmaz çelik hassas bir seramik kalıpta katılaşır | Isıtılmış dövme kütük, kontrollü dövme kuvvetleri altında plastik olarak deforme edilir | Boru, plaka, veya dövme bileşenler kesilir, donatılmış, ve kaynaklı |
| Karmaşık Geometri | Harika | İyi, ancak şekil dövme uygulamasıyla sınırlıdır | Yüksek, ancak karmaşık geometri birden fazla parça gerektirebilir |
| Tek Parça Yapı | Evet | Evet | Yaygın olarak monte edilir ve kaynaklanır |
| İç Geçiş Geometrisi | Uygun hassas döküm tasarımları için mükemmel | Nispeten geleneksel pasajlar için iyi | Son derece esnek, ancak imalat daha karmaşıktır |
| Malzeme Yapısı | Döküm mikroyapısı, katılaşma ve ısıl işlem yoluyla kontrol edilir | Dövme, işlenmiş yapı | İşlenmiş/fabrikasyon malzeme artı kaynak bölgeleri |
| Özelleştirme | Standart dışı boyutlar ve şube konfigürasyonları için mükemmel | İyi, ancak takımlama ve dövme kısıtlamaları karmaşıklık arttıkça artar | Özel veya çok büyük konfigürasyonlar için mükemmel |
| İşleme Gereksinimi | Ilıman; bağlantı ve sızdırmazlık yüzeyleri normalde işlenmiş | Genellikle orta ila yüksek | Fabrikasyona bağlı olarak orta ila yüksek |
Kaynaklar |
Temel T gövdesinde yapısal kaynak gerekmez | Dövme gövdede yapısal kaynak gerektirmez | Çoklu kaynak gerekebilir |
| Alet Gereksinimi | Desen/alet gerekli | Dövme kalıpları gerekli olabilir | Daha düşük özel takım gereksinimi |
| Karmaşık Küçük ve Orta Ölçekli Parçalar | Son derece uygun | Uygun | Daha az ekonomik olabilir |
| Büyük Özel Teeler | Sürece bağlı | Sürece bağlı | Çoğunlukla pratik |
| Tekrar Üretimi | Takımlar kurulduktan sonra mükemmel | Harika | İyi |
| Ana Üretim Avantajı | Net şekle sahip karmaşık entegre geometri | Dövülmüş mekanik yapı ve belirlenmiş dövme yolları | Nispeten düşük başlangıç takımlarıyla esnek imalat |
| Ana Sınırlama | Döküm sağlamlığı ve katılaşmasının sıkı kontrolünü gerektirir | Karmaşık geometri için daha az esnek | Kaynak kalitesi, çarpıtma, ve artık stres kontrol gerektirir |
5. Endüstriyel Uygulamalar & Gerçek Dünyadan Örnek Olay Çalışmaları
Özel paslanmaz çelik te'ler çok çeşitli endüstrilerde ve uygulamalarda kullanılmaktadır.

Kimya ve petrokimya: Asitler için boru sistemleri, çözücüler, ve reaktif kimyasallar. CF8M ve dubleks alaşımlar yaygındır.
Petrol ve gaz: Açık deniz platformları, rafineriler, ve boru hatları. Dubleks ve süper dubleks te'ler deniz suyu ve yüksek klorürlü hizmetlerde kullanılır.
Güç üretimi: Buhar, soğutma suyu, ve baca gazı kükürt giderme sistemleri. CF8M ve yüksek alaşımlı paslanmaz çelikler kullanılır.
İlaç ve biyoteknoloji: Temiz buhar, arıtılmış su, ve proses boruları. CF3M ve elektro-parlatılmış te'ler yaygındır.
Yiyecek ve içecek: Süt ürünleri için proses boruları, bira yapımı, ve gıda işleme. CF8M ve hijyenik tasarımlar kullanılmaktadır.
Deniz: Deniz suyu boruları, balast sistemleri, ve güverte drenajı. Dubleks ve süper dubleks te'ler tercih edilir.
Su arıtma: Tuzdan arındırma, atık su, ve kimyasal dozaj sistemleri. CF8M ve dubleks alaşımlar kullanılır.
6. Özel Paslanmaz Çelik Tee Üreticiniz Olarak DEZE'yi Seçin
BU Teknoloji karmaşık boru bağlantı parçaları ve endüstriyel bileşenler için entegre özel paslanmaz çelik döküm ve CNC işleme çözümleri sunar.
İlk mühendislik incelemesinden ve malzeme seçiminden hassas döküme kadar, ısıl işlem, CNC işleme, yüzey bitirme, ve son muayene, BU entegre bir iş akışı içerisinde önemli üretim aşamalarını yönetir.
olarak ISO 9001:2015-sertifikalı üretici, BU Üretim süreci boyunca üretim izlenebilirliğini ve kalite kontrolünü korur. Proje gereksinimlerine göre muayene ve test düzenlenebilir.
BUNUNLA iletişime geçin senin çiziminle, 3D modeli, malzeme özellikleri, boyutlar, veya başvuru gereksinimleri.
Mühendislik ekibimiz tasarımı inceleyebilir ve projeniz için uygun bir özel paslanmaz çelik tişört döküm çözümü geliştirebilir.
7. Çözüm
Özel paslanmaz çelik te'ler, korozyon direncinin yüksek olduğu boru sistemlerinde kritik bileşenlerdir., basınç bütünlüğü, ve güvenilirlik esastır.
Hassas döküm, tasarım özgürlüğünün benzersiz bir kombinasyonunu sunar, Malzeme esnekliği, ve orta ve yüksek hacimli karmaşık te'ler için ideal kılan maliyet etkinliği.
CF8 ve CF8M östenitik kalitelerden dubleks ve süper dubleks alaşımlara kadar, malzeme seçimi hizmet ortamına uygun olmalıdır.
Çözelti tavlaması, korozyon direncini yeniden sağlamak ve mekanik özellikleri optimize etmek için gereklidir.
Hassas işleme, son hazırlıkların yapılmasını sağlar, Konular, ve boyutları boru sisteminin gereksinimlerini karşılıyor.
Doğru üretim ortağını seçmek çok önemlidir. Mühendislik uzmanlığına sahip bir dökümhane, şirket içi işleme, ısıl işlem yetenekleri, ve güçlü bir kalite sistemi, her tişörtün amaçlanan uygulamada güvenilir performans göstermesini sağlamaya yardımcı olabilir.
DEZE böyle bir ortak olarak konumlanıyor, Özel paslanmaz çelik tişört projeleri için gereken teknik derinliği ve üretim kabiliyetini sunar.
SSS
Neden paslanmaz çelik bir tişört için hassas döküm kullanmalısınız??
Hassas döküm karmaşık T geometrisi için uygundur çünkü uzun mesafe üretebilir, dal, kavşak, ve entegre bir döküm olarak dış yapı.
İş parçacığı gibi kritik arayüzler, sıkıcı, ve sızdırmazlık yüzeyleri daha sonra CNC ile işlenebilir.
Paslanmaz çelik tişört ısıl işlem gerektirir mi??
Birçok dökme paslanmaz çelik kalitesi belirli bir ısıl işlem koşulu gerektirir veya bundan faydalanır.
Ostenitik ve dubleks dökümler için, çözelti işlemi, gerekli metalurjik ve korozyon özelliklerinin elde edilmesi için genellikle önemlidir. Kesin döngü sınıfa özeldir.
Eşit bir tişört ile azaltıcı bir tişört arasındaki fark nedir??
Eşit bir tişörtün üç açıklığı da aynı boyuttadır. İndirgeyici bir T-parçası, çalışma açıklıklarından daha küçük bir dal açıklığına sahiptir. Akışın yalnızca bir kısmı yönlendirildiği zaman indirgeme te'leri kullanılır.
Hassas döküm te'ler yüksek basınçlı serviste kullanılabilir mi??
Evet, uygun şekilde tasarlandığında, döküm, Isı ile işlenmiş, ve denetlendi. Yatırım döküm T parçaları birçok yüksek basınçlı uygulama için basınç ve sızıntı testi gereksinimlerini karşılayabilir.
Aşırı basınçlar için, dövme tişörtler tercih edilebilir.
Paslanmaz çelik te'ler için hangi son hazırlıklar mevcuttur??
Ortak uç hazırlıkları dişli içerir (NPT, BSP), soket kaynağı, popo kaynağı, ve flanşlı. Seçim boru sistemine bağlıdır, basınç, ve montaj gereksinimleri.