Zorlu mekanik sistemlerde, bir kasnak basit bir yivli tekerlekten çok daha fazlasıdır.
Halat veya kablo hareketini sürekli olarak yönetmesi gereken yük taşıyan bir iletim bileşenidir., radyal kuvvetler, Etki Yükleri, sürtünme, ve tekrarlanan döngüsel stres.
Vinçlerde makara çalıştığında, madencilik ekipmanları, deniz makineleri, ağır kaldırma sistemleri, veya diğer ağır hizmet ortamları, malzemesinin ve üretim sürecinin kalitesi ekipman güvenilirliğini doğrudan etkiler.
burası özel döküm çelik kasnaklar Belirleyici bir mühendislik avantajı sunuyoruz.
Bu makale, özel döküm çelik kasnak üretiminin ardındaki teknik hususları araştırıyor, çelik kalitelerinden ve hassas dökümden işlemeye kadar, ısıl işlem, denetleme, uygulamalar, ve tedarikçi seçimi.
1. Dökme Çelik Kasnak Nedir??
A dökme çelik kasnak çeliğin bir kalıba dökülerek ve ardından kritik yüzeylerin gerekli boyutlara göre işlenmesiyle üretilen dönen bir mekanik bileşendir.
Kaldırma ve halat taşıma sistemlerinde, aynı zamanda yaygın olarak şu şekilde anılır: kasnak.
Başlıca işlevi rehberlik etmektir, yönlendirmek, veya ilgili mekanik yükü göbek, mil veya yatak tertibatı yoluyla aktarırken bir tel halat veya benzeri esnek elemanı destekleyin.
Basit bir tekerleğin aksine, Bir kasnak dikkatlice tasarlanmış fonksiyonel geometriye sahiptir. The halat oluğu halatın makaraya nasıl oturduğunu kontrol eder, göbek ve delik yükü destek miline veya yatak düzenine iletirken.
Flanşlar halatın oluk içinde tutulmasına yardımcı olur ve bileşenin genel yapısal sertliğine katkıda bulunabilir.
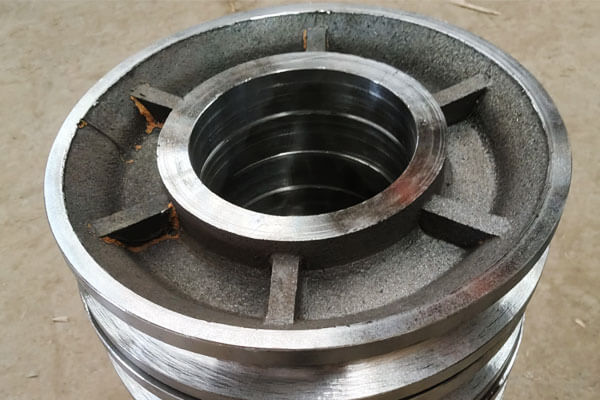
Dökme Çelik Kasnağın Ana Bileşenleri
| Bileşen | İşlev | Üretimde Önemli Hususlar |
| Kasnak / Jant | Halatı destekler ve yönlendirir | Oluk profili, duvar kalınlığı, aşınma direnci |
| Halat Oluğu | Halatı alır ve yönlendirir | Yarıçap, derinlik, profil doğruluğu, yüzey durumu |
| Flanş | Halatın kasnak üzerinde tutulmasına yardımcı olur | Yükseklik, kalınlık, eş merkezlilik |
Merkez |
Kasnağı mile veya yatağa bağlar | Dimensional accuracy, yapısal güç |
| delik | Şaft barındırır, burç, veya yatak düzeni | Çap, yuvarlaklık, eş merkezlilik |
| Kama yuvası | Uygun olduğu yerde torku iletir | Konum ve boyutsal doğruluk |
| Montaj Özellikleri | Çevredeki ekipmanlarla arayüzler | Konum, düzlük, hizalama |
Hassas döküm çelik makara için, bu özelliklerin tümü aynı üretim doğruluğunu gerektirmez.
Döküm işlemi yapısal geometrinin çoğunu oluşturabilir, delik için CNC işleme kullanılırken, yatak yüzeyleri, oluk, kama yuvası, uç yüzler, ve diğer kritik arayüzler.
2. Özel Kasnaklar için Ortak Dökme Çelik Kaliteleri
Dökme çelik kasnak için malzeme seçimi çalışma yüküne göre yapılmalıdır, darbe koşulları, aşınma gereksinimleri, çalışma sıcaklığı, korozyona maruz kalma, ve gerekli servis ömrü.
Geleneksel karbon döküm çeliğine ek olarak, özelleştirilmiş kasnak tasarımlarında düşük alaşımlı çelikler kullanılabilir, yüksek manganez aşınmaya dayanıklı çelik, veya çalışma ortamının ek performans gerektirdiği durumlarda korozyona dayanıklı paslanmaz çelik.
| Malzeme / Seviye | Alaşım Ailesi | Temel Performans Nitelikleri | Tipik Kasnak Uygulamaları |
| ASTM A216 Gr. WCB | Karbon dökme çelik | İyi güç, Mükemmel Dökülebilirlik, iyi işlenebilirlik, uygun maliyetli | Genel amaçlı kasnaklar, endüstriyel malzeme taşıma, ışık- orta yük kaldırma sistemlerine |
| ASTM A216 Gr. WCC | Karbon dökme çelik | WCB'den daha yüksek belirlenmiş güç, iyi tokluk ve dökülebilirlik | Ağır hizmet tipi endüstriyel kasnaklar, vinç bileşenleri, zorlu malzeme taşıma sistemleri |
| Düşük Alaşımlı Dökme Çelik, CR-MO / Ni-Cr-Mo | Düşük alaşımlı dökme çelik | Daha yüksek güç, geliştirilmiş sertleşebilirlik, iyi tokluk, Isıl işlemden sonra daha iyi yorulma performansı | Ağır hizmet tipi vinç kasnakları, inşaat asansörleri, madencilik ekipmanları, yüksek yüklü kasnaklar |
| ASTM A148 Yüksek Mukavemetli Kaliteler | Yüksek mukavemetli dökme çelik | Yüksek çekme ve akma mukavemeti, ısıl işleme uygun, güçlü yük taşıma kapasitesi | Ana kasnaklar, ağır kaldırma ekipmanları, büyük endüstriyel kasnaklar, yüksek yüklü makineler |
ASTM A352 LCB / LCC |
Düşük sıcaklıkta dökme çelik | Düşük sıcaklıklarda geliştirilmiş darbe dayanıklılığı, soğuk servis koşullarına uygun | Dış mekan vinçleri, soğuk bölge madencilik ekipmanları, deniz ve açık deniz kaldırma sistemleri |
| Östenitik Paslanmaz Dökme Çelik, CF8 / CF8M | Paslanmaz çelik döküm | Mükemmel korozyon direnci, iyi tokluk, sınıfa özgü sınırlamalara sahip klorür içeren ortamlar için uygundur | Deniz makaraları, aşındırıcı malzeme taşıma sistemleri, kimyasal ve gıda işleme ekipmanları |
| Hadfield Steel, ASTM A128 Gr. B | Yüksek manganezli östenitik çelik | Aşındırıcı hizmet altında mükemmel darbe dayanıklılığı ve güçlü çalışma sertleşmesi tepkisi | Madencilik ekipmanı, aşındırıcı malzeme taşıma, yüksek etkili kasnak ve kasnak uygulamaları |
| Bor Alaşımlı Dökme Çelik | Bor alaşımlı çelik | Yüksek sertleşebilirlik, Isıl işlemden sonra güçlü aşınma direnci, zorlu döngüsel yüklemeye uygun | Orta- ağır hizmet tipi kasnaklara, yüksek aşınmaya sahip malzeme taşıma ekipmanları |
3. Özel Dökme Çelik Kasnak Üretim Süreci
Özel döküm çelik kasnağın üretim süreci, kalıp doğruluğunun kontrol edildiği kontrollü bir süreçtir..
Çünkü makara yük taşıyan bir bileşendir, dökümhanenin kasnak bölümüne özellikle dikkat etmesi gerekir, merkez, flanş geçişleri, ve kesit kalınlığındaki yerel değişikliklerin katılaşmayı ve iç döküm kalitesini etkileyebileceği diğer alanlar.
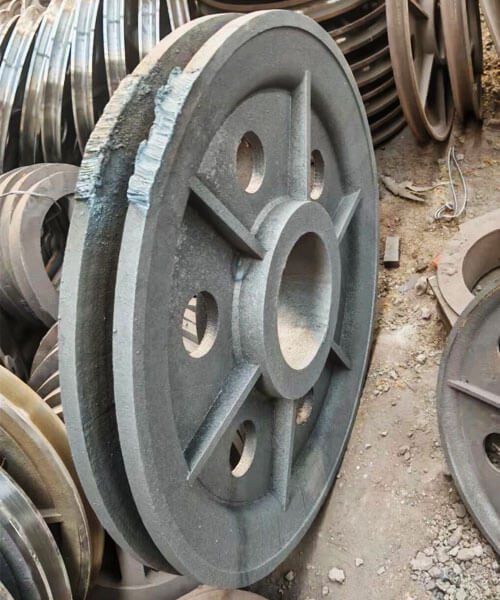
Desen Yapımı
Desen oluşturma, kasnak boşluğunun temel geometrisini belirler ve bu nedenle döküm doğruluğu üzerinde doğrudan etkiye sahiptir..
Desen kasnağı yeniden oluşturmalıdır, merkez, flanş, ve diğer döküm özellikleri uygun büzülme payı ve işleme payı dahil edilirken.
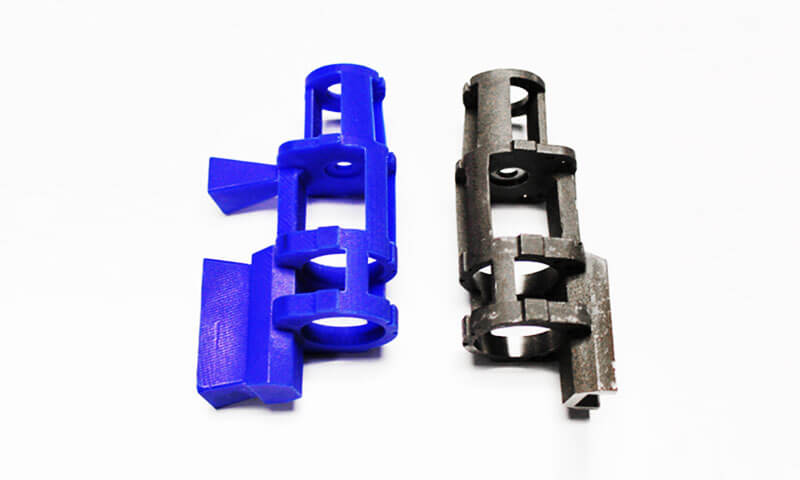
İçin hassas döküm, Balmumu modeli normalde balmumunun hassas bir kalıba enjekte edilmesiyle üretilir..
Balmumu deseni son makara geometrisini yakından temsil eder ve daha sonra seramik kabuğu oluşturmak için kullanılır..
Kum dökümü için, desen tipik olarak reçineden yapılır, odun, maden, veya diğer uygun malzemeler ve kalıp boşluğunu oluşturmak için kullanılır.
Kasnak tasarımına bağlı olarak, model aynı zamanda kalıbın güvenilir bir şekilde çıkarılmasına olanak sağlamak için taslak ve ayırma düzenlemelerini de içerebilir.
Özel kasnak üretimi için, desen tasarımı, döküm yüzeyler ile son işleme gerektiren yüzeyler arasında net bir ayrım yapmalıdır.
Aşırı işleme payı malzeme kaldırmayı ve maliyeti artırır, yetersiz pay, belirtilen nihai boyutlara ulaşmayı zorlaştırabilirken.
Kalıp ve Maça Yapımı
Kalıp, dökme çelik kasnağın dış geometrisini tanımlar, iç boşlukların veya geçitlerin doğrudan model tarafından oluşturulamadığı durumlarda çekirdekler kullanılırken.
İçinde kum döküm, seçilen kum ve bağlayıcı sistemler kalıp boşluğunu oluşturmak için modelin etrafında sıkıştırılır.
Bir çekirdek, merkezi deliği veya diğer dahili özellikleri üretecek şekilde konumlandırılabilir.
Çekirdek gücü, boyutsal doğruluk, geçirgenlik, ve konumlandırma özellikle önemlidir çünkü dökme sırasında yer değiştirme delik hizalamasını ve duvar kalınlığını etkileyebilir.
İçinde hassas döküm, balmumu deseni, çok katmanlı bir kabuk oluşturmak için tekrar tekrar refrakter seramik bulamaç ve sıva ile kaplanır.
Yeterli kabuk mukavemetine ulaşıldıktan sonra, balmumu çıkarılır ve seramik kalıp pişirilir.
Kalıp veya kabuk, erimiş çeliğe dayanacak yeterli mukavemeti sağlamalı ve aynı zamanda uygun geçirgenlik ve termal davranış sağlamalıdır..
Hassas kasnak dökümleri için, kalıptaki kusurlar doğrudan döküm yüzeyine aktarılabilir veya kritik özelliklerin boyutsal doğruluğu değiştirilebilir.
Çelik Eritme ve Kimyasal Kontrolü
Seçilen dökme çelik, belirtilen alaşımın gereksinimlerine göre eritilir..
Alaşıma bağlı olarak indüksiyonla eritme veya elektrik arkıyla eritme kullanılabilir., dökümhane ekipmanları, ve üretim gereksinimleri.
Dökülmeden önce, erimiş metal normalde kimyasal analiz kullanılarak kontrol edilir, genellikle spektrometre, Karbon ve alaşım elementlerinin belirtilen bileşim aralığına girdiğini doğrulamak için.
Eriyik hazırlığı aynı zamanda şunları da içerebilir::
- Cüruf giderme
- Deoksidasyon
- Sıcaklık ayarı
- Dahil etme kontrolü
- Isı tanımlama ve izlenebilirlik
Kimyasal kontrol özel kasnaklar için özellikle önemlidir çünkü çelik kalitesi sonraki ısıl işleme tepkiyi belirler ve mukavemeti etkiler, dayanıklılık, aşınma davranışı, ve düşük sıcaklık performansı.
Kaplama, Besleme, ve Dökme
Yolluk ve besleme sistemi, erimiş çeliğin kasnak boşluğunu düzgün bir şekilde dolduracağı ve katılaşma büzülmesinin etkili bir şekilde telafi edilebileceği şekilde tasarlanmalıdır..
Kasnak geometrisi, göbek çevresinde ve göbekten kasnağa geçişe göre nispeten ağır bölümler içerebilir.
Bu bölgeler daha ince kesitlere göre daha uzun süre sıvı kalabilir ve bu nedenle uygun beslemeye ihtiyaç duyarlar..
Geçit ve yükseltici sistemi kontrol etmek için tasarlanmıştır:
Metal akışı → doldurma sırası → termal denge → yönlü katılaşma → büzülme telafisi
Dökme sırasında, Alaşım ve kalıp sistemi için oluşturulan proses penceresi içerisinde sıcaklık ve döküm hızı kontrol edilmelidir..
Aşırı düşük metal sıcaklığı eksik doldurmaya veya soğuk kapatmaya neden olabilir, uygun olmayan akış koşulları türbülansı artırabilir ve oksit veya kalıntıyla ilgili kusur olasılığını artırabilir.
Gerektiğinde, Döküm simülasyonu, üretim öncesinde dolum ve katılaşmayı değerlendirmek ve potansiyel sıcak noktaları veya besleme sorunlarını belirlemek için kullanılabilir..
Katılaşma ve soğutma
Boşluk doldurulduktan sonra, erimiş çelik katılaşmaya başlar.
Bu aşama kritiktir çünkü çelik soğuma sırasında hacimsel büzülmeye uğrar., ve kötü kontrol edilen katılaşma büzülme boşlukları oluşturabilir, iç gözeneklilik, Sıcak Çatlama, ve artık stres.
Amaç genellikle kontrollü ve tercihen yönlü bir katılaşma modelini teşvik etmektir., başka bir yerde yeterli metal katılaşana kadar daha ağır bölümler beslenebilir durumda kalır.
Döküm tasarımına bağlı olarak, dökümhane kullanabilir:
- Yükseltici
- Titreme
- Kontrollü kalıp sıcaklıkları
- Optimize edilmiş bölüm geçişleri
- Özel dökme koşulları
Soğutma davranışı aynı zamanda ortaya çıkan mikro yapıyı ve mekanik özellikleri de etkiler..
Aşırı şiddetli veya düzensiz termal eğimler distorsiyona ve artık gerilime katkıda bulunabilir, özellikle büyük veya geometrik olarak karmaşık makaralarda.
Sallama ve Döküm Temizleme
Döküm yeterince soğuduktan sonra, kalıp veya seramik kabuk çıkarılır.
Kum dökümleri için, bu işleme genel olarak şu ad verilir: shakeout, Bu sırada sertleşmiş kum kalıp ve maçalar dökümden kırılır.
Hassas dökümler için, çelik dökümü açığa çıkarmak için seramik kabuk mekanik olarak çıkarılır veya başka şekilde işlenir.
Döküm daha sonra geçit ve yükseltici sisteminden ayrılır.. Tipik temizleme işlemleri şunları içerir::
- Kapıların ve yükselticilerin kesilmesi
- Bileme
- Atış patlaması
- Yapışan kalıp malzemesinin çıkarılması
- Fonksiyonel olmayan yüzey düzensizliklerinin lokal pansumanı
Bu aşamanın amacı, ana metalin gereksiz çıkarılmasını önlerken, ısıl işleme ve muayeneye uygun, temiz bir döküm elde etmektir..
4. Dökme Çelik Kasnakların Hassas İşlenmesi
Kesinlik CNC işleme Dökme çelik kasnağı neredeyse net şekilli bir dökümden bitmiş işlevsel bir bileşene dönüştürür.
Halat oluğu, sıkıntı, kama yuvası, merkez, ve montaj yüzleri birincil işlenmiş özelliklerdir çünkü boyutsal doğrulukları ve konumsal ilişkileri doğrudan ip takibini etkiler, rotasyon, yük dağılımı, ve montaj.
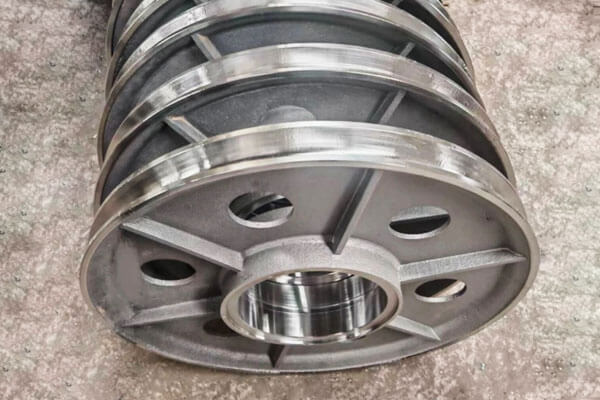
Halat Oluğu İşleme
Halat oluğu, makaranın en kritik fonksiyonel yüzeylerinden biridir.. Yarıçapı, derinlik, Genişlik, ve profil halat tipine ve çapına uygun olmalıdır.
Küçük boyutlu bir oluk, ipi aşırı derecede zorlayabilir, aşırı büyük veya yanlış şekillendirilmiş bir oluk ise yetersiz destek sağlayabilir ve ipin deformasyonunu ve aşınmasını artırabilir.
Tel halat makaraları için, Bu nedenle oluk yarıçapı normalde sadece nominal halat yarıçapını eşleştirmek yerine uygun halat yerleşimi sağlayacak şekilde tasarlanmıştır..
Oluk genellikle bir form veya profil oluşturma aleti kullanılarak CNC torna makinesinde işlenir.
Kaba ve bitirme tornalamadan sonra, Daha ince ve daha tutarlı bir yüzeyin gerekli olduğu durumlarda taşlama veya cilalama uygulanabilir.
Delik İşleme
Delik mil ile arayüz sağlar, rulman, veya burç, yani çapı, yuvarlaklık, ve eşmerkezlilik dikkatle kontrol edilmelidir.
Delik genellikle delme işlemiyle üretilir, raybalama, veya hassas taşlama.
Gerekli uyum ve uygulamaya bağlı olarak, boyutsal toleranslar milimetrenin yüzde biri cinsinden belirtilebilir, örneğin bazı hassas uygulamalar için yaklaşık ±0,02 ila ±0,05 mm.
Gerçek tolerans mil/rulman uyumuna göre belirlenmelidir, kasnak boyutu, ve geçerli mühendislik spesifikasyonu.
En önemlisi, delik, halat oluğu ve dış makara yüzeyi ile gerekli konumsal ilişkiyi korumalıdır.
Kama Yuvası ve Kama İşleme
Kasnağın doğrudan kamalı mile monte edildiği yer, kama yolu genişliği, derinlik, ve açısal konum hassas bir şekilde işlenmelidir.
Kasnak kanalıyla hizalanması, doğru montaj ve yük aktarımı açısından önemlidir..
Daha yüksek tork kapasitesi veya daha hassas dönme bağlantısı gerektiren uygulamalar için, spline bağlantılar kullanılabilir.
Her iki durumda da, Aşırı boşluğu önlemek için işleme doğruluğu gereklidir, yerel stres konsantrasyonu, veya montaj girişimi.
Merkez, Yüz, ve Flanş İşleme
Göbek ve uç yüzlerin döndürülmesi gerekebilir, frezeleme, veya gerekli boyutları ve yüzey durumunu elde etmek için taşlama.
Tutarlı montaj sağlamak için montaj yüzeyleri yeterince düz olmalı ve düzgün şekilde hizalanmalıdır..
Flanş geometrisi de kontrol gerektirir çünkü aşırı değişkenlik, ipin tutulmasını ve oluk ile çevredeki yapı arasındaki ilişkiyi etkileyebilir..
Eşmerkezlilik ve Salgı
Deliğin halat oluğuna göre eşmerkezliliği, dönen bir makara için özellikle önemlidir..
Aşırı eksantriklik veya radyal salgı, düzgün olmayan halat hareketine neden olabilir, titreşim, dengesiz yükleme, ve ilave yatak gerilimi.
Salgı normalde bir kadranlı gösterge kullanılarak doğrulanır, hassas ölçer, veya ölçüm ekipmanını koordine edin.
Kritik bileşenler için, uygulanabilir TIR (Toplam Gösterge Okuması) gereksinim genel bir değer kullanmak yerine mühendislik çiziminde tanımlanmalıdır.
Dinamik Dengeleme
Yüksek hızlı dönen kasnaklar, işleme sonrasında dinamik dengeleme gerektirebilir.
Bir dengesizlik, dönüş hızıyla birlikte artan merkezkaç kuvvetleri oluşturur ve titreşime ve yatak yüküne katkıda bulunabilir.
Dengeleme özel bir dengeleme makinesinde gerçekleştirilir. Düzeltme yöntemine bağlı olarak, Gerekli denge koşulunu sağlamak için az miktarda malzeme çıkarılabilir veya dengeleme ağırlıkları eklenebilir.
Düşük hız için, ağır yüklü kasnaklar, dengeleme gereksinimleri, yüksek hızlı dönen makaralara göre daha az sıkı olabilir.
5. Dökme Çelik Kasnakların Yüzey İşlemi ve Isıl İşlemi
Isıl işlem, dökme çeliğin mekanik durumunu belirler, yüzey bitirme işlemi fonksiyonel ve açıkta kalan yüzeylerin gerekli koşullarını oluştururken.
Her ikisi de amaçlanan yükle birlikte düşünülmelidir, giymek, halat tipi, çalışma ortamı, ve hizmet hayatı.
Isıl İşlem
Isıl işlem çevrimi, çelik döküm kalitesine ve gerekli mekanik özelliklere göre seçilir.. Yaygın tedaviler şunları içerir::
| Isıl İşlem | Birincil amaç |
| Normalleştirme | Döküm mikro yapısını iyileştirin ve daha düzgün bir mekanik durum oluşturun |
| Tavlama | Sertliği Azaltın, işlenebilirliği geliştirmek, ve iç gerilimleri hafifletmek |
| Söndürme ve Temperleme | Kontrollü sertlikle daha yüksek mukavemet ve tokluk geliştirin |
| Stres rahatlatıcı | Dökümden kaynaklanan artık gerilimleri azaltın, kaynak, veya işleme |
| Yüzey sertleştirme | Halat oluğu gibi seçilen yüzeylerin aşınma direncini artırın |
Yük taşıyan kasnaklar için, Daha yüksek mekanik performans gerektiğinde uygun karbonlu ve düşük alaşımlı dökme çelikler için su verme ve temperleme seçilebilir.
Temperleme sıcaklığı çelik kalitesine ve sertlik ile tokluk arasında gerekli dengeye göre belirlenmelidir..
Oluğun Yüzey Sertleştirilmesi
Halat temasının ciddi aşınmaya neden olduğu yerler, Lokalize yüzey sertleşmesi düşünülebilir.
Malzemeye ve tasarıma bağlı olarak, indüksiyonla sertleştirme gibi yöntemler, alevle sertleştirme, veya nitrürleme uygulanabilir.
Aşırı yüzey sertliği veya uygun olmayan sertleştirme derinliği tokluğu azaltabileceği veya istenmeyen kalıcı gerilimler yaratabileceği için işlem seçici olarak uygulanmalıdır..
Bu nedenle oluk malzemesinin durumunun halat malzemesi ve gerçek temas koşullarıyla birlikte dikkate alınması gerekir..
Oluklu Yüzey Kaplaması
Yüzey kalitesi, makara oluğu ile halat arasındaki etkileşimi doğrudan etkiler.
Pürüzlü bir yüzey, yerel aşınmayı artırabilir ve ipin aşınmasını hızlandırabilir, uygun şekilde bitirilmiş bir oluk daha düzgün temas sağlarken.
İşlenmiş kasnak olukları için tipik bir hedef yaklaşık RA 1.6-3.2 μm, halat tipine göre gerekli değerin belirtilmesi gerekse de, çalışma hızı, yükleniyor, yağlama, ve tasarım standardı.
Yüzey kalitesi oluk geometrisinden bağımsız olarak düşünülmemelidir.
Pürüzsüz ancak yanlış profilli bir oluk yine de aşırı ip aşınmasına neden olabilir, kontrollü yüzey dokusuna sahip doğru profil daha stabil bir temas koşulu sağlar.
Kaplama ve Korozyon Koruması
Açık havada veya nemli ve aşındırıcı ortamlarda kullanılan çelik döküm kasnaklar koruyucu kaplamalar gerektirebilir. Ortak seçenekler şunları içerir::
- Epoksi kaplamalar
- Poliüretan kaplamalar
- Çinko açısından zengin astarlar
- Diğer endüstriyel korozyon koruma sistemleri
Deniz veya açık deniz hizmeti için, çevreye maruz kalma ve kaplama spesifikasyonuna göre daha agresif korozyon koruma sistemleri belirtilebilir.
Halat temaslı oluk genellikle temassız yüzeylerden farklı şekilde ele alınır. Kaplama kalınlığı oluk boyutlarını değiştirmemeli veya ip oturmasını engellememelidir.
Boyutsal doğruluğun kritik olduğu uygulamalarda, bu nedenle oluk kaplanmamış kalabilir veya dikkatli bir şekilde kontrol edilen bir işleme tabi tutulabilir.
Halat Uyumluluğu
Yüzey kalitesi ve oluk geometrisi sonuçta halat spesifikasyonuyla birlikte dikkate alınmalıdır.. Tel halat ve sentetik halat mutlaka aynı oluk tasarımlarına ihtiyaç duymaz.
Tel halat için, oluk aşırı sıkışmayı veya deformasyonu önlerken yeterli desteği sağlamalıdır.
Sentetik halatlar, daha düşük bükülme mukavemetleri ve farklı temas davranışları nedeniyle farklı oluk geometrisi ve yüzey özellikleri gerektirebilir..
Öyleyse, kasnak üreticisi halat çapını doğrulamalıdır, yapı, malzeme, çalışma yükü, Kanal işlemeyi ve yüzey işlemini tamamlamadan önce servis koşulları ve koşulları.
Bu, bitmiş dökme çelik makaranın izole edilmiş bir dönen bileşen yerine halat taşıma sisteminin entegre bir parçası olarak tasarlanmasını sağlar..
6. Dökme Çelik Kasnaklar için Temel Kalite Gereksinimleri
Dökme çelik kasnaklar için kalite gereklilikleri güvenlikle belirlenir, güvenilirlik, ve hizmet hayatı. Aşağıdakiler önemlidir.
Malzeme Sertifikasyonu. Kimyasal bileşim ve mekanik özellikler doğrulanmalı ve belgelenmelidir. Analiz sertifikaları ve mekanik test raporları her üretim partisine eşlik etmelidir.
İç Sağlamlık. Dökümlerde büzülme gözenekliliği gibi zararlı kusurlar bulunmamalıdır., gaz gözenekliliği, kapanımlar, ve çatlaklar. Tahribatsız muayene, iç kaliteyi doğrulamak için kullanılır.
Boyutsal Doğruluk. Oluk profili, delik boyutu, eş merkezlilik, somun, ve kama yuvası boyutları çizim gereksinimlerini karşılamalıdır. Boyutsal inceleme raporları sunulmalıdır.
Yüzey Kalitesi. Yiv ve delik yüzeyleri, ipe zarar verebilecek veya yanlış hizalamaya neden olabilecek kusurlardan arındırılmış olmalıdır.. Yüzey pürüzlülüğü ölçülmeli ve belgelenmelidir.
Isıl İşlem Doğrulaması. Sertlik testi ve, Gerektiğinde, mikroyapı incelemesi ısıl işlemin doğru yapıldığını teyit eder.
Yük Testi. Kritik uygulamalar için, Dayanıklılık ve güvenliği doğrulamak için dayanıklı yük testi veya tahribatlı test gerekebilir.
7. Özel Dökme Çelik Kasnak Uygulamaları
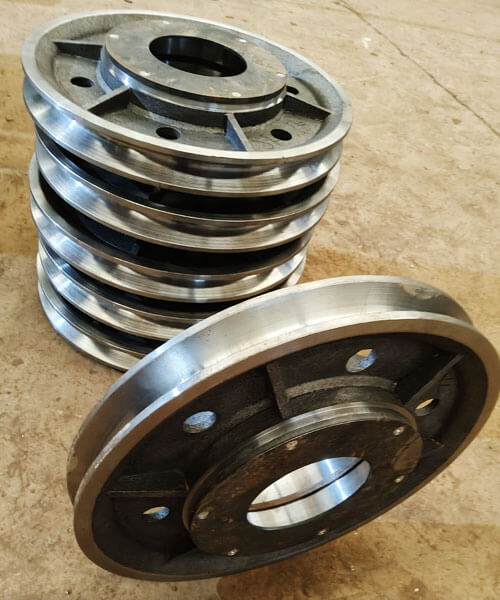
Vinçler ve Kaldırma Ekipmanları
Vinçler, dökme çelik kasnaklar için en önemli uygulamalardan biridir.
Kaldırma sistemlerindeki makaralar, yükleri tel halattan mile veya yatak tertibatına tekrar tekrar aktarır ve kaldırma sırasında şok yüklemeye maruz kalabilir, indirme, hızlanma, ve durmak.
Özel döküm çelik kasnaklar kullanılmaktadır.:
- Tavan vinçleri
- Portal vinçler
- Mobil vinçler
- Kule vinçleri
- Liman vinçleri
- Vinç blokları ve kanca düzenekleri
- Vinç ve sarma sistemleri
Vinç uygulamaları için, oluk profili, kasnak çapı-halat çapı ilişkisi, sıkıntı, and structural integrity must be matched to the lifting system.
Madencilik ekipmanı
Mining machinery imposes particularly severe conditions on mechanical components because of high loads, abrasive dust, darbe, continuous operation, and difficult maintenance environments.
Cast steel pulleys and sheaves can be used in hoisting equipment, rope-handling systems, konveyörler, and other heavy-duty machinery.
In applications involving severe impact and abrasion, material selection and surface hardness may become particularly important.
İnşaat ve Malzeme Taşıma Ekipmanları
Construction machinery often incorporates pulley systems for lifting, konumlandırma, tensioning, or redirecting wire rope.
Tipik uygulamalar şunları içerir::
- Construction hoists
- Material-handling systems
- Winches
- Lifting attachments
- Cable-guiding systems
- Specialized handling machinery
Custom casting is particularly useful when a standard pulley cannot meet the required dimensional or mounting configuration.
Denizcilik ve Açık Deniz Ekipmanları
Deniz ve açık deniz ortamları mekanik yüklemeyi nemle birleştirir, tuzlu suya maruz kalma, korozyon, ve bakım için sınırlı erişim.
Özel döküm çelik kasnaklar dahil edilebilir:
- Deniz vinçleri
- Açık deniz kaldırma ekipmanları
- Gemi vinçleri
- Bağlama sistemleri
- Güverte makineleri
- Kablo ve halat taşıma ekipmanları
Bu uygulamalar için, malzeme ve korozyon koruma sistemi gerçek deniz ortamına göre seçilmelidir.
Korozyon direnci birincil gereklilik olduğunda paslanmaz çelik döküm düşünülebilir.
Petrol ve Gaz Ekipmanları
Petrol ve gaz ekipmanları makaraları ve makaraları yüksek yüklere maruz bırakabilir, titreşim, aşındırıcı atmosferler, ve sürekli çalışma döngüleri.
Kaldırmada özel dökme çelik bileşenler kullanılabilir, kaldırma, ve özel malzeme taşıma ekipmanları.
Uygulamanın güvenlik açısından kritik olduğu durumlarda, malzeme spesifikasyonu, NDT gereksinimleri, ısıl işlem, ve izlenebilirlik önceden tanımlanmalıdır.
Endüstriyel Makineler
Özel kasnaklar ayrıca endüstriyel ekipmanlarda da kullanılır.:
- Kablo yönlendirme
- Germe sistemleri
- Vinçler
- Konveyör sistemleri
- Özel iletim ekipmanları
- Otomatik taşıma makineleri
Özel tasarımın en büyük avantajı, ekipmanı standart bir kasnağa uymaya zorlamak yerine, kasnağın tüm ekipman arayüzü etrafında geliştirilebilmesidir..
8. Hassas Dökme Çelik Kasnakların Temel Avantajları
Hassas döküm çelik kasnaklar alternatiflere göre çeşitli avantajlar sunar.
- Yüksek güç ve tokluk: Dökme çelik ağır yüklere dayanabilir, darbe, ve yorulma dökme demir veya alüminyumdan daha iyidir.
- Tasarım esnekliği: Döküm karmaşık şekillere izin verir, Entegre özellikler, ve optimize edilmiş malzeme dağıtımı.
- Net Net Şekil: Döküm, plaka veya çubuktan imalatla karşılaştırıldığında işleme süresini ve malzeme israfını azaltır.
- Kaynaklanabilirlik: Çelik dökümler kaynaklanabilir ve tamir edilebilir, dökme demirden farklı olarak.
- Ölçeklenebilirlik: Döküm hem küçük hem de büyük üretim süreçleri için ekonomiktir, ve imalatı zor olan çok büyük makaralar için.
- Tutarlı kalite: Kontrollü bir dökümhane prosesi tekrarlanabilir özellikler ve boyutlar üretir.
- Özelleştirme: Alaşımlar, ısıl işlemler, ve işleme uygulamaya göre uyarlanabilir.
- Maliyet etkinliği: Birçok uygulama için, Dökme çelik kasnaklar en iyi performans ve toplam maliyet kombinasyonunu sunar.
9. Dökme Çelik Kasnak ve Dökme Demir Kasnak
Dökme çelik ve dökme demir kasnaklar döküm yoluyla üretilebilir, ama onların mekanik davranışları, darbe direnci, yük kapasitesi, ve tipik servis koşulları önemli ölçüde farklıdır.
| Temel Özellik | Dökme Çelik Kasnak | Dökme Demir Kasnak |
| Kuvvet | Yüksek çekme ve akma mukavemeti; ağır yüklü bileşenler için uygun | Genellikle daha düşük, özellikle gri dökme demir için |
| tokluk | Yüksek tokluk ve şok yüklemeye karşı daha iyi direnç | Daha düşük tokluk; gri demir nispeten kırılgandır |
| Darbe Dayanımı | Tekrarlanan veya ani yüklemeler için mükemmel | Şiddetli darbe koşulları altında sınırlıdır |
| Süneklik | Kırılma öncesinde önemli plastik deformasyon kapasitesi | Gri dökme demir için düşük; son derece bağımlı |
| Yorgunluk performansı | Generally better for cyclic and dynamic loading | More limited, particularly where stress concentrations exist |
| Aşınma Direnci | Can be improved through alloy selection and heat treatment | Good in some cast iron grades, especially under stable sliding or abrasive conditions |
İşlenebilirlik |
İyi, but harder alloys may require controlled CNC machining | Genel olarak mükemmel, particularly for gray cast iron |
| Casting Capability | Karmaşık için uygun, integrated load-bearing geometries | Excellent castability and suitable for complex shapes |
| Isıl İşlem | Can be normalized, tavlanmış, Söndürülmüş ve temperli, or surface hardened depending on grade | Heat-treatment options depend strongly on iron grade and are generally more limited for gray iron |
| Heavy-Duty Service | Well suited to cranes, madencilik, hoists, and severe-duty machinery | Better suited to lighter or more stable loading conditions |
| Kırılma davranışı | More tolerant of overload and impact before fracture | More susceptible to brittle fracture under excessive shock |
| Malzeme Maliyeti | Genellikle daha yüksek | Genellikle daha düşük |
| Best Core Advantage | Kuvvet, dayanıklılık, and reliability under demanding loads | Maliyet verimliliği, bozulabilirlik, ve işlenebilirlik |
10. Neden Özel Dökme Çelik Kasnak Üreticiniz Olarak DEZE'yi Seçmelisiniz??
BU Teknoloji sağlayan custom cast steel pulley manufacturing from precision casting through CNC machining and final inspection, allowing the complete component to be developed and produced within an integrated manufacturing workflow.
Our manufacturing approach begins with engineering review and material selection, followed by pattern development, kalıp yapımı, controlled steel melting and pouring, katılaşma, ısıl işlem, hassas işleme, ve kalite denetimi.
Different cast steel material systems can be selected according to working load, darbe koşulları, sıcaklık, giymek, and corrosion exposure.
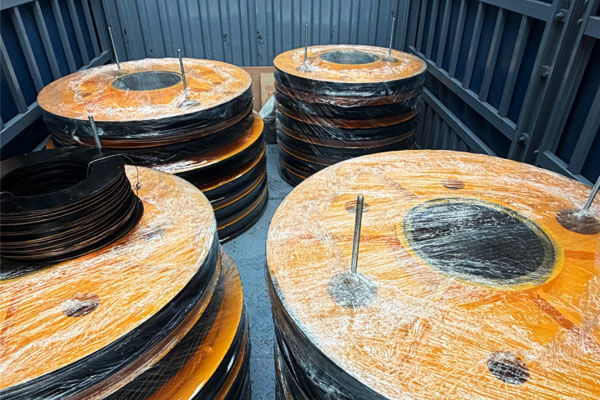
Where required, the manufacturing process can incorporate hardness verification and appropriate NDT, including PT, MT, UT, or RT, according to the component specification.
The objective is not simply to supply a raw casting. It is to provide a finished custom pulley with controlled material properties, accurate functional geometry, tutarlı işleme, ve izlenebilir kalite belgeleri.
11. Çözüm
Özel dökme çelik kasnaklar, yük kapasitesinin önemli olduğu uygulamalar için tasarlanmış bileşenlerdir., darbe direnci, Giymek Performans, boyutsal doğruluk, ve uzun vadeli güvenilirlik önemlidir.
Performansları malzemenin birleşik kalitesine bağlıdır, döküm, ısıl işlem, işleme, ve muayene.
Hassas döküm, gereksiz işlemeyi azaltırken entegre kasnak ve göbek yapısıyla karmaşık kasnak geometrisi üretmek için etkili bir rota sağlar.
Sonraki CNC işleme, halat oluğunun kritik boyutlarını belirler, sıkıntı, kama yuvası, merkez, ve montaj yüzeyleri.
Isıl işlem daha sonra gerekli güç dengesini sağlayabilir, sertlik, ve dayanıklılık, Denetim döküm bütünlüğünü ve boyutsal doğruluğu teyit ederken.
Vinç için, madencilik, yapı, deniz, açık deniz, petrol ve gaz, ve endüstriyel makine uygulamaları, Halat özelliklerine göre doğru makara seçilmelidir, yükleme durumu, çalışma ortamı, ve uygulanabilir teknik gereklilikler.
Uygun şekilde tasarlanmış bir dökme çelik kasnak, yalnızca yivli bir tekerlek değildir.; geometrisi ve malzeme durumu tüm halat taşıma sisteminin güvenilirliğini doğrudan etkileyen bir yük taşıyıcı bileşendir.
SSS
Dökme çelik ve dökme demir kasnaklar arasındaki fark nedir?
Dökme çelik daha yüksek mukavemete ve tokluğa sahiptir ve kaynaklanabilir.
Dökme demir daha ucuzdur ve işlenmesi daha kolaydır ancak daha kırılgandır ve kaynaklanması kolay değildir..
Bir kasnağın oluk profili nedir?
Oluk profili, ipin veya kablonun oturduğu kanalın şeklidir.
Uygun oturmayı sağlamak için halat çapına ve yapısına uygun olmalıdır, aşınmayı en aza indir, ve raydan çıkmayı önlemek.
Dökme çelik kasnaklar için ısıl işlem neden önemlidir??
Isıl işlem gücü kontrol eder, sertlik, dayanıklılık, ve artık gerilmeler. Kasnağın erken arıza olmadan servis yüklerine dayanabilmesini sağlar.
Kasnak kalitesi nasıl doğrulanır??
Kalite malzeme sertifikasyonu ile doğrulanır, Boyutlu İnceleme, Tahribatsız test (penetran, manyetik parçacık, ultrasonik, radyografik), sertlik testi, ve gerektiğinde yük testi.
Dökme çelik kasnaklar tamir edilebilir mi??
Evet. Çelik dökümler kaynaklanabilir ve tamir edilebilir, dökme demirden farklı olarak. Onarımlar onaylı prosedürler kullanılarak kalifiye kaynakçılar tarafından yapılmalıdır..
Bir kasnak kanalı için hangi yüzey kalitesi gereklidir??
Gerekli bitiş halat tipine bağlıdır, çalışma koşulları, ve tasarım özellikleri.
Etrafında işlenmiş bir oyuk RA 1.6-3.2 μm bazı uygulamalar için uygun olabilir, ancak her kasnak için evrensel bir pürüzlülük değeri yoktur..
Bir kasnak için eş merkezlilik neden önemlidir??
Delik ve halat oluğu uygun bir konumsal ilişkiyi korumalıdır. Aşırı eksantriklik veya salgı düzensiz dönüşe neden olabilir, dengesiz halat hareketi, titreşim, ve düzgün olmayan yükleme.