
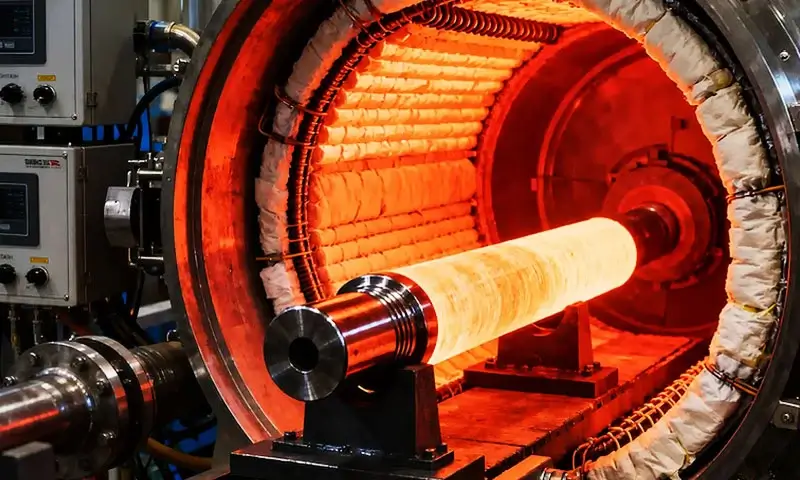
Temperleme, metal imalatında en temel fakat yaygın olarak yanlış anlaşılan ısıl işlem süreçlerinden biridir..
Hemen hemen her su verilmiş çelik bileşen, su verme sonrası zorunlu bir ikincil işlem olarak temperlemeye tabi tutulur, ancak birçok mühendis ve üretim ekibi bunu önemsiz bir şey olarak görüyor, Nihai gücü tanımlayan hassas kontrollü bir süreç yerine standartlaştırılmış adım, dayanıklılık, iç stres durumu, ve hizmet hayatı.
pratikte, kilitleri sert bir şekilde söndürmek, kırılgan, Çoğu mühendislik uygulaması için işlevsel olarak kullanılamaz olan gerilim yüklü martensitik yapı.
Temperleme - kritik dönüşüm sıcaklığının altında dikkatlice kontrol edilen ısıtma - su verilmiş mikro yapıyı tam sertlik dengesini sağlayacak şekilde uyarlar, dayanıklılık, boyutsal kararlılık, ve servis için gerekli yorulma direnci.
Bu nedenle temperleme, takım çeliklerinin üretiminde yaygın olarak kullanılır., kalıp çelikleri, yaylı çelikler, yatak bileşenleri, dişliler, miller, otomotiv parçaları, kalıplar, ve yapısal makine bileşenleri.
1. Temperleme Nedir??
Metalurjide, temperleme önceden sertleştirilmiş bir demir alaşımının belirli bir sıcaklığa kadar yeniden ısıtıldığı bir ısıl işlem prosesidir. alt kritik sıcaklığın altında (A₁), belirli bir süre boyunca tutulan, ve daha sonra kontrollü koşullar altında soğutulur.
Düz için-karbon çelikler, A₁ çizgisiyle ilişkili ötektoid sıcaklığı yaklaşık olarak 727°C (1341°F), Gerçek kritik sıcaklıklar kimyasal bileşime göre değişse de.
Temperleme öncelikle su verilmiş martensitik yapıyı değiştirmek için su verme sonrasında uygulanır..
Ana hedefler, uygun bir sertlik ve mukavemet seviyesini korurken kırılganlığı ve artık gerilimi azaltmaktır..
Temperleme sıcaklığını ve bekletme süresini seçerek, üreticiler sertlik arasındaki dengeyi ayarlayabilir, dayanıklılık, süneklik, aşınma direnci, ve boyutsal kararlılık.

Temperlemenin başlıca etkileri şunlardır::
| Nesne | Temperlemenin Etkisi |
| Kırılganlığı azaltın | Dayanıklılığı ve kırılmaya karşı direnci artırır |
| Söndürme streslerini hafifletin | Artık gerilimi ve gecikmiş çatlama riskini azaltır |
| Sertliği ayarlayın | Aşırı su verilmiş sertliği gerekli seviyeye düşürür |
| Sünekliği iyileştirin | Arızadan önce daha fazla plastik deformasyona izin verir |
| Mikro yapıyı stabilize edin | Sonraki servis sırasında boyutsal değişiklikleri azaltır |
| Hizmet performansını kontrol etme | Gerekli güç kombinasyonunu oluşturur, dayanıklılık, ve aşınma direnci |
Temperleme sıcaklığı çelik kalitesine ve istenen son özelliklere göre seçilir..
A düşük sıcaklık temperi Yüksek sertliğin korunması gerektiğinde kullanılabilir, daha yüksek bir tavlama sıcaklığı genellikle daha fazla tokluk ve süneklik üretir ve buna karşılık sertlikte bir azalma olur.
Temperleme tavlama ile karıştırılmamalıdır. Tavlamanın amacı normalde çeliği yumuşatmak ve nispeten stabil bir yapıyı teşvik etmektir., sünek mikro yapı, genellikle kritik bir dönüşüm sıcaklığının üzerinde ısıtmayı ve ardından yavaş soğutmayı içerir.
Temperleme, tersine, sertleştirilmiş çeliğe uygulanır ve sertleştirilmiş durumu tamamen ortadan kaldırmak yerine değiştirmek için kritik dönüşüm aralığının altında gerçekleştirilir.
Pratik çelik üretiminde, bu nedenle temperleme en iyi şekilde su vermeyle oluşturulan mikro yapının kontrollü bir şekilde ayarlanması olarak anlaşılır..
Amaç sadece sertleştirilmiş çeliği daha yumuşak hale getirmek değil, ancak aşırı derecede kırılgan olan su verilmiş bir yapıyı, özelliklerin daha kullanışlı bir mühendislik kombinasyonunu sağlayan bir yapıya dönüştürmek için.
2. Temperleme Neden Gereklidir?: Söndürülmüş Çeliğin Arkasındaki Bilim
Temperlemeyi anlamak, önce söndürmenin ne işe yaradığını anlamak gerekir.
Çelik, ostenit faz alanına ısıtıldığında (bileşime bağlı olarak tipik olarak 800-900°C'nin üzerinde) kristal yapısı yüzey merkezli kübik hale gelir (FCC).
Östenit önemli miktarda karbonu çözebilir. Çelik daha sonra hızla soğutulursa, genellikle suda, yağ, veya polimer, karbon atomlarının dağılacak zamanı yok.
Kristal yapı, vücut merkezli kübik yapıya dönüşmeye çalışır. (BCC) ferrit, ancak hapsolmuş karbon, kafesi cisim merkezli bir dörtgen şeklinde bozar (BCT) olarak bilinen yapı martenzit.
Martenzit şu şekilde karakterize edilir::
- Çok yüksek sertlik.
- Yüksek akma dayanımı.
- Düşük süneklik ve tokluk.
- Yüksek artık gerilimler.
- Gecikmiş çatlama eğilimi.
- Birçok alaşımda tutulan ostenitin varlığı.
Bu söndürülmüş durumda, çelik genellikle pratik kullanım için fazla kırılgandır. Kesici alet talaş oluşturabilir. Montaj sırasında şaft çatlayabilir. Dişli dişi şok yükleme altında kırılabilir.
Temperleme, kontrollü difüzyona ve mikroyapısal yeniden düzenlemeye izin vererek bu riskleri azaltır..
Bu nedenle tavlamanın gerekliliği hem bilimsel hem de pratiktir.
Bilimsel olarak, kafes gerilimini hafifleterek ve karbürleri çökelterek çeliğin dengeye yaklaşmasını sağlar. Pratik olarak, çeliğin gerçek dünya servis koşullarında hayatta kalmasını sağlar.
3. Ana Temperleme Sıcaklık Aralıkları Nelerdir??
Temperleme sıcaklığı, çelik ısıl işleminde en önemli değişkenlerden biridir çünkü su verme sonrasında mikroyapısal değişimin boyutunu doğrudan kontrol eder..
Tavlama sıcaklığı arttıkça, karbon difüzyonu, karbür yağış, iyileşmek, ve tutulan ostenitin dönüşümü genellikle daha belirgin hale gelir.
Her çelik için geçerli olan tek bir sıcaklık aralığı yoktur..
Düşük sıcaklık temperleme
Düşük sıcaklıkta temperleme, bileşenin taze martensit ile ilişkili kırılganlığı azaltırken yüksek düzeyde sertlik ve aşınma direncini koruması gerektiğinde yaygın olarak kullanılır..
Tipik sıcaklıklar yaklaşık olarak 150–250 ° C (300–480°F), uygun aralık çeliğe bağlı olmasına rağmen.
Bu aşamada, karbon aşırı doymuş martenzitten yeniden dağıtılmaya başlar, ince karbür fazları gelişebilir, ve söndürmeden kaynaklanan artık gerilimler azalır.
Sertlikteki azalma genellikle daha yüksek sıcaklıkta temperlemeyle karşılaştırıldığında sınırlıdır.
Bu tedavi aşağıdaki gibi uygulamalar için yaygındır::
- Kesme aletleri
- Ölür
- Aşınmaya dayanıklı bileşenler
- Belirli yatak bileşenleri
- Yüksek sertlikte takım çeliği parçalar
Buradaki değiş tokuş, dayanıklılığın orta seviye ile karşılaştırıldığında nispeten sınırlı kalmasıdır- veya yüksek sıcaklıkta temperlenmiş koşullar.
Orta sıcaklık temperleme
Orta sıcaklıkta tavlama, yaklaşık olarak 250–450 ° C (480–840°F), söndürülmüş mikro yapıda daha büyük bir değişiklik üretir.
Karbür çökelmesi daha gelişmiş hale gelir, martensit daha az aşırı doygun hale gelir, ve iç gerilimler azalmaya devam ediyor.
Bu bölge, bir bileşen daha dengeli bir kombinasyon gerektirdiğinde yararlı olabilir. kuvvet, sertlik, dayanıklılık, ve aşınma direnci.
Kesin yanıt çeliğe göre önemli ölçüde değişir. Bazı çelikler ayrıca belirli sıcaklık aralıklarında temper kırılganlığı fenomeni sergiler, bu, hem temperleme sıcaklığının hem de sonraki soğutma uygulamasının dikkat gerektirebileceği anlamına gelir.
Yüksek sıcaklık temperleme
Yüksek sıcaklıkta temperleme genellikle yaklaşık olarak gerçekleştirilir. 450–700 ° C (840–1290°F), sıcaklığın spesifik çelik için uygun kalması ve ilgili kritik dönüşüm aralığının altında kalması koşuluyla.
Bu sıcaklıklarda, mikro yapı çok daha kapsamlı bir iyileşmeye ve karbür oluşumuna uğrar.
Artık gerilimler önemli ölçüde azalır, ve malzeme genellikle su verilmiş veya düşük temperlenmiş duruma göre önemli ölçüde daha yüksek tokluk ve süneklik geliştirir.
Yüksek sıcaklıkta temperleme, su verilmiş ve temperlenmiş yapısal çeliklerle yaygın olarak ilişkilidir., alaşım çelikler, miller, dişliler, basınç içeren bileşenler, ve ağır yüklü makine parçaları.
Özellikle önemli bir ayrım, yüksek sıcaklıkta temperlemenin mutlaka zayıf mukavemet anlamına gelmemesidir..
Uygun şekilde alaşımlanmış ve ısıl işlem görmüş çelikler, çok daha iyi kırılma direnci kazanırken önemli ölçüde akma ve çekme mukavemetini koruyabilir.
Temperleme Sırasında İkincil Sertleşme
Bazı yüksek alaşımlı takım çelikleri farklı davranır. Temperleme sıcaklığı arttıkça sertliğin sürekli olarak azalması yerine, gösterebilirler ikincil sertleşme zirvesi, genellikle daha yüksek bir temperleme aralığında.
Bu, krom gibi alaşım elementleri kullanıldığında meydana gelir., molibden, tungsten, veya vanadyum ince çökeltisi, kararlı alaşımlı karbürler.
Bu parçacıklar dislokasyon hareketini engeller ve sertliği artırabilir veya koruyabilir.
İkincil sertleştirme, özellikle yüksek hız çelikleri ve yüksek sıcaklıkta hizmete yönelik seçilmiş takım çelikleri için önemlidir..
4. Temperleme İşlemi Nedir??
Temperleme işlemi, sertleştirmeden veya yeterince sertleştirilmiş bir mikro yapı oluşturan başka bir işlemden sonra gerçekleştirilen kontrollü bir termal döngüdür..
İşlem basit gibi görünse de, Tutarlı sonuçlara ulaşmak sıcaklık üzerinde kontrol gerektirir, zaman, fırın tekdüzeliği, yükleniyor, soğutma, ve söndürülmüş çeliğin durumu.
Tipik bir endüstriyel tavlama dizisi şu şekilde temsil edilebilir::
Söndürme → Temperlemeye Aktarma → Isıtma → Islatma → Kontrollü Soğutma → Muayene

Adım 1: Çeliği Söndürmek
Temperleme normalde uygun şekilde söndürülmüş bir bileşenle başlar.
Çelik önce ostenitlenir ve daha sonra amaçlanan sertleştirilmiş yapıyı oluşturmaya yetecek bir oranda hızla soğutulur..
Söndürme ortamı şunları içerebilir::
- Yağ
- su
- Polimer çözeltisi
- Basınçlı gaz
- Erimiş tuz
Doğru ortam alaşıma ve bileşen geometrisine bağlıdır.
Amaç, çatlama ve distorsiyonu en aza indirirken gerekli sertleşebilirliği ve mikro yapıyı elde etmektir..
Adım 2: Bileşeni Temperleme Fırınına Aktarın
Söndürmeden sonra, bileşen belirtilen üretim prosedürüne göre temperlenmelidir.
Birçok derece için, Hızlı temperleme arzu edilir çünkü yeni söndürülmüş durum yüksek artık gerilimler içerir.
Transfer prosedürü aynı zamanda son ısıl işlem durumunu etkileyebilecek gereksiz termal şoktan veya kontrolsüz soğutmadan da kaçınmalıdır..
Kritik bileşenler için, Fırın kayıtları, yalnızca fırın ayar noktasına dayanmak yerine gerçek sıcaklık döngüsünü belgelemelidir.
Adım 3: Belirtilen Temperleme Sıcaklığına Isıtma
Bileşen seçilen tavlama sıcaklığına kadar ısıtılır, kabaca değişebilir 150°C ila 700°C çeliğe bağlı olarak.
Aşırı sıcaklık değişimlerini önlemek için ısıtma yeterince kontrol edilmelidir., özellikle büyük veya karmaşık bileşenlerde.
Fırın uygun sağlamalıdır:
- Sıcaklık bütünlüğü
- Gerektiğinde atmosfer kontrolü
- Yük sirkülasyonu
- Cihaz kalibrasyonu
- Sıcaklık kaydı
Hassas ısıl işlem için, the gerçek iş parçası sıcaklığı programlanan fırın sıcaklığından daha önemlidir.
Adım 4: Sıcaklıkta Islatın
Bileşen gerekli sıcaklığa ulaştığında, belirli bir süre boyunca tutulur.
Bu ıslatma aşamasında, mikro yapı çeliğe uygun temperleme reaksiyonlarına girer:
- Karbonun yeniden dağıtımı
- Karbür çökelmesi
- Martensit ayrışması
- Stres gevşemesi
- Matris kurtarma
- Tutulan östenit dönüşümü
- İkincil sertleşen çeliklerde alaşım karbür çökelmesi
Gerekli ıslatma süresi bileşen boyutuna bağlıdır, geometri, alaşım, fırın tipi, ve geçerli spesifikasyon.
Adım 5: Kontrollü Soğutma
Gerekli bekletme süresinden sonra, bileşen proses spesifikasyonuna göre soğutulur.
Birçok çelik temperlemeden sonra havada soğutulabilir, belirli alaşım sistemleri veya kritik bileşenler özel bir soğutma uygulaması gerektirebilirken.
Soğutma koşulları boyutsal kararlılığı etkileyebilir ve, bazı çeliklerde, duyarlılık öfke kırılganlığı. Öyleyse, "Soğutma" önemsiz bir son adım olarak görülmemelidir.
Adım 6: Gerektiğinde Temperlemeyi Tekrarlayın
Bazı çelikler gerektirir çift veya üçlü temperleme tek bir döngü yerine.
Tekrarlanan temperleme kullanılabilir:
- Tutulan ostenitin daha da stabil hale getirilmesi
- Tutulan ostenit dönüşümünden sonra yeni oluşan martensitin temperlenmesi
- Boyutsal kararlılığı iyileştirin
- Daha kararlı bir karbür yapı geliştirin
- Bileşen genelinde tutarlı özellikler elde edin
Bu uygulama özellikle yüksek alaşımlı takım çelikleri için yaygındır..
5. Neden Bazı Çelikler Çift veya Üçlü Temperleme Gerektirir??
Birçok su verilmiş çelik için tek bir temperleme döngüsü yeterlidir, ancak yüksek alaşımlı takım çelikleri ve bazı yüksek karbonlu çelikler genellikle iki, hatta üç tavlama döngüsü gerektirir.
Bunun ana nedeni, ilk temperleme işleminin tutulan ostenitin stabilitesini değiştirebilmesi ve sonraki soğutma sırasında taze martensit üretebilmesidir..
İkinci veya üçüncü temperleme daha sonra bu yeni oluşan martensiti temperler ve nihai mikro yapının stabilitesini geliştirir..
Tutulan Östenit Ana Sebeptir
Söndürmeden sonra, Bazı çelikler, martensitik dönüşümün tamamlanmaması nedeniyle orijinal östenitin bir kısmını korur..
Bu özellikle nispeten yüksek seviyelerde karbon ve alaşım elementleri içeren çelikler için geçerlidir..
İlk temperleme döngüsü sırasında, tutulan ostenitin stabilitesi değişebilir. Temperlemeden sonra soğutmada, tutulan ostenitin bir kısmı şuna dönüşebilir: taze, temperlenmemiş martenzit.
Bu yeni bir sorun yaratıyor: orijinal martensit temperlenmiş olmasına rağmen, yeni oluşan martensit henüz.
Bu nedenle bu taze martensitin temperlenmesi için ikinci bir temperleme döngüsü kullanılır..
Taze Martenzit Neden Endişe Vericidir??
Taze martenzit, orijinal su verilmiş yapıyla aynı temel dezavantajlara sahiptir:
- Yüksek sertlik
- Yüksek artık gerilim
- Düşük süneklik
- Nispeten zayıf tokluk
- Çatlamaya karşı artan hassasiyet
Bu yapıyı işlenmeden bırakmak sertlik ve toklukta yerel değişikliklere neden olabilir. Hassas takım çeliklerinde, aynı zamanda boyutsal kararsızlığa da katkıda bulunabilir.
Bu nedenle çift temperleme, ilk temperleme döngüsünden sonra oluşan hem orijinal martensitin hem de martensitin uygun şekilde temperlenmesini sağlamaya yardımcı olur.
Üçlü Temperleme Ne Zaman Kullanılır??
Daha da yüksek derecede mikroyapısal stabilizasyon gerektiğinde üçlü temperleme kullanılır.
Özellikle bazı yüksek hız çeliklerinde yaygındır., sıcak iş takım çelikleri, ve yüksek alaşımlı kalıp çelikleri, üreticinin ısıl işlem spesifikasyonuna bağlı olarak.
Üçüncü bir döngü seçilebilir:
- Tutulan ostenitin daha da stabil hale getirilmesi
- Yeni oluşan martensitleri temperleyin
- Sertlik ve tokluk arasındaki dengeyi iyileştirin
- Boyutsal kararlılığı iyileştirin
- Gerekli ikincil sertleşme koşulunu oluşturun
Üçlü temperleme otomatik olarak uygulanmamalıdır. Yalnızca çelik kalitesi ve gerekli özellikler gerektirdiğinde gerekçelendirilir..
Tekrarlanan Temperleme Gerektiren Tipik Çelikler
Tekrarlanan temperleme özellikle aşağıdaki gibi çeliklerle ilgilidir::
- H13 sıcak iş takım çeliği
- Yüksek hız çelikleri
- Yüksek alaşımlı soğuk iş takım çelikleri
- Seçilmiş sıcak iş ve kalıp çelikleri
- Bazı çökeltme veya ikincil sertleştirme takım çelikleri
Gerçek temperleme çevrimi sayısı her zaman özel çelik kalitesine ve nitelikli ısıl işlem prosedürüne uygun olmalıdır.. Daha fazla döngü otomatik olarak daha iyi performans anlamına gelmez.
6. Temperleme Sırasında İkincil Sertleşme Nedir??
İkincil sertleşme bazı yüksek alaşımlı çeliklerin nispeten yüksek sıcaklıklarda temperleme sırasında sertliğin arttığı bir olgudur, karbonlu çeliklerin sıradan temperlenmesi genellikle sertliğin azalmasına neden olsa da.
Bu davranış, önemli miktarda karbür oluşturucu alaşım elementleri içeren çeliklerin karakteristiğidir., özellikle molibden, tungsten, vanadyum, ve krom.
İkincil Sertleşme Neden Oluşur??
Geleneksel temperleme sırasında, söndürülmüş martenzitin sertliği normalde karbon aşırı doymuş matristen ayrıldıkça azalır ve karbürler daha kararlı hale gelir.
Yüksek alaşımlı takım çeliklerinde, Yine de, daha yüksek tavlama sıcaklıklarında farklı bir işlem meydana gelebilir. Alaşım elementleri yayılır ve çok ince bir şekilde oluşur alaşımlı karbürler.
Bu çökeltiler dislokasyon hareketine direnmede son derece etkili olabilir.
Ortaya çıkan güçlendirme bu durumu telafi edebilir, ve bazen aşarız, tavlamanın erken aşamalarında kaybedilen sertlik.
Genel sıra şöyledir:
Su Verme → İlk Menevişleme/Yumuşatma → Alaşım-Karbür Çöktürme → İkincil Sertleştirme
İlgili Alaşım Elementleri
En önemli unsurlar şunları içerir::
| Alaşım elemanı | İkincil Sertleşmedeki Rolü |
| Ay | İnce alaşımlı karbür çökelmesini teşvik eder ve temper direncini artırır |
| K | Uygun takım çeliklerinde stabil, tungsten açısından zengin karbürler oluşturur |
| V | Güçlü güçlendirme etkileri olan çok sert vanadyum karbürleri üretir |
| CR | Alaşım-karbür oluşumuna katkıda bulunur ve sertleşebilirliği ve temper direncini artırır |
| ortak | Matris ve karbür çökelme davranışını etkileyerek ikincil sertleşmeyi dolaylı olarak geliştirebilir |
Kesin karbür tipi çeliğin bileşimine ve ısıl işlem geçmişine bağlıdır.
İkincil Sertleşme Neden Önemlidir??
İkincil sertleştirme, bazı takım çeliklerinin, geleneksel düşük sıcaklıkta tavlama için kullanılanlardan önemli ölçüde daha yüksek sıcaklıklarda tavlama sonrasında yüksek sertliğe ulaşmasını sağlar..
Bu değerlidir çünkü yüksek sıcaklıkta tavlama da geliştirilebilir.:
- Öfke direnci
- Boyutsal kararlılık
- Yapısal stabilite
- Sıcak sertlik
- Servis sırasında yumuşamaya karşı direnç
Yüksek sıcaklıkta çalışan aletler için, Servis sırasında sertliği korumak mümkün olan maksimum oda sıcaklığında sertliği elde etmekten daha önemli olabilir.
İkincil Sertleştirme ve H13 Takım Çeliği
H13, yüksek sıcaklıkta temperleme sırasındaki tepkisine alaşım karbür çökeltinin katkıda bulunduğu temsili bir sıcak iş takım çeliğidir.
Isıl işlemi uygun bir sertlik dengesi sağlayacak şekilde tasarlanmıştır., dayanıklılık, termal yorulma direnci, ve yumuşamaya karşı direnç.
Kesin ikincil sertleşme tepkisi çeliğin kimyasına bağlıdır, östenitleme sıcaklığı, söndürme yöntemi, Temperleme sıcaklığı, ve bekleme süresi.
Bu nedenle ikincil sertleşmeyi basitçe “yeniden ısıtma yoluyla sertleşme” olarak ele almak yanlıştır.
Bu fenomen, önceden sertleştirilmiş bir mikro yapı içerisinde alaşım açısından zengin karbürlerin kontrollü çökelmesinin sonucudur..
7. Temperleme Mekanik Özellikleri Nasıl Etkiler??
Temperleme, su vermeyle üretilen yüksek oranda aşırı doygun ve gerilimli martensitik yapıyı değiştirerek çeliğin mekanik özelliklerini değiştirir..
Bu değişikliklerin büyüklüğü ve yönü çeliğin kalitesine ve temperleme durumuna bağlıdır., bu nedenle ilişki sabit bir kuraldan ziyade genel bir eğilim olarak anlaşılmalıdır.
Temperlemenin Genel Etkisi
| Mülk | Temperleme Şiddetinin Arttırılmasının Genel Etkisi* |
| Sertlik | ↓ Genellikle azalır |
| Akma Dayanımı | ↓ Genellikle azalır |
| Çekme Dayanımı | ↓ Genellikle azalır |
| Süneklik | ↑ Genellikle artar |
| tokluk | ↑ Genellikle artar |
| Kalıntı stres | ↓ Azalır |
| Boyutsal Kararlılık | ↑ Genel olarak iyileşir |
| Aşınma Direnci | Seviye- ve duruma bağlı |
| Yorulma Direnci | Genellikle daha iyi dayanıklılık ve stres giderme yoluyla iyileşir |
| Yüksek Sıcaklıkta Yumuşama Direnci | Uygun alaşımlı takım çeliklerinde önemli ölçüde iyileşme sağlanabilir |
*Geleneksel su verilmiş çeliklere yönelik genel eğilimler; yüksek alaşımlı çelikler farklı davranışlar gösterebilir, özellikle ikincil sertleşmenin meydana geldiği yerlerde.
Bu nedenle temperlemenin pratik amacı, herhangi bir mekanik özelliği maksimuma çıkarmak yerine doğru özellik dengesini seçmektir..
Bir kesici takım maksimum pratik sertlik ve aşınma direnci gerektirebilir, bir dişli veya şaft önemli ölçüde daha fazla tokluk ve yorulma direnci gerektirebilirken.
Belirli çeliğin temperleme sıcaklığını ve süresini kontrol ederek, üreticiler nihai mikro yapıyı gerçek servis gereksinimlerine göre uyarlayabilir.
8. Temperleme, Tavlama, Normalleştirme ve Gerilim Giderme Nedir??
Temperleme, tavlama, normalleştirme, ve stres giderici tüm ısıl işlem süreçleridir, ama onlar değiştirilemez.
Sıcaklık aralıkları, mikroyapıların başlatılması, soğutma yöntemleri, metalurjik mekanizmalar, ve amaçlanan sonuçlar farklıdır.
| Karşılaştırmak | Temperleme | Tavlama | Normalleştirme | Stres rahatlatıcı |
| Birincil amaç | Kullanışlı sertliği korurken sertleşmeden sonra kırılganlığı ve artık gerilimi azaltın | Çeliği yumuşat, sünekliği artırmak, stresi azaltmak, ve mikro yapıyı değiştirin | Tane yapısını iyileştirin ve nispeten tek biçimli bir mikro yapı üretin | Mevcut mikro yapıda minimum değişiklikle artık gerilimi azaltın |
| Tipik Başlangıç Durumu | Söndürülmüş veya sertleştirilmiş çelik | Oyuncu kadrosu, çalıştı, soğuk işlenmiş, veya önceden ısıl işlem görmüş çelik | Oyuncu kadrosu, dövme, haddelenmiş, veya işlenmiş çelik | Kaynaklı, döküm, işlenmiş, oluşan, veya ısıl işlem görmüş bileşen |
| Sıcaklık Aralığı | A₁'nin altında; dereceye bağlı olarak genellikle ~150–700°C | Genellikle kritik dönüşüm sıcaklıklarında veya üstünde, tavlama türüne bağlı olarak | Genellikle kritik dönüşüm aralığının üzerinde | Genellikle kritik dönüşüm aralığının altında |
| Soğutma yöntemi | Genellikle hava soğutması veya belirtilen kontrollü soğutma | Tipik olarak yavaş fırın soğutması | Genellikle hava soğutmalı | Kontrollü soğutma, genellikle fırın veya hava soğutması |
Ana Mikroyapısal Etki |
Söndürülmüş martensiti ayrıştırır veya değiştirir; karbür çökelmesini ve geri kazanımını destekler | Daha yumuşak bir sonuç verir, daha kararlı mikro yapı | Uygulanabilir çeliklerde yeniden kristalleşmeyi/arıtmayı ve nispeten tekdüze bir ferrit-perlit yapısını destekler | Sınırlı faz dönüşümü ile iç stresi azaltır |
| Sertlik | Genellikle söndürülmüş durumdan itibaren azalır | Genellikle önemli ölçüde azalır | Genellikle su verilmiş ve temperlenmiş çelikten daha düşüktür | Genellikle sadece biraz değişir |
| tokluk & Süneklik | Genellikle artar | Önemli ölçüde artar | Kaba veya yüksek gerilimli başlangıç koşullarına kıyasla genel olarak iyileşme gösterir | Genellikle büyük özellik değişiklikleri olmadan strese bağlı güvenilirliği artırır |
| Tipik Uygulamalar | Dişliler, miller, aletler, ölür, yaylar, sertleştirilmiş makine parçaları | İşleme stoğu, ihtişam, döküm, soğuk işlenmiş parçalar | İhtişam, yapısal bileşenler, barlar, ve ön sertleştirme işlemi | Kaynaklı yapılar, büyük dökümler, işlenmiş parçalar, fabrikasyon bileşenler |
9. Farklı Çelik Tiplerinin Temperlenmesi
Farklı çelik türleri temperlemeye farklı tepki verir. Bu farklılıkları anlamak doğru temperleme programını seçmek için önemlidir.
Sade Karbonlu Çelikler:
Temperlenmesi basit. Düşük karbonlu çelikler (<0.3% C) önemli ölçüde sertleşmediklerinden nadiren söndürülür ve temperlenirler.
Orta karbonlu çelikler (0.3–%0,6 C) Şaftlar için genellikle söndürülür ve temperlenir, dişliler, ve akslar. Yüksek karbonlu çelikler (>0.6% C) aletler için kullanılır, yaylar, ve bıçaklar.
Alaşım çelikler:
Krom gibi elementler içerir, nikel, molibden, ve vanadyum.
Daha iyi sertleşebilirliğe sahiptirler ve temperlemeye iyi yanıt verirler.. Güçlü karbür oluşturuculara sahip alaşımlarda ikincil sertleşme yaygındır.
Takım Çelikleri:
Suyla sertleştirmeyi içerir, yağ sertleştirme, havayla sertleştirme, yüksek hızlı, ve sıcak iş çelikleri.
Temperleme programları büyük ölçüde değişir. Yüksek hız çelikleri 540–560°C'de üçlü temperlenir. H13 gibi sıcak iş çelikleri 500–550°C'de çift temperlenir.
Paslanmaz Çelikler:
Martensitik paslanmaz çelikler (örneğin, 410, 420, 440C) sertleştirilebilir ve temperlenebilir. Östenitik paslanmaz çelikler (örneğin, 304, 316) su verme yoluyla sertleştirilemez ve temperlenemez.
Ferritik paslanmaz çelikler genellikle sertleştirilmez. Yağışla sertleşen paslanmaz çelikler yaşlanır, temperlenmemiş.
Maraging Çelikleri:
Bunlar düşük karbonlu, yaşlanmayla güçlendirilmiş yüksek nikel alaşımları, martenzit tavlamayla değil.
Fakat, kavramsal olarak tavlamaya benzer bir çözelti işlemine ve yaşlandırma sürecine tabi tutulabilirler..
10. Temperleme H13 Takım Çeliği: Pratik Bir Örnek
H13 takım çeliği basınçlı döküm kalıplarında yaygın olarak kullanılan krom-molibden-vanadyum sıcak iş takım çeliğidir, dövme kalıpları, ekstrüzyon takımları, ve tekrarlanan ısıtma ve soğutmaya maruz kalan diğer aletler.
Sıcak gücün birleşimi, dayanıklılık, öfke direnci, ve termal yorulma direnci, onu alaşımlı takım çeliklerinde temperlemenin neden dikkatli bir şekilde kontrol edilmesi gerektiğinin temsili bir örneği haline getiriyor.
Östenitleme ve su verme işleminden sonra, H13, artık gerilimler ve bir miktar ostenitin kalmasıyla birlikte sert bir martensitik yapı geliştirir.
Bu nedenle sonraki temperleme işlemi yalnızca kırılganlığı azaltmak için tasarlanmamıştır., aynı zamanda gerekli ikincil sertleşme tepkisini ve mikroyapısal stabiliteyi geliştirmek için.
Tipik H13 Temperleme Programı
H13 yaygın olarak çift temperli, bazen büyük veya özellikle kritik bileşenler için belirlenen üçüncü bir temper ile.
Kesin parametreler geçerli malzeme spesifikasyonuna ve nitelikli ısıl işlem prosedürüne uygun olmalıdır.
| Temperleme Adımı | Sıcaklık | Tutma Süresi | Soğutma | Birincil amaç |
| İlk öfke | 500–550°C | ~2 saat | Hava Soğutma | Söndürme gerilimlerini azaltın ve temperleme/ikincil sertleştirme reaksiyonlarını başlatın |
| İkinci öfke | 500–550°C | ~2 saat | Hava Soğutma | Yeni oluşan martenziti temperleyin ve mikro yapıyı daha da stabilize edin |
| İsteğe bağlı üçüncü temper | 500–550°C | ~2 saat | Hava Soğutma | Yapısal ve boyutsal stabiliteyi daha da iyileştirin, özellikle büyük bölümlerde |
Gerçek östenitleme ve söndürme koşulları da önemlidir.
H13 genellikle yaklaşık olarak östenitlenir. 1,020–1.050°C, ardından hava veya gazla söndürme gibi kontrollü soğutma yapılır, Bölüm boyutuna bağlı olarak, teçhizat, ve gerekli özellikler.
Tipik Ortaya Çıkan Sertlik
Uygun şekilde ısıl işleme tabi tutulmuş bir H13 bileşeni genellikle şu bölgede nihai sertliğe ulaşır: yaklaşık 48–52 HRC, Gerçek sertlik östenitleme koşuluna bağlı olmasına rağmen, söndürme oranı, Temperleme sıcaklığı, bekletme süresi, ve malzeme kimyası.
Belirtilen temperleme aralığında, genel eğilim şöyle:
- 500°C civarında: Yüksek Sertlik, daha az temperlemeyle ilgili yumuşama ile.
- 550°C civarında: biraz daha düşük sertlik, genellikle daha fazla dayanıklılık ve stres giderme ile.
İlişki kesinlikle doğrusal değil, ve H13 sergileyebilir ikincil sertleşme Yüksek sıcaklıkta temperleme sırasında ince alaşımlı karbürlerin çökelmesi nedeniyle.
H13 Neden Çift Temperlidir??
Çift tavlamanın temel nedeni davranışıdır. korunan östenit söndürdükten sonra.
İlk temperleme döngüsünün ardından, kalan ostenitin bir kısmı soğuma sırasında taze martenzite dönüşebilir.
Bu yeni oluşan martenzit henüz tavlanmamıştır ve bu nedenle nispeten yüksek artık gerilim ve kırılganlık içerebilir..
İkinci tavlama döngüsü bu taze martenziti işler ve daha düzgün bir nihai mikro yapı üretilmesine yardımcı olur:
Su Verme → Birinci Tavlama → Tutulan Östenit Dönüşümü → Taze Martensit → İkinci Tavlama
Çift temperleme ayrıca istenen çökeltme reaksiyonlarının tamamlanmasına yardımcı olur ve sertliğin tutarlılığını ve boyutsal kararlılığı artırır..
Büyük veya son derece kritik H13 bileşenleri için, A üçüncü öfke Isıl işlem şartnamesi gerektirdiğinde kullanılabilir, özellikle ilave stabilizasyonun faydalı olduğu durumlarda.
Mühendislik Önemi
H13 temperlemenin amacı sadece sertliği en üst düzeye çıkarmak değildir..
Nihai koşul sertliği dengelemelidir, sıcak güç, dayanıklılık, termal yorulma direnci, ve boyutsal kararlılık.
Bu nedenle, Yaklaşık 500–550°C'de temperlenmiş bir H13 kalıp, kullanım sırasında tekrarlanan termal döngü ve mekanik yükleme için gereken tokluğu ve temper direncini geliştirirken, aşınma direnci için yeterli sertliği koruyacak şekilde tasarlanmıştır..
11. Temperlenmiş Çeliğin Endüstriyel Uygulamaları
Temperlenmiş çelik, dayanıklılık ve dayanıklılık arasında kontrol edilebilir bir denge sağladığı için endüstriyel imalatta yaygın olarak kullanılır., sertlik, dayanıklılık, süneklik, yorulma direnci, ve boyutsal kararlılık.
Dişliler ve Şanzıman Bileşenleri
Dişliler genellikle yüksek mukavemet ve yeterli tokluk elde etmek için su verme ve ardından temperleme işlemine tabi tutulur..
Temperleme işlemi, diş teması ve aşınma direnci için yeterli sertliği korurken, sertleşme durumuyla ilişkili kırılganlığı ve artık gerilimleri azaltır..
Tipik bileşenler şunları içerir::
- Şanzıman dişlileri
- Pinyonlar
- Tahrik dişlileri
- Dişliler
- Şaftlar ve dişli milleri
Ağır yüklü dişliler için, Nihai ısıl işlem koşulu genellikle yorulma dayanımına göre tasarlanır, temas stresi, ve tek başına sertlikten ziyade diş kırılmasına karşı direnç.
Şaftlar, Akslar, ve Pinler
Su verilmiş ve temperlenmiş alaşımlı çelikler şaftlarda yaygın olarak kullanılır, akslar, iğneler, ve birleşik bükülmeye maruz kalan benzer makine elemanları, burulma, darbe, ve döngüsel yükleme.
Söndürülmüş bir yapıyla karşılaştırıldığında, Uygun şekilde temperlenmiş bir martensitik yapı, önemli ölçüde daha iyi tokluk ve çatlak yayılmasına karşı direnç sağlar, dinamik olarak yüklenen bileşenler için daha uygun hale getirir.
Yaylar
Yay çelikleri yüksek elastik mukavemet ve yorulma direnci gerektirir.
Sertleştirmeden sonra temperleme, tekrarlanan elastik yükleme için gereken gücü korurken sertliği ayarlamak ve iç gerilimleri azaltmak için kullanılır..
Uygulamalar şunları içerir::
- Helezon yaylar
- Yaprak yaylar
- Burulma yayları
- Süspansiyon bileşenleri
- Valf yayları
Hem aşırı yumuşaklık hem de aşırı kırılganlık yay ömrünü kısaltabileceğinden tavlama durumu dikkatli bir şekilde kontrol edilmelidir..
Kalıplar ve Takımlar
Takım çelikleri genellikle kontrollü bir sertlik kombinasyonu elde etmek için temperlenir., aşınma direnci, dayanıklılık, ve yumuşamaya karşı direnç.
H13 gibi sıcak iş takım çelikleri, termal stabilite ve tekrarlanan ısıtma ve soğutmaya karşı direnç elde etmek için nispeten yüksek sıcaklıklarda temperlenir..
Soğuk iş ve yüksek hız takım çelikleri, alaşım sistemlerine ve gerekli kesme veya şekillendirme performansına bağlı olarak farklı temperleme programları kullanır.
Otomotiv Bileşenleri
Temperlenmiş çelik, tekrarlanan mekanik yüklemeye ve darbeye dayanması gereken bileşenler için otomotiv üretiminde yaygın olarak kullanılmaktadır..
Örnekler şunları içerir::
- Aks milleri
- Direksiyon bileşenleri
- Tahrik milleri
- Bileşenleri bağlama
- Süspansiyon parçaları
- Şanzıman bileşenleri
Su verme ve temperleme işlemi, bu bileşenlerin gerçek dünya servis koşulları için gereken dayanıklılıktan ödün vermeden yüksek mukavemet elde etmesine olanak tanır.
İnşaat ve İş Makinaları
Ağır makine bileşenleri sıklıkla yüksek yüklere maruz kalır, şok, aşınma, ve döngüsel stres. Bu nedenle temperlenmiş alaşımlı çelikler yaygın olarak kullanılmaktadır.:
- Pimler ve burçlar
- Hidrolik bileşenler
- Ekskavatör ve yükleyici parçaları
- Vinç bileşenleri
- Tarım makineleri bileşenleri
- Madencilik ekipmanı parçaları
Bu uygulamalarda, gerekli temperleme koşulu tipik olarak darbe direncinin baskın kombinasyonuna göre seçilir, yorgunluk gücü, ve aşınma direnci.
Basınç ve Enerji Ekipmanları
Bazı basınç taşıyan ve enerji sistemi bileşenlerinde su verilmiş ve temperlenmiş çelikler kullanılır çünkü bu işlem, gelişmiş tokluğun yanı sıra yüksek mukavemet de sağlayabilir.
Uygulamalar şunları içerebilir::
- Yüksek mukavemetli basınç bileşenleri
- Türbinle ilgili mekanik parçalar
- Endüstriyel bağlantı elemanları
- Güç aktarım bileşenleri
- Ağır hizmet tipi yapısal bileşenler
Güvenlik açısından kritik bileşenler için, ısıl işlem süreci normalde sertlik testiyle desteklenir, mekanik test, Boyutlu İnceleme, ve metalurjik doğrulama.
12. Çeliğin Ötesinde Temperleme: Bardak, Çikolata, ve Diğer Malzemeler
Temperleme kelimesi başka alanlarda da kullanılıyor, ama mekanizmalar farklı.
Cam Temperleme
Cam temperleme, camın yaklaşık 600–700°C'ye ısıtılmasını ve ardından yüzeylerin hava jetleri ile hızla soğutulmasını içerir..
Yüzey iç kısımdan daha hızlı büzülür, yüzeyde basınç gerilimleri ve çekirdekte çekme gerilimleri yaratmak.
Bu, temperli camı çok daha güçlü hale getirir ve küçük parçalara ayrılmasına neden olur., keskin kırıklar yerine küt parçalar. Araba camlarında kullanılır, duş kapıları, ve mimari camlama.
Çikolata Temperleme
Çikolata temperleme, kakao yağının stabil bir formda kristalleşmesini teşvik eden kontrollü bir ısıtma ve soğutma işlemidir., Form V olarak bilinir (beta kristalleri).
Düzgün şekilde temperlenmiş çikolata parlak bir yüzeye sahiptir, net bir çırpıda, ve pürüzsüz bir erime. Temperlenmemiş çikolata çiçek açabilir, grenli hissetmek, veya çok kolay yumuşar.
Diğer Malzemeler
Bazı demir dışı alaşımlar, bazı alüminyum ve bakır alaşımları gibi, bazen genel anlamda temperleme olarak adlandırılan çökelme sertleştirme veya yaşlandırma işlemlerine tabi tutulur.
Fakat, Bu terim demir metalurjisine uygulandığında en kesin olanıdır.
13. Çözüm
Temperleme, söndürülmüş malzemeyi dönüştürmek için temel bir ısıl işlem prosesidir., çok stresli, ve nispeten kırılgan çeliğin daha kararlı bir mühendislik malzemesine dönüştürülmesi.
Önemi sadece sertliğin azaltılmasında yatmıyor, ancak martensitin mikroyapısal gelişiminin kontrol edilmesinde ve sertlikler arasında gerekli dengenin kurulmasında, kuvvet, dayanıklılık, süneklik, ve boyutsal kararlılık.
Temperleme sıcaklığı en etkili proses değişkenidir, ancak bekleme süresiyle birlikte düşünülmelidir, çelik bileşimi, önceki östenitleme ve söndürme koşulları, bileşen boyutu, ve gerekli son özellikler.
Bu nedenle doğru temperleme işlemi evrensel yerine çelik sınıfına özel.
Karbon çelikler, alaşımlı yapı çelikleri, yüksek karbonlu çelikler, takım çelikleri, yüksek hızlı çelikler, sıcak iş çelikleri, ve martensitik paslanmaz çeliklerin tümü farklı tavlama tepkileri sergileyebilir.
Endüstriyel üretimde, Başarılı temperleme, yalnızca sıcaklığa göre değil, bileşenin nihai performansına göre değerlendirilmelidir.
Uygun şekilde kontrol edilen bir temperleme işlemi, söndürülmüş durumun aşırı sertliğini, dişliler için uygun mekanik özelliklerin güvenilir bir kombinasyonuna dönüştürür., miller, yaylar, ölür, otomotiv parçaları, ağır ekipman, ve diğer zorlu uygulamalar.
SSS
Çelikte tavlama nedir?
Temperleme, sertleştirilmiş çeliğin kritik dönüşüm aralığının altındaki bir sıcaklığa kadar yeniden ısıtıldığı bir ısıl işlem prosesidir., belirli bir süre için tutulan, ve sonra soğutuldu.
Öncelikle gerekli sertlik dengesini elde ederken kırılganlığı ve artık gerilimi azaltmak için kullanılır., kuvvet, ve dayanıklılık.
Temperleme sertliği azaltır mı??
Geleneksel su verilmiş çeliklerin çoğu için, Temperleme sıcaklığının arttırılması genellikle sertliği ve mukavemeti azaltırken tokluğu ve sünekliği artırır.
Yüksek alaşımlı takım çelikleri ikincil sertleşmeden dolayı farklı davranabilir.
Temperleme ve tavlama arasındaki fark nedir?
Temperleme normalde martenziti değiştirmek için kritik dönüşüm aralığının altındaki sertleştirilmiş çelik üzerinde gerçekleştirilir..
Tavlamanın amacı genellikle çeliği yumuşatmak ve daha sünek bir yapı oluşturmaktır., kararlı mikroyapı, genellikle yavaş kontrollü soğutma kullanılıyor.
Temperlenmiş çelik nasıl denetlenir??
Tipik muayene sertlik testini içerebilir, Boyutlu İnceleme, metalografik inceleme, ve mekanik testler, uygulama veya spesifikasyonun gerektirdiği durumlarda ilave yüzey veya tahribatsız muayene ile.

