Sıyrılmış bir vida kadar sinir bozucu olan çok az mekanik sorun vardır. Genellikle mümkün olan en kötü anda, yani onarım sırasında meydana gelir, bir toplantı, veya dakikalar sürmesi gereken bir sökme işlemi.
Tornavida işe yaramaz bir şekilde dönüyor, kafa çiğnenmiş, ve bağlantı elemanı kıpırdamayı reddediyor.
Bundan sonra olanlar genellikle doğaçlama çözümlerin bir dizisidir, bazıları iş parçasına zarar verir, çevreleyen bileşenler, veya aleti tutan kişi.
Bu kılavuz, soyulmuş vidanın çıkarılmasının ardındaki pratik mekanizmaları açıklamaktadır, ilk incelemeden gelişmiş ekstraksiyon yöntemlerine kadar.
1. Soyulmuş Vida Nedir??
A soyulmuş vida tahrik özellikleri (yuva) olan bir bağlantı elemanıdır, geçmek, altıgen, veya başka bir girinti - tahrik aletinin artık onu döndürmek için yeterli torku iletemeyeceği noktaya kadar hasar görmüşse.
Soyunma kafayı etkileyebilir (sürücü girintisi), Konular, veya her ikisi de. Ortak kullanımda, “Soyulmuş vida” genellikle hasarlı bir tahrik yuvasını ifade eder, “soyulmuş diş” ise delikteki veya vidanın kendisindeki hasarlı dişleri ifade eder.

2. Vidayı Çıkarmaya Çalışmadan Önce Değerlendirin
İlave tork uygulamadan önce, ilk önce vidayı değerlendirin, iş parçası, ve başarısızlığın olası nedeni.
Doğru tanımlama, daha fazla hasarın önlenmesine yardımcı olur ve basit bir sürücü tekniğinin mi yoksa daha agresif bir çıkarma yönteminin mi uygun olduğunu belirler..
| Değerlendirme Noktası | Neler Kontrol Edilmeli? | Neden Önemlidir? |
| Sürücü tipi | Phillips, Pozidriv, oluklu, altıgen, Torx, Robertson, veya güvenlik sürücüsü | Yanlış sürücü hızlı kam çıkışına ve daha fazla sıyırma işlemine neden olabilir |
| Teneffüs durumu | Hafifçe yuvarlatılmış, kısmen hasarlı, ağır hasar görmüş, veya tamamen yok edilmiş | Orijinal sürücünün hala kullanılabilir torku aktarıp aktaramayacağını belirler |
| Baş konumu | Çıkıntılı, floş, veya gömme | Pense olup olmadığını etkiler, çıkarıcılar, veya sondaj kullanılabilir |
| Erişimi değerlendirin | Elinizdeki aletlerle vidaya ulaşabilir misiniz?? Matkap için yer var mı, bir çıkarıcı, veya döner bir alet? Vida kapalı bir alanda mı?? | Kısıtlı erişim, kaldırma yöntemini sınırlayabilir |
Vida malzemesi |
Paslanmaz çelik, karbon çeliği, pirinç, alüminyum, veya diğer alaşımlar | Malzeme gücü etkiler, deformasyon, sinir bozucu, ve delme davranışı |
| İş parçası malzemesi | Çelik, alüminyum, plastik, odun, kompozit, vesaire. | İzin verilen kuvveti belirler, sıcaklık, ve kimyasal maruziyet |
| Korozyon veya iplik dolabı | Pas, oksidasyon, beyaz korozyon ürünleri, veya görünür kilitleme bileşiği | Aşırı iplik direncinin soruna katkıda bulunabileceğini belirtir |
| Başarısızlık sonuçları | Konular için risk, Sızdırmazlık yüzeyleri, hassas bileşenler, veya pahalı montajlar | Kaldırma işleminin ne kadar muhafazakar olması gerektiğini belirlemeye yardımcı olur |
Sürüş ve Girinti Durumunu Tanımlayın
Tam sürücü profilini onaylayarak ve uygun şekilde eşleşen bir bit seçerek başlayın. Girintiyi iyi aydınlatma altında inceleyin; büyütme küçük bağlantı elemanları için faydalı olabilir.
Hafifçe hasar görmüş bir girinti yine de doğru sürücüyü kabul edebilir, ciddi şekilde yuvarlatılmış bir girinti, bir çıkarıcı veya başka bir çıkarma yöntemi gerektirebilir.
Başın konumu da aynı derecede önemlidir. A çıkıntılı kafa pense veya kilitleme pensesi ile kavramaya izin verebilir, bir süre gömme veya gömme kafa genellikle daha az mekanik erişim sağlar.
Vida ve İş Parçası Malzemelerini Göz önünde bulundurun
Hem bağlantı elemanının hem de birleştirilen bileşenin malzemeleri çıkarma stratejisini etkiler.
Paslanmaz çelik bağlantı elemanları sürtünmeye karşı hassas olabilir, pirinç veya alüminyum gibi daha yumuşak malzemeler aşırı tork altında deforme olabilir.
Benzer şekilde, alüminyum, plastik, ve bitmiş yüzeyler agresif delme nedeniyle hasar görebilir, yüksek ısı, veya uygun olmayan delici ürünler.
Korozyon veya Tutukluğu Kontrol Edin
Soyulmuş bir sürücü her zaman tek sorun değildir. Pas, galvanik korozyon, kirlenme, veya diş kilitleme bileşikleri, sökme için gereken torku önemli ölçüde artırabilir.
Bu durumlarda, hasarlı girintiye daha fazla kuvvet uygulamak vida başının daha da bozulmasına neden olabilir.
Başarısızlığın Sonuçlarını Düşünün
Delme veya kesme işlemine geçmeden önce, operasyon ters giderse ne olacağını düşünün.
Hassas düzeneklere takılan vidalar, basınç içeren ekipman, yakıt sistemleri, veya pahalı bileşenler daha kontrollü bir yaklaşım gerektirebilir çünkü çevredeki malzemeye verilen hasar, bağlantı elemanının kendisinden daha maliyetli olabilir.
Uygun Araçları Hazırlayın
Temel bir çıkarma kurulumu, doğru boyutta bir sürücü içerebilir, uygun olduğunda nüfuz edici yağlayıcı, çekiç, pense veya kilitleme pensesi, vida çıkarıcılar, sol matkap uçları, bir merkez yumruk, ve bir döner alet.
Darbe anında koruyucu gözlük takılmalıdır, kesme, veya sondaj operasyonları söz konusu olduğunda.
3. Biraz Sıyrılmış Vida Nasıl Çıkarılır
Hafifçe sıyrılmış bir vida, girintinin çoğunlukla sağlam olduğu ancak sürücünün kayma eğiliminde olduğu bir vidadır.
Bu çözülmesi en kolay durumdur, ve en az invaziv yöntemler ilk önce denenmeli.
Doğru Sürücüyü Kullanın
İlk adım, sürücünün vidayla tam olarak eşleştiğini doğrulamaktır.
Phillips vidalar için, doğru Phillips boyutunu kullanın; altıgen bağlantı elemanları için, tam metrik veya İngiliz ölçüsünü seçin. Uç, aşırı yan yana hareket etmeden girintiye tamamen oturmalıdır.
A yıpranmış, cılız, veya yanlış bit temas alanını azaltır ve daha fazla sıyırma olasılığını artırır. Hasarlı bir sürücü ucunu değiştirmek, güvenilir bağlantıyı yeniden sağlamak için genellikle yeterlidir.
Sağlam Eksenel Basınç Uygulayın
Sürücüyü yavaşça çevirirken vidaya doğru sıkıca bastırın. Eksenel basıncı korumak ucun yerinde kalmasını sağlar ve önlenmesine yardımcı olur dışarı çıkma, özellikle girinti zaten küçük bir deformasyona maruz kaldığında.
Kontrollü kullanın, Ani veya sarsıntılı bir hareket yerine kademeli tork. Amaç, ilk ara boyunca etkileşimi sürdürmektir.
Lastik Bantla Sürtünmeyi Artırın
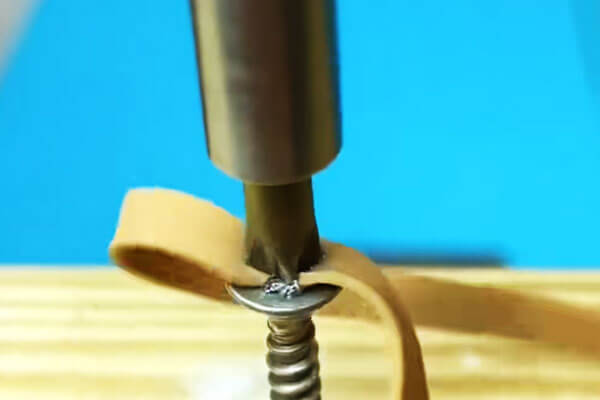
Hafif hasarlı bir girinti için, vida başının üzerine geniş bir lastik bant veya benzeri yüksek sürtünmeli bir malzeme yerleştirin ve sürücüyü bunun içinden bastırın.
Malzeme, sürücü ile hasarlı girinti arasındaki küçük boşlukları doldurabilir, artan temas ve sürtünme.
Bu yöntem ucuzdur ve yüzey hasarı sınırlı olan vidalar için en uygun yöntemdir.. Tahrik geometrisi büyük ölçüde tahrip edildiğinde etkisiz hale gelir.
Alternatif Bir Sürücüyü Dikkatlice Deneyin
Orijinal sürücü kaymaya devam ederse, başka bir araç daha iyi etkileşim sağlayabilir.
Vida geometrisine bağlı olarak, farklı boyutta veya uyumlu bir tahrik profili, kalan yüzeylere daha etkili bir şekilde uyum sağlayabilir.
Alternatif alet yine de sıkıca oturmalı ve vida ekseniyle aynı hizada kalmalıdır.
Büyük boyutlu veya uyumsuz bir ucu girintiye zorlamak kavramayı iyileştirmek yerine kalıcı hasara neden olabilir.
İlave Tutuş için Aşındırıcı Macun Ekleyin
Girintiye yerleştirilen az miktarda ince aşındırıcı veya valf taşlama bileşiği, sürücü ile hasarlı vida başı arasındaki sürtünmeyi artırabilir.
Bu teknik özellikle girintinin hafifçe yuvarlatılmış ancak yapısal olarak sağlam olduğu durumlarda kullanışlıdır..
Yalnızca az miktarda kullanın ve aşındırıcı parçacıkların hassas mekanizmalara veya sızdırmazlık alanlarına girmesini önleyin.
Hafifçe Vurarak Sürücüyü Yerleştirin
Kısmen yuvarlatılmış girintiye sahip bir vida için, Sürücünün ucuna çekiçle hafifçe vurmak, sürücünün daha sıkı oturmasına yardımcı olabilir.
Bu kontrollü kuvvetle yapılmalıdır, özellikle vida alüminyuma monte edildiğinde, plastik, veya nispeten yumuşak başka bir malzeme.
Amaç etkileşimi artırmak, vida başının daha fazla deforme olmaması için.
Direnç Yüksek Olduğunda Nüfuz Edici Yağlayıcı Kullanın
Korozyon nedeniyle vida sıkıysa, kirlenme, veya ipliklerdeki sürtünme, uygun delici yağlayıcı çıkarma direncini azaltabilir.
Dişli alanın çevresine küçük bir miktar uygulayın ve tekrar çıkarmaya çalışmadan önce nüfuz etmesi için yeterli süre bekleyin..
Yağlayıcı soyulmuş bir sürücüyü onarmaz, ancak gerekli koparma torkunun azaltılması, kalan tahrik kavramasını sökme için yeterli hale getirebilir.
Yavaşça Dönün ve Kontrolü Koruyun
Sürücü düzgün bir şekilde devreye girdikten sonra, torku uygula yavaş ve istikrarlı bir şekilde. Uygulama özellikle izin vermedikçe ve tork dikkatli bir şekilde kontrol edilemediği sürece bu aşamada elektrikli aletlerden kaçının..
Bu önlemlere rağmen sürücü kaymaya devam ederse, Girintiye tekrar tekrar zarar vermek yerine durun.
Vida muhtemelen hafifçe soyulmuş bir durumdan, orta veya ciddi derecede soyulmuş bağlantı elemanı, bu noktada bir çıkarıcı, pense, veya kontrollü delme tekniği daha uygun olabilir.
4. Orta Derecede Sıyrılmış Vida Nasıl Çıkarılır
A orta derecede soyulmuş vida Önemli ölçüde hasar görmüş ancak yine de kullanılabilir bir bağlantı sağlayan bir tahrik girintisine sahiptir.
Standart bir tornavida girintiye girebilir ancak önemli bir tork uygulanır uygulanmaz kayabilir.
Bu aşamada, kaldırma yöntemi yeni bir tane oluşturmalıdır, Hasarlı sürücüyü tekrar tekrar kullanmak yerine daha güvenilir mekanik arayüz.
Yeni Bir Yuva Kes
Vida kafasına erişilebiliyorsa, yeni bir yuva açmak pratik ve güvenilir bir seçenektir.
Kafa boyunca düz bir yuva oluşturmak için ince kesme tekerleği olan döner bir alet kullanın, daha sonra bağlantı elemanını döndürmek için uygun boyutta düz uçlu bir tornavida kullanın..
Kesim, güvenli bir bağlantı sağlayacak kadar derin olmalı, ancak kafayı zayıflatacak veya çevredeki iş parçasına ulaşacak kadar derin olmamalıdır..
Yakındaki yüzeyleri metal parçacıklardan koruyun, kıvılcımlar, ve kesme diskiyle kazara temas.

Vida Çıkarıcı Kullanın
A vida çıkarıcı hasarlı tahrik girintilerine sahip bağlantı elemanlarını çıkarmak için özel olarak tasarlanmıştır. Geleneksel spiral oluklu çıkarıcı için, genel prosedür şöyledir:
- Vida başının ortasını işaretleyin, tercihen bir merkez zımbası ile.
- Çıkarıcı için önerilen boyutta bir pilot delik açın.
- Çıkarıcıyı pilot deliğe yerleştirin.
- Çevir onu saat yönünün tersine kesme oluklarının vidaya geçmesini sağlayacak şekilde uygun bir sap veya musluk anahtarıyla.
- Vida dönmeye başlayana kadar kontrollü tork uygulamaya devam edin.
Çıkarıcı boyutu, vida çapına ve üreticinin önerdiği kılavuz delik boyutuna göre seçilmelidir..
Çok büyük bir delik delmek, çıkarıcının kavraması için kalan duvar kalınlığını azaltır, merkezden uzakta delme işlemi çevredeki dişlere zarar verebilir.
Sol Yönlü Matkap Ucunu Deneyin
A sol matkap ucu saat yönünün tersine döner, normalde bir vidayı gevşetmek için kullanılan aynı yön.
Uç bağlantı elemanını keserken, kesme hareketi bazen vidayı ayrı bir çıkarıcı gerektirmeden çıkarmaya yetecek kadar sürtünme oluşturabilir.
Bu teknik özellikle vida hasar gördüğünde kullanışlıdır ancak ağır bir şekilde ele geçirilmedi.
Delme ve çıkarma fonksiyonları tek bir işlemde gerçekleştirilebildiğinden, özel bir çıkarıcıya geçmeden önce genellikle denemeye değer..
Açık Bir Kafada Kilitleme Pensesi Kullanın
Vida başı iş parçasının yeterince üzerine çıktığında, kilitleme pensesi doğrudan mekanik kavrama sağlayabilir.
Çeneleri kafanın çevresine sıkıca kenetlenecek şekilde ayarlayın, daha sonra saat yönünün tersine sabit bir kuvvet uygulayın.
Bu yöntem, çenelerin kaymadan kavrayabilmesi için yeterli açıkta kafa alanı olduğunda en iyi sonucu verir.. Gömme montajlı veya gömme vidalar için daha az uygundur.
Vida Başını Yeniden Şekillendirin
Hasarlı bir kafa bazen döner bir alet kullanılarak yeni bir tahrik arayüzüne dönüştürülebilir.
Mevcut alana bağlı olarak, kafa bir yuvaya yeniden şekillendirilebilir, altıgen profil, veya başka bir kullanılabilir geometri.
Yeni tahrik özelliği, torku etkili bir şekilde iletmek için yeterli derinliğe ve paralel temas yüzeylerine sahip olmalıdır..
Aşırı malzemeyi kafadan çıkarmaktan kaçının, özellikle küçük çaplı bağlantı elemanlarında.
İplik Kilitleyici Varken Kontrollü Isı Uygulayın
Bir vida bir vidayla sabitlendiğinde ısı yardımcı olabilir. iplik kilitleme bileşiği. Spesifik bileşiğe ve düzeneğe bağlı olarak, kontrollü ısıtma tutma gücünü azaltabilir.
Yaklaşık olarak pratik bir aralık 100–150 ° C bazı orta mukavemetli vida sabitleme ürünleri için etkili olabilir, ancak uygun sıcaklık, evrensel bir değer olarak ele alınmak yerine spesifik ürün verilerine dayandırılmalıdır..
Bir ısı tabancası veya havya genellikle açık alevden daha iyi kontrol sağlar.
Isıtmadan önce, yakındaki plastikleri göz önünde bulundurun, mühürler, kaplamalar, kablolama, yağlayıcılar, ve diğer ısıya duyarlı bileşenler.
Gerektiğinde Temizleme Yöntemlerini Birleştirin
Orta derecede soyulmuş vidalar genellikle kontrollü teknik kombinasyonuna en iyi yanıtı verir.
Örneğin, aşınmış bir bağlantı elemanı ilk önce nüfuz eden yağlayıcıdan yararlanabilir, ardından uyumlu olduğu yerde dikkatle kontrol edilen ısı gelir, ve ardından sol taraftaki matkap ucu veya vida çıkarıcıyla çıkarma.
Önemli prensip, mekanik kavramayı geliştirirken sökme için gereken torku azaltmaktır..
Girinti bozulmaya devam ederse veya çıkarıcı güvenli bir tutuş sağlayamazsa, Vidaya veya iş parçasına daha fazla zarar vermeden önce durun.
O noktada, kontrollü delme veya bağlantı elemanlarının tamamen çıkarılması daha uygun bir yaklaşım olabilir.
5. Ciddi Şekilde Sıyrılmış veya Girintili Bir Vida Nasıl Çıkarılır
A ciddi şekilde sıyrılmış veya girintili vida tamamen hasar görmüş bir sürücü girintisine sahiptir, kırık veya kesilmiş bir kafa, veya çevredeki yüzeyin altına yerleştirilmiş bir kafa.
Bu aşamada, geleneksel tornavidalar genellikle etkisizdir, ve deliğin genişlemesini önlemek için çıkarma işleminin daha kontrollü bir şekilde yapılması gerekir, çevredeki malzemeye zarar vermek, veya orijinal konuları yok etmek.
Vidayı Delin
Sürücü tamamen kullanılamaz hale geldiğinde, kontrollü sondaj en güvenilir kaldırma yöntemlerinden biridir.

Birinci, kullanın merkez zımbası vidanın merkezinde kesin bir başlangıç noktası oluşturmak için. Küçük bir pilot delik açın ve ardından matkap çapını giderek artırın.
Kademeli büyütme daha iyi kontrol sağlar ve çevredeki iş parçasına kazara zarar verilmesini önlemeye yardımcı olur.
Vida başı gövdeden ayrılırsa, birleştirilen bileşenler genellikle ilk önce ayrılabilir. Kalan sap daha sonra kilitleme pensesi veya bir çıkarıcı ile çıkarılabilir..
Gerektiğinde, bağlantı elemanı tamamen delinebilir, ardından orijinal dişli deliğin muayenesi ve onarımı yapılır.
Gömme vidalar için, Matkap hizasının vida ekseniyle korunması özellikle önemlidir. Küçük bir açısal sapma bile ana dişlere zarar verebilir, özellikle küçük çaplı deliklerde.
Kırık Vida İçin Çıkarıcı Kullanın
Vida başı açıldığında kesilmiş, geleneksel kafa tutma yöntemi artık mümkün değil.
Kırık vidalı bir çıkarıcı, açıkta kalan sapa uygun bir delik açılarak ve çıkarıcıyı kalan bağlantı elemanıyla birleştirerek kullanılabilir..
Çıkarıcı, vida çapına ve üreticinin tavsiye ettiği pilot delik boyutuna göre seçilmelidir..
Aşırı torktan kaçınılmalıdır çünkü sertleştirilmiş bir çıkarıcı bağlantı elemanının içinde kendiliğinden kırılabilir., önemli ölçüde daha zor bir kaldırma sorunu yaratıyor.
Vida Başını Kesin
Başlığa erişilebildiğinde ve asıl amaç, birleştirilmiş bileşenleri ayırmak olduğunda, kafayı kesmek etkili olabilir.
Kesme tekerleğine sahip döner bir alet, demir testeresi, veya uygun bir aşındırıcı alet başlığı çıkarabilir, sapın daha sonra çıkarılmak üzere bırakılması.
Bu yöntem özellikle bağlantı elemanının değiştirileceği ve vidanın kendisinin korunmasının önemli olmadığı durumlarda pratiktir.. Karşı bileşenin kesilmesini önlemek için dikkatli olunmalıdır.
Ahşapta Fiş Kesici kullanın
İçin ahşap iş parçaları, bir tıpa kesici, hasarlı vidanın etrafındaki küçük bir silindirik malzeme bölümünü kaldırabilir.
Vida ve çevresindeki malzeme daha sonra birlikte çıkarılabilir, bundan sonra ortaya çıkan açıklık uygun bir ahşap tapa ile onarılabilir.
Bu teknik esas olarak ahşap işlemeye uygulanabilir çünkü çevredeki malzemenin bir kısmını ortadan kaldırır.. Orijinal yüzey geometrisinin bozulmadan kalması gereken yerler genellikle uygun değildir..
Büyük Bağlantı Elemanları için Kalıp Öğütücü veya Karbür Çapak Kullanın
Daha büyük bağlantı elemanları veya ağır hasar görmüş başlıklar için, A kalıp öğütücü veya karbür çapak kafayı çıkarmak veya içine yeni bir tahrik özelliği işlemek için kullanılabilir.
Bu yaklaşım önemli miktarda malzeme kaldırma kapasitesi sağlar, ama aynı zamanda ısı da üretiyor, Enkaz, ve bitişik yüzeylere zarar verme riski daha yüksektir.
Bu nedenle kontrollü alet hareketi ve uygun göz korumasıyla kullanılmalıdır..
Zor Endüstriyel Uygulamalar için EDM'yi Düşünün
Hassas onarım ve işleme ortamlarında, elektrik deşarjı işleme (Erozyon) kırık vidaları çıkarmak için kullanılabilir, sertleştirilmiş bağlantı elemanları, ve hatta kırık çıkarıcılar.
Çünkü EDM, geleneksel mekanik kesme yerine kontrollü elektrik deşarjları yoluyla elektriksel olarak iletken malzemeyi giderir, bağlantı elemanının delinmesi zor olduğunda veya çevredeki dişli deliğin korunmasının kritik olduğu durumlarda özellikle yararlı olabilir.
Ana sınırlama erişilebilirliktir: EDM özel ekipman gerektirir ve genellikle rutin saha onarımları için pratik değildir..
Sol Yönlü Matkap Ucunu Çıkarıcıyla Birleştirme
Derin girintili bir vida için, soldan kullanılan bir matkap ucu ve ardından bir vida çıkarıcı etkili bir kombinasyon olabilir.
Bağlantı elemanını keserken matkap saat yönünün tersine döner, bu, bir çıkarıcı gerekmeden önce vidayı gevşetebilir.
Bu yaklaşımın, vida hasar gördüğünde ancak tamamen sıkışmadığında manuel müdahale miktarını azaltma gibi ek bir avantajı vardır..
Profesyonel Ekstraksiyon Daha Uygun Olduğunda
Bağlantı elemanı kritik bir bileşene yerleştirildiğinde profesyonel yardım düşünülmelidir., hassas montaj, basınç içeren sistem, veya yüksek değerli parça, özellikle sondajın çevredeki malzemeyi tehlikeye atabileceği durumlarda.
Bir makinist veya tamir uzmanının hassas delme işlemlerine erişimi olabilir, Erozyon, iplik tamir ekipmanı, ve özel ekstraksiyon araçları.
Bu durumlarda, Orijinal deliği ve dişleri korumak, bağlantı elemanının maliyetini en aza indirmekten daha önemli olabilir.
Ciddi şekilde hasar görmüş vidalar için temel prensip şudur: kuvvetten önce hassasiyet.
Geleneksel etkileşim kaybolduğunda, dikkatlice kontrol edilen sondaj, ekstraksiyon, veya işleme, zaten hasar görmüş bir bağlantı elemanına tekrar tekrar yüksek tork uygulamaktan genellikle daha güvenlidir.
6. Aşınmış veya Sıkışmış Vidalar İçin Özel Teknikler
Korozyon ve tutukluk mekanik olarak sağlam bir vidanın çıkarılmasını son derece zorlaştırabilir.
Pas, galvanik korozyon, oksidasyon, veya diş sabitleyici bileşikler, bağlantı elemanı ile çevresindeki malzeme arasında güçlü bir bağ oluşturabilir.
Bu durumda, basitçe torkun arttırılması sıklıkla tahrikin soyulması ile sonuçlanır, kesilmiş kafa, veya kırık sap.
Daha etkili yaklaşım, önce bağlantıdaki direnci azaltmak, ardından kontrollü kaldırma kuvveti uygulamaktır..
Nüfuz Edici Yağ Uygulayın
Uygun bir delici yağ sürtünmeyi azaltmaya ve dişli bağlantı çevresindeki korozyon ürünlerini gevşetmeye yardımcı olabilir.
Ürünü açıktaki dişlerin etrafına veya vida ile iş parçası arasındaki arayüze uygulayın, daha sonra penetrasyon için yeterli süre tanıyın.
Ağır korozyona uğramış bağlantı elemanları için, birkaç saat veya gece boyunca suda bekletmek, tekrarlanan kısa uygulamalardan daha etkili olabilir.
Islatma süresi boyunca hafif titreşim veya hafifçe vurmak da yağlayıcının daha dar alanlara ulaşmasına yardımcı olabilir.
Her nüfuz eden ürün her uygulama için uygun değildir. Plastiklerle uyumluluğu kontrol edin, kaplamalar, mühürler, ve yakındaki diğer malzemeleri kullanmadan önce.
Kontrollü Isı Uygulayın
Orta derecede ısıtma, korozyon bağlarının kırılmasına ve, Bazı durumlarda, iplik sabitleme bileşiklerini yumuşatır.
Bir ısı tabancası, havya, veya kontrollü torkH montaja bağlı olarak uygun olabilir.
Sıcaklık, ilgili malzemelere ve kullanılan vida sabitleme ürününe göre kontrol edilmelidir..
Bazı orta mukavemetli vida sabitleme bileşikleri, yaklaşık sıcaklıklarda tutma mukavemetini kaybetmeye başlar. 100–150 ° C, ancak üreticinin teknik verileri öncelikli olmalıdır.
Aşırı ısıdan kaçının, özellikle alüminyum çevresinde, polimerler, elektrik bileşenleri, mühürler, kaplamalar, ve yanıcı malzemeler.
Alüminyumun erime noktası yaklaşık 100°C olduğundan özel dikkat gerektirir. 660°C, çeliğinkinden önemli ölçüde daha düşük.
Termal Döngüyü Kullanın
Ciddi şekilde tutukluk yapan bağlantı elemanları için, tekrarlandı ısıtma ve soğutma çevrimleri bazen sabit bir sıcaklığı korumaktan daha etkili olabilir.
Genişleme ve daralma, vida ile çevresindeki malzeme arasındaki temas koşullarını biraz değiştirebilir, yağlayıcının dişli arayüze ulaşmasına yardımcı olur.
Hassas bileşenlerde termal hasarı veya aşırı sıcaklık değişimlerini önlemek için bu teknik dikkatle kontrol edilmelidir..
Etki Sürücüsü Kullanın
Bir darbe sürücüsü Sürekli manuel tork yerine kısa süreli dönme kuvveti uygular.
Bu kısa tork darbeleri, hasarlı tahrik yuvasının sürekli olarak aşırı yüklenmesi eğilimini azaltırken korozyon bağlarını kırmaya yardımcı olabilir.
Çekiçle vurulan manuel darbeli vidalama makinesi özellikle yararlı olabilir çünkü darbe kuvveti, dönme hareketi üretirken doğrudan vida ekseni boyunca uygulanır..
Kafanın hasar görmesini önlemek için doğru hizalama şarttır.
Kontrollü Titreşim Uygula
Bağlantı elemanı etrafındaki titreşim veya hafif darbe, kırılgan korozyon ürünlerinin kırılmasına ve dişlerdeki mekanik bağın azaltılmasına yardımcı olabilir.
Küçük bir mekanik gravür makinesi, kontrollü darbe aracı, veya benzeri bir cihaz uygun olduğunda kullanılabilir.
Amaç bağlantı elemanına veya iş parçasına zarar vermemek, ancak yağlayıcı ve dönme kuvvetinin daha etkili çalışmasına izin verecek kadar korozyon katmanını bozmak.
Uygun Bir Pas Sökücü Kullanın
Ağır oksitlenmiş çelik bağlantı elemanları için, A pas giderme kimyasalı eklem çevresindeki korozyonun çözülmesine yardımcı olabilir.
Fosforik asit bazlı ürünler ve özel şelatlayıcı pas sökücüler bu amaç için kullanılan yaklaşımlara örnektir..
Kimyasal uyumluluk kritik öneme sahiptir. Ürün kesinlikle teknik ve güvenlik talimatlarına uygun olarak kullanılmalıdır., özellikle bağlantı elemanı alüminyuma takıldığında, kaplamalı bileşenler, boyalı yüzeyler, veya hassas montajlar.
Sol Yönlü Matkap Ucu Kullanın
Tedaviden sonra vida sıkıca tutulmuş halde kaldığında, A sol matkap ucu başka bir yararlı seçenek sunar.
Çünkü bit saat yönünün tersine dönüyor, kesme hareketi bazen bağlantı elemanını gevşetebilir ve delme sırasında geri çekilmesine neden olabilir.
Bu yöntem özellikle tahrik yuvasının zaten hasar görmüş olduğu ve geleneksel aletlerin artık yeterli tork üretemediği durumlarda kullanışlıdır..
Torku Artırmak Yerine Yöntemleri Birleştirin
Aşınmış vidalar genellikle daha iyi yanıt verir. ılımlı müdahaleler dizisi tek bir agresif operasyondan daha.
Tipik bir yaklaşım nüfuz edici yağlayıcı uygulamaktır, penetrasyon için zaman tanıyın, Uygun olduğunda kontrollü ısı veya titreşim uygulayın, ve ardından uygun bir tornavida veya darbeli aletle çıkarmaya çalışın.
Temel prensip torku artırmadan önce direnci azaltmaktır.
Sabır, korozyonla ilgili bağlantı elemanının çıkarılmasında genellikle teknik bir avantajdır çünkü işlemin aceleye getirilmesi, çıkarılabilir sıkışmış bir vidayı, delme veya özel işleme gerektiren kırık bir bağlantı elemanına dönüştürebilir..
7. İş Parçasına Zarar Vermeden Sıyrılmış Vida Nasıl Çıkarılır
Soyulmuş bir vidayı çıkarırken, İş parçasını korumak, bağlantı elemanını kurtarmaktan daha öncelikli olmalıdır.
Ucuz bir vida değiştirilebilir, ancak işlenmiş bir yüzeye zarar verir, dişli delik, boyalı kaplama, veya hassas bileşenin onarılması zor veya maliyetli olabilir.
Kontrollü, bu nedenle ilerici yaklaşım önemlidir.
Çevreleyen Yüzeyi Koruyun
Matkap kullanmadan önce, döner alet, veya darbe cihazı, vidanın etrafındaki alanı maskeleme bandıyla kapatın, karton, koruyucu bir bez, veya uygun bir kalkan.
Bu çizilmeleri önlemeye yardımcı olur, metal cips, ve bitmiş yüzeylere ulaşan kıvılcımlar.
Boyalı için, cilalı, anodize edilmiş, veya başka şekilde hassas yüzeyler, Alet erişimini engellemeden güvenli bir şekilde yerinde kalan korumayı kullanın.
Doğru Bir Şekilde Merkezi Delin
Sondaj gerektiğinde, sondaj noktasını en yakın şekilde belirleyin vida ekseninin merkezi mümkün olduğu kadar.
Merkezi zımba, matkap ucunun çevredeki malzemeye girmesini önlemeye yardımcı olan küçük bir girinti oluşturur.
Vida çapı azaldıkça doğru merkezleme giderek daha önemli hale gelir. Merkezin dışında bir delik orijinal dişlere zarar verebilir ve daha sonra çıkarılmasını zorlaştırabilir.
Sondaj Derinliğini Sınırla
Bir kullanın matkap durdurucu veya derinlik bileziği mümkün olduğunda. Özel ekipman mevcut değilse, görünür bir derinlik referansı temel bir koruma sağlayabilir, daha az kesin olmasına rağmen.
Matkap, seçilen ekstraksiyon yöntemi için yalnızca gerektiği kadar nüfuz etmelidir.
Aşırı derinlik, vidanın altındaki bileşene zarar verebilir veya orijinal dişli deliği tehlikeye atabilir.
En Küçük Etkili Araçla Başlayın
Yeterli etkileşimi sağlayabilecek en az invaziv tekniği kullanın.
Örneğin, sondajdan önce doğru bir sürücü denenmelidir, ve vidayı hemen tamamen delmek için sol taraftaki matkap ucu tercih edilebilir.
Aşamalı yükseltme, kaldırılan malzeme miktarını azaltır ve iş parçası hasar görmeden önce size daha fazla durma fırsatı verir.
Delme ve Kesme Sırasında Isıyı Kontrol Edin
Delme ve kesme, takım-iş parçası arayüzünde ısı üretir. Aşırı sıcaklık kaplamaları etkileyebilir, mühürler, plastik, yapıştırıcılar, veya ısıya duyarlı bileşenler.
Uygun olanı kullanın kesme sıvısı veya yağlayıcı malzeme ve süreçle uyumlu olduğunda. Takım ömrünü ve kesme tutarlılığını artırırken sürtünmeyi ve ısı oluşumunu azaltabilir.
Hassas bileşenler içeren montajlar için, ısı kalkanları veya lokal soğutma da uygun olabilir.
İş Parçasını Sabitleyin
İş parçası, çıkarma sırasında beklenmedik şekilde hareket etmeyecek şekilde sıkıca tutulmalıdır..
Hareket sürücünün yaralanmasına neden olabilir, delmek, veya kaymak için döner alet, çizilme riskinin artması, merkez dışı delme, veya kazara kesme.
Hassas bileşenler için, Stabil fikstürleme özellikle önemlidir çünkü küçük bir hareket miktarı bile delme hizalamasını etkileyebilir.
İyi Görünürlüğü Koruyun
İyi aydınlatma ve, uygun olduğu yerde, büyütme vida başının izlenmesini kolaylaştırır, matkap konumu, ve çevresindeki yüzey.
Bu özellikle küçük bağlantı elemanları için kullanışlıdır, gömme vidalar, ve dar açıklıklara sahip bileşenler.
Net bir görüş aynı zamanda küçük bir sorun kalıcı hasara dönüşmeden önce vida veya iş parçasındaki değişiklikleri tespit etmenize olanak tanır.
Ne Zaman Duracağınızı Bilin
Alet sürekli olarak kayarsa, matkap dolaşmaya başlıyor, iş parçası deforme olmaya başlar, veya çıkarma kuvveti ilerleme olmadan artmaya devam eder, yöntemi durdurun ve yeniden değerlendirin.
Teknik açıkça başarısız olduktan sonra tork veya kesme kuvveti uygulamaya devam etmek, soyulmuş bir vidayı hasarlı bir dişli deliğe veya iş parçasına dönüştürmenin en yaygın yollarından biridir..
Pahalı için, nadir, güvenlik açısından kritik, veya hassas işlenmiş bileşenler, profesyonel çıkarım haklı gösterilebilir.
Gibi özel işleme yöntemleri hassas delme veya EDM Bazen çevredeki malzemeyi doğaçlama yöntemlere göre daha etkili bir şekilde korurken hasarlı bir bağlantı elemanını çıkarabilir.
8. Vidaların Sıyrılması Nasıl Önlenir?
Vida hasarını önlemek genellikle soyulmuş bir bağlantı elemanını daha sonra çıkarmaktan daha etkilidir.
Sıyırma sorunlarının çoğu, doğru alet seçimiyle azaltılabilir, kontrollü kurulum torku, uygun bağlantı elemanı tasarımı, ve uygun iplik hazırlığı.
Doğru Sürücüyü Kullanın
Her zaman eşleştir sürücü türü ve boyutu vidaya. Uç, aşırı hareket etmeden tahrik yuvasına tam ve güvenli bir şekilde oturmalıdır.
Aşınmış veya hasar görmüş sürücü uçları değiştirilmelidir çünkü zayıf kavrama, kam dışarı çıkma ve girinti deformasyonu riskini artırır.
Yeterli Eksenel Basınç Uygulayın
Sürücüyü vida ekseniyle aynı hizada tutun ve sıkı bir şekilde uygulayın eksenel basınç dönerken.
İyi hizalama, sürücü ile girinti arasında tam temasın korunmasına yardımcı olur, özellikle daha yüksek tork gerektiğinde.
Kontrol Kurulum Torku
Aşırı sıkma, bağlantı elemanı hasarının önemli bir nedenidir. Belirli bir torkun mevcut olduğu durumlarda, Aşırı manuel kuvvete güvenmek yerine bir tork anahtarı veya tork sınırlayıcı sürücü kullanın.
Doğru tork her zaman bağlantı elemanı veya ekipman üreticisinin spesifikasyonlarına uygun olmalıdır.
Yağlama iplik sürtünmesini önemli ölçüde azaltabilir, bu nedenle tork gereksinimini ayarlamadan yağlayıcı uygulamak aşırı ön yüke neden olabilir.
Yüksek Kaliteli Bağlantı Elemanlarını Seçin
Uygun malzeme mukavemetine sahip bağlantı elemanları kullanın, boyutsal doğruluk, ve düzgün biçimde oluşturulmuş tahrik özellikleri.
Kötü şekillendirilmiş veya nispeten yumuşak vida başları deformasyona daha duyarlıdır, özellikle tekrarlanan kurulum ve sökme işlemlerinde.
Uygun Diş Yağlaması Kullanın
Uygun bir tutukluk önleyici bileşik, yağlayıcı, veya balmumu sürtünmeyi azaltabilir ve korozyona bağlı tutuklukları önlemeye yardımcı olabilir.
Fakat, yağlama dişli bağlantının sürtünme özelliklerini değiştirir ve uygulanan tork ile cıvata ön yükü arasındaki ilişkiyi değiştirebilir.
Bu nedenle, Kuru dişler için belirtilen tork değerleri, yağlanmış bağlantı elemanlarına otomatik olarak uygulanmamalıdır..
Vidayı Uygulama Malzemesiyle Eşleştirin
Bağlantı elemanı geometrisi, birleştirilecek malzemeyle uyumlu olmalıdır.
Alüminyum gibi nispeten yumuşak malzemelerde, plastik, ve ahşap, doğru iplik formu, vida çapı, ve kılavuz deliği boyutu, malzemeye zarar vermeden yeterli kavramayı sağlamak için önemlidir.
Belirtildiği yerde, Bağlantı elemanını malzemeye sürmek için aşırı montaj kuvvetine güvenmek yerine, tavsiye edilen çapta pilot delikler hazırlanmalıdır..
Hasarlı Vidaları Tekrar Kullanmayın
Gözle görülür şekilde hasar görmüş bir tahrik yuvasına sahip bir vida, normalde yeniden kullanmak yerine değiştirilmelidir.
Küçük bir deformasyon bile sürücünün müdahalesini azaltabilir ve daha sonraki kurulum veya sökme sırasında daha fazla sıyırma olasılığını artırabilir.
Konu Dolabı'nı Uygun Şekilde Kullanın
Diş kilitleme bileşikleri titreşimin neden olduğu gevşemeyi önlemeye yardımcı olabilir, ancak aşırı veya gereksiz derecede güçlü iplik tutucu, çıkarma zorluğunu artırabilir.
Şunu seçin: uygun güç ve uygulama miktarı servis gereksinimlerine ve üreticinin talimatlarına göre.
Daha Sağlam Tahrik Tasarımlarını Düşünün
Sürücü sıyırmanın yinelenen bir sorun olduğu yerler, bağlantı elemanı tasarımının kendisinin yeniden değerlendirilmesi gerekebilir.
Torx, altıgen, ve soket kafalı tasarımlar genellikle geleneksel Phillips sürücülerden daha pozitif etkileşim sağlar ve daha yüksek kurulum torku veya tekrarlanan servis gerektiren uygulamalara daha uygun olabilir.
Seçim yine de gerekli torka göre yapılmalıdır., mevcut erişim, bağlantı elemanı boyutları, ve hizmet ortamı.
Sürücülerin ve Montaj Araçlarının Bakımı
Sürücü parçalarını temiz tutun, düzgün oturmuş, ve aşırı aşınmadan arındırılmış.
Üretim montajı için, A tork kontrollü veya tork sınırlayıcı alet kontrolsüz manuel veya elektrikli alet kullanımına göre çok daha tutarlı bir sabitleme sağlayabilir.
9. Çözüm
Sökülen bir vidayı çıkarmak sabrı ödüllendiren bir problem çözme egzersizidir, hazırlık, ve doğru teknik.
Önemli olan durumu dikkatli bir şekilde değerlendirmektir, en az invaziv yöntemle başlayın, ve yalnızca gerektiği kadar üst kademeye iletin.
Önleme nihai çözümdür. Doğru sürücüyü kullanma, uygun torkun uygulanması, kaliteli bağlantı elemanları seçimi, ve yağlama ipliklerinin tümü sıyırma olasılığını azaltır.
Soyulma meydana geldiğinde, Doğru araçlara ve metodik bir yaklaşıma sahip olmak sinir bozucu bir sorunu yönetilebilir bir göreve dönüştürür.
İster profesyonel bir teknisyen olun, yetenekli bir esnaf, veya kararlı bir DIYer, bu kılavuzdaki ilkeler geçerlidir. Değer biçmek, hazırlanmak, metodik olarak ilerleyin, ve ne zaman yardım isteyeceğinizi bilin.
Doğru yaklaşımla, en inatçı soyulmuş vida bile iş parçasına zarar vermeden veya sabrınızı kaybetmeden çıkarılabilir.
SSS
Sıyrılmış bir vidayı çıkarmanın en kolay yolu nedir?
Hafifçe soyulmuş bir vida için, ile başla doğru boyutlandırılmış sürücü ve sıkı eksenel basınç.
Lastik bant veya aşındırıcı bir bileşikle sürtünmeyi artırmak da yardımcı olabilir. Daha basit yöntemler başarısız olmadığı sürece vidayı hemen delmekten kaçının.
Sıyrılmış bir vida delmeden çıkarılabilir mi??
Evet. Hasara bağlı olarak, uygun bir sürücü kullanabilirsiniz, lastik bant, alternatif sürücü biti, kilitleme pensesi, manuel darbe sürücüsü, veya yeni kesilmiş bir yuva.
Bu yöntemler, orijinal vida başının bir kısmına erişilebildiğinde en etkili yöntemdir.
Kötü şekilde sıyrılmış bir vidayı çıkarmak için en iyi alet nedir??
A vida çıkarıcı ciddi şekilde hasar görmüş vidalar için en sık kullanılan araçlardan biridir.
Zor veya kırık bağlantı elemanları için, sol matkap uçları, hassas delme, veya EDM de uygun olabilir.
WD-40 veya delici yağ, soyulmuş bir vidayı çıkarabilir mi??
Nüfuz eden yağ soyulmuş bir sürücüyü onarmaz, ancak vida aşındığında yardımcı olabilir, kirlenmiş, veya ele geçirildi.
Diş direncinin azaltılması bağlantı elemanını çıkarmak için gereken torku azaltabilir.
Alüminyumdan soyulmuş bir vida nasıl çıkarılır??
Alüminyum nispeten yumuşak olduğundan ve kolayca zarar görebileceğinden ihtiyatlı bir yaklaşım kullanın..
Doğru hizalamayı koruyun, aşırı torktan kaçının, ve gerekirse kontrollü sondaj kullanın. Orijinal alüminyum ipliklerin korunması öncelikli husus olmalıdır.
Yüzeyin altına gömülü soyulmuş bir vidayı nasıl çıkarırsınız??
Gömme vidaların doğrudan tutulması genellikle zordur. Sol el matkap ucu ve vida sökücü kombinasyonu etkili olabilir, matkabın doğru bir şekilde merkezlenebilmesi şartıyla.
Çevredeki malzemeye zarar vermemek için dikkatli derinlik kontrolü önemlidir.
Vida çıkarıcı vidanın içinde kırılırsa ne yapmalıyım??
İlave kuvvet uygulamayı bırakın. Kırık bir çıkarıcıyı delmek zor olabilir çünkü çoğu çıkarıcı sertleştirilmiştir.
Bileşene ve bağlantı elemanı boyutuna bağlı olarak, hassas işleme veya EDM Çevredeki dişleri korurken kırık aletin çıkarılması gerekebilir.