
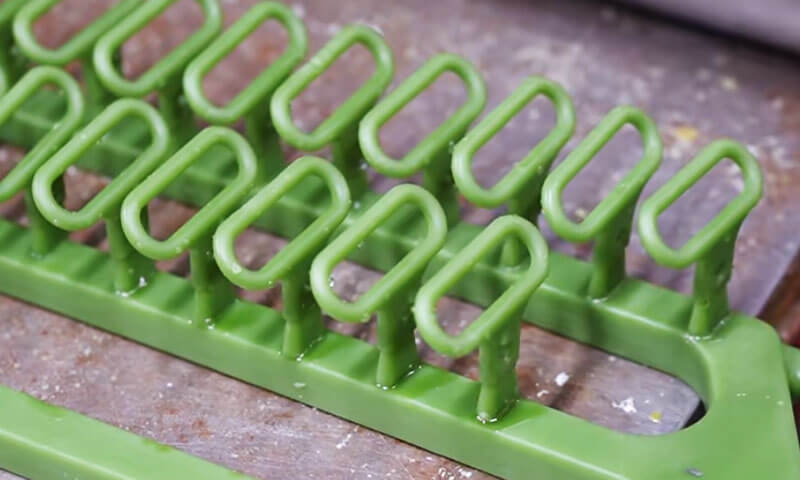
I investeringsgjutning, vaxträdet överbryggar mönstertillverkning och skalbyggnad. Om trädet är dåligt monterat, det bästa vaxmönstret och det bästa skalet i världen kommer inte att rädda dig.
Jag har sett träd som såg bra ut på ställningen och som misslyckades i autoklaven. Jag har sett träd med perfekt avstånd men dåliga grindar, och gjutgodset kom ut med krympande porositet som tog tre dagar att diagnostisera.
Vaxträdsmontering är inte bara att "limma mönster på en sprue". Det är det första riktiga grindbeslutet i processen.
Den kontrollerar metallflödet, matning, stelningssekvens, skal täckning, avvaxningseffektivitet, och dimensionell stabilitet.
Få det rätt, och resten av processen blir förutsägbar. Missförstå det, och du kommer att bekämpa defekter under hela produktionsperioden.
Den här guiden täcker hela monteringsprocessen – från kontroller före montering till lagring och transport – med praktiska data och regler på verkstadsgolvet som jag har använt i årtionden.
1. Vad är Wax Tree Assembly i investeringsgjutning?
Montering av vaxträd är processen att sammanfoga individuella vaxmönster, granar, löpare, och en central inlopps- eller hällkoppsenhet i en komplett vaxkluster, vanligen kallat vaxträd eller mönsterträd.
Det sammansatta trädet fungerar som mönstret för efterföljande produktion av keramiska skal. Under skalbyggnaden, vaxträdet doppas upprepade gånger i keramisk slurry och beläggs med eldfast stuckatur.
Efter att skalet har torkat tillräckligt, vaxet tas bort, och det återstående keramiska skalet bildar håligheten i vilken smält metall hälls.

2. Förberedelse före montering av vaxträd
Kvaliteten på ett färdigt vaxträd börjar innan den första fogen görs. Mönsterinspektion, förberedelse av inlopp, verktygets renhet, och miljökontroll påverkar alla monteringsprocessens stabilitet.
Inspektera vaxmönster, Sprues, och portanslutningar
Innan montering, inspektera varje vaxmönster, spruta, och grindkomponent.
Defekta mönster bör identifieras och separeras i stället för att införlivas i ett träd och upptäckas senare.
Var särskilt uppmärksam på följande villkor:
| Besiktningsobjekt | Vad du ska kontrollera | Potentiell konsekvens om ignoreras |
| Mönster geometri | Varning, distorsion, saknade funktioner, och dimensionsavvikelser | Felaktiga gjutmått eller ofullständig geometri |
| Vax yta | Sprickor, bubblor, repor, förorening, och ytskador | Ytdefekter överförs till den keramiska kaviteten |
| Gate förbindelse områden | Överskott av vax, burr, ojämna ytor, och skadade kontaktytor | Dåliga leder, slurry penetration, eller skaldefekter |
| Sprue och hällande huvud | Flathet, rakhet, sprickor, och dimensionell konsistens | Feljustering, instabil montering, och inkonsekvent gating |
| Vax material skick | Överdriven mjukhet, sprödhet, eller deformation | Ledfel eller dimensionsinstabilitet |
Sprutet eller hällhuvudet förtjänar särskild uppmärksamhet. I praktiken, det är lätt att koncentrera sig på de enskilda mönstren och förbise den centrala inloppet.
Dock, ett skevt eller ojämnt inlopp kan påverka inriktningen av varje komponent som är fäst vid den.
Det kan också skapa ojämn foggeometri och göra hela trädet svårt att placera konsekvent under skalbyggandet.
Innan du går med, ta bort vaxskräp och utsprång från anslutningsytorna.
Förbindningsytorna ska vara rena, rätt matchade, och fri från defekter som kan förhindra intim kontakt.
Där dimensionskraven är snäva, använd godkända inspektionsmätare eller fixturer för att verifiera de kritiska dimensionerna hos mönster och inlopp istället för att enbart förlita sig på visuell bedömning.
Förbered verktyg och arbetsområdet
Typiska verktyg för montering av vaxträd inkluderar:
- Temperaturkontrollerade vaxsvetsjärn eller uppvärmda sammanfogningsverktyg.
- Rengör knivar, skrapor, och trimningsverktyg.
- Monteringsfixturer, positioneringsjiggar, och inriktningsmätare.
- Lämpliga ställningar eller brickor för att stödja färdiga träd.
- Godkänt reparationsvax och verktyg för att korrigera mindre ledojämnheter.
Verktygen måste vara fria från ansamlat vax, karboniserad återstod, olja, och andra föroreningar. Smutsiga verktyg kan överföra främmande material till vaxytan eller införa partiklar i fogar.
Den rekommenderade omgivningstemperaturen för monteringsoperationen i den medföljande produktionsproceduren är 18–28°C.
Detta sortiment ger en praktisk utgångspunkt för miljökontroll, men det faktiska driftsfönstret bör valideras för vaxformuleringen, mönsterdimensioner, och växtförhållanden.
Håll arbetsområdet rent, torka, och tillräckligt ventilerad. Undvik direkt solljus, lokaliserade värmekällor, kraftiga temperatursvängningar, och dammiga förhållanden.
Överdriven värme kan mjuka upp vaxmönster, medan temperaturförändringar kan orsaka dimensionsrörelser.
Damm eller olja på mönsterytan kan störa keramisk slurryvätning och bidra till skaldefekter.
Bekräfta den godkända trädlayouten och processparametrarna
Innan produktionen börjar, bekräfta monteringsritningen eller godkänd processspecifikation.
Antalet mönster per träd, antalet nivåer, grindpositioner, löparmått, och mönsterorientering bör fastställas enligt gjutningsdesignen.
Rätt trädkonfiguration beror på flera faktorer:
- Individuell gjutstorlek och vikt.
- Väggtjocklek och geometrisk komplexitet.
- Legerings- och gjutningsförhållanden.
- Erforderlig produktionsvolym.
- Keramiska skalkapacitet och hanteringsbegränsningar.
- Krav på metallfyllning och utfodring.
- Tillgängligt utrymme för doppning, stuckatur, torkning, och avvaxning.
Att lägga till fler mönster i ett träd kan förbättra produktionen per skal och minska antalet produktionscykler.
Dock, ett överbelastat träd kan vara svårt att hantera, kan bli mekaniskt instabil, och kan äventyra skalbyggnad eller metallmatning.
Målet är inte att maximera antalet mönster på varje träd. Det är för att uppnå den bästa balansen mellan produktionseffektivitet, skalkvalitet, fyllningsprestanda, och gjutningsutbytet.
3. Process för montering av vaxträd: Steg-för-steg
Montering av vaxträd kräver repeterbara sammanfogningstekniker och exakt positionering.
Små variationer i fogkvalitet, grindvinkel, eller mönsteravstånd kan bli betydande när de multipliceras över en stor produktionssats.
Steg 1: Placera sprue och etablera referensen
Fäst den centrala inloppet eller hällenheten i den godkända fixturen. Kontrollera dess rakhet, vertikal inriktning, och stabilitet innan du fäster några mönster.
Sprue fungerar som den huvudsakliga strukturella referensen för trädet. Om den lutar eller växlar under montering, det resulterande mönsterarrangemanget kan bli obalanserat eller inkonsekvent.
För upprepad produktion, en dedikerad armatur är ofta värt besväret. Det hjälper till att behålla den avsedda mönsterorienteringen, våningshöjd, grindläge, och övergripande träddimensioner, speciellt när flera operatörer sätter ihop samma delfamilj.
Steg 2: Fäst mönstren med kontrollerad vaxsvetsning
Fäst varje mönster på dess avsedda grind eller löpare med den godkända vaxsammanfogningsmetoden.
Anslutningen bör ge tillräcklig bindningsstyrka utan att skada mönstret eller förvränga dess geometri.
Två villkor är särskilt viktiga:
- Otillräcklig värme:Förbindningsytorna kanske inte smälter ordentligt, lämnar ett svagt gränssnitt eller en dold lucka.
- Överdriven värme:Vaxet kan smälta för mycket, orsakar lokal kollaps, dimensionell distorsion, eller en förstorad led.
Rätt temperatur och kontakttid beror på vaxmaterialet, fogtvärsnitt, verktygsdesign, och monteringsmetod.
Det finns ingen universell svetstemperatur som är lämplig för varje mönstersystem.
Under anslutning, se till att anslutningsytorna är korrekt inriktade och har full kontakt. Undvik att lita på en liten vaxbrygga för att hålla ett stort eller tungt mönster på plats.
Efter att ha gått med, låt fogen stabiliseras innan du applicerar ytterligare kraft eller fäster intilliggande mönster.
Steg 3: Inspektera och avsluta varje fog
En sund vaxfog ska vara kontinuerlig, säkra, och fri från luckor, hål, eller ofullständig fusion.
Efter att ha gått med, ta bort överflödigt vax med ett lämpligt trimningsverktyg. Släta ut oregelbundna utsprång utan att skära in i mönstret eller minska det nödvändiga porttvärsnittet.
Där en liten ytfördjupning eller mellanrum kan korrigeras enligt den godkända reparationsproceduren, använd kompatibelt reparationsvax och återställ fogprofilen.
Täck inte bara en strukturellt svag fog med ett tunt lager vax.
| Leddefekt | Trolig orsak | Rekommenderad korrigering |
| Synlig gap | Dålig passform eller otillräcklig värme | Omarbeta fogen för att få full kontakt |
| Svag eller lösa förbindelse | Otillräcklig sammansmältning eller otillräcklig bindningsyta | Återförenas under kontrollerade förhållanden och verifiera stabiliteten |
| Överdriven vax uppbyggnad | Överhettning eller dålig trimning | Ta bort överflödigt vax utan att skada fogen |
| Förvrängd mönster nära de gemensam | Överdriven värme eller mekanisk kraft | Byt ut eller reparera mönstret enligt dimensionskriterier |
| Pinholes eller små hålrum | Ofullständig fusion, instängd luft, eller ytförorening | Inspektera fogen och reparera eller byt ut den efter behov |
En fog som ser slät ut är inte nödvändigtvis stark. För kritiska eller tunga mönster, använd en godkänd mekanisk stabilitetskontroll eller en validerad monteringsprocedur istället för att bara förlita sig på utseendet.
Steg 4: Ordna mönster med tillräckligt mellanrum
Mönsteravståndet avgör om keramisk slurry kan nå alla nödvändiga ytor och om eldfast stuckatur kan bilda ett kontinuerligt skal runt trädet.
Den medföljande processvägledningen anger ett minsta avstånd på 10 mm mellan intilliggande vaxmönster.
Behandla detta som ett startkrav för den beskrivna processen, inte en universell regel för alla investeringsgjutningsgeometrier.
Det nödvändiga spelet måste verifieras mot mönsterformen, skalbyggnadsmaterial, uppslamningsviskositet, stuckatur partikelstorlek, och enhetens förmåga att dränera och torka.
Otillräckligt avstånd kan leda till:
- Ofullständig slurrytäckning mellan intilliggande mönster.
- Instängd luft eller dåligt blöta områden.
- Ojämn eldfast stuckaturfördelning.
- Lokal skaltjockleksvariation.
- Svår borttagning av vax och otillräcklig rengöring av skalet.
- Skalsprickor eller lokalt fel under avvaxning och bränning.
Avståndet bör kontrolleras på de närmaste punkterna mellan mönstren, inte bara mellan deras mittlinjer eller grindanslutningar.
Komplexa gjutgods med ribbor, djupa fördjupningar, eller utskjutande detaljer kan kräva mer spelrum än enkla former.
Samtidigt, för stort avstånd kan öka skalstorleken, keramikförbrukning, och mängden utrymme som krävs i doppnings- och torkutrustning.
Det lämpliga arrangemanget är det som bibehåller tillförlitlig skaltäckning samtidigt som den uppfyller de godkända produktions- och grindkraven.
Steg 5: Upprätthåll en balanserad och konsekvent trädgeometri
Ordna mönster symmetriskt där gjutningsdesignen tillåter. Fördela vikten runt det centrala inloppet, bibehålla konsekvent nivåavstånd, och undvik onödiga koncentrationer av tunga komponenter på ena sidan.
Ett obalanserat träd kan vara svårt att transportera och doppa. Den kan luta under skalbyggnaden eller orsaka ojämn mekanisk belastning på leder och fixturer.
När det keramiska skalet torkar, rörelse eller förvrängning kan påverka skalets tjocklek och dimensionella konsistens.
För träd som innehåller gjutgods av olika storlekar eller vikt, följ den godkända layouten istället för att tvinga fram ett perfekt symmetriskt arrangemang.
Funktionskrav – inklusive gating, matning, skal täckning, och tillgång för inspektion – prioritera visuell symmetri.
Steg 6: Verifiera portorientering och grindlayout
Portorientering måste följa den godkända grindkonstruktionen. Källproceduren rekommenderar en lutning nedåt på cirka 30°–45° mellan grinden och huvudskenan för konventionella gjutningar.
Detta intervall kan vara en användbar initial referens, men det är inte ett absolut krav för varje casting.
Portvinkel och tvärsnitt måste fastställas enligt legering, komponentgeometri, fyllningsbeteende, och stelningskrav.
För tunnväggiga eller små komplexa gjutgods, vinkeln kan behöva minskas. Större eller tyngre gjutgods kan kräva ett annat arrangemang, beroende av grinddesignen.
Ett väldesignat grind- och löparsystem bör:
- Leverera smält metall till kaviteten utan onödiga flödesbegränsningar.
- Minimera turbulens och minska risken för infångning av luft eller oxidfilm.
- Sörj för tillräcklig metallförsörjning under fyllning och stelning.
- Undvik att skapa ogynnsamma hot spots eller isolerade områden som är svåra att mata.
- Låt vax rinna av under avvaxning utan att skapa instängda fickor.
Den slutliga layouten bör baseras på gjuteriets validerade grinddesign, tekniska beräkningar, simulering där så är lämpligt, och produktionsresultat.
Steg 7: Granska metallflödes- och matningskrav
Vaxträdet måste återge det avsedda grind- och matningssystemet exakt.
Mönstermontering bör därför kontrolleras mot förväntad fyllningssekvens och stelningsbeteende.
I allmänhet, grindkonstruktionen bör hjälpa till att undvika för tidig frysning vid kritiska flödesvägar och stödja matning av regioner som kräver ytterligare flytande metall under stelning.
Tjocka sektioner och termiska hot spots förtjänar särskild uppmärksamhet eftersom de kan vara känsliga för krympande porositet om utfodringen är otillräcklig.
Dock, det räcker inte att anta att ett speciellt trädarrangemang automatiskt kommer att producera riktad stelning.
Resultatet beror på legeringen, sektionens tjocklek, skalets temperatur, hälltemperatur, grinddimensioner, och andra processvariabler.
Det centrala inlopps- och löpsystemet måste också förbli öppet och tillräckligt dimensionerat. Dåliga leder, överdriven vaxuppbyggnad, eller en felaktigt placerad grind kan ändra den avsedda flödesvägen.
Innan du släpper trädet, verifiera att den sammansatta layouten stämmer överens med den godkända ritningen och att ingen anslutning av misstag har blockerats eller minskat under trimningen.
4. Kvalitetsinspektion av vaxträdsmontering
Varje färdigt vaxträd bör genomgå inspektion innan det flyttas till keramisk skalbyggnad.
Inspektion är inte bara en sista visuell kontroll; det är en verifiering av att monteringen överensstämmer med den godkända processdesignen.
Visuell och ytbesiktning
Inspektera hela trädet för:
- Sprickor, varning, saknade funktioner, och skadade mönster.
- Lösa eller ofullständigt sammansmälta leder.
- Luckor, nålhål, och överdriven vaxuppbyggnad.
- Damm, olja, vax skräp, och annan förorening.
- Ojämnt mönsteravstånd och inkonsekvent grindorientering.
- Skador orsakade under montering eller trimning.
Använd lämplig belysning och inspektera områdena mellan mönstren, runt portkorsningar, och nära den centrala sprue. Dessa platser är särskilt utsatta för monteringsfel.
Strukturell stabilitet och inriktning
Kontrollera försiktigt trädet för lösa mönster och instabila leder. Undvik överdriven skakning eller kraft som kan skada annars acceptabla anslutningar.
Verifiera följande:
| Kontrollstation | Acceptansövervägande |
| Sprue inriktning | Inom de godkända kraven på rakhet och vertikalitet |
| Mönster orientering | Matchar monteringsritningen eller processspecifikationen |
| Gemensam styrka | Ingen löshet, separation, eller synlig ofullständig bindning |
| Träd balans | Stabil vid normal hantering och skalbyggnadsoperationer |
| Mönster mellanrum | Uppfyller det godkända minimispelet, inklusive 10 mm referens där tillämpligt |
| Gate vinkel | Överensstämmer med den specificerade grinddesignen |
| Mönster räkna | Rätt antal delar per träd, utan saknade eller extra komponenter |
Där trädet är stort eller innehåller tunga mönster, använda lämpliga stödfixturer och hanteringsmetoder.
Ett träd bör inte accepteras bara för att det står upprätt på en bänk; den måste också tåla normala överförings- och doppningsoperationer utan oacceptabel rörelse.
Verifiera processöverensstämmelse och spårbarhet
Innan release, bekräfta att trädet motsvarar rätt artikelnummer, revision, legeringsväg, och produktionsbatch.
Anteckna relevanta monteringsparametrar vid behov, inklusive antalet mönster, trädkonfiguration, operatör eller arbetscell, inspektionsresultat, och eventuella godkända avvikelser.
För upprepad produktion, standardiserade arbetsinstruktioner och referensfixturer hjälper till att minska operatör till operatör variation.
De gör det också lättare att undersöka defekter när en viss trädkonfiguration ger inkonsekvent skalkvalitet eller gjutningsresultat.
5. Förvaring och hantering av monterade vaxträd
Ett vaxträd som klarar inspektionen kan fortfarande bli avvikande om det lagras eller transporteras felaktigt.
Vax är känsligt för temperatur och mekanisk belastning, och till och med lätt deformation kan påverka gjutdimensioner eller passformen på det keramiska skalet.
Rekommenderade förvaringsvillkor
Den medföljande produktionsproceduren rekommenderar att monterade vaxträd inte lagras längre än 48 timmar före nästa operation.
Detta bör behandlas som ett växtspecifikt kontrollmål snarare än en universell hållbarhetsgräns.
Den acceptabla hålltiden beror på vaxformuleringen, mönstergeometri, miljöförhållanden, och dimensionskraven för gjutgodset.
Rekommenderade metoder inkluderar:
- Placera färdiga träd på rent, nivåställ eller dedikerade transportarmaturer.
- Håll träd i ett enda lager om inte ett validerat stödsystem tillåter ett annat arrangemang.
- Förhindra staplingstryck eller kontakt mellan intilliggande mönster.
- Håll en stabil temperatur och luftfuktighet inom de fastställda växtgränserna.
- Skydda träden från direkt solljus, värmare, och andra lokaliserade värmekällor.
- Håll förvaringsutrymmet rent och fritt från damm, olja, och luftburen förorening.
- Identifiera varje träd tydligt för att förhindra förväxling mellan artikelnummer eller partier.
Undvik att anta att ett vaxträd förblir formstabilt bara för att ingen synlig deformation har inträffat.
För kritiska komponenter, fastställa en definierad maximal hålltid och inspektera trädet innan skalbygget om lagringstiden förlängs eller miljöförhållandena har avvikit från processkraven.
Korrekt hantering och transport
Flytta vaxträd försiktigt och stöd dem vid den centrala inloppet, bas, eller avsedd fixtur. Lyft inte ett träd genom att greppa ett individuellt vaxmönster, gate, eller tunnväggig funktion.
Transportutrustning ska vara ren, stabil, och fri från vassa kanter eller utsprång som kan repa eller skada vaxet.
För tunga eller komplexa träd, använd dedikerade stöd som fördelar belastningen utan att belasta enskilda leder. Håll rörelsen jämn och undvik plötsliga stötar, vridning, eller onödiga vibrationer.
Efter transport, inspektera trädet för lösa fogar, skadade mönster, och eventuell ändring av inriktningen innan den släpps till skalbyggnad.
6. Hur man förbättrar konsistensen av vaxträdsmonteringen i produktionen
För tillverkare som tillverkar investeringsgjutgods upprepade gånger, kvalitet är beroende av att omvandla individuella operatörsfärdigheter till ett stall, dokumenterad process.
Standardisera monteringsfixturer och arbetsinstruktioner
Dedikerade monteringsfixturer kan styra inloppets inriktning, mönsterposition, nivåavstånd, och portorientering.
De är särskilt användbara för komplexa träd eller beställningar med stora volymer där repeterbarhet är viktigt.
Arbetsinstruktioner bör definiera:
- Godkända trädlayouter och mönsterräkningar.
- Kritiska ledplatser och sammanfogningsmetoder.
- Nödvändigt mönsteravstånd och portorientering.
- Besiktningskriterier för fogar, inriktning, och yttillstånd.
- Hantering, lagring, och frisläppningskrav.
Målet är att minska onödig variation utan att hindra operatörer från att identifiera äkta defekter eller eskalera ovanliga förhållanden.
Kontrollera sammanfogningsvillkor
Registrera och validera de viktiga sammanfogningsparametrarna för varje vaxsystem.
Beroende på metod, dessa kan innefatta verktygstemperatur, kontakttid, vaxtillstånd, foggeometri, och kylning eller stabiliseringstid.
Om en defekt upprepade gånger uppstår på samma fogplats, inspektera fixturen och fogdesignen samt operatörsteknik.
Problemet kan bero på dålig åtkomst, otillräcklig kontaktyta, eller en anslutningsgeometri som är svår att montera konsekvent.
Spåra defekter och länka dem till nedströmsresultat
Ett användbart förbättringsprogram registrerar inte bara om ett vaxträd klarade inspektionen.
Den spårar också förhållandet mellan monteringsförhållanden och efterföljande skal- eller gjutdefekter.
Till exempel:
- Upprepade skaldefekter runt en specifik fog kan tyda på dålig fogavslutning.
- Skalskador nära täta mönster kan indikera otillräckligt utrymme eller dränering.
- Dimensionell variation koncentrerad till en trädposition kan indikera mönsterdeformation eller inkonsekvent inriktning.
- Upprepad hanteringsskada kan peka på ett överbelastat träd eller otillräckliga stödfixturer.
Att granska dessa mönster hjälper gjuteriet att skilja monteringsrelaterade problem från defekter orsakade av keramiska skalmaterial, dewaxing, bränning, eller metallgjutning.
7. Vanliga frågor om montering av vaxträd
Vad är det minsta avståndet mellan vaxmönster?
Produktionsproceduren som diskuteras i denna guide anger ett minsta avstånd på 10 mm mellan intilliggande vaxmönster.
Detta är en användbar startreferens, men det faktiska spelet bör bekräftas mot detaljens geometri, keramisk slurry, stuckatur storlek, dräneringskrav, och skalbyggnadsprocess.
Komplexa mönster kan kräva större avstånd för att säkerställa fullständig täckning.
Vilken är den rekommenderade vinkeln mellan porten och huvudtappen?
Referensproceduren rekommenderar cirka 30°–45° lutning nedåt för konventionella gjutgods.
Lämplig vinkel beror på den godkända portkonstruktionen, gjutgeometri, legering, fyllningsbeteende, och utfodringskrav.
Området bör inte ersätta teknisk validering för en specifik komponent.
Hur länge kan ett monterat vaxträd lagras?
Referensproduktionsproceduren anger en maximal lagringstid på 48 timme. Detta bör bekräftas för det faktiska vaxsystemet och fabriksmiljön.
Stabil temperatur, ordentligt stöd, ren förvaring, och skydd mot mekaniska skador är väsentliga under hela innehavsperioden.
Varför orsakar vaxfogar keramiska skaldefekter?
Ofullständig fusion, luckor, nålhål, eller överdriven vaxansamling kan ändra den lokala ytgeometrin och störa konsekvent slurrytäckning.
Slam kan komma in i öppna luckor, medan oregelbundna leder kan påverka dränering och lokal skaltjocklek. Dessa förhållanden kan öka risken för skaldefekter under torkning, dewaxing, eller skjuta.
Kan fler gjutgods läggas till varje vaxträd för att minska kostnaderna?
Endast om trädet förblir mekaniskt stabilt och den godkända grindkonstruktionen kan leverera den erforderliga fyllnings- och matningsprestanda.
Lägga till mönster utan att kontrollera mellanrum, trädmassa, skal täckning, och grindkapacitet kan öka skrotet och minska det totala gjututbytet.
Den bästa konfigurationen är den som minimerar den totala tillverkningskostnaden samtidigt som den konsekvent uppfyller kvalitetskraven.
8. Slutsats
Montering av vaxträd är mycket mer än att koppla individuella vaxmönster till en central sprue.
Den fastställer mönsterklustrets geometri, kvaliteten på lederna, ytornas tillgänglighet vid skalbyggnad, och utformningen av grindsystemet.
En pålitlig process börjar med sunda vaxmönster och en rak, stabil sprue.
Det fortsätter med kontrollerad vaxsvetsning, släta och säkra fogar, tillräckligt mönsteravstånd, balanserad trädgeometri, och ett grindarrangemang som följer den godkända fyllnings- och utfodringskonstruktionen.
Slutbesiktning, försiktig hantering, och kontrollerad lagring bevarar sedan den kvalitet som uppnås under monteringen.
Ur en gjuteriingenjörs perspektiv, den mest effektiva strategin är att förebygga defekter i vaxstadiet snarare än att försöka korrigera dem efter skalbyggnad eller hällning.
Standardiserade armaturer, utbildade operatörer, konsekvent inspektion, och spårbara processkontroller hjälper till att minska defekter som kan undvikas, förbättra gjutningsutbytet, och upprätthålla repeterbar produktkvalitet.
För investeringsgjutningstillverkare, ett välmonterat vaxträd är utgångspunkten för ett sundt keramiskt skal och en mer pålitlig slutgjutning.

