Efter mer än 20 år i ytbehandling — löpning Anodiserande rader, felsökning av felaktiga delar, och argumenterar med designingenjörer som insisterar på "det är bara aluminium, den borde anodisera som 6061” — Jag kan säga att den fråga jag oftast hör är denna: "Kan du anodisera pressgjuten aluminium?”
Det korta svaret är ja. Det ärliga svaret är: inte med din vanliga anodiseringsprocess, och inte utan att förstå varför pressgjutgods beter sig så annorlunda än smidesextruderingar.
Jag har sett för många butiker försöka köra ADC12 pressgjutna delar genom en vanlig anodiseringslinje, komma ut med fläckigt, grå, ojämna delar täckta av smuts, och förklara att "gjuten aluminium inte kan anodiseras."
Det är fel. Det kan anodiseras - men det kräver en dedikerad förbehandlingsprocess, realistiska förväntningar på ytkvalitet, och en tydlig förståelse för var processgränserna går.
Denna guide är skriven från anodiseringslinjens golv.
Det förklarar exakt varför pressgjuten aluminium motstår standardanodisering, vad kisel har med det att göra, vilka förbehandlingsförändringar som krävs, vilka problem kvarstår även efter avsilikonisering, och vilka alternativa efterbehandlingsprocesser att tänka på när anodisering inte är rätt val.
1. Det raka svaret: Ja - men inte med standardprocess
Låt mig ge dig slutsatsen först, innan vi gräver ner oss i kemin:
- Pressgjuten aluminium kan anodiseras.
- Standard anodiseringsprocess ger mycket dåliga resultat på ADC12.
- En dedikerad silikonisering (avsmutsning) förbehandlingssteget är obligatoriskt.
- Även med perfekt avsilikonisering, problem med porositet och färgabsorption kvarstår.
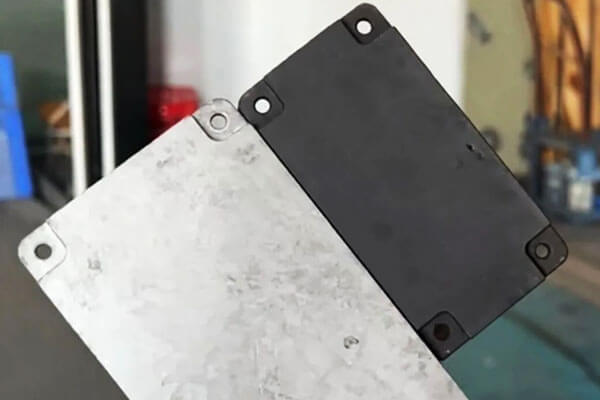
I vår egen butik, vi körde ett kontrollerat test: två ADC12 pressgjutna delar, ingen speciell förbehandling, löpa genom vår standard anodiseringslinje. En var tydlig (naturlig) anodiserad, en var svart.
Resultatet var förutsägbart: ojämn, fläckig färg, fläckiga fläckar, och ett lager av grå smuts på ytan som torkades av på fingrarna.
Detta är inte en defekt i vår linje. Det är det förväntade resultatet när du anodiserar en pressgjuten legering med hög kisel som du skulle anodisera 6061 extensioner.
2. Varför är pressgjutet aluminium svårt att anodisera?
Svårigheten kommer främst från tre faktorer: hög kiselhalt, gjutporositet, och begränsningarna för konventionell förbehandling.
Högt kiselinnehåll stör anodisering
Många pressgjutningslegeringar innehåller avsevärda mängder kisel för att förbättra flytbarheten, minska stelningskrympningen, och stödja produktionen av tunnväggiga, komplexa komponenter.
ADC12 är en representativ Al-Si-Cu pressgjutningslegering.
Dock, kisel beter sig annorlunda än aluminium under kemisk förbehandling och anodisering.
I en konventionell alkalisk etsningsprocess, aluminium löser sig lätt, medan kiselrika faser kan finnas kvar på ytan.
Beroende på legeringens sammansättning och processförhållanden, dessa rester kan bilda ett grått eller mörkt smutsskikt.
Om den efterföljande avsmutsningen är otillräcklig, kvarvarande kiselrikt material och andra rester av legeringselement kan störa likformig oxidfilmbildning och utseende.
Detta förklarar de defekter som observerades i ADC12-försöket:
- Mörkt utseende: Olika områden av gjutgodset svarar olika på förbehandling och anodisering.
- Ojämn färg: Variationer i ytmikrostrukturen och oxidskiktet ger inkonsekvent ljusabsorption och färgupptagning.
- Grå smuts: Kvarvarande ytavlagringar kvarstår efter otillräcklig rengöring eller avslamning.
- Dålig svart färg: Oxidskiktet och yttillståndet kanske inte stöder enhetlig färgabsorption.
Nyckelpunkten är att problemet inte bara är närvaron av kisel i bulklegeringen. Det är interaktionen mellan legeringsmikrostruktur, ytbehandling, och anodfilmbildning.
Gjutporositet skapar ytterligare defekter
Pressgjutet aluminium kan innehålla gasporositet, krymphålor, och andra diskontinuiteter under ytan.
Deras distribution beror på formkonstruktionen, metalltemperatur, injektionsparametrar, ventilering, och stelningsförhållanden.
Dessa defekter blir särskilt besvärliga under anodisering eftersom förbehandlings- och färgningsstegen utsätter gjutgodset för vattenhaltiga kemiska lösningar.
Porositet kan bidra till:
- Lokaliserad missfärgning och mörka fläckar.
- Ojämn färgabsorption.
- Syretention och efterföljande färgning.
- Ytans nålhål och inkonsekvent utseende.
- Minskat korrosionsskydd där beläggningen är diskontinuerlig eller det underliggande gjutgodset är defekt.
All porositet är inte synlig på den gjutna ytan. Vissa defekter blir uppenbara först efter bearbetning, etsning, eller anodisering.
Ur produktionssynpunkt, detta innebär att ytbehandling inte kan kompensera för fundamentalt dålig gjutkvalitet.
Om en komponent kräver en enhetlig svartanodiserad yta, porositetskontroll måste börja under gjutningens utveckling snarare än efter att delen når mållinjen.
3. Varför desmutting inte löser alla anodiseringsproblem
Att ta bort kiselrika ytrester är en viktig förbättring, men tre stora utmaningar kan kvarstå.
| Defekt | Huvudorsak | Potentiella kontrollåtgärder |
| Grå smuts eller pulveraktig rest | Otillräckligt avlägsnande av kiselrika rester och andra avlagringar av legeringselement | Optimera legeringsspecifik avsmutsning och sköljning |
| Ojämn eller fläckig färg | Variationer i legeringsmikrostruktur, oxidbildning, ytskick, eller färgämnesabsorption | Förbättra förbehandlingens konsistens och validera färgningsprocessen |
| Vita fläckar eller lokaliserat färgfel | Porositet, kemisk retention, lokala ytdefekter, eller inkonsekvent oxidbildning | Förbättra gjutkvaliteten, dränering, sköljning, och processkontroll |
| Pinhål och ytgropar | Gasporositet, krympningsdefekter, inneslutningar, eller överdriven etsning | Förbättra gjutningsparametrarna och kontrollera förbehandlingens svårighetsgrad |
| Inkonsekvent filmtjocklek | Variationer i geometri, elektrisk kontakt, nuvarande fördelning, eller lokal legeringsrespons | Optimera fixturen, elektrisk kontakt, och anodiseringsparametrar |
Porositet och syraretention
Ett gjutgods med öppna porer kan fånga in förbehandlings- eller färglösningar. Om dessa kemikalier inte avlägsnas tillräckligt, de kan fortsätta att reagera lokalt och orsaka färgning, vita fläckar, eller andra defekter.
Lösningen är inte bara att förlänga avstötningstiden. Överdriven kemisk exponering kan ytterligare angripa ytan utan att eliminera den underliggande porositeten.
Där kraven på utseende är stränga, gjutningsdensitet, ytintegritet, dräneringsdesign, och sköljningseffektiviteten måste bedömas tillsammans.
Färgenhetlighet
Svart anodisering är ofta mer krävande än en naturlig eller lätt färgad finish eftersom även små variationer i yttillståndet kan bli visuellt uppenbara.
Det slutliga utseendet beror på legeringen, gjutningsmikrostruktur, förbehandling, oxidfilmegenskaper, färgämnes kemi, och tätningsprocess.
Två komponenter tillverkade av samma nominella legering kanske inte ger identiska resultat om deras gjutningsförhållanden eller ythistorik skiljer sig.
Av detta skäl, kvalificeringsförsök bör använda produktionsrepresentativa gjutgods snarare än enbart polerade laboratoriekuponger.
Ytans utseende kontra funktionell prestanda
En anodiserad komponent kan se acceptabel ut samtidigt som den inte uppfyller dess erforderliga filmtjocklek eller korrosionsbeständighetskriterier.
Omvänt, en visuellt ofullständig beläggning kan fortfarande uppfylla vissa funktionskrav, beroende på specifikationen.
Acceptanskriterierna bör därför skilja mellan:
- Kosmetiska krav, inklusive färg, glans, och synliga defekter.
- Funktionskrav, inklusive filmtjocklek, korrosionsmotstånd, slitbidrag, och tätningsprestanda.
Dessa krav bör överenskommas innan produktionen påbörjas.
4. ADC12 Anodizing Reality Check
Låt mig vara direkt om vad du kan och inte kan förvänta dig.
| Aspekt | Smides aluminium (6061/6063) | Die-Cast ADC12 (Standardprocess) | Die-Cast ADC12 (Med silikonisering) |
| Filmens enhetlighet | Excellent | Dålig — fläckig, diskontinuerlig | Bra - men inte lika med smidd |
| Ytans utseende | Klar metallic, jämna | Grå smutsig, fläckig | Förbättrad, men mikroporositet synlig på nära håll |
| Färgkonsistens | Utmärkt — batch-to-batch uniform | Mycket dålig — ojämnt färgupptag | Måttlig — mörka färger visar fortfarande variation |
| Smut / grå rest | Ingen | Tung — torkar av händerna | Minimal — borttagen av HF desmut |
| Korrosionsskydd | Bra | Variabel — filmen är diskontinuerlig | Bra, men porerna förblir som svaga punkter |
| Typisk avkastning (bra delar) | 95%+ | 30–50% | 70–85% |
Vad detta betyder i praktiken
Om du anodiserar ADC12 utan att silikonisera, förvänta dig att ungefär hälften av dina delar är kosmetiska avslag.
Med ett ordentligt avsilikoneringssteg, avkastningen förbättras dramatiskt - men du kommer aldrig att matcha rena, felfri yta av en smide 6063 extrudering.
Alla som lovar anodisering av "extruderingskvalitet" på ett pressgjutgods ljuger antingen eller använder en speciallegering med låg kiselhalt.
5. Alternativa och konkurrerande efterbehandlingsprocesser
Eftersom pressgjuten aluminium med hög kiselhalt är svår att anodisera konsekvent, alternativa ytbehandlingar bör övervägas när konventionell anodisering inte kan uppfylla det önskade utseendet, korrosionsmotstånd, eller produktionskostnad.
| Yta Efterbehandling Behandla | Utseende | Korrosion Motstånd | Bära Motstånd | Relativ Kosta | Typisk Ansökningar |
| Konventionell Anodiserande | Enhetlig dekorativ finish på lämpliga legeringar; ofta inkonsekvent på pressgjutgods med hög kiselhalt | Bra när anodfilmen är ordentligt formad och förseglad | Bra, beroende på filmtjocklek och typ | Medium | Smidda aluminiumkomponenter och kompatibla pressgjutgods som kräver en anodfilm |
| Anodiserande med Desmutting | Förbättrad enhetlighet, även om silikonrelaterad missfärgning kan finnas kvar | Bra om förbehandlingen och anodfilmen är ordentligt kontrollerade | Bra, beroende på beläggningsspecifikationer | Medelhög | Funktionella pressgjutna delar som kräver anodisering med måttliga kosmetiska krav |
| Micro-Arc Oxidation (Mao) | Keramikliknande yta; färg och textur beror på legeringen och processen | Bra till utmärkt, beroende på beläggningsstruktur och tätning | Utmärkt för lämpliga slitstarka beläggningar | Hög | Komponenter som kräver hög ythårdhet, slitbidrag, och elektrisk isolering |
Kemisk omvandlingsbeläggning |
Tunn, vanligtvis matt eller lätt färgad finish | Måttlig till god, beroende på konverteringssystem | Begränsad | Låg | Komponenter som kräver grundläggande korrosionsskydd eller en förbehandling för målning |
| Elektrostatisk Pulver Beläggning | Enhetlig färg med ett brett utbud av glansnivåer och texturer | Bra till utmärkt med lämplig förbehandling och beläggningstjocklek | Bra, beroende på pulverformulering och härdning | Lågmedelsmedium | Inhus, parentes, bilkomponenter, och industriella kapslingar som kräver hållbart dekorativt skydd |
| Bakfärg (Bakad flytande beläggning) | Slät dekorativ finish med kontrollerad färg och glans | Bra när beläggningen är ordentligt applicerad och härdad | Måttlig till god, beroende på färgkemi och filmtjocklek | Medium | Gjutningshus, konsumentprodukter, bildelar, och komponenter som kräver ett förfinat ytutseende |
Hur man väljer rätt process
- Välj anodisering med silikonisering när komponenten kräver ett anodisk oxidskikt och dess funktionella prestanda är viktigare än en perfekt enhetlig dekorativ finish.
- Välj mikrobågeoxidation (Mao) när slitstyrka och ythårdhet är prioriterade.
Dess lämplighet för legeringar med hög kiselhalt och den erforderliga korrosionsprestanda bör verifieras genom testning. - Välj pulverlackering när konsekvent färg och yttäckning är viktigare än att behålla det metalliska utseendet hos anodiserad aluminium.
Den kan dölja mindre ytvariationer, men det kan inte på ett tillförlitligt sätt eliminera effekterna av allvarlig porositet eller avgasning. - Välj kemisk omvandlingsbeläggning eller våtmålning när en dekorativ anodfilm är onödig och de primära kraven är korrosionsskydd, färg vidhäftning, eller flexibla färgalternativ.
Den bästa processen beror på komponentens servicemiljö, krav på utseende, och prestandaspecifikationer.
För ADC12 delar som kräver en enhetlig svart finish, pulverbeläggning kan vara mer praktisk än konventionell anodisering.
6. Att välja rätt formgjuten legering för anodisering
Alla pressgjutna aluminiumlegeringar ger inte samma anodiseringsresultat. Kiselinnehåll, föroreningsnivåer, mikrostruktur, och gjutkvaliteten påverkar oxidfilmbildning och ytutseende.
Följande tabell ger en preliminär jämförelse av allmänt diskuterade aluminiumlegeringar.
Sammansättningsintervall är vägledande och bör verifieras mot tillämplig materialstandard och leverantörscertifikat.
| Legering | Typiskt kiselinnehåll | Anodiseringssvårigheter | Viktiga överväganden |
| ADC12 (A383) | 9.6–12,0 % | Hög | Används ofta för pressgjutning; hög kiselhalt kan orsaka ojämn anodisering och ytsmuts |
| YL102 (AlSi12) | 10.5–13,5 % | Hög | Anodiseringsresultat beror på föroreningsnivåer, legeringsspecifikation, och gjutkvalitet |
AlSi9Mg (A360) |
Cirka 9,0–10,0 % | Måttlig till hög | Kan erbjuda förbättrad anodiseringspotential under lämpliga sammansättning och processförhållanden |
| A413 / AlSi12(b) | Cirka 11,0–13,0 % | Hög | Högt kiselinnehåll stöder gjutningsflytande men komplicerar enhetlig dekorativ anodisering |
| Dekorerad 6063 (hänvisning) | Cirka 0,2–0,6 % | Låg | Gemensamt riktmärke för enhetlig dekorativ anodisering |
Notera: Legeringsbeteckningar och sammansättningsgränser varierar beroende på standard och marknad.
YL102, A360, och andra nominellt liknande legeringar bör inte behandlas som utbytbara utan att kontrollera deras kemiska sammansättning och mekaniska krav.
Praktiska rekommendationer
Om anodisering är ett obligatoriskt designkrav och bearbetad aluminium inte är ett alternativ, utvärdera AlSi9Mg eller en lämpligt specificerad pressgjutlegering med låg förorening innan du bestämmer dig för produktion.
Dessa material kan erbjuda bättre ytkonsistens under lämpliga förhållanden, men de kommer inte nödvändigtvis att uppnå samma utseende som anodiserade 6063.
För alla kandidatlegeringar, bekräfta innehållet av kisel och järn, gjutkvalitet, erforderliga mekaniska egenskaper, och kompatibilitet med den föreslagna förbehandlingsprocessen.
Provanodisering bör utföras på produktionsrepresentativa delar för att verifiera färgens enhetlighet, filmkvalitet, och korrosionsprestanda.
I sista hand, val av legeringar och utveckling av ytbehandling måste övervägas tillsammans.
Att välja en potentiellt mer anodiserbar legering kan förbättra resultatet, men ingen legeringsbeteckning ensam garanterar en felfri anodiserad yta.
7. Slutsats
Kan man anodisera pressgjuten aluminium? Ja, men högkisellegeringar som ADC12 kräver särskild hänsyn.
Konventionell anodisering utan legeringsspecifik förbehandling kan ge fläckig färg, dålig filmlikhet, och grå smuts.
En lämplig avsmutsningsprocess – ibland med en HF-innehållande lösning under kontrollerade industriella förhållanden – kan förbättra ytan avsevärt genom att ta bort kiselrika rester.
Dock, avsmutsning eliminerar inte gjutporositeten, garanterar jämn färgabsorption, eller korrigera defekter som orsakats av inkonsekvent stelning och ytbehandling.
Dessa frågor kräver samordnad kontroll av valet av legeringar, gjutkvalitet, förbehandling, Anodiserande, och färgläggning.
Den praktiska regeln är enkel: pressgjuten aluminium är inte omöjligt att anodisera, men det bör inte anodiseras som om det vore en konventionell bearbetad aluminiumlegering.
När en enhetlig dekorativ finish är avgörande, kvalificera hela processen med hjälp av produktionsrepresentativa delar och jämför anodisering med alternativ som pulverlackering eller mikrobågeoxidation innan du bestämmer dig för massproduktion.
Vanliga frågor
Varför blir formgjuten anodisering grå och fläckig?
Hög kiselhalt (9–12 % i ADC12) lämnar elementärt kisel på ytan efter etsning.
Denna kiselsmuts stör oxidfilmen och skapar det gråa, ojämnt utseende. Avsilikonbehandling tar bort detta lager.
Vilket är det bästa alternativet till anodisering för pressgjuten aluminium?
Pulverlackering är det populäraste alternativet – det täcker porositeten, ger utmärkt färgkonsistens, och ger bra korrosionsskydd.
För slitstyrka, mikrobågeoxidation (Mao) fungerar bra på gjutgods med hög kiselhalt.
Kommer avsilikonering att få mina pressgjutna delar att se ut 6063 anodiserad?
Inga. Avsilikonbehandling fixar smuts och diskontinuitet, men formgjuten porositet orsakar fortfarande synliga defekter och färgfläckar.
Resultatet är bra för funktionella delar, men inte likvärdig med bearbetad aluminiumanodisering.
Behöver jag vakuumimpregnering för anodiserade pressgjutna delar?
För kosmetiska eller förseglade applikationer där sura blödningar kan orsaka fläckar, ja.
Vakuumimpregnering tätar porositeten under ytan före anodisering, förhindrar att instängd syra läcker ut efter slutbehandling.