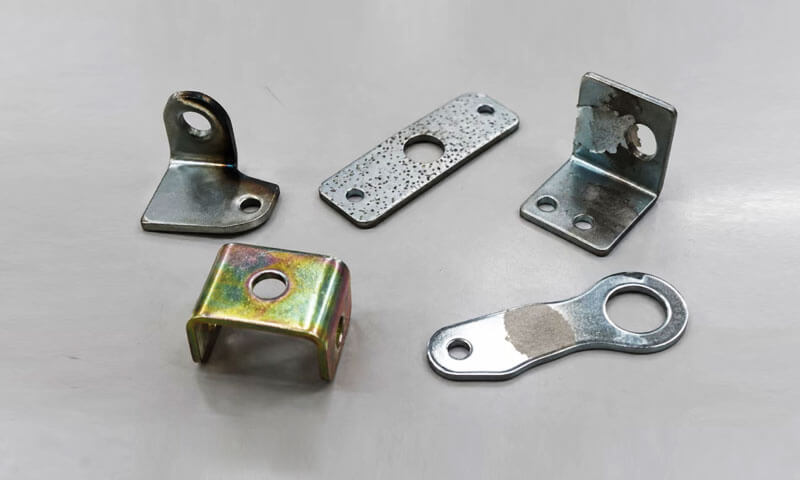
Efter många år på galvanisering linje, Jag har lärt mig en sak: en pläteringsdefekt är sällan ett problem med en enda parameter.
Peeling är inte bara "dålig vidhäftning". Pitting är inte bara "smutsigt bad". Att bränna är inte bara "för mycket ström". Färgvariation är inte bara "dålig passivering".
Varje defekt är den synliga änden av en processkedja. Om du jagar defekten utan att spåra kedjan, du kommer att fixa det i en vecka och se det igen nästa månad.
Det är därför den viktigaste frågan vid pläteringsfelsökning inte är "Vad är felet?"men"Var i processen gick kedjan av? ”
Den här artikeln täcker de fem defekterna jag ser oftast: peeling, grop, brinnande, kala fläckar, och färgvariationer.
För var och en, Jag kommer att beskriva utseendet, grundorsakerna, felsökningssekvensen, och korrigeringarna. Jag kommer också att förklara varför samma defekt återkommer – och hur man kan stoppa det.
1. Peeling
Peeling inträffar när den avsatta metallbeläggningen inte binder ordentligt till substratet eller till ett underliggande beläggningsskikt.
Typiska tecken inkluderar lokaliserade blåsor, lyfta kanter, flagnande, eller stora ytor av beläggning som lossnar efter böjning, inverkan, eller hantering.
I produktion, peeling är ofta ett förbehandlingsproblem snarare än ett problem med pläteringstid. Om olja, oxid, rost, eller andra föroreningar finns kvar på ytan, den avsatta metallen kan inte bilda en tillförlitlig bindning.
En beläggning kan initialt se acceptabel ut men separeras senare under bearbetningen, montering, termisk exponering, eller tjänst.

Vanliga orsaker till galvanisk peeling
| Grundläggande orsak | Mekanism | Typiska tecken |
| Ofullständig avfettlig | Olja och fett förhindrar intim kontakt mellan underlaget och avsatt metall | Lokaliserad peeling, ofta i förorenade områden |
| Otillräcklig syra saltning eller aktivering | Oxider, rost, eller fjäll finns kvar på ytan | Dålig vidhäftning över drabbade områden |
| Korskontaminering under sköljning | Resterande kemikalier eller föroreningar överförs mellan processtankar | Oregelbundna vidhäftningsfel |
| Överdriven dröjsmål efter aktivering | Den aktiverade ytan återoxiderar eller blir förorenad före plätering | Peeling trots till synes acceptabel rengöring |
| Oxiderat eller olämplig substrat | Basmaterialet har ett instabilt yttillstånd eller är inkompatibelt med processen | Upprepade vidhäftningsfel på särskilda material eller partier |
| Dålig mellanskikt adhesion | Gränssnittet mellan successiva avsatta skikt är svagt | Separering mellan beläggningsskikt snarare än vid substratet |
Hur man felsöker peeling
Steg 1: Verifiera avfettningseffektiviteten.
Kontrollera renare koncentration, temperatur, behandlingstid, och föroreningsnivå.
Ett vattenbrottstest kan hjälpa till att identifiera kvarvarande olja på lämpliga underlag, även om det inte ersätter ett validerat renhetstest.
Steg 2: Inspektera betnings- och aktiveringsprocessen.
Bekräfta att den valda kemin tar bort den relevanta oxiden eller beläggningen utan att överdrivet attackera basmetallen.
Överbetning kan också orsaka problem, inklusive uppruggning, smutsbildning, eller väterelaterade risker i känsliga material.
Steg 3: Kontrollera sköljningen mellan processstegen.
Dålig sköljning kan bära renare, syra, salter, eller lösta metaller i efterföljande tankar. Inspektera sköljvattnets kvalitet, svämma över, agitation, och utdragningskontroll.
Steg 4: Minska onödiga förseningar innan plätering.
Upprätta en kontrollerad maximal överföringstid mellan aktivering och plätering. Håll aktiverade ytor skyddade från uttorkning, förorening, och oxidation.
Steg 5: Bestäm det faktiska felgränssnittet.
Undersök den skalade ytan och, där det behövs, använd mikroskopi eller tvärsnittsanalys för att fastställa om separation inträffade vid gränsytan mellan substrat och beläggning eller mellan beläggningsskikt.
Ingenjörs anteckning
Jag börjar alltid med att avfetta och skölja. Nio gånger av tio, peeling är ett rengöringsproblem, inte ett pläteringsproblem. Om vattenbrottstestet misslyckas före plätering, stoppa – lägg inte delen i badkaret.
2. Grop
Pitting kännetecknas av små, kraterliknande fördjupningar i den pläterade ytan.
Groparna kan likna pinholes, och en hög täthet av defekter kan få beläggningen att se grov eller porös ut.
Den viktiga skillnaden är att gropbildning är en försänkt defekt, inte en upphöjd partikel. Upphöjda knölar eller grova avlagringar kan peka mot partikelförorening, dendritisk tillväxt, eller andra deponeringsproblem.
Dock, fångade partiklar kan också skapa gropar, så visuell inspektion bör kombineras med ytterligare undersökning.
Pitting kan härröra från underlaget, under förbehandling, eller i själva pläteringsbadet.
Gasbubblor som fastnar på arbetsstycket är en annan vanlig orsak, speciellt när delens geometri eller ställningsorientering tillåter bubblor att förbli instängda.

Huvudorsakerna till elektroplätering
| Orsaka | Hur det producerar gropar | Vad du ska kontrollera |
| Existerande substrat defekter | Gjutande porositet, korrosionsgropar, repor, eller bucklor förblir synliga efter plätering | Inkommande ytkvalitet och inspektion av förplätering |
| Otillräcklig rengöring | Resterande olja, korrosionsprodukter, eller annan kontaminering stör enhetlig deponering | Avfettlig, saltning, aktivering, och sköljning |
| Partiklar förorening | Fasta partiklar blir inbäddade i beläggningen eller stör lokal avsättning | Badfiltrering, filterelement, omlopp, och tankens renhet |
Gasbubblor fastnar på ytan |
Områden som täcks av bubblor får otillräcklig metallavlagring | Delorientering, agitation, vätning, och gasutsläpp |
| Obalanserad bad kemi | Kemi utanför operationsfönstret kan främja grova eller oregelbundna avlagringar | Badanalys och processregister |
| Överdriven lokal nuvarande densitet | Instabil avsättning kan bidra till grovhet eller relaterade ytdefekter | Strömtäthet, geometri, och eldistribution |
En praktisk metod för att diagnostisera pitting
En erfaren efterbehandlingsingenjör antar inte omedelbart att varje grop har sitt ursprung i pläteringsbadet.
Det första steget är att fastställa om defekten fanns före plätering.
- Inspektera substratet före bearbetning. Granska inkommande delar och förbehandlingsprover för att avgöra om groparna redan finns.
- Undersök avskalade delar där så är lämpligt. Om beläggningen kan avlägsnas säkert med en validerad strippningsprocess, inspektera det exponerade underlaget för återstående gropar.
Att strippa i sig kan angripa eller förändra underlaget, så metoden måste vara lämplig för materialet. - Kontrollera filtreringssystemet. Inspektera filterelementen, cirkulationsflöde, pumpens skick, tankavlagringar, och potentiella källor till partikelförorening.
- Se över defektfördelningen. Bestäm om gropar är slumpmässiga, koncentrerad till försänkta områden, förknippas med särskilda inriktningar, eller begränsad till vissa partier.
- Utvärdera bubbelsläpp. Kontrollera ställningen, del dränering, lösningsrörelse, och om försänkta detaljer kan fånga luft- eller vätebubblor.
Hur man förhindrar pitting
- Förbättra inspektion av inkommande material och ytbehandling.
- Upprätthåll filtrering och cirkulation enligt badleverantörens krav.
- Ta bort slam och ackumulerade avlagringar genom kontrollerat tankunderhåll.
- Använd lämpliga vätmedel eller andra godkända badtillsatser när det krävs av processen.
- Optimera ställningens orientering och omrörning för att förhindra ihållande fastsättning av bubblor.
- Övervaka badets kemi och driftsförhållanden inom de angivna kontrollgränserna.
För gjutna komponenter, särskild uppmärksamhet bör ägnas åt gjutporositet och ytanslutna hålrum. Elektroplätering följer den underliggande ytan snarare än att tillförlitligt eliminera dess defekter.
Om underlaget innehåller öppna porer eller djupa korrosionsgropar, putsning, bearbetning, impregnering där så är lämpligt, eller så kan en annan validerad förbehandling vara nödvändig före plätering.
Ingenjörstips:
En defektkarta är ofta mer värdefull än en allmän visuell bedömning. Anteckna platsen, densitet, och fördelning av gropar över representativa delar.
Ett repeterbart mönster kan hjälpa till att skilja substratporositet från instängda bubblor eller badkontamination.
3. Brinnande
Bränning är en pläteringsdefekt som vanligtvis uppträder vid kanterna, skarpa hörn, utsprång, och andra områden där den lokala strömtätheten blir alltför hög.
Den påverkade avlagringen kan se mörk ut, grå, grov, pulver-, eller dåligt konsoliderad. I svåra fall, beläggningen kan vara spröd eller löst fäst.
Den underliggande mekanismen är vanligtvis överdriven lokal strömtäthet i förhållande till badets förmåga att avsätta ljudmetall.
Även om den totala ströminställningen kan ligga inom det normala driftsområdet, den faktiska strömmen fördelas inte jämnt över en komponents yta.
Skarpa hörn och utskjutande särdrag tenderar att koncentrera det elektriska fältet.
Om dessa områden får för mycket ström, den lokala avsättningshastigheten kan överstiga elektrolytens praktiska driftsfönster, ger en grov eller bränd avlagring.

Vanliga orsaker till bränning
| Grundläggande orsak | Varför det händer | Typisk korrigerande åtgärd |
| Överdriven nuvarande densitet | Strömmen överskrider badets stabila deponeringsområde | Minska strömtätheten och verifiera det effektiva pläterade området |
| Dålig kuggstång orientering | Skarpa funktioner är vända mot anoden direkt och tar emot koncentrerad ström | Rikta om delen eller ändra ställningen |
| Otillräcklig anod avstånd | Vissa områden får oproportionerligt hög ström | Justera avståndet mellan anod och arbetsstycke där det är praktiskt möjligt |
| Obalanserad anod arrangemang | Distributionen av elektriska fält är koncentrerad kring utskjutande delar | Flytta om eller designa om anodarrangemanget |
Otillräcklig avskärmning |
Högströmsområden är inte skyddade från överström | Använd sköldar, bafflar, eller hjälpelektroder efter behov |
| Bad kemi utanför specifikation | Låg metallkoncentration, olämpliga tillsatsnivåer, eller andra kemiavvikelser begränsar operationsfönstret | Analysera och återställ badet till dess specificerade funktionsområde |
| Dålig agitation eller massa överföra | Lokala transportförhållanden är otillräckliga för den applicerade strömmen | Optimera agitation och lösningsrörelse |
Hur man felsöker bränning
1. Verifiera strömtätheten i stället för enbart ström.
Beräkna strömtätheten med hjälp av den faktiska effektiva pläterade arean och processens etablerade beräkningsmetod.
Kontrollera om komplex geometri har orsakat lokal strömkoncentration även när den totala strömmen ser normal ut.
2. Inspektera ställningen.
Bestäm om de brända områdena är vända mot anoden direkt eller sticker ut mot den. En liten förändring i inriktningen kan ibland förbättra den nuvarande fördelningen avsevärt.
3. Granska anodplacering och avstånd.
Jämför avståndet mellan anoden och olika delar av arbetsstycket. Kontrollera om anodarrangemanget skapar en högströmszon nära hörn eller upphöjda detaljer.
4. Utvärdera skärmning och hjälpelektroder.
Sköldar, isolerande bafflar, tjuvar, och hjälpanoder eller -katoder kan användas för att omfördela ström, beroende på processen.
Den korrekta lösningen beror på om målet är att minska överskottsdeponeringen eller förbättra strömleveransen till försänkta områden.
5. Kontrollera badets driftsfönster.
Bekräfta metallkoncentrationen, pH där tillämpligt, temperatur, additivt tillstånd, agitation, och andra kemispecifika parametrar mot leverantörens specifikationer.
Ingenjörs anteckning
Att bränna i kanterna är förutsägbart. Om du ser det, sänk inte bara strömmen – kontrollera racket.
En del som hänger med en vass kant mot anoden kommer att brinna även vid "normal" ström. Ibland är korrigeringen en enkel omorientering, inte ett badbyte.
4. Kala fläckar
Kala fläckar är områden där den nödvändiga metallbeläggningen inte har bildats, lämnar substratet exponerat eller täckt av en synligt annorlunda yta.
De kan se ut som isolerade opläterade plåster, oregelbundna områden med en annan färg eller glans, eller tunt belagda områden som inte uppfyller specifikationerna.
I produktion, kala fläckar kräver i allmänhet undersökning i två riktningar: om tillräcklig ström nådde området och om ytan var kemiskt redo att ta emot avlagringen.
En del kan ha utmärkt elektrisk kontakt men ändå misslyckas med att plåta där kvarvarande olja eller oxid förhindrar avsättning.
Omvänt, en helt ren yta kan förbli opläterad om rackanslutningen är instabil eller om geometrin förhindrar tillräcklig strömtillförsel.

Vanliga orsaker till kala fläckar
| Orsaka | Mekanism | Inspektionsfokus |
| Dålig kuggstång kontakta | Högt kontaktmotstånd eller en instabil anslutning begränsar strömmen | Kontaktpunkter, klämmor, krokar, och ställningsrenlighet |
| Avbruten elektrisk väg | Ström flyter inte tillförlitligt genom komponenten | Likriktarutgång, kablar, rackanslutningar, och elektrisk kontinuitet |
| Resterande olja eller fett | Kontaminering förhindrar korrekt vätning och avsättning | Verifiering av avfettning och ytrenhet |
| Oxider eller korrosion produkt | Substratet är inte tillräckligt aktiverat | Saltning, aktivering, och förplätering av ytan |
Lokal förorening |
Drabbade områden stöter bort lösningen eller hämmar avsättning | Hanteringsmetoder, handskar, överföringsutrustning, och sköljkvalitet |
| Djup fördjupningar eller skärmad geometri | Den lokala strömtätheten är för låg för att avsätta den erforderliga tjockleken | Delens geometri, rack design, och nuvarande distribution |
| Otillräcklig förbehandling rapportering | Vissa ytor får otillräcklig rengöring eller aktivering | Spraytäckning, nedsänkning, agitation, och dränering |
Felsökning av Bare Spots steg för steg
Steg 1: Kontrollera rackkontakter.
Leta efter lösa anslutningar, oxiderade kontaktytor, slitna klämmor, och kontaktpunkter med otillräckligt tryck.
Bekräfta att kontaktytan förblir tillräcklig under pläteringscykeln.
Steg 2: Verifiera den elektriska kontinuiteten.
Inspektera kablarna, samlingsskenor, likriktaranslutningar, och rackkomponenter. Granska ström- och spänningsposter för avbrott eller ovanliga fluktuationer.
Steg 3: Undersök det exponerade underlaget.
Bestäm om ytan är oljig, oxiderad, korroderade, eller på annat sätt förorenad. Jämför det drabbade området med ett korrekt pläterat område.
Steg 4: Undersök lokal geometri.
Djupa hål, smala spår, försänkta ansikten, och skärmade områden kan uppleva låg strömtäthet. Bedöm om rackpositionering eller elektrodplacering begränsar avsättningen.
Steg 5: Gå igenom förbehandlingssekvensen.
Kontrollera att de relevanta områdena är ordentligt avfettade, sköljd, aktiveras, och överförs till pläteringstanken utan oacceptabla förseningar.
Ingenjörstips:
Kala fläckar som uppstår slumpmässigt över ett helt ställ tyder på ett annat problem än kala fläckar som alltid dyker upp i samma urtag.
Slumpmässiga defekter motiverar ofta kontroll av kontaktstabilitet och kontaminering; repeterbara geometriska defekter kräver en närmare granskning av strömfördelning och lösningstillgång.
5. Färgvariationer
Färgvariationer uppstår när pläterade komponenter visar inkonsekventa nyanser, ljusstyrka, glans, eller övergripande utseende.
Typiska exempel inkluderar delar från samma sats som ser mörkare eller ljusare ut, olika områden av en komponent som visar olika färger, eller successiva produktionssatser som har märkbart olika toner.
Färgvariation är särskilt viktig för dekorativ plätering, synlig hårdvara, konsumentprodukter, och komponenter med strikta krav på utseende.
Dock, inte varje färgskillnad indikerar ett beläggningsfel. Betydelsen beror på pläteringssystemet, önskad finish, och om beläggningen uppfyller dess funktionella specifikationer.
Till exempel, zinkpläterade delar med passiverings- eller omvandlingsbeläggning kan uppvisa färgskillnader orsakade av variationer i efterbehandlingsprocessen.
Nickel- eller kromsystem kan uppvisa olika glansnivåer på grund av substratberedning, avlagringstjocklek, eller ytjämnhet.
Det korrekta diagnostiska tillvägagångssättet är att utvärdera hela efterbehandlingssekvensen snarare än att ändra badets kemi omedelbart.

Huvudorsakerna till galvaniseringsfärgvariationer
| Faktor | Hur det påverkar utseendet | Vad du ska kontrollera |
| Ojämn beläggning tjocklek | Olika avlagringstjocklekar kan ändra ljusstyrkan, rapportering, eller optiskt utseende | Tjockleksmätningar på flera ställen |
| Olik kuggstång positioner | Delar får olika strömfördelningar på grund av anodavstånd och geometri | Racklayout och positionsspecifika trender |
| Inkonsekvent passivering villkor | Tid, temperatur, koncentration, eller badets tillstånd ändrar den slutliga omvandlingsbeläggningen | Passiveringsjournaler och badanalys |
| Otillräcklig sköljning | Kvarvarande kemikalier eller kontaminering förändrar ytan eller stör efterföljande behandling | Sköljvattenkvalitet, flöde, och överföring |
Ojämn torkning |
Resterande vatten, dräneringsmönster, eller inkonsekvent torkning kan lämna fläckar eller förändra utseendet | Torktemperatur, tid, luftflöde, och delorientering |
| Plätering-bad variation | Förändringar i metallkoncentration, pH, tillsatser, förorening, eller driftsförhållanden ändrar avlagringsegenskaperna | Badanalys, påfyllningsprotokoll, och underhållshistorik |
| Substrat variation | Skillnader i legering, ytråhet, putsning, eller gjutningsförhållandena påverkar det slutliga utseendet | Inkommande material och förbehandlingskonsistens |
| Visning och mått villkor | Belysning, betraktningsvinkel, och ytreflektivitet påverkar uppfattad färg | Inspektionsbelysning och mätprocedur |
Hur man undersöker färgskillnader
1. Mät beläggningens tjocklek.
Jämför tjocklek på representativa platser på samma komponent och över olika ställpositioner.
Använd en lämplig metod för kombinationen beläggning/substrat, såsom röntgenfluorescens (XRF) eller annan validerad teknik för tjockleksmätning.
2. Se över ställningens position och orientering.
Bestäm om mörkare, tändare, glansigare, eller mattare delar motsvarar särskilda positioner i ställningen.
Konsekvent positionsrelaterad variation kan indikera skillnader i strömfördelning eller lösningsflöde.
3. Kontrollera passiverings- eller konverteringsbeläggningsförhållandena.
För system som använder passivering, konverteringsbeläggningar, eller andra efterbehandlingar, verifiera behandlingstiden, temperatur, kemi, sköljning, och torkningsförhållanden.
4. Utvärdera sköljvattnets kvalitet och torkning.
Leta efter vattenfläckar, kemikalierester, ofullständig dränering, och inkonsekvent torkning. Djupa håligheter och horisontella ytor kan hålla kvar vätska längre än utsatta områden.
5. Analysera pläteringsbadet.
Granska metallkoncentrationen, pH där tillämpligt, tillsatser, förorening, temperatur, och påfyllningsregister. Bekräfta att processen håller sig inom leverantörens angivna gränser.
6. Standardisera utseendebesiktning.
Jämför delar under konsekvent belysning, betraktningsvinklar, och inspektionsförhållanden. Där färgkonsistens är avgörande, använda godkända referensprover och objektiv färgmätning.
Använder L*a*b*och ΔE för färgkontroll
För utseendekritiska komponenter, Enbart visuell inspektion ger kanske inte tillräckligt upprepningsbara resultat.
En kolorimeter eller spektrofotometer kan kvantifiera färg med hjälp av CIE L*a*b*-färgrymden:
- L* representerar lätthet, från svart till vitt.
- a* representerar den grön-till-röda axeln.
- b* representerar den blå-till-gula axeln.
- ΔE representerar den beräknade färgskillnaden mellan ett prov och dess referens under en specificerad mätmetod.
Den exakta ΔE-acceptansgränsen bör överenskommas med kunden och valideras för det relevanta beläggningssystemet, substrat, glansnivå, och mätförhållanden.
Det finns ingen enskild ΔE-gräns som är lämplig för varje elektropläterad produkt.
För stabil produktion, upprätta ett standard masterprov som målutseende och använd gränsprover för att definiera det acceptabla visuella området.
Registrera mätresultat vid behov, speciellt när man jämför olika partier eller undersöker återkommande klagomål.
Ingenjörstips:Om färgskillnaden följer ställningen, undersöka plätering och efterbehandlingsfördelning.
Om det följer materialpartiet, kontrollera underlaget och förbehandlingen. Om det uppträder främst efter passivering eller torkning, fokusera på dessa stadier innan du modifierar det primära pläteringsbadet.
6. Hur man diagnostiserar återkommande galvaniseringsdefekter
En defekt som försvinner efter omarbetning, strippning, omplattning, eller en tankjustering – men återkommer flera dagar senare – indikerar vanligtvis att det underliggande processtillståndet inte har identifierats eller kontrollerats.
Erfarna efterbehandlingsingenjörer letar efter mönster. Platsen, timing, materialsats, och förhållandet till badets tillstånd ger ofta mer användbara bevis än bara defektens utseende.
Använd defektdistribution för att identifiera grundorsaken
| observerat mönster | Troligt undersökningsområde | Rekommenderad åtgärd |
| Brister koncentrerad på fast plats på de del | Anodarrangemang, rack design, avskärmning, lokal strömtäthet, eller geometriska urtag | Jämför defekta platser över delar och granska elektrod- och racklayouter |
| Brister begränsad till en särskild material sats | Substratkvalitet, legeringsvariation, gjutningsfel, eller inkommande yttillstånd | Jämför materialcertifikat, inkommande besiktningar, och förbehandlingsresultat |
| Brister koncentrerad i en flytta | Operatörens praxis, påfyllning, behandlingstid, temperaturkontroll, eller utrustningsinställningar | Granska skiftrekord, processloggar, och operatörsprocedurer |
Defekterna ökar när badets kondition förändras |
Badets sammansättning, förorening, filtrering, eller underhållsintervaller | Analysera badet och jämför resultat med historiska kontrolldata |
| Brister inträffa slumpvis över olik kuggstång positioner | Intermittent kontakt, partikelförorening, inkonsekvent hantering, eller instabila processförhållanden | Kontrollera elektriska anslutningar, filtrering, och hanteringskontroller |
| Brister synas efter efterbehandling | Passivering, sköljning, torkning, eller hantering | Inspektera efterbehandlingsparametrar och överföringsmetoder |
En strukturerad rotorsaksutredning
När en defekt uppstår, använd en repeterbar procedur istället för att göra flera justeringar samtidigt.
- Innehåll den berörda produkten. Identifiera den potentiellt påverkade batchen och förhindra att delar som inte överensstämmer släpps.
- Dokumentera defekten. Fotografera representativa delar och registrera feltyp, plats, stränghet, materialsats, ställposition, och produktionstid.
- Granska processhistoriken. Kontrollera driftsparametrar, badanalyser, påfyllning, underhåll, och senaste processförändringar.
- Jämför överensstämmande och icke-överensstämmande prover. Leta efter skillnader i underlagets skick, förbehandling, elektrisk kontakt, beläggningstjocklek, och efterbehandling.
- Testa en misstänkt orsak åt gången när det är praktiskt. Kontrollerade försök gör det lättare att avgöra om en korrigerande åtgärd faktiskt löser problemet.
- Verifiera resultatet. Bekräfta att defekten är reducerad eller eliminerad och att andra krav—som tjocklek, adhesion, korrosionsmotstånd, och utseende – förbli acceptabelt.
- Uppdatera processkontroller. Revidera arbetsinstruktioner, inspektionspunkter, underhållsscheman, eller processgränser så att problemet inte återkommer.
Detta tillvägagångssätt är mer tillförlitligt än att göra samtidiga ändringar av strömmen, temperatur, kemi, och pläteringstid.
Om flera variabler ändras tillsammans, det blir svårt att fastställa vilken justering som löste bristen – eller om den skenbara förbättringen var tillfällig.
7. Förhindra galvaniseringsdefekter genom processkontroll
Även om varje defekt har sin egen mekanism, de flesta återkommande galvaniseringsproblemen kan härledas till variation i ett begränsat antal processområden.
Ett robust förebyggande system behöver därför kontrollera hela efterbehandlingssekvensen, från inkommande materialbesiktning till slutförpackning.
Kontrollera processen i varje steg
| Processsteg | Viktiga kontrollpunkter | Defekter som kan förhindras |
| Inkommande material inspektion | Ytporositet, korrosion, repor, bucklor, legeringskonsistens | Grop, ojämnt utseende |
| Avfettlig | Renare koncentration, temperatur, tid, förorening | Peeling, kala fläckar, grop |
| Saltning och aktivering | Kemi, tid, temperatur, oxidavlägsnande, substratkompatibilitet | Peeling, kala fläckar |
| Sköljning | Vattenkvalitet, flöde, svämma över, överföring, dränering | Peeling, färgvariation, färgning |
| Kuggstång belastning | Kontaktkvalitet, mellanrum, orientering, belastningskonsistens | Kala fläckar, brinnande, färgvariation |
| Plåt | Strömtäthet, temperatur, badkemi, agitation, anodarrangemang | Brinnande, grop, ojämn tjocklek, färgvariation |
| Filtrering och underhåll | Filtertillstånd, omlopp, slamavlägsnande, föroreningsövervakning | Grop, grova insättningar |
| Passivering eller efterbehandling | Koncentration, tid, temperatur, skölja, och torkningsförhållanden | Färgvariation, färgning |
| Slutlig inspektion | Tjocklek, adhesion, utseende, korrosionsprestanda där så krävs | Detektering av avvikande produkt |
Upprätta kontrollgränser och spårbarhet
Processkontroll bör baseras på kraven för det specifika pläteringssystemet snarare än generiska inställningar.
Strömtäthet, badtemperatur, kemisk koncentration, pH, behandlingstid, och tillsatsnivåer har alla kemiberoende driftfönster.
För produktionskonsistens, föra register över:
- Badanalys och påfyllning.
- Nuvarande, spänning, temperatur, och behandlingstid.
- Rackkonfiguration och lastningsposition.
- Förbehandlings- och sköljningsförhållanden.
- Filterändringar, tankunderhåll, och korrigerande åtgärder.
- Beläggningstjocklek, adhesion, utseende, och andra specificerade acceptansresultat.
När defekter uppstår, dessa register tillåter teamet att jämföra delar som inte överensstämmer med tidigare godkänd produktion och identifiera meningsfulla processförändringar.
Omarbetning får inte dölja grundorsaken
Avisolering och omplätering kan återställa vissa komponenter som inte överensstämmer, men omarbetning måste valideras för underlaget och beläggningssystemet.
Upprepad strippning kan angripa basmaterialet, ändra dimensioner, skada ytan, eller skapa ytterligare risker.
Vissa höghållfasta stål och andra känsliga material kan också kräva särskild hänsyn på grund av väteförsprödning.
Innan omarbetning, avgöra om det ursprungliga substratet kan tolerera den föreslagna processen och om den slutliga delen fortfarande kan uppfylla den erforderliga beläggningstjockleken, adhesion, korrosionsmotstånd, och dimensionsspecifikationer.
Om samma defekt fortsätter att återkomma, Korrigerande åtgärder bör inriktas på ursprungsprocessen snarare än att förlita sig på upprepad omarbetning.
8. Slutsats
Peeling, grop, brinnande, kala fläckar, och färgvariationer är bland de vanligaste galvaniseringsdefekterna, men de delar inte en universallösning.
Den mest effektiva felsökningsmetoden är att kombinera visuell inspektion, analys av defektlokalisering, processregister, och riktade tester.
Att fastställa när och var en defekt uppstår hjälper till att skilja substratproblem från förbehandlingsfel, eldistributionsfrågor, badets instabilitet, och variation efter behandling.
För tillverkare, konsekvent galvaniseringskvalitet beror på mer än att uppnå den erforderliga beläggningstjockleken.
Pålitliga resultat kräver kontrollerad förbehandling, stabil badkemi, lämplig rack- och anoddesign, effektiv filtrering, konsekvent efterbehandling, och dokumenterade inspektionskriterier.
Genom att identifiera den verkliga grundorsaken och verifiera korrigerande åtgärder, tillverkare kan minska omarbetning, förbättra produktionsutbytet, och leverera mer jämn ytkvalitet.
Vanliga frågor
Vad är den vanligaste orsaken till peeling vid galvanisering?
Dålig vidhäftning orsakad av ofullständig avfettning, otillräcklig betning, skölj kontaminering, eller överdriven fördröjning innan plätering. Rengöring och sköljning är de första kontrollerna.
Hur skiljer jag gropbildning från en knöl eller partikel?
Pitting är en depression eller krater. En knöl eller partikel höjs. Inspektera med lågvinklat ljus eller ett mikroskop; skala av beläggningen och kontrollera om defekten finns i underlaget.
Varför uppstår alltid bränning i kanter och hörn?
Eftersom strömtätheten är högst vid kanter och skarpa hörn. Lösningen är att minska den lokala strömtätheten genom att justera strömmen, ställorientering, anodavstånd, eller avskärmning.
Vad orsakar kala fläckar vid galvanisering?
Kala fläckar kommer från dålig rackkontakt, avbruten strömväg, ytförorening, eller låg strömtäthet i försänkta områden. Kontrollera den elektriska kontakten först, sedan yttillstånd.
Varför återkommer samma defekt efter omarbetning?
Eftersom grundorsaken inte identifierades. Spåra om defekten är fast plats, material-batch-relaterad, skiftrelaterad, eller badrelaterad. Mönstret pekar på orsaken.
Kan jag fixa peeling genom att öka strömmen?
Inga. Peeling är ett vidhäftningsproblem. Ökande ström kan bränna beläggningen eller förvärra defekten. Fixa städning, saltning, sköljning, och överföringstid först.