I investeringsgjutning handla, vax är inte bara en förbrukningsvara. Det är grunden för dimensionell noggrannhet, ytfin, och avkastning.
Jag har sett ett lågtemperat vaxmönster kollapsa i en het verkstad, och jag har sett ett medeltemperat vaxmönster leverera tusentals precisionsdelar med knappt ett avslag.
Skillnaden är inte marknadsföring. Det är kemi, processkontroll, och veta vilket verktyg som ska användas för vilket jobb.
Termerna "lågtemperaturvax" och "medeltemperaturvax" är gamla verkstadsnamn.
Strängt taget, de hänvisar till mönstermaterial klassificeras efter termisk stabilitet och smältpunkt.
I dag, familjen inkluderar vaxbaserade, kolofoniumbaserad, plastbaserad, vattenlöslig, och fyllda mönstermaterial, plus nya tillsatstillverkningsvaxer.
Men den gamla uppdelningen mellan lågtemp och medeltemp vax är fortfarande en av de mest praktiska skillnaderna på gjuterigolvet.
Den här artikeln förklarar den distinktionen från en processingenjörs synvinkel, bevarar nyckeldata, och ger dig en tydlig ram för att välja mellan dem.
1. Hur klassificerar vi mönstermaterial?
I investeringsgjutning, mönstermaterial klassificeras vanligtvis med två metoder: termisk stabilitet och smältpunkt, eller basmaterialsammansättning.
Klassificering efter termisk stabilitet och smältpunkt delar upp mönstermaterial i låg-, medium-, och högtemperaturkategorier.
Lågtemperaturmaterial har i allmänhet smältpunkter under 70°C, medeltemperaturmaterial faller inom 70–100°C, och högtemperaturmaterial har smältpunkter över 100°C.
Detta är den klassificering som oftast används när gjuteriingenjörer diskuterar lågtemperatur- och medeltemperaturvax.
Klassificering efter basmaterialsammansättning inkluderar vaxbaserad, kolofoniumbaserad, plastbaserad, vattenlöslig, och fyllda mönstermaterial.
Modern investeringsgjutning använder också snabbprototypmaterial avsedda för additiv tillverkning.
Även om tekniska referenser kan gruppera dessa kategorier på olika sätt, den underliggande principen är att särskilja material efter deras primära beståndsdelar och bearbetningsegenskaper.
För denna artikel, vi fokuserar på den första klassificeringen: lågtemperatur- och medeltemperaturvax, med högtemperaturvax nämnt för sammanhang.
| Klassificering | Typisk smältpunkt | Termisk stabilitet (Hänvisning) | Typisk Shell-systemkompatibilitet | Typisk formningsmetod | Återanvändbarhet |
| Låg temperatur mönster material | Under 70°C | Relativt låg (ca 30°C) | Natriumsilikat | Pasta formning, manuella eller enkla formningsmetoder | Generellt hög |
| Medeltemperatur mönster material | 70–100 ° C | Bättre (ca 35°C) | Silikasol | Injektion i flytande tillstånd med hjälp av en vaxinsprutningsmaskin | Generellt bra |
| Högtemperatur mönster material | Över 100°C | Generellt hög | Silica sol eller specialiserade skalsystem | Specialiserade formnings- och borttagningsprocesser | Generellt begränsad; formuleringsberoende |
Notera: Temperaturvärdena för termisk stabilitet är traditionella referenssiffror, inte universella driftgränser.
Den faktiska prestandan beror på materialsammansättning och processförhållanden. Skalkompatibilitet och återanvändbarhet måste också verifieras för det specifika materialet och produktionssystemet.
Inom traditionell investeringsgjutning, en vanlig tumregel är att mönstermaterial med låg temperatur ofta används med skalsystem av natriumsilikat, medan medeltemperaturmaterial vanligtvis paras ihop med silica-sol-skal.
Detta är en användbar utgångspunkt, men det slutliga valet bör ta hänsyn till mönstergeometrin, dimensionskrav, skalegenskaper, och avvaxningsförhållanden.
3. Lågtemperaturvax i investeringsgjutning
Sammansättning och grundläggande egenskaper
Lågtemperaturmönstermaterial har i allmänhet smältpunkter under 70°C.
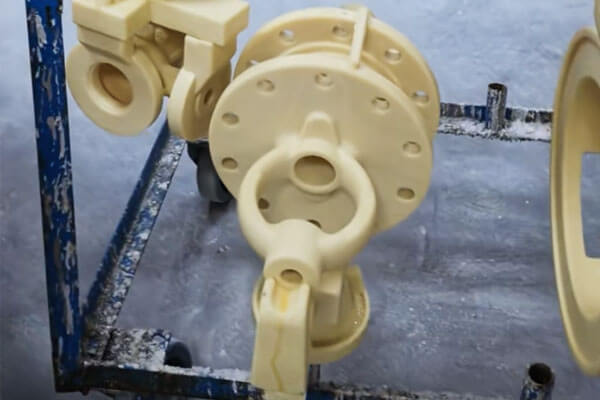
Ett traditionellt exempel som används i vissa investeringsgjutningsverksamheter består av 50% paraffinvax och 50% stearinsyra.
Denna formulering illustrerar egenskaperna hos konventionella lågtemperaturmaterial, även om faktiska industriella formuleringar varierar beroende på tillverkare och tillämpning.
De huvudsakliga egenskaperna inkluderar:
- Relativt låg hållfasthet och begränsad motståndskraft mot deformation.
- Lägre termisk stabilitet, med cirka 30°C angivna som en representativ temperaturnivå i traditionella beskrivningar.
- Relativt hög krympning och större dimensionell känslighet för förändringar i rumstemperatur.
- En jämförelsevis grov yta under traditionella bearbetningsförhållanden.
- Enkel förberedelse och relativt låg materialkostnad.
- God potential för återvinning och återanvändning vid insamling, filtrering, och kvalitetskontrollförfaranden hanteras korrekt.
Det angivna 30°C-värdet ska ses som en traditionell referens för termisk stabilitet, inte som en universell maximal servicetemperatur.
Faktisk deformation kan börja vid olika temperaturer beroende på formulering, mönstergeometri, belastning, och exponeringstid.
Mönstertillverkningsprocess
Traditionella lågtemperaturmaterial framställs ofta i ett pastaliknande eller halvfast tillstånd och formas med relativt enkel utrustning eller manuella metoder.
Beroende på formulering och produktionssystem, mönster kan pressas in i formar, bildas genom specialiserade verktyg, eller produceras med andra lågtemperaturgjutningstekniker.
Jämfört med medeltemperaturinsprutningssystem, traditionella lågtemperaturprocesser kan kräva mindre komplex utrustning.
Detta kan minska initiala investeringar och göra dem praktiska för gjuterier med relativt enkla mönstergeometrier och kostnadskänsliga produktionskrav.
Dock, den lägre styrkan och termiska stabiliteten hos dessa material skapar begränsningar.
Tunna sektioner, funktioner som inte stöds länge, och intrikata detaljer kan vara mer mottagliga för deformation under mönsterhantering och montering.
Dimensionsförändringar kan också inträffa om mönster upplever inkonsekventa lagringstemperaturer eller långvarig exponering för varma miljöer.
För gjuteriingenjören, detta betyder att mönsterdesign, lagringsförhållanden, och hanteringsprocedurer måste kompensera för materialets begränsningar.
Kompatibilitet med skalsystem och avvaxning
Lågtemperaturmönstermaterial har traditionellt använts med vattenglas, eller natriumsilikat, bundna skalsystem.
Vattenglasskalsystem är attraktiva på grund av deras relativt låga kostnad och enkla produktionskrav. Lågtemperaturmönster kan vara kompatibla med dessa system när mönsterformuleringen och skalbyggnadsprocessen är korrekt matchade.
Avvaxning kan utföras med varmt vatten eller andra lämpliga metoder, beroende på mönstermaterial och skalsystem. Den exakta proceduren måste ta hänsyn till skalets styrka, mönstervolym, termisk expansion, och risken för sprickbildning vid mönsterborttagning.
Där det misslyckas
Svagheten är termisk stabilitet. Vid ungefär 30° C termisk stabilitet, ett lågtemperat vaxmönster kan mjukna eller förvränga i ett varmt inspektionsrum, under transport, eller i en icke-luftkonditionerad verkstad. Krympningen är stor, så dimensionell konsistens är dålig. Ytjämnheten är grov, vilket begränsar den slutliga gjutningen. Tunna fenor och vassa kanter är svåra att hålla.
Av erfarenhet: om din verkstadstemperatur inte kontrolleras, lågtemp vax kommer att straffa dig på sommaren. Du kommer att se mönsterförvrängning, dimensionsdrift, och högre skrot. Det är inte vaxets fel. Det är processmiljön.
4. Medeltemperaturvax i investeringsgjutning
Sammansättning och grundläggande egenskaper
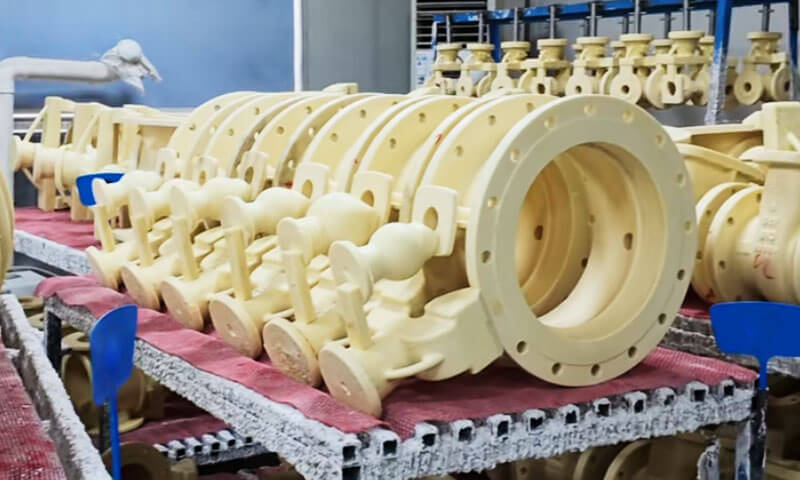
Material med medeltemperaturmönster har i allmänhet smältpunkter mellan 70°C och 100°C. Vanliga typer inkluderar kolofoniumvaxbaserade material och fyllda mönstermaterial.
Jämfört med traditionella lågtemperaturformuleringar, medeltemperaturmaterial ger i allmänhet högre hållfasthet, bättre termisk stabilitet, lägre krympning, och förbättrad dimensionell konsistens.

Deras typiska egenskaper inkluderar:
- Högre mekanisk hållfasthet och bättre motståndskraft mot mönsterdeformation.
- Förbättrad termisk stabilitet, med cirka 35°C angivna som en representativ referensnivå i traditionella beskrivningar.
- Lägre krympning och bättre dimensionsstabilitet.
- Finare mönsteryta vid bearbetning under lämpliga förhållanden.
- Bra replikering av invecklade formfunktioner.
- Kompatibilitet med formsprutning i flytande tillstånd och automatiserad mönsterproduktion.
Som med siffran 30°C för lågtemperaturmaterial, det angivna 35°C-värdet är en traditionell referens snarare än en universell materialklassificering. Det faktiska användbara temperaturintervallet beror på formuleringen, uppmjukande beteende, lastningsförhållanden, och erforderlig dimensionsnoggrannhet.
Formsprutning och mönsternoggrannhet
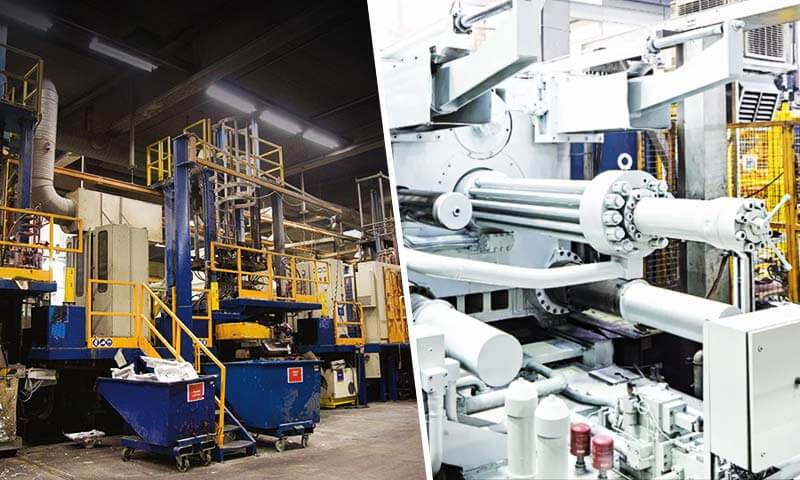
Material med medeltemperatur bearbetas vanligtvis med hjälp av vaxinsprutningsmaskiner. Materialet värms till ett lämpligt bearbetningsförhållande, injiceras i en precisionsform, och får svalna tillräckligt innan mönstret tas bort.
Denna process stödjer repeterbar produktion och är särskilt värdefull när gjutningen kräver komplex geometri, konsekvent väggtjocklek, fina ytdetaljer, eller noggrann dimensionskontroll.
Ur en produktionsingenjörs perspektiv, en av de viktigaste fördelarna med medeltemperaturmaterial är deras förmåga att reproducera formgeometrin samtidigt som de bibehåller tillräcklig styrka under mönsterhantering och montering.
Dock, god mönsternoggrannhet kan inte enbart tillskrivas materialet. Insprutningstryck, materialtemperatur, formstemperatur, kyltid, grindsdesign, och mönsterborttagningsteknik påverkar alla det slutliga resultatet. Felaktiga processinställningar kan fortfarande orsaka krympvariationer, varning, ytfel, eller dimensionsinkonsekvens.
Kompatibilitet med Silica-Sol Shell Systems
Material med medeltemperaturmönster används ofta med kiseldioxid-sol-bundna keramiska skalsystem. Silica-sol-skal används ofta när gjutgods kräver god ytfinish, dimensionell noggrannhet, och pålitliga skalegenskaper.
Mönstermaterialet och skalsystemet måste vara kompatibla under hela produktionscykeln. Under skalbyggnaden, mönstret måste behålla sin form medan den keramiska slurryn appliceras och skalet torkar. Under avvaxning, mönstret måste tas bort utan att orsaka överdriven spänning eller sprickbildning i det keramiska skalet.
Beroende på materialsammansättning och gjuteriutrustning, avvaxning kan använda varmt vatten, ånga, eller mikrovågsbaserade system. Inte alla medeltemperaturformuleringar är lämpliga för varje borttagningsmetod, så processen måste följa materialleverantörens rekommendationer och gjuteriets validerade driftsparametrar.
Kostnadssidan
Mediumtemp vax är dyrare än lågtemp vax. Själva mönstermaterialet kostar mer, vaxinjektorn kräver kapitalinvestering, och processkontrollen är mer krävande. Men den totala kostnadsbilden är ofta bättre på grund av högre avkastning, lägre skrot, och färre nedströmsproblem.
Jag har sett projekt byta från lågtemp till medeltemp vax och minska mönsterrelaterat skrot med mer än hälften. Vaxkostnaden gick upp; den totala kostnaden sjönk.
4. Högtemperaturvax: En kort notering för sammanhang
Högtemperaturvax har en smältpunkt över 100° C. Huvudfamiljerna är kolofonium-plast, plast, och saltbaserade mönstermaterial. De erbjuder hög styrka, bra termisk stabilitet, och låg krympning, men produktionsprocessen är komplex, materialet är i allmänhet inte återanvändbart, och avvaxning kräver blixtavfyring, vatten, eller organiska lösningsmedel. Kostnaden är hög.
Vattenlösliga mönstermaterial och mönstermaterial för 3D-utskrift faller också i denna breda högtemperaturkategori i praktiken. En klassisk anteckning i läroboken är viktig: material med hög temperaturmönster har stor termisk expansion, och under avvaxning kan skalet spricka på grund av otillräcklig styrka. Det är en verklig risk, inte en teoretisk sådan.
För de flesta stora rostfria gjutgods, mediumtemp vax är det praktiska kvalitetsmåttet. Högtemperaturvax är för speciella fall.
5. Låg temperatur vs. Medeltemperaturvax: Viktiga skillnader
Den grundläggande skillnaden mellan de två kategorierna är inte bara temperaturen vid vilken de smälter.
Det är hur deras mekaniska och termiska egenskaper påverkar mönsterproduktionen och den efterföljande investeringsgjutprocessen.
Jämförelse sida vid sida
| Jämförelsekriterium | Lågtemperaturmönstermaterial | Mönstermaterial med medeltemperatur |
| Typiskt smältpunktsområde | Under 70°C | 70–100 ° C |
| Representativ traditionell formulering | 50% paraffin + 50% stearinsyra | Kolofoniumvaxbaserade eller fyllda formuleringar |
| Styrka | Relativt låg | Generellt högre |
| Termisk stabilitet | Lägre; cirka 30°C som citeras i traditionella beskrivningar | Bättre; cirka 35°C som citeras i traditionella beskrivningar |
| Krympning | Relativt hög | Relativt låg |
| Dimensionell stabilitet | Mer känslig för omgivningstemperatur | Generellt mer stabil |
| Ytfin | Relativt grov i traditionella processer | Finare finish uppnås med kontrollerad injektion |
| Mönsterproduktion | Kan använda enkla formnings- eller pressmetoder | Använder vanligtvis kontrollerad formsprutning |
Utrustningskrav |
Ofta relativt enkelt | Kräver vanligtvis injektionsutrustning och hårdare processkontroll |
| Materialåtervinning | Ofta ekonomiskt och praktiskt | Möjlig, men beror på formulerings- och återvinningskontroller |
| Relativ kostnad | Generellt lägre | Generellt högre |
| Gemensamt skalsystem | Vattenglas bundet skal | Silica-sol bundet skal |
| Typisk tillämpningsbetoning | Kostnadskänsliga och relativt enkla gjutningar | Precisionsgjutgods med komplexa egenskaper eller snävare toleranser |
Det är generella tendenser, inte absoluta regler. Moderna formuleringar kan skilja sig väsentligt, och materialval bör baseras på uppmätta egenskaper, leverantörsdata, och produktionsförsök snarare än bara kategorinamnet.
Styrka och motståndskraft mot deformation
Mönsterstyrkan påverkar om en vaxenhet tål hantering, gating, skalbyggnad, och överföring mellan produktionssteg utan att förlora sin avsedda geometri.
Lågtemperaturmaterial har relativt låg hållfasthet, så tunna väggar, långa projektioner, och detaljer som inte stöds kräver noggrann hantering.
Medeltemperaturmaterial ger i allmänhet bättre motståndskraft mot deformation, vilket gör dem mer lämpade för intrikata mönster och repeterbar produktion.
Ändå, ett starkare mönster är inte automatiskt ett bättre mönster.
Överdriven stelhet, olämpligt krympningsbeteende, eller dålig formfrigöring kan introducera andra tillverkningsproblem. Den kompletta materialsammansättningen måste anpassas till mönsterdesignen.
Termisk stabilitet och dimensionskonsistens
Investeringsgjutningsmönster kan uppleva temperaturförändringar under lagring, montering, skalbyggnad, och hantering.
Om mönstermaterialet är temperaturkänsligt, dimensionsförändringar kan påverka den färdiga gjutningen.
Lågtemperaturmaterial uppvisar i allmänhet större känslighet för omgivningsförhållanden.
Material med medeltemperatur tenderar att ge bättre dimensionsstabilitet, även om deras faktiska prestanda fortfarande beror på formuleringen, lagringsförhållanden, och processkontroll.
För komponenter med snäva dimensionstoleranser, dimensionsstabilitet bör bedömas genom mönstermätning och processkapacitetsstudier snarare än att enbart härledas från smältpunktsklassificering.
Ytfinish och detaljreplikering
Ytkvaliteten på mönstret är en faktor som påverkar ytkvaliteten på det keramiska skalet och, i sista hand, gjutningen.
Medeltemperaturmaterial bearbetade genom kontrollerad injektion kan återge fina formdetaljer och uppnå en relativt slät yta.
Detta är särskilt värdefullt för gjutgods av rostfritt stål med komplexa konturer, funktionella ytor, och begränsade bearbetningstillägg.
Lågtemperaturmaterial kan fortfarande producera tillfredsställande mönster för många tillämpningar, men traditionella formningsmetoder och mindre stabil mönstergeometri kan begränsa den uppnåeliga konsistensen av fina detaljer.
Det är också viktigt att inse att den slutliga gjutytan beror på hela processkedjan, inklusive formskick, slamberedning, eldfast partikelstorlek, skaltorkning, bränning, hällande, och eftergjutningsrengöring.
6. Hur val av vax påverkar investeringsgjutkvaliteten
Att välja ett mönstermaterial är ett uppströmsbeslut med konsekvenser genom hela produktionsprocessen.
En olämplig formulering kan öka defekterna, minska avkastningen, och skapa ytterligare bearbetnings- eller efterbehandlingsarbeten.
Mönsterkrympning och gjutningsmått
Mönsterkrympning påverkar dimensionerna som överförs från formen till mönstret och så småningom till gjutningen.
Lågtemperaturmaterial uppvisar i allmänhet högre krympning och större känslighet för temperaturvariationer, så deras dimensionella beteende måste kontrolleras noggrant.
Material med medeltemperatur ger i allmänhet lägre krympning och bättre dimensionsstabilitet.
Dock, gjuterier måste fortfarande ta hänsyn till formens dimensioner, mönsterkrympning, skalbeteende, legerings stelningskrympning, och efterföljande värmebehandling eller bearbetning.
Praktisk rekommendation: För precisionskomponenter, upprätta dimensionskompensation med hjälp av uppmätta produktionsdata. Lita inte på ett generiskt krympningsbidrag utan att verifiera hela processen.
Mönsterdeformation och skalsprickor
Ett mönster som deformeras under hantering eller skalbyggnad kan orsaka dimensionsfel och inkonsekvent skaltjocklek.
Under avvaxning, termisk expansion och borttagningsegenskaperna hos mönstermaterialet kan också påverka de påkänningar som utsätts för det keramiska skalet.
Förhållandet är inte bara att ett högre smältande material alltid orsakar större eller lägre skalspänning.
Mönsterexpansion, uppmjukning, dränering, skalstyrka, uppvärmningshastighet, och avvaxningsmetoden spelar alla en roll.
För att minska risken, gjuterier bör:
- Kontrollera mönsterlagringstemperatur och hanteringsprocedurer.
- Undvik onödig belastning på tunna eller ostödda mönsterfunktioner.
- Optimera skaltorkningen och säkerställa tillräcklig skalstyrka före avvaxning.
- Kontrollera avvaxningstemperaturen, tryck, och uppvärmningshastighet för det valda materialet.
- Inspektera skalen för sprickor och andra defekter innan de hälls.
Ytdefekter och bearbetningstillägg
Mönsterytor och defekter kan överföras till skalet och gjutgodset.
Material med medeltemperatur kan hjälpa till att uppnå en finare mönsteryta, men de kan inte kompensera för skadade dies, dålig uppslamningsberedning, eller otillräcklig skaltorkning.
För investeringsgjutgods som kräver hög ytkvalitet, gjuteriet ska klara mönsterkvaliteten, beredning av keramiska skal, och hällförhållanden som ett integrerat system.
Bearbetningstillägg bör bestämmas enligt funktionskrav och processkapacitet, snarare än att användas som ett substitut för att kontrollera uppströmsdefekter.
7. Praktiska anteckningar på butiksvåningen
Kontrollera verkstadstemperaturen.
Lågtemperaturvax vid 30°C termisk stabilitet är känsligt för sommarvärme.
Medeltemperat vax vid 35°C är bättre men inte immunt. Luftkonditionering eller kontrollerad förvaring är ingen lyx; det är en del av processen.
Blanda inte vaxsystem.
Lågtemperatur- och medeltemp-vaxer har olika krav på återhämtning och avvaxning. Korskontaminering orsakar förtvålning, inneslutningar, och skaldefekter. Håll dem åtskilda.
Behandla återvunnet vax på allvar.
Medeltemp vaxåtervinning kräver korrekt sättning, filtrering, och syrabehandling. Dåligt behandlat återvunnet vax är en dold källa till mönsterdefekter.
Matcha vax till skal, inte bara till ritningen.
Ett medeltemperat vaxmönster i ett natriumsilikatskal är en missmatchning. Ett lågtemperat vaxmönster i ett silica sol-skal är också en missmatch. Vax-bindemedelsparet är ett system.
Validera med en test.
Innan du påbörjar en produktionskörning, forma ett provmönster, mäta den, lagra den, skala den, och häll det. Data slår opinion.
8. Slutsats
Lågtemperatur- och medeltemperaturmönstermaterial skiljer sig åt i sina smältpunktsintervall, styrka, termisk stabilitet, krympning, ytfin, och bearbetningskrav.
Lågtemperaturmaterial, typiskt under 70°C, erbjuda låg kostnad, relativt enkel produktion, och god återhämtningspotential.
Material med medeltemperatur, i allmänhet mellan 70°C och 100°C, ge högre styrka, bättre dimensionsstabilitet, lägre krympning, och finare mönsterreplikation under lämpliga injektionsbetingelser.
Den gamla ingenjörsregeln gäller fortfarande: matcha vaxet med skalet, gjutningskravet, och verkstadsmiljön.
Gör det, och vaxet kommer att göra sitt jobb. Ignorera det, och ingen mängd processjusteringar kommer att rädda körningen.
Vanliga frågor
Vad är den största skillnaden mellan lågtemp och medeltemp vax?
Lågtemperaturvax smälter under 70°C och har dålig termisk stabilitet (ca 30°C).
Mellantemperat vax smälter vid 70–100°C och har bättre termisk stabilitet (ca 35°C), högre styrka, och finare ytåtergivning.
Varför är medeltemperaturvax dyrare?
Mönstermaterialet kostar mer, vaxinjektorn kräver kapitalinvestering, och processkontroll är mer krävande. Dock, högre avkastning och lägre skrot uppväger ofta kostnaden.
Kan medeltemperat vax återvinnas?
Ja, men återhämtning kräver korrekt avveckling, filtrering, och behandling. Dåligt behandlat återvunnet vax orsakar defekter.
Vilket vax ger bättre ytfinish?
Medeltemp vax, speciellt med vätskeinjektion, ger finare ytfinish och bättre återgivning av mönsterdetaljer.