
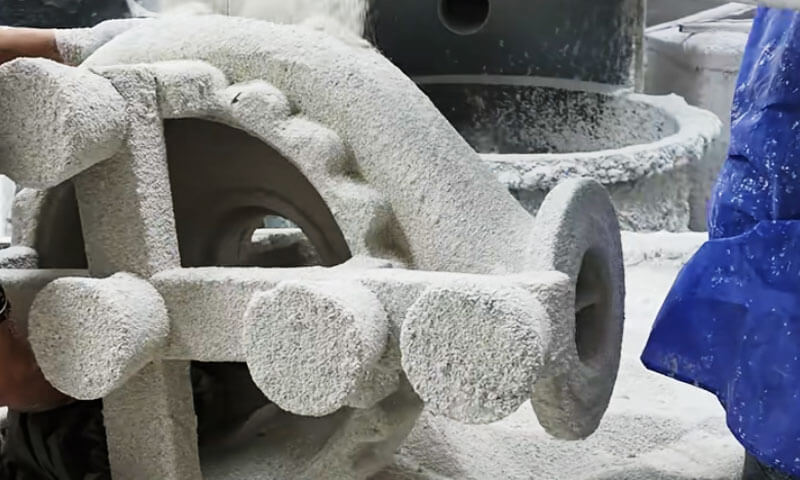
Jag har tillbringat större delen av mitt yrkesverksamma liv i precisionsgjutna skalrum.
Jag har sett ett skal som såg perfekt ut i torkrummet misslyckas i autoklaven; Jag har sett ett billigt natriumsilikatskal spara pengar på offerten och förlora det två gånger i skrot.
Och jag har sett en välkontrollerad silica sol-linje framställa stora gjutgods i rostfritt stål som kunder knappt behövde röra efter kulblästring.
För stora gjutgods av rostfritt stål, skalet är inte en perifer förbrukningsvara. Det är grunden för dimensionell noggrannhet, ytkvalitet, och avkastning.
I Kinas precisionsgjutningsindustri, fyra skaltillverkningsvägar används i stor utsträckning:
- En. Natriumsilikatskal
- B. Kompositskal
- C. Silica sol skal med lågtemperaturvax
- D. Silica sol skal med medeltemperaturvax
De tre första vägarna använder i allmänhet lågtemperaturvaxmönster. Ur en gjutkvalitetssynpunkt, natriumsilikat är det svagaste; komposit och silica sol–lågtemperaturvax finns i mitten; silica sol–medeltemperaturvax ger det bästa resultatet.
Ur skalkostnadssynpunkt, natriumsilikat är billigast, medan silica sol–medeltemperaturvax är det dyraste.
Den här artikeln jämför dessa fyra vägar utifrån en gjuteriingenjörs perspektiv – inte en katalog.
1. Varför skaltillverkning är viktigt för stora gjutgods av rostfritt stål
Det keramiska skalet fungerar både som den negativa formen och den strukturella behållaren för smält metall.
Dess prestanda påverkar direkt ytkvaliteten, dimensionell noggrannhet, internt sundhet, och produktionsutbytet av den färdiga gjutningen.
För stora komponenter i rostfritt stål, fem skalegenskaper förtjänar särskild uppmärksamhet.

Högtemperaturstyrka och krypmotstånd
Rostfritt stål hälls i allmänhet vid en relativt hög temperatur, beroende på legeringskvalitet, gjutgeometri, och gjuteripraktik.
Det keramiska skalet måste bibehålla tillräcklig mekanisk hållfasthet under förvärmningen, hällande, och stelning.
Ett skal med otillräcklig hållfasthet vid hög temperatur kan deformeras under vikten av den smälta metallen.
Detta kan orsaka dimensionsavvikelser, ojämn väggtjocklek, lokal utbuktning, eller förvrängning av kritiska bearbetade ytor.
Krypmotstånd är lika viktigt. Keramiska skal upplever ihållande belastning vid förhöjda temperaturer, och deras deformationsbeteende kan påverka dimensionsnoggrannheten även när ingen omedelbar fraktur inträffar.
Detta är en anledning till att kiseldioxid-solbundna skal i allmänhet presterar bättre än natriumsilikatbundna skal i krävande applikationer för storgjutning.
Permeabilitet och gasevakuering
Under hällning, luft och andra gaser inuti formhåligheten måste komma ut när den smälta metallen fyller skalet.
Fukt, kvarvarande vax, och bindemedelsnedbrytningsprodukter kan också bidra till gasrelaterade defekter.
Om skalpermeabiliteten är otillräcklig, gaser kan fastna och orsaka porositet, blåshål, eller ofullständig fyllning.
Tunnväggiga sektioner, smala passager, och komplexa impellergeometrier är särskilt känsliga för dessa förhållanden.
Permeabilitet beror på flera faktorer:
- Eldfast partikelstorleksfördelning och kornform.
- Ansiktsbeläggningens tjocklek och antalet skallager.
- Bindemedelsinnehåll och förhållandet pulver till vätska.
- Torkning och eldningsförhållanden.
- Närvaron av kvarvarande vax, fukt, eller andra föroreningar.
Ett skal av hög kvalitet måste ge en lämplig balans mellan styrka och gaspermeabilitet.
Att öka bindemedelsinnehållet eller producera en alltför tät ansiktsbeläggning kan förbättra vissa aspekter av skalets integritet samtidigt som gasevakueringen begränsas.
Ytfinish och dimensionsnoggrannhet
Ansiktsbeläggningen kommer i direkt kontakt med det smälta rostfria stålet och bestämmer till stor del den gjutna yttillståndet.
Dess eldfasta kvalitet, partikelfördelning, vätningsbeteende, och motstånd mot metall-mögelreaktioner påverkar ytjämnhet och defektbildning.
För hög precision investeringsgjutningar, ytjämnhet runt Ra 0,8–4,3 μm och dimensionella toleransgrader CT3–CT5 anges i den ursprungliga tekniska jämförelsen för krävande applikationer.
Dessa siffror bör förstås som processberoende riktmärken snarare än universella garantier, speciellt för stora gjutgods.
Medelstora och stora gjutgods av rostfritt stål med mindre krävande ytkrav kanske inte motiverar den extra kostnaden för ett skalsystem med medeltemperatur vax och kiseldioxid..
I sådana fall, lågtemperaturvax eller komposit-skal-processer kan erbjuda bättre totalekonomi.
Termisk chockbeständighet och skalintegritet
Stora gjutgods medför avsevärda termiska belastningar på skalet. Ojämn uppvärmning, kvarvarande fukt, otillräcklig torkning, snabb avvaxning, och olämpliga eldningsförhållanden kan generera termiska påkänningar.
Skalsprickor kan leda till metallinträngning, fenor, dimensionella defekter, eller fullständigt avslag på gjutning.
För tunga komponenter, Att reparera eller byta ut ett trasigt skal slösar också mycket arbete, energi, och produktionstid.
En robust skaltillverkningsprocess kräver därför kontrollerad torkning, enhetlig eldning, lämpliga eldfasta material, och en skaltjocklek som matchar gjutningens massa och geometri.
Produktionskostnad och ledtid
Skaltillverkningsprocessen påverkar mer än den direkta kostnaden för keramiska material.
Det bestämmer också arbetskraftskraven, investeringar i utrustning, energiförbrukning, golvytans utnyttjande, och tiden som behövs för att frigöra en mönsterenhet för hällning.
För ett stort pumphjul eller ventilhus som väger tiotals kilo, en process som sparar en liten mängd eldfast material men som kräver flera dagars torkning kanske inte är ekonomisk.
Omvänt, ett förstklassigt skalsystem kan vara motiverat när dess högre dimensionsnoggrannhet och lägre kasseringshastighet avsevärt minskar nedströms bearbetning och kvalitetskostnader.
Den mest ekonomiska processen är därför den som ger den erforderliga gjutkvaliteten till lägsta totala tillverkningskostnad, inte nödvändigtvis den med lägst skalmaterialkostnad.
2. Översikt över de fyra processerna för tillverkning av skal
De fyra processerna skiljer sig främst i bindemedelskemi, ansiktsbeläggning eldfasta material, backup-skal konstruktion, krav på vaxmönster, och produktionskontroller.
| Behandla | Pärmsystem | Typiskt vaxsystem | Huvudsakliga fördelar | Huvudbegränsningar |
| Natriumsilikatskal | Natriumsilikat | Lågtemperaturvax | Låg kostnad, kort cykel, hög permeabilitet, relativt lätt borttagning av skal | Lägre hållfasthet vid hög temperatur, mindre stabil kvalitet, större dimensionsvariation |
| Kompositskal | Silica sol i ansiktsrockar; natriumsilikat i stödskikt | Lågtemperaturvax | Bättre ytkvalitet än konventionella natriumsilikatskal; relativt kort produktionscykel | Backup-skalets prestanda förblir begränsad av natriumsilikat |
Silica-sol skal med lågtemperaturvax |
Silica sol i hela skalsystemet | Lågtemperaturvax | Bra skalstyrka, dimensionell stabilitet, ytkvalitet, och anpassningsförmåga till stora gjutgods | Högre kostnad och längre torkcykel |
| Silica-sol skal med medeltemperaturvax | Silica sol i hela skalsystemet | Medeltemperaturvax | Högdimensionell noggrannhet, Bra ytfinish, låg defektpotential under kontrollerade förhållanden | Höga vax- och utrustningskostnader; större investerings- och driftskrav |
3. Natriumsilikatskal: Billig, Beprövad, Men kvalitetsbegränsad
Framställning av natriumsilikatskal har en produktionshistoria på nästan 60 år i Kina. Det står fortfarande för ca 70% kinesiska precisionsgjutningsfabriker.
Det beror inte på att den ger de bästa gjutningarna. Det är för att det är billigt, snabb, och förlåtande.
Under årtionden, förbättringar i back-up eldfasta material och nya härdare har mer än fördubblad skalstyrka.
Gjutbearbetbarhet, dimensionell noggrannhet, och avkastningen har förbättrats. Natriumsilikatskal har fortfarande en stor marknadsandel och har ersatt vissa utländska sandgjutgods i partiexportorder.
Fördelarna är verkliga: låg kostnad, kort produktionscykel, bra knock-out beteende, och hög permeabilitet. Ingen annan skalprocess matchar natriumsilikat på dessa punkter.
Men gjutkvalitet – ytråhet, antalet defekter, dimensionell noggrannhet, avkastning, och felfrekvens - är sämre än de andra tre vägarna.

Kärnproblemen
Den grundläggande svagheten är själva bindemedlet. Natriumsilikat innehåller en hög halt av Na2O.
Dess högtemperaturhållfasthet och krypmotstånd är långt under de hos silica sol-skal - bara ungefär 1/30 till 1/60 av silikasol.
På grund av detta, många gjuterier använder lågkostnad, låggradig kvartssand och mjöl med dålig partikelstorleksgradering för stödskikten.
Härdare är fortfarande till stor del begränsade till ammoniumklorid. Under de förutsättningarna, högkvalitativa precisionsgjutningar är helt enkelt inte möjliga.
Det andra problemet är processtyrning. Skalproduktionen varierar mycket från batch till batch. Många verkstäder saknar strikt kontroll av processparametrar.
Härdare är frätande, dammutsugningsutrustning är ofta utsliten, och få verkstäder har temperatur-, fuktighet-, och dammkontrollerade miljöer.
Förberedelse av beläggning, härdning, torkning, och avvaxning kontrolleras sällan enligt industristandarder – viskositet, densitet, härdarkoncentration, och pH kontrolleras inte enligt schemat.
Torkning i rumstemperatur, fuktighet, och lufthastigheten är ofta okontrollerad. Som ett resultat, hög- eller lågtemperaturväder och fuktiga årstider kan producera batchskrot.
Med andra ord, många fabriker förblir på nivån av en manuell verkstad, förlitar sig på erfarenhet snarare än vetenskaplig kvalitetskontroll.
Det är en viktig orsak till att natriumsilikatgjutgods har haft instabil kvalitet, höga avslagsfrekvenser, och höga felfrekvenser i årtionden.
Förbättringsriktning
Första, ersätt vanligt lågkvalitativt kvartssandmjöl med högrent kiselmikropulver, såsom venkvarts.
Använd A bimodal partikelstorleksfördelning av rundat kvartspulver för att förbereda uppslamningen av ansiktsbeläggningen.
Detta förbättrar den termokemiska stabiliteten hos ansiktsskalet och tillåter ett högt förhållande mellan pulver och vätska.
I ett produktionsexempel, med natriumsilikat av modul 3.4 och densitet 1.28 g/cm³, pulver-till-vätska-förhållandet nått 2.7.
Efter våtkulfräsning, en-tank sedimentering, magnetisk separation, och avjoniserat vatten, den rundade, bimodal, pulver med hög renhet presterade bättre än ett artificiellt blandat pulver.
Andra, förbättra kvalitetskontrollen på plats och följa nationella standarder. Separera beläggningen, stuckatur, och härdningsområden från skaltorkrummet.
Kontrollera temperatur och luftfuktighet i den förra; förbättra dammborttagning och korrosionsskydd i den senare. Detta stabiliserar skalkvaliteten och förbättrar arbetsmiljön.
Tredje, ersätt det första och andra lagret av kalcit-natriumsilikatskal med ett kalcit–kiseldioxidsol ansikte och övergångslager, helt eliminerar natriumsilikat och ammoniumkloridhärdare från ansiktet och övergångsskikten.
Kostnadsberäkningar visade att gjutkostnaden endast ökade med 0.46 yuan/kg, medan skaltillverkningscykeln förblev jämförbar med den för ett natriumsilikatskal.
4. Silica Sol Shell med lågtemperaturvax: Den pragmatiska mellanvägen
Silica sol–lågtemperaturvaxvägen passar den kinesiska marknaden väl.
Den är särskilt anpassningsbar för gjutningar runt omkring 1 kg, och speciellt runt 5 kg och över – medeltunga gjutgods – där det erbjuder större flexibilitet och fördelar än medeltemperaturvax.
För de flesta medelstora och stora gjutningar, ytråhet, dimensionell noggrannhet, och toleranskraven är inte extremt höga.
Det finns inget behov av att använda högsmältande medeltemperaturvax. Medeltemperaturvax kräver högtrycksvaxinjektion - ovan 6–7 MPa—eller injektion av flytande vax.
Det innebär stora utrustningsinvesteringar. Tjock, tunga medeltemperaturvaxmönster är benägna att krympa, deformation, och högre kostnad.
Lågtemperaturvax är lätt att forma, kräver enkel utrustning, och vaxmönstergrovhetsskillnaden är inte stor.
Jämfört med kompositskal, denna rutt ger mer stabil kvalitet, speciellt dimensionell noggrannhet. Den innehåller inget natriumsilikat, så skalet har goda högtemperaturegenskaper.
Efter sintring ca 1,500° C, skalet har hög permeabilitet och stark krypmotstånd.
Den kan användas för tunnväggiga delar och komplexa medelstora delar, och även för tunga delar upp till 60–100 kg—pumphus, impeller, vattendeflektorskal, pumpkroppar, ventilkroppar, och liknande komponenter.
För tjockväggiga medelstora eller tunga delar, gaffelskal eller lyftskal som hälls direkt framför ugnen kan uppnå högt utbyte.
Problem
Första, eftersom lågtemperaturvax används, de flesta skal är avvaxade i vatten.
Förtvålad rest kommer oundvikligen in i skalet - speciellt när komposit- och natriumsilikatskal avvaxas i samma vattentank - vilket orsakar ytinneslutningar och en något högre felfrekvens. Detta är den främsta svagheten.
Andra, den långa skaltillverkningscykeln är den största nackdelen. För tunga delar med djupa hål eller djupa spår, varje lager kan behöva 24–47 timmar av torkning.
En 60 kg tvåkanaligt pumphjul kräver ofta 10–15 dagar av skaltillverkning. Alla otorkade blinda zoner kan orsaka återupplösning av silica sol under vattenavvaxning och leda till sprickor i skalet.
Tredje, kostnaden är ca 5 gånger det av ett natriumsilikatskal - ca 6,000 yuan per ton gjutgods för skaltillverkning — och 18% högre än ett kompositskal. Gjutkostnaden är därför relativt hög.
Förbättringsriktning
För att undvika förtvålade inneslutningar från ofullständigt bearbetat lågtemperaturvax och från att dela samma varmvattentank med komposit- eller natriumsilikatskal, använda ångavvaxning på 0.3–0,5 MPa och 130–140°C istället för vattenavvaxning.
Detta undviker förtvålningsinneslutningar och skalsprickor.
Om varmvattenavvaxning används, tillägga 1–3 volymprocent industriell saltsyra till vattnet, och efter avvaxning skölj skalen med syrahaltigt varmt vatten för att minska förtvålade rester.
Dela inte samma tank med natriumsilikat eller kompositskal. Byt vatten eller avvax separat för att minska förtvålat material som kommer in i skalet.
För återvunnet vaxbehandling, använda 3–5 volymprocent svavelsyra i det kokande vattnet, med tillräcklig kok- och sättningstid.
På vintern, hårdvattentemperaturen är låg, natriumsilikat och kompositskal innehåller mer Na2O, och vaxförtvålning är allvarligare.
Tillsätt mer svavelsyra till det återvunna vaxet. Efter vaxbehandling, Omedelbar tillsats av polyeter är också viktigt.
För att förkorta skaltillverkningscykeln, använda snabbtorkande kiseldioxidsol. Denna process håller på att mogna. Torktiden för varje lager kan minskas med ca halv.
För stora delar, varje lager utom det sista lagret behöver bara ca 3 timme. Skaltillverkningstiden kan sjunka från 62 timmar till 24 timme.
För medeltunga delar, minskningen handlar om 60% jämfört med konventionell kiseldioxidsol.
Marknadspriset är endast 20–30 % högre, och den premien kan återvinnas genom minskad golvyta, värmeförbrukning, och högre avkastning. Snabbtorkande silica sol är en oundviklig riktning för silica sol shell reform.
För att minska kostnaderna, den mest effektiva vägen är att ersätta zirkon med smält kvarts eller syntetisk kvarts för den eldfasta ansiktsbeläggningen. Zirkon står för ca 65% av den totala kostnaden för silica sol shell.
Ersätter zirkon med kalcit eller kvarts reducerad skalkostnad från 6,000 yuan/t gjutning till 2,210 yuan/t, en 55.8% minskning. För medeltunga delar, smält kvartssand/mjöl ersätter gradvis zirkonsand/mjöl.
5. Silica Sol Shell med medeltemperaturvax: Kvalitetsriktmärket
Silica sol–medeltemperaturvax är den internationellt vanliga precisionsgjutningsvägen. Det ger den bästa gjutkvaliteten och den lägsta felfrekvensen.
Den är särskilt lämplig för medelstora och extra stora delar som kräver hög ytjämnhet—Ra 0,8–4,3—och hög dimensionell noggrannhet—CT3–CT5.
På grund av utrustning och kostnadsbegränsningar, dock, den används sällan för medeltunga delar i 5–100 kg räckvidd.

Problem
Första, kosta. Skalkostnaden är ca 8 gånger det för natriumsilikat, och ungefär 20% högre än lågtemperaturvax-silikasol.
De främsta orsakerna är högre kostnader för skal- och vaxmaterial, mycket högre strömförbrukning för utrustning, och högre utrustningsinvesteringar.
Andra, produktionscykeln liknar lågtemperatur vax-silica sol och mycket längre än natriumsilikat eller kompositskal.
Tredje, för 5–60 kg medeltunga gjutgods, medeltemperatur flytande vax vid 63–75°C och högt insprutningstryck på ca 7.1–8,0 MPa behövs.
Tunnväggiga vaxmönster är benägna att krympa. Dimensionsnoggrannheten är inte särskilt hög.
Eftersom medeltunga delar inte kräver samma måttnoggrannhet och grovhet som stora delar, silica sol–medeltemperaturvax väljs sällan för dem.
Förbättringsriktning
Att kontrollera kostnaderna samtidigt som kvaliteten bibehålls, efter att ha löst den dåliga vätbarheten hos kalcit med medeltemperaturvax, att ersätta zirkon med syntetisk kvarts eller smält kvarts är helt klart riktningen.
Smält kvarts har en linjär expansionskoefficient på endast 5 x 10''/°C, och dess pris är endast 1/6 det av zirkon. Utomlands, smält kvarts expanderar gradvis i applikationen.
Snabbtorkande silikasol för att förkorta skalcykeln är en vanlig riktning i branschen.
Att utveckla inhemskt medeltemperaturvax eller förbättra paraffin-polyeterlågtemperaturvax är en viktig uppgift.
Nyckeln är att lösa problemet med behandling av regenererat vax så att vaxegenskaperna förblir stabila i produktionen.
6. Kompositskal: En kompromiss, Inte ett slutgiltigt svar
För att övervinna svagheterna med natriumsilikatskal, många fabriker använder nu zirkon och mullit-kiseldioxidsol för det första och andra lagret, samtidigt som den ursprungliga natriumsilikatprocessen behålls för reservskikten.
Detta är en kompromiss som kombinerar den goda bearbetbarheten hos kiseldioxidsol med den låga kostnaden och korta cykeln för natriumsilikat.
Jämfört med natriumsilikatskal, kompositskal förbättrar gjutningens bearbetbarhet avsevärt: lägre strävhet, färre ytdefekter, och lägre felfrekvens.
De kan användas för rostfritt stål, värmebeständigt stål, och andra höglegerade stål. Produktionscykeln är mycket kortare än lågtemperaturvax-silikasol och liknar natriumsilikat.
Nyckelproblem
Första, eftersom reservskikten behåller natriumsilikatbindemedel, skalets totala högtemperaturhållfasthet och krypmotstånd är lägre än hos ett silikasolskal.
Skalsintringstemperaturen är begränsad till under 960° C. Ovan 800° C, skaldeformationen ökar med 30%.
Ett silica sol-skal kan sintras upp till ca 1,500° C och deformeras inte före den temperaturen.
Därför, dimensionsnoggrannheten hos gjutgods av kompositskal, inklusive toleranser, är sämre än silica sol-skal.
När man häller runt stora gjutgods 10 kg, ytterligare kiseldioxidsolskikt - vanligtvis åtminstone 2 fler lager— behövs för att erhålla hållfasthet vid hög temperatur och förhindra deformation.
Andra, de två första skikten är huvudfaktorn som påverkar skalpermeabiliteten. Att byta från natriumsilikat till silikasol minskar kraftigt den totala skalpermeabiliteten.
När sintringstemperaturen är låg och hålltiden är otillräcklig, gasporositet, felaktiga, och kalla stängningar förekommer ofta.
Kompositskal är därför svåra att använda för tunnväggiga delar d ≤ 3 mm, stora delar, och extra stora delar nedanför ca 60 kg.
Eftersom högtemperaturstyrkan är lägre än kiseldioxidsol, skrot kan bli resultatet. Med andra ord, komposit-skal permeabiliteten är lägre än både natriumsilikat och silica sol skal.
Tredje, komposit-skalkvaliteten är mer stabil än natriumsilikat men mindre stabil än silikasol. Back-up-skikten innehåller fortfarande natriumsilikatbindemedel.
För att kontrollera kostnaden, många fabriker använder fortfarande låg kostnad, instabila eldfasta material som lera och granulär sand. Processkontroll liknar natriumsilikat, så kvalitetsstabiliteten är dålig.
För tunga delar runt omkring 10 kg och stora delar under 1 kg, avvisnings- och felfrekvensen är högre än med silica sol-skal.
Fjärde, eftersom kompositskal använder dyr zirkon för ansiktsrocken, skalkostnaden är 6.3 gånger det för natriumsilikat.
Om mullitsand/mjöl används till stödskikten, skalkostnaden är nästan densamma som silica sol - bara ungefär 1 yuan/kg gjutning skillnad. Lågkostnadsfördelen är inte betydande.
Femte, kompositskal kan inte använda medeltemperaturvax. Medeltemperaturvax kan inte avvaxas i varmt vatten.
I autoklav kl 171° C och 0.6 MPA, medeltemperatur damarharts reagerar starkt med natriumsilikat och kvarvarande härdare i stödskikten, bildar ett vitt klibbigt förtvålat ämne som inte kan återvinnas utan behandling.
Silica sol skal kan använda både låg- och medeltemperaturvax utan detta problem.
Sammanfattningsvis, kompositskalet är en förbättring jämfört med natriumsilikat. Det är bättre att bearbeta gjutningen, avkastning, och felfrekvens, men det är fortfarande fundamentalt annorlunda än ett silica sol-skal.
Förutom en kortare produktionscykel och något lägre skalkostnad, dess gjutkvalitet och tillförlitlighet är sämre än silica sol.
Förbättringsriktning
Första, ersätt zirkonsand med kalcit för det eldfasta ansiktsbeläggningen. Gjutbearbetbarheten beror inte helt på den eldfasta beläggningen; det är nära besläktat med bindemedlet och även till vaxmönstret - vaxmönstergrovhet och förtvålade rester.
Kompositskal kan endast använda lågtemperaturvax och används mest för precisionsgjutningar med medelhårdhet—Ra 6,3–11,5—och lägre dimensionsnoggrannhet—CT4–CT6.
Produktionserfarenhet visar att det är fullt möjligt att ersätta zirkon-kiselsol med kalcit-kiseldioxidsol för ansiktspälsen.
Detta minskar skalkostnaden från 4,150–4 830 yuan/t gjutning till 1,360 yuan/t, endast 460 yuan mer än natriumsilikat.
Andra, förbättra kvalitetskontrollen och miljön för skaltillverkning, speciellt reservskikten.
Tredje, reservskikten bör vara stabila, klarar av hög temperatur, relativt billiga eldfasta material med fukthalt som är kompatibel med ansiktspälsen.
Två vanliga reservmaterial rekommenderas. En är eldfast lera-kvarts pulverlackering vid 60%/40%, stuckat med granulär sand gjord av krossat korundtegelavfall och relaterat eldfast tegelavfall.
Det är allmänt tillgängligt, billig, och ger högre högtemperaturhållfasthet och krypmotstånd än mullit eller bauxit, vid endast 1/2–1/3 priset på bauxit.
Den passar ansiktsrockar av zirkon eller syntetisk kvarts. Den andra är eldfast lera-granulär pulverbeläggning i ett volymförhållande på 3:7, stuckad med granulär sand.
Detta alternativ passar endast zirkonkompositskal. Vissa fabriker använder mullitsand/mjöl eller bauxit för sammansatta stödlager.
Beläggningsegenskaperna är stabila, skalet är tunt och lätt att sintra, men kostnaden är för hög och högtemperaturegenskaperna är sämre än de två alternativen ovan. Bauxit har dåligt knock-out-beteende.
Material tillverkade av krossat avfallsporslin, kakel, eller golvplattor är billiga, men de eldas inte vid hög temperatur, har komplex sammansättning, visar en stark tendens att spricka vid hög temperatur, har lägre eldfasthet, och är svåra att slå ut efter hällning – speciellt för tunga delar. De rekommenderas inte.
7. Framtida utvecklingstrender inom skaltillverkning för stora gjutgods av rostfritt stål
Utvecklingen av skaltillverkningsteknik fokuseras alltmer på att förbättra gjutkvaliteten samtidigt som produktionskostnaderna sänks, cykeltid, och miljöpåverkan.
Bredare användning av Silica-Sol bindemedel
Silica-sol system erbjuder en stark teknisk grund för högkvalitativ investeringsgjutning på grund av deras gynnsamma skalegenskaper och potential för stabil produktion.
Deras bredare användning beror på att man minskar de nackdelar som är förknippade med materialkostnader och torktid.
Snabbtorkande silikasol, optimerad skalkonstruktion, och mer ekonomiska eldfasta system kan hjälpa till att överbrygga detta gap.
Eldfast optimering
Att ersätta dyr zirkon med kvalificerad syntetisk kiseldioxid eller smält kiseldioxid kan minska materialkostnaderna, men substitutioner måste bevara kemisk kompatibilitet och ytkvalitet.
Framtida processutveckling bör fokusera på hela ansiktslacksystemet, inklusive bindemedelskemi, pulverladdning, kornstorleksfördelning, vätningsbeteende, och torkningsstabilitet.
Att optimera dessa variabler tillsammans är effektivare än att isolera kostnaderna för eldfasta material.
Snabbare och mer konsekvent torkning
Snabbtorkande bindemedel, förbättrad luftflödeshantering, kontrollerad luftfuktighet, och bättre verkstadsmiljöövervakning kan minska cykeltiderna för skaltillverkning.
Målet är inte bara att torka varje lager så snabbt som möjligt. Det är för att uppnå tillräcklig styrka och dimensionsstabilitet med minimal väntetid och acceptabel processvariation.
Datadriven processkontroll
Moderna gjuterier kan förbättra konsistensen genom att registrera slurryegenskaper, torkningsförhållanden, skal-lager räknas, avvaxningsparametrar, skjutprofiler, och gjutningsinspektionsresultat.
Att analysera dessa poster hjälper till att identifiera processförhållanden som är förknippade med skalsprickor, dimensionella avvikelser, och ytdefekter.
Med tiden, detta möjliggör mer tillförlitliga driftfönster och minskar beroendet av individuella operatörers erfarenhet.
Totalkostnadstillverkning
Den långsiktiga trenden går mot att utvärdera skaltillverkningsprocesser utifrån kostnaden för att producera accepterade gjutgods snarare än med skalmaterial enbart.
En process som minskar avslag, bearbetningstillägg, och leveransförseningar kan ge ett bättre kommersiellt resultat även när dess ursprungliga materialkostnad är högre.
Detta är särskilt viktigt för stora gjutgods av rostfritt stål, där varje avvisad komponent kan utgöra en betydande förlust.
8. Slutsats
De fyra stora skaltillverkningsprocesserna som används vid investeringsgjutning - natriumsilikatskal, sammansatta skal, silica-sol skal med lågtemperaturvax, och silica-sol skal med medeltemperaturvax - var och en erbjuder olika fördelar när det gäller gjutkvalitet, kosta, och produktionscykel.
För stora gjutgods av rostfritt stål, de mest effektiva förbättringarna är att stärka processkontrollen, optimera ansiktsbeläggningens eldfasta material, anta validerade snabbtorkande silica-sol-system, förbättra vaxåtervinningen, och välj skalkonstruktion efter gjutningsgeometri och produktionsvolym.
I sista hand, den bästa processen för skaltillverkning är inte nödvändigtvis den billigaste eller mest sofistikerade.
Det är processen som konsekvent producerar gjutgods som uppfyller de erforderliga kvalitetsstandarderna till lägsta totala tillverkningskostnad.
För gjuterier som söker bättre kvalitet och stabilare produktion, kombinationen av lämplig silica-sol-teknologi, kvalificerade eldfasta material, kontrollerad torkning, och datadriven processhantering erbjuder en praktisk väg mot investeringsgjutning med högre avkastning.
Vanliga frågor
Vilken skaltillverkningsprocess ger den bästa kvaliteten för stora rostfria gjutgods?
Silica sol-skal med medeltemperaturvax ger den bästa gjutkvaliteten, dimensionell noggrannhet, och lägsta felfrekvens.
Silica sol med lågtemperaturvax är ett praktiskt alternativ för medeltunga delar.
Varför används fortfarande natriumsilikat om dess kvalitet är lägre?
Natriumsilikat är billigt, har en kort produktionscykel, bra knock-out beteende, och hög permeabilitet. Den förblir ekonomiskt attraktiv för mindre krävande gjutgods.
Varför kan inte kompositskal använda medeltemperaturvax?
I autoklavavvaxning vid 171°C och 0.6 MPA, medeltemperatur damarharts reagerar med natriumsilikat och kvarvarande härdare i stödskikten, bildar ett klibbigt förtvålat ämne som inte kan återvinnas utan behandling.
Vilken är den framtida inriktningen för stora gjutskal i rostfritt stål?
Silica sol-skal – särskilt med lågkostnads eldfasta ytbeläggningar och snabbtorkande bindemedel – kommer gradvis att ersätta natriumsilikat- och kompositskal när kvalitetskraven ökar.

