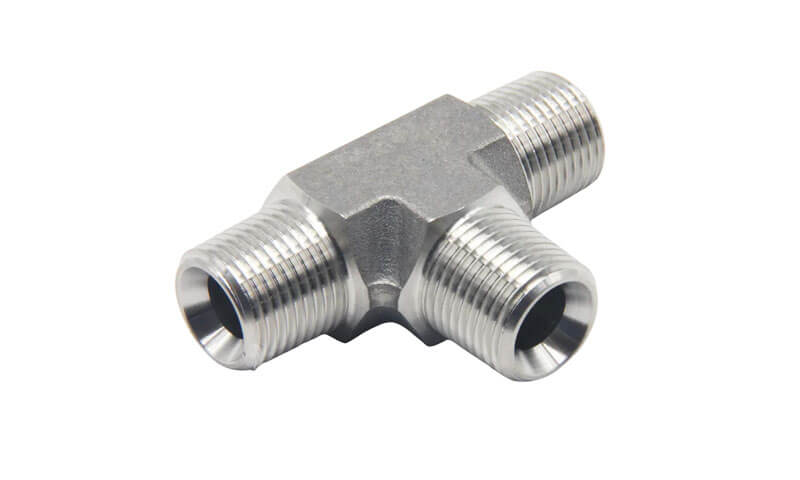
En rostfritt stål tee är en treports rörkoppling utformad för att dela, kombinera, eller omdirigera vätskeflödet i ett rörsystem.
Till skillnad från en enkel sektion av rör, en tee måste integrera tre flödespassager i en enda tryckinnehållande kropp samtidigt som den bibehåller tillräcklig mekanisk styrka, kontrollerad väggtjocklek, dimensionell noggrannhet, och pålitliga anslutningar till intilliggande rör.
I krävande applikationer, grenövergångens geometri påverkar också flödesfördelningen, lokal stresskoncentration, tryckförlust, och långsiktig servicetillförlitlighet.
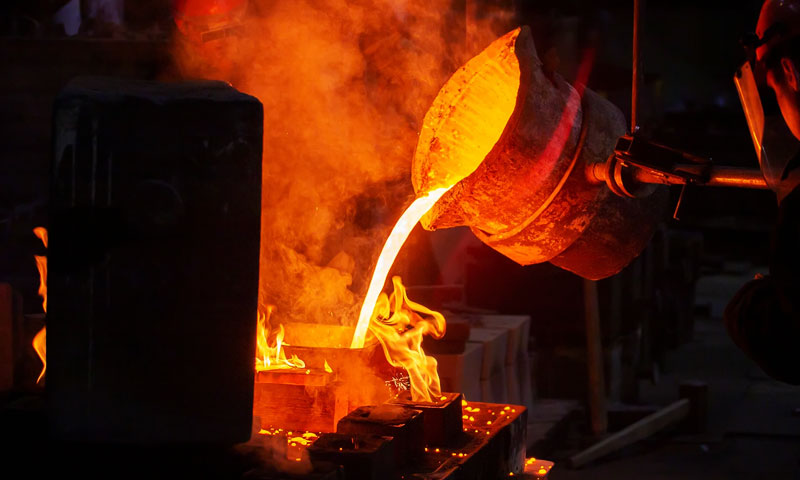
För komplexa anpassade tees, investeringsgjutning (gjutning av förlorat vax) ger ett effektivt sätt att reproducera den tredimensionella förbindelsen mellan löp- och grenpassagerna samtidigt som kroppen behålls som en integrerad gjutning.
Gjutningen fastställer den övergripande strukturgeometrin, medan CNC-bearbetning i efterhand kan producera gängor, borrar, tätningsytor, uttagsmått, och andra funktionella gränssnitt till de erforderliga toleranserna.
1. Vad är en t-shirt i rostfritt stål?
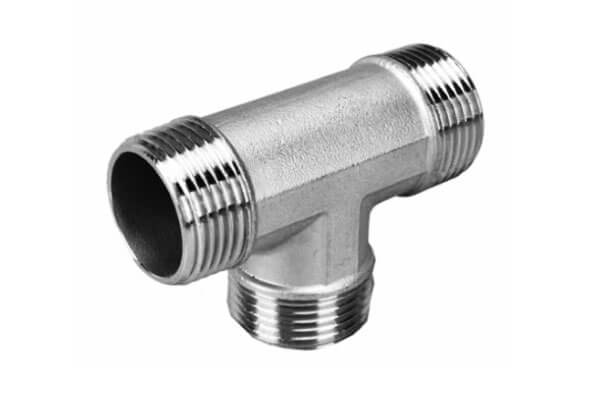
En rostfritt stål tee är en trevägsrörkoppling med en huvudpassage och en grenpassage som skär varandra med en kontrollerad geometri.
Den används för att dela en vätskeström i två riktningar, kombinera två strömmar till en, eller tillhandahålla en grenanslutning till en annan sektion av ett rörsystem.
De tre öppningarna kallas normalt de två ändarna av sikt och gren. I en jämn tee, de tre anslutningsstorlekarna är nominellt desamma. I en reducerande t-shirt, grenen eller ena sidan av banan har en mindre diameter.
Eftersom de tre passagerna skär varandra i en relativt kompakt kropp, skarven är mer tekniskt krävande än en rak rörkoppling.
Tillverkaren måste samtidigt kontrollera den inre passagegeometrin, yttre väggtjocklek, materiell sundhet, och anslutningsmått.
2. Materialteknik & Metallurgi
Materialval är grundläggande för prestanda för en anpassad rostfritt stål tee eftersom beslaget samtidigt måste stå emot inre tryck, korrosion, temperatur, mekanisk belastning, och tillverkningsvillkoren för investeringsgjutning.
Austenitiska rostfria stål: Cf8, CF8M, Cf3, och CF3M
CF8 rostfritt stål
ASTM A351 CF8 är ett gjutet austenitiskt rostfritt stål som i stort sett motsvarar smides 304 rostfritt stål.
Den innehåller vanligtvis ca 18–21 viktprocent krom och 8–11 viktprocent nickel, med kol begränsat till ungefär 0.08 vikt% maximalt.
CF8 ger god allmän korrosionsbeständighet, seghet, och kastbarhet, gör den lämplig för vatten, ånga, livsmedelsbearbetning, och många allmänna industriella vätskesystem.
CF8M rostfritt stål
ASTM A351 CF8M är gjuten 316-typ och innehåller vanligtvis ca 18–21 viktprocent krom, 9–12 viktprocent nickel, och 2–3 viktprocent molybden.
Molybdentillsatsen förbättrar motståndet mot lokal korrosion, särskilt gropfrätning och spaltkorrosion, i många kloridhaltiga miljöer.
CF8M anses därför allmänt vid exponering av kemikalier, marina förhållanden, eller mer krävande vätskeservice är inblandad.
För svetsade eller svetsreparerade sammansättningar, lågkolhalterna CF3 och CF3M kan ge en viktig metallurgisk fördel.
Deras kolhalt är i allmänhet begränsad till 0.03 vikt% maximalt, minskar tendensen till kromkarbidutfällning vid korngränserna under termisk exponering.
Detta hjälper till att minska risken för sensibilisering och tillhörande intergranulär korrosion, särskilt kring svetsade områden.
Duplex och super duplex rostfria stål
När en T-shirt i rostfritt stål utsätts för höga kloridkoncentrationer, havsvatten, offshore-miljöer, eller krävande tryck- och temperaturförhållanden, duplexa rostfria stål kan ge en användbar kombination av styrka och korrosionsbeständighet.
Duplex 2205 Rostfritt stål
Duplex 2205, vanligtvis identifieras av USA S32205 och tillhörande kastbetyg CD3MN, innehåller en blandad ferritisk-austenitisk mikrostruktur, typiskt inriktat nära ett balanserat fasförhållande efter lämplig lösningsbehandling.
Denna tvåfasiga struktur ger legeringen avsevärt högre sträckgräns än konventionella austenitiska gjutna rostfria stål samtidigt som den bibehåller stark motståndskraft mot kloridrelaterade korrosionsmekanismer.
Jämfört med CF8M, 2205 kan ge ungefär dubbelt så hög sträckgräns, beroende på tillämplig produktspecifikation och värmebehandlingsförhållanden.
Den ger också god motståndskraft mot kloridspänningskorrosion, grop, och spaltkorrosion.
Super duplex 2507 Rostfritt stål
Super duplex 2507, allmänt betecknade USA S32750 och förknippas med kastbetyg CD3MWCuN, innehåller högre halter av krom, molybden, och kväve än 2205.
Det ger därför högre hållfasthet och starkare motståndskraft mot lokal korrosion, vilket gör det lämpligt för svåra marina, havs-, och processmiljöer.
CK3MCuN Rostfritt stål
Ck3mcun skiljer sig från duplexa rostfria stål. Det är en höglegerat austenitiskt rostfritt stål med betydande molybden- och kvävetillsatser och är avsedd för starkt korrosiva miljöer där konventionella 304- eller material av typen 316 ger kanske inte tillräckligt motstånd.
Det bör därför övervägas separat från duplex- och superduplexmaterial när du väljer ett T-shirt i gjutet rostfritt stål.
3. Precisionsteknik & Produktionsprocessflöde
Tillverkar en skräddarsydd t-shirt i rostfritt stål av investeringsgjutning innebär en sekvens av noggrant kontrollerade steg.
Varje steg påverkar den slutliga kvaliteten, dimensionell noggrannhet, och mekaniska egenskaper.

CAD/CAM-formverktyg och stelningssimulering
Processen börjar med kundens ritning eller 3D-modell. Gjuteriets ingenjörsteam skapar en CAD-modell av t-shirten, inklusive tillägg för krympning, bearbetning, och utkast.
Formverktyg designas och bearbetas sedan med CAM-programvara.
Innan verktyg skärs, stelning och flödessimulering utförs med programvara som ProCAST eller MAGMA. Denna simulering förutsäger:
- Mögelfyllningsbeteende och potentiella kallstängningar.
- Stelningssekvens och krympningsporositet.
- Hot spots och kvarvarande spänningar.
- Placering av stigare och frossa.
Simulering gör att gjuteriet kan optimera gating och risering innan någon metall hälls, minska trial-and-error och förkorta utvecklingstiden.
Automatiserad mönsterinjektion och robotisk keramisk skalbyggnad
Vaxmönster framställs genom att injicera smält vax i formverktyget under tryck.
Automatiserade injektionsmaskiner säkerställer konsekventa mönsterdimensioner, densitet, och ytfinish. Mönster sätts sedan ihop på en central löpare eller inlopp, bildar ett träd.
Trädet doppas upprepade gånger i keramisk slurry och beläggs med stuckatur för att bygga ett keramiskt skal.
Detta görs ofta med hjälp av byggnad av robotskal system, som säkerställer konsekvent beläggningstjocklek och torkning.
De kiselsolprocess används vanligtvis för gjutgods i rostfritt stål eftersom det ger en slät, starkt skal med utmärkt dimensionsstabilitet.
Dewaxing, Skalsintring, och smältning
Efter att skalet når tillräcklig tjocklek, den värms upp för att smälta ut vaxet (dewaxing) och sedan sintrat vid hög temperatur för att stärka keramiken.
Det sintrade skalet är en ihålig form redo att hällas.
Smältning utförs i en induktionsugn, antingen i luft eller under vakuum, beroende på legerings- och kvalitetskrav.
Kemi verifieras genom spektrografisk analys innan hällning. Smält metall hälls i det förvärmda skalet, och gjutgodset får stelna under kontrollerade betingelser.
Finishing efter gjutning
Efter stelning, det keramiska skalet är bortbrutet, och gjutgodset skärs av från trädet. Portar och stigare tas bort genom slipning eller skärning.
Gjutningarna genomgår sedan:
- Skjutblåsning: För att ta bort rester av keramik och ytavlagringar.
- Slipning och efterbehandling: För att ta bort grindstubbar och blanda ytor.
- Lösning glödgning: För att återställa korrosionsbeständigheten och optimera egenskaperna.
- Passivering: För att ta bort fritt järn och förstärka det passiva oxidskiktet.
- CNC-gängning: För NPT, Bsp, eller metriska gängade ändar.
- Förberedelse av hylsa eller stumsvetsände: För att uppfylla ASME B16.9 eller B16.11 krav.
- Besiktning och provning: Dimensionell, visuell, Ndt, och tryckprovning.
Varje steg är dokumenterat och spårbart, säkerställa att den färdiga t-shirten uppfyller kundens specifikationer.
4. T-shirt i rostfritt stål vs. Smidda och tillverkade t-shirts
Investeringsgjutna, smidig, och tillverkade T-stycken i rostfritt stål kan alla användas för att skapa trevägsröranslutningar,
men deras tillverkningsvägar producerar olika kombinationer av geometri, metallurgisk struktur, krav på bearbetning, produktionsekonomi, och anpassningsförmåga.
Valet bör därför baseras på den faktiska tryckklassen, materiell, geometri, produktionsvolym, och tillämpliga rörkrav snarare än att anta att en tillverkningsprocess är universellt överlägsen.
| Kärnegenskaper | Investeringsgjutna T-shirt i rostfritt stål | T-shirt i smidd rostfritt stål | Tillverkad t-shirt i rostfritt stål |
| Tillverkningsprincip | Smält rostfritt stål stelnar i en precisionskeramisk form | Uppvärmt smidesämne deformeras plastiskt under kontrollerade smideskrafter | Rör, tallrik, eller smidda komponenter skärs, inpassad, och svetsade |
| Komplex geometri | Excellent | Bra, men formen begränsas av smidesövningar | Hög, men komplex geometri kan kräva flera delar |
| Konstruktion i ett stycke | Ja | Ja | Vanligtvis sammansatt och svetsad |
| Intern passage geometri | Utmärkt för lämpliga investeringsgjutna konstruktioner | Bra för relativt konventionella passager | Mycket flexibel, men tillverkning är mer involverat |
| Materialstruktur | Gjuten mikrostruktur, kontrolleras genom stelning och värmebehandling | Dekorerad, fungerade struktur | Smide/tillverkat material plus svetszoner |
| Anpassning | Utmärkt för icke-standardiserade dimensioner och grenkonfigurationer | Bra, men verktygs- och smidesbegränsningar ökar med komplexiteten | Utmärkt för speciella eller mycket stora konfigurationer |
| Bearbetningskrav | Måttlig; anslutnings- och tätningsytor normalt bearbetade | Ofta måttlig till hög | Måttlig till hög beroende på tillverkning |
Svetsar |
Ingen strukturell svetsning krävs i den grundläggande T-kroppen | Ingen strukturell svetsning krävs i den smidda kroppen | Flera svetsar kan krävas |
| Verktygskrav | Mönster/verktyg krävs | Smidesformar kan behövas | Lägre dedikerade verktygskrav |
| Komplexa små till medelstora delar | Mycket lämplig | Lämplig | Kan vara mindre ekonomiskt |
| Stora specialtröjor | Processberoende | Processberoende | Ofta praktiskt |
| Upprepa produktion | Utmärkt när verktyget väl är etablerat | Excellent | Bra |
| Huvudsaklig tillverkningsfördel | Komplex integrerad geometri med nästan nätform | Smide mekanisk struktur och etablerade smidesvägar | Flexibel tillverkning med relativt låg initial bearbetning |
| Huvudbegränsning | Kräver rigorös kontroll av gjutningens sundhet och stelning | Mindre flexibel för intrikat geometri | Svetskvalitet, distorsion, och kvarvarande stress kräver kontroll |
5. Industrianvändning & Real-World Fallstudier
Anpassade t-shirts av rostfritt stål används inom ett brett spektrum av industrier och applikationer.

Kemisk och petrokemisk: Rörsystem för syror, lösningsmedel, och reaktiva kemikalier. CF8M och duplexlegeringar är vanliga.
Olja och gas: Offshore-plattformar, raffinaderier, och rörledningar. Duplex och super duplex t-shirts används för havsvatten och högkloridservice.
Kraftproduktion: Ånga, kylvatten, och rökgasavsvavlingssystem. CF8M och höglegerade rostfria stål används.
Läkemedel och bioteknik: Ren ånga, renat vatten, och processrör. CF3M och elektropolerade tees är vanliga.
Mat och dryck: Processrör för mejeriprodukter, bryggning, och matbearbetning. CF8M och hygienisk design används.
Marin: Havsvattenrör, ballastsystem, och däcksdränering. Duplex och super duplex tees är att föredra.
Vattenbehandling: Avsaltning, avloppsvatten, och kemiska doseringssystem. CF8M och duplexlegeringar används.
6. Välj DEZE som din tillverkare av anpassade t-shirts i rostfritt stål
Denna teknik tillhandahåller integrerade anpassade lösningar för gjutning av rostfritt stål och CNC-bearbetning för komplexa rördelar och industriella komponenter.
Från initial ingenjörsgenomgång och materialval till investeringsgjutning, värmebehandling, CNC -bearbetning, ytbehandling, och slutbesiktning, DETTA hanterar de viktigaste tillverkningsstegen inom ett integrerat arbetsflöde.
Som en Iso 9001:2015-auktoriserad tillverkare, DETTA upprätthåller produktionsspårbarhet och kvalitetskontroll genom hela tillverkningsprocessen. Besiktning och provning kan ordnas enligt projektkrav.
Kontakta den här med din teckning, 3D-modell, materialspecifikation, mått, eller applikationskrav.
Vårt ingenjörsteam kan se över designen och utveckla en lämplig skräddarsydd t-gjutlösning i rostfritt stål för ditt projekt.
7. Slutsats
Anpassade rostfria T-stycken är kritiska komponenter i rörsystem där korrosionsbeständighet, tryckintegritet, och tillförlitlighet är avgörande.
Investeringsgjutning erbjuder en unik kombination av designfrihet, materiell flexibilitet, och kostnadseffektivitet som gör den idealisk för komplexa tees i medelstora till höga volymer.
Från CF8 och CF8M austenitiska kvaliteter till duplex och super duplex legeringar, materialvalet måste matcha servicemiljön.
Lösningsglödgning är avgörande för att återställa korrosionsbeständigheten och optimera de mekaniska egenskaperna.
Precisionsbearbetning säkerställer att slutförberedelserna, trådar, och dimensioner uppfyller kraven för rörsystemet.
Att välja rätt tillverkningspartner är viktigt. Ett gjuteri med ingenjörskunnande, egen bearbetning, värmebehandlingsförmåga, och ett starkt kvalitetssystem kan hjälpa till att säkerställa att varje t-shirt fungerar tillförlitligt i sin avsedda användning.
DEZE är positionerad som en sådan partner, erbjuder det tekniska djupet och produktionskapaciteten som behövs för skräddarsydda tee-projekt i rostfritt stål.
Vanliga frågor
Varför använda investeringsgjutning för en t-shirt i rostfritt stål?
Investeringsgjutning är lämplig för komplex tee-geometri eftersom det kan producera loppet, gren, korsning, och yttre struktur som en integrerad gjutning.
Kritiska gränssnitt som trådar, borrar, och tätningsytor kan sedan CNC-bearbetas.
Kräver en t-shirt i rostfritt stål värmebehandling?
Många gjutna rostfria stålkvaliteter kräver eller drar nytta av ett specificerat värmebehandlingsförhållande.
För austenitiska och duplexa gjutgods, lösningsbehandling är vanligtvis viktig för att uppnå de nödvändiga metallurgiska och korrosionsegenskaperna. Den exakta cykeln är betygsspecifik.
Vad är skillnaden mellan en likvärdig tee och en reducerande tee?
En lika stor tee har alla tre öppningar lika stora. En reducerande tee har en grenöppning som är mindre än löpöppningarna. Reducerande tees används när endast en del av flödet avleds.
Kan investeringsgjutna tees användas i högtrycksservice?
Ja, när det är rätt utformat, kasta, värmebehandlad, och inspekteras. Investeringsgjutna T-stycken kan uppfylla tryck- och läckagetestkrav för många högtryckstillämpningar.
För extrema påfrestningar, smidda tees kan vara att föredra.
Vilka slutförberedelser finns för rostfria tees?
Vanliga ändförberedelser inkluderar gängad (Npt, Bsp), sockelsvets, rumpsvets, och flänsad. Valet beror på rörsystemet, tryck, och monteringskrav.