Få mekaniska problem är så frustrerande som en avskalad skruv. Det händer ofta i värsta möjliga ögonblick – under en reparation, en församling, eller en demontering som borde ha tagit minuter.
Skruvmejseln snurrar värdelöst, huvudet tuggas upp, och fästet vägrar att vika.
Det som följer är ofta en kaskad av improviserade lösningar, av vilka några skadar arbetsstycket, de omgivande komponenterna, eller personen som håller i verktyget.
Den här guiden förklarar den praktiska mekaniken bakom borttagning av avskalad skruv, från första inspektion till avancerade utvinningsmetoder.
1. Vad är en avskalad skruv?
En avskalad skruv är ett fästelement vars drivning har — slitsen, korsa, hex, eller annan urtagning – har skadats till den punkt där drivverktyget inte längre kan överföra tillräckligt med vridmoment för att vrida det.
Strippning kan påverka huvudet (drivurtaget), trådarna, eller båda. I allmänt bruk, "avskalad skruv" syftar vanligtvis på ett skadat drivurtag, medan en "avskalad gänga" syftar på skadade gängor i hålet eller på själva skruven.

2. Bedöm skruven innan du försöker ta bort den
Innan du applicerar ytterligare vridmoment, först utvärdera skruven, arbetsstycket, och den troliga orsaken till misslyckandet.
Korrekt identifiering hjälper till att förhindra ytterligare skador och avgör om en enkel förarteknik eller en mer aggressiv extraktionsmetod är lämplig.
| Bedömningspunkt | Vad du ska kontrollera | Varför det spelar roll |
| Drivtyp | Phillips, Pozidriv, slitsad, hex, Torx, Robertson, eller säkerhetsenhet | Fel drivrutin kan orsaka snabb cam-out och ytterligare strippning |
| Fördjupningsskick | Något rundad, delvis skadad, allvarligt skadad, eller helt förstörd | Bestämmer om originaldrivningen fortfarande kan överföra användbart vridmoment |
| Huvudposition | Utstående, spola, eller infälld | Påverkar om tång, extraktorer, eller borrning kan användas |
| Bedöm åtkomst | Kan du nå skruven med de verktyg du har? Finns det plats för en borrmaskin, en extraktor, eller ett roterande verktyg? Är skruven i ett trångt utrymme? | Begränsad åtkomst kan begränsa borttagningsmetoden |
Skruvmaterial |
Rostfritt stål, kolstål, mässing, aluminium, eller andra legeringar | Material påverkar styrkan, deformation, gallande, och borrbeteende |
| Arbetsstyckets material | Stål, aluminium, plast, trä, sammansatt, etc. | Bestämmer den tillåtna kraften, värme, och kemisk exponering |
| Korrosion eller gänglås | Rost, oxidation, vita korrosionsprodukter, eller synlig låsmassa | Indikerar att överdrivet trådmotstånd kan bidra till problemet |
| Konsekvenser av misslyckanden | Risk för trådar, tätningsytor, precisionskomponenter, eller dyra sammansättningar | Hjälper till att avgöra hur konservativ borttagningsprocessen ska vara |
Identifiera driv- och fördjupningstillståndet
Börja med att bekräfta den exakta drivprofilen och välj en korrekt matchad bit. Undersök urtaget under god belysning; förstoring kan vara användbart för små fästelement.
Ett något skadat urtag kan fortfarande acceptera rätt drivrutin, medan en kraftigt rundad urtagning kan kräva en extraktor eller annan borttagningsmetod.
Huvudets position är lika viktig. En utskjutande huvud kan tillåta grepp med tång eller låstång, medan a spolhuvud eller försänkt huvud ger generellt mindre mekanisk åtkomst.
Tänk på skruv och arbetsstyckematerial
Materialen i både fästelementet och komponenten som ska sammanfogas påverkar utvinningsstrategin.
Fästelement i rostfritt stål kan vara känsliga för skador, medan mjukare material som mässing eller aluminium kan deformeras vid överdrivet vridmoment.
Liknande, aluminium, plast, och färdiga ytor kan skadas av aggressiv borrning, hög värme, eller olämpliga penetrerande produkter.
Kontrollera om det finns korrosion eller kramper
En avskalad enhet är inte alltid det enda problemet. Rost, galvanisk korrosion, förorening, eller gänglåsande föreningar kan avsevärt öka det vridmoment som krävs för borttagning.
I dessa situationer, Att helt enkelt applicera mer kraft på det skadade urtaget kan göra att skruvhuvudet försämras ytterligare.
Tänk på konsekvenserna av misslyckande
Innan du eskalerar till borrning eller skärning, överväga vad som händer om operationen går fel.
Skruvar installerade i precisionsenheter, tryckhaltig utrustning, bränslesystem, eller dyra komponenter kan kräva ett mer kontrollerat tillvägagångssätt eftersom skador på det omgivande materialet kan vara dyrare än själva fästelementet.
Förbered lämpliga verktyg
En grundläggande extraktionsinställning kan innehålla en drivrutin med rätt storlek, penetrerande smörjmedel där så är lämpligt, hammare, tång eller låstång, skruvutdragare, vänster borr, en mittstämpel, och ett roterande verktyg.
Skyddsglasögon bör bäras vid kollision, skärande, eller borrningsoperationer är inblandade.
3. Hur man tar bort en lätt avskalad skruv
En lätt avskalad skruv är en där urtaget fortfarande är mestadels intakt men föraren tenderar att glida.
Detta är den enklaste situationen att lösa, och de minst invasiva metoderna bör prövas först.
Använd rätt drivrutin
Det första steget är att kontrollera att drivrutinen matchar skruven exakt.
För Phillips skruvar, använd rätt Phillips storlek; för sexkantsfästen, välj den exakta metriska eller brittiska storleken. Bitsen ska sitta helt i urtaget utan överdriven rörelse från sida till sida.
En slitna, underdimensionerad, eller felaktig bit minskar kontaktytan och ökar sannolikheten för ytterligare strippning. Det räcker ofta att byta ut en skadad drivbit för att återställa tillförlitligt ingrepp.
Applicera ett fast axiellt tryck
Tryck medbringaren bestämt mot skruven samtidigt som du vrider den långsamt. Att bibehålla axiellt tryck håller borrkronan sittande och hjälper till att förhindra cam-out, speciellt när urtaget redan har blivit mindre deformerat.
Använd kontrollerad, gradvis vridmoment snarare än en plötslig eller ryckig rörelse. Målet är att bibehålla engagemanget under hela den första breakouten.
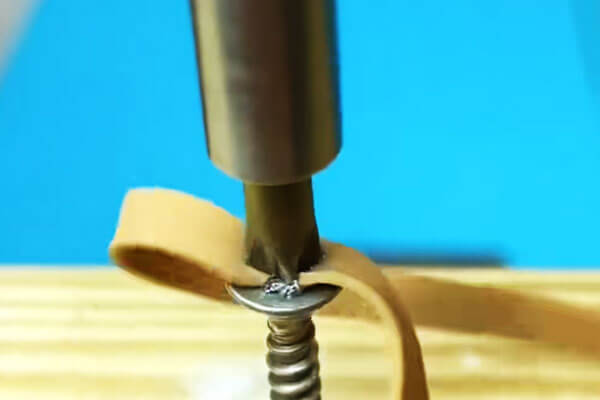
Förbättra friktionen med ett gummiband
För en lätt skadad urtagning, lägg ett brett gummiband eller liknande högfriktionsmaterial över skruvhuvudet och pressa medbringaren genom det.
Materialet kan fylla små luckor mellan drivenheten och det skadade urtaget, ökande kontakt och friktion.
Denna metod är billig och bäst lämpad för skruvar med begränsade ytskador. Det blir ineffektivt när drivgeometrin är väsentligt förstörd.
Prova en alternativ drivrutin noggrant
Om originalföraren fortsätter att glida, ett annat verktyg kan ge bättre engagemang.
Beroende på skruvgeometrin, en annan storlek eller kompatibel drivprofil kan passa de återstående ytorna mer effektivt.
Det alternativa verktyget ska fortfarande sitta stadigt och förbli i linje med skruvaxeln.
Att tvinga in en överdimensionerad eller dåligt anpassad bit i urtaget kan orsaka permanent skada snarare än att förbättra greppet.
Lägg till slippasta för extra grepp
En liten mängd fint slipmedel eller ventilslipmedel som placeras i urtaget kan öka friktionen mellan föraren och det skadade skruvhuvudet.
Denna teknik är särskilt användbar när fördjupningen är lätt rundad men fortfarande strukturellt intakt.
Använd endast en liten mängd och förhindra att slipande partiklar kommer in i känsliga mekanismer eller tätningsområden.
Placera föraren med lätt knackning
För en skruv med delvis rundad urtagning, Att lätt knacka på änden av föraren med en hammare kan hjälpa den att sitta stadigare.
Detta bör göras med kontrollerad kraft, speciellt när skruven är installerad i aluminium, plast, eller något annat relativt mjukt material.
Syftet är att förbättra engagemanget, att inte deformera skruvhuvudet ytterligare.
Använd penetrerande smörjmedel när motståndet är högt
Om skruven är åtdragen på grund av korrosion, förorening, eller friktion i gängorna, en lämplig penetrerande smörjmedel kan minska borttagningsmotståndet.
Applicera en liten mängd runt det gängade området och ge tillräckligt med tid för penetration innan du försöker ta bort igen.
Smörjmedel reparerar inte en avskalad enhet, men en minskning av det erforderliga brytmomentet kan göra det återstående drivingreppet tillräckligt för borttagning.
Vrid långsamt och behåll kontrollen
När föraren är ordentligt inkopplad, applicera vridmoment långsamt och stadigt. Undvik elverktyg i detta skede om inte applikationen specifikt tillåter dem och vridmomentet kan kontrolleras noggrant.
Om föraren fortsätter att halka trots dessa åtgärder, stoppa i stället för att upprepade gånger skada urtaget.
Skruven har troligen utvecklats från ett något avskalat tillstånd till ett måttligt eller kraftigt avskalat fästelement, vid vilken tidpunkt en extraktor, tång, eller kontrollerad borrteknik kan vara lämpligare.
4. Hur man tar bort en måttligt avskalad skruv
En måttligt avskalad skruv har ett drivurtag som är kraftigt skadat men som fortfarande ger ett användbart ingrepp.
En vanlig skruvmejsel kan komma in i urtaget men glider så snart som ett betydande vridmoment appliceras.
I detta skede, borttagningsmetoden bör skapa en ny, mer tillförlitligt mekaniskt gränssnitt snarare än att upprepade gånger använda den skadade enheten.
Klipp en ny slot
Om skruvhuvudet är åtkomligt, att skära ett nytt spår är ett praktiskt och pålitligt alternativ.
Använd ett roterande verktyg med en tunn kapskiva för att bilda en rak slits över huvudet, använd sedan en platt skruvmejsel av rätt storlek för att vrida fästet.
Snittet ska vara tillräckligt djupt för att ge säkert ingrepp men inte så djupt att det försvagar huvudet eller når det omgivande arbetsstycket.
Skydda närliggande ytor från metallpartiklar, gnistor, och oavsiktlig kontakt med skärhjulet.

Använd en skruvdragare
En skruvutdragare är speciellt utformad för att ta bort fästelement med skadade drivurtag. För en konventionell spiral-flute extraktor, det allmänna förfarandet är:
- Markera mitten av skruvhuvudet, helst med en mittstans.
- Borra ett pilothål till den storlek som rekommenderas för extraktorn.
- Sätt in extraktorn i pilothålet.
- Vänd den moturs med ett lämpligt handtag eller tappnyckel så att skärräfflorna greppar skruven.
- Fortsätt använda kontrollerat vridmoment tills skruven börjar rotera.
Extraktorstorlek bör väljas enligt skruvdiametern och tillverkarens rekommenderade pilothålsstorlek.
Att borra för stort hål minskar den kvarvarande väggtjockleken som är tillgänglig för att utsugaren ska kunna greppa, medan borrning utanför centrum kan skada de omgivande gängorna.
Prova en vänsterborr
En vänster borr roterar moturs, samma riktning som normalt används för att lossa en skruv.
Som biten skär in i fästet, dess skärverkan kan ibland generera tillräckligt med friktion för att skruva ut skruven utan att behöva en separat utsug.
Denna teknik är särskilt användbar när skruven är skadad men inte hårt beslagtagen.
Det är ofta värt att prova innan man flyttar till en dedikerad extraktor eftersom borr- och utsugningsfunktionerna kan ske i en enda operation.
Använd låstång på ett exponerat huvud
När skruvhuvudet sticker ut tillräckligt ovanför arbetsstycket, låstång kan ge ett direkt mekaniskt grepp.
Justera käftarna så att de klämmer fast runt huvudet, applicera sedan en konstant kraft moturs.
Denna metod fungerar bäst när det finns tillräckligt med exponerat huvudområde för att käkarna ska kunna greppa utan att glida. Den är mindre lämplig för infällda eller infällda skruvar.
Forma om skruvhuvudet
Ett skadat huvud kan ibland omvandlas till ett nytt drivgränssnitt med hjälp av ett roterande verktyg.
Beroende på tillgängligt utrymme, huvudet kan omformas till en slits, sexkantsprofil, eller annan användbar geometri.
Den nya drivfunktionen bör ha tillräckligt djup och parallella kontaktytor för att effektivt överföra vridmoment.
Undvik att ta bort överflödigt material från huvudet, speciellt på fästelement med liten diameter.
Applicera kontrollerad värme när trådskåpet finns
Värme kan hjälpa när en skruv är säkrad med en gänglåsande blandning. Beroende på den specifika sammansättningen och monteringen, kontrollerad uppvärmning kan minska dess hållfasthet.
Ett praktiskt utbud på ca 100–150°C kan vara effektivt för vissa medelstarka gänglåsningsprodukter, men den lämpliga temperaturen bör baseras på specifika produktdata snarare än behandlas som ett universellt värde.
En värmepistol eller lödkolv ger generellt bättre kontroll än en öppen låga.
Före uppvärmning, överväg närliggande plast, sälar, beläggningar, ledningar, smörjmedel, och andra värmekänsliga komponenter.
Kombinera borttagningsmetoder när det behövs
Måttligt avskalade skruvar svarar ofta bäst på en kontrollerad kombination av tekniker.
Till exempel, ett korroderat fästelement kan först dra nytta av penetrerande smörjmedel, följt av noggrant kontrollerad värme där det är kompatibelt, och sedan utdragning med vänster borr eller skruvavdragare.
Den viktiga principen är att minska det vridmoment som krävs för borttagning samtidigt som det mekaniska ingreppet förbättras.
Om urtaget fortsätter att försämras eller utdragaren inte kan få ett säkert grepp, stoppa innan du orsakar ytterligare skada på skruven eller arbetsstycket.
På den punkten, kontrollerad borrning eller fullständigt avlägsnande av fästelement kan vara det lämpligaste tillvägagångssättet.
5. Hur man tar bort en kraftigt avskalad eller försänkt skruv
En kraftigt avskalad eller försänkt skruv har ett helt skadat drivurtag, ett brutet eller klippt huvud, eller ett huvud placerat under den omgivande ytan.
I detta skede, konventionella skruvmejslar är vanligtvis ineffektiva, och borttagning måste utföras med större kontroll för att undvika förstoring av hålet, skadar det omgivande materialet, eller förstöra de ursprungliga trådarna.
Borra ur skruven
När enheten är helt oanvändbar, kontrollerad borrning är en av de mest pålitliga borttagningsmetoderna.

Första, Använd A mittstämpel för att fastställa en exakt startpunkt i mitten av skruven. Borra ett litet pilothål och öka sedan borrdiametern gradvis.
Gradvis förstoring ger bättre kontroll och hjälper till att förhindra oavsiktlig skada på det omgivande arbetsstycket.
Om skruvhuvudet skiljs från skaftet, de sammanfogade komponenterna kan vanligtvis separeras först. Det återstående skaftet kan sedan tas bort med en låstång eller en extraktor.
Vid behov, fästelementet kan borras igenom helt, följt av inspektion och reparation av det ursprungliga gängade hålet.
För infällda skruvar, att bibehålla borruppriktning med skruvaxeln är särskilt viktigt. Även en liten vinkelavvikelse kan skada föräldragängorna, speciellt i hål med liten diameter.
Använd en extraktor för en trasig skruv
När skruvhuvudet har klippt av, en konventionell huvudgreppsmetod är inte längre möjlig.
En trasig skruv kan användas genom att borra ett lämpligt hål i det exponerade skaftet och koppla in extraktorn med det återstående fästelementet.
Extraktorn bör väljas enligt skruvdiametern och tillverkarens rekommenderade pilothålsstorlek.
Överdrivet vridmoment bör undvikas eftersom en härdad extraktor själv kan gå sönder inuti fästelementet, skapar ett betydligt svårare borttagningsproblem.
Skär av skruvhuvudet
När huvudet är tillgängligt och det primära målet är att separera de monterade komponenterna, att skära av huvudet kan vara effektivt.
Ett roterande verktyg med en kapskiva, bågfil, eller lämpligt slipverktyg kan ta bort huvudet, lämnar skaftet för senare extraktion.
Denna metod är särskilt praktisk när fästelementet ska bytas ut och bevarandet av själva skruven inte är viktigt. Försiktighet måste iakttas för att undvika att skära i den passande komponenten.
Använd en pluggklippare i trä
För arbetsstycken av trä, en pluggskärare kan ta bort en liten cylindrisk sektion av material runt den skadade skruven.
Skruven och omgivande material kan sedan tas bort tillsammans, varefter den resulterande öppningen kan repareras med en matchande träplugg.
Denna teknik är främst tillämpbar på träbearbetning eftersom den tar bort en del av det omgivande materialet. Det är i allmänhet olämpligt där den ursprungliga ytgeometrin måste förbli intakt.
Använd en formslip eller hårdmetallgrad för stora fästelement
För större fästelement eller kraftigt skadade huvuden, en formslip eller hårdmetallgrad kan användas för att ta bort huvudet eller bearbeta en ny drivfunktion i den.
Detta tillvägagångssätt ger avsevärd materialavlägsningsförmåga, men den genererar också värme, Skräp, och en större risk att skada intilliggande ytor.
Den bör därför användas med kontrollerade verktygsrörelser och lämpligt ögonskydd.
Överväg EDM för svåra industriella tillämpningar
I precisionsreparations- och bearbetningsmiljöer, elektrisk urladdningsbearbetning (EDM) kan användas för att ta bort trasiga skruvar, härdade fästelement, eller till och med trasiga extraktorer.
Eftersom EDM tar bort elektriskt ledande material genom kontrollerade elektriska urladdningar snarare än konventionell mekanisk skärning, det kan vara särskilt användbart när fästelementet är svårt att borra eller när det är viktigt att bevara det omgivande gängade hålet.
Den huvudsakliga begränsningen är tillgängligheten: EDM kräver specialutrustning och är i allmänhet inte praktiskt för rutinmässiga fältreparationer.
Kombinera en vänsterborr med en extraktor
För en djupt infälld skruv, en vänsterborr följt av en skruvdragare kan vara en effektiv kombination.
Borren roterar moturs medan den skär i fästelementet, som kan lossa skruven innan en extraktor krävs.
Detta tillvägagångssätt har den ytterligare fördelen att det minskar mängden manuellt ingrepp när skruven är skadad men inte helt fast.
När professionell extraktion är mer lämplig
Professionell hjälp bör övervägas när fästelementet är placerat i en kritisk komponent, precisionsmontering, tryckinnehållande system, eller högvärdig del, speciellt när borrning kan äventyra det omgivande materialet.
En maskinist eller reparationsspecialist kan ha tillgång till precisionsborrning, EDM, utrustning för gängreparation, och specialiserade extraktionsverktyg.
I dessa situationer, Att bevara det ursprungliga hålet och gängorna kan vara viktigare än att minimera kostnaden för själva fästelementet.
Nyckelprincipen för svårt skadade skruvar är precision före kraft.
När konventionellt engagemang försvinner, noggrant kontrollerad borrning, extraktion, eller bearbetning är i allmänhet säkrare än att upprepade gånger applicera högre vridmoment på ett redan skadat fästelement.
6. Specialtekniker för korroderade eller kärva skruvar
Korrosion och anfall kan göra en mekaniskt sund skruv extremt svår att ta bort.
Rost, galvanisk korrosion, oxidation, eller gänglåsande föreningar kan skapa en stark bindning mellan fästelementet och det omgivande materialet.
I detta villkor, Att bara öka vridmomentet resulterar ofta i en avskalad drivning, klippt huvud, eller trasigt skaft.
Det mer effektiva tillvägagångssättet är att först minska motståndet vid leden och sedan applicera kontrollerad borttagningskraft.
Applicera penetrerande olja
En lämplig penetrerande olja kan hjälpa till att minska friktionen och lossa korrosionsprodukter runt gängförbandet.
Applicera produkten runt de exponerade gängorna eller gränsytan mellan skruven och arbetsstycket, ge sedan tillräckligt med tid för penetration.
För kraftigt korroderade fästelement, blötläggning i flera timmar eller över natten kan vara effektivare än upprepade korta appliceringar.
Lätt vibration eller lätt knackning under blötläggningsperioden kan också hjälpa smörjmedlet att nå trångare områden.
Alla penetrerande produkter är inte lämpliga för varje applikation. Kontrollera kompatibilitet med plast, beläggningar, sälar, och andra närliggande material före användning.
Applicera kontrollerad värme
Måttlig uppvärmning kan hjälpa till att bryta korrosionsbindningar och, i vissa fall, mjuka upp gänglåsande föreningar.
En värmepistol, lödkolv, eller kontrollerad torch kan vara lämpligt beroende på montering.
Temperaturen bör kontrolleras i enlighet med de inblandade materialen och den gänglåsningsprodukt som används.
Vissa medelstarka gänglåsande föreningar börjar förlora hållfasthet vid temperaturer runt 100–150°C, men tillverkarens tekniska data bör ha företräde.
Undvik överdriven värme, speciellt kring aluminium, polymerer, elektriska komponenter, sälar, beläggningar, och brandfarliga material.
Aluminium kräver särskild omsorg eftersom dess smältpunkt är ungefär 660° C, betydligt lägre än för stål.
Använd Thermal Cycling
För hårt gripna fästelement, upprepas uppvärmnings- och kylningscykler kan ibland vara mer effektivt än att hålla en konstant temperatur.
Expansion och kontraktion kan ändra kontaktförhållandena mellan skruven och det omgivande materialet något, hjälper till att penetrera smörjmedel att nå det gängade gränssnittet.
Denna teknik bör kontrolleras noggrant för att undvika termiska skador eller överdrivna temperaturgradienter i precisionskomponenter.
Använd en Impact Driver
En stötförare applicerar korta skurar av rotationskraft snarare än ihållande manuellt vridmoment.
Dessa korta vridmomentimpulser kan hjälpa till att bryta korrosionsbindningar samtidigt som de minskar tendensen att kontinuerligt överbelasta det skadade drivurtaget.
En manuell slagdrivare som slås med en hammare kan vara särskilt användbar eftersom slagkraften appliceras direkt längs skruvaxeln samtidigt som den producerar rotationsrörelse.
Korrekt inriktning är fortfarande viktigt för att undvika att skada huvudet.
Applicera kontrollerad vibration
Vibrationer eller lätta stötar runt fästelementet kan hjälpa till att spricka spröda korrosionsprodukter och minska den mekaniska bindningen vid gängorna.
En liten mekanisk gravör, styrt slagverktyg, eller liknande anordning kan användas där så är lämpligt.
Målet är att inte skada fästelementet eller arbetsstycket, men för att störa korrosionsskiktet tillräckligt för att tillåta smörjmedel och rotationskraft att arbeta mer effektivt.
Använd ett lämpligt rostborttagningsmedel
För kraftigt oxiderade stålfästen, en rostborttagningskemikalier kan hjälpa till att lösa upp korrosion runt fogen.
Fosforsyrabaserade produkter och dedikerade kelatbildande rostborttagare är exempel på metoder som används för detta ändamål.
Kemisk kompatibilitet är avgörande. Produkten ska användas strikt enligt dess tekniska och säkerhetsföreskrifter, speciellt när fästet är installerat i aluminium, pläterade komponenter, målade ytor, eller känsliga enheter.
Använd en vänsterborr
När skruven sitter fast ordentligt efter behandling, en vänster borr ger ett annat användbart alternativ.
Eftersom biten roterar moturs, dess skärverkan kan ibland lossa fästelementet och få det att backa ut under borrning.
Denna metod är särskilt användbar när urtaget redan är skadat och konventionella verktyg inte längre kan generera tillräckligt vridmoment.
Kombinera metoder snarare än att öka vridmomentet
Korroderade skruvar svarar ofta bättre på en sekvens av måttliga ingrepp än till en aggressiv operation.
Ett typiskt tillvägagångssätt är att applicera penetrerande smörjmedel, ge tid för penetration, införa kontrollerad värme eller vibration där så är lämpligt, och försök sedan ta bort det med en lämplig förare eller slagverktyg.
Nyckelprincipen är att minska motståndet innan vridmomentet ökar.
Tålamod är ofta en teknisk fördel vid korrosionsrelaterad borttagning av fästelement eftersom processen kan omvandla en löstagbar fastskruvad skruv till ett trasigt fästelement som kräver borrning eller specialiserad bearbetning.
7. Hur man tar bort en avskalad skruv utan att skada arbetsstycket
När du tar bort en avskalad skruv, skydd av arbetsstycket bör ha prioritet framför att spara fästelementet.
En billig skruv kan bytas ut, men skada på en bearbetad yta, gängat hål, målad finish, eller precisionskomponent kan vara svår eller kostsam att reparera.
En kontrollerad, ett progressivt tillvägagångssätt är därför viktigt.
Skydda den omgivande ytan
Innan du använder en borrmaskin, roterande verktyg, eller stötanordning, täck området runt skruven med maskeringstejp, kartong, en skyddsduk, eller en lämplig sköld.
Detta hjälper till att förhindra repor, metallspån, och gnistor från att nå färdiga ytor.
För målade, polerad, anodiserad, eller på annat sätt känsliga ytor, använd skydd som förblir säkert på plats utan att störa åtkomsten till verktyget.
Centrera stans exakt
När borrning är nödvändig, etablera borrpunkten så nära den centrum av skruvaxeln som möjligt.
En stans i mitten skapar en liten fördjupning som hjälper till att förhindra att borrkronan vandrar in i det omgivande materialet.
Noggrann centrering blir allt viktigare när skruvdiametern minskar. Ett off-center hål kan skada de ursprungliga gängorna och göra efterföljande extraktion svårare.
Begränsa borrdjup
Använd A borrstopp eller djupkrage när det är möjligt. Om dedikerad utrustning inte är tillgänglig, en synlig djupreferens kan ge ett grundläggande skydd, även om det är mindre exakt.
Borren bör penetrera endast så långt det är nödvändigt för den valda utvinningsmetoden.
För stort djup kan skada komponenten under skruven eller äventyra det ursprungliga gängade hålet.
Börja med det minsta effektiva verktyget
Använd den minst invasiva tekniken som kan ge tillräckligt engagemang.
Till exempel, en korrekt driver bör försökas före borrning, och en vänsterborr kan vara att föredra framför att omedelbart borra igenom skruven helt.
Progressiv eskalering minskar mängden material som tas bort och ger dig fler möjligheter att stanna innan arbetsstycket skadas.
Styr värme under borrning och kapning
Borrning och skärning genererar värme vid gränssnittet mellan verktyg och arbetsstycke. För hög temperatur kan påverka beläggningar, sälar, plast, lim, eller värmekänsliga komponenter.
Använd en lämplig skärvätska eller smörjmedel när det är kompatibelt med materialet och processen. Det kan minska friktion och värmeutveckling samtidigt som verktygets livslängd och skärkonsistens förbättras.
För sammansättningar som innehåller känsliga komponenter, värmesköldar eller lokal kylning kan också vara lämpligt.
Säkra arbetsstycket
Arbetsstycket ska hållas stadigt så att det inte kan röra sig oväntat under extraktion.
Rörelse kan orsaka föraren, borra, eller roterande verktyg för att glida, ökar risken för repor, off-center borrning, eller oavsiktlig skärning.
För precisionskomponenter, Stabil fixtur är särskilt viktig eftersom även en liten rörelse kan påverka borruppriktningen.
Bibehåll god sikt
Bra belysning och, där så är lämpligt, förstoring gör det lättare att övervaka skruvhuvudet, borrläge, och omgivande yta.
Detta är särskilt användbart för små fästelement, infällda skruvar, och komponenter med snäva spelrum.
En fri sikt gör att du också kan upptäcka förändringar i skruven eller arbetsstycket innan ett mindre problem blir permanent skada.
Vet när du ska sluta
Om verktyget slirar upprepade gånger, borren börjar vandra, arbetsstycket börjar deformeras, eller så fortsätter utvinningskraften att öka utan framsteg, stoppa och omvärdera metoden.
Att fortsätta att applicera vridmoment eller skärkraft efter att tekniken har misslyckats är ett av de vanligaste sätten att förvandla en avskalad skruv till ett skadat gängat hål eller arbetsstycke.
För dyra, sällsynt, säkerhetskritisk, eller precisionsbearbetade komponenter, professionell utvinning kan vara motiverad.
Specialiserade bearbetningsmetoder som t.ex precisionsborrning eller EDM kan ibland ta bort ett skadat fästelement samtidigt som det omgivande materialet bevaras mer effektivt än improviserade metoder.
8. Hur man förhindrar att skruvar lossnar
Att förhindra skruvskador är i allmänhet effektivare än att ta bort ett avskalat fästelement senare.
De flesta avskalningsproblem kan reduceras genom korrekt verktygsval, kontrollerat installationsmoment, lämplig utformning av fästelement, och ordentlig trådförberedelse.
Använd rätt drivrutin
Matcha alltid drivrutinstyp och storlek till skruven. Bitsen ska sitta helt och säkert i drivurtaget utan överdriven rörelse.
Slitna eller skadade förarspetsar bör bytas ut eftersom dåligt ingrepp ökar risken för utsvängning och urtagningsdeformation.
Applicera tillräckligt axiellt tryck
Håll medbringaren i linje med skruvens axel och applicera stadigt axiellt tryck medan du svänger.
Bra inriktning hjälper till att upprätthålla full kontakt mellan föraren och urtaget, speciellt när högre vridmoment krävs.
Kontrollinstallationsmoment
Överdragning är en viktig orsak till skador på fästelement. Där ett specificerat vridmoment är tillgängligt, använd en momentnyckel eller momentbegränsande drivkraft istället för att lita på överdriven manuell kraft.
Rätt vridmoment ska alltid följa fästelementets eller utrustningstillverkarens specifikation.
Smörjning kan avsevärt minska gängfriktionen, så att applicera ett smörjmedel utan att justera vridmomentkravet kan resultera i överdriven förspänning.
Välj högkvalitativa fästelement
Använd fästelement med lämplig materialstyrka, dimensionell noggrannhet, och korrekt utformade drivfunktioner.
Dåligt formade eller relativt mjuka skruvhuvuden är mer mottagliga för deformation, speciellt vid upprepad installation och borttagning.
Använd lämplig gängsmörjning
En lämplig förening mot grepp, smörjmedel, eller vax kan minska friktionen och hjälpa till att förhindra korrosionsrelaterade anfall.
Dock, smörjning ändrar friktionsegenskaperna hos den gängade leden och kan förändra förhållandet mellan applicerat vridmoment och bultförspänning.
Av detta skäl, Vridmomentvärden som anges för torra gängor bör inte automatiskt tillämpas på smorda fästelement.
Matcha skruven till appliceringsmaterialet
Fästelementets geometri bör vara kompatibel med materialet som ska fogas.
I relativt mjuka material som aluminium, plast, och trä, rätt trådform, skruvdiameter, och pilothålets storlek är viktiga för att uppnå adekvat ingrepp utan att skada materialet.
Där det anges, pilothål bör förberedas till den rekommenderade diametern istället för att förlita sig på överdriven installationskraft för att driva in fästelementet i materialet.
Återanvänd inte skadade skruvar
En skruv med ett synligt skadat drivurtag bör normalt bytas ut istället för att återanvändas.
Även mindre deformationer kan minska förarens ingrepp och öka sannolikheten för ytterligare skalning under efterföljande installation eller borttagning.
Använd trådskåpet på lämpligt sätt
Gänglåsande föreningar kan hjälpa till att förhindra lossning orsakad av vibrationer, men överdrivet eller onödigt starkt trådlås kan öka svårigheten att ta bort.
Välj lämplig styrka och appliceringsmängd enligt servicekraven och tillverkarens instruktioner.
Överväg mer robusta drivsystem
Där drive stripping är ett återkommande problem, själva fästelementets design kan behöva omprövas.
Torx, hex, och socket-head designs ger generellt mer positivt ingrepp än konventionella Phillips-drev och kan vara bättre lämpade för applikationer som kräver högre installationsmoment eller upprepad service.
Valet bör fortfarande baseras på det erforderliga vridmomentet, tillgänglig tillgång, fästelements mått, och servicemiljö.
Underhåll drivrutiner och monteringsverktyg
Håll förarbitarna rena, ordentligt sittande, och fri från överdrivet slitage.
För produktionsmontering, en vridmomentstyrt eller vridmomentbegränsande verktyg kan ge mycket mer konsekvent infästning än okontrollerad manuell eller elverktygsdrift.
9. Slutsats
Att ta bort en avskalad skruv är en problemlösningsövning som belönar tålamod, förberedelse, och rätt teknik.
Nyckeln är att noggrant bedöma situationen, börja med den minst invasiva metoden, och eskalera endast vid behov.
Förebyggande är den ultimata lösningen. Använda rätt drivrutin, applicera rätt vridmoment, välja kvalitetsfästen, och smörjgängor minskar alla sannolikheten för avskalning.
När strippning inträffar, att ha rätt verktyg och ett metodiskt tillvägagångssätt förvandlar ett frustrerande problem till en hanterbar uppgift.
Oavsett om du är en professionell tekniker, en skicklig hantverkare, eller en bestämd gör-det-själv, principerna i denna guide gäller. Bedöma, förbereda, gå metodiskt tillväga, och vet när du ska söka hjälp.
Med rätt tillvägagångssätt, även den mest envisa avskalade skruven kan tas bort utan att skada arbetsstycket eller tappa tålamodet.
Vanliga frågor
Vad är det enklaste sättet att ta bort en avskalad skruv?
För en lätt avskalad skruv, börja med korrekt dimensionerad drivenhet och fast axialtryck.
Att förbättra friktionen med ett gummiband eller slipmedel kan också hjälpa. Undvik att omedelbart borra skruven om inte enklare metoder misslyckas.
Kan en avskalad skruv tas bort utan att borra?
Ja. Beroende på skadan, du kan använda en korrekt passande drivrutin, gummisnodd, alternativ drivbit, låstång, en manuell slagdrivare, eller ett nyklippt spår.
Dessa metoder är mest effektiva när en del av det ursprungliga skruvhuvudet förblir tillgängligt.
Vilket är det bästa verktyget för att ta bort en dåligt avskalad skruv?
En skruvutdragare är ett av de mest använda verktygen för svårt skadade skruvar.
För svåra eller trasiga fästelement, vänster borr, precisionsborrning, eller EDM kan också vara lämpligt.
Kan WD-40 eller penetrerande olja ta bort en avskalad skruv?
Penetrerande olja reparerar inte en avskalad drivning, men det kan hjälpa när skruven är korroderad, förorenat, eller beslagtas.
Att minska gängmotståndet kan sänka vridmomentet som krävs för att ta bort fästelementet.
Hur tar man bort en avskalad skruv från aluminium?
Använd ett konservativt tillvägagångssätt eftersom aluminium är relativt mjukt och lätt kan skadas.
Upprätthåll noggrann uppriktning, undvik överdrivet vridmoment, och använd kontrollerad borrning vid behov. Att skydda de ursprungliga aluminiumgängorna bör vara ett primärt övervägande.
Hur tar man bort en avskalad skruv som är infälld under ytan?
Infällda skruvar är ofta svåra att greppa direkt. En kombination av vänster borr och skruvavdragare kan vara effektiv, förutsatt att borren kan centreras exakt.
Noggrann djupkontroll är avgörande för att undvika skador på det omgivande materialet.
Vad ska jag göra om skruvavdragaren går sönder inuti skruven?
Sluta använda ytterligare kraft. En trasig extraktor kan vara svår att borra eftersom många utdragare är härdade.
Beroende på komponent och fästelementstorlek, precisionsbearbetning eller EDM kan behövas för att ta bort det trasiga verktyget samtidigt som de omgivande trådarna bevaras.