

I krävande mekaniska system, en remskiva är mycket mer än ett enkelt räfflat hjul.
Det är en bärande transmissionskomponent som kontinuerligt måste hantera rep- eller kabelrörelser, radiella krafter, stötbelastningar, friktion, och upprepad cyklisk stress.
När en remskiva arbetar i kranar, gruvutrustning, marina maskiner, tunga lyftsystem, eller andra svåra servicemiljöer, kvaliteten på dess material och tillverkningsprocess påverkar direkt utrustningens tillförlitlighet.
Det är här skräddarsydda remskivor av gjutet stål erbjuda en avgörande teknisk fördel.
Den här artikeln utforskar de tekniska övervägandena bakom tillverkning av skräddarsydda gjutjärnsremskivor, från stålsorter och precisionsgjutning till bearbetning, värmebehandling, inspektion, ansökningar, och leverantörsval.
1. Vad är en gjutstålremskiva?
En remskiva av gjuten stål är en roterande mekanisk komponent som tillverkas genom att gjuta stål i en form och därefter bearbeta kritiska ytor till erforderliga dimensioner.
I lyft- och linhanteringssystem, det kallas också vanligtvis för en kärva.
Dess primära funktion är att vägleda, dirigera om, eller stödja en stållina eller liknande flexibelt element samtidigt som den tillhörande mekaniska belastningen överförs genom navet och axeln eller lagerenheten.
Till skillnad från ett enkelt hjul, en remskiva har noggrant konstruerad funktionell geometri. De repspår styr hur repet sitter på remskivan, medan navet och hålet överför lasten till den bärande axeln eller lagerarrangemanget.
Flänsar hjälper till att hålla repet i spåret och kan bidra till komponentens totala strukturella styvhet.
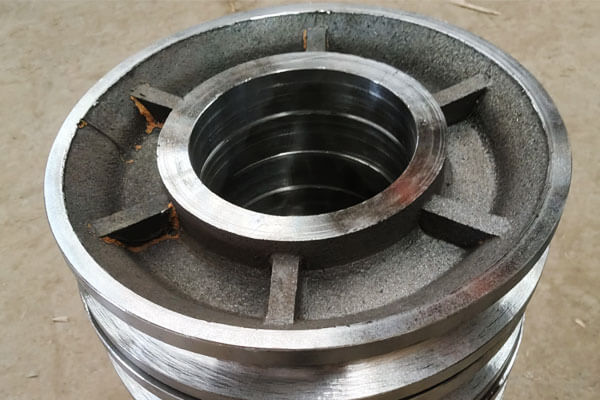
Huvudkomponenter i en gjutstålremskiva
| Komponent | Fungera | Viktiga tillverkningsöverväganden |
| Skiva/fälg | Stöder och styr repet | Groove profil, väggtjocklek, slitbidrag |
| Rep Groove | Tar emot och styr repet | Radie, djup, profilnoggrannhet, ytskick |
| Fläns | Hjälper till att hålla repet på remskivan | Höjd, tjocklek, koncentrisitet |
Nav |
Kopplar remskivan till axeln eller lagret | Måttnoggrannhet, strukturell styrka |
| Borra | Rymmer schakt, bussning, eller lagerarrangemang | Diameter, rundhet, koncentrisitet |
| Keyway | Överför vridmoment där tillämpligt | Positions- och dimensionsnoggrannhet |
| Monteringsfunktioner | Gränssnitt med omgivande utrustning | Placera, flathet, inriktning |
För en precisionsgjuten stålremskiva, dessa funktioner kräver inte alla samma tillverkningsnoggrannhet.
Gjutprocessen kan fastställa det mesta av den strukturella geometrin, medan CNC-bearbetning används för borrningen, bearing surfaces, räffla, nyckelspår, ändytorna, och andra kritiska gränssnitt.
2. Vanliga gjutna stålsorter för anpassade remskivor
Materialval för en remskiva av gjutstål bör baseras på arbetsbelastningen, påverkan, slitagekrav, driftstemperatur, korrosionsexponering, och nödvändig livslängd.
Förutom konventionellt kolgjutet stål, skräddarsydda remskivor kan använda låglegerade stål, slitstarkt stål med hög manganhalt, eller korrosionsbeständigt rostfritt stål när driftsmiljön kräver ytterligare prestanda.
| Material / Kvalitet | Legeringsfamilj | Nyckelprestandaattribut | Typiska remskivor |
| ASTM A216 Gr. Wcb | Kolgjutet stål | Bra styrka, Utmärkt gjutbarhet, bra bearbetbarhet, kostnadseffektiv | Allmänna remskivor, industriell materialhantering, ljus- till medelstarka lyftsystem |
| ASTM A216 Gr. Wcc | Kolgjutet stål | Högre specificerad hållfasthet än WCB, bra seghet och gjutbarhet | Kraftiga industriremskivor, krankomponenter, krävande materialhanteringssystem |
| Låglegerat gjutet stål, Cr-mo / Ni-Cr-Mo | Låglegerat gjutstål | Högre styrka, förbättrad härdbarhet, bra seghet, bättre utmattningsprestanda efter värmebehandling | Kranskivor för tunga belastningar, bygghissar, gruvutrustning, högbelastade remskivor |
| ASTM A148 Höghållfasthetsgrader | Höghållfast gjutstål | Hög drag- och sträckgräns, lämplig för värmebehandling, stark lastbärande förmåga | Huvudskivor, tunga lyftredskap, stora industriella remskivor, höglastade maskiner |
ASTM A352 LCB / Lcc |
Lågtemperatur gjutstål | Förbättrad slagseghet vid låga temperaturer, lämplig för kalla driftförhållanden | Utomhus kranar, gruvutrustning i kalla regioner, marina och offshore lyftsystem |
| Austenitiskt rostfritt gjutet stål, Cf8 / CF8M | Rostfritt gjutet stål | Utmärkt korrosionsmotstånd, bra seghet, lämplig för kloridhaltiga miljöer med kvalitetsspecifika begränsningar | Marine remskivor, korrosiva materialhanteringssystem, utrustning för kemisk och livsmedelsförädling |
| Hadfield stål, ASTM A128 Gr. B | Austenitiskt stål med hög manganhalt | Utmärkt slagseghet och stark arbetshärdande respons under slipande service | Gruvutrustning, hantering av slipande material, kraftfulla remskivor och remskivor |
| Borlegerat gjutstål | Borlegerat stål | Hög härdbarhet, stark slitstyrka efter värmebehandling, lämplig för krävande cyklisk belastning | Medium- till tunga remskivor, slitstark materialhanteringsutrustning |
3. Anpassad tillverkningsprocess för gjutstålremskiva
Tillverkningsprocessen för en skräddarsydd remskiva av gjutet stål är en kontrollerad sekvens i vilken mönsternoggrannhet.
Eftersom remskivan är en bärande komponent, gjuteriet måste ägna särskild uppmärksamhet åt skivsektionen, nav, flänsövergångar, och andra områden där lokala förändringar i snitttjocklek kan påverka stelning och inre gjutkvalitet.
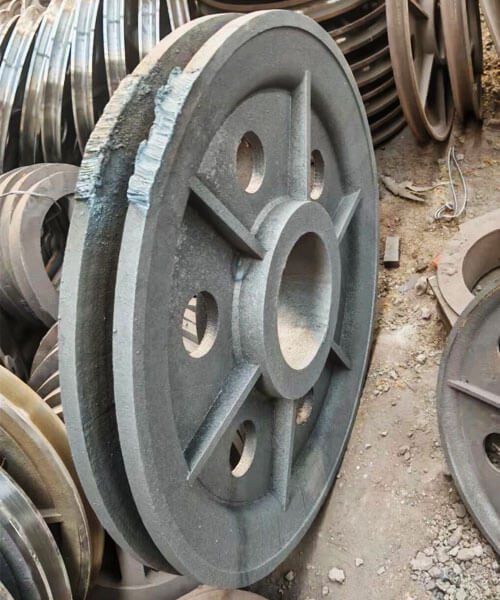
Mönsterskapande
Mönstertillverkning bestämmer remskivans grundgeometri och har därför en direkt inverkan på gjutnoggrannheten.
Mönstret måste återge skivan, nav, fläns, och andra gjutna egenskaper samtidigt som de innehåller lämplig krympning och bearbetning.
För investeringsgjutning, ett vaxmönster framställs normalt genom att injicera vax i en precisionsform.
Vaxmönstret representerar nära den slutliga remskivans geometri och används sedan för att skapa det keramiska skalet.
För sandgjutning, mönstret är vanligtvis tillverkat av harts, trä, metall, eller andra lämpliga material och används för att bilda formhåligheten.
Beroende på remskivans design, mönstret kan också innehålla drag- och skiljearrangemang för att möjliggöra tillförlitlig mögelborttagning.
För specialtillverkning av remskivor, mönsterdesignen ska tydligt skilja mellan gjutna ytor och ytor som kräver slutbearbetning.
Överdriven bearbetningstillägg ökar materialavlägsnande och kostnad, medan otillräcklig tillåtelse kan göra det svårt att uppnå de angivna slutmåtten.
Form- och kärntillverkning
Formen definierar den yttre geometrin hos den gjutna stålremskivan, medan kärnor används där inre håligheter eller passager inte kan bildas direkt av mönstret.
I sandgjutning, utvalda sand- och bindemedelssystem komprimeras runt mönstret för att skapa formhåligheten.
En kärna kan placeras för att producera det centrala hålet eller andra inre särdrag.
Kärnstyrka, dimensionell noggrannhet, permeabilitet, och positionering är särskilt viktiga eftersom förskjutning under gjutning kan påverka hålinriktningen och väggtjockleken.
I investeringsgjutning, vaxmönstret är upprepade gånger belagt med eldfast keramisk slurry och stuckatur för att bygga ett flerskiktsskal.
Efter att tillräcklig skalstyrka har uppnåtts, vaxet avlägsnas och den keramiska formen bränns.
Formen eller skalet måste ge tillräcklig styrka för att motstå smält stål samtidigt som den ger lämplig permeabilitet och termiskt beteende.
För precisionsgjutning av remskivor, defekter i formen kan överföras direkt till gjutytan eller ändra dimensionsnoggrannheten för kritiska egenskaper.
Stålsmältning och kemisk kontroll
Det valda gjutstålet smälts enligt kraven för den specificerade legeringen.
Induktionssmältning eller elektrisk ljusbågssmältning kan användas beroende på legeringen, gjuteriutrustning, och produktionskrav.
Innan du hällde, den smälta metallen kontrolleras normalt med kemisk analys, ofta med en spektrometer, för att verifiera att kol och legeringsämnen faller inom det specificerade sammansättningsintervallet.
Smältberedning kan också involvera:
- Slaggborttagning
- Deoxidation
- Temperaturjustering
- Inklusionskontroll
- Värmeidentifiering och spårbarhet
Kemisk kontroll är särskilt viktig för anpassade remskivor eftersom stålkvaliteten bestämmer svaret på efterföljande värmebehandling och påverkar styrkan, seghet, slitagebeteende, och lågtemperaturprestanda.
Grind, Matning, och hällning
Grind- och matningssystemet måste utformas så att det smälta stålet fyller remskivans hålighet smidigt och att stelningskrympningen kan kompenseras effektivt.
Remskivans geometri kan innefatta relativt tunga sektioner runt navet och nav-till-skiva-övergången.
Dessa områden kan förbli flytande längre än tunnare sektioner och kräver därför lämplig matning.
Grind- och stigarsystemet är utformat för att styra:
Metallflöde → fyllningssekvens → termisk balans → riktad stelning → krympkompensering
Under hällning, temperatur och gjuthastighet måste kontrolleras inom det processfönster som upprättats för legerings- och formsystemet.
För låg metalltemperatur kan leda till ofullständig fyllning eller kalla stängningar, medan olämpliga flödesförhållanden kan öka turbulensen och risken för oxid- eller inneslutningsrelaterade defekter.
Vid behov, gjutsimulering kan användas för att utvärdera fyllning och stelning före produktion och för att identifiera potentiella hot spots eller matningsproblem.
Stelning och kylning
När hålrummet har fyllts, det smälta stålet börjar stelna.
Detta steg är kritiskt eftersom stål genomgår volymetrisk kontraktion under kylning, och dåligt kontrollerad stelning kan ge krymphåligheter, inre porositet, hett sprickbildning, och kvarstående stress.
Målet är generellt att främja ett kontrollerat och företrädesvis riktat stelningsmönster, med tyngre sektioner som förblir matningsbara tills tillräckligt med metall har stelnat någon annanstans.
Beroende på gjutningsdesign, gjuteriet får använda:
- Risers
- Frossa
- Kontrollerade formtemperaturer
- Optimerade sektionsövergångar
- Specifika hällförhållanden
Kylningsbeteendet påverkar också den resulterande mikrostrukturen och de mekaniska egenskaperna.
Alltför kraftiga eller ojämna termiska gradienter kan bidra till distorsion och kvarvarande spänningar, speciellt i stora eller geometriskt komplexa remskivor.
Shakeout och gjutstädning
Efter att gjutgodset har svalnat tillräckligt, formen eller det keramiska skalet tas bort.
För sandgjutningar, denna operation kallas i allmänhet skakning, under vilken den härdade sandformen och kärnorna bryts bort från gjutgodset.
För investeringsgjutgods, det keramiska skalet avlägsnas mekaniskt eller bearbetas på annat sätt för att exponera stålgjutgodset.
Gjutgodset separeras sedan från dess port- och stigarsystem. Typiska rengöringsoperationer inkluderar:
- Skär av grindar och stigare
- Slipning
- Skjutblåsning
- Borttagning av vidhäftande formmaterial
- Lokal förband av icke-funktionella ytojämnheter
Syftet med detta steg är att erhålla en ren gjutning som lämpar sig för värmebehandling och inspektion samtidigt som man undviker onödig borttagning av oädel metall.
4. Precisionsbearbetning av gjutna remskivor
Precision CNC -bearbetning omvandlar den gjutna stålremskivan från en nästan nätformad gjutning till en färdig funktionell komponent.
Repspåret, borra, nyckelspår, nav, och monteringsytor är de primära bearbetade egenskaperna eftersom deras dimensionella noggrannhet och positionsförhållande direkt påverkar repspårning, rotation, lastfördelning, och montering.
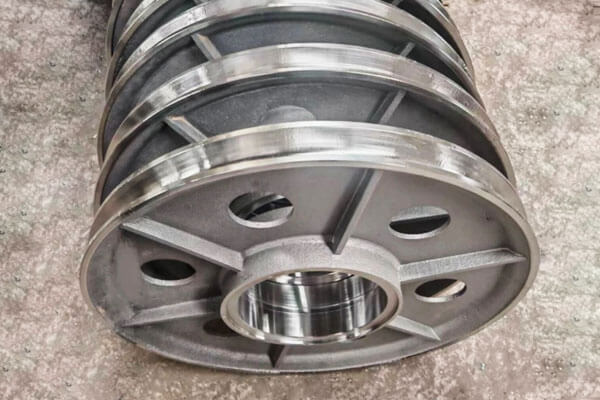
Bearbetning av repspår
Repspåret är en av de mest kritiska funktionsytorna på remskivan. Dess radie, djup, bredd, och profil måste anpassas till reptyp och diameter.
Ett underdimensionerat spår kan överdrivet begränsa repet, medan ett överdimensionerat eller felaktigt format spår kan ge otillräckligt stöd och öka repdeformation och slitage.
För stållinsskivor, spårradien är därför normalt utformad för att ge korrekt repsäte snarare än att bara matcha den nominella repradien.
Spåret bearbetas vanligtvis på en CNC-svarvmaskin med hjälp av ett form- eller profileringsverktyg.
Efter grov och avsluta vändning, slipning eller polering kan appliceras där en finare och mer konsekvent yta krävs.
Borrbearbetning
Hålet tillhandahåller gränssnittet med axeln, lager, eller bussning, så dess diameter, rundhet, och koncentriciteten måste kontrolleras noggrant.
Borrningen produceras vanligtvis genom borrning, skurande, eller precisionsslipning.
Beroende på önskad passform och applikation, dimensionstoleranser kan anges i hundradelar av en millimeter, till exempel runt ±0,02 till ±0,05 mm för vissa precisionsapplikationer.
Den faktiska toleransen bör bestämmas av axel-/lagerpassningen, remskiva storlek, och tillämplig teknisk specifikation.
Viktigast av allt, hålet måste bibehålla det erforderliga lägesförhållandet med repspåret och den yttre skivans yta.
Kilspår och splinebearbetning
Där remskivan är monterad direkt på en kilad axel, nyckelspårets bredd, djup, och vinkelläge måste bearbetas noggrant.
Dess inriktning mot remskivans spår är viktig för korrekt montering och lastöverföring.
För applikationer som kräver större vridmomentkapacitet eller mer exakt rotationsingrepp, splineanslutningar kan användas.
I båda fallen, bearbetningsnoggrannhet krävs för att förhindra överdrivet spel, lokal stresskoncentration, eller monteringsstörningar.
Nav, Ansikte, och flänsbearbetning
Navet och ändytorna kan behöva vändas, fräsning, eller slipning för att erhålla erforderliga dimensioner och yttillstånd.
Monteringsytorna måste vara tillräckligt plana och korrekt inriktade för att säkerställa konsekvent montering.
Flänsgeometrin kräver också kontroll eftersom överdriven variation kan påverka rephållningen och förhållandet mellan spåret och den omgivande strukturen.
Koncentricitet och Runout
Borrningens koncentricitet i förhållande till repspåret är särskilt viktig för en roterande remskiva.
Överdriven excentricitet eller radiell utlopp kan ge ojämna reprörelser, vibration, ojämn belastning, och ytterligare lagerspänningar.
Runout verifieras normalt med hjälp av en visare, precisionsmätare, eller samordna mätutrustning.
För kritiska komponenter, det tillämpliga Tir (Total indikatoravläsning) kravet bör definieras på den tekniska ritningen snarare än att använda ett generiskt värde.
Dynamisk balansering
Höghastighetsroterande remskivor kan kräva dynamisk balansering efter bearbetning.
En obalans genererar centrifugalkrafter som ökar med rotationshastigheten och kan bidra till vibrationer och lagerbelastning.
Balansering utförs på en dedikerad balanseringsmaskin. Beroende på korrigeringsmetod, små mängder material kan avlägsnas eller balansvikter kan läggas till för att uppnå det erforderliga balansförhållandet.
För låg hastighet, tungt belastade kärvar, balanseringskraven kan vara mindre stränga än för höghastighetsroterande remskivor.
5. Ytfinish och värmebehandling av gjutna remskivor
Värmebehandling bestämmer det gjutna stålets mekaniska tillstånd, medan ytbehandling fastställer det erforderliga tillståndet för de funktionella och exponerade ytorna.
Båda måste beaktas tillsammans med den avsedda lasten, bära, typ av rep, operativ miljö, och serviceliv.
Värmebehandling
Värmebehandlingscykeln väljs i enlighet med gjutstålskvaliteten och erforderliga mekaniska egenskaper. Vanliga behandlingar inkluderar:
| Värmebehandling | Primärändamål |
| Normalisering | Förfina gjutningsmikrostrukturen och skapa ett mer enhetligt mekaniskt tillstånd |
| Glödgning | Minska hårdheten, förbättra bearbetbarheten, och lindra inre påfrestningar |
| Släckning och härdning | Utveckla högre hållfasthet och seghet med kontrollerad hårdhet |
| Stressavlastande | Minska kvarvarande spänningar från gjutning, svetsning, eller bearbetning |
| Ytbehandling | Öka slitstyrkan på utvalda ytor såsom repspåret |
För bärande remskivor, härdning och härdning kan väljas för lämpliga kol- och låglegerade gjutna stål när högre mekanisk prestanda krävs.
Anlöpningstemperaturen måste fastställas i enlighet med stålkvaliteten och den nödvändiga balansen mellan hårdhet och seghet.
Ythärdning av spåret
Där linkontakt ger betydande slitage, lokal ythärdning kan övervägas.
Beroende på material och design, metoder som induktionshärdning, flamhärdning, eller nitrering kan vara tillämplig.
Behandlingen bör appliceras selektivt eftersom överdriven ythårdhet eller ett olämpligt härdat djup kan minska segheten eller skapa oönskade restspänningar.
Spårmaterialets tillstånd måste därför beaktas tillsammans med repmaterialet och faktiska kontaktförhållanden.
Groove Ytfinish
Ytfinish påverkar direkt samverkan mellan remskivans spår och repet.
En grov yta kan öka lokalt nötning och påskynda linslitage, samtidigt som ett lämpligt bearbetat spår ger mjukare kontakt.
Ett typiskt mål för bearbetade remskivor kan finnas runt RA 1,6-3,2 μm, även om det erforderliga värdet bör anges enligt reptyp, driftshastighet, belastning, smörjning, och designstandard.
Ytfinish bör inte beaktas oberoende av spårets geometri.
Ett slätt men felaktigt profilerat spår kan fortfarande orsaka för stort repslitage, medan den korrekta profilen med kontrollerad ytstruktur ger ett stabilare kontaktförhållande.
Beläggning och korrosionsskydd
Remskivor av gjutstål som används utomhus eller i fuktiga och korrosiva miljöer kan kräva skyddande beläggningar. Vanliga alternativ inkluderar:
- Epoxybeläggningar
- Polyuretanbeläggningar
- Zinkrika primers
- Andra industriella korrosionsskyddssystem
För marin eller offshore service, mer aggressiva korrosionsskyddssystem kan specificeras enligt miljöexponerings- och beläggningsspecifikationen.
Repkontaktspåret behandlas ofta annorlunda än beröringsfria ytor. Beläggningens tjocklek får inte ändra spårets dimensioner eller störa repfästet.
I applikationer där dimensionell noggrannhet är avgörande, spåret kan därför förbli obestruket eller få en noggrant kontrollerad behandling.
Repkompatibilitet
Ytfinish och spårgeometri måste i slutändan beaktas tillsammans med repspecifikationen. Stålrep och syntetrep kräver inte nödvändigtvis identiska spårutformningar.
För stållina, spåret ska ge tillräckligt stöd samtidigt som man undviker överdriven klämning eller deformation.
Syntetiska rep kan kräva olika spårgeometri och ytegenskaper på grund av deras lägre böjstyvhet och olika kontaktbeteende.
Därför, remskivans tillverkare bör bekräfta repets diameter, konstruktion, material, driftsbelastning, och serviceförhållanden före slutförande av spårbearbetning och ytbehandling.
Detta säkerställer att den färdiga gjutstålremskivan är utformad som en integrerad del av linhanteringssystemet snarare än som en isolerad roterande komponent.
6. Viktiga kvalitetskrav för remskivor av gjutstål
Kvalitetskrav på remskivor av gjutstål drivs av säkerhet, pålitlighet, och serviceliv. Följande är väsentliga.
Materialcertifiering. Kemisk sammansättning och mekaniska egenskaper ska verifieras och dokumenteras. Analysintyg och mekaniska testrapporter bör åtfölja varje produktionsparti.
Inre sundhet. Gjutgods måste vara fria från skadliga defekter såsom krympningporositet, gasporositet, inneslutningar, och sprickor. Icke-förstörande testning används för att verifiera intern kvalitet.
Dimensionell noggrannhet. Groove profil, hålstorlek, koncentrisitet, utflykt, och kilspårmått måste uppfylla ritningskraven. Dimensionella inspektionsrapporter bör tillhandahållas.
Ytkvalitet. Spåret och hålets ytor måste vara fria från defekter som kan skada repet eller orsaka felinriktning. Ytjämnhet bör mätas och dokumenteras.
Värmebehandlingsverifiering. Hårdhetsprovning och, vid behov, mikrostrukturundersökning bekräftar att värmebehandlingen har utförts korrekt.
Belastningstestning. För kritiska tillämpningar, bevisbelastningsprovning eller destruktiv provning kan krävas för att verifiera styrka och säkerhet.
7. Tillämpningar av specialtillverkade gjutna remskivor
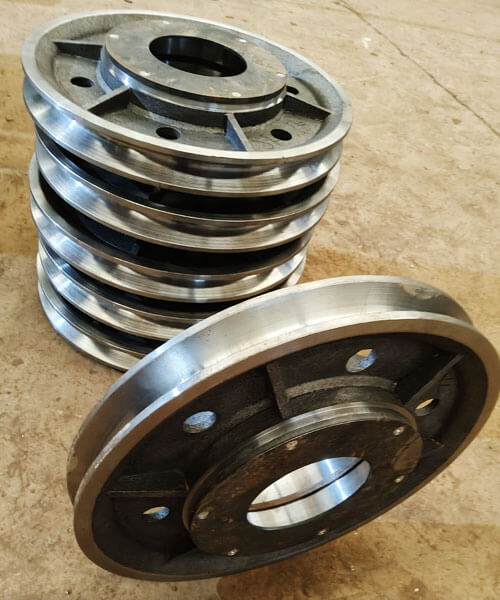
Kranar och lyftutrustning
Kranar är en av de viktigaste applikationerna för remskivor av gjutstål.
Skivor i lyftsystem överför upprepade gånger laster från vajern till axeln eller lagerenheten och kan drabbas av stötbelastning under lyft, sänkning, acceleration, och stannar.
Skräddarsydda remskivor av gjutet stål används i:
- Luftkranar
- Gantry kranar
- Mobila kranar
- Tornkranar
- Hamnkranar
- Kranblock och krokenheter
- Vinsch- och revsystem
För kranapplikationer, spårprofilen, förhållande mellan skivdiameter och lindiameter, borra, och strukturell integritet måste anpassas till lyftsystemet.
Gruvutrustning
Gruvmaskiner ställer särskilt stränga villkor på mekaniska komponenter på grund av höga belastningar, slipande damm, inverkan, kontinuerlig drift, och svåra underhållsmiljöer.
Remskivor och remskivor av gjutstål kan användas i lyftutrustning, linhanteringssystem, transportörer, och andra tunga maskiner.
I applikationer som involverar kraftiga stötar och nötning, materialval och ythårdhet kan bli särskilt viktiga.
Utrustning för konstruktion och materialhantering
Entreprenadmaskiner innehåller ofta remskivor för lyft, positionering, spänning, eller omdirigering av stålrep.
Typiska tillämpningar inkluderar:
- Bygghissar
- Materialhanteringssystem
- Vinschar
- Lyftande tillbehör
- Kabelföringssystem
- Specialiserade hanteringsmaskiner
Anpassad gjutning är särskilt användbar när en standardremskiva inte kan uppfylla den erforderliga dimensions- eller monteringskonfigurationen.
Marin och offshore utrustning
Marina och offshoremiljöer kombinerar mekanisk belastning med fukt, exponering för saltvatten, korrosion, och begränsad tillgång för underhåll.
Kundanpassade remskivor av gjutet stål kan integreras i:
- Marinkranar
- Offshore lyftutrustning
- Vinschar ombord
- Förtöjningssystem
- Däcksmaskineri
- Kabel- och linhanteringsutrustning
För dessa applikationer, materialet och korrosionsskyddssystemet bör väljas i enlighet med den faktiska marina miljön.
Rostfritt gjutet stål kan övervägas när korrosionsbeständighet är ett primärt krav.
Olje- och gasutrustning
Olje- och gasutrustning kan utsätta remskivor och remskivor för höga belastningar, vibration, frätande atmosfärer, och kontinuerliga driftscykler.
Anpassade gjutna stålkomponenter kan användas vid lyft, hissning, och specialiserad materialhanteringsutrustning.
Där applikationen är säkerhetskritisk, materialspecifikationen, NDT-krav, värmebehandling, och spårbarhet bör definieras i förväg.
Industrimaskiner
Anpassade remskivor används också i industriell utrustning för:
- Kabel routing
- Spännsystem
- Lyftar
- Transportörsystem
- Specialiserad transmissionsutrustning
- Automatiserade hanteringsmaskiner
Den stora fördelen med en anpassad design är att remskivan kan utvecklas runt hela utrustningsgränssnittet snarare än att tvinga utrustningen att rymma en standardremskiva.
8. Kärnfördelar med precisionsgjutna stålremskivor
Precisionsgjutna stålremskivor erbjuder flera fördelar jämfört med alternativ.
- Hög styrka och seghet: Gjutstål tål tunga belastningar, inverkan, och trötthet bättre än gjutjärn eller aluminium.
- Designflexibilitet: Gjutning tillåter komplexa former, integrerade funktioner, och optimerad materialfördelning.
- Nästan nätform: Gjutning minskar bearbetningstid och materialspill jämfört med tillverkning från plåt eller stång.
- Svetbarhet: Stålgjutgods kan svetsas och repareras, till skillnad från gjutjärn.
- Skalbarhet: Gjutning är ekonomiskt för både små och stora produktionsserier, och för mycket stora remskivor som skulle vara svåra att tillverka.
- Konsekvent kvalitet: En kontrollerad gjuteriprocess ger repeterbara egenskaper och dimensioner.
- Anpassning: Legeringar, värmebehandlingar, och bearbetning kan skräddarsys efter applikationen.
- Kostnadseffektivitet: För många applikationer, remskivor av gjutstål erbjuder den bästa kombinationen av prestanda och totalkostnad.
9. Cast Steel Pulley vs Cast Iron Pulleys
Gjutstål och gjutjärnsremskivor kan båda tillverkas genom gjutning, men deras mekaniska beteende, slagmotstånd, lastkapacitet, och typiska serviceförhållanden är väsentligt olika.
| Kärnegenskaper | Remskiva av gjuten stål | Gjutjärnsremskiva |
| Styrka | Hög drag- och sträckgräns; lämplig för tungt belastade komponenter | Generellt lägre, speciellt för grått gjutjärn |
| Seghet | Hög seghet och bättre motståndskraft mot stötbelastning | Lägre seghet; gråjärn är relativt sprött |
| Slagmotstånd | Utmärkt för upprepad eller plötslig laddning | Begränsad under svåra påverkan |
| Duktilitet | Betydande plastisk deformationskapacitet före brott | Låg för grått gjutjärn; mycket betygsberoende |
| Trötthetsföreställning | Generellt bättre för cyklisk och dynamisk lastning | Mer begränsad, särskilt där det finns stresskoncentrationer |
| Slitbidrag | Kan förbättras genom val av legering och värmebehandling | Bra i vissa gjutjärnskvaliteter, speciellt under stabilt glidande eller nötande förhållanden |
Bearbetbarhet |
Bra, men hårdare legeringar kan kräva kontrollerad CNC-bearbetning | Generellt utmärkt, speciellt för grått gjutjärn |
| Casting förmåga | Lämplig för komplex, integrerade bärande geometrier | Utmärkt gjutbarhet och lämplig för komplexa former |
| Värmebehandling | Kan normaliseras, glödgad, släckt och härdat, eller ythärdad beroende på kvalitet | Värmebehandlingsalternativen beror starkt på järnkvalitet och är i allmänhet mer begränsade för gråjärn |
| Heavy-Duty Service | Väl lämpad för kranar, brytning, hissar, och tunga maskiner | Bättre lämpad för lättare eller stabilare lastförhållanden |
| Frakturbeteende | Mer tolerant mot överbelastning och slag före fraktur | Mer mottaglig för spröd fraktur under kraftig chock |
| Materialkostnad | Generellt högre | Generellt lägre |
| Bästa Core Advantage | Styrka, seghet, och tillförlitlighet under krävande belastningar | Kostnadseffektivitet, kastbarhet, och bearbetbarhet |
10. Varför välja DEZE som din tillverkare av anpassade gjutjärnsremskivor?
Denna teknik tillhandahåller skräddarsydd tillverkning av remskivor av gjutstål från precisionsgjutning till CNC-bearbetning och slutbesiktning, gör att hela komponenten kan utvecklas och produceras inom ett integrerat tillverkningsarbetsflöde.
Vårt tillverkningssätt börjar med teknisk granskning och materialval, följt av mönsterutveckling, formtillverkning, kontrollerad stålsmältning och gjutning, stelning, värmebehandling, precisionsbearbetning, och kvalitetskontroll.
Olika materialsystem av gjutet stål kan väljas efter arbetsbelastning, påverkan, temperatur, bära, och korrosionsexponering.
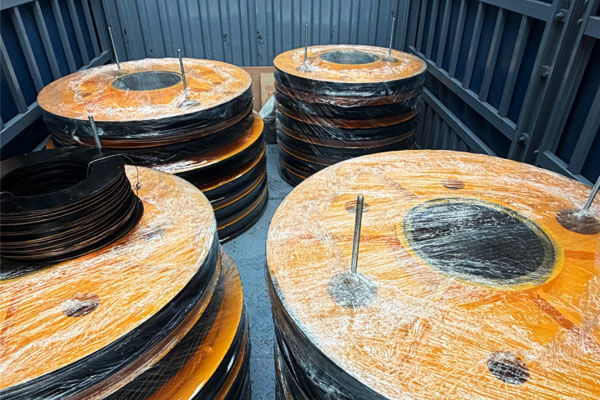
Där så krävs, tillverkningsprocessen kan innefatta hårdhetsverifiering och lämplig NDT, inklusive PT, Mt, Ut, eller RT, enligt komponentspecifikationen.
Målet är inte bara att leverera ett rågjutgods. Det är för att tillhandahålla en färdig anpassad remskiva med kontrollerade materialegenskaper, exakt funktionell geometri, konsekvent bearbetning, och spårbar kvalitetsdokumentation.
11. Slutsats
Specialtillverkade gjutjärnsremskivor är konstruerade komponenter för applikationer där lastkapacitet, slagmotstånd, slitprestanda, dimensionell noggrannhet, och långsiktig tillförlitlighet är viktigt.
Deras prestanda beror på den kombinerade kvaliteten på materialet, gjutning, värmebehandling, bearbetning, och inspektion.
Precisionsgjutning ger en effektiv väg för att producera komplex remskivsgeometri med en integrerad skiva och navstruktur samtidigt som onödig bearbetning reduceras.
Efterföljande CNC-bearbetning fastställer de kritiska dimensionerna för repspåret, borra, nyckelspår, nav, och monteringsytor.
Värmebehandling kan då ge den nödvändiga styrkebalansen, hårdhet, och seghet, medan inspektion bekräftar gjutningsintegritet och dimensionell noggrannhet.
För kran, brytning, konstruktion, marin, havs-, olje och gas, och industriella maskiner, rätt remskiva ska väljas enligt repspecifikationen, laddningstillstånd, operativ miljö, och tillämpliga tekniska krav.
En korrekt konstruerad remskiva av gjutet stål är inte bara ett hjul med ett spår; det är en lastbärande komponent vars geometri och materialtillstånd direkt påverkar tillförlitligheten hos det kompletta linhanteringssystemet.
Vanliga frågor
Vad är skillnaden mellan gjutstål och gjutjärnsremskivor?
Gjutstål har högre hållfasthet och seghet och är svetsbart.
Gjutjärn är billigare och lättare att bearbeta men är sprödare och inte lätt att svetsa.
Vad är spårprofilen på en remskiva?
Spårprofilen är formen på kanalen som håller repet eller kabeln.
Den måste matcha repets diameter och konstruktion för att säkerställa korrekt sittplats, minimera slitaget, och förhindra urspårning.
Varför är värmebehandling viktigt för remskivor av gjutstål?
Värmebehandling styr styrkan, hårdhet, seghet, och kvarvarande spänningar. Det säkerställer att remskivan kan motstå sina arbetsbelastningar utan för tidigt fel.
Hur verifieras remskivans kvalitet?
Kvaliteten verifieras genom materialcertifiering, dimensionell inspektion, icke-förstörande testning (färgning, magnetisk partikel, ultraljuds-, radiografisk), hårdhetsprovning, och belastningstester där så krävs.
Kan repareras av gjutna remskivor?
Ja. Stålgjutgods kan svetsas och repareras, till skillnad från gjutjärn. Reparationer bör utföras av kvalificerade svetsare enligt godkända procedurer.
Vilken ytfinish krävs för ett remskivaspår?
Den önskade finishen beror på reptypen, driftsförhållanden, och designspecifikation.
Ett bearbetat spår runt RA 1,6-3,2 μm kan vara lämpligt för vissa tillämpningar, men det finns inget universellt grovhetsvärde för varje remskiva.
Varför är koncentricitet viktigt för en remskiva?
Borrningen och repspåret måste bibehålla ett lämpligt lägesförhållande. Överdriven excentricitet eller runout kan orsaka ojämn rotation, instabil reprörelse, vibration, och ojämn belastning.

