
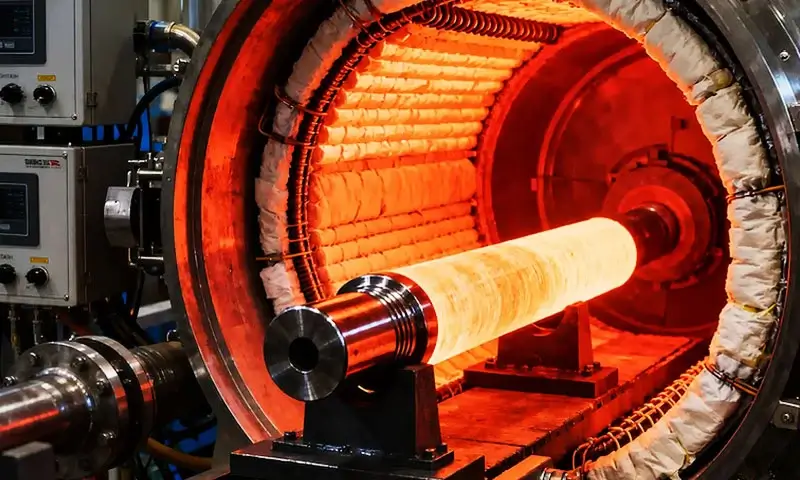
Härdning är en av de mest grundläggande men allmänt missförstådda värmebehandlingsprocesserna inom metalltillverkning.
Nästan varje kyld stålkomponent genomgår härdning som en obligatorisk sekundär operation efter härdning, men många ingenjörer och produktionsteam behandlar det som en trivial, standardiserat steg snarare än en precisionskontrollerad process som definierar slutlig styrka, seghet, inre stresstillstånd, och serviceliv.
I praktiken, släckning låser i en hård, spröd, stressladdad martensitisk struktur som är funktionellt oanvändbar för de flesta tekniska tillämpningar.
Anlöpning – noggrant kontrollerad uppvärmning under den kritiska omvandlingstemperaturen – skräddarsyr den släckta mikrostrukturen för att ge den exakta hårdhetsbalansen, seghet, dimensionell stabilitet, och utmattningsmotstånd som krävs för service.
Härdning används därför ofta vid tillverkning av verktygsstål, formstål, fjäderstål, lagerkomponenter, växlar, axlar, bildelar, formar, och strukturella maskinkomponenter.
1. Vad är temperering?
Inom metallurgi, härdning är en värmebehandlingsprocess där en tidigare härdad järnlegering återupphettas till en temperatur under den lägre kritiska temperaturen (A1), innehas under en viss tid, och kyldes sedan under kontrollerade förhållanden.
För vanligt-kolstål, den eutektoida temperaturen associerad med A^-linjen är ungefär 727° C (1341° F), även om de faktiska kritiska temperaturerna varierar med den kemiska sammansättningen.
Temperering tillämpas primärt efter släckning för att modifiera den släckta martensitiska strukturen.
Huvudsyftet är att minska sprödhet och kvarvarande spänningar samtidigt som en lämplig nivå av hårdhet och styrka bibehålls.
Genom att välja anlöpningstemperatur och hålltid, tillverkare kan justera balansen mellan hårdhet, seghet, duktilitet, slitbidrag, och dimensionell stabilitet.

De huvudsakliga effekterna av härdning inkluderar:
| Mål | Effekt av härdning |
| Minska sprödheten | Förbättrar seghet och motståndskraft mot brott |
| Avlasta härdningsspänningar | Minskar restspänningar och risken för fördröjd sprickbildning |
| Justera hårdheten | Sänker överdriven hårdhet vid kylning till den nivå som krävs |
| Förbättra duktiliteten | Tillåter större plastisk deformation innan fel |
| Stabilisera mikrostrukturen | Minskar dimensionsförändringar under efterföljande service |
| Kontrollera tjänstens prestanda | Upprättar den nödvändiga kombinationen av styrka, seghet, och slitmotstånd |
Anlöpningstemperaturen väljs efter stålkvalitet och önskade slutegenskaper.
En låg temperatur kan användas när hög hårdhet måste bibehållas, medan en högre anlöpningstemperatur i allmänhet ger större seghet och duktilitet med en motsvarande minskning av hårdheten.
Anlöpning ska inte förväxlas med glödgning. Glödgning är normalt avsett att mjuka upp stål och främja en relativt stabil, duktil mikrostruktur, ofta med uppvärmning över en kritisk omvandlingstemperatur följt av långsam nedkylning.
Härdning, däremot, appliceras på härdat stål och utförs under det kritiska omvandlingsintervallet för att modifiera snarare än helt eliminera det härdade tillståndet.
Vid praktisk ståltillverkning, Anlöpning förstås därför bäst som en kontrollerad justering av mikrostrukturen som skapas genom härdning.
Målet är inte bara att göra härdat stål mjukare, men att konvertera en alltför spröd struktur som släckts till en som ger en mer användbar teknisk kombination av egenskaper.
2. Varför härdning är nödvändig: Vetenskapen bakom släckt stål
För att förstå temperering, man måste först förstå vad släckning gör.
När stål värms upp i austenitfasfältet – typiskt över 800–900°C beroende på sammansättning – blir dess kristallstruktur kubisk med ansiktscentrering (Fcc).
Austenit kan lösa upp betydande mängder kol. Om stålet sedan kyls snabbt, vanligtvis i vatten, olja, eller polymer, kolatomerna hinner inte diffundera ut.
Kristallstrukturen försöker förvandlas till kroppscentrerad kubik (Bcc) ferrit, men det fångade kolet förvränger gittret till en kroppscentrerad tetragonal (BcT) struktur känd som martensit.
Martensit kännetecknas av:
- Mycket hög hårdhet.
- Hög sträckgräns.
- Låg duktilitet och seghet.
- Höga restspänningar.
- En tendens till fördröjd sprickbildning.
- Närvaron av kvarhållen austenit i många legeringar.
I detta släckta tillstånd, stål är ofta för sprött för praktisk användning. Ett skärverktyg kan flisa. En axel kan spricka under monteringen. Kugghjulstanden kan spricka vid stötbelastning.
Temperering minskar dessa risker genom att tillåta kontrollerad diffusion och mikrostrukturell omarrangering.
Nödvändigheten av härdning är därför både vetenskaplig och praktisk.
Vetenskapligt, det tillåter stålet att närma sig jämvikt genom att lindra gitterpåkänning och utfällning av karbider. Praktiskt taget, det gör det möjligt för stålet att överleva verkliga serviceförhållanden.
3. Vilka är de viktigaste temperaturområdena för härdning?
Anlöpningstemperatur är en av de viktigaste variablerna vid värmebehandling av stål eftersom den direkt styr omfattningen av mikrostrukturell förändring efter härdning.
När anlöpningstemperaturen ökar, koldiffusion, karbidutfällning, återhämtning, och omvandlingen av kvarhållen austenit blir i allmänhet mer uttalad.
Det finns inget enskilt temperaturområde som gäller för alla stål.
Härdning av låg temperatur
Lågtemperaturhärdning används vanligtvis när komponenten måste bibehålla en hög nivå av hårdhet och slitstyrka samtidigt som den minskar sprödheten i samband med färsk martensit.
Typiska temperaturer är ungefär 150–250 ° C (300–480°F), även om det lämpliga intervallet beror på stålet.
I detta skede, kol börjar omfördelas från övermättad martensit, fina karbidfaser kan utvecklas, och kvarvarande spänningar från härdning reduceras.
Hårdhetsminskningen är vanligtvis begränsad jämfört med anlöpning vid högre temperaturer.
Denna behandling är vanlig för applikationer som t.ex:
- Skärverktyg
- Dy
- Slitstarka komponenter
- Vissa lagerkomponenter
- Höghårda verktygsståldelar
Avvägningen är att segheten förblir relativt begränsad jämfört med medium- eller förhållanden med hög temperatur.
Temperatur med medelstora temperatur
Medeltemperaturhärdning, cirka 250–450 ° C (480–840°F), producerar en större modifiering av den släckta mikrostrukturen.
Karbidfällningen blir mer utvecklad, martensit blir mindre övermättad, och inre spänningar fortsätter att minska.
Denna region kan vara användbar när en komponent kräver en mer balanserad kombination av styrka, hårdhet, seghet, och slitmotstånd.
Den exakta responsen varierar avsevärt beroende på stål. Vissa stål uppvisar även härdningsförsprödningsfenomen i särskilda temperaturområden, vilket innebär att både anlöpningstemperaturen och efterföljande kylning kan kräva uppmärksamhet.
Högtemperaturtempering
Högtemperaturhärdning utförs i allmänhet vid ungefär 450–700 ° C (840–1290°F), förutsatt att temperaturen förblir lämplig för det specifika stålet och under det relevanta kritiska omvandlingsintervallet.
Vid dessa temperaturer, mikrostrukturen genomgår mycket mer omfattande återhämtning och karbidutveckling.
Kvarvarande spänningar reduceras avsevärt, och materialet utvecklar i allmänhet betydligt högre seghet och duktilitet än i kylda eller låghärdade tillstånd.
Högtemperaturhärdning är allmänt förknippad med kylda och härdade konstruktionsstål, legeringsstål, axlar, växlar, tryckhaltiga komponenter, och tungt belastade maskindelar.
En särskilt viktig skillnad är att anlöpning vid hög temperatur inte nödvändigtvis betyder dålig hållfasthet.
Korrekt legerade och värmebehandlade stål kan bibehålla betydande sträck- och draghållfasthet samtidigt som de får mycket bättre brottmotstånd.
Sekundär härdning under anlöpning
Vissa höglegerade verktygsstål beter sig annorlunda. Istället för att kontinuerligt minska i hårdhet när anlöpningstemperaturen ökar, de kan visa en sekundär härdningstopp, ofta inom ett högre anlöpningsintervall.
Detta inträffar när man legerar element som krom, molybden, volfram, eller vanadinfällning som fin, stabila legerade karbider.
Dessa partiklar hindrar dislokationsrörelse och kan öka eller bevara hårdheten.
Sekundär härdning är särskilt viktig för höghastighetsstål och utvalda verktygsstål avsedda för drift vid hög temperatur.
4. Vad är härdningsprocessen?
Tempereringsprocessen är en kontrollerad termisk cykel som utförs efter härdning eller annan behandling som har producerat en tillräckligt härdad mikrostruktur.
Även om proceduren verkar okomplicerad, För att uppnå konsekventa resultat krävs kontroll över temperaturen, tid, enhetlighet i ugnen, belastning, kyl-, och tillståndet för det kylda stålet.
En typisk industriell härdningssekvens kan representeras som:
Släckning → Överför till temperering → Uppvärmning → Blötläggning → Kontrollerad kylning → Inspektion

Steg 1: Släck stålet
Temperering börjar normalt med en korrekt släckt komponent.
Stålet austenitiseras först och kyls sedan snabbt med en hastighet som är tillräcklig för att producera den avsedda härdade strukturen.
Det härdande mediet kan innefatta:
- Olja
- Vatten
- Polymerlösning
- Trycksatt gas
- Smält salt
Rätt medium beror på legeringens och komponentens geometri.
Målet är att uppnå den erforderliga härdbarheten och mikrostrukturen samtidigt som sprickbildning och förvrängning minimeras.
Steg 2: Överför komponenten till härdningsugnen
Efter släckning, komponenten ska härdas enligt det specificerade produktionsförfarandet.
För många årskurser, snabb härdning är önskvärd eftersom det nysläckta tillståndet innehåller höga restspänningar.
Överföringsproceduren måste också undvika onödig termisk chock eller okontrollerad kylning som kan påverka det slutliga värmebehandlingsförhållandet.
För kritiska komponenter, ugnsregister bör dokumentera den faktiska temperaturcykeln snarare än att endast förlita sig på ugnens börvärde.
Steg 3: Värm till den specificerade tempereringstemperaturen
Komponenten värms till den valda tempereringstemperaturen, som kan variera från ungefär 150°C till 700 °C beroende på stålet.
Uppvärmningen bör vara tillräckligt kontrollerad för att förhindra alltför höga temperaturgradienter, speciellt i stora eller komplexa komponenter.
Ugnen bör ge lämplig:
- Temperaturens enhetlighet
- Atmosfärskontroll vid behov
- Belastningscirkulation
- Instrumentkalibrering
- Temperaturregistrering
För precisionsvärmebehandling, de faktiska arbetsstyckets temperatur är viktigare än den programmerade ugnstemperaturen.
Steg 4: Blötlägg vid temperatur
När komponenten har nått önskad temperatur, den hålls under en viss tid.
Under detta blötläggningsstadium, mikrostrukturen genomgår de härdningsreaktioner som är lämpliga för stålet:
- Omfördelning av kol
- Karbidutfällning
- Martensitnedbrytning
- Stressavslappning
- Matrix återhämtning
- Retained-austenit transformation
- Legering-karbidutfällning i sekundärhärdande stål
Den nödvändiga blötläggningstiden beror på komponentstorlek, geometri, legering, ugnstyp, och tillämplig specifikation.
Steg 5: Kontrollerad kylning
Efter erforderlig hålltid, komponenten kyls enligt processspecifikationen.
Många stål kan kylas i luft efter anlöpning, medan vissa legeringssystem eller kritiska komponenter kan kräva en specifik kylningspraxis.
Kylförhållanden kan påverka dimensionsstabilitet och, i vissa stål, mottaglighet för humörssprödhet. Därför, "kylning" ska inte behandlas som ett obetydligt sista steg.
Steg 6: Upprepa temperering vid behov
Vissa stål kräver dubbel eller trippel härdning snarare än en enda cykel.
Upprepad anlöpning kan användas till:
- Ytterligare stabilisera kvarhållen austenit
- Temperera nybildad martensit efter omvandling av bibehållen austenit
- Förbättra dimensionsstabiliteten
- Utveckla en mer stabil hårdmetallstruktur
- Uppnå konsekventa egenskaper genom hela komponenten
Denna praxis är särskilt vanlig för höglegerade verktygsstål.
5. Varför kräver vissa stål dubbel eller trippel härdning?
En enda härdningscykel är tillräcklig för många kylda stål, men höglegerad verktygsstål och vissa högkolhaltiga stål kräver ofta två eller till och med tre härdningscykler.
Den främsta anledningen är att den första härdningsbehandlingen kan förändra stabiliteten hos kvarhållen austenit och producera färsk martensit under efterföljande kylning.
Ett andra eller tredje temperament härdar sedan denna nybildade martensit och förbättrar stabiliteten hos den slutliga mikrostrukturen.
Behållen austenit är huvudorsaken
Efter släckning, vissa stål behåller en del av den ursprungliga austeniten eftersom den martensitiska omvandlingen inte fullbordas.
Detta är särskilt relevant i stål som innehåller relativt höga halter av kol och legeringselement.
Under den första tempereringscykeln, stabiliteten hos kvarhållen austenit kan förändras. Vid kylning efter anlöpning, en del av denna kvarhållna austenit kan förvandlas till färsk, ohärdad martensit.
Detta skapar ett nytt problem: även om den ursprungliga martensiten har härdats, den nybildade martensiten har inte.
En andra tempereringscykel används därför för att temperera denna färska martensit.
Varför är färsk martensit ett problem?
Färsk martensit har samma grundläggande nackdelar som den ursprungliga as-quenched-strukturen:
- Hög hårdhet
- Hög restspänning
- Låg duktilitet
- Relativt dålig seghet
- Ökad känslighet för sprickbildning
Att lämna denna struktur obehandlad kan ge lokala variationer i hårdhet och seghet. I precisionsverktygsstål, det kan också bidra till dimensionell instabilitet.
Dubbelhärdning hjälper därför till att säkerställa att både den ursprungliga martensiten och martensiten som bildas efter den första anlöpningscykeln är ordentligt tempererade.
När används trippelhärdning?
Trippelhärdning används när en ännu högre grad av mikrostrukturell stabilisering krävs.
Det är särskilt vanligt i vissa höghastighetsstål, verktygsstål för varmbearbetning, och höglegerade formstål, beroende på tillverkarens värmebehandlingsspecifikation.
En tredje cykel kan väljas till:
- Ytterligare stabilisera kvarhållen austenit
- Temperera nybildad martensit
- Förfina balansen mellan hårdhet och seghet
- Förbättra dimensionsstabiliteten
- Upprätta det erforderliga sekundära härdningsförhållandet
Trippelhärdning bör inte tillämpas automatiskt. Det är motiverat endast när stålkvaliteten och de nödvändiga egenskaperna kräver det.
Typiska stål som kräver upprepad härdning
Upprepad anlöpning är särskilt relevant för stål som t.ex:
- H13 varmbearbetningsstål
- Höghastighetsstål
- Höglegerade kallbearbetningsstål
- Utvalda varmbearbetnings- och formstål
- Vissa nederbörds- eller sekundärhärdande verktygsstål
Det faktiska antalet härdningscykler bör alltid följa den specifika stålkvaliteten och kvalificerade värmebehandlingsprocedurer. Fler cykler betyder inte automatiskt bättre prestanda.
6. Vad är sekundär härdning under härdning?
Sekundär härdning är ett fenomen där vissa höglegerade stål utvecklar ökad hårdhet vid anlöpning vid relativt höga temperaturer, även om vanlig anlöpning av kolstål i allmänhet gör att hårdheten minskar.
Detta beteende är karakteristiskt för stål som innehåller betydande mängder karbidbildande legeringselement, särskilt molybden, volfram, vanadin, och krom.
Varför uppstår sekundär härdning?
Vid konventionell härdning, hårdheten hos släckt martensit minskar normalt när kol lämnar den övermättade matrisen och karbiderna blir mer stabila.
I höglegerade verktygsstål, dock, en annan process kan inträffa vid högre anlöpningstemperaturer. Legeringselement diffunderar och formar sig mycket fint legerade karbider.
Dessa utfällningar kan vara extremt effektiva för att motstå dislokationsrörelser.
Den resulterande förstärkningen kan kompensera för, och ibland överträffa, hårdheten förlorad under tidigare stadier av anlöpning.
Den allmänna sekvensen är:
Härdning → Initial härdning/mjukning → Legering-karbidutfällning → Sekundär härdning
Inblandade legeringselement
De viktigaste delarna inkluderar:
| Legeringselement | Roll i sekundär härdning |
| Mo | Främjar utfällning av fin legering-karbid och förbättrar härdningsmotståndet |
| W | Bildar stabila volframrika karbider i lämpliga verktygsstål |
| V | Producerar mycket hårda vanadinkarbider med stark stärkande effekt |
| Cr | Bidrar till legering-karbidbildning och förbättrar härdbarhet och anlöpningsbeständighet |
| Co | Kan förbättra sekundär härdning indirekt genom att påverka matrisen och karbidutfällningsbeteendet |
Den exakta karbidtypen beror på stålsammansättning och värmebehandlingshistorik.
Varför är sekundär härdning viktigt?
Sekundär härdning gör att vissa verktygsstål kan uppnå hög hårdhet efter anlöpning vid temperaturer som är betydligt högre än de som används för konventionell lågtemperaturhärdning.
Detta är värdefullt eftersom anlöpning vid hög temperatur också kan förbättras:
- Temperationsmotstånd
- Dimensionell stabilitet
- Strukturell stabilitet
- Varm hårdhet
- Motståndskraft mot uppmjukning under service
För verktyg som arbetar vid förhöjd temperatur, att bibehålla hårdheten under service kan vara viktigare än att uppnå maximal hårdhet i rumstemperatur.
Sekundär härdning och H13 verktygsstål
H13 är ett representativt verktygsstål för varmbearbetning där legering-karbidutfällning bidrar till dess reaktion under högtemperaturhärdning.
Dess värmebehandling är utformad för att skapa en lämplig balans mellan hårdhet, seghet, motstånd mot termisk utmattning, och motståndskraft mot uppmjukning.
Den exakta sekundära härdningsresponsen beror på stålets kemi, austenitiserande temperatur, släckningsmetod, härdningstemperatur, och hålltid.
Det är därför felaktigt att behandla sekundär härdning som helt enkelt "härdning genom återuppvärmning".
Fenomenet är resultatet av kontrollerad utfällning av legeringsrika karbider inom en tidigare härdad mikrostruktur.
7. Hur påverkar anlöpning mekaniska egenskaper?
Härdning förändrar stålets mekaniska egenskaper genom att modifiera den mycket övermättade och stressade martensitiska strukturen som produceras genom härdning.
Storleken och riktningen av dessa förändringar beror på stålkvaliteten och härdningsförhållandet, så förhållandet bör förstås som en allmän trend snarare än en fast regel.
Total effekt av härdning
| Egendom | Allmän effekt av ökad anlöpningsgrad* |
| Hårdhet | ↓ Minskar i allmänhet |
| Avkastningsstyrka | ↓ Minskar i allmänhet |
| Dragstyrka | ↓ Minskar i allmänhet |
| Duktilitet | ↑ Ökar i allmänhet |
| Seghet | ↑ Ökar i allmänhet |
| Restspänning | ↓ Minskar |
| Dimensionell stabilitet | ↑ Förbättrar i allmänhet |
| Slitbidrag | Kvalitet- och tillståndsberoende |
| Trötthetsmotstånd | Bättrar ofta genom bättre seghet och stressavlastning |
| Mjukningsmotstånd vid hög temperatur | Kan förbättras avsevärt i lämpliga legerade verktygsstål |
*Allmänna trender för konventionella kylda stål; höglegerade stål kan uppvisa olika beteende, speciellt där sekundär härdning inträffar.
Det praktiska syftet med härdning är därför att välja rätt egenskapsbalans snarare än att maximera någon enskild mekanisk egenskap.
Ett skärverktyg kan kräva maximal praktisk hårdhet och slitstyrka, medan en växel eller axel kan kräva betydligt större seghet och utmattningsmotstånd.
Genom att kontrollera anlöpningstemperaturen och tiden för det specifika stålet, tillverkare kan skräddarsy den slutliga mikrostrukturen till de faktiska servicekraven.
8. Vad är temperering vs glödgning vs normalisering vs avstressande?
Härdning, glödgning, normalisering, och avstressande är alla termiska behandlingsprocesser, men det är de inte utbytbar.
Deras temperatur varierar, starta mikrostrukturer, kylningsmetoder, metallurgiska mekanismer, och de avsedda resultaten är olika.
| Jämförelse | Härdning | Glödgning | Normalisering | Stressavlastande |
| Primärändamål | Minska sprödhet och kvarvarande spänningar efter härdning med bibehållen användbar hårdhet | Mjuka upp stål, förbättra duktilitet, lindra stress, och modifiera mikrostruktur | Förfina kornstrukturen och producera en relativt enhetlig mikrostruktur | Minska kvarvarande stress med minimal förändring av den befintliga mikrostrukturen |
| Typiskt startskick | Härdat eller härdat stål | Tillverkad, arbetad, kallarbetad, eller tidigare värmebehandlat stål | Tillverkad, smidig, rullad, eller bearbetat stål | Svetsad, kasta, bearbetad, bildad, eller värmebehandlad komponent |
| Temperaturområde | Under A₁; vanligtvis ~150–700°C beroende på kvalitet | Vanligtvis vid eller över kritiska omvandlingstemperaturer, beroende på glödgningstyp | Generellt över det kritiska omvandlingsintervallet | Vanligtvis under det kritiska omvandlingsintervallet |
| Kylmetod | Vanligtvis luftkylning eller specificerad kontrollerad kylning | Vanligtvis långsam ugnskylning | Vanligtvis luftkylning | Kontrollerad kylning, ofta ugn eller luftkylning |
Huvudsaklig mikrostrukturell effekt |
Bryter ner eller modifierar släckt martensit; främjar karbidutfällning och återvinning | Ger en mjukare, mer stabil mikrostruktur | Främjar omkristallisation/förfining och en relativt enhetlig ferrit-perlitstruktur i tillämpliga stål | Lindrar inre stress med begränsad fasomvandling |
| Hårdhet | Minskar i allmänhet från det släckta tillståndet | Minskar generellt avsevärt | Vanligtvis lägre än kylt och härdat stål | Vanligtvis ändras bara lite |
| Seghet & Duktilitet | Generellt ökar | Ökar rejält | Bättrar generellt jämfört med grova eller mycket stressade startförhållanden | Förbättrar vanligtvis stressrelaterad tillförlitlighet utan större egenskapsförändringar |
| Typiska applikationer | Växlar, axlar, verktyg, dy, fjädrar, härdade maskindelar | Bearbetningsmaterial, förlåtelse, gjutgods, kallbearbetade delar | Förlåtelse, strukturella komponenter, barer, och förhärdningsbehandling | Svetsade strukturer, stora gjutningar, bearbetade delar, tillverkade komponenter |
9. Härdning av olika ståltyper
Olika ståltyper reagerar olika på härdning. Att förstå dessa skillnader är viktigt för att välja rätt härdningsschema.
Vanligt kolstål:
Enkel att temperera. Lågkolstål (<0.3% C) släcks och härdas sällan eftersom de inte härdar nämnvärt.
Mellan kolstål (0.3–0,6 % C) är vanligtvis kylda och härdade för axlar, växlar, och axlar. Högkolstål (>0.6% C) används för verktyg, fjädrar, och knivar.
Legeringsstål:
Innehåller element som krom, nickel, molybden, och vanadin.
De har bättre härdbarhet och svarar bra på härdning. Sekundär härdning är vanlig i legeringar med starka karbidbildare.
Verktygsstål:
Inkludera vattenhärdning, oljehärdande, lufthärdande, hög hastighet, och varmbearbetade stål.
Tempereringsscheman varierar kraftigt. Höghastighetsstål är trippelhärdat vid 540–560°C. Varmbearbetningsstål som H13 är dubbelhärdat vid 500–550°C.
Rostfria stål:
Martensitiska rostfria stål (TILL EXEMPEL., 410, 420, 440C) kan härdas och härdas. Austenitiska rostfria stål (TILL EXEMPEL., 304, 316) kan inte härdas genom härdning och är inte härdade.
Ferritiska rostfria stål är i allmänhet inte härdade. Nederbördshärdande rostfria stål åldras, inte härdat.
Maraging Steels:
Dessa är lågkolhaltiga, högnickellegeringar som stärks av åldrande, inte genom martensithärdning.
Dock, de kan genomgå en lösningsbehandling och åldringsprocess som konceptuellt liknar härdning.
10. Härdning H13 Verktygsstål: Ett praktiskt exempel
H13 Tool Steel är ett krom-molybden-vanadin verktygsstål för varmbearbetning som ofta används för gjutformar, smide matriser, extruderingsverktyg, och andra verktyg som utsätts för upprepad uppvärmning och kylning.
Dess kombination av varm styrka, seghet, temperament motstånd, och termisk utmattningsbeständighet gör det till ett representativt exempel på varför härdning måste kontrolleras noggrant i legerade verktygsstål.
Efter austenitisering och släckning, H13 utvecklar en hård martensitisk struktur med kvarvarande spänningar och en del kvarhållen austenit.
Den efterföljande härdningsbehandlingen är därför inte bara utformad för att minska sprödhet, men också för att utveckla den erforderliga sekundära härdningsresponsen och mikrostrukturella stabiliteten.
Typiskt H13-härdningsschema
H13 är vanligt dubbelhärdat, med ett tredje temperament som ibland anges för stora eller särskilt kritiska komponenter.
Exakta parametrar bör följa tillämplig materialspecifikation och kvalificerad värmebehandlingsprocedur.
| Tempereringssteg | Temperatur | Hålltid | Kyl | Primärändamål |
| Första humöret | 500–550°C | ~2 timmar | Luftkyl | Minska härdningsspänningar och initiera anlöpnings-/sekundära härdningsreaktioner |
| Andra humöret | 500–550°C | ~2 timmar | Luftkyl | Temperera nybildad martensit och stabilisera mikrostrukturen ytterligare |
| Valfritt tredje humör | 500–550°C | ~2 timmar | Luftkyl | Förbättra ytterligare strukturell och dimensionell stabilitet, särskilt i stora sektioner |
De faktiska austenitiserings- och släckningsförhållandena är också viktiga.
H13 austenitiseras vanligtvis vid ungefär 1,020–1 050°C, följt av kontrollerad kylning såsom luft- eller gaskylning, beroende på sektionsstorlek, utrustning, och de egenskaper som krävs.
Typisk resulterande hårdhet
En korrekt värmebehandlad H13-komponent når vanligtvis en slutlig hårdhet i området cirka 48–52 HRC, även om den faktiska hårdheten beror på austenitiseringsförhållandet, släckningshastighet, härdningstemperatur, hålltid, och materialkemi.
Inom det angivna tempereringsintervallet, den allmänna trenden är:
- Runt 500°C: högre hårdhet, med mindre härdningsrelaterad uppmjukning.
- Runt 550°C: något lägre hårdhet, i allmänhet med större seghet och stressavlastning.
Förhållandet är inte strikt linjärt, och H13 kan ställa ut sekundär härdning på grund av utfällning av fina legerade karbider under högtemperaturhärdning.
Varför är H13 dubbelhärdad?
Den främsta orsaken till dubbelhärdning är beteendet hos bibehållen austenit efter släckning.
Efter den första tempereringscykeln, en del kvarhållen austenit kan under kylning omvandlas till färsk martensit.
Denna nybildade martensit har ännu inte genomgått härdning och kan därför innehålla relativt hög restspänning och sprödhet.
Den andra härdningscykeln behandlar denna färska martensit och hjälper till att producera en mer enhetlig slutlig mikrostruktur:
Släckning → Första temperamentet → Retained Austenit Transformation → Färsk martensit → Second Temperation
Dubbel härdning hjälper också till att slutföra de önskade utfällningsreaktionerna och förbättra konsistensen av hårdhet och dimensionsstabilitet.
För stora eller mycket kritiska H13-komponenter, en tredje humöret kan användas när det krävs enligt värmebehandlingsspecifikationen, särskilt där ytterligare stabilisering är fördelaktig.
Teknisk betydelse
Målet med H13-härdning är inte bara att maximera hårdheten.
Det slutliga tillståndet måste balansera hårdheten, varm styrka, seghet, motstånd mot termisk utmattning, och dimensionell stabilitet.
Av detta skäl, en H13-matris härdad vid cirka 500–550°C är konstruerad för att bibehålla tillräcklig hårdhet för slitstyrka samtidigt som den utvecklar den seghet och anlöpningsbeständighet som krävs för upprepad termisk cykling och mekanisk belastning under drift.
11. Industriella tillämpningar av härdat stål
Härdat stål används ofta i industriell tillverkning eftersom det ger en kontrollerbar balans mellan styrka, hårdhet, seghet, duktilitet, trötthetsmotstånd, och dimensionell stabilitet.
Kugghjul och transmissionskomponenter
Kugghjul genomgår vanligtvis släckning följt av anlöpning för att erhålla hög hållfasthet och tillräcklig seghet.
Anlöpningsbehandlingen minskar sprödheten och kvarvarande spänningar som är förknippade med det härdade tillståndet samtidigt som den bibehåller tillräcklig hårdhet för tandkontakt och slitstyrka.
Typiska komponenter inkluderar:
- Transmissionsväxlar
- Pinions
- Driv växlar
- Kedjehjul
- Axlar och kuggaxlar
För tungt belastade växlar, det slutliga värmebehandlingsförhållandet är vanligtvis utformat kring utmattningsstyrka, kontaktstress, och motstånd mot tandbrott snarare än hårdhet ensam.
Axlar, Axlar, och Pins
Härdade och härdade legerade stål används ofta för axlar, axlar, stift, och liknande maskinelement som utsätts för kombinerad bockning, torsion, inverkan, och cyklisk belastning.
Jämfört med en släckt struktur, en korrekt härdad martensitisk struktur ger avsevärt bättre seghet och motståndskraft mot sprickutbredning, vilket gör den mer lämpad för dynamiskt laddade komponenter.
Fjädrar
Fjäderstål kräver hög elastisk hållfasthet och utmattningsbeständighet.
Härdning efter härdning används för att justera hårdheten och lindra inre spänningar samtidigt som den styrka som krävs för upprepad elastisk belastning bibehålls.
Ansökningar inkluderar:
- Spiralfjädrar
- Bladfjädrar
- Torsionsfjädrar
- Suspensionskomponenter
- Ventilfjädrar
Anlöpningsförhållandena måste kontrolleras noggrant eftersom både överdriven mjukhet och överdriven sprödhet kan minska vårens livslängd.
Formar och verktyg
Verktygsstål härdas vanligtvis för att uppnå en kontrollerad kombination av hårdhet, slitbidrag, seghet, och motståndskraft mot uppmjukning.
Värmeverktygsstål som H13 härdas vid relativt höga temperaturer för att erhålla termisk stabilitet och motståndskraft mot upprepad uppvärmning och kylning.
Kallbearbetnings- och höghastighetsverktygsstål använder olika härdningsscheman beroende på deras legeringssystem och erforderliga skär- eller formningsprestanda.
Bilkomponenter
Härdat stål används i stor utsträckning inom biltillverkning för komponenter som måste tåla upprepad mekanisk belastning och stötar.
Exempel inkluderar:
- Axelaxlar
- Styrkomponenter
- Drivaxlar
- Ansluta komponenter
- Upphängningsdelar
- Transmissionskomponenter
Släck-och-härdningsbehandling tillåter dessa komponenter att uppnå hög hållfasthet utan att offra den seghet som krävs för verkliga serviceförhållanden.
Konstruktion och tung utrustning
Tunga maskinkomponenter utsätts ofta för hög belastning, chock, abrasion, och cyklisk stress. Härdat legerat stål används därför i stor utsträckning för:
- Pinnar och bussningar
- Hydrauliska komponenter
- Grävmaskin och lastare delar
- Krankomponenter
- Komponenter till jordbruksmaskiner
- Delar för gruvutrustning
I dessa applikationer, det erforderliga anlöpningsförhållandet väljs vanligtvis enligt den dominerande kombinationen av slaghållfasthet, trötthetsstyrka, och slitmotstånd.
Tryck- och energiutrustning
Vissa tryckbärande och energisystemkomponenter använder kylda och härdade stål eftersom behandlingen kan ge hög hållfasthet tillsammans med förbättrad seghet.
Ansökningar kan inkludera:
- Höghållfasta tryckkomponenter
- Turbinrelaterade mekaniska delar
- Industriella fästelement
- Kraftöverföringskomponenter
- Kraftiga strukturella komponenter
För säkerhetskritiska komponenter, värmebehandlingsprocessen stöds normalt av hårdhetstestning, mekanisk provning, dimensionell inspektion, och metallurgisk verifiering.
12. Tempering Beyond Steel: Glas, Choklad, och andra material
Ordet "härdning" används också inom andra områden, men mekanismerna är olika.
Glashärdning
Glashärdning innebär att glaset värms upp till cirka 600–700°C och sedan snabbt kyls av ytorna med luftstrålar.
Ytan drar ihop sig snabbare än interiören, skapar tryckspänningar på ytan och dragspänningar i kärnan.
Detta gör härdat glas mycket starkare och gör att det går sönder i små, trubbiga fragment snarare än vassa skärvor. Den används i bilfönster, duschdörrar, och arkitektonisk glasning.
Chokladtempering
Chokladtempering är en kontrollerad uppvärmnings- och kylningsprocess som uppmuntrar kakaosmör att kristallisera i en stabil form, känd som Form V (betakristaller).
Rätt tempererad choklad har en glansig finish, en skarp knäpp, och en slät smälta. Otempererad choklad kan blomma, känna sig kornig, eller mjukna för lätt.
Andra material
Vissa icke-järnlegeringar, såsom vissa aluminium- och kopparlegeringar, genomgå nederbördshärdning eller åldrande behandlingar som ibland löst kallas temperering.
Dock, termen är mest exakt när den tillämpas på järnmetallurgi.
13. Slutsats
Anlöpning är en grundläggande värmebehandlingsprocess för omvandling av kyld, mycket stressad, och relativt sprött stål till ett mer stabilt tekniskt material.
Dess betydelse ligger inte bara i att minska hårdheten, men för att kontrollera den mikrostrukturella utvecklingen av martensit och upprätta den nödvändiga balansen mellan hårdhet, styrka, seghet, duktilitet, och dimensionell stabilitet.
Tempereringstemperaturen är den mest inflytelserika processvariabeln, men det måste beaktas tillsammans med hålltid, stålsammansättning, tidigare austenitiserings- och släckningsbetingelser, komponentstorlek, och de slutliga egenskaperna som krävs.
Den korrekta härdningsbehandlingen är därför stålkvalitetsspecifik snarare än universell.
Kolstål, legerade konstruktionsstål, högkolhaltiga stål, verktygsstål, höghastighetsstål, varmbearbetade stål, och martensitiska rostfria stål kan alla uppvisa olika härdningssvar.
I industriell produktion, framgångsrik anlöpning bör bedömas utifrån komponentens slutliga prestanda – inte enbart utifrån temperaturen.
En korrekt kontrollerad härdningsprocess omvandlar den extrema hårdheten i det kylda tillståndet till en pålitlig kombination av mekaniska egenskaper lämpliga för växlar, axlar, fjädrar, dy, bildelar, tunga utrustning, och andra krävande applikationer.
Vanliga frågor
Vad är härdning i stål?
Härdning är en värmebehandlingsprocess där härdat stål återupphettas till en temperatur under dess kritiska omvandlingsintervall, hålls under en viss tid, och kyldes sedan.
Den används främst för att minska sprödhet och kvarvarande spänningar samtidigt som den erhåller den nödvändiga hårdhetsbalansen, styrka, och seghet.
Minskar anlöpning hårdheten?
För de flesta konventionella kylda stål, Ökning av anlöpningstemperaturen minskar i allmänhet hårdhet och styrka samtidigt som segheten och formbarheten förbättras.
Höglegerade verktygsstål kan bete sig annorlunda på grund av sekundär härdning.
Vad är skillnaden mellan härdning och glödgning?
Anlöpning utförs normalt på härdat stål under det kritiska omvandlingsintervallet för att modifiera martensit.
Glödgning är i allmänhet avsedd att mjuka upp stål och skapa ett mer formbart, stabil mikrostruktur, använder ofta långsam kontrollerad kylning.
Hur inspekteras härdat stål?
Typisk inspektion kan innefatta hårdhetsprovning, dimensionell inspektion, metallografisk undersökning, och mekanisk provning, med ytterligare ytprovning eller oförstörande provning där så krävs av applikationen eller specifikationen.

