Wstęp
Dokładność wymiarowa jest podstawowym wskaźnikiem technicznym określającym stopień kwalifikacji, wymienność i wydajność usług elementów odlewanych metodą traconego paliwa.
W nowoczesnej produkcji przemysłowej odlewów precyzyjnych, większość wad wymiarowych gotowych odlewów wykraczających poza tolerancję nie wynika z błędów formy woskowej lub parametrów odlewania, ale powstają w wyniku niekontrolowanego odkształcenia w proces tworzenia skorupy.
Różni się od tradycyjnego poznania pojedynczego łącza, odchylenie wymiarowe wywołane wytwarzaniem skorupy ma charakter postępujący, nieliniowe i pełnołańcuchowe zachowanie transmisji obejmujące powłokę, wysuszenie, DEWAXING, wypalanie w wysokiej temperaturze, i krzepnięcie odlewu.
Każda subtelna zmiana strukturalna, Wahania naprężeń i odkształcenia objętości powłoki ceramicznej w każdym łączniku procesowym zostaną przeniesione, a nawet wzmocnione, na końcową wnękę odlewniczą.
Nieuzasadnione parametry wytwarzania skorupy spowodują naprężenia szczątkowe, nierówny skurcz, deformacja szoku termicznego i asynchroniczne przejście fazowe powłoki, tworząc skumulowane błędy wymiarowe.
W tym artykule systematycznie analizowano mechanizm ewolucji wymiarów skorup ceramicznych w całym procesie tworzenia skorup, ujawnia niezależny wpływ każdego etapu procesu i efekt nieliniowy sprzężenia wieloczynnikowego,
i podsumowuje zaawansowane strategie precyzyjnej kontroli i mechanizmy optymalizacji wzmocnienia włókien, zapewnianie autorytatywnego wsparcia teoretycznego i wytycznych przemysłowych w zakresie produkcji precyzyjnych odlewów metodą traconego węgla.
1. Dokładność wymiarowa w odlewaniu inwestycyjnym: Perspektywa systemowa
Dokładność wymiarowa jest jednym z najważniejszych wskaźników jakości w casting inwestycyjny.
Ma to bezpośredni wpływ na montaż komponentów, wymagania dotyczące naddatków na obróbkę, wymienność produktów, i całkowity koszt produkcji.
Podczas gdy precyzja wymiarowa jest często kojarzona z dokładnością wzoru wosku lub kontrolą skurczu stopu, rzeczywistość jest znacznie bardziej złożona.
Dokładność wymiarowa odlewów inwestycyjnych jest wynikiem: wielostopniowy system przenoszenia wymiarów, w którym każdy etap procesu ma wpływ na ostateczną geometrię odlewu.
W odróżnieniu od obróbki, gdzie wymiary są generowane bezpośrednio przez narzędzia skrawające, odlewanie inwestycyjne opiera się na łańcuchu przemian materialnych.
Wymiary ostatecznego odlewu są stopniowo przenoszone i modyfikowane poprzez wzór wosku, ceramiczna skorupa, stopiony metal, proces zestalenia, i etap chłodzenia.
Wszelkie odchyłki wymiarowe wprowadzone na wcześniejszym etapie mogą zostać wzmocnione, zrekompensowane, lub redystrybuowane podczas kolejnych operacji.
Kompletny łańcuch przenoszenia wymiarów
Ewolucję wymiarową odlewu inwestycyjnego można podsumować jako:
Projektowanie oprzyrządowania → Wzór wosku → Formowanie skorupy → Odparafinowanie → Wypalanie skorupy → Wylewanie metalu → Zestalanie → Chłodzenie → Odlewanie końcowe
Każdy etap ma swoją własną zmienność wymiarową:
- Oprzyrządowanie określa początkową linię bazową wymiarów.
- Wtrysk wosku powoduje skurcz termiczny i deformację wzoru.
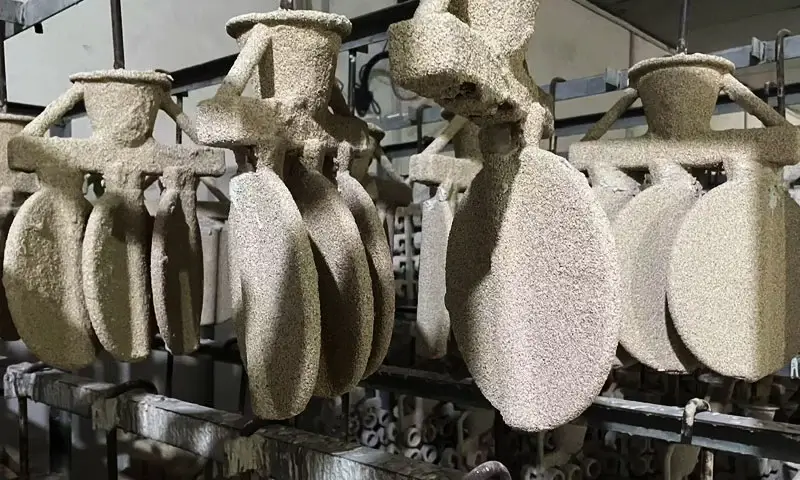
- Wykonywanie skorupy tworzy rzeczywistą wnękę formy, która definiuje geometrię odlewu.
- Odparafinowanie może spowodować rozszerzenie lub odkształcenie powłoki pod wpływem szoku termicznego.
- Wypalanie powoduje spiekanie ceramiki, uwolnienie od stresu, i zmiany wymiarowe.
- Zestalenie metalu powoduje skurcz stopu.
- Chłodzenie powoduje skurcz termiczny i odkształcenie naprężeń szczątkowych.
Dlatego, dokładność wymiarowa nie jest kontrolowana przez pojedynczy parametr procesu, ale przez skumulowaną interakcję wielu zmiennych w całym cyklu produkcyjnym.
Dlaczego tworzenie skorup odgrywa kluczową rolę
Wśród wszystkich etapów procesu, wytwarzanie skorup zajmuje wyjątkową pozycję, ponieważ działa jako fizyczny pomost pomiędzy wzorem wosku a roztopionym metalem.
Ceramiczna skorupa odpowiada za odtworzenie geometrii zespołu woskowego przy jednoczesnym zachowaniu stabilności wymiarowej podczas obróbki w wysokiej temperaturze.
Wszelkie zmiany wymiarowe powstałe podczas produkcji skorupy bezpośrednio zmieniają wymiary wnęki formy, które następnie wpływają na geometrię samego odlewu.
W przeciwieństwie do błędów wzoru wosku, które często można stosunkowo łatwo zmierzyć i skorygować, Zmiany wymiarowe związane z powłoką są często ukryte w strukturze ceramiki i stają się widoczne dopiero po kontroli odlewu.
Z tego powodu, wytwarzanie skorupy jest często uważane za najbardziej krytyczny etap przenoszenia wymiarów w całym procesie odlewania metodą traconego paliwa.
Dokładność wymiarowa to koncepcja dynamiczna, a nie statyczna
Powszechnym błędnym przekonaniem jest to, że dokładność wymiarowa zależy wyłącznie od precyzji wymiarowej gniazda formy.
W rzeczywistości, zarówno skorupa, jak i odlew pozostają dynamicznie responsywne przez cały czas produkcji.
Podczas produkcji, doświadczenia powłoki:
- Skurcz podczas suszenia
- Rozszerzalność cieplna
- Kumulacja stresu
- Uwolnienie stresu
- Transformacja fazowa ceramiki
- Pełzanie w wysokiej temperaturze
- Oddziaływanie mechaniczne z krzepnącym metalem
Naraz, odbywa się casting:
- Skurcz płynny
- Skurcz krzepnięcia
- Skurcz termiczny ciała stałego
- Tworzenie się naprężeń szczątkowych
Ostateczne wymiary wynikają z interakcji pomiędzy tymi dwoma rozwijającymi się systemami, a nie ze stałej geometrii formy.
Znaczenie stabilności wymiarowej nad dokładnością wymiarową
W nowoczesnej produkcji precyzyjnej, stabilność wymiarowa jest często cenniejsza niż absolutna dokładność wymiarowa.
Proces odlewania umożliwiający konsekwentne wytwarzanie części o przewidywalnych odchyleniach wymiarowych można skompensować poprzez regulację narzędzi.
Jednakże, proces generujący losowe wahania wymiarowe pomiędzy partiami staje się trudny do kontrolowania i kosztowny w korygowaniu.
Dlatego, głównym celem optymalizacji wytwarzania skorup nie jest jedynie osiągnięcie wymiarów nominalnych, ale ustanawiając stabilny i powtarzalny mechanizm przenoszenia wymiarów w trakcie produkcji.
Wieloczynnikowe efekty sprzęgania
Jednym z największych wyzwań w kontroli wymiarów odlewów metodą traconego paliwa jest istnienie wieloczynnikowych efektów sprzęgania. Poszczególne parametry procesu rzadko działają niezależnie.
Na przykład:
- Nierówna grubość zawiesiny może zmienić zachowanie podczas suszenia.
- Nierównomierne suszenie może powodować naprężenia szczątkowe.
- Naprężenia szczątkowe mogą wpływać na odkształcenie łuski podczas strzelania.
- Wystrzelone zniekształcenie powłoki może modyfikować geometrię wnęki.
- Zmodyfikowana geometria wnęki zmienia zachowanie skurczu odlewu.
W rezultacie, niewielkie odchylenie wprowadzone podczas formowania skorupy może ostatecznie spowodować nieproporcjonalnie duży błąd wymiarowy w gotowym odlewie.
Ta nieliniowa zależność wyjaśnia, dlaczego problemy wymiarowe często utrzymują się nawet wtedy, gdy poszczególne zmienne procesowe wydają się znajdować w granicach specyfikacji.
Podejście inżynierii systemowej
Nowoczesne odlewanie metodą inwestycyjną coraz częściej traktuje kontrolę wymiarową jako wyzwanie inżynierii systemowej, a nie zadanie optymalizacji pojedynczego procesu. Zaawansowani producenci integrują się:
- Kontrola reologii zawiesiny
- Monitoring środowiska
- Analiza deformacji powłoki
- Optymalizacja krzywej wypalania
- Statystyczne sterowanie procesem
- Technologie symulacji numerycznej
do zarządzania zmiennością wymiarową w całym łańcuchu procesowym.
W ramach tego podejścia, wytwarzania skorup nie jest już postrzegane po prostu jako operacja budowania form.
Zamiast, staje się to krytycznym procesem inżynierii wymiarowej, który określa, jak dokładnie założenia projektowe przekładają się na gotowy element metalowy.
2. Etap powlekania: Początkowe odchylenia wymiarowe spowodowane zachowaniem reologicznym szlamu
Początkowy błąd wymiarowy panew odlewniczych powstaje w momencie pierwotnego powlekania powierzchni.
Właściwości reologiczne zaczynu ogniotrwałego są decydującym czynnikiem wpływającym na jednorodność grubości powłoki,
oraz nieuzasadniona lepkość zaczynu i zawartość substancji stałych bezpośrednio powodują nierówną lokalną grubość powłoki i stwarzają ukryte niebezpieczeństwo późniejszej deformacji powłoki.
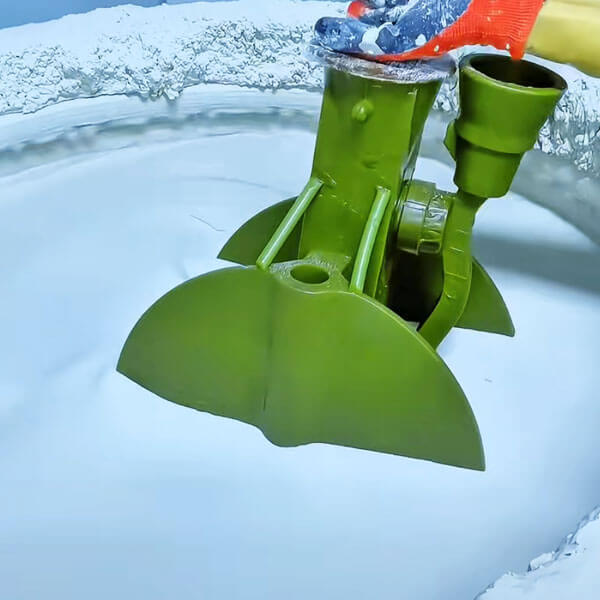
Gdy zawartość substancji stałych w zawiesinie jest zbyt niska, a lepkość jest niższa niż 300 mPa·s, zawiesina wykazuje bardzo wysoką płynność na powierzchni wzoru wosku.
W dolnych rowkach skomplikowanych form woskowych gromadzi się duża ilość szlamu, powodując, że lokalna grubość powłoki będzie większa niż 40% wyższa niż wartość projektowa.
Dla kontrastu, W ostrych górnych narożnikach występuje silne zapadanie się gnojowicy, gdzie rzeczywista grubość powłoki wynosi tylko 30% standardowego parametru.
Ta ekstremalna niespójność grubości powoduje zróżnicowane szybkości skurczu podczas suszenia w różnych pozycjach powłoki, generując nierówne wewnętrzne naprężenia szczątkowe wewnątrz zielonej skorupy.
Przeciwnie, nadmierna zawartość substancji stałych przy przekraczającej lepkość 1200 mPa·s prowadzi do słabej płynności powłoki.
Zawiesina nie pokrywa równomiernie złożonych zakrzywionych powierzchni i małych rowków wzoru woskowego, tworząc masywne mikrowgłębienia na wewnętrznej ścianie skorupy i powodując nadmierne wymiary lokalnych wnęk.
Weryfikacja przemysłowa dowodzi, że optymalny zakres lepkości dla precyzyjnego powlekania powłoki wynosi 600–800 mPa·s, który kontroluje odchylenie grubości powłoki we wszystkich pozycjach powłoki w zakresie ±0,05 mm.
Dodanie ilościowych środków powierzchniowo czynnych w celu dostosowania wskaźnika tiksotropii zawiesiny do 3–4 może dodatkowo wyeliminować defekty lokalnej akumulacji i poprawić jednorodność powłoki na złożonych zakrzywionych powierzchniach.
Do wzorów woskowych z głębokimi rowkami wewnętrznymi, efekt akumulacji gnojowicy jest znacznie wzmocniony.
Tradycyjne procesy wytwarzania powłoki bez dokładnej kontroli reologicznej często powodują przekroczenie lokalnych odchyleń grubości powłoki 1 mm w miejscach rowków, co jest podstawową przyczyną długoterminowej niezgodności wymiarowej cech odlewów z rowkami w produkcji masowej.
3. Etap suszenia: Niejednorodne odkształcenie skurczowe interfejsów wielopowłokowych
Po każdym malowaniu i tynkowaniu, spoiwo na bazie zolu krzemionkowego podczas procesu suszenia ulega ciągłemu odparowaniu wody i reakcji polikondensacji, powodując nieunikniony skurcz podczas suszenia powłoki ceramicznej.
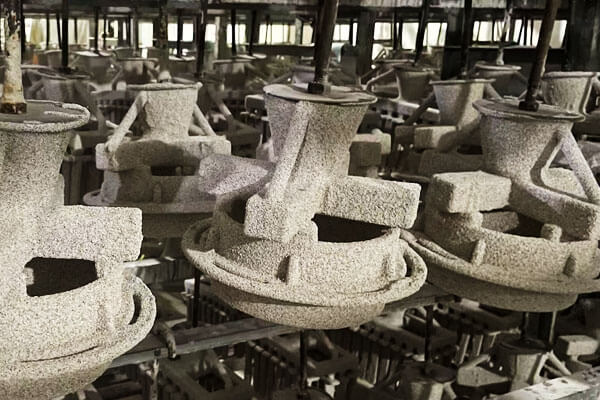
W przeciwieństwie do idealnego izotropowego równomiernego skurczu, Na rzeczywisty skurcz powłoki duży wpływ ma stan wiązania międzywarstwowego i warunki środowiskowe suszenia.
Nieuzasadniona wielkość ziaren piasku w warstwie podkładowej spowoduje utworzenie licznych mikroporów na styku warstwy wierzchniej i warstwy podkładowej, drastycznie zmniejsza siłę wiązania międzywarstwowego.
Podczas suszenia, warstwa wierzchnia i warstwa podkładowa kurczą się niezależnie, bez skoordynowanego odkształcenia, generując ogromne naprężenia szczątkowe międzyfazowe i powodując lokalne wypaczenia i odkształcenia powłoki.
Korelacja obrazu cyfrowego (DIC) Dane z monitorowania deformacji pełnego pola dodatkowo weryfikują wrażliwość środowiskową deformacji podczas suszenia skorupy.
Nierównomierny rozkład temperatury i przekroczenie lokalnej prędkości przepływu powietrza 2 m/s doprowadzi do a 3-krotna różnica w szybkości suszenia po powierzchni skorupy.
Obszary szybkoschnące całkowicie kurczą się z wyprzedzeniem, natomiast obszary wolnoschnące pozostają w tyle, tworząc metastabilne ograniczone naprężenie szczątkowe w temperaturze pokojowej.
To ukryte naprężenie będzie stopniowo uwalniane w kolejnym etapie wypalania w wysokiej temperaturze, powodując nieprzewidywalne trwałe odkształcenie powłoki.
Zoptymalizowany proces suszenia gradientowego skutecznie rozwiązuje ten problem.
Stabilizując środowisko suszenia w stałej temperaturze 24 ℃ ± 1 ℃, wilgotność względna 60%±5%, i równomierny przepływ powietrza 0.5 SM, wewnętrzne naprężenie szczątkowe powłoki jest zmniejszone o 72%,
a ogólne odkształcenie podczas suszenia jest ściśle kontrolowane 0.1 mm, zapewniając wysoką stabilność wymiarową zielonej skorupy.
4. Etap odwoskowania: Mikrodeformacja powłoki i przesunięcie wnęki pod wpływem szoku termicznego
Odparafinowanie parą pod wysokim ciśnieniem jest krytycznym etapem przejścia od wnęki z wzorem wosku do wnęki w osłonie ceramicznej, gdzie przejściowy szok termiczny i wahania ciśnienia wewnętrznego powodują nieodwracalne mikrodeformacje cienkościennych powłok.
W konwencjonalnych procesach szybkiego odparafinowania, ciśnienie pary wzrasta do 0.6 MPa w środku 30 towary drugiej jakości.
Gwałtowne podniesienie temperatury powoduje natychmiastową ekspansję i topienie pozostałości wosku wewnątrz skorupy.
Szybkość rozszerzania się wosku znacznie przekracza prędkość wylotu gazu z powłoki, tworząc ekstremalne przejściowe ciśnienie wewnętrzne.
Siła ta wypycha cienkościenną powłokę na zewnątrz, powodując mikrorozszerzanie elastyczno-plastikowe, które nie mogą się w pełni odbić po wyładowaniu wosku, co powoduje trwałe powiększenie wielkości wnęki skorupy.
Do ultracienkich skorup o grubości ścianki tylko 2 mm, ten efekt odkształcenia jest niezwykle wyraźny.
Badania eksperymentalne wykazały, że można osiągnąć trwały przyrost wymiarowy lokalnych ubytków cienkościennych 0.3 mm po szybkim odparafinowaniu ciśnieniowym.
Przyjęcie A strategia gradientowego wzrostu ciśnienia z czasem utrzymywania ciśnienia dłuższym niż 2 protokół zapewnia wystarczający czas na stopienie wosku i równomierne wypuszczenie przez kanały wylotowe powłoki, całkowicie eliminując mikroodkształcenia wywołane ciśnieniem wewnętrznym.
Po zoptymalizowanej kontroli odparafinowania, odchylenie wymiarowe wnęki jest stabilnie kontrolowane 0.08 mm.
Ponadto, nierówne pozostałości popiołu woskowego po odparafinowaniu będą powodować miejscowe, skoncentrowane spalanie podczas wypalania, tworząc pola różnicowej temperatury na powierzchni powłoki i powodując dalsze odkształcenie asynchroniczne.
Oczyszczanie powietrzem pod niskim ciśnieniem po odparafinowaniu jest niezbędnym procesem pomocniczym mającym na celu usunięcie pozostałości popiołu woskowego i utrzymanie późniejszej stabilności wymiarowej.
5. Etap strzelania: Sprzężone odkształcenie przejścia fazowego w wysokiej temperaturze i uwolnienie naprężeń szczątkowych
Wysoka temperatura wystrzeliwanie pocisków jest najbardziej decydującym etapem dla ostatecznej dokładności wymiarowej wnęki.
Podczas strzelania, spoiwo zol krzemionkowy kończy pełną przemianę fazową, pomiędzy cząstkami ceramicznymi tworzą się spiekane szyjki, oraz całe naprężenie szczątkowe zgromadzone w powłoce, etapy suszenia i odparafinowania są uwalniane synchronicznie.
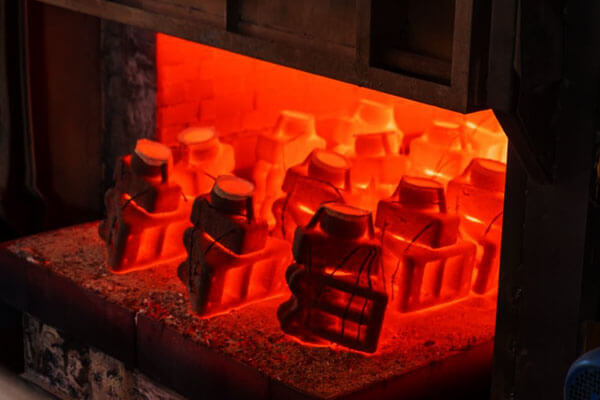
Tradycyjne wypalanie z szybkim nagrzewaniem powoduje asynchroniczną przemianę fazy mineralnej wewnątrz skorupy.
Szybkie wytwarzanie fazy mulitu powoduje zwiększenie objętości, natomiast przemiana fazowa krystobalitu powoduje zmniejszenie objętości.
Niedopasowana szybkość przejścia fazowego w różnych pozycjach powłoki powoduje poważne wypaczenie i nieregularne odkształcenie.
Zoptymalizowana, podzielona na segmenty krzywa wypalania skutecznie koordynuje transformację fazową i uwalnianie naprężeń: ustawienie długoterminowej platformy do utrzymywania ciepła na 1000 ℃, aby całkowicie uwolnić naprężenia szczątkowe,
następnie powolne ogrzewanie z szybkością 2℃/min do końcowej temperatury wypalania 1200℃, co znacznie poprawia ogólną równomierność odkształceń powłoki w wysokiej temperaturze.
Innowacyjne wzmocnienie z włókna węglowego o krótkim kroju dodatkowo zwiększa stabilność wymiarową skorupy.
Dodanie 4 mm posiekanych włókien węglowych do zawiesiny podkładowej przy mieszaniu ultradźwiękowym uzyskuje się równomierną dyspersję i tworzy trójwymiarową splecioną sieć wzmacniającą wewnątrz osnowy ceramicznej.
Sieć ta przypina ruch granic ziaren, hamuje nieprawidłowy wzrost ziarna w wysokiej temperaturze, i zmniejsza odkształcenie resztkowe w wysokiej temperaturze 62%.
Wyniki trójwymiarowej rekonstrukcji przemysłowej CT potwierdzają, że skorupy wzmocnione włóknem węglowym mają równomierny rozkład porów bez ciągłych dużych porów, powszechnych w tradycyjnych skorupach.
Po 2 godzin utrzymywania ciepła w temperaturze 1200 ℃, ogólna szybkość zmiany wymiarów jest tylko 0.12%, znacznie niższy niż 0.32% konwencjonalnych skorup, zapewniając ultrastabilną precyzję wnęki do późniejszego wylewania i zestalania.
6. Etap wylewania i zestalania: Odwrotna regulacja skurczu odlewu poprzez efekt wiązania powłoki
Powłoka ceramiczna nie jest całkowicie sztywną, stałą formą podczas zalewania i krzepnięcia stopu.
Jego wytrzymałość w wysokiej temperaturze i elastyczne właściwości odkształcania odwrotnie ograniczają zachowanie skurczu stopionego stopu podczas krzepnięcia, bezpośrednio określając ostateczną tolerancję wymiarową odlewu.
To obala tradycyjne błędne przekonanie, że „wyższa wytrzymałość skorupy oznacza lepszą jakość odlewu”.
Zbyt niska wytrzymałość skorupy w wysokiej temperaturze prowadzi do synchronicznego skurczu skorupy z odlewem podczas krzepnięcia stopu, nieutworzenie skutecznego ograniczenia.
Rzeczywisty stopień skurczu odlewu jest znacznie wyższy niż teoretyczna wartość projektowa, co skutkuje całkowitymi niewymiarowymi wymiarami odlewu.
Dla kontrastu, bardzo wysoka wytrzymałość sztywnej skorupy całkowicie ogranicza skurcz odlewu, generując ogromne wewnętrzne naprężenia skurczowe wewnątrz odlewu i wywołując pęknięcia termiczne i defekty zniekształceń strukturalnych.
Precyzyjne dane eksperymentalne potwierdzają, że skorupa ma optymalną wytrzymałość na zginanie w wysokiej temperaturze 3–4 MPa.
W tym zakresie, powłoka zapewnia umiarkowane wiązanie elastyczne, zmniejszenie szybkości skurczu odlewów przy swobodnym krzepnięciu o 30%.
Skutecznie kontroluje odchyłki wymiarowe, unikając jednocześnie pęknięć termicznych wywołanych sztywnymi ograniczeniami, osiągnięcie optymalnej równowagi pomiędzy efektem ograniczeń a bezpieczeństwem konstrukcji.
7. Wieloczynnikowy mechanizm sprzęgający wytwarzania skorup na dokładność wymiarową odlewu
Każdy parametr procesu tworzenia skorupy nie działa niezależnie.
Superpozycja, synergia i konkurencja wielu czynników tworzą złożone, nieliniowe efekty ewolucji wymiarowej, które są główną przyczyną nieregularnych wahań wymiarów w przemysłowej produkcji seryjnej.
Nieliniowy efekt wzmocnienia odchylenia grubości powłoki
Lokalne błędy grubości powłoki powodują efekty wzmocnienia geometrycznego w procesach wypalania w wysokiej temperaturze i krzepnięcia odlewów.
Gdy lokalna grubość powłoki przekracza wartość projektową o 50%, regionalna szybkość chłodzenia powłoki spada o 40% podczas strzelania, generując dodatkowe termiczne naprężenia szczątkowe.
Odchylenie wnęki powłoki jest wzmacniane 2.3 czasy, i osiąga końcowy błąd wymiarowy odlewu 3.1 razy początkowe odchylenie powłoki.
To nieliniowe wzmocnienie jest szczególnie widoczne w przypadku skomplikowanych odlewów z głębokimi rowkami.
Niewielkie defekty związane z gromadzeniem się szlamu na etapie powlekania przekształcą się w fatalne w skutkach przekroczenie tolerancji wymiarowej rowków odlewniczych, co wyjaśnia długoterminowy niski wskaźnik kwalifikacji złożonych odlewów konstrukcyjnych.
Precyzyjna kontrola reologii zawiesiny i jednolita grubość powłoki to podstawowe rozwiązania eliminujące efekty wzmocnienia.
Mechanizm stabilizacji wymiarowej wzmocnienia z włókna węglowego
Sprzężony silanem 4 mm posiekane włókna węglowe tworzą stabilną trójwymiarową usieciowaną sieć w matrycy zolu krzemionkowego pod dyspersją ultradźwiękową.
Sieć osiąga podwójną funkcjonalną optymalizację wydajności powłoki:
Pierwszy, włókna węglowe wypełniają mikropęknięcia wewnątrz skorupy i rozpraszają skoncentrowane naprężenia wysokotemperaturowe poprzez wyciąganie włókien i ślizganie międzyfazowe,
zmniejszając szybkość pełzania w wysokiej temperaturze osnowy ceramicznej o rząd wielkości i hamując lokalne nierównomierne odkształcenia.
Drugi, włókna węglowe są powoli utleniane i rozładowywane podczas wypalania w wysokiej temperaturze, tworząc równomiernie rozmieszczone, zamknięte mikropory wewnątrz skorupy.
Te mikropory zapewniają śladową elastyczną przestrzeń odkształcania do krzepnięcia odlewu, unikanie pęknięć termicznych spowodowanych nadmierną sztywnością skorupy i zapobieganie nadmiernym odkształceniom wynikającym z niewystarczającego wiązania, doskonale równoważąc wytrzymałość w wysokiej temperaturze i elastyczność skorupy.
Obserwacja morfologii pęknięć SEM potwierdza ścisłe wiązanie międzyfazowe pomiędzy włóknami węglowymi a osnową ceramiczną, osiągnięcie długoterminowej stabilności wymiarowej powłok wysokotemperaturowych.
Pełnołańcuchowa przekładnia wymiarowa i superpozycja sprzęgła
Odlew inwestycyjny stanowi komplet pełnoprocesowy łańcuch transmisji wymiarowej: początkowy rozmiar formy woskowej → rozmiar mokrej powłoki → rozmiar odparafinowanej wnęki → rozmiar wnęki wypalonej skorupy → ostateczny rozmiar odlewu.
Każde łącze procesowe ma ustalony współczynnik transmisji wymiarowej. Odchylenia od poszczególnych procesów będą się nakładać i łączyć w kolejnych etapach.
Gdy błędy wielu łączy są w tym samym kierunku, następuje skumulowana superpozycja, co prowadzi do poważnych przekroczeń wymiarowych odlewów.
Gdy odchylenia są przeciwne, wzajemne przesunięcie może losowo generować kwalifikowane wymiary.
Mechanizm ten powoduje nieuporządkowane wahania wymiarów i słabą konsystencję partii w tradycyjnej produkcji.
Tylko ilościowa, precyzyjna kontrola każdego węzła w łańcuchu transmisyjnym może ustabilizować dokładność wymiarową partii.
8. Nieliniowe wzmocnienie błędów wymiarowych
Jednym z najtrudniejszych aspektów kontroli wymiarów w odlewaniu metodą traconą jest to, że odchylenia wymiarowe nie rozprzestrzeniają się w procesie w prostej relacji jeden do jednego.
Zamiast, wiele zmian wymiarowych wykazuje a nieliniowy efekt wzmocnienia, gdzie pozornie niewielkie odchylenie powstałe podczas wytwarzania skorupy może przekształcić się w znacznie większy błąd wymiarowy w ostatecznym odlewie.
Zjawisko to wyjaśnia, dlaczego odlewy czasami przekraczają granice tolerancji, nawet jeśli poszczególne parametry procesu wydają się być dobrze kontrolowane.
Zrozumienie mechanizmów stojących za wzmocnieniem wymiarowym jest zatem niezbędne w produkcji odlewów precyzyjnych.
Dlaczego błędy wymiarowe ulegają wzmocnieniu
Proces odlewania metodą traconą obejmuje wiele etapów transformacji materiału, Cykl termiczny, i redystrybucję stresu.
Na każdym etapie można zwiększyć różnice wymiarowe wprowadzone wcześniej w procesie.
Może następować typowa ścieżka transmisji wymiarowej:
Lokalna zmienność grubości szlamu
→ Nierównomierny skurcz podczas suszenia
→ Akumulacja naprężeń szczątkowych
→ Zniekształcenie powłoki podczas strzelania
→ Zmiana wymiaru wnęki
→ Zmienność skurczu odlewu
→ Ostateczne odchylenie wymiarowe
Ponieważ każdy etap wchodzi w interakcję z poprzednim, błędy wymiarowe często raczej rosną niż pozostają stałe.
Na przykład, miejscowy wzrost grubości powłoki jedynie o 0.2 mm może ostatecznie skutkować kilkukrotnie większymi odchyleniami wymiarowymi odlewu po wypaleniu i zestaleniu.
Zmiany grubości skorupy i ich efekt wzmocnienia
Niejednorodna grubość skorupy jest jednym z najczęstszych źródeł niestabilności wymiarowej.
Kiedy gromadzi się nadmierna ilość szlamu:
- Głębokie wgłębienia
- Narożniki wewnętrzne
- Wąskie kanały
- Złożone przejścia powierzchniowe
dotknięte obszary wysychają wolniej niż obszary otaczające.
To tworzy:
- Skurcz różnicowy
- Nierównomierny rozkład naprężeń
- Zlokalizowane zniekształcenie powłoki
Podczas strzelania, te naprężenia szczątkowe są uwalniane, powodując dalsze odkształcenia. Powstała geometria wnęki może znacznie odbiegać od oryginalnych wymiarów wzoru wosku.
Do skomplikowanych komponentów lotniczych i turbinowych, lokalne zmiany grubości skorupy mogą stać się jedną z głównych przyczyn niezgodności wymiarowych.
Pamięć naprężeń szczątkowych w powłoce
Muszle ceramiczne posiadają formę „pamięci stresu”.
Chociaż skorupa może wydawać się stabilna wymiarowo po wyschnięciu, wewnętrzne naprężenia szczątkowe pozostają uwięzione w konstrukcji.
Kiedy skorupa ulega:
- Szybkie ogrzewanie
- DEWAXING
- Spiekanie
- Wypalanie w wysokiej temperaturze
te naprężenia są stopniowo uwalniane.
Proces uwalniania często powoduje:
- Wypaczenie
- Ekspansja lokalna
- Dryf wymiarowy
- Zniekształcenie geometryczne
Co ważne, powstałe odkształcenie jest często nieliniowe i trudne do przewidzenia za pomocą konwencjonalnych metod kontroli.
Efekty sprzężenia termicznego i strukturalnego
Wzmocnienie wymiarowe staje się jeszcze bardziej znaczące, gdy efekty termiczne oddziałują z geometrią powłoki.
Przykłady obejmują:
- Cienkie sekcje nagrzewają się szybciej niż grube sekcje
- Ostre narożniki charakteryzujące się większymi gradientami termicznymi
- Asymetryczne geometrie tworzące nierówne ścieżki ekspansji
Wraz ze wzrostem temperatury podczas wypalania, te lokalne różnice generują złożone wzorce odkształceń, które mogą zmieniać wymiary wnęki w stopniu większym niż przewidywałyby proste obliczenia rozszerzalności cieplnej.
Więc, odlewy o skomplikowanej geometrii są na ogół bardziej podatne na zwiększone odchylenia wymiarowe niż proste elementy symetryczne.
Interakcja między zachowaniem powłoki a krzepnięciem metalu
Wzmocnienie wymiarowe nie kończy się po wejściu stopionego metalu do formy.
Podczas zestalania, skorupa i odlew oddziałują mechanicznie.
Jeśli sztywność skorupy zmienia się lokalnie:
- Niektóre regiony nadmiernie ograniczają skurcz
- Inne regiony umożliwiają nieograniczone skurcze
To niespójne ograniczenie może powodować lokalne przesunięcia wymiarowe, które dodatkowo powiększają istniejące odchylenia.
Dlatego, Ostateczne wymiary odlewu są często wynikiem jednoczesnego działania wielu sprzężonych mechanizmów wzmacniających.
Wyzwanie przewidywalności
Krytyczną cechą nieliniowego wzmocnienia wymiarowego jest to, że związek między przyczyną a skutkiem rzadko jest proporcjonalny.
Na przykład:
- A 10% zwiększenie grubości skorupy może spowodować a 30% odchylenie wymiarowe.
- Niewielki wzrost przepływu powietrza suszącego może spowodować podwojenie deformacji skorupy.
- Niewielka zmiana temperatury wypalania może spowodować znaczne zniekształcenie geometryczne.
To nieliniowe zachowanie wyjaśnia, dlaczego same korekty empiryczne często nie rozwiązują powtarzających się problemów z dokładnością wymiarową.
Tylko poprzez zrozumienie pełnego mechanizmu przenoszenia wymiarów producenci mogą skutecznie kontrolować zmienność wymiarów.
9. Zaawansowane podejścia do poprawy dokładności wymiarowej
Ponieważ wymagania wymiarowe w przemyśle lotniczym stają się coraz bardziej rygorystyczne, medyczny, energia, automobilowy, i inżynierii precyzyjnej, tradycyjne dostosowywanie procesu metodą prób i błędów nie jest już wystarczające.
Współcześni producenci odlewów precyzyjnych wdrażają zaawansowane technologie i metody systematycznej kontroli procesu, aby osiągnąć wyższy poziom precyzji wymiarowej i spójności.
Nacisk przesunął się z korygowania błędów wymiarowych po odlaniu na zapobieganie ich powstawaniu w całym procesie wytwarzania skorupy.
Precyzyjna kontrola reologii zawiesiny
Podstawą dokładności wymiarowej jest stabilność zawiesiny.
Nowoczesne systemy wytwarzania muszli ściśle monitorują:
- Lepkość
- Gęstość
- Solidna treść
- Wartość pH
- Temperatura
- Zachowanie tiksotropowe
Zapewniają stabilne właściwości zawiesiny:
- Jednolita grubość powłoki
- Spójna reprodukcja powierzchni
- Zmniejszona zmienność grubości skorupy
- Poprawiona powtarzalność wymiarowa
Coraz częściej stosuje się zautomatyzowane systemy zarządzania szlamem, aby wyeliminować zmienność zależną od operatora.
Technologia kontrolowanego suszenia
Suszenie jest jednym z najbardziej wpływowych etapów wpływających na deformację skorupy.
Wykorzystują zaawansowane systemy suszenia:
- Komory stałotemperaturowe
- Środowiska o kontrolowanej wilgotności
- Równomierny rozkład przepływu powietrza
- Monitorowanie środowiska w czasie rzeczywistym
Celem jest zapewnienie, że wszystkie obszary skorupy wysychają w podobnym tempie.
Minimalizując skurcz różnicowy, producenci mogą znacznie zmniejszyć akumulację naprężeń szczątkowych i poprawić stabilność wymiarową skorupy.
Zoptymalizowane strategie usuwania wosku
Odkształcenie wywołane odparafinowaniem można zminimalizować poprzez lepsze zarządzanie temperaturą.
Kluczowe podejścia obejmują:
Stopniowy wzrost ciśnienia
Kontrolowane zwiększanie ciśnienia zmniejsza naprężenia wewnętrzne spowodowane szybką ekspansją wosku.
Zrównoważona dystrybucja ciepła
Równomierna dystrybucja pary minimalizuje miejscowy szok termiczny.
Ulepszona konstrukcja wentylacji
Zoptymalizowane ścieżki odprowadzania wosku zmniejszają wzrost ciśnienia wewnętrznego i zmniejszają ryzyko odkształcenia skorupy.
Środki te pomagają zachować geometrię ubytku w całym cyklu odparafinowania.
Zaawansowane systemy materiałów powłokowych
Innowacje materiałowe odgrywają coraz ważniejszą rolę w kontroli wymiarowej.
Nowoczesne systemy powłokowe mogą zawierać:
- Wzmocnienia ceramiczne o wysokiej wytrzymałości
- Warstwy zapasowe wzmocnione włóknami
- Udoskonalone technologie spoiw
- Preparaty ceramiczne o niskim skurczu
Materiały te zapewniają:
- Większa stabilność termiczna
- Poprawiona odporność na pękanie
- Zmniejszona deformacja podczas wypalania
- Zwiększona spójność wymiarowa
Ceramiczne skorupy wzmocnione włóknem, zwłaszcza, wykazały znaczną poprawę stabilności wymiarowej w wysokiej temperaturze.
Zoptymalizowane krzywe wypalania i profile termiczne
Zamiast polegać na prostych harmonogramach ogrzewania, zaawansowane wystrzeliwanie pocisków wykorzystuje starannie zaprojektowane cykle termiczne.
Typowe ulepszenia obejmują:
- Wielostopniowe programy grzewcze
- Pośrednie okresy odprężenia
- Kontrolowane gradienty temperatury
- Zoptymalizowane profile chłodzenia
Strategie te umożliwiają stopniowe rozpraszanie naprężeń szczątkowych, minimalizując jednocześnie odkształcenia termiczne i odkształcenia związane z przemianą fazową.
Symulacja cyfrowa i inżynieria predykcyjna
Jednym z najważniejszych osiągnięć współczesnego odlewania metodą traconego materiału jest wykorzystanie numerycznych narzędzi symulacyjnych.
Zaawansowane oprogramowanie może modelować:
- Zachowanie osadzania się gnojowicy
- Skurcz podczas suszenia
- Rozkład naprężeń powłoki
- Rozszerzalność cieplna
- Deformacja wypalania
- Skurcz podczas krzepnięcia metalu
Poprzez przewidywanie zmian wymiarowych przed rozpoczęciem produkcji, inżynierowie mogą proaktywnie optymalizować parametry procesu i współczynniki kompensacji oprzyrządowania.
To przesuwa kontrolę wymiarową z korekcji reaktywnej na zarządzanie predykcyjne.
Statystyczna kontrola procesu i produkcja oparta na danych
Wiodące w branży odlewnie coraz częściej wykorzystują analizę danych do monitorowania wydajności wymiarowej.
Kluczowe techniki obejmują:
- Statystyczne sterowanie procesem (SPC)
- Analiza możliwości procesu
- Cyfrowe śledzenie jakości
- Monitorowanie procesów w czasie rzeczywistym
- Zautomatyzowana kontrola wymiarowa
Systemy te wcześnie identyfikują odchylenia w procesie i pomagają utrzymać długoterminową spójność wymiarową w przypadku dużych wielkości produkcji.
Zintegrowana inżynieria wymiarowa
Najbardziej skuteczne strategie kontroli wymiarów uznają, że żadne pojedyncze ulepszenie procesu nie gwarantuje precyzji.
Zamiast, Dokładność wymiarowa musi być zarządzana poprzez w pełni zintegrowane podejście inżynieryjne, które koordynuje:
- Produkcja wzorów woskowych
- Budynek skorupowy
- Kontrola suszenia
- Optymalizacja odwoskowania
- Zarządzanie strzelaniem
- Kompensacja skurczu stopu
- Symulacja procesu
- Weryfikacja jakości
Tylko poprzez kontrolowanie całego łańcucha przenoszenia wymiarów producenci mogą konsekwentnie osiągać wąskie tolerancje wymagane przez nowoczesne, wysokowydajne komponenty odlewane.
10. Wniosek
Wykonanie skorupy jest głównym wyznacznikiem dokładności wymiarowej odlewów metodą traconego paliwa, a jego wpływ przebiega przez cały proces produkcyjny w sposób progresywny i nieliniowy.
Początkowa reologia zawiesiny kontroluje pierwotną jednorodność grubości powłoki; stopniowane suszenie eliminuje naprężenia resztkowe spowodowane nierównomiernym skurczem; odparafinowanie gradientowe pozwala uniknąć trwałej deformacji wnęki wywołanej szokiem termicznym;
zoptymalizowane wypalanie w wysokiej temperaturze koordynuje przejście fazowe i uwalnianie naprężeń; dopasowana wytrzymałość skorupy w wysokiej temperaturze zapewnia precyzyjną regulację skurczu podczas krzepnięcia odlewu.
Tradycyjny jednopunktowy tryb optymalizacji procesu nie jest w stanie rozwiązać problemów związanych z wahaniami wymiarowymi partii.
Zaawansowana produkcja precyzyjnych odlewów precyzyjnych musi opierać się na kontroli transmisji wymiarów w całym łańcuchu, w połączeniu z technologią wzmocnienia kompozytowego z włókna węglowego, w celu wyeliminowania nieliniowych efektów wzmocnienia błędu.
Rozsądne dopasowanie sztywności i elastyczności skorupy, precyzyjna kontrola reologii zawiesiny, środowisko suszenia, ciśnienie odparafinowania i krzywa wypalania mogą zasadniczo poprawić dokładność wymiarową odlewu i spójność wsadu,
zapewniając niezawodne wsparcie techniczne w zakresie wysokiej precyzji, produkcja przemysłowa odlewów precyzyjnych o wysokiej stabilności i wysokich kwalifikacjach.