
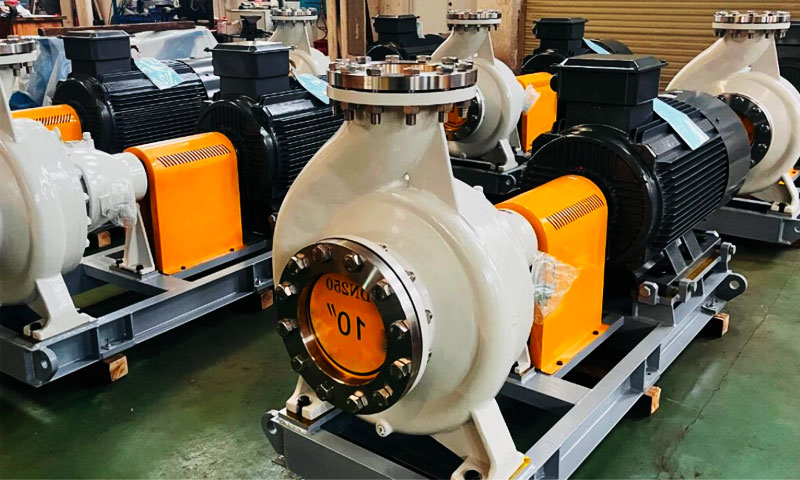
Nad moim 29 lat projektuje i produkuje precyzyjne, odporne na korozję odlewy ze stopów do odsalania wody morskiej, Olej na morzu & gaz, i systemy płynów morskich,
Widziałem jeden stały, kosztowny błąd: zespoły inżynierów określają na rysunku gatunek stali duplex lub super duplex, i załóżmy, że każda odlewnia może wyprodukować odlew o parametrach odpowiadających prętom kutym.
Nigdy tak nie jest. Stale nierdzewne typu duplex są bardzo wrażliwe na krzepnięcie odlewu, obróbka cieplna, i kontrola zanieczyszczeń.
Błędnie zrozum którąkolwiek z tych zmiennych, i otrzymujesz część, która ma tę samą nominalną chemię na papierze – ale 50% niższa odporność na korozję, kruche pękanie, lub ukryta porowatość wewnętrzna, która wycieka pod ciśnieniem.
Do odwróconej osmozy (RO), destylacja wieloefektowa (Z), i instalacje odsalania termicznego, niestandardowe, precyzyjnie odlewane komponenty typu duplex i super duplex to nie tylko „miło mieć”.
Stanowią krytyczną barierę chroniącą przed przedwczesnym uszkodzeniem w przypadku dużej zawartości chlorków, wysoki ciśnienie, strumienie procesowe podatne na erozję.
W tym artykule opisano wybór stopu, inżynieria procesu odlewania, komponenty specyficzne dla aplikacji, Typowe tryby awarii, oraz kontrolę procesu, która oddziela sprawdzone odlewy od części katalogowych, które wcześnie ulegają awariom.
1. Dlaczego dwustronny & Odlewy ze stali Super Duplex definiują niezawodność odsalania
Systemy odsalania wody morskiej działają w najbardziej agresywnych warunkach pracy w transporcie płynów przemysłowych: 30,000–45 000 ppm stężenia chlorków, ciśnienia robocze do 80 listwa do systemów SWRO, erozja płynąca z dużą prędkością, i cykliczne obciążenie termiczne.
Standardowa austenityczna stal nierdzewna 316L szybko zawodzi w takich warunkach — korozja wżerowa inicjuje się na spoinach i defektach powierzchni w ciągu 12–24 miesięcy, i pękanie korozji naprężeń (SCC) może spowodować rozerwanie elementów znajdujących się pod ciśnieniem 5 lata.
STALE DUPLEX, o dwufazowej mikrostrukturze ferrytowo-austenitowej, dostarczają mniej więcej dwukrotnie większą granicę plastyczności niż 316L, znacznie lepsza odporność na korozję wżerową i szczelinową, i doskonałą odporność na SCC w środowiskach chlorkowych.
Kute rury duplex i pręty służą do prostych elementów liniowych, najbardziej krytyczne części odsalania — korpusy pomp, Obudowy zastawowe, dystrybutory sprayów, arkusze rurowe - są geometrycznie złożone.
Konstrukcje spawane pozostawiają wrażliwe szwy spawalnicze, które działają jako punkty inicjacji korozji.
Precyzyjny odlew ciśnieniowy wytwarza te elementy jako monolityczne, bezszwowe części, ze zoptymalizowaną geometrią przepływu wewnętrznego i jednakową wydajnością materiału w całej części.
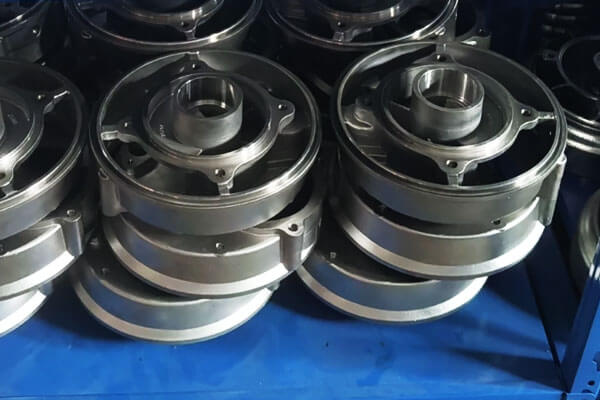
2. Standardowy dupleks vs. Super dupleks: Oceny, Wydajność & Wybór
W zastosowaniach odsalania, praktyczna różnica pomiędzy standardowy dupleks I Super dupleks jest głównie poziom domieszki stopowej i wynikająca z niej odporność na miejscową korozję, wytrzymałość mechaniczna, i marżę za usługę.
Przydatnym pierwszym parametrem przesiewowym jest Liczba równoważna oporności wżery (Drewno), co odzwierciedla udział chromu, molibden, i azot na odporność na wżery:
Take = %cr + 3.3(%Pon + 0.5%W) + 16%N
Jako ogólna klasyfikacja inżynierska, konwencjonalne gatunki dupleksowe są powszechnie stosowane Seria PREN 30–40, podczas gdy gatunki super duplex są na ogół powyżej PREN 40.
PREN jest przydatny do porównywania stopów, nie należy go jednak stosować samodzielnie do przewidywania rzeczywistej wydajności odsalania. Mikrostruktura, Stan powierzchni, temperatura, stężenie chlorku, i projektowanie usług mają znaczenie.
| Gatunek stopu odlewanego | Typowa rodzina stopów | Typowy asortyment PREN | Wydajność rdzenia | Typowe zastosowania odsalania |
| CD3MN / Klasa ASTM 4A (2205-typ) | Standardowy dupleks | ~ 35 | Dobra równowaga odporności na korozję chlorkową, wytrzymałość, i koszt | Obudowy pomp SWRO, ciała zaworów, kolektory, ogólne elementy mające kontakt z wodą morską |
| CE3MN / Klasa ASTM 5A (2507-typ) | Super dupleks | ~42+ | Większa odporność na wżery, korozja szczelinowa, i chlorek SCC niż standardowy dupleks | Wysokociśnieniowe komponenty SWRO, urządzenia do poboru wody morskiej, obudowy utrzymujące ciśnienie, poważne usługi związane z wodą morską |
CD3MWCuN / Klasa ASTM 6A |
Wysokostopowy Super Duplex | ~45+ | Zwiększona odporność na korozję miejscową w szczególnie agresywnych środowiskach chlorkowych | Surowa obsługa solankowa, wymagające składniki wody morskiej, zastosowaniach o wysokim ryzyku korozji |
Wskazówki dotyczące wyboru
Praktyczna zasada wyboru z dziesięcioleci projektów odsalania: Dla standardowych instalacji SWRO działających poniżej 70 bar o standardowym zasoleniu wody morskiej, CD3MN zapewnia najlepszą równowagę wydajności i kosztów.
Do systemów wysokociśnieniowych, solanka o wysokim zasoleniu, lub miejsca przybrzeżne z ciepłą wodą morską, przejdź na technologię superduplex klasy 2507.
Rezerwuj gatunki premium o wysokiej zawartości molibdenu tylko do zastosowań ekstremalnych, gdzie 15+ wymagany jest projektowy okres użytkowania wynoszący rok.
Nie ma korzyści z zawyżania specyfikacji superdupleksu tam, gdzie wystarczy standardowy dupleks – koszt materiałów wzrasta o 40–60%, i skrawalność zauważalnie spada.
3. Dlaczego precyzyjne odlewanie metodą traconą to proces optymalny
Wiele zespołów pyta, dlaczego nie obrabiamy części po prostu z litego pręta duplex, lub wykonać je ze spawanej płyty. Odpowiedź sprowadza się do uczciwości, wydajność, i całkowity koszt.
Zintegrowany, Geometria komponentu monolitycznego
Jedną z głównych zalet casting inwestycyjny to skomplikowane korpusy zaworów, Komponenty pompy, kolektory, a obudowy mogą być produkowane jako pojedyncze elementy odlewane, a nie jako zespoły oddzielnie wytwarzanych sekcji
Eliminuje to wiele połączeń spawanych i związanych z nimi stref wpływu ciepła.
Do stali nierdzewnych duplex i super duplex, jest to szczególnie cenne, ponieważ spawanie wymaga ścisłej kontroli dopływu ciepła, temperatura międzyściegowa, wybór wypełniacza, i późniejszy stan metalurgiczny.
Odlew monolityczny nie eliminuje automatycznie ryzyka korozji – wad odlewu, uszkodzenia powierzchni, i niewłaściwa obróbka cieplna mogą nadal powodować problemy, ale ograniczenie niepotrzebnych połączeń spawanych może uprościć strategię dotyczącą korozji i integralności.
Geometria przepływu zbliżona do kształtu netto
Odlewanie metodą inwestycyjną replikuje się płynnie, wyprofilowane wewnętrzne ścieżki przepływu bezpośrednio do kształtu zbliżonego do netto.
Wyeliminowano ostre, obrobione stopnie i turbulencje ściegu spoiny, zmniejszenie erozji spowodowanej przepływem o 30–40% w porównaniu do obrobionych maszynowo lub prefabrykowanych ścieżek przepływu.
Efektywność materiałowa
Do skomplikowanych geometrii pomp i zaworów, odlewanie metodą traconego zmniejsza straty materiału o 60–70% w porównaniu do obróbki z pręta litego. Z wysokowartościowymi stopami duplex, zapewnia to ogromne oszczędności.
Spójność wymiarowa
Precyzyjne odlewanie zapewnia powtarzalną dokładność wymiarową w całej serii produkcyjnej, zapewniając spójne dopasowanie powierzchni uszczelniających i połączeń rurowych.
4. Krytyczne kontrole procesu w przypadku odlewów dupleksowych do odsalania
Różnica pomiędzy niezawodnym odlewem duplex a wadliwym jest często niewidoczna podczas oględzin.
Do zastosowań odsalających, odporność na korozję, integralność ciśnienia, i żywotność zależą od ścisłej kontroli całego procesu produkcyjnego, od topienia i odlewania po obróbkę cieplną, obróbka, i końcowe kondycjonowanie powierzchni.

Chemia stopu i kontrola zanieczyszczeń
Wydajność stali nierdzewnej duplex zależy w dużym stopniu od jej składu chemicznego.
Do odlewów do odsalania, materiały wsadowe są dokładnie kontrolowane, aby utrzymać stabilny i przewidywalny skład chemiczny stopu.
Stosowanie materiału rewertowanego jest również ograniczone, aby zmniejszyć ryzyko zanieczyszczenia i zmian chemicznych.
Przed nalewaniem, każde ciepło analizuje się za pomocą optycznej spektrometrii emisyjnej (OES).
Skład chemiczny sprawdza się pod kątem określonych wymagań dotyczących stopu, ze szczególnym uwzględnieniem chromu, molibden, nikiel, i azot, które bezpośrednio wpływają na odporność na korozję i równowagę ferrytowo-austenitową.
Monitorowane są również pierwiastki zanieczyszczające, takie jak siarka i fosfor, ponieważ nadmierne ich poziomy mogą negatywnie wpływać na jakość odlewu i odporność na korozję.
PREN może być stosowany jako dodatkowy punkt odniesienia przy ocenie odporności stopu na korozję wżerową i szczelinową.
Inżynieria bramkowania i krzepnięcia
Odlewy ze stali nierdzewnej typu duplex wymagają dokładnej kontroli wypełnienia i zestalenia, szczególnie w przypadku grubościennych korpusów pomp, ciała zaworów, i inne elementy znajdujące się pod ciśnieniem.
Złe warunki zasilania mogą powodować porowatość skurczową i inne wewnętrzne nieciągłości, które mogą nie być widoczne na powierzchni zewnętrznej.
Dlatego systemy wlewowe i pionowe są projektowane zgodnie z geometrią elementu i charakterystyką krzepnięcia.
Głównym celem jest osiągnięcie kontrolowanego krzepnięcia i zapewnienie odpowiedniego zasilania cięższych sekcji.
Do krytycznych elementów znajdujących się pod ciśnieniem, jakość wewnętrzna jest weryfikowana poprzez odpowiednie badania nieniszczące.
Kontrolę rentgenowską można zastosować do pierwszych artykułów i wybranych próbek produkcyjnych w celu wykrycia porowatości wewnętrznej, skurcz, i inne wady odlewów, zanim elementy zostaną poddane obróbce końcowej i montażowi.
Wyżarzanie rozpuszczające i kontrola równowagi fazowej
Wyżarzanie rozpuszczające jest jednym z najważniejszych etapów produkcji odlewów typu duplex.
Po castingu, elementy są poddawane obróbce cieplnej w rozsycie w określonym zakresie temperatur, a następnie szybko schładzane, zwykle przez hartowanie w wodzie, jeśli jest to wymagane przez gatunek i procedurę.
Celem tej obróbki jest przywrócenie odpowiedniej równowagi ferrytowo-austenitowej i wyeliminowanie niepożądanych faz międzymetalicznych, które mogły powstać podczas odlewania.
Do odlewów typu duplex do odsalania, celem jest na ogół zrównoważona mikrostruktura dwufazowa, z dokładnym zakresem akceptacji określonym przez specyfikację materiału i wymagania dotyczące komponentów.
Temperatura, czas trzymania, i szybkość chłodzenia muszą być ściśle kontrolowane.
Nieodpowiednia temperatura obróbki cieplnej, niedostateczne namoczenie, lub nadmierne opóźnienie chłodzenia może skutkować niekorzystną równowagą fazową lub powstawaniem szkodliwych faz, takich jak sigma lub chi.
Warunki te mogą zmniejszyć odporność na korozję i właściwości mechaniczne, mimo że odlew może wyglądać zupełnie normalnie na zewnątrz.
Dlatego badania metalograficzne służą do sprawdzenia mikrostruktury i równowagi fazowej odlewów przeznaczonych do odsalania.
Zapisy dotyczące obróbki cieplnej i wyniki metalograficzne powinny umożliwiać powiązanie z odpowiednim ciepłem produkcyjnym.
Polityka naprawy spoin
Naprawy spawalnicze odlewów typu duplex muszą być ściśle kontrolowane, ponieważ spawanie zmienia mikrostrukturę metalu spoiny i strefę wpływu ciepła.
Wszelkie prace spawalnicze naprawcze należy wykonywać wyłącznie zgodnie z zatwierdzoną procedurą odpowiednią dla konkretnego gatunku i komponentu duplex.
Tam, gdzie wymagana jest obróbka cieplna po spawaniu, naprawiony odlew musi zostać poddany odpowiedniej obróbce w celu przywrócenia wymaganej równowagi fazowej i odporności na korozję.
Celem naprawy spoiny nie jest jedynie usunięcie widocznej wady odlewu.
Naprawiany obszar musi również spełniać te same wymagania funkcjonalne i metalurgiczne, co pierwotny odlew, szczególnie w przypadku elementów znajdujących się pod ciśnieniem i zwilżanych wodą morską.
Obróbka skrawaniem i kondycjonowanie powierzchni
Po obróbce cieplnej i kontroli odlewu, cechy krytyczne, takie jak powierzchnie uszczelniające, nudy, powierzchnie montażowe, i elementy ustalające są precyzyjnie obrobione zgodnie z określonymi wymiarami i tolerancjami.
Do powierzchni zwilżonych i związanych z przepływem, chropowatość powierzchni jest również kontrolowana, ponieważ nadmierna chropowatość lub uszkodzenia mechaniczne mogą wpływać na lokalne warunki przepływu i zachowanie korozji powierzchni.
Stan narzędzia, parametry obróbki, i ostateczne wykończenie powierzchni są zatem kontrolowane zgodnie z wymaganiami funkcjonalnymi komponentu.
Gdzie określono, ostateczna powierzchnia jest pasywowana lub w inny sposób kondycjonowana w celu usunięcia wolnego żelaza i zanieczyszczeń powierzchniowych wprowadzonych podczas produkcji.
Ta końcowa obróbka zapewnia czystą powierzchnię stali nierdzewnej i pomaga zachować odporność na korozję uzyskaną dzięki odpowiedniemu doborowi stopu, kontrolowane odlewanie, obróbka cieplna, i precyzyjne obróbka.
5. Wydajność korozji w środowiskach odsalania
Korozja wżerowa i szczelinowa
Środowisko odsalania stwarza wiele zagrożeń korozyjnych: korozja wżerowa spowodowana jonami chlorkowymi, korozja szczelinowa na uszczelkach i połączeniach kołnierzowych, oraz pękanie korozyjne naprężeniowe pod wpływem naprężeń rozciągających w środowiskach zawierających chlorki.
Stale nierdzewne duplex oferują znaczną przewagę nad gatunkami austenitycznymi we wszystkich trzech trybach.
Gatunki duplex mają taką samą lub nawet lepszą odporność na korozję i wytrzymałość mechaniczną jak ich austenityczne odpowiedniki.
W porównaniu z lanymi stalami austenitycznymi, są bardziej odporne na pękanie korozyjne naprężeniowe i mniej podatne na zmęczenie korozyjne w płynach zawierających chlorki.
Klasyfikacja właściwości korozyjnych w wodzie morskiej opiera się na przejrzystej hierarchii:
- Super dupleks (Drewno > 40) — najbardziej odporny na ogólny i miejscowy atak korozji.
- Standardowy dwupoziomowy (DREWNO 35–40) — odpowiedni do umiarkowanych temperatur i poziomów chlorków.
- Austenit 6Mo (Drewno ~ 35) — porównywalny do standardowego duplexu w PREN, ale o niższej wytrzymałości.
- Austenityczny 316L (Drewno ~ 25) — odpowiedni dla otaczającej wody morskiej, ale podatny na wżery w ciepłym miejscu, warunki chlorowane.
Efekty temperatury
Temperatura jest krytyczną zmienną, która określa, czy dany stop będzie działał, czy nie.
Badanie porównawcze kutego SDSS i odlewanego dupleksu wykazało, że wzrost temperatury znacząco pogarsza stabilność folii pasywnej.
Obie klasy SDSS (S32750 i S32760) zachowana pasywność w syntetycznej wodzie morskiej do 70°C.
Odlew ze stopu DIN/EN 1.4517 utracił pasywność powyżej 50°C. Wartości impedancji powyżej 5 × 10⁵ Ω·cm² w temperaturze 25°C zmniejsza się wraz z temperaturą, najbardziej znaczące dla stopu odlewniczego.
Gęstość prądu korozyjnego wzrosła o trzy- do pięciokrotnej na każde 25°C.
W zastosowaniach odsalania działających w temperaturze powyżej 50°C – co obejmuje destylację wieloefektową i wiele procesów termicznych – niezbędne są odlewy superduplex z odpowiednią obróbką cieplną.
Standardowy duplex może być akceptowalny w niższych temperaturach, ale margines błędu jest niewielki.
Zmęczenie korozyjne
Pompy odsalające pracują w warunkach dynamicznego obciążenia. Wirniki podlegają zmiennym naprężeniom, gdy obracają się w polu przepływu.
Elementy zaworu mogą podlegać wahaniom ciśnienia. W środowiskach chlorkowych, zmęczenie korozyjne staje się mechanizmem ograniczającym żywotność.
Stale nierdzewne typu duplex są podatne na SCC wywołane chlorkami i zmęczenie korozyjne, ale wyraźnie oferują one użyteczne korzyści w porównaniu z gatunkami austenitycznymi pod względem odporności na pękanie.
Poziom ferrytu ok 55% jest zalecany na siłę, odporność na zmęczenie korozyjne, i odporność na korozję naprężeniową chlorkową.
6. Analiza awarii: Lekcje z pola
Studium przypadku: Faza Sigma w łączniku odsalania
Awaria 6-calowego złącza typu D odlanego ze stali nierdzewnej duplex ASTM A820 klasy 2A w zakładzie odsalania stanowi szczegółowe studium przypadku awarii spowodowanej produkcją.
Tryb awarii:
Miejscowy atak korozji prowadzący do pęknięć i ostatecznego pęknięcia.
Przyczyna podstawowa:
Analiza mikrostrukturalna potwierdziła obecność w osnowie kruchej fazy sigma obok ferrytu i austenitu, co było niezwykłe, biorąc pod uwagę trwałość uszkodzonego sprzęgła w temperaturze pokojowej.
Faza sigma została wprowadzona podczas produkcji z powodu niewłaściwej obróbki cieplnej i niewystarczającej szybkości chłodzenia.
Remediacja:
Odmładzająca obróbka cieplna w temperaturze 1200°C 30 minut, a następnie hartowanie przywróciło mikrostrukturę ferrytu/austenitu i zwiększyło odporność na korozję o około 30%.
Analiza metodą elementów skończonych wykazała znaczne szczątkowe naprężenia termiczne wprowadzone podczas hartowania, którymi należy zarządzać poprzez odpowiednią praktykę chłodzenia.
Lekcja inżynierii:
Każdy odlew dupleksowy musi posiadać udokumentowane zapisy dotyczące wyżarzania i hartowania. Jeśli obróbka cieplna nie jest możliwa do zweryfikowania, element nie powinien być dopuszczony do użytku w wodzie morskiej.
Typowe mechanizmy awarii i zapobieganie im
| Tryb awarii | Przyczyna podstawowa | Zapobieganie |
| Kruchość fazy sigma | Powolne chłodzenie w wyniku wyżarzania; ponowne nagrzanie do zakresu 600–950°C | Obowiązkowe hartowanie w wodzie po wyżarzaniu przesycającym; unikaj odprężania w zakresie sigma |
| Wżery korozję | Nieodpowiedni PREN; nieprawidłowy balans faz; zanieczyszczenie powierzchni | Określ superdupleks dla >50° C usługa; sprawdź PREN; pasywować po obróbce |
| Korozja szczelinowa | Szwy spawalnicze; zła konstrukcja uszczelki; niepełna penetracja | Jeśli to możliwe, należy stosować odlewy jednoczęściowe; właściwy dobór uszczelki |
Zmęczenie korozyjne |
Porowatość; wady powierzchni; wysoka koncentracja stresu | Kontroluj jakość odlewu; śrutowane powierzchnie krytyczne; projekt na zmęczenie |
| Pękanie korozyjne naprężeniowe | Resztkowe naprężenie rozciągające; środowisko chlorkowe | Odprężanie w temperaturze 520°C; unikaj odprężania w wysokiej temperaturze |
7. Kluczowe komponenty niestandardowego odlewu dupleksowego w systemach odsalania
Odlewy duplex i super duplex są szczególnie cenne w urządzeniach do odsalania, w których występuje narażenie na chlorki, ciśnienie, prędkość płynu, i złożona geometria występują razem.
Z punktu widzenia inżynierii odlewniczej, celem nie jest po prostu wybranie stopu odpornego na korozję, ale aby wyprodukować odlew z solidną metalurgią, kontrolowana geometria, i wystarczający naddatek na obróbkę, aby osiągnąć ostateczne wymiary funkcjonalne.
Obudowy pomp wysokociśnieniowych SWRO
Pompy wysokociśnieniowe są krytycznymi elementami systemów odwróconej osmozy wody morskiej.
Ich osłonki muszą wytrzymywać podwyższone ciśnienie, ciągłe narażenie na wodę morską, załadunek hydrauliczny, i potencjalna erozja.
Niestandardowe obudowy odlewane typu duplex lub super duplex mogą zapewnić monolityczną strukturę utrzymującą ciśnienie, jednocześnie umożliwiając złożone przejścia spiralne, sekcje ssawną i tłoczną, żeberka, mocowania bossów, oraz połączenia kołnierzowe, które mają być wykonane blisko ich ostatecznej geometrii.
Następnie obróbka CNC wykańcza otwór wału, powierzchnie uszczelniające, Kołnierz twarzy, i inne krytyczne wymiary.
Reprezentatywny przykład projektu: W ramach projektu związanego z obsługą wody morskiej zastąpiono konwencjonalne obudowy pomp 316L po powtarzającej się lokalnej korozji w krytycznych obszarach zwilżonych.
Następnie wybrano obudowę z odlewu duplex, aby zapewnić wyższy margines odporności na korozję przy jednoczesnym zachowaniu wymaganego ciśnienia i możliwości obróbki.
Korpusy zaworów i wewnętrzne elementy wyposażenia
Zawory stosowane w zakładach odsalania są narażone na działanie wody zawierającej chlorki, Fluktuacje ciśnienia, oraz powtarzające się cykle otwierania i zamykania.
Korpus musi zachować integralność ciśnieniową, podczas gdy wewnętrzne wykończenie musi zapewniać niezawodne uszczelnienie i być odporne na lokalną erozję.
Niestandardowe korpusy zaworów z odlewu duplex mogą zintegrować główną granicę ciśnienia, porty połączeniowe, i wewnętrzne wnęki w jeden element.
Następnie obróbka CNC ustala krytyczne gniazda zaworów, nudy, wątki, Kołnierz twarzy, i uszczelnianie powierzchni.
Do bardziej agresywnej wody morskiej lub solanki, Do komponentów takich jak siedzenia można wybierać gatunki super duplex, buble, łodygi, lub inne wykończenia narażone na przepływ, w zależności od projektu i wymagań antykorozyjnych.
Dystrybutory wody morskiej i dysze zraszające
Systemy odsalania termicznego i niektóre systemy obsługi solanki wykorzystują dystrybutory i elementy natryskowe do kontrolowania i rozprowadzania przepływu płynu.
Części te często zawierają stosunkowo małe otwory, zakrzywione przejścia, oraz zlokalizowane obszary przepływu o dużej prędkości.
Odlewanie metodą traconego materiału dobrze nadaje się do tych geometrii, ponieważ może odtwarzać złożone kształty zewnętrzne i cechy przepływu wewnętrznego, minimalizując jednocześnie ilość późniejszej obróbki.
Do elementów natryskowych typu duplex lub super duplex, proces odlewania powinien zapewniać dobrą integralność powierzchni wokół otworów, przejścia przepływowe, i obszary połączeń, ponieważ lokalne defekty powierzchni mogą stać się punktami początkowymi erozji lub zlokalizowanej korozji.
Arkusze rurowe i elementy wymienników ciepła
Arkusze rurowe to elementy konstrukcyjne, które podtrzymują dużą liczbę rur wymienników ciepła i muszą zachować stabilność wymiarową w przypadku wystawienia na działanie korozyjnych mediów procesowych.
Trasa odlewania może wytworzyć kształt strukturalny zbliżony do netto, podczas obróbki CNC ustalane są otwory na rury, pieczęci twarze, cechy montażowe, i inne precyzyjne interfejsy.
Gdy komponent zawiera przyspawane nakładki, okładzina, lub wiele materiałów, interfejsy stają się dodatkowymi obszarami wymagającymi uwagi inżynierów.
Jednorodny odlew dupleksowy może uprościć strukturę materiału i produkcji, jeśli zastosowanie jest odpowiednie dla rozwiązania odlewanego.
Elementy urządzenia do odzyskiwania energii
Urządzenia do odzyskiwania energii w systemach SWRO działają pod wysokim ciśnieniem i powtarzającymi się zmianami ciśnienia.
Dlatego ich wewnętrzne elementy wymagają połączenia wytrzymałości mechanicznej, odporność na korozję, spójność wymiarowa, i dobry stan powierzchni.
W przypadku wybranych obudów ciśnieniowych można rozważyć niestandardowe odlewy superduplex, kolektory, wirniki, rękawy, i elementy sterujące przepływem, w zależności od konkretnej technologii odzyskiwania energii.
Dla tych części, kontrola wymiarowa staje się szczególnie ważna ze względu na małe odchylenia w luzach wewnętrznych, powierzchnie uszczelniające, lub kanały przepływowe mogą mieć wpływ na wydajność operacyjną.
8. Dupleks 2205 vs. Super dupleks 2507: Jak kupujący powinni wybierać?
Do urządzeń odsalających, wybór pomiędzy Dupleks 2205 I Super dupleks 2507 powinno opierać się na ekspozycji na chlorki, temperatura robocza, nasilenie korozji, ciśnienie, geometria komponentów, i wymaganą trwałość użytkową — nie tylko na podstawie nominalnej wytrzymałości stopu.
Do elementów odlewanych, kupujący powinni również zwrócić uwagę na odpowiednie oceny odlewów zamiast podawać jedynie kute oznaczenia „2205” lub „2507”.
Typowe odpowiedniki obsady obejmują CD3MN (2205-typ) I CE3MN (2507-typ).
| Czynnik wyboru | Dwustronny typ 2205 | Typ Super Duplex 2507 |
| Typowy stopień odlewu | CD3MN / ASTM A890/A995 klasa 4A | CE3MN / ASTM A890/A995 klasa 5A |
| Kategoria stopu | Standardowa stal nierdzewna typu duplex | Stal nierdzewna typu super duplex |
| Odporność na korozję | Wysoka odporność na korozję wżerową i szczelinową wywołaną chlorkami | Większy opór, szczególnie w bardziej agresywnym środowisku chlorkowym |
| Typowy poziom PREN | Około 35 jako ogólne odniesienie | Typowo 42+ jako ogólne odniesienie |
| Wytrzymałość mechaniczna | Wysoki | Bardzo wysoko |
| Odporność na chlorki SCC | Doskonałe w porównaniu z konwencjonalnymi austenitycznymi stalami nierdzewnymi | Doskonały, z większym marginesem korozji w trudnych warunkach |
| Usługa wody morskiej | Nadaje się do wielu rodzajów wody morskiej, SWRO, i ogólne składniki odsalania | Preferowane w przypadku narażenia na chlorki, temperatura, stężenie, lub warunki przepływu są bardziej surowe |
| Solanka wysokochlorkowa | Odpowiednie, gdy warunki pracy są kontrolowane | Lepiej nadaje się do silnie stężonej solanki i silnego narażenia na chlorki |
| Czułość temperaturowa | Wymaga odpowiedniej kontroli, aby uniknąć szkodliwego wytrącania faz | Bardziej wrażliwy na ekspozycję termiczną i dlatego wymaga szczególnie ścisłej kontroli obróbki cieplnej |
Typowe zastosowania |
Obudowy pomp, ciała zaworów, kolektory, dystrybutorzy, konstrukcyjne odlewy ciśnieniowe | Elementy pompy wysokociśnieniowej, korpusy zaworów do ciężkich zastosowań, krytyczne elementy zwilżane, agresywne systemy solankowe |
| Trudność produkcyjna | Stosunkowo łatwiej rzucać, obróbka cieplna, i maszyna | Bardziej wymagające ze względu na wyższą zawartość stopu i ściślejszą kontrolę metalurgiczną |
| Koszt materiału i obróbki | Ogólnie niższe | Ogólnie wyższe |
| Priorytet kupującego | Zrównoważona odporność na korozję, wytrzymałość, Produkcja, i koszt | Maksymalny margines korozji i długoterminowa niezawodność w trudnych warunkach |
| Zalecana podstawa wyboru | Umiarkowana do ciężkiej praca w wodzie morskiej, gdzie wydajność typu 2205 jest wystarczająca | Silny chlorek, skoncentrowana solanka, wyższa temperatura, lub zastosowania wymagające dodatkowego marginesu korozji |
9. Trendy rynkowe i perspektywy na przyszłość
Globalny rynek stali nierdzewnej typu duplex został wyceniony na ok USD 4.4 miliard w 2025 i przewiduje się, że osiągnie USD 6.1 miliard przez 2031, osiągnięcie złożonej rocznej stopy wzrostu wynoszącej ok 5.7%.
Segment odsalania jest kluczowym czynnikiem tego wzrostu.
Globalne zapotrzebowanie na słodką wodę stale rośnie, napędzanie rozbudowy zakładów odsalania i uzdatniania wody, szczególnie w suchych regionach Bliskiego Wschodu, Afryka Północna, oraz Azji i Pacyfiku.
Intensywne stężenia chlorków występujące w procesach odsalania sprawiają, że stale nierdzewne duplex i super duplex są materiałem wybieranym na krytyczne komponenty.
Tylko w Zjednoczonych Emiratach Arabskich, przewiduje się, że popyt na stal nierdzewną duplex będzie rosnąć w tempie przekraczającym CAGR 7% W ciągu następnych pięciu lat, napędzane głównie przez zastosowania w zakresie odsalania i uzdatniania wody.
Trzy trendy technologiczne będą kształtować przyszłość odlewów typu duplex do odsalania:
- Wysokostopowe gatunki super duplex z przekroczeniem PREN 45 dla najbardziej agresywnej wysokiej temperatury, zastosowań o wysokiej zawartości chlorków.
- Produkcja przyrostowa złożonych komponentów dupleksowych, oferując swobodę projektowania wykraczającą poza konwencjonalne odlewy.
- Cyfrowe zapewnienie jakości — identyfikowalność materiałów w oparciu o łańcuch bloków i cyfrowe zapisy obróbki cieplnej na potrzeby zarządzania cyklem życia.
10. Wniosek
Precyzyjne odlewy typu duplex i super duplex stanowią niedocenioną podstawę niezawodnych systemów odsalania.
Zapewniają połączenie dużej wytrzymałości, doskonała odporność na korozję chlorkową, oraz bezszwową, monolityczną konstrukcję, której żadna inna kombinacja materiałów i procesów nie może dorównać w przypadku złożonych komponentów ciśnieniowych i przepływowych.
Ale ocena na rysunku to tylko punkt wyjścia. Prawdziwą wydajność osiąga się poprzez kontrolowane topienie, inżynieryjne zestalenie, precyzyjne wyżarzanie rozpuszczające, i rygorystyczna weryfikacja jakości.
Skróć rogi na każdym z tych kroków, a otrzymasz część, która wygląda dobrze na papierze – i przedwcześnie zawodzi w terenie.
Po 29 lat w tej branży, moja rada jest prosta: nie kupuj odlewów dupleksowych do odsalania wyłącznie na podstawie ceny.
Kilka procent zaoszczędzonych na odlewie będzie kosztować 10 razy więcej w przypadku przedwczesnej wymiany, nieplanowany przestój, i utraconej produkcji.
Współpracuj z odlewnią specjalizującą się w stopach duplex, dokumentuje każdy etap procesu, i sprawdza równowagę fazową i integralność na każdym ogniu.
W miarę ciągłego zwiększania się globalnych możliwości odsalania, aby sprostać rosnącemu niedoborowi wody, niezawodne, odporne na korozję komponenty pozostaną najważniejszym czynnikiem wpływającym na dostępność instalacji i niskie koszty cyklu życia.
Odlewnie, które opanują niuanse inżynierii odlewów stali duplex, pozostaną kluczem do tego wzrostu.
Często zadawane pytania
Dlaczego wyżarzanie rozpuszczające jest obowiązkowe w przypadku odlewów duplex??
Wyżarzanie rozpuszczające rozpuszcza fazę sigma i inne fazy wtórne, które tworzą się podczas krzepnięcia i powolnego chłodzenia.
Bez tego, odlew będzie miał zmniejszoną odporność na korozję, niższa plastyczność, i zwiększoną podatność na pękanie.
Niezbędne jest wyżarzanie rozpuszczające w temperaturze 1050–1130°C, a następnie natychmiastowe hartowanie w wodzie.
Czy można spawać odlewy duplex??
Odlewy duplex można spawać kwalifikowanymi procedurami, należy jednak kontrolować równowagę ferrytu do austenitu w metalu spoiny i strefie wpływu ciepła.
Dopływ ciepła powinien być ograniczony, temperatura międzyściegowa utrzymywana poniżej 100°C, i, jeśli to możliwe, przeprowadzić wyżarzanie po spawaniu. Zdecydowanie odradza się spawanie w terenie.
Porównanie odlewu duplex z kutym duplexem pod względem odporności na korozję?
Odlew duplex ma grubszą mikrostrukturę niż kuty, z około trzykrotnie większymi odstępami międzyaustenitycznymi.
Zmniejsza to stabilność folii pasywnej, szczególnie w podwyższonych temperaturach.
Rzucać 1.4517 traci pasywność powyżej 50°C w syntetycznej wodzie morskiej, podczas obróbki plastycznej S32760 wytrzymuje temperaturę do 70°C. Właściwa obróbka cieplna minimalizuje tę różnicę, ale jej nie eliminuje.
Która norma ASTM obejmuje odlewy ze stali nierdzewnej typu duplex?
ASTM A995/A995M obejmuje materiały austenityczno-ferrytyczne (dupleks) odlewy ze stali nierdzewnej do części znajdujących się pod ciśnieniem.
Odpowiednik ASTM A890 obejmuje ogólne odlewy dupleksowe. Oceny obejmują 1B, 2A, 3A, 4A, 5A, i 6A, przy czym 5A i 6A to gatunki superduplex.

