
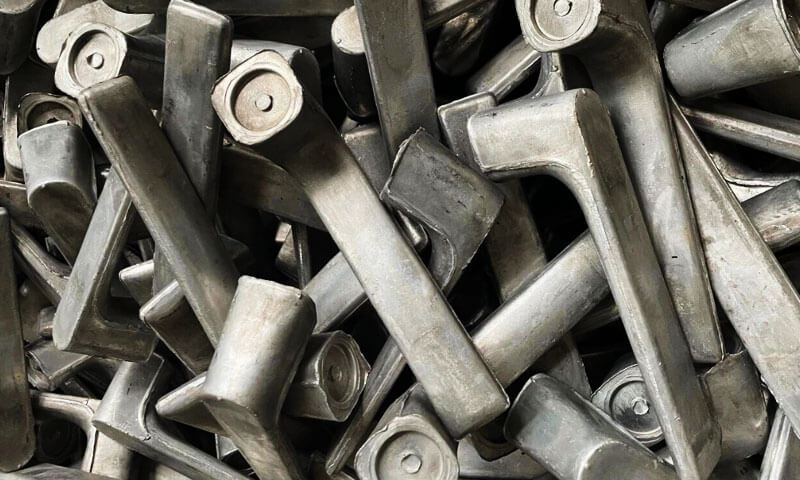
Jeśli spędziłeś trochę czasu na kuciu aluminium, znasz to imię 6061. Nie jest to najtwardszy stop; nie jest najmocniejszy, i nie jest najbardziej odporny na korozję.
Ale rok po roku, pozostaje stopem, który spokojnie wykonuje swoją pracę w ramach rowerów, stawy robota, sprzęt medyczny, Wsporniki pojazdów elektrycznych, obudowy elektronarzędzi, i niezliczone inne części nośne.
Za moich lat na podłodze kuźni, Widziałem, jak inżynierowie przeceniali wymagania 7075 gdy 6061-T6 byłby całkowicie odpowiedni.
Widziałem, jak zespoły zakupowe goniły za najniższą ceną i ostatecznie korzystały z materiałów pochodzących z recyklingu 6061 które nie anodowałyby prawidłowo. Widziałem również pięknie kute części 6061-T6, które wytrzymują dziesięciolecia w terenie.
Ten artykuł jest szczegółowy, praktyczne spojrzenie na odkuwanie stopu aluminium 6061-T6 – co to jest, jak się zachowuje, jak to sfałszować, jak to poddać obróbce cieplnej, i gdzie ma to sens.
Jeśli szukasz rzetelnych informacji na temat właściwości odkuwki 6061-T6, temperatura kucia, T6 Oczyszczanie cieplne, Lub 6061 vs 6063, ten przewodnik jest napisany dla Ciebie.
1. Co jest 6061 Stop aluminium?
6061 należy do 6000 seria stopów aluminium, w których głównymi pierwiastkami stopowymi są magnez i krzem.
Jest to stop nadający się do obróbki cieplnej, którego właściwości mechaniczne można poprawić poprzez kontrolowaną obróbkę cieplną przesycającą i sztuczne starzenie.
Jego główny mechanizm wzmacniający polega na wytrącaniu drobnych faz wzmacniających na bazie Mg-Si, powszechnie opisywany w praktyce inżynierskiej poprzez układ Mg₂Si.
Miedź i inne drobne pierwiastki stopowe również wpływają na reakcję wytrącania i ogólne właściwości.
Typowy skład chemiczny 6061 Aluminium
| Element | Typowy zakres specyfikacji (% wag.) |
| Aluminium (Glin) | Balansować |
| Magnez (Mg) | 0.80–1,20 |
| Krzem (I) | 0.40–0,80 |
| Miedź (Cu) | 0.15–0,40 |
| Chrom (Kr) | 0.04–0,35 |
| Żelazo (Fe) | 0.70 maks. |
| Mangan (Mn) | 0.15 maks. |
| Cynk (Zn) | 0.25 maks. |
| Tytan (Z) | 0.15 maks. |
Zakresy składu są reprezentatywne dla normy 6061 specyfikacja stopu. Obowiązująca norma materiałowa i specyfikacja zakupu określają limity akceptacji dla danej partii produkcyjnej.
2. Zrozumienie właściwości mechanicznych 6061-T6
Oznaczenie T6 wskazuje, że materiał został poddany obróbce cieplnej przesycającej, a następnie sztucznemu starzeniu w celu uzyskania określonych właściwości.
Nie jest to po prostu opis składu stopu; reprezentuje szczególny stan metalurgiczny.
Poniższa tabela przedstawia reprezentatywne właściwości w temperaturze pokojowej dla typowych produktów kutych 6061-T6.
Rzeczywiste wartości dla odkuwek zależą od obowiązującej specyfikacji, grubość sekcji, geometria produktu, i kierunek testowania.
Typowe właściwości mechaniczne i fizyczne
| Nieruchomość | Wartość reprezentatywna |
| Najwyższa wytrzymałość na rozciąganie | Około 290–310 MPa |
| Wydajność | Około 240–276 MPa |
| Wydłużenie | Około 8–17%, w zależności od formy produktu |
| Moduł sprężystości | Około 68.9 GPa |
| Gęstość | Około 2.70 g/cm3 |
| Twardość Brinella | Około 95 HB |
| Współczynnik rozszerzalności cieplnej | Około 23–24 × 10⁻⁶/K w pobliżu temperatury pokojowej |
| Zakres topnienia | Około 580–650°C |
Wartości te mają charakter orientacyjny, nie pozwala na uniwersalny projekt. Kwalifikowane właściwości kucia należy zaczerpnąć z obowiązującej specyfikacji materiału i zweryfikować dla rzeczywistego elementu.
Wytrzymałość i niezawodność konstrukcyjna
Do większości ogólnych komponentów przemysłowych, 6061-T6 zapewnia użyteczną kombinację wytrzymałości na rozciąganie i granicy plastyczności bez kosztów materiału i wymagań przetwarzania związanych ze stopami aluminium o wyższej wytrzymałości.
Nadaje się do elementów poddawanych średnim i wysokim obciążeniom mechanicznym, pod warunkiem, że projekt uwzględnia grubość przekroju, Stężenia stresu, wymagania dotyczące zmęczenia, i rzeczywistych właściwościach gotowej odkuwki.
Punkt warty zapamiętania z hali produkcyjnej: nominalna wartość wytrzymałości na rozciąganie nie mówi wszystkiego o kutym elemencie.
Przepływ ziarna, lokalna geometria, wady, obróbka cieplna, i naprężenia wywołane obróbką również wpływają na wydajność usług.
Odporność na korozję
6061 ogólnie zapewnia dobrą odporność na korozję atmosferyczną i wiele środowisk słodkowodnych.
Jest często wybierany do maszyn zewnętrznych, sprzęt transportowy, oraz komponenty narażone na działanie zwykłych warunków przemysłowych.
Dla morskich, nadbrzeżny, lub chemicznie agresywne środowiska, może być konieczna dodatkowa ochrona.
Anodowanie, odpowiednie powłoki konwersyjne, lub systemy malarskie mogą poprawić trwałość powierzchni, w zależności od zastosowania.
Należy również wziąć pod uwagę kontakt aluminium z różnymi metalami. W niekorzystnych warunkach wilgoci i kontaktu elektrycznego, korozja galwaniczna może uszkodzić powierzchnię aluminiową.
Skrawalność
6061-T6 doskonale nadaje się do frezowania CNC, obrócenie, wiercenie, nudny, i stukanie.
Połączenie wytrzymałości i obrabialności sprawia, że jest on atrakcyjny w przypadku części wymagających dokładnych otworów, powierzchnie montażowe, wątki, i skomplikowane kieszenie.
Niemniej jednak, kuty półwyrób nie jest automatycznie łatwy w obróbce. Stres resztkowy, lokalne zmiany twardości, niewystarczający naddatek na obróbkę, i słaby chwyt roboczy mogą powodować problemy wymiarowe.
Spawalność
6061 można spawać przy użyciu typowych procesów spawania aluminium, ale spawanie elementu T6 zmienia lokalne warunki metalurgiczne.
Strefa wpływu ciepła zazwyczaj traci część swojej wytrzymałości na utwardzanie wydzieleniowe, chyba że odpowiednia obróbka po spawaniu przywróci wymagane właściwości.
Do mocno obciążonych komponentów, Podczas projektowania należy uwzględnić projekt złącza i zmniejszoną wytrzymałość lokalną.
Gdzie to możliwe, kuty element zaprojektowany tak, aby zminimalizować liczbę połączeń spawanych, może uprościć kontrolę jakości i przenoszenie obciążenia.
Wykończenie powierzchni
6061 ogólnie dobrze reaguje na anodowanie i inne typowe procesy wykańczania aluminium.
Anodowanie może poprawić odporność na korozję i zużycie powierzchni, chociaż wynik zależy od stopu, obróbka wstępna, metoda anodowania, i grubość powłoki.
Dla widocznych elementów, takie jak części rowerowe, obudowy sprzętu, i struktury produktów konsumenckich, Przygotowanie powierzchni i konsystencja materiału są szczególnie ważne dla uzyskania jednolitego wyglądu.
3. Co oznacza temperament T6?
Stan T6 osiąga się poprzez kontrolowaną sekwencję obróbki cieplnej.
Za kute 6061 komponenty, proces ten musi być zaprojektowany wokół stopu, kucie geometrii, grubość sekcji, i obowiązującą specyfikację.
Ważne jest również odróżnienie temperatury kucia od temperatury przesycania.
Służą one różnym celom metalurgicznym i nie należy ich traktować jako zamienne.
Obróbka cieplna roztworem
Podczas obróbki cieplnej w rozsycie, odkuwka jest podgrzewana do określonej temperatury, tak aby rozpuszczalne pierwiastki stopowe przedostały się do osnowy aluminiowej.
Dla 6061, powszechnie podaje się temperaturę obróbki roztworem wynoszącą około 530–550°C, chociaż dokładny zatwierdzony cykl zależy od specyfikacji materiału i wymagań dotyczących komponentów.
Celem jest utworzenie odpowiedniego stałego roztworu przed hartowaniem.
Równomierność temperatury jest krytyczna. Niedogrzanie może skutkować nieodpowiednią reakcją na leczenie roztworem, podczas gdy nadmierna temperatura może spowodować miejscowe topienie lub inne uszkodzenia metalurgiczne.
Do grubych i skomplikowanych odkuwek, okres przetrzymywania należy ustalić w odniesieniu do grubości przekroju, równomierność pieca, oraz kwalifikowaną procedurę obróbki cieplnej.
Hartowanie
Po leczeniu roztworem, element jest szybko schładzany, zazwyczaj poprzez hartowanie w wodzie, jeśli wymaga tego zatwierdzony proces.
Hartowanie powoduje zatrzymanie przesyconego roztworu stałego potrzebnego do późniejszego sztucznego starzenia.
Jednakże, szybkie chłodzenie może również wprowadzić gradienty termiczne i naprężenia szczątkowe.
Cienkie sekcje, grube piasty, żeberka, a złożone przejścia mogą schładzać się z różną szybkością, zwiększając ryzyko zniekształceń.
Z tego powodu, doświadczony inżynier obróbki cieplnej bierze pod uwagę nie tylko medium hartujące, ale także geometrię elementu, czas transferu, układ opraw, i równomierność chłodzenia.
Sztuczne starzenie się
Po hartowaniu, materiał jest sztucznie starzony, aby uzyskać wymaganą wytrzymałość.
Typowe odniesienie do 6061 odkuwki dojrzewają w temperaturze w pobliżu 160–180°C przez około osiem godzin, chociaż zatwierdzone cykle różnią się w zależności od formy i specyfikacji produktu.
Rzeczywiste leczenie należy potwierdzić w odniesieniu do obowiązujących wymagań, a nie kopiować bezkrytycznie z ogólnych źródeł.
Podczas starzenia się, W osnowie aluminiowej tworzą się drobne osady wzmacniające. Ich rozmiar, dystrybucja, i spójność wpływają na ruch dyslokacji, a tym samym na wytrzymałość stopu.
Nieletni mogą pozostawić materiał poniżej zamierzonej wytrzymałości. Nadmierna temperatura lub czas starzenia może prowadzić do nadmiernego starzenia i zmniejszenia wytrzymałości.
Celem obróbki T6 nie jest po prostu zwiększenie twardości aluminium. Chodzi o osiągnięcie kontrolowanej równowagi sił, plastyczność, i stabilność metalurgiczną.
4. Dlaczego 6061 Dobrze nadaje się do kucia
6061 jest szeroko stosowany odkuwki aluminiowe ponieważ jego podatność na obróbkę na gorąco i właściwości obróbki cieplnej sprawiają, że nadaje się do wielu geometrii komponentów przemysłowych.
Kucie jest szczególnie korzystne, gdy część wymaga zintegrowanej geometrii, Dobra integralność strukturalna, i niezawodne działanie mechaniczne.

Praktyczny zakres temperatur kucia
Dla 6061 aluminium, temperatura metalu podczas kucia jest na ogół kontrolowana w przybliżonym zakresie roboczym 430–480°C, w zależności od stanu stopu, rozmiar kęsa, Projektowanie die, i kwalifikowany proces.
Górnej granicy tego zakresu nie należy traktować jako wartości docelowej dla każdego składnika. Referencje techniczne określają temperaturę około 480°C jako górną granicę zalecanego zakresu kucia.
Z perspektywy inżyniera produkcji, ważne jest to, że temperatura kęsa i rzeczywista temperatura metalu podczas odkształcania niekoniecznie są takie same.
Kęs może ostygnąć podczas przenoszenia z pieca, podczas wstępnego formowania, lub podczas kontaktu z matrycą.
Nadmierne chłodzenie zwiększa odporność na odkształcenia i może prowadzić do niepełnego wypełnienia, duże obciążenia prasujące, lub pękanie.
Odwrotnie, nadmierne nagrzewanie może uszkodzić materiał i zmniejszyć niezawodność procesu.
Dlatego temperaturę należy kontrolować w ramach całej sekwencji kucia, a nie polegać wyłącznie na wyświetlaczu pieca.
Umiarkowana odporność na odkształcenia
W porównaniu z trudniejszymi do kucia stopami o wysokiej wytrzymałości, 6061 można efektywnie formować w odpowiednio kontrolowanych warunkach kucia na gorąco.
Jego odporność na odkształcenia wciąż zmienia się wraz z temperaturą, szybkość odkształcenia, geometria kęsów, i wielkość odkształcenia.
Dlatego wymagania dotyczące napełniania matrycy i obciążenia prasy należy ocenić w odniesieniu do rzeczywistego projektu części.
Dobra przydatność do kucia w matrycy zamkniętej
Kucie matrycowe jest szczególnie przydatne przy wytwarzaniu powtarzalnych trójwymiarowych elementów z występami, żeberka, przejścia, i zintegrowane elementy montażowe.
Typowa trasa produkcyjna obejmuje:
- Kontrola i cięcie kęsów.
- Kontrolowane ogrzewanie kęsów.
- Tam, gdzie jest to wymagane, formowanie wstępne lub kucie blokujące.
- Zakończ kucie w ostatniej matrycy.
- Przycinanie wypływu i kontrola wstępna.
- Obróbka cieplna w rozsycie i hartowanie.
- Sztuczne starzenie się.
- Obróbka CNC i wykańczanie.
- Ostateczna kontrola wymiarowa i materiałowa.
Nie każdy komponent wymaga osobnej preformy lub identycznych etapów procesu. Trasa powinna być opracowana wokół geometrii, przepływ materiału, nadzienie, i wielkość produkcji.
Przepływ ziarna i integralność strukturalna
Jedną z głównych zalet kucia jest odkształcenie metalu do wymaganego kształtu.
W odpowiednich warunkach, może to udoskonalić obrobioną mikrostrukturę i ustalić kierunkowy przepływ ziaren zgodny z geometrią elementu.
Może to być korzystne dla wydajności zmęczeniowej i nośności, szczególnie gdy konstrukcja części i układ matrycy dopasowują przepływ materiału do głównych obciążeń eksploatacyjnych.
Jednakże, przepływ ziaren nie jest automatycznie korzystny tylko dlatego, że część została kuta.
Zły projekt preformy, składanie, okrążenia, Niekompletne wypełnienie, lub niewłaściwy przepływ materiału może spowodować powstanie defektów. Projektowanie kucia i kontrola procesu pozostają istotne.
5. Kluczowe elementy sterujące procesem kucia aluminium 6061-T6
W produkcji, Dobry 6061 odkuwki aluminiowe powstają w wyniku powtarzalnego procesu, a nie jednego optymalnego parametru.
Następujące kontrole mają największe znaczenie praktyczne.
| Etap procesu | Kontrola krytyczna | Potencjalny problem w przypadku złej kontroli |
| Przygotowanie kęsów | Tożsamość stopu, stan materialny, wymiary kęsów | Odmiana chemii, niespójne odkształcenie |
| Ogrzewanie | Temperatura i jednorodność kęsa | Niekompletne wypełnienie, wyśmienity, przegrzanie |
| Projekt matrycy | Preformuj geometrię, promienie, dodatek na flash, wyrównanie matrycy | Okrążenia, niedopełnienie, nadmierny błysk |
| Kucie | Naciśnij obciążenie, sekwencja deformacji, czas transferu | Wady przepływu, zmienność wymiarowa |
| Obróbka cieplna | Temperatura roztworu, Moanie, hartowanie, starzenie się | Nieprawidłowa siła, zniekształcenie, niespójne właściwości |
| Obróbka | Strategia odniesienia, zaciskanie, dodatek, ścieżka narzędzia | Dryf wymiarowy, zniekształcenia naprężenia szczątkowego |
| Kontrola | Chemia, twardość, wymiary, odpowiednie badania NDT | Niewykryte wady materiałowe lub technologiczne |
Na co zwracam szczególną uwagę podczas produkcji
Pierwszy, materiał wprowadzany do prasy musi być identyfikowalny i odpowiedni dla określonego stopu.
Certyfikat dostawcy jest przydatny, jednakże identyfikacja materiału i kontrola przychodząca muszą stanowić część systemu jakości.
Drugi, wypełnienie matrycy należy ocenić przed zwolnieniem produkcji. Jeśli komponent wielokrotnie tworzy okrążenia, zimno się zamyka, lub obszary niedostatecznie wypełnione, zwiększenie siły docisku niekoniecznie jest właściwym rozwiązaniem.
Podstawowym problemem może być kształt preformy, objętość kęsów, temperatura, geometria matrycy, lub przepływ materiału.
Trzeci, obróbka cieplna musi zostać potwierdzona dla rzeczywistego odkucia. Cykl, który dobrze sprawdza się w przypadku małego wspornika, może nie zapewniać równoważnej jednorodności temperatury lub stabilności wymiarowej w przypadku dużego elementu z grubymi piastami i cienkimi żebrami.
Wreszcie, ukończoną odkuwkę należy sprawdzić pod kątem rysunku i specyfikacji materiału.
Sama twardość nie może potwierdzić spełnienia wszystkich wymaganych właściwości rozciągających, wymiary, i warunki konstrukcyjne zostały osiągnięte.
6. Dlaczego kucie aluminium 6061-T6 jest często lepsze niż odlewane części aluminiowe
Kucie i odlewanie to procesy uzupełniające się, i żadne z nich nie jest automatycznie lepsze dla każdego komponentu.
Wybór zależy od geometrii, wymagania strukturalne, wielkość produkcji, i koszt.
Do elementów nośnych, Jednakże, kucie może zapewnić znaczące korzyści w porównaniu z konwencjonalnymi częściami z odlewu aluminiowego.
| Współczynnik porównawczy | 6061-Kucie aluminium T6 | Odlew aluminiowy |
| Zasada produkcji | Stały kęs jest plastycznie odkształcany do kształtu | Roztopiony metal krzepnie w formie |
| Mikrostruktura | Przepracowana i zdeformowana konstrukcja | Struktura zestalenia |
| Przepływ ziarna | Można dopasować do geometrii komponentu | Nie zapewnia kierunkowego przepływu ziaren typu kutego |
| Ryzyko defektów wewnętrznych | Wady związane z kuciem pozostają możliwe; niezbędny jest solidny materiał wyjściowy | Porowatość, skurcz, i wtrącenia mogą wystąpić w zależności od procesu |
| Wydajność mechaniczna | Często korzystne w przypadku wymagających zastosowań nośnych | Zależy od stopu, proces odlewania, słuszność odlewania, i obróbka cieplna |
Elastyczność geometryczna |
Ograniczone wymaganiami dotyczącymi kucia i projektowania matryc | Duża zaleta w przypadku skomplikowanych wnęk i skomplikowanej geometrii |
| Naddatek na obróbkę | Można nim sterować poprzez kucie w kształcie zbliżonym do netto | Zależy od metody odlewania i wymagań wymiarowych |
| Uwagi dotyczące narzędzi | Matryce do kucia i wydajność prasy mogą być znaczącymi inwestycjami | Różni się znacznie w zależności od procesu; odlewanie w piasku może być ekonomiczne w przypadku małych ilości |
| Typowy wybór | Części konstrukcyjne wymagające wytrzymałości i wytrzymałości zmęczeniowej | Złożone kształty, zintegrowane zagłębienia, oraz projekty sprzyjające ekonomice odlewania |
Ważną różnicą jest to, że kucie zmienia materiał poprzez odkształcenie, podczas odlewania tworzy element poprzez krzepnięcie.
Gdy geometria komponentu i wielkość produkcji są odpowiednie, kucie może zapewnić korzystną kombinację wydajności strukturalnej i powtarzalności.
Niemniej jednak, ostateczna decyzja powinna być poparta wymaganymi właściwościami mechanicznymi, obciążenia projektowe, geometria, i ekonomika produkcji.
7. 6061 vs. 6063 vs. 7075: Jaki stop wybrać do kucia?
Wybór pomiędzy 6061, 6063, I 7075 aluminium zależy od wymagań wytrzymałościowych komponentu, możliwość kucia, środowisko korozyjne, potrzeby obróbki, i koszty produkcji.
Chociaż wszystkie trzy są stopami aluminium poddawanymi obróbce cieplnej, służą różnym celom produkcyjnym.
| Współczynnik porównawczy | 6061 Aluminium Stop | 6063 Aluminium Stop | 7075 Aluminium Stop |
| Stop szereg | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Względny wytrzymałość | Średnie do wysokiego | Niski do średniego | Bardzo wysoko |
| Przedstawiciel rozciągający wytrzymałość W T6 stan : schorzenie* | Około 290–310 MPa | Około 205–240 MPa | Około 530–570 MPa |
| Przedstawiciel dawać wytrzymałość W T6 stan : schorzenie* | Około 240–276 MPa | Około 170–215 MPa | Około 470–505 MPa |
| Kucie cechy | Dobra podatność na kucie na gorąco; nadaje się do szerokiej gamy komponentów przemysłowych | Stosowany głównie do wytłaczania; Przydatność do kucia należy ocenić dla konkretnego komponentu | Stop o wysokiej wytrzymałości wymagający dokładnej kontroli temperatury kucia, odkształcenie, i obróbka cieplna |
| Korozja opór | Dobry do ogólnych środowisk przemysłowych | Dobra lub bardzo dobra w wielu środowiskach atmosferycznych | Ogólnie mniej odporny na korozję niż 6061 i wymaga większej uwagi na środowisko usług |
| Spawalność | Ogólnie dobrze, chociaż spawanie zmniejsza lokalną wytrzymałość T6 | Ogólnie dobrze, w zależności od zastosowania i temperamentu | Ogólnie słaba w przypadku konwencjonalnego spawania |
Możliwość obróbki CNC |
Dobry; nadaje się do obróbki precyzyjnej | Dobry | Dobry, ale strategia obróbki zależy od stanu komponentu i materiału |
| Anodowanie I powierzchnia wykończeniowy | Dobry, z szeroko stosowanymi wykończeniami dekoracyjnymi i ochronnymi | Doskonały wybór do wielu jednolitych wykończeń architektonicznych i dekoracyjnych | Istnieje możliwość anodowania, ale wygląd kosmetyczny i ochrona przed korozją zależą od stanu stopu i procesu |
| Względny tworzywo koszt | Umiarkowany | Umiarkowany | Ogólnie wyższe |
| Typowy aplikacje | Kute wsporniki, elementy maszyn, Części hydrauliczne, łączniki strukturalne, komponenty robotyczne | Profile wytłaczane, radiatory, sekcje architektoniczne, wybrane lekkie komponenty | Elementy konstrukcyjne o dużej wytrzymałości, wyspecjalizowane komponenty lotnicze, części mechaniczne o dużym obciążeniu |
| Najlepiej nadać | Zrównoważona siła, odporność na korozję, skrawalność, i koszt | Zastosowania, w których priorytetem jest wydajność wytłaczania, złożone profile, i wygląd powierzchni | Zastosowania, w których głównym wymaganiem projektowym jest wysoka wytrzymałość |
Właściwości mechaniczne są reprezentatywnymi zakresami odniesienia dla typowych wyrobów kutych w stanie T6, nie gwarantowane wartości dla każdej odkuwki.
Rzeczywiste właściwości zależą od postaci produktu, grubość sekcji, specyfikacja, obróbka cieplna, i wymagania testowe.
8. Typowe zastosowania odkuwek aluminiowych 6061-T6
Stop nadaje się do szerokiej gamy lekkich elementów konstrukcyjnych i mechanicznych.
W każdej aplikacji, ostateczny projekt i obowiązujące specyfikacje określają, czy komponent z kutego aluminium 6061-T6 będzie odpowiedni.

Sprzęt rowerowy i sportowy
Zastosowania obejmują elementy korb, wsporniki kierownicy, zaciski siodła, armatura przyłączeniowa, i inne akcesoria konstrukcyjne.
Główną zaletą jest niska gęstość, użyteczna siła, skrawalność, oraz możliwość tworzenia złożonej geometrii przy zachowaniu stosunkowo małej masy elementu.
Robotyka i Automatyka
Zrobotyzowane stawy, wsporniki montażowe, wsporniki siłownika, i łączniki strukturalne często wymagają połączenia sztywności, dokładność wymiarowa, i niska masa.
6061-Odkuwki T6 stanowią praktyczny materiał wyjściowy do komponentów, które następnie wymagają obróbki otworów CNC, siedzenia łożyskowe, i montaż interfejsów.
Samochody i pojazdy elektryczne
Możliwe zastosowania obejmują wybrane wsporniki, elementy montażowe, łączniki strukturalne, i pomocnicze części mechaniczne.
Do elementów podwozia i zawieszenia o krytycznym znaczeniu dla bezpieczeństwa, stan stopu, specyfikacja kucia, Wydajność zmęczenia, a wymagania dotyczące walidacji muszą zostać ustalone przed rozpoczęciem produkcji.
Maszyny hydrauliczne i przemysłowe
Elementy hydrauliczne, wsporniki sprzętu, części związane z zaworami, sprzęgła, i podpory maszyn mogą zyskać na połączeniu siły, odporność na korozję, i obrabialność.
Do elementów znajdujących się pod ciśnieniem, projekt musi oddzielnie uwzględniać integralność ciśnienia, opieczętowanie, oraz obowiązujące wymagania kwalifikacyjne. Samo oznaczenie stopu nie określa jego przydatności.
Sprzęt medyczny i instrumenty przemysłowe
Konstrukcje urządzeń, mechanizmy dostosowawcze, płyty montażowe, i elementy nośne mogą wykorzystywać 6061-T6 tam, gdzie ważna jest waga i precyzja.
Elektronarzędzia i zespoły mechaniczne
Wybrane obudowy, wsporniki skrzyni biegów, łączniki strukturalne, i inne elementy obrabiane mogą skorzystać z kucia 6061 puste miejsca.
9. Praktyczne ostrzeżenia z podłogi kuźni
Nauczyłem się kilku lekcji na własnej skórze. Oto moje ostrzeżenia dla każdego, kto określa odkuwki 6061-T6.
Nie domyślnie 7075
7075 jest silniejszy, ale jest też droższy, trudniejszy do podrobienia, trudniejszy do spawania, i mniej odporne na korozję. Dla większości części, 6061-T6 wystarczy. Używając 7075 gdy nie jest to potrzebne, to po prostu spalanie pieniędzy.
Anodowanie do zastosowań zewnętrznych i przybrzeżnych
6061 posiada umiarkowaną odporność na korozję. W łagodnym środowisku wewnętrznym, jest w porządku.
Do długotrwałego narażenia na zewnątrz lub przy wybrzeżu, anodować. Warstwa tlenku chroni powierzchnię i wydłuża żywotność.
Potwierdź obróbkę cieplną T6
Nie mogę tego powiedzieć wystarczająco dużo. A 6061 kucie bez T6 nie jest częścią konstrukcyjną. Poproś o raporty dotyczące twardości i dane dotyczące rozciągania. Jeśli dostawca nie może ich zapewnić, znajdź innego dostawcę.
Użyj rodzimego aluminium, Nie poddane recyklingowi
Z recyklingu 6061 może mieć niespójną chemię. Może nie anodować równomiernie, i jego siła może być różna. Do odkuwek krytycznych, nalegać na wlewki z pierwotnego aluminium i żądać raportu spektrometrycznego dla każdej partii.
Ostrożnie rozważ spawanie
6061 jest spawalny, ale strefa wpływu ciepła traci siłę. Jeśli spawasz część 6061-T6, może być konieczne zaakceptowanie niższej wytrzymałości w obszarze spoiny, lub zaplanuj obróbkę cieplną po spawaniu, jeśli to możliwe.
Maszyna po T6
Jeśli obrabiasz przed T6, część może odkształcić się podczas hartowania. Do części o wąskiej tolerancji, szorstka maszyna, Przysmak T6, następnie zakończ maszynę.
10. Ostatnie przemyślenia
6061-T6 nie jest najbardziej błyskotliwym stopem aluminium. Nie wygra z nim rywalizacji siłowej 7075.
Nie wygra konkurencji z korozją 5052. Ale to stop wykonuje swoją pracę – dzień po dniu, część po części.
W ciągu moich dziesięcioleci na podłodze kuźni, Nauczyłem się, że najlepszy materiał nie zawsze jest najmocniejszy i najtańszy.
To ten, który pasuje do aplikacji. Do zdecydowanej większości konstrukcyjnych odkuwek aluminiowych, ten materiał to 6061-T6.
Jeśli projektujesz element kuty, zacznij od 6061-T6. Jeśli spotka się to z twoją siłą, korozja, i wymagania wagowe, znalazłeś odpowiedź. A jeśli tak się nie stanie, następnie rozważ przejście na bardziej specjalistyczny stop.
Ale nie pomijaj konia roboczego tylko dlatego, że jest znajomy. Znajomość, w tym przypadku, jest oznaką sprawdzonej wydajności.
Często zadawane pytania
Co to jest kucie aluminium 6061-T6?
Jest to odkuwka wykonana z 6061 stop aluminium, a następnie przetwarzany do stanu T6 poprzez obróbkę cieplną przesycającą i sztuczne starzenie, zgodnie z obowiązującą specyfikacją.
Proces kucia tworzy komponent, podczas gdy obróbka cieplna ustala wymagane właściwości końcowe.
Jaka jest różnica między aluminium 6061-T6 i 6061-T651?
T6 jest poddawany obróbce cieplnej w kąpieli i sztucznie starzony. T651 to T6 plus kontrolowane rozciąganie w celu złagodzenia naprężeń wewnętrznych. T651 jest często używany do części obrabianych, gdzie stabilność wymiarowa ma kluczowe znaczenie.
Czy 6061-T6 jest mocniejszy niż aluminium 6063-T6?
Tak. 6061-T6 ma wyższą granicę plastyczności i rozciągania niż 6063-T6. 6063 jest wybierany bardziej ze względu na wytłaczalność i wykończenie powierzchni niż na wytrzymałość.
Jak twarde jest aluminium 6061-T6?
Typowa twardość wynosi ok 95 HB (Brinell). Jest to umiarkowane — wystarczająco twarde do zastosowań konstrukcyjnych, wystarczająco miękki, aby można go było łatwo obrabiać.
Dlaczego aluminium 6061-T6 wymaga obróbki cieplnej?
Bez T6, 6061 ma tylko połowę swojej potencjalnej siły. Obróbka T6 wytrąca cząstki Mg₂Si, które wzmacniają stop.
Czy aluminium 6061-T6 nadaje się do anodowania??
Tak. 6061 anoduje równomiernie i dobrze przyjmuje barwnik. Jest to częsty wybór w przypadku widoczności, kosmetyk, i części architektoniczne.

