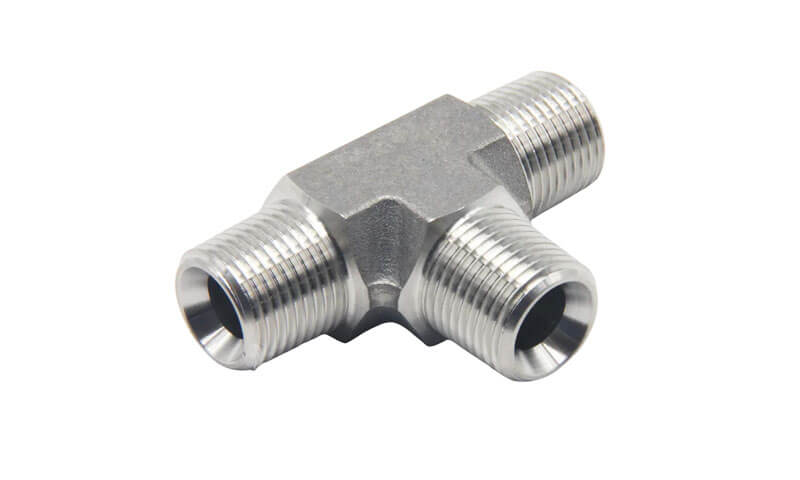
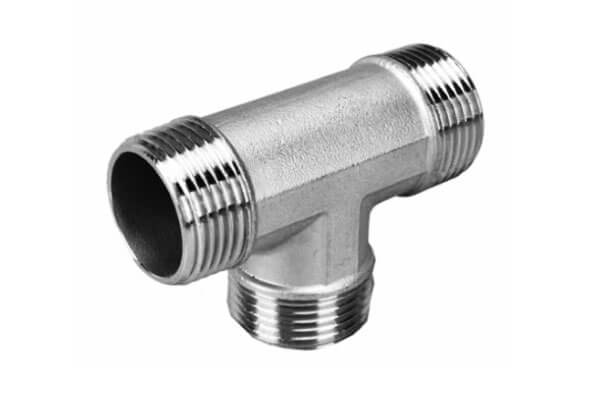
A koszulka ze stali nierdzewnej to trójdrogowa złączka przeznaczona do podziału, łączyć, lub przekierować przepływ płynu w systemie rurociągów.
W przeciwieństwie do prostego odcinka rury, trójnik musi łączyć trzy kanały przepływowe w jeden korpus utrzymujący ciśnienie, zachowując jednocześnie wystarczającą wytrzymałość mechaniczną, kontrolowana grubość ścianki, dokładność wymiarowa, i niezawodne połączenia z sąsiednimi rurociągami.
W wymagających zastosowaniach, geometria rozgałęzienia wpływa również na rozkład przepływu, lokalna koncentracja naprężeń, utrata ciśnienia, i długoterminową niezawodność usług.
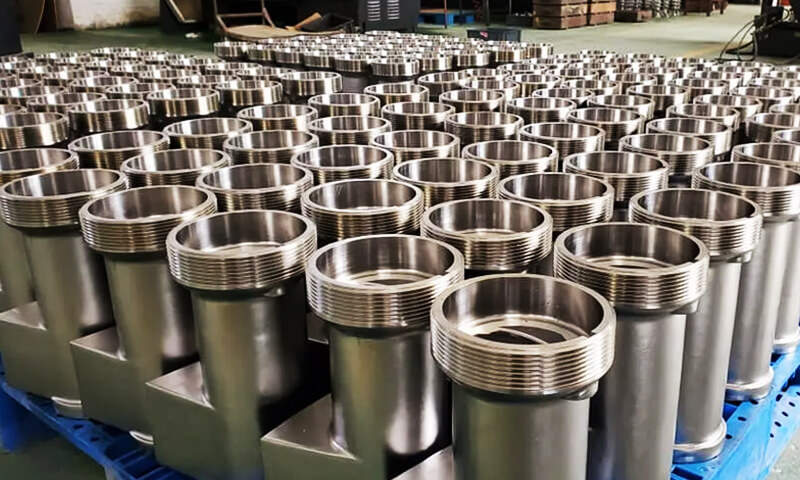
Do skomplikowanych niestandardowych koszulek, casting inwestycyjny (odlewy z traconego wosku) zapewnia skuteczny sposób odtworzenia trójwymiarowego połączenia pomiędzy biegami i odgałęzieniami, zachowując jednocześnie korpus jako zintegrowany odlew.
Odlew ustala ogólną geometrię konstrukcyjną, podczas gdy obróbka CNC może następnie wytwarzać gwinty, nudy, powierzchnie uszczelniające, wymiary gniazda, i inne interfejsy funkcjonalne do wymaganych tolerancji.
1. Co to jest koszulka ze stali nierdzewnej?
A koszulka ze stali nierdzewnej to trójdrożna złączka rurowa z jednym przejściem głównym i jednym przejściem odgałęzionym przecinającym się w kontrolowanej geometrii.
Służy do rozdzielenia strumienia płynu na dwa kierunki, połączyć dwa strumienie w jeden, lub zapewnić połączenie odgałęzione z inną sekcją systemu rurociągów.
Trzy otwory są zwykle określane jako dwa końce uruchomić i oddział. W równym tee, trzy rozmiary połączeń są nominalnie takie same. W redukcyjnej koszulce, odgałęzienie lub jedna strona biegu ma mniejszą średnicę.
Ponieważ te trzy przejścia przecinają się w stosunkowo zwartej bryle, złącze jest bardziej wymagające technicznie niż prosta złączka rurowa.
Producent musi jednocześnie kontrolować geometrię przejścia wewnętrznego, grubość ścianki zewnętrznej, solidność materialna, i wymiary przyłącza.
2. Inżynieria Materiałowa & Metalurgia
Wybór materiału ma zasadnicze znaczenie dla wykonania niestandardowego stal nierdzewna trójnik, ponieważ złączka musi jednocześnie wytrzymywać ciśnienie wewnętrzne, korozja, temperatura, obciążenie mechaniczne, oraz warunki wytwarzania odlewów metodą traconego wosku.
Austenityczne stale nierdzewne: CF8, CF8M, CF3, i CF3M
Stal nierdzewna CF8
ASTM A351 CF8 jest odlewaną austenityczną stalą nierdzewną, w szerokim zakresie odpowiadającą obróbce plastycznej 304 stal nierdzewna.
Zwykle zawiera około 18–21% wag. chromu i 8–11% wag. niklu, z węglem ograniczonym do około 0.08 % wag. maksymalnie.
CF8 zapewnia dobrą ogólną odporność na korozję, wytrzymałość, i lejność, dzięki czemu nadaje się do wody, para, przetwórstwo spożywcze, oraz wiele ogólnych systemów płynów przemysłowych.
Stal nierdzewna CF8M
ASTM A351 CF8M to gatunek odlewany typu 316 i zazwyczaj zawiera około 18–21% wag. chromu, 9–12% wag. niklu, i 2–3% wag. molibdenu.
Dodatek molibdenu poprawia odporność na miejscową korozję, w szczególności korozja wżerowa i szczelinowa, w wielu środowiskach zawierających chlorki.
Dlatego CF8M jest powszechnie uważany w przypadku narażenia chemicznego, warunki morskie, lub wymagana jest bardziej wymagająca obsługa płynów.
Do zespołów spawanych lub naprawianych przez spawanie, gatunki niskoemisyjne CF3 i CF3M może zapewnić ważną zaletę metalurgiczną.
Zawartość węgla w nich jest na ogół ograniczona do 0.03 % wag. maksymalnie, zmniejszenie tendencji do wytrącania się węglika chromu na granicach ziaren podczas ekspozycji termicznej.
Pomaga to zmniejszyć ryzyko uczulenia i związanej z nim korozji międzykrystalicznej, szczególnie wokół obszarów spawanych.
Dupleks i super dupleks stali nierdzewne
Gdy trójnik ze stali nierdzewnej jest narażony na działanie wysokich stężeń chlorków, woda morska, środowiska morskie, lub wymagające warunki ciśnienia i temperatury, stale nierdzewne typu duplex mogą zapewnić użyteczną kombinację wytrzymałości i odporności na korozję.
Dupleks 2205 Stal nierdzewna
Dupleks 2205, powszechnie identyfikowany przez US S32205 i powiązany stopień odlewu CD3MN, zawiera mieszaną mikrostrukturę ferrytyczno-austenityczną, zazwyczaj ukierunkowane na zbliżony stosunek faz po odpowiedniej obróbce roztworem.
Ta dwufazowa struktura zapewnia stopowi znacznie wyższą granicę plastyczności w porównaniu z konwencjonalnymi austenitycznymi stalami nierdzewnymi, przy jednoczesnym zachowaniu dużej odporności na mechanizmy korozji wywołanej chlorkami.
W porównaniu z CF8M, 2205 może zapewnić w przybliżeniu dwukrotnie większą granicę plastyczności, w zależności od obowiązującej specyfikacji produktu i warunków obróbki cieplnej.
Zapewnia również dobrą odporność na pękanie korozyjne naprężeniowe chlorków, wżery, i korozję szczelinową.
Super dupleks 2507 Stal nierdzewna
Super dupleks 2507, powszechnie wyznaczane US S32750 i powiązane z klasą odlewu CD3MWCuN, zawiera wyższą zawartość chromu, molibden, i azot niż 2205.
Zapewnia zatem wyższą wytrzymałość i większą odporność na miejscową korozję, dzięki czemu nadaje się do trudnych zastosowań morskich, na morzu, i środowiska procesowe.
Stal nierdzewna CK3MCuN
CK3MCUN różni się od stali nierdzewnej typu duplex. To jest wysokostopowa austenityczna stal nierdzewna ze znacznymi dodatkami molibdenu i azotu i jest przeznaczony do środowisk silnie korozyjnych, tam gdzie jest to konwencjonalne 304- lub materiały typu 316 mogą nie zapewniać wystarczającej odporności.
Dlatego przy wyborze trójnika ze stali nierdzewnej należy go rozpatrywać oddzielnie od materiałów duplex i super duplex.
3. Inżynieria precyzyjna & Przebieg procesu produkcyjnego
Produkcja niestandardowej koszulki ze stali nierdzewnej firmy casting inwestycyjny obejmuje sekwencję dokładnie kontrolowanych kroków.
Każdy etap ma wpływ na ostateczną jakość, dokładność wymiarowa, i właściwości mechaniczne.

Symulacja oprzyrządowania form CAD/CAM i zestalenia
Proces rozpoczyna się od rysunku lub modelu 3D klienta. Zespół inżynierów odlewni tworzy model CAD trójnika, łącznie z dodatkami na skurcz, obróbka, i projekt.
Następnie oprzyrządowanie do form jest projektowane i obrabiane przy użyciu oprogramowania CAM.
Przed wycięciem oprzyrządowania, symulacja krzepnięcia i przepływu odbywa się przy użyciu oprogramowania typu ProCAST lub MAGMA. Ta symulacja przewiduje:
- Zachowanie przy wypełnianiu pleśni i potencjalne zimne zamknięcia.
- Kolejność krzepnięcia i porowatość skurczowa.
- Gorące punkty i naprężenia szczątkowe.
- Lokalizacja pionów i dreszczy.
Symulacja umożliwia odlewni optymalizację wlewu i wznoszenia przed wylaniem metalu, redukując metodę prób i błędów oraz skracając czas programowania.
Zautomatyzowane wtryskiwanie wzorów i zrobotyzowane budowanie powłoki ceramicznej
Wzory woskowe powstają poprzez wtryskiwanie stopionego wosku do oprzyrządowania formy pod ciśnieniem.
Zautomatyzowane wtryskarki zapewniają spójne wymiary wzoru, gęstość, i wykończenie powierzchni. Wzory są następnie montowane na centralnej prowadnicy lub wlewu, tworząc drzewo.
Drzewo jest wielokrotnie zanurzane w zawiesinie ceramicznej i pokrywane sztukaterią, aby zbudować ceramiczną muszlę.
Często odbywa się to za pomocą zrobotyzowane budowanie skorupy systemy, które zapewniają stałą grubość powłoki i schnięcie.
The proces zolem krzemionkowym jest powszechnie stosowany do odlewów ze stali nierdzewnej, ponieważ zapewnia gładkość, mocna skorupa o doskonałej stabilności wymiarowej.
DEWAXING, Spiekanie powłoki, i Topienie
Po osiągnięciu przez skorupę wystarczającej grubości, jest podgrzewany w celu stopienia wosku (DEWAXING) a następnie spiekany w wysokiej temperaturze w celu wzmocnienia ceramiki.
Spiekana skorupa to pusta forma gotowa do wylania.
Topienie przeprowadza się w piec indukcyjny, albo w powietrzu, albo w próżni, w zależności od stopu i wymagań jakościowych.
Skład chemiczny sprawdza się na podstawie analizy spektrograficznej przed wylaniem. Roztopiony metal wlewa się do podgrzanej skorupy, i odlew pozostawiono do zestalenia w kontrolowanych warunkach.
Wykończenie po odlewie
Po zestaleniu, Ceramiczna skorupa jest oderwana, i odlewy są wycinane z drzewa. Bramy i piony są usuwane poprzez szlifowanie lub cięcie.
Następnie odbywają się castingi:
- Strzały: Do usuwania resztek ceramiki i kamienia powierzchniowego.
- Szlifowanie i wykańczanie: Do usuwania króćców bramy i łączenia powierzchni.
- Wyżarzanie rozwiązania: Aby przywrócić odporność na korozję i zoptymalizować właściwości.
- Pasywacja: Aby usunąć wolne żelazo i wzmocnić pasywną warstwę tlenku.
- Gwintowanie CNC: Dla NPT, BSP, lub końcówki z gwintem metrycznym.
- Przygotowanie końcówki do spawania kielichowego lub doczołowego: Aby spełnić wymagania ASME B16.9 lub B16.11.
- Kontrola i testowanie: Wymiarowy, wizualny, Badania NDT, i próby ciśnieniowe.
Każdy etap jest dokumentowany i identyfikowalny, upewnienie się, że gotowa koszulka spełnia specyfikacje klienta.
4. Koszulka ze stali nierdzewnej vs. Kute i gotowe koszulki
Odlew inwestycyjny, podrobiony, i gotowe trójniki ze stali nierdzewnej mogą być użyte do tworzenia trójdrożnych połączeń rurowych,
ale ich procesy produkcyjne dają różne kombinacje geometrii, strukturę metalurgiczną, wymagania dotyczące obróbki, ekonomika produkcji, i możliwości dostosowywania.
Dlatego wybór powinien opierać się na rzeczywistej klasie ciśnienia, ocena materialna, geometria, wielkość produkcji, i mających zastosowanie wymagań dotyczących rurociągów, zamiast zakładać, że jeden proces produkcyjny jest uniwersalnie lepszy.
| Charakterystyka rdzenia | Trójnik ze stali nierdzewnej odlewanej metodą inwestycyjną | Kuta koszulka ze stali nierdzewnej | Wykonana ze stali nierdzewnej koszulka |
| Zasada produkcji | Roztopiona stal nierdzewna zestala się w precyzyjnej formie ceramicznej | Podgrzany kęs kuty jest odkształcany plastycznie pod wpływem kontrolowanych sił kucia | Rura, płyta, lub elementy kute są wycinane, zamontowane, i spawane |
| Złożona geometria | Doskonały | Dobry, ale kształt jest ograniczony praktyką kucia | Wysoki, ale złożona geometria może wymagać wielu części |
| Jednoczęściowa konstrukcja | Tak | Tak | Powszechnie montowane i spawane |
| Geometria przejścia wewnętrznego | Doskonały do odpowiednich projektów z odlewów metodą traconą | Dobry do stosunkowo konwencjonalnych przejść | Bardzo elastyczne, ale produkcja jest bardziej zaangażowana |
| Struktura materiału | Mikrostruktura odlewu, kontrolowane poprzez zestalanie i obróbkę cieplną | Fasonowany, przepracowana struktura | Materiał kuty/fabrykowany oraz strefy spawania |
| Personalizacja | Doskonały do niestandardowych wymiarów i konfiguracji odgałęzień | Dobry, ale ograniczenia dotyczące narzędzi i kucia rosną wraz ze złożonością | Doskonały do specjalnych lub bardzo dużych konfiguracji |
| Wymagania dotyczące obróbki | Umiarkowany; powierzchnie łączące i uszczelniające normalnie obrobione | Często od umiarkowanego do wysokiego | Umiarkowany do wysokiego w zależności od produkcji |
Spoiny |
Podstawowy korpus trójnika nie wymaga spawania strukturalnego | W kutym korpusie nie jest wymagane spawanie konstrukcyjne | Może być konieczne wykonanie wielu spoin |
| Wymagania dotyczące narzędzi | Wymagany wzór/narzędzia | Mogą być wymagane matryce kuźnicze | Niższe zapotrzebowanie na dedykowane narzędzia |
| Złożone małe i średnie części | Wysoce odpowiednie | Odpowiedni | Może być mniej ekonomiczny |
| Duże koszulki specjalne | Zależne od procesu | Zależne od procesu | Często praktyczne |
| Powtórz produkcję | Doskonałe po ustaleniu oprzyrządowania | Doskonały | Dobry |
| Główna zaleta produkcyjna | Złożona zintegrowana geometria o kształcie zbliżonym do siatkowego | Kuta konstrukcja mechaniczna i ustalone trasy kucia | Elastyczna produkcja przy stosunkowo niskim oprzyrządowaniu początkowym |
| Główne ograniczenie | Wymaga rygorystycznej kontroli solidności odlewu i zestalenia | Mniej elastyczny w przypadku skomplikowanej geometrii | Jakość spoiny, zniekształcenie, a naprężenia szczątkowe wymagają kontroli |
5. Zastosowania przemysłowe & Studia przypadków ze świata rzeczywistego
Niestandardowe trójniki ze stali nierdzewnej są stosowane w wielu gałęziach przemysłu i zastosowaniach.

Chemiczna i petrochemiczna: Systemy rurociągów do kwasów, rozpuszczalniki, i reaktywne chemikalia. Powszechne są stopy CF8M i duplex.
Ropa i gaz: Platformy offshore, rafinerie, i rurociągi. Trójniki duplex i super duplex są używane do wody morskiej i wody o wysokiej zawartości chlorków.
Wytwarzanie energii: Para, chłodząca woda, i instalacje odsiarczania spalin. Stosowane są stale nierdzewne CF8M i wysokostopowe.
Farmaceutyka i biotechnologia: Czysta para, oczyszczona woda, i rurociągów procesowych. Powszechnie stosowane są trójniki CF3M i elektropolerowane.
Jedzenie i napoje: Rurociągi procesowe dla mleczarni, browarnictwo, i przetwórstwo żywności. Stosowane są konstrukcje CF8M i higieniczne.
Morski: Rurociągi wody morskiej, systemy balastowe, i drenaż pokładu. Preferowane są trójniki duplex i super duplex.
Obróbka wody: Odsolenie, ścieki, i systemy dozowania środków chemicznych. Stosuje się stopy CF8M i duplex.
6. Wybierz DEZE jako producenta niestandardowych koszulek ze stali nierdzewnej
TA technologia zapewnia zintegrowane, niestandardowe rozwiązania w zakresie odlewania stali nierdzewnej i obróbki CNC dla złożonych złączek rurowych i komponentów przemysłowych.
Od wstępnego przeglądu technicznego i wyboru materiału po odlewanie metodą traconą, obróbka cieplna, Obróbka CNC, wykończenie powierzchni, i kontrola końcowa, TEN zarządza kluczowymi etapami produkcji w ramach zintegrowanego przepływu pracy.
jako ISO 9001:2015-atestowany producent, TEN utrzymuje identyfikowalność produkcji i kontrolę jakości w całym procesie produkcyjnym. Inspekcje i testy można zorganizować zgodnie z wymaganiami projektu.
Skontaktuj się z TYM z twoim rysunkiem, 3Model D, specyfikacja materiału, wymiary, lub wymagania aplikacji.
Nasz zespół inżynierów może dokonać przeglądu projektu i opracować odpowiednie, niestandardowe rozwiązanie w zakresie odlewania teowników ze stali nierdzewnej dla Twojego projektu.
7. Wniosek
Niestandardowe trójniki ze stali nierdzewnej są krytycznymi elementami systemów rurociągów, które są odporne na korozję, integralność ciśnienia, i niezawodność są niezbędne.
Odlewy inwestycyjne oferują unikalne połączenie swobody projektowania, Elastyczność materiału, i opłacalność, dzięki czemu idealnie nadaje się do skomplikowanych trójników w średnich i dużych nakładach.
Od gatunków austenitycznych CF8 i CF8M po stopy duplex i super duplex, dobór materiałów musi odpowiadać środowisku świadczenia usługi.
Wyżarzanie rozpuszczające jest niezbędne do przywrócenia odporności na korozję i optymalizacji właściwości mechanicznych.
Precyzyjna obróbka gwarantuje zakończenie przygotowań, wątki, i wymiary spełniają wymagania systemu rurociągów.
Wybór odpowiedniego partnera produkcyjnego jest kluczowy. Odlewnia posiadająca wiedzę inżynieryjną, obróbka własna, możliwości obróbki cieplnej, a solidny system jakości może pomóc zapewnić, że każda koszulka będzie działać niezawodnie w zamierzonym zastosowaniu.
DEZE jest pozycjonowany jako taki partner, oferując głębokość techniczną i możliwości produkcyjne potrzebne do niestandardowych projektów trójników ze stali nierdzewnej.
Często zadawane pytania
Po co stosować odlewy metodą traconą do trójnika ze stali nierdzewnej??
Odlewanie metodą traconą nadaje się do złożonej geometrii teowników, ponieważ może wytworzyć przebieg, oddział, węzeł, a konstrukcja zewnętrzna jako zintegrowany odlew.
Interfejsy krytyczne, takie jak wątki, nudy, a powierzchnie uszczelniające można następnie poddać obróbce CNC.
Czy trójnik ze stali nierdzewnej wymaga obróbki cieplnej?
Wiele gatunków odlewanej stali nierdzewnej wymaga określonych warunków obróbki cieplnej lub przynosi korzyści.
Do odlewów austenitycznych i duplex, Obróbka roztworowa jest powszechnie ważna dla osiągnięcia wymaganych właściwości metalurgicznych i korozyjnych. Dokładny cykl zależy od klasy.
Jaka jest różnica między trójnikiem równym a trójnikiem redukcyjnym?
Równy tee ma wszystkie trzy otwory tego samego rozmiaru. Trójnik redukcyjny ma otwór odgałęźny mniejszy niż otwory przelotowe. Trójniki redukcyjne stosuje się, gdy przekierowana jest tylko część przepływu.
Czy trójniki odlewane metodą ciśnieniową można stosować w instalacjach wysokociśnieniowych??
Tak, gdy jest odpowiednio zaprojektowany, rzucać , poddane obróbce cieplne, i sprawdzone. Trójniki odlewane metodą ciśnieniową mogą spełniać wymagania dotyczące testów ciśnieniowych i szczelności w wielu zastosowaniach wysokociśnieniowych.
Do ekstremalnych ciśnień, preferowane mogą być kute trójniki.
Jakie przygotowania końcowe są dostępne dla trójników ze stali nierdzewnej?
Typowe przygotowania końców obejmują gwintowane (NPT, BSP), Spawanie gniazda, Spawana, i kołnierzowe. Wybór zależy od systemu rurociągów, ciśnienie, i wymagania montażowe.