

W wymagających układach mechanicznych, koło pasowe to znacznie więcej niż zwykłe koło rowkowane.
Jest to nośny element przekładni, który musi stale kontrolować ruch liny lub kabla, siły promieniowe, Obciążenia uderzenia, tarcie, i powtarzający się cykliczny stres.
Kiedy koło pasowe pracuje w dźwigach, sprzęt górniczy, maszyny morskie, systemy podnoszenia ciężkich ładunków, lub w innych środowiskach o trudnych warunkach, jakość materiału i procesu produkcyjnego bezpośrednio wpływa na niezawodność sprzętu.
To jest gdzie niestandardowe koła pasowe ze staliwa oferują zdecydowaną przewagę inżynieryjną.
W tym artykule omówiono kwestie techniczne związane z produkcją kół pasowych ze staliwa na zamówienie, od gatunków stali i odlewów precyzyjnych po obróbkę skrawaniem, obróbka cieplna, kontrola, aplikacje, i wybór dostawcy.
1. What Is a Cast Steel Pulley?
A koło pasowe ze staliwa to obrotowy element mechaniczny wytwarzany przez odlanie stali do formy, a następnie obróbkę krytycznych powierzchni do wymaganych wymiarów.
W systemach podnoszenia i przenoszenia lin, jest on również powszechnie określany jako snop.
Jego podstawową funkcją jest prowadzenie, przeadresować, lub podeprzyj linę stalową lub podobny elastyczny element podczas przenoszenia powiązanego obciążenia mechanicznego przez piastę i wał lub zespół łożyska.
W przeciwieństwie do zwykłego koła, koło pasowe ma starannie zaprojektowaną geometrię funkcjonalną. The rowek linowy kontroluje położenie liny na krążku, podczas gdy piasta i otwór przenoszą obciążenie na wał nośny lub układ łożyskowy.
Kołnierze pomagają utrzymać linę w rowku i mogą wpływać na ogólną sztywność konstrukcyjną elementu.
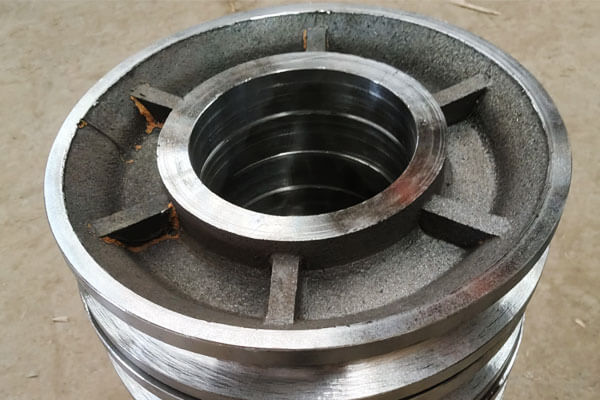
Main Components of a Cast Steel Pulley
| Część | Funkcjonować | Kluczowe kwestie produkcyjne |
| Krążek/obręcz | Podtrzymuje i prowadzi linę | Profil rowkowy, grubość ściany, odporność na zużycie |
| Rowek liny | Przyjmuje i prowadzi linę | Promień, głębokość, dokładność profilu, Stan powierzchni |
| Kołnierz | Pomaga utrzymać linę na krążku | Wysokość, grubość, koncentryczność |
Hub |
Łączy koło pasowe z wałem lub łożyskiem | Dokładność wymiarowa, Siła strukturalna |
| Nudziarz | Mieści wał, tuleja, lub układ łożysk | Średnica, okrągłość, koncentryczność |
| Klucz | Przenosi moment obrotowy tam, gdzie ma to zastosowanie | Dokładność położenia i wymiarów |
| Funkcje montażu | Interfejsy z otaczającym sprzętem | Pozycja, płaskość, wyrównanie |
Do precyzyjnego koła pasowego ze staliwa, nie wszystkie te funkcje wymagają tej samej dokładności produkcji.
Proces odlewania może ustalić większość geometrii konstrukcyjnej, podczas gdy w przypadku otworu stosowana jest obróbka CNC, powierzchnie łożyska, rowek, wpust, czołowe powierzchnie, i inne krytyczne interfejsy.
2. Common Cast Steel Grades for Custom Pulleys
Wybór materiału na koło pasowe ze staliwa powinien opierać się na obciążeniu roboczym, warunki uderzenia, wymagania dotyczące zużycia, temperatura robocza, narażenie na korozję, i wymaganą żywotność.
Oprócz konwencjonalnej staliwa węglowego, niestandardowe konstrukcje kół pasowych mogą wykorzystywać stale niskostopowe, stal wysokomanganowa odporna na ścieranie, lub ze stali nierdzewnej odpornej na korozję, gdy środowisko pracy wymaga dodatkowej wydajności.
| Tworzywo / Stopień | Rodzina stopu | Kluczowe atrybuty wydajności | Typowe zastosowania kół pasowych |
| ASTM A216 gr. WCB | Stal węglowa | Dobra siła, Doskonała możliwość obsadzenia, dobra obrabialność, opłacalne | Koła pasowe ogólnego przeznaczenia, przemysłowa obsługa materiałów, światło- do systemów podnoszenia o średnim obciążeniu |
| ASTM A216 gr. Wcc | Stal węglowa | Wyższa określona wytrzymałość niż WCB, dobra wytrzymałość i lejność | Koła pasowe przemysłowe o dużej wytrzymałości, elementy żurawia, wymagające systemy transportu materiałów |
| Staliwo niskostopowe, Cr-mo / Ni-Cr-Mo | Staliwo niskostopowe | Wyższa siła, poprawiona hartowność, dobra wytrzymałość, lepsza wydajność zmęczeniowa po obróbce cieplnej | Wytrzymałe krążki dźwigowe, dźwigi budowlane, sprzęt górniczy, koła pasowe o dużym obciążeniu |
| Gatunki o wysokiej wytrzymałości ASTM A148 | Staliwo o wysokiej wytrzymałości | Wysoka wytrzymałość na rozciąganie i plastyczność, nadaje się do obróbki cieplnej, duża nośność | Główne krążki, ciężki sprzęt do podnoszenia, duże przemysłowe koła pasowe, maszyny o dużym obciążeniu |
ASTM A352 LCB / LCC |
Staliwo niskotemperaturowe | Zwiększona udarność w niskich temperaturach, nadaje się do warunków pracy na zimno | Żurawie zewnętrzne, sprzęt wydobywczy w zimnych regionach, morskie i przybrzeżne systemy dźwigowe |
| Austenityczna stal nierdzewna, CF8 / CF8M | Stal nierdzewna | Doskonała odporność na korozję, dobra wytrzymałość, nadaje się do środowisk zawierających chlorki z ograniczeniami specyficznymi dla gatunku | Koła pasowe morskie, systemy transportu materiałów korozyjnych, sprzęt chemiczny i spożywczy |
| Hadfield Steel, ASTM A128 gr. B | Wysokomanganowa stal austenityczna | Doskonała udarność i silna reakcja na utwardzanie w warunkach ściernych | Sprzęt wydobywczy, obsługa materiałów ściernych, zastosowania w kołach pasowych i kołach pasowych o dużej udarności |
| Staliwo ze stopem boru | Stal stopowa boru | Wysoka hartowność, silna odporność na zużycie po obróbce cieplnej, nadaje się do wymagających obciążeń cyklicznych | Średni- do kół pasowych o dużej wytrzymałości, sprzęt do transportu materiałów o wysokim zużyciu |
3. Custom Cast Steel Pulley Manufacturing Process
Proces produkcyjny niestandardowego koła pasowego ze staliwa to kontrolowana sekwencja, w której dokładność wzoru.
Ponieważ koło pasowe jest elementem nośnym, odlewnia musi zwrócić szczególną uwagę na sekcję koła pasowego, centrum, przejścia kołnierzowe, oraz inne obszary, w których lokalne zmiany grubości przekroju mogą wpływać na krzepnięcie i jakość odlewu wewnętrznego.
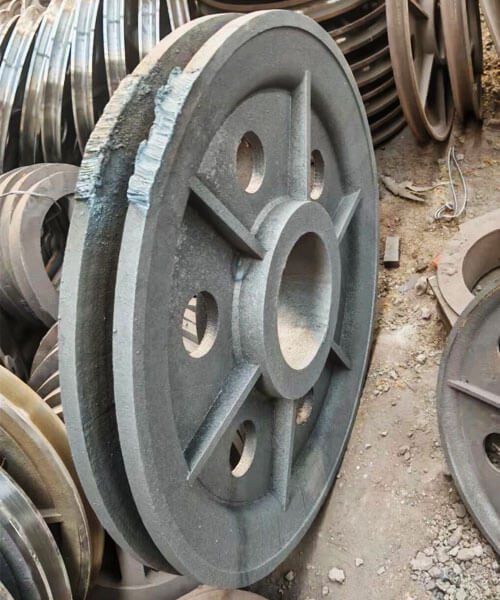
Tworzenie wzorów
Wykonanie wzoru określa podstawową geometrię wnęki koła pasowego i dlatego ma bezpośredni wpływ na dokładność odlewania.
Wzór musi odzwierciedlać krążek, centrum, kołnierz, i inne cechy odlewu, przy uwzględnieniu odpowiedniego naddatku na skurcz i naddatku na obróbkę.
Dla casting inwestycyjny, wzór woskowy jest zwykle wytwarzany przez wtryskiwanie wosku do precyzyjnej matrycy.
Wzór wosku ściśle odzwierciedla ostateczną geometrię koła pasowego i jest następnie wykorzystywany do tworzenia ceramicznej skorupy.
Do odlewania w piasku, wzór jest zwykle wykonany z żywicy, drewno, metal, lub inne odpowiednie materiały i służy do formowania wnęki formy.
W zależności od konstrukcji koła pasowego, wzór może również zawierać układy przeciągowe i rozdzielające, aby umożliwić niezawodne usuwanie pleśni.
Do niestandardowej produkcji kół pasowych, projekt wzoru powinien wyraźnie rozróżniać powierzchnie odlewane od powierzchni wymagających obróbki końcowej.
Nadmierny naddatek na obróbkę zwiększa usuwanie materiału i koszty, natomiast niewystarczający naddatek może utrudnić osiągnięcie określonych wymiarów końcowych.
Mold and Core Making
Forma określa zewnętrzną geometrię koła pasowego ze staliwa, podczas gdy rdzenie są stosowane tam, gdzie wewnętrzne wnęki lub przejścia nie mogą być utworzone bezpośrednio przez wzór.
W odlewanie piasku, wybrane systemy piasku i spoiwa są zagęszczane wokół modelu, aby utworzyć wnękę formy.
Rdzeń może być umieszczony tak, aby wytworzyć centralny otwór lub inne elementy wewnętrzne.
Siła rdzenia, dokładność wymiarowa, przepuszczalność, i pozycjonowanie są szczególnie ważne, ponieważ przemieszczenie podczas zalewania może mieć wpływ na wyrównanie otworów i grubość ścianki.
W casting inwestycyjny, wzór wosku jest wielokrotnie powlekany ogniotrwałą zawiesiną ceramiczną i sztukaterią, aby zbudować wielowarstwową powłokę.
Po osiągnięciu wystarczającej wytrzymałości skorupy, wosk jest usuwany, a forma ceramiczna jest wypalana.
Forma lub skorupa musi zapewniać wystarczającą wytrzymałość, aby wytrzymać stopioną stal, zapewniając jednocześnie odpowiednią przepuszczalność i właściwości termiczne.
Do precyzyjnych odlewów kół pasowych, wady formy mogą zostać przeniesione bezpośrednio na powierzchnię odlewu lub zmienić dokładność wymiarową kluczowych elementów.
Steel Melting and Chemical Control
Wybrane staliwo topi się zgodnie z wymaganiami określonego stopu.
W zależności od stopu można zastosować topienie indukcyjne lub topienie łukiem elektrycznym, sprzęt odlewniczy, i wymagania produkcyjne.
Przed nalewaniem, roztopiony metal jest zwykle sprawdzany za pomocą analizy chemicznej, często z spektrometr, w celu sprawdzenia, czy węgiel i pierwiastki stopowe mieszczą się w określonym zakresie składu.
Przygotowanie stopu może również obejmować:
- Usuwanie żużla
- Odleczanie
- Regulacja temperatury
- Kontrola włączenia
- Identyfikacja i identyfikowalność ciepła
Kontrola chemiczna jest szczególnie ważna w przypadku niestandardowych kół pasowych, ponieważ gatunek stali określa reakcję na późniejszą obróbkę cieplną i wpływa na wytrzymałość, wytrzymałość, zachowanie podczas noszenia, i wydajność w niskich temperaturach.
Bramkowanie, Karmienie, and Pouring
Układ wlewowy i zasilający musi być zaprojektowany w taki sposób, aby roztopiona stal płynnie wypełniała wnękę koła pasowego i aby można było skutecznie kompensować skurcz podczas krzepnięcia.
Geometria koła pasowego może obejmować stosunkowo ciężkie sekcje wokół piasty i przejścia od piasty do koła pasowego.
Obszary te mogą pozostać płynne dłużej niż cieńsze sekcje i dlatego wymagają odpowiedniego zasilania.
System wlewowo-pionowy przeznaczony jest do sterowania:
Przepływ metalu → kolejność napełniania → bilans cieplny → kierunkowe krzepnięcie → kompensacja skurczu
Podczas nalewania, temperatura i szybkość zalewania muszą być kontrolowane w ramach okna procesowego ustalonego dla systemu stopu i formy.
Zbyt niska temperatura metalu może prowadzić do niepełnego wypełnienia lub zimnych zamknięć, podczas gdy nieodpowiednie warunki przepływu mogą zwiększyć turbulencje i możliwość powstania defektów tlenkowych lub inkluzyjnych.
Gdzie to konieczne, symulację odlewania można wykorzystać do oceny napełnienia i zestalenia przed produkcją oraz do identyfikacji potencjalnych gorących punktów lub problemów z karmieniem.
Zestalenie i chłodzenie
Po wypełnieniu ubytku, roztopiona stal zaczyna krzepnąć.
Ten etap jest krytyczny, ponieważ stal ulega skurczowi objętościowemu podczas chłodzenia, a słabo kontrolowane krzepnięcie może powodować powstawanie wnęk skurczowych, porowatość wewnętrzna, gorące pękanie, i stres resztkowy.
Celem jest ogólnie promowanie kontrolowanego i korzystnie kierunkowego wzoru krzepnięcia, przy czym cięższe sekcje nadają się do podawania do czasu zestalenia się wystarczającej ilości metalu w innym miejscu.
W zależności od projektu odlewu, odlewnia może wykorzystać:
- Pióra
- Dreszcze
- Kontrolowana temperatura formy
- Zoptymalizowane przejścia sekcji
- Specyficzne warunki zalewania
Zachowanie podczas chłodzenia wpływa również na uzyskaną mikrostrukturę i właściwości mechaniczne.
Nadmiernie duże lub nierówne gradienty termiczne mogą przyczyniać się do odkształceń i naprężeń szczątkowych, szczególnie w dużych lub skomplikowanych geometrycznie kołach pasowych.
Shakeout and Casting Cleaning
Po wystarczającym ostygnięciu odlewu, usunięto formę lub skorupę ceramiczną.
Do odlewów piaskowych, operacja ta jest ogólnie określana jako Shakeout, podczas którego stwardniała forma piaskowa i rdzenie są odrywane od odlewu.
Do odlewów inwestycyjnych, powłoka ceramiczna jest usuwana mechanicznie lub przetwarzana w inny sposób w celu odsłonięcia odlewu stalowego.
Następnie odlew jest oddzielany od systemu wlewowego i pionowego. Typowe operacje czyszczenia obejmują:
- Odcięcie bram i pionów
- Szlifowanie
- Strzały
- Usuwanie przylegającego materiału formy
- Miejscowe opatrunki niefunkcjonalnych nierówności powierzchni
Celem tego etapu jest uzyskanie czystego odlewu nadającego się do obróbki cieplnej i kontroli, przy jednoczesnym uniknięciu niepotrzebnego usuwania metalu nieszlachetnego.
4. Precision Machining of Cast Steel Pulleys
Precyzja Obróbka CNC przekształca koło pasowe ze staliwa z odlewu o kształcie zbliżonym do netto w gotowy element funkcjonalny.
Rowek liny, nudziarz, wpust, centrum, i powierzchnie montażowe są głównymi elementami obrabianymi, ponieważ ich dokładność wymiarowa i zależność położenia bezpośrednio wpływają na prowadzenie liny, obrót, rozkład obciążenia, i montaż.
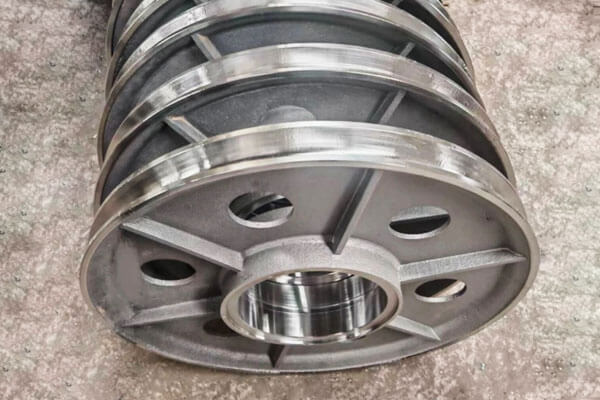
Rope Groove Machining
Rowek liny jest jedną z najważniejszych powierzchni funkcjonalnych bloczka. Jego promień, głębokość, szerokość, i profil muszą być dopasowane do rodzaju i średnicy liny.
Niewymiarowy rowek może nadmiernie ograniczać linę, natomiast zbyt duży lub niewłaściwie ukształtowany rowek może zapewnić niewystarczające podparcie i zwiększyć deformację i zużycie liny.
Do krążków linowych, Dlatego promień rowka jest zwykle zaprojektowany tak, aby zapewnić właściwe osadzenie liny, a nie po prostu dopasować go do nominalnego promienia liny.
Rowek jest zwykle obrabiany na tokarce CNC przy użyciu narzędzia formującego lub profilującego.
Po toczeniu zgrubnym i wykańczającym, Tam, gdzie wymagana jest delikatniejsza i bardziej spójna powierzchnia, można zastosować szlifowanie lub polerowanie.
Obróbka otworów
Otwór zapewnia połączenie z wałem, łożysko, lub tuleja, więc jego średnica, okrągłość, i koncentryczność muszą być dokładnie kontrolowane.
Otwór jest zwykle wytwarzany przez wytaczanie, rozwiercanie, lub precyzyjne szlifowanie.
W zależności od wymaganego dopasowania i zastosowania, tolerancje wymiarowe można określić w setnych milimetra, na przykład około ± 0,02 do ± 0,05 mm w przypadku niektórych zastosowań precyzyjnych.
Rzeczywista tolerancja powinna być określona na podstawie pasowania wału/łożyska, rozmiar koła pasowego, i obowiązującą specyfikację techniczną.
Najważniejsze, otwór musi utrzymywać wymagane położenie względem rowka liny i zewnętrznej powierzchni krążka.
Keyway and Spline Machining
Gdzie koło pasowe jest zamontowane bezpośrednio na wale z wpustem, szerokość wpustu, głębokość, i położenie kątowe muszą być dokładnie obrobione.
Jego wyrównanie z rowkiem koła pasowego jest ważne dla prawidłowego montażu i przeniesienia obciążenia.
Do zastosowań wymagających większej zdolności przenoszenia momentu obrotowego lub bardziej precyzyjnego zaangażowania obrotowego, można zastosować połączenia wielowypustowe.
W obu przypadkach, machining accuracy is required to prevent excessive backlash, local stress concentration, or assembly interference.
Hub, Face, and Flange Machining
The hub and end faces may require turning, przemiał, or grinding to obtain the required dimensions and surface condition.
Mounting faces must be sufficiently flat and properly aligned to ensure consistent assembly.
The flange geometry also requires control because excessive variation can affect rope retention and the relationship between the groove and the surrounding structure.
Concentricity and Runout
The concentricity of the bore relative to the rope groove is particularly important for a rotating pulley.
Excessive eccentricity or radial runout can produce non-uniform rope movement, wibracja, uneven loading, and additional bearing stress.
Runout is normally verified using a dial indicator, precision gauge, or coordinate measurement equipment.
Dla kluczowych komponentów, the applicable Tir (Całkowity odczyt wskaźnika) wymaganie należy zdefiniować na rysunku technicznym, a nie używać wartości ogólnej.
Dynamic Balancing
Koła pasowe obracające się z dużą prędkością mogą wymagać wyważenia dynamicznego po obróbce.
Brak niewyważenia generuje siły odśrodkowe, które zwiększają się wraz z prędkością obrotową i mogą przyczyniać się do wibracji i obciążenia łożysk.
Wyważanie odbywa się na dedykowanej wyważarce. W zależności od metody korekcji, można usunąć niewielkie ilości materiału lub dodać obciążniki, aby uzyskać wymagany stan równowagi.
Do niskich prędkości, mocno obciążone krążki, wymagania dotyczące wyważenia mogą być mniej rygorystyczne niż w przypadku szybko obracających się kół pasowych.
5. Surface Finish and Heat Treatment of Cast Steel Pulleys
Obróbka cieplna określa stan mechaniczny staliwa, natomiast wykończenie powierzchni ustala wymagany stan powierzchni funkcjonalnych i eksponowanych.
Obydwa należy rozpatrywać łącznie z przewidywanym obciążeniem, nosić , typ liny, Środowisko operacyjne, i życie serwisowe.
Obróbka cieplna
Cykl obróbki cieplnej dobierany jest w zależności od gatunku staliwa i wymaganych właściwości mechanicznych. Typowe zabiegi obejmują:
| Obróbka cieplna | Główny cel |
| Normalizowanie | Udoskonal mikrostrukturę odlewu i ustal bardziej jednolity stan mechaniczny |
| Wyżarzanie | Zmniejsz twardość, poprawić obrabialność, i łagodzić wewnętrzne naprężenia |
| Hartowanie i odpuszczanie | Rozwijaj większą wytrzymałość i wytrzymałość przy kontrolowanej twardości |
| Odciążanie stresu | Zmniejsz naprężenia szczątkowe powstałe podczas odlewania, spawalniczy, lub obróbka |
| Hartowanie powierzchni | Zwiększa odporność na zużycie wybranych powierzchni, np. rowka liny |
Do kół pasowych nośnych, hartowanie i odpuszczanie można wybrać dla odpowiednich staliw węglowych i niskostopowych, gdy wymagana jest wyższa wydajność mechaniczna.
Temperaturę odpuszczania należy ustalić w zależności od gatunku stali i wymaganej równowagi pomiędzy twardością i wytrzymałością.
Surface Hardening of the Groove
Tam, gdzie kontakt z liną powoduje znaczne zużycie, można rozważyć miejscowe utwardzenie powierzchni.
W zależności od materiału i projektu, metodami, takimi jak hartowanie indukcyjne, hartowanie płomieniowe, lub azotowanie.
Obróbkę należy stosować selektywnie, ponieważ nadmierna twardość powierzchni lub nieodpowiednia głębokość utwardzenia mogą zmniejszyć udarność lub spowodować niepożądane naprężenia własne.
Dlatego też należy uwzględnić stan materiału rowka, materiał liny i rzeczywiste warunki styku.
Groove Surface Finish
Wykończenie powierzchni bezpośrednio wpływa na interakcję pomiędzy rowkiem koła pasowego a liną.
Chropowata powierzchnia może zwiększyć miejscowe ścieranie i przyspieszyć zużycie liny, natomiast odpowiednio wykończony rowek zapewnia płynniejszy kontakt.
Typowy cel dla obrobionych maszynowo rowków koła pasowego może znajdować się w pobliżu RA 1,6-3,2 μm, chociaż wymaganą wartość należy określić w zależności od rodzaju liny, prędkość robocza, załadunek, smarowanie, and design standard.
Surface finish should not be considered independently of groove geometry.
A smooth but incorrectly profiled groove can still cause excessive rope wear, while the correct profile with controlled surface texture provides a more stable contact condition.
Coating and Corrosion Protection
Cast steel pulleys used outdoors or in humid and corrosive environments may require protective coatings. Typowe opcje obejmują:
- Powłoki epoksydowe
- Polyurethane coatings
- Zinc-rich primers
- Other industrial corrosion-protection systems
For marine or offshore service, more aggressive corrosion-protection systems may be specified according to the environmental exposure and coating specification.
The rope-contact groove is often treated differently from non-contact surfaces. Coating thickness must not change the groove dimensions or interfere with rope seating.
In applications where dimensional accuracy is critical, rowek może zatem pozostać niepokryty lub zostać poddany dokładnie kontrolowanej obróbce.
Rope Compatibility
Wykończenie powierzchni i geometrię rowka należy ostatecznie uwzględnić łącznie ze specyfikacją liny. Lina stalowa i lina syntetyczna niekoniecznie wymagają identycznej konstrukcji rowków.
Do liny stalowej, rowek powinien zapewniać odpowiednie podparcie, unikając jednocześnie nadmiernego ściskania lub deformacji.
Liny syntetyczne mogą wymagać innej geometrii rowków i charakterystyki powierzchni ze względu na ich niższą sztywność zginania i inne zachowanie w kontakcie.
Dlatego, producent krążka powinien potwierdzić średnicę liny, budowa, tworzywo, obciążenie operacyjne, i warunki pracy przed zakończeniem obróbki rowków i obróbki powierzchni.
Dzięki temu gotowy krążek linowy ze staliwa zostanie zaprojektowany jako zintegrowana część systemu transportu liny, a nie jako izolowany element obrotowy.
6. Key Quality Requirements for Cast Steel Pulleys
Wymagania jakościowe dotyczące kół pasowych ze staliwa wynikają z bezpieczeństwa, niezawodność, i życie serwisowe. Poniższe są niezbędne.
Certyfikacja materiału. Skład chemiczny i właściwości mechaniczne muszą zostać zweryfikowane i udokumentowane. Do każdej partii produkcyjnej powinny być dołączone certyfikaty analiz i raporty z testów mechanicznych.
Wewnętrzna solidność. Odlewy muszą być wolne od szkodliwych wad, takich jak porowatość skurczowa, Porowatość gazu, inkluzje, i pęknięcia. W celu sprawdzenia jakości wewnętrznej stosuje się badania nieniszczące.
Dokładność wymiarowa. Profil rowkowy, rozmiar otworu, koncentryczność, Runout, i wymiary wpustu muszą spełniać wymagania rysunku. Należy dostarczyć raporty z kontroli wymiarowej.
Jakość powierzchni. Powierzchnie rowków i otworów muszą być wolne od wad, które mogłyby uszkodzić linę lub spowodować niewspółosiowość. Należy zmierzyć i udokumentować chropowatość powierzchni.
Weryfikacja obróbki cieplnej. Badanie twardości i, W razie potrzeby, badania mikrostruktury potwierdzają, że obróbka cieplna została przeprowadzona prawidłowo.
Testowanie obciążenia. Do zastosowań krytycznych, w celu sprawdzenia wytrzymałości i bezpieczeństwa mogą być wymagane testy obciążenia próbnego lub badania niszczące.
7. Applications of Custom Cast Steel Pulleys
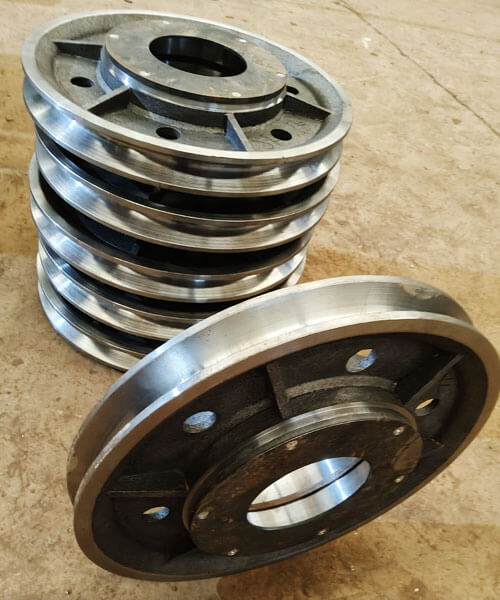
Cranes and Lifting Equipment
Dźwigi są jednym z najważniejszych zastosowań kół pasowych ze staliwa.
Krążki linowe w systemach wyciągowych wielokrotnie przenoszą obciążenia z liny stalowej na wał lub zespół łożysk i mogą podlegać obciążeniom udarowym podczas podnoszenia, opuszczenie, przyśpieszenie, i zatrzymywanie się.
Stosowane są niestandardowe koła pasowe ze staliwa:
- Suwnice pomostowe
- Suwnice bramowe
- Żurawie samojezdne
- Żurawie wieżowe
- Żurawie portowe
- Bloki dźwigów i zespoły haków
- Systemy wciągarek i przenośników
Do zastosowań dźwigowych, profil rowka, zależność średnicy krążka od średnicy liny, nudziarz, i integralność strukturalna muszą być dopasowane do systemu podnoszenia.
Sprzęt wydobywczy
Maszyny górnicze ze względu na duże obciążenia stawiają szczególnie trudne warunki elementom mechanicznym, ścierny pył, uderzenie, ciągła praca, i trudne warunki konserwacji.
Koła pasowe i krążki linowe ze staliwa można stosować w urządzeniach dźwigowych, systemy obsługi lin, przenośniki, i inne ciężkie maszyny.
W zastosowaniach wymagających silnych uderzeń i ścierania, Szczególnie ważny może okazać się dobór materiału i twardość powierzchni.
Construction and Material-Handling Equipment
Maszyny budowlane często zawierają systemy kół pasowych do podnoszenia, pozycjonowanie, napinanie, lub przekierowanie liny stalowej.
Typowe zastosowania obejmują:
- Dźwigi budowlane
- Systemy transportu materiałów
- Wciągarki
- Przystawki do podnoszenia
- Systemy prowadzenia kabli
- Specjalistyczne maszyny manipulacyjne
Odlewanie na zamówienie jest szczególnie przydatne, gdy standardowe koło pasowe nie może spełnić wymaganych wymiarów lub konfiguracji montażowej.
Sprzęt morski i offshore
Środowisko morskie i przybrzeżne łączy obciążenie mechaniczne z wilgocią, Ekspozycja na słoną wodę, korozja, i ograniczony dostęp w celu konserwacji.
Można zastosować niestandardowe koła pasowe ze staliwa:
- Żurawie morskie
- Sprzęt do podnoszenia na morzu
- Wciągarki okrętowe
- Systemy cumownicze
- Maszyny pokładowe
- Sprzęt do obsługi kabli i lin
Do tych zastosowań, materiał i system ochrony antykorozyjnej należy dobrać odpowiednio do rzeczywistego środowiska morskiego.
Staliwo ze stali nierdzewnej można rozważyć, gdy podstawowym wymaganiem jest odporność na korozję.
Sprzęt naftowy i gazowy
Urządzenia naftowe i gazowe mogą narażać koła pasowe i koła pasowe na duże obciążenia, wibracja, atmosfery korozyjne, i ciągłe cykle operacyjne.
Do podnoszenia można używać niestandardowych elementów ze staliwa, podnoszenie, oraz specjalistyczny sprzęt do transportu materiałów.
Tam, gdzie zastosowanie ma kluczowe znaczenie dla bezpieczeństwa, specyfikację materiału, Wymagania NDT, obróbka cieplna, i identyfikowalność należy określić z wyprzedzeniem.
Maszyny Przemysłowe
Niestandardowe koła pasowe są również stosowane w urządzeniach przemysłowych:
- Routing kablowy
- Systemy napinające
- Podnośniki
- Systemy przenośnikowe
- Specjalistyczny sprzęt transmisyjny
- Zautomatyzowane maszyny do obsługi
Główną zaletą niestandardowego projektu jest to, że koło pasowe można zaprojektować wokół kompletnego interfejsu sprzętu, zamiast zmuszać sprzęt do dopasowania standardowego koła pasowego.
8. Podstawowe zalety precyzyjnych kół pasowych ze staliwa
Precyzyjne koła pasowe ze staliwa mają kilka zalet w porównaniu z alternatywami.
- Wysoka siła i wytrzymałość: Staliwo może wytrzymać duże obciążenia, uderzenie, i zmęczenie lepsze niż żeliwo lub aluminium.
- Elastyczność projektowania: Odlewanie umożliwia tworzenie skomplikowanych kształtów, zintegrowane funkcje, i zoptymalizowana dystrybucja materiału.
- Kształt bliskiej sieci: Odlewanie zmniejsza czas obróbki i straty materiału w porównaniu z produkcją z płyty lub pręta.
- Spawalność: Odlewy stalowe można spawać i naprawiać, w przeciwieństwie do żeliwa.
- Skalowalność: Odlewanie jest ekonomiczne zarówno w przypadku małych, jak i dużych serii produkcyjnych, oraz w przypadku bardzo dużych kół pasowych, które byłyby trudne do wyprodukowania.
- Konsekwentna jakość: Kontrolowany proces odlewniczy zapewnia powtarzalne właściwości i wymiary.
- Personalizacja: Stopy, obróbki cieplne, i obróbkę można dostosować do zastosowania.
- Opłacalność: Do wielu zastosowań, koła pasowe ze staliwa oferują najlepszą kombinację wydajności i całkowitego kosztu.
9. Koło pasowe ze staliwa a koła pasowe z żeliwa
Koła pasowe ze staliwa i żeliwa można wytwarzać metodą odlewania, ale ich mechaniczne zachowanie, odporność na uderzenia, ładowność, a typowe warunki świadczenia usług znacznie się od siebie różnią.
| Charakterystyka rdzenia | Cast Steel Pulley | Żeliwne koło pasowe |
| Wytrzymałość | Wysoka wytrzymałość na rozciąganie i plastyczność; nadaje się do mocno obciążonych elementów | Ogólnie niższe, zwłaszcza do żeliwa szarego |
| Wytrzymałość | Wysoka wytrzymałość i lepsza odporność na obciążenia udarowe | Niższa wytrzymałość; żeliwo szare jest stosunkowo kruche |
| Odporność na uderzenia | Doskonały do wielokrotnego lub nagłego załadunku | Ograniczone w warunkach silnego uderzenia |
| Plastyczność | Znaczna zdolność do odkształcenia plastycznego przed pęknięciem | Niska dla żeliwa szarego; wysoce zależny od klasy |
| Wydajność zmęczenia | Ogólnie lepiej przy obciążeniu cyklicznym i dynamicznym | Bardziej ograniczone, szczególnie tam, gdzie występują koncentracje naprężeń |
| Odporność na zużycie | Można ulepszyć poprzez dobór stopu i obróbkę cieplną | Dobre w niektórych gatunkach żeliwa, szczególnie w stabilnych warunkach ślizgowych lub ściernych |
Skrawalność |
Dobry, ale twardsze stopy mogą wymagać kontrolowanej obróbki CNC | Generalnie doskonałe, szczególnie w przypadku żeliwa szarego |
| Możliwość odlewania | Nadaje się do złożonego, zintegrowane geometrie nośne | Doskonała lejność i odpowiednia do skomplikowanych kształtów |
| Obróbka cieplna | Można znormalizować, wyżarzane, wygaszone i hartowane, lub utwardzane powierzchniowo, w zależności od gatunku | Opcje obróbki cieplnej zależą w dużym stopniu od gatunku żelaza i są generalnie bardziej ograniczone w przypadku żeliwa szarego |
| Służba ciężka | Dobrze pasuje do dźwigów, górnictwo, podnośniki, i maszyny do ciężkich zastosowań | Lepiej nadaje się do lżejszych lub bardziej stabilnych warunków obciążenia |
| Zachowanie złamania | Bardziej tolerancyjny na przeciążenia i uderzenia przed złamaniem | Bardziej podatny na kruche pękanie pod wpływem nadmiernego wstrząsu |
| Koszt materiału | Ogólnie wyższe | Ogólnie niższe |
| Najlepsza zaleta rdzenia | Wytrzymałość, wytrzymałość, i niezawodność przy wymagających obciążeniach | Efektywność kosztowa, Wydajność, i obrabialność |
10. Dlaczego warto wybrać DEZE jako producenta niestandardowych kół pasowych ze staliwa?
TA technologia zapewnia produkcja kół pasowych ze staliwa na zamówienie od odlewu precyzyjnego, poprzez obróbkę CNC i kontrolę końcową, umożliwiając opracowanie i wyprodukowanie kompletnego komponentu w ramach zintegrowanego przepływu pracy.
Nasze podejście do produkcji rozpoczyna się od przeglądu technicznego i wyboru materiałów, następnie rozwój wzorców, wykonanie form, kontrolowane topienie i zalewanie stali, zestalenie, obróbka cieplna, precyzyjna obróbka, i kontrola jakości.
W zależności od obciążenia roboczego można wybrać różne systemy materiałów ze staliwa, warunki uderzenia, temperatura, nosić , i narażenie na korozję.
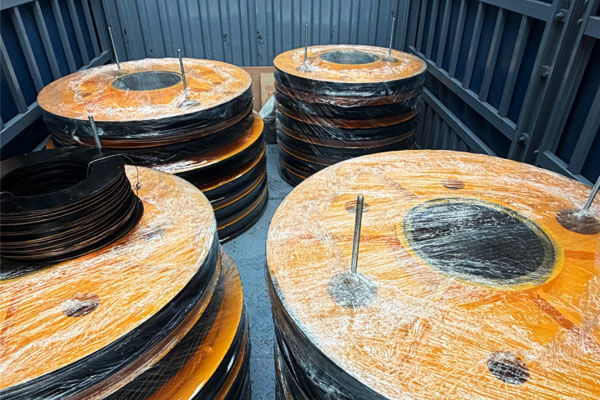
Gdzie jest to wymagane, proces produkcyjny może obejmować weryfikację twardości i odpowiednie badania NDT, w tym P.T, Mt, Ut, lub RT, zgodnie ze specyfikacją komponentu.
Celem nie jest po prostu dostarczenie surowego odlewu. Ma to na celu dostarczenie gotowego niestandardowego koła pasowego o kontrolowanych właściwościach materiału, dokładna geometria funkcjonalna, konsekwentna obróbka, and traceable quality documentation.
11. Wniosek
Custom cast steel pulleys are engineered components for applications where load capacity, odporność na uderzenia, Wydajność zużycia, dokładność wymiarowa, and long-term reliability are important.
Their performance depends on the combined quality of the material, odlew, obróbka cieplna, obróbka, i inspekcja.
Precision casting provides an efficient route for producing complex pulley geometry with an integrated sheave and hub structure while reducing unnecessary machining.
Subsequent CNC machining establishes the critical dimensions of the rope groove, nudziarz, wpust, centrum, and mounting surfaces.
Heat treatment can then provide the required balance of strength, twardość, i wytrzymałość, while inspection confirms casting integrity and dimensional accuracy.
For crane, górnictwo, budowa, morski, na morzu, ropę i gaz, and industrial machinery applications, the correct pulley should be selected according to the rope specification, stan ładowania, Środowisko operacyjne, and applicable technical requirements.
A properly engineered cast steel pulley is not simply a wheel with a groove; it is a load-bearing component whose geometry and material condition directly influence the reliability of the complete rope-handling system.
Często zadawane pytania
Jaka jest różnica między kołami pasowymi ze staliwa i żeliwa?
Cast steel has higher strength and toughness and is weldable.
Cast iron is cheaper and easier to machine but is more brittle and not easily welded.
Jaki jest profil rowka koła pasowego?
The groove profile is the shape of the channel that seats the rope or cable.
It must match the rope diameter and construction to ensure proper seating, zminimalizować zużycie, and prevent derailment.
Dlaczego obróbka cieplna jest ważna w przypadku kół pasowych ze staliwa??
Heat treatment controls strength, twardość, wytrzymałość, and residual stresses. It ensures the pulley can withstand its service loads without premature failure.
Jak sprawdzana jest jakość koła pasowego?
Quality is verified through material certification, Kontrola wymiarowa, Testy nieniszczące (Penetrujący barwnik, magnetic particle, ultradźwiękowy, radiograficzny), badanie twardości, and load testing where required.
Czy można naprawić koła pasowe ze staliwa?
Tak. Odlewy stalowe można spawać i naprawiać, w przeciwieństwie do żeliwa. Naprawy powinny być wykonywane przez wykwalifikowanych spawaczy przy zastosowaniu zatwierdzonych procedur.
Jakie wykończenie powierzchni jest wymagane w przypadku rowka koła pasowego?
Wymagane wykończenie zależy od rodzaju liny, Warunki pracy, i specyfikacja projektu.
Wokół wykonany maszynowo rowek RA 1,6-3,2 μm może być odpowiedni do niektórych zastosowań, ale nie ma uniwersalnej wartości chropowatości dla każdego koła pasowego.
Dlaczego koncentryczność jest ważna dla koła pasowego??
Otwór i rowek liny muszą zachować odpowiednią zależność położenia. Nadmierna mimośrodowość lub bicie mogą powodować nierówne obroty, niestabilny ruch liny, wibracja, i nierównomierne obciążenie.

