Boven mijn 28 Jarenlange lopende aluminium smeed- en precisiebewerkingslijnen voor structurele onderdelen van motorfietsen en auto's, Ik heb dezelfde vraag vaker gehoord dan ik kan tellen:
“Je hebt het aluminium al in de matrijs gedrukt. Het heeft de juiste vorm. Waarom moet je het daarna CNC-frezen??”
Het is een terechte vraag van iemand die niet naast een smeedpers van 400 ton heeft gestaan en heeft gezien wat er aan de andere kant uitkomt.
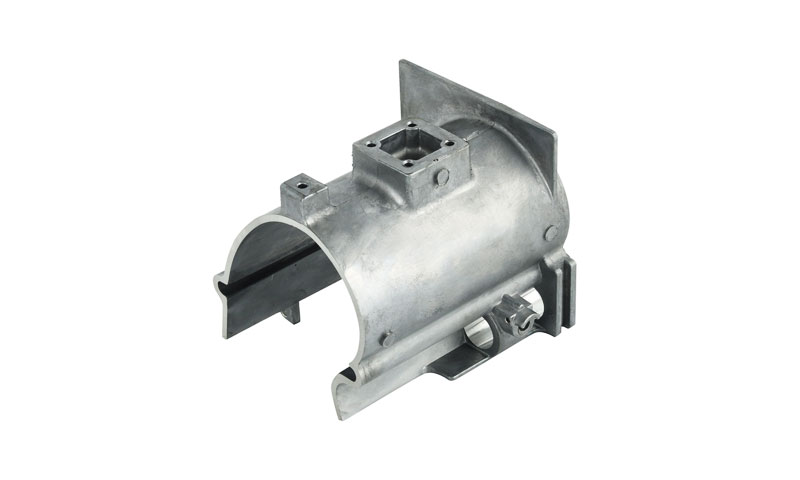
De meeste mensen gaan ervan uit dat smeden een onderdeel oplevert dat klaar is om te monteren. In werkelijkheid, wat uit de dobbelsteen komt is een smeedstuk – een structurele basis, geen eindproduct.
Smeden bouwt de materiaalsterkte en ruwe vorm op; Dankzij precisie-CNC-bewerkingen wordt die sterke plano omgezet in een onderdeel dat echt past, zeehonden, en presteert betrouwbaar gedurende duizenden bedrijfsuren.
In dit artikel wordt precies uiteengezet waarom secundaire CNC-bewerking niet onderhandelbaar is voor hoogwaardige, gesmede aluminium componenten, welke handelingen het uitvoert, hoe smeden en bewerken samenwerken als complementaire processen, en waar u op moet letten bij een leverancier om kostbare productietekorten te voorkomen.
Dit is geen leerboektheorie; het is wat we door middel van beproevingen hebben geleerd, schroot, en veldfoutanalyse.
1. Smeden geeft je een blanco, Geen voltooid onderdeel
Laten we beginnen met wat aluminium smeden doet het eigenlijk goed. Wanneer je een aluminium knuppel verwarmt en deze onder honderden tonnen druk in een matrijsholte comprimeert, je bereikt vier cruciale dingen:
- U vormt de algehele bijna-netvorm van het onderdeel
- Je verfijnt en lijnt de interne korrelstructuur uit langs belastingspaden
- U maakt doorlopende metalen stroomlijnen die de geometrie van het onderdeel volgen, dramatische verbetering van de vermoeiingssterkte
- U bouwt aan de structurele basisintegriteit die gesmede onderdelen 30-50% sterker maakt dan machinaal vervaardigde onderdelen
Dat is een enorme hoeveelheid waarde. Maar dit is wat smeden niet kan doen, hoe goed je dobbelsteen ook is: het kan geen definitieve precisieafmetingen produceren, gladde pasvlakken, of fijne interne kenmerken.
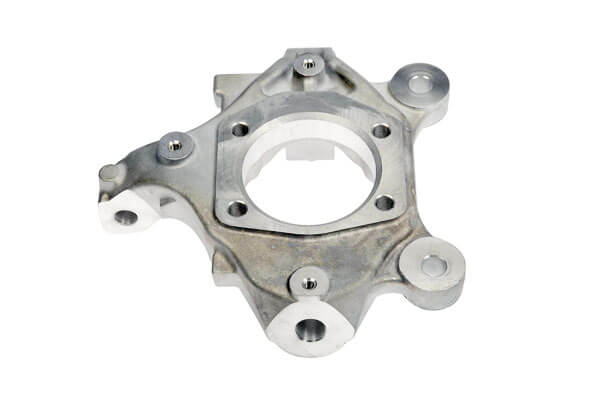
De inherente beperkingen van gesmede geometrie
Elke smeedmatrijs moet een compromis sluiten tussen vervormbaarheid en precisie:
- Diepgang hoeken: Je hebt 1–3° diepgang per zijde nodig om het onderdeel uit de matrijs te verwijderen.
Dat betekent dat elk verticaal oppervlak taps toeloopt, niet vierkant. U kunt geen taps toelopend montagevlak monteren. - Zoals gesmede tolerantie: Zelfs het beste smeden met gesloten matrijzen heeft een maatnauwkeurigheid van slechts ± 0,2–0,5 mm. Voor montagegaten, lager past, en afdichtingsvlakken, u hebt ±0,02–±0,05 mm nodig.
- Oppervlakteconditie: As-gesmede oppervlakken hebben oxidehuid, kleine matrijsweerstand, en scheidingslijnflits.
Ze zijn niet vlak genoeg, soepel genoeg, of consistent genoeg voor afdichting of precisiekoppeling. - Fijne kenmerken: Kleine gaatjes, draden, afdichtingsgroeven, en dunne ribben kunnen niet op betrouwbare wijze worden gesmeed.
Het metaal zal niet consistent in kleine matrijskenmerken vloeien, en ze zonder schade uitwerpen is bijna onmogelijk.
Ik heb ooit een nieuwe productingenieur laten proberen een gesmede motorfietsremklauw te bestellen zonder trek en met ingesmede schroefdraadgaten. Hij dacht dat we te veel betaalden voor de bewerking.
Na drie mislukte matrijsproeven en 12 gesloopte voorbeeldonderdelen, hij accepteerde eindelijk wat de oldtimers al wisten: smeden bouwt de structuur; machinale bewerking levert de precisie.
Voor onderdelen zoals remklauwen, bovenste drievoudige klemmen, voetsteunen, en schokdemperverbindingen - de kenmerken die ervoor zorgen dat het onderdeel daadwerkelijk in elkaar wordt gezet en functioneert, zijn precies de kenmerken die smeden niet kan produceren.
2. Wat doet precisie-CNC-bewerking precies op een gesmeed plano??
CNC-bewerking is niet alleen maar ‘de randen opruimen’. Het voert vijf kritische werkcategorieën uit die van een smeedstuk een functioneel onderdeel maken.
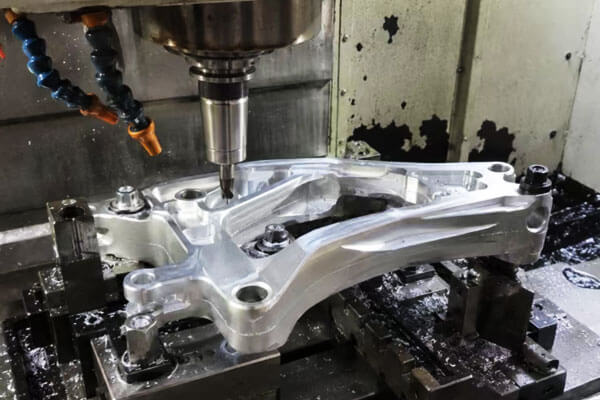
Montage & Gaten lokaliseren
Bijna elk gesmeed structureel onderdeel is verbonden met iets anders: een frame, een schok, een remsamenstel.
De nauwkeurigheid van de gatpositie bepaalt of het onderdeel recht wordt vastgeschroefd, of er zelfs links en rechts gaten zijn, en of de assemblage na installatie ongelijkmatige belasting ondervindt.
Verschuif een gatenpatroon met 0.15 mm op de bovenklem van een motorfiets, en de vorken binden. Verschuif het door 0.3 mm, en het onderdeel kan helemaal niet worden gemonteerd.
Smeden kan de gatpositietolerantie niet betrouwbaarder vasthouden dan ongeveer ± 0,4 mm. CNC-boren en kotteren houdt ±0,05 mm of beter aan, zelfs bij patronen met meerdere gaten.
Gaten met schroefdraad
Schroefdraadgaten hebben een nauwkeurige diameter nodig, diepte, tik positie, en draadvormkwaliteit.
Voor onderdelen die voor service worden gedemonteerd en weer in elkaar worden gezet, slechte draadkwaliteit betekent gestripte draden, losse bevestigingsmiddelen, en veldfouten.
Smeden kan geen bruikbare draden opleveren. Je kunt een geleidegat smeden, maar de laatste draad wordt altijd machinaal bewerkt.
We controleren ook de draaddiepte en de verzinkgeometrie nauwkeurig op CNC – iets wat u niet consequent kunt doen met een handtap.
Paring & Gezichten lokaliseren
Gesmede oppervlakken zijn nooit vlak genoeg om te gebruiken als pasvlakken voor montage. Een gesmeed oppervlak kan een variatie van 0,2 tot 0,5 mm over het hele oppervlak hebben, plus diepgangshoek taps toelopend.
Schroef twee van zulke gezichten aan elkaar, en je krijgt een ongelijkmatige klemming, pakking lekpaden, en onderdelen die onder belasting verschuiven.
CNC-vlakfrezen produceert doorgaans gecontroleerde vlakheid 0.02 mm per 100 mm voor structurele vlakken, en nog strakker voor het afdichten van oppervlakken.
Voor remklauwlichamen, die vlakheid zorgt ervoor dat de remvloeistof niet lekt. Het is niet cosmetisch – het is functioneel.
Dragende stoelen & Groeven vasthouden
Elk onderdeel dat draait, draait, of een afdichting bevat, heeft precisieboringen nodig, dragende stoelen, en borgringgroeven.
Deze kenmerken vereisen diametertoleranties tot honderdsten van een millimeter en scherp, consistente groefgeometrie.
Smeden kan geen lagerboring produceren met een H7-tolerantie. Het kan geen opsluitgroef met vierkante randen en scherpe hoeken produceren. Dit zijn strikt CNC-bewerkingen: draaien, saai, en interne groeven.
Contouren, Verhelderende eigenschappen & Randen breken
Hoogwaardige gesmede onderdelen krijgen vaak lichtere zakken, afschuiningen, en verfijnde buitencontouren tijdens de bewerking.
We verwijderen overtollig materiaal waar er geen lading is om gewicht te besparen – van cruciaal belang voor motor- en auto-onderdelen waarbij elke gram ertoe doet.
We breken ook scherpe randen, verwijder de scheidingslijnflits, en meng overgangen.
Dit is niet alleen voor het uiterlijk: scherpe randen zijn spanningsverhogers. Een schoon bewerkte afschuining kan de levensduur van een belast onderdeel met 20-30% verlengen.
Aan het eind van de dag, CNC-bewerking zorgt er niet alleen voor dat het onderdeel past. Het controleert het gewicht, evenwicht, afdichting, leven dragen, en vermoeidheidsprestaties.
3. Smeden en CNC-bewerking: Complementair, Niet concurrerend
Soms hoor ik mensen dit omschrijven als ‘smeden versus smeden’. verspanen.” Dat is de verkeerde manier om ernaar te kijken.
Ze lossen totaal verschillende problemen op, en de beste componenten gebruiken beide voor datgene waar ze het beste in zijn.
| Proces | Kernfunctie | Primaire kracht | Sleutelbeperking |
| Aluminium smeden | Creëert een structurele basis; lijnt de graanstroom uit; verbetert de vermoeidheidssterkte | Superieure materiaalintegriteit; hoge sterkte-gewicht | Beperkte maatnauwkeurigheid; kan geen fijne kenmerken produceren |
| Precisie CNC-bewerking | Levert uiteindelijke maatnauwkeurigheid; produceert functionele kenmerken; controleert de oppervlaktekwaliteit | Extreem nauwkeurig; flexibele kenmerkgeometrie | Verwijdert materiaal; verbetert de sterkte van het basismateriaal niet |
Waarom niet gewoon een machine uit massief staafmateriaal?
Als je precisie nodig hebt, waarom freest u niet gewoon het hele onderdeel uit een massief blok aluminium? Ik heb mensen dat ook laten vragen.
Het is waar dat je bijna elke vorm op een CNC-freesmachine kunt maken van massief staafmateriaal. Maar er zijn drie grote nadelen:
- Enorme materiaalverspilling: Voor een typische motorfietsremklauw, je zou 65-75% van de startbalk als fiches verwijderen.
Gesmede blanco's verwijderen slechts 10-20%. Voor productie met een groot volume, dat is een enorm kostenverschil. - Snijd de graanstroom af: Bewerking vanuit massieve sneden dwars over de natuurlijke vezelrichting. Gesmede onderdelen hebben een korrelstroom die de vorm van het onderdeel volgt, wat een 30-50% betere vermoeiingssterkte oplevert.
Ik heb op vermoeidheid geteste, machinaal uit massieve remklauwen zien barsten met minder dan de helft van het aantal cycli van gesmede en machinaal bewerkte equivalenten. - Langere cyclustijd: Het bewerken van een complex onderdeel uit massief materiaal duurt 2 tot 3x langer dan het bewerken van een bijna net smeden onbewerkt stuk materiaal.
Waarom niet gewoon smeden en machinaal bewerken overslaan?
Aan de andere kant, u kunt de bewerking niet overslaan en gesmede onderdelen monteren.
De tolerantie is te los, de oppervlakken zijn te ruw, en er zijn geen functionele kenmerken. Het onderdeel past niet, zal niet verzegelen, en zal voortijdig mislukken.
De optimale productievolgorde
Voor hoogwaardige aluminium structurele onderdelen: remklauwen, bovenste drievoudige klemmen, voetsteunen, schokkende koppelingen, en dergelijke – de standaard bewezen processtroom is:
Productontwerp → Matrijsontwikkeling → Heet aluminium smeden → Warmtebehandeling → Precisie CNC-bewerking → Dimensionale inspectie → Oppervlakteafwerking → Eindinspectie & Levering
Deze combinatie maakt gebruik van de kracht en materiaalefficiëntie van smeden en de precisie en details van CNC-bewerking.
Het geeft je het beste van twee werelden, en zo worden bijna alle hoogwaardige aluminium structurele onderdelen gemaakt.
4. Waarom sourcingteams verder moeten kijken dan de smederijpers
Wanneer u onderdelen van gesmeed aluminium aanschaft, de grootste fout die je kunt maken is alleen maar vragen of de leverancier een smeedpers heeft.
Het vermogen om de blanco te smeden is slechts de helft van de vergelijking. Of je nu kunt opschalen naar stabiel, kwaliteitsvolle volumeproductie hangt volledig af van de secundaire bewerkings- en procesintegratiemogelijkheden van de leverancier.
Er zijn vier kritische capaciteiten die moeten worden geëvalueerd:
Juiste planning van bewerkingstoeslagen
Bewerkingstoeslag is een evenwichtsoefening. Laat te veel achter, en u verspilt materiaal en voegt CNC-cyclustijd toe.
Laat te weinig achter, en je kunt de smederijschaal niet opruimen, ontwerpen, en vervorming — je krijgt uiteindelijk een blootliggende smeedhuid op een parend gezicht.
Goede leveranciers bouwen vanaf dag één bewerkingstoeslag in het matrijsontwerp in. Ze voegen niet alleen een uniform toe 0.5 mm overal. Ze besteden meer aandacht aan gebieden met veel vervorming en minder aan stabiele kenmerken.
Hier verdienen ervaren matrijzeningenieurs hun geld. Ik heb slecht ontworpen matrijzen gezien 1 mm extra voorraad aan de ene kant en negatieve voorraad aan de andere kant - onbruikbaar.
Consistente bevestigingsstrategie
Complexe gesmede onderdelen vereisen bijna altijd meerdere opstellingen om alle kanten te bewerken.
Elke keer dat u het onderdeel losmaakt en opnieuw vastzet, u introduceert een uitlijningsfout. Slechte opspanning veroorzaakt positiefouten bij machinaal bewerkte smeedstukken.
Een bekwame leverancier zal speciale opspanningen ontwikkelen die afwijkende datumkenmerken lokaliseren, zorgt voor een consistente afstemming tussen de activiteiten, en houdt de variatie van deel tot deel stevig vast.
Voor patronen met meerdere gaten en coaxiale functies, De nauwkeurigheid van de armatuur bepaalt direct de montageopbrengst.
Interne dimensionale verificatiemogelijkheden
Je kunt een gesmeed en machinaal bewerkt onderdeel niet met het oog beoordelen. Kritieke structurele onderdelen, vooral de rem, sturen, en ophangingscomponenten — vereisen een geverifieerde maatinspectie.
Zoek naar leveranciers met een interne coördinatenmeetmachine (CMM) vermogen, speciale boorkalibers, en gekalibreerde inspectietools.
Goede leveranciers controleren kritische afmetingen op elk eerste stuk, en controleer de monsterafmetingen voor elke batch. Als een leverancier zegt: “we kijken er gewoon naar,'loop weg.
Coördinatie van oppervlakteprocessen
Anodiseren, kralen stralen, en polijsten verandert de afmetingen van alle onderdelen lichtjes - een paar micron tot een paar tienden, afhankelijk van het proces.
Als u het uiteindelijke afdrukformaat bewerkt en vervolgens anodiseert, je kunt te groot worden of buiten de tolerantie vallen.
Ervaren leveranciers anticiperen op de dikte van de oppervlakteafwerking tijdens de bewerking. Ze laten een gecontroleerde voorraad achter voor coating, zodat de uiteindelijke afmetingen na oppervlaktebehandeling precies op het doel terechtkomen.
Dit klinkt klein, maar ik heb gezien dat hele batches werden afgewezen omdat bij de bewerking geen rekening werd gehouden met de opbouw van anodisatie.
Voor aangepaste programma's en programma's met een laag volume, werken met één enkele bron die tooling doet, smeden, bewerking, inspectie, en oppervlakteafwerking elimineert bijna alle interface-openingen. Minder overdrachten = minder fouten.
5. Waarom precisie-aluminiumsmeedstukken van DEZE Technology kopen?
Bij DEZE Technology, een specialist in het smeden en bewerken van precisie-aluminium, met hoofdkantoor in Xuchang, Henan, China, we hebben onze hele operatie rond dit geïntegreerde end-to-end productiemodel opgebouwd.
Ons kwaliteitsmanagementsysteem is ISO-gecertificeerd 9001:2015, met volledige traceerbaarheid in elke fase: van de interne matrijstechniek en het voorvormen van knuppels tot het heet smeden van aluminium, T6 warmtebehandeling,
5-as-precisie CNC-bewerking, CMM-dimensionale verificatie, en oppervlakteafwerking — alles onder één dak.
We verwerken bewerkingstoeslagen rechtstreeks in het oorspronkelijke matrijsontwerp om de materiaalverwijdering te optimaliseren, ontwikkel speciale onderdeelspecifieke opspanningen om de positionele nauwkeurigheid te behouden, en valideer kritische afmetingen per batch.
Voor sourcingteams, deze single-source mogelijkheid elimineert overdrachtsfouten tussen leveranciers, vermindert de doorlooptijden van het programma, en levert consistent, productieklare onderdelen van gesmeed aluminium voor motorfietsen, automobiel, en industriële structurele toepassingen.
6. Conclusie
Het smeden van aluminium en precisie-CNC-bewerkingen zijn geen concurrerende processen. Het zijn twee schakels in dezelfde productieketen, elk doet wat hij het beste kan om een onderdeel te bouwen dat zowel sterk als nauwkeurig is.
Smeden levert de structurele basis: uitgelijnde graanstroom, verbeterde vermoeiingssterkte, en bijna-netvorm die materiaalverspilling minimaliseert.
CNC-bewerking levert de functionele precisie: nauwkeurige gatposities, vlakke parende gezichten, juiste draden, lager past, en gecontroleerde oppervlaktekwaliteit waardoor het onderdeel daadwerkelijk wordt gemonteerd, zegel, en als laatste.
Voor belaste onderdelen met hoge prestaties: remklauwen, stuurcomponenten, Suspensie -links, en alle andere onderdelen die ervoor zorgen dat rijders veilig blijven en de uitrusting blijft draaien – je kunt het een niet hebben zonder het ander.
De beste gesmede onderdelen ter wereld zijn nutteloos als ze niet passen. De meest nauwkeurig bewerkte onderdelen zijn zwakker als ze uit massief staafmateriaal worden gesneden.
De echte vaardigheid – en de echte waarde van een goede leverancier – is het verbinden van het hele proces: matrijsontwerp dat rekening houdt met de bewerkingsvoorraad, smeden dat consistente blanco's produceert,
armatuur die de uitlijning vasthoudt, bewerking die toleranties bereikt, en inspectie die problemen opspoort voordat ze worden verzonden.
Zorg dat die ketting goed is, en je krijgt onderdelen die sterk zijn, nauwkeurig, en consistente batch na batch.
Veelgestelde vragen
Hebben alle smeedstukken van aluminiumlegeringen CNC-bewerking nodig??
Nee, niet allemaal. Eenvoudige niet-passende structurele beugels, ruwe afstandhouders, en onderdelen met een lage tolerantie kunnen soms als gesmeed worden gebruikt met alleen ontbramen.
Maar elk onderdeel met montagegaten, schroefdraad kenmerken, Afdichtingsoppervlakken, lager past, of nauwe maattoleranties vereisen secundaire CNC-bewerking.
Voor structurele onderdelen van motorfietsen en auto's, dat is voorbij 90% van productiesmeedstukken.
Is 6061 aluminium goed voor CNC-bewerking na het smeden?
6061 is uitstekend geschikt voor gesmede en vervolgens machinaal bewerkte componenten. Het heeft een goede krachtbalans, ductiliteit, en bewerkbaarheid, en het reageert zeer voorspelbaar op T6-warmtebehandeling.
Wij gebruiken het veelvuldig voor voetsteunen, bovenste drievoudige klemmen, beugels, en koppelingen. Het maakt machines schoon, houdt de tolerantie goed vast, en anodiseert gelijkmatig.
Voor hogere sterkte-eisen, 7075 machines ook goed, maar het is meer kerfgevoelig en vereist een zorgvuldigere planning van het gereedschapspad.
Zal CNC-bewerking de sterkte van een gesmeed onderdeel verpesten??
Niet als het correct wordt gedaan. Bij een juiste CNC-bewerking wordt alleen de vooraf geplande bewerkingstoeslag buiten het functionele belastingspad verwijderd.
De sleutel is om het onderdeel te ontwerpen, het smeden van graanstroom, en het samen bewerken van materiaal, zodat u nooit kritische dragende graanlijnen doorsnijdt of belaste huid wegwerkt.
Slechte bewerking kan een smeedstuk absoluut verpesten. Als u een diepe groef bewerkt, dwars door een zone met hoge spanning, je creëert een stressverhoger en doodt het vermoeidheidsleven.
Daarom DFM (ontwerp voor maakbaarheid) De beoordeling tussen smeedingenieurs en machinale ingenieurs is zo belangrijk.
Kunnen gesmede onderdelen direct na CNC-bewerking worden verzonden?
Bijna nooit. Na het bewerken, je hebt nog steeds dimensionale verificatie nodig, ontbramen, schoonmaak, oppervlakte behandeling (geanodiseerd, ontploffing, enz.), en eindinspectie.
Pas nadat alle controles zijn geslaagd, wordt het verpakt en verzonden. Door de eindinspectie over te slaan, glippen defecte onderdelen door naar klanten.