Ik heb een groot aantal materiaalkeuzepakketten voor chloridehoudende apparatuur beoordeeld, en ik heb een patroon opgemerkt.
Wanneer er een corrosieprobleem optreedt, de eerste reactie is vrijwel altijd het wijzigen van het cijfer in de materiaalkolom van de tekening: 316L wordt 904L, dan wordt 904L 254 Wij, Dan 254 SMO wordt 654 Wij. Elke stap lijkt op een extra verzekering. Elke stap voegt kosten toe.
Maar in het veld, Ik heb apparatuur gezien waarvan is gebouwd 654 SMO faalde binnen enkele maanden omdat de spleet in de pakking nooit werd aangepakt, het lastoevoegmateriaal werd uit gewoonte gekozen, of de interpasstemperatuur is nooit in de WPS geschreven.
Deze handleiding is opgebouwd rond de beoordeling in zes stappen die ik bij echte projecten gebruik: medium en temperatuur → corrosiemechanisme → spleetgeometrie → basismetaal → lastoevoegmaterialen → productie en normen.
Het doel is om de selectieconclusie traceerbaar te maken in de tekening, de aankoopspecificatie, en de lasdocumenten – niet alleen in de materiaalkolom.
1. Wat zijn superaustenitische roestvaste staalsoorten?
Super austenitisch roestvrij staal zijn hooggelegeerde roestvaste staalsoorten die zijn ontwikkeld om een betere corrosieweerstand te bieden dan conventionele austenitische staalsoorten, vooral in chloorrijke en chemisch agressieve omgevingen.
Hun austenitische microstructuur wordt voornamelijk gestabiliseerd door nikkel en stikstof. Hoge chroom- en molybdeengehalten verbeteren de weerstand tegen plaatselijke corrosie, terwijl stikstof de putweerstand verder verbetert en bijdraagt aan de mechanische sterkte.
Afhankelijk van het cijfer, koper kan ook de prestaties verbeteren in bepaalde reducerende zuuromgevingen.
De term superaustenitisch verwijst in het algemeen naar kwaliteiten met aanzienlijk hogere legeringsgehalten dan conventionele roestvaste staalsoorten uit de 300-serie.
Velen bevatten ongeveer 6% of meer molybdeen, hoewel 904L gewoonlijk wordt gegroepeerd met hooggelegeerde austenitische roestvaste staalsoorten, ondanks dat het een lager molybdeengehalte heeft.
De drie graden in één oogopslag
Vergelijking van 904L, 254 Wij, En 654 Wij
| Standaard kwaliteit | Amerikaanse benaming | IN / W.Nr. | Typische Mo-inhoud | Belangrijkste corrosietoepassingen |
| 904L | N08904 | 1.4539 | Ca.. 4.5% ma, met Cu-toevoeging | Zwavelzuur en verdund fosforzuur |
| 254 Wij | S31254 | 1.4547 | Ca.. 6.0% ma, met N-toevoeging | Omgevingen met een hoog chloridegehalte, zeewater, FGD-wassers |
| 654 Wij | S32654 | 1.4652 | Ca.. 7.3% ma, met een hoog N-gehalte | Extreme chlooromgevingen, bleekplanten, diepe offshore-toepassingen |
2. Chemische samenstelling en metallurgische kenmerken
De corrosieweerstand van superaustenitische roestvaste staalsoorten wordt bepaald door hun legeringschemie, microstructuur, en metallurgische toestand.
Door deze factoren te begrijpen, kunnen ingenieurs materialen selecteren op basis van meer dan alleen hun handelsnamen.
904L roestvrij staal (VS N08904 / IN 1.4539)
904L is een hooggelegeerd austenitisch roestvast staal met een hoog nikkelgehalte, chroom, en molybdeen, samen met een kopertoevoeging.
Het is speciaal ontwikkeld voor toepassingen met zwavelzuur en andere agressieve chemische omgevingen.
Het typische legeringsontwerp omvat ongeveer:
- 19–23% chroom.
- 23–28% nikkel.
- 4–5% molybdeen.
- 1–2% koper.
- Laag koolstofgehalte, doorgaans beperkt tot 0.02% maximum in gemeenschappelijke specificaties.
De combinatie van nikkel, molybdeen, en koper geeft 904L een goede weerstand tegen algemene corrosie in geselecteerde reducerende zure omgevingen.
Het lage koolstofgehalte helpt ook het risico op sensibilisatie en interkristallijne corrosie na het lassen te verminderen, op voorwaarde dat de juiste fabricageprocedures worden gevolgd.
Belangrijkste materiaaleigenschappen:
- Goede weerstand tegen zwavelzuur onder geschikte concentratie- en temperatuuromstandigheden.
- Verbeterde weerstand tegen door chloride veroorzaakte putjes vergeleken met conventioneel 316L.
- Goede weerstand tegen veel fosforzuuromgevingen.
- Goede lasbaarheid met behulp van geschikte vulmetalen en procedures.
- Hogere materiaal- en fabricagekosten dan standaard austenitisch roestvast staal.
Een belangrijke beperking is dat 904L geen universele zeewaterbestendige legering is.
Hoewel het molybdeengehalte hoger is dan dat van 316L, de plaatselijke corrosieweerstand is over het algemeen onvoldoende voor veeleisende zeewater- en chloorrijke spleetomstandigheden.
In het bijzonder, zeewater dat oxiderende stoffen of afzettingen bevat, kan omstandigheden creëren waarin 904L gevoelig wordt voor putcorrosie en spleetcorrosie.
254 SMO roestvrij staal (VS S31254 / IN 1.4547)
254 SMO is een superaustenitisch roestvast staal met hoog molybdeengehalte, ontwikkeld voor zeer agressieve chlorideomgevingen.
Het legeringsontwerp combineert ongeveer 20% chroom, 18% nikkel, 6% molybdeen, en een stikstoftoevoeging.
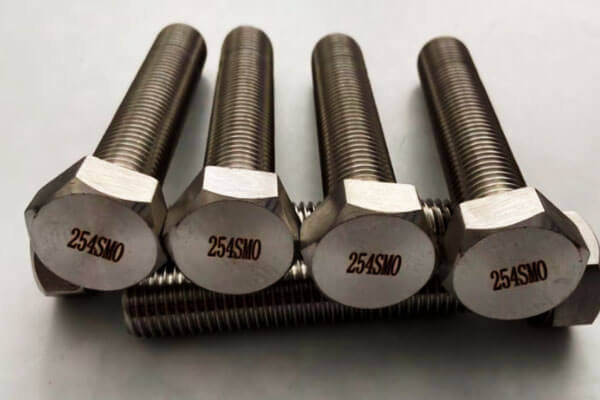
Typische samenstellingsbereiken omvatten:
- 19.5–20,5% chroom.
- 17.5–18,5% nikkel.
- 6.0–6,5% molybdeen.
- Ongeveer 0,18–0,22% stikstof.
- Een kleine koperen toevoeging.
Het hoge molybdeen- en stikstofgehalte verbetert de weerstand tegen putcorrosie en spleetcorrosie aanzienlijk.
Vergeleken met 904L en 316L, 254 SMO is beter geschikt voor zeewatersystemen, chloridehoudende procesvloeistoffen, en rookgasontzwaveling (FGD) apparatuur.
Belangrijkste materiaaleigenschappen:
- Hoge weerstand tegen door chloride veroorzaakte putcorrosie.
- Verbeterde spleetcorrosieweerstand vergeleken met conventionele austenitische roestvaste staalsoorten.
- Goede weerstand tegen zeewater onder goed gecontroleerde omstandigheden.
- Goede weerstand tegen vele oxiderende en reducerende industriële media.
- Hoge sterkte vergeleken met conventionele austenitische kwaliteiten.
- Grotere gevoeligheid voor fabricageomstandigheden dan gewone roestvaste staalsoorten.
254 SMO wordt vaak geselecteerd voor zeewaterleidingen, warmtewisselaars, ontzilting apparatuur, chemische verwerkingssystemen, en FGD-wassers.
Hoe dan ook, de prestaties zijn sterk afhankelijk van de componentgeometrie.
A 254 SMO-platen zijn mogelijk bestand tegen putcorrosie in een open zeewateromgeving, maar ondervinden spleetcorrosie onder een pakking, borg, of slecht ontworpen flensverbinding.
654 SMO roestvrij staal (VS S32654 / IN 1.4652)
654 SMO is een uitzonderlijk hooggelegeerd austenitisch roestvast staal, ontwikkeld voor extreem agressieve corrosieomgevingen.
Het bevat een hoger chroomgehalte, molybdeen, en stikstofniveaus dan 254 Wij, waardoor het een uitstekende weerstand heeft tegen plaatselijke corrosie.
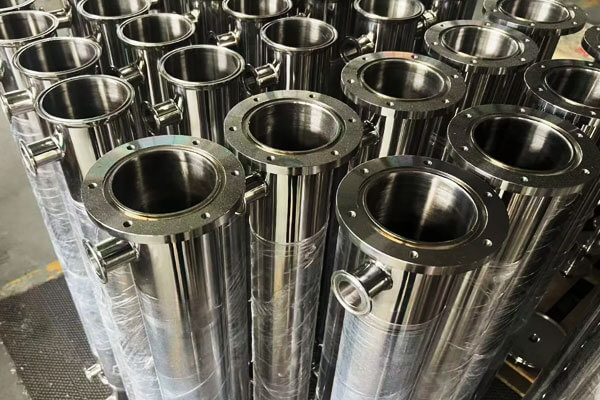
De typische legeringssamenstelling omvat ongeveer:
- 24% chroom.
- 22% nikkel.
- 7.3% molybdeen.
- 0.45% stikstof.
- Ongeveer 3% mangaan.
- Een koperen toevoeging.
Vooral het hoge stikstofgehalte is van belang. Het versterkt de austenitische matrix en draagt aanzienlijk bij aan de plaatselijke corrosieweerstand.
Het gecombineerde chroom-molybdeen-stikstofsysteem geeft 654 SMO een typische PREN-waarde van minimaal 56.
Belangrijkste materiaaleigenschappen:
- Extreem hoge weerstand tegen putcorrosie.
- Uitstekende weerstand tegen spleetcorrosie vergeleken met de meeste conventionele roestvaste staalsoorten.
- Uitstekend potentieel voor ernstige chloride- en zeewatertoepassingen.
- Hoge sterkte als gevolg van stikstoflegeringen.
- Veeleisend warmwerken, koudvormend, en lasvereisten.
- Hogere materiaalkosten en meer gespecialiseerde fabricagevereisten.
654 SMO wordt overwogen voor toepassingen met zeer agressieve chlorideomgevingen, inclusief bleekplanten, veeleisende zeewaterapparatuur, en diepe offshore-systemen.
Echter, zelfs deze kwaliteit is niet immuun voor corrosie. Onder zware spleetomstandigheden, hoge temperaturen, sterke oxiderende omstandigheden, of ongepaste fabricagepraktijken, er kan nog steeds plaatselijke corrosie optreden.
De selectie ervan moet daarom worden ondersteund door relevante corrosietests en technische beoordelingen.
3. Corrosiebestendigheid: Begrijp het faalmechanisme voordat u de kwaliteit selecteert
Een veelgemaakte fout bij de selectie van roestvrij staal is om corrosieweerstand als één eigenschap te beschouwen. In de praktijk, verschillende corrosiemechanismen vereisen verschillende evaluatiemethoden.
Een materiaal dat goed presteert tegen uniforme corrosie in zwavelzuur kan nog steeds snel falen door putcorrosie of spleetcorrosie in zeewater.
Uniforme corrosie: Waarom 904L beter kan zijn dan 254 SMO in sommige zuren
904L is voornamelijk ontwikkeld voor agressieve chemische omgevingen, met name zwavelzuurservice.
Het is nikkel, molybdeen, en kopertoevoegingen zorgen voor een goede weerstand tegen uniforme corrosie bij geselecteerde zwavelzuurconcentraties en temperaturen.
Het kan ook goed presteren in bepaalde verdunde fosforzuuromgevingen. Dit maakt het een nuttig materiaal voor chemische verwerkingsapparatuur, zuuropslagsystemen, en aanverwante industriële toepassingen.
Echter, de aanwezigheid van halogenide-ionen kan het corrosiegedrag aanzienlijk veranderen.
Zoutzuur, hydrofluorinezuur, met chloride verontreinigd zwavelzuur, en sommige fosforzuuromgevingen met nat proces kunnen te agressief zijn voor 904L.
In zulke omstandigheden, 254 SMO of 654 SMO kan geschiktere kandidaten worden, afhankelijk van de werkelijke zuursamenstelling, temperatuur, en oxiderend potentieel.
Pitcorrosie: De rol van PREN begrijpen
Putcorrosie treedt op wanneer de passieve film plaatselijk afbreekt en het blootgestelde metaal niet opnieuw kan repassiveren onder de heersende omgevingsomstandigheden. Chloride-ionen zijn bijzonder effectief bij het initiëren van dit proces.
Een veelgebruikte screeningparameter is het Pitting Resistance Equivalent Number (Hout):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Deze formule schat de bijdrage van chroom, molybdeen, en stikstof tot plaatselijke corrosieweerstand. Gebruik maken van representatieve composities, geschatte PREN-waarden zijn:
| Cijfer | Typische PREN-referentie | Algemene interpretatie |
| 904L | Ongeveer 36 | Hoge plaatselijke corrosieweerstand vergeleken met conventioneel 316L |
| 254 Wij | Ongeveer 43 | Zeer hoge weerstand tegen door chloride veroorzaakte putjes |
| 654 Wij | ≥56 | Extreem hoge putweerstand onder austenitische roestvaste staalsoorten |
De bovenstaande waarden zijn nuttig voor een voorlopige vergelijking, maar ze mogen niet worden behandeld als gegarandeerde prestatiebeoordelingen.
Het exacte resultaat hangt af van de chemische samenstelling van de werkelijke warmte en de PREN-berekeningsconventie. Sommige specificaties en technische referenties gebruiken ook gewijzigde formules.
Nog belangrijker, PREN voorspelt niet direct de temperatuur waarbij een bepaald onderdeel in bedrijf zal raken.
Gebruik PREN om kandidaat-materiaal te screenen, om de corrosieprestaties niet te certificeren.
CPT: Een meer directe evaluatie van putweerstand
Een meer praktische methode voor het vergelijken van putweerstand is het meten van de kritische puttemperatuur (CPT).
CPT identificeert de temperatuur waarbij stabiele putcorrosie optreedt onder een gespecificeerde testomgeving en -procedure.
Een veelgebruikte methode is ASTM G150, waarbij gebruik wordt gemaakt van een elektrochemische test in een gecontroleerde chloride-oplossing.
De testgegevens die in het meegeleverde technische materiaal worden vermeld, zijn verkregen in 1 M NaCl-oplossing, ongeveer bevatten 35,000 mg/l chloride, met behulp van een Avesta-cel.
Deze voorwaarden zijn belangrijk. Een CPT-waarde verkregen in 1 M NaCl kan met ASTM G150 niet rechtstreeks worden overgebracht naar een andere chlorideconcentratie, pH, oxiderend potentieel, of testmethode.
Spleetcorrosie: Waarom 654 SMO heeft meer nodig dan een hoge CPT
Spleetcorrosie is vaak moeilijker te beheersen dan putcorrosie op open oppervlakken.
Het ontstaat in besloten ruimtes waar de vloeistofuitwisseling beperkt is, zoals onder pakkingen, deposito's, ringen, flensgezichten, en overlappende platen.
In een spleet, zuurstofuitputting en veranderingen in de lokale chemie kunnen de passieve film destabiliseren. Chloride-ionen kunnen geconcentreerd raken, en de lokale pH kan afnemen.
Zodra het corrosieproces zich heeft gevestigd, de spleetomgeving kan agressief blijven, zelfs als het omringende blootgestelde oppervlak onaangetast lijkt.
Dit is vooral relevant voor zeewaterwarmtewisselaars, platenwarmtewisselaars, geschroefde verbindingen, en complexe lasconstructies.
Voor zeer hooggelegeerde kwaliteiten zoals 654 Wij, conventionele puttests zijn mogelijk niet voldoende om de prestaties onder zware spleetomstandigheden te onderscheiden.
Het meegeleverde technische materiaal raadt daarom aan om de kritische spleetcorrosietemperatuur te evalueren (CCCT) met behulp van een spleetspecifieke procedure.
Eén gegevensset waarnaar wordt verwezen, gebruikt 6% FeCl3-oplossing onder MTI-2-testomstandigheden om de kritische spleetcorrosietemperatuur te beoordelen.
CPT en CCCT meten verschillende corrosiegedragingen. Ze mogen niet in één rangorde worden gecombineerd of vergeleken zonder rekening te houden met hun verschillende testoplossingen, configuraties van exemplaren, en procedures.
Voor apparatuur met pakkingverbindingen, deposito's, smalle gaten, of complexe interne geometrie, Het testen van spleetcorrosie kan relevanter zijn voor het daadwerkelijke servicerisico dan alleen een hoge PREN-waarde.
Spanningscorrosiescheuren: Bij de selectie van legeringen moet rekening worden gehouden met stress en milieu
Spanningscorrosiescheuren vereisen de gelijktijdige aanwezigheid van een gevoelig materiaal, een geschikte corrosieve omgeving, en trekspanning.
De stress kan afkomstig zijn van operationele belastingen, resterende lasspanningen, Koude vorming, of montagevoorwaarden.
Door chloride geïnduceerde SCC is een belangrijke overweging voor austenitische roestvaste staalsoorten, vooral bij verhoogde temperaturen.
Hoge nikkel- en legeringstoevoegingen kunnen de weerstand in bepaalde omgevingen verbeteren, maar geen enkele superaustenitische kwaliteit mag als immuun voor elke vorm van SCC worden beschouwd.
Bij het evalueren van 904L, 254 Wij, of 654 Wij, ingenieurs moeten onderzoeken:
- Chlorideconcentratie en chemische samenstelling.
- Metaal temperatuur, inclusief lokale hotspots.
- Trek- en restspanningsniveaus.
- Lasgeometrie en door hitte beïnvloede zones.
- Koudbewerkte regio's en vormingsgeschiedenis.
- Mogelijkheid tot verdamping, concentratie, of deposito's.
Waar het om zure olie- en gasdiensten gaat, aanvullende scheurmechanismen zoals sulfide-spanningsscheuren moeten worden beoordeeld op basis van de toepasselijke materiaalvereisten.
Het behalen van een kwalificatie voor zure service biedt geen algemene weerstand tegen putcorrosie of spleetcorrosie.
4. Zeewatertoepassingen: Temperatuur, Chlorering, en spleetgeometrie
Zeewaterservice is een van de meest veeleisende toepassingen voor austenitisch roestvast staal. Echter, het selecteren van een materiaal dat alleen gebaseerd is op de term zeewater is niet voldoende.
Het corrosiegedrag van zeewater hangt af van de chemische behandeling ervan, biologische activiteit, bedrijfstemperatuur, en de geometrie van de bevochtigde componenten.
Natuurlijk zeewater vs. Gechloreerd zeewater: Verschillende corrosieomstandigheden
Een vaak over het hoofd geziene factor bij de materiaalkeuze voor zeewater is of het water natuurlijk of gechloreerd is.
Natuurlijk zeewater ondersteunt de vorming van biofilms op roestvrijstalen oppervlakken.
Deze biologische films kunnen de plaatselijke elektrochemische omstandigheden veranderen en het corrosiepotentieel van het materiaal verhogen, waardoor de kans op plaatselijke corrosie groter wordt.
De ernst varieert afhankelijk van de omstandigheden op zee, inclusief watertemperatuur, biologische activiteit, en geografische locatie.
Het technische handboek identificeert bijzonder agressieve omstandigheden in koudwatergebieden van ongeveer 25–30°C, terwijl de overeenkomstige temperatuur in tropische gebieden iets boven de 30°C ligt.
Deze waarden moeten worden opgevat als referentiewaarnemingen die verband houden met regionale biologische activiteit, in plaats van universele temperatuurdrempels.
Het werkelijke corrosierisico hangt af van de specifieke maritieme omgeving en bedrijfsomstandigheden.
Chlorering introduceert een extra corrosiefactor. Chloor of hypochloriet wordt vaak aan zeewatersystemen toegevoegd om de biologische groei onder controle te houden, maar deze oxidatiemiddelen verhogen ook het elektrochemische potentieel van het water.
Onder zulke omstandigheden, de passieve film op roestvrij staal kan kwetsbaarder worden voor plaatselijke afbraak.
Naarmate de temperatuur van gechloreerd zeewater stijgt, het risico op putcorrosie en spleetcorrosie neemt doorgaans toe.
Vervolgens, De materiaalselectiecriteria die voor natuurlijk zeewater zijn vastgesteld, mogen niet automatisch worden toegepast op gechloreerd zeewater.
Spleetgeometrie: Waarom het ontwerp van componenten de corrosiebestendigheid verandert
Zelfs als de chemie en de temperatuur van het zeewater onveranderd blijven, De geometrie van componenten kan de corrosieprestaties aanzienlijk beïnvloeden.
Structuur voegt nog een moeilijkheidslaag toe. Het gebogen contact tussen pakkingen en platen in een platenwarmtewisselaar creëert diepere en effectievere spleten dan een flensverbinding, en is over het algemeen ernstiger.
Dit is waarom 254 SMO heeft een aparte grenslijn voor platenwarmtewisselaars.
Flensverbindingen mogen niet automatisch als het mildere geval worden behandeld. Zodra de boutvoorspanning verandert, de werkelijke spleetgeometrie kan de ernst van een platenwarmtewisselaar benaderen.
Referentietemperatuurlimieten voor 254 SMO en 654 Wij
Het handboek biedt verschillende nuttige referentiewaarden voor het selecteren van superaustenitische roestvaste staalsoorten in gechloreerd zeewater.
Echter, deze cijfers zijn alleen zinvol als de oorspronkelijke servicevoorwaarden behouden blijven.
| Zeewatertoepassing | Aanbevolen materiaal of oplossing | Referentieconditie | Technische overweging |
| Spleetvrije gelaste structuur | 254 Wij | Chloorgehalte ≤1 ppm; ongeveer 45°C | Referentievoorwaarde voor een lasconstructie zonder spleten |
| Flensaansluiting | 654 SMO- of Avesta P16-lasoverlay | Boven 30°C | Bij het afdichtingsvlak kan een hogere weerstand tegen spleetcorrosie nodig zijn |
| Platenwarmtewisselaar | 654 Wij | Minimaal 60°C in de genoemde continue testen | Testspecifiek resultaat, geen universele ontwerptemperatuur |
| Algemene zeewaterservice | 904L | Niet aanbevolen | Onvoldoende weerstand voor de zeewateromstandigheden die worden beschreven in de handleiding |
Waarom 904L niet wordt aanbevolen voor zeewaterservice
Het handboek neemt een duidelijk standpunt in over 904L: 904L mag niet worden gebruikt in de zeewatervoorziening.
Deze aanbeveling betekent niet dat 904L geen corrosiebestendigheid heeft.
Het is een hooggelegeerd austenitisch roestvast staal met ca 4.5% molybdeen en koper, en het biedt goede weerstand tegen uniforme corrosie in geselecteerde zwavelzuur- en verdunde fosforzuuromgevingen.
De beperking ervan is de relatief lagere weerstand tegen putcorrosie en spleetcorrosie die men tegenkomt in zeewater, vooral bij chlorideconcentratie, temperatuur, en beperkte geometrieën creëren een agressievere omgeving.
Voor zeewaterapparatuur, 254 SMO en 654 SMO zijn over het algemeen geschiktere kandidaten:
- 254 SMO is geschikt voor veel toepassingen met een hoog chloridegehalte, waarbij de weerstand tegen putcorrosie en spleetcorrosie voldoet aan de ontwerpvereisten.
- 654 SMO biedt een hoger niveau van plaatselijke corrosieweerstand en is een kandidaat voor zwaardere omstandigheden met gechloreerd zeewater en veeleisende spleetgeometrieën.
De uiteindelijke selectie moet nog steeds worden ondersteund door toepassingsspecifieke corrosiegegevens.
Geen van beide kwaliteiten mag worden behandeld als immuun voor zeewatercorrosie onder elke temperatuurcombinatie, chlorering, en componentontwerp.
5. Lassen van superaustenitisch roestvrij staal: Het lasmetaal moet overeenkomen met de corrosiebelasting
Het selecteren van het juiste basismetaal is slechts de helft van de materiaaltechnische taak.
In gelaste apparatuur, het lasmetaal en de door hitte beïnvloede zone moeten ook voldoende corrosieweerstand behouden.
Dit is vooral belangrijk voor austenitisch roestvast staal met een hoog molybdeengehalte. Tijdens het lassen, het materiaal smelt en stolt opnieuw.
Legeringselementen verdelen zich niet noodzakelijkerwijs gelijkmatig tijdens het stollen, en het resulterende lasmetaal kan lokale variaties in samenstelling bevatten.
Vooral de segregatie van molybdeen is belangrijk. Gebieden met een tekort aan molybdeen hebben mogelijk een lagere weerstand tegen plaatselijke corrosie en kunnen een voorkeurslocatie worden voor put- of spleetaantasting.
Vervolgens, een corrosiebestendig basismetaal garandeert geen corrosiebestendig lassamenstel.
Lassen 904L: Bijpassend vulmetaal
904L heeft een relatief lagere neiging tot ernstige segregatie van legeringen dan 254 SMO en 654 Wij. Overeenkomende of qua samenstelling compatibele vulmetalen worden vaak gebruikt.
De meegeleverde technische referentie geeft een typische afgezette lasmetaalsamenstelling van ongeveer:
- 4.5% molybdeen.
- 1.5% koper.
De kopertoevoeging helpt het beoogde corrosiegedrag in geschikte zure omgevingen te behouden. De keuze van de vulstof moet nog steeds de specificatie van het basismetaal volgen, toepasselijke lasclassificatie, en het eigenlijke procesmedium.
Lassen 254 Wij: Gebruik een overgelegeerd vulmiddel
Voor 254 Wij, het meegeleverde technische materiaal adviseert Avesta P12 vulmetaal, met een typisch afgezet lasmetaalmolybdeengehalte van ongeveer 9%.
Dit is aanzienlijk hoger dan het molybdeengehalte van het basismetaal, die in de buurt is 6%.
De reden is om de segregatie van de legeringen tijdens het stollen van de las te compenseren.
Het gebruik van een vulmetaal met een hoger molybdeengehalte helpt het risico te verminderen dat lokale lasmetaalgebieden onvoldoende weerstand hebben tegen putcorrosie en spleetcorrosie.
De keuze voor het vulmetaal moet worden geverifieerd aan de hand van de specifieke productvorm en classificatie. Bijvoorbeeld, de meegeleverde productreferenties identificeren:
- P12-draad: doorgaans geassocieerd met AWS A5.14 ERNiCrMo-3.
- P12-R bedekte elektrode: doorgaans geassocieerd met AWS A5.11 ENiCrMo-12.
Deze classificaties moeten worden gecontroleerd aan de hand van de technische gegevens van de huidige fabrikant van verbruiksartikelen voordat ze in een aankoopspecificatie worden opgenomen.
Een productnaam alleen is geen volledige specificatie van lastoevoegmaterialen.
Lassen 654 Wij: Hogere legeringscompensatie is vereist
654 SMO heeft een nog hoger legeringsgehalte en strengere lasmetaaleisen.
Het meegeleverde materiaal adviseert Avesta P16, met een typisch afgezet lasmetaalmolybdeengehalte van ongeveer 15%. Het overeenkomstige draadproduct wordt geïdentificeerd als een verbruiksartikel van het type ERNiCrMo-13.
Dit hogere molybdeengehalte is bedoeld om de segregatie te compenseren en de plaatselijke corrosieweerstand in het lasgebied te behouden.
Een vulmetaal geschikt voor 254 SMO mag niet automatisch worden overgedragen naar 654 Wij. Het ontwerp van de basismetaallegering en de vereiste lasmetaalchemie zijn verschillend.
Reiniging na het lassen en restauratie van oppervlakken
Verkleuring van de las, oxide schaal, ingebedde koolstofstaaldeeltjes, en andere oppervlakteverontreinigingen kunnen de corrosieweerstand van roestvrij staal in gevaar brengen.
Zelfs als het basismetaal en het vulmetaal correct zijn geselecteerd, een onvoldoende gereinigde las kan de eerste locatie zijn waar plaatselijke corrosie optreedt.
Productieprocedures moeten daarom een passende reiniging na het lassen specificeren, beitsen, en methoden voor oppervlakteherstel.
Deze bewerkingen moeten compatibel zijn met de legering, componentgeometrie, en toepasselijke milieu- en veiligheidseisen.
Oplossingsgloeien kan de effecten van lasmetaalsegregatie in bepaalde eenvoudige componenten helpen verminderen, vooral sommige buisfittingen. Echter, het mag niet worden behandeld als een universele remedie voor complexe apparatuur.
Grote schepen, gefabriceerde assemblages, en componenten met complexe geometrieën zijn mogelijk niet geschikt voor behandeling met een volledige oplossing.
Een lasspecificatie moet de classificatie van het toevoegmetaal identificeren, productvorm, vereisten voor gedeponeerd metaal, Warmte -invoer, tussentemperatuur, en oppervlakteconditie na het lassen.
Voor hooggelegeerde materialen is de simpele vermelding “gebruik bijpassend vulmetaal” niet voldoende.
6. Fabricage en warmtebehandeling: Behoud de corrosieweerstand van de legering
Superaustenitische roestvaste staalsoorten kunnen bij vorming een deel van hun corrosieweerstandsvoordeel verliezen, warmtebehandeling, of machinale bewerking introduceert ongunstige microstructuren of oppervlaktecondities.
Heet werken en intermetallische faseprecipitatie
Het geleverde technische materiaal identificeert een potentieel risico op intermetallische faseprecipitatie 254 SMO en 654 SMO binnen het geschatte temperatuurbereik van 600–1.000 °C.
Afhankelijk van de legeringschemie en de blootstellingstijd, er kunnen zich ongewenste fasen vormen en lokaal de beschikbaarheid van chroom of molybdeen in de omringende matrix verminderen.
Dit kan de corrosieweerstand aantasten en, in sommige gevallen, mechanische eigenschappen.
Om de vereiste metallurgische toestand te herstellen na heet werken, het geleverde materiaal raadt oplossingsbehandeling aan bij een temperatuur van minimaal 1.150°C, gevolgd door een snelle uitdoving.
De afkoelsnelheid is belangrijk. Door langzame afkoeling via een neerslaggevoelig temperatuurbereik kunnen zich opnieuw ongewenste fasen vormen, het verminderen van de voordelen van oplossingsbehandeling.
De feitelijke warmtebehandelingsprocedure moet worden vastgesteld volgens de toepasselijke materiaalspecificatie, productdikte, componentgeometrie, en gekwalificeerd productieproces.
De waarde van 1.150°C is een referentie uit het meegeleverde technische materiaal, is geen vervanging voor een klassespecifieke warmtebehandelingsspecificatie.
Koudvervormen en werkharden
254 SMO en 654 SMO bevatten relatief hoge stikstofniveaus, die bijdragen aan hun sterkte en plaatselijke corrosieweerstand. Echter, stikstof draagt ook bij aan een aanzienlijke verharding tijdens koude vervorming.
Vergeleken met conventionele austenitische roestvaste staalsoorten, deze cijfers kunnen dit vereisen:
- Hogere vormkrachten.
- Robuuster gereedschap.
- Grotere buigradii, afhankelijk van de dikte en vormgeometrie.
- Zorgvuldiger controle van de terugvering.
- Tussentijds gloeien tijdens complexe of zware vervormingsbewerkingen.
Dit is vooral belangrijk voor drukvaten, componenten van de warmtewisselaar, gevormde leidingdelen, en complexe gefabriceerde structuren.
Koudvervormen kan ook restspanningen en lokale oppervlakteschade met zich meebrengen.
Voor kritische chlorideservice, de fabricagespecificatie moet betrekking hebben op de uiteindelijke materiaalconditie en eventuele noodzakelijke spanning of oppervlaktebehandeling.
Bewerking en oppervlaktekwaliteit
Hooggelegeerde austenitische roestvaste staalsoorten zijn over het algemeen veeleisender om te bewerken dan gewone koolstofstaalsoorten.
Hun neiging tot werkverharding, kracht, en taaiheid kunnen de snijkrachten vergroten en de slijtage van het gereedschap versnellen.
Goede bewerkingspraktijken omvatten:
- Gebruik scherp, geschikt snijgereedschap.
- Zorgen voor stabiele snijomstandigheden.
- Voorkomen van onnodig schuren en stilstaan van gereedschap.
- Breng waar nodig voldoende koelvloeistof aan.
- Voorkomen van ingebedde koolstofstaalverontreiniging.
- Verwijderen van bramen en beschadigde oppervlaktelagen van afdichtings- en bevochtigde oppervlakken.
Voor corrosiekritische componenten, Oppervlakteafwerking is niet alleen een uiterlijke vereiste.
Ruwe oppervlakken, diepe bewerkingssporen, en ingebedde verontreinigingen kunnen afzettingen vasthouden en lokale omgevingen creëren die spleetachtige corrosie bevorderen.
Bewerkingstoleranties en eisen aan het uiteindelijke oppervlak moeten daarom worden gedefinieerd in de componenttekening of productiespecificatie.
7. Typische industriële toepassingen van 904L, 254 Wij, En 654 Wij
Hoewel deze drie kwaliteiten tot dezelfde brede materiële familie behoren, hun verschillende legeringsontwerpen maken ze geschikt voor verschillende industriële omgevingen.
904L-toepassingen: Chemische verwerking en zuurbehandeling
904L is vooral nuttig in chemische verwerkingssystemen waar weerstand tegen geselecteerde reducerende zuren belangrijker is dan extreme chlorideresistentie.
Typische toepassingen zijn onder meer:
- Zwavelzuuropslagtanks en overslagapparatuur.
- Chemische verwerkingsvaartuigen.
- Verdun fosforzuurapparatuur.
- Warmtewisselaars in geschikte chemische omgevingen.
- Zuurcirculatiepijpleidingen en fittingen.
- Farmaceutische en speciale chemische apparatuur.
254 SMO-toepassingen: Zeewater en apparatuur met een hoog chloorgehalte
254 SMO wordt doorgaans overwogen voor apparatuur die wordt blootgesteld aan zeewater, geconcentreerde chloriden, en andere omgevingen waar conventioneel roestvast staal gevoelig is voor putcorrosie en spleetcorrosie.
Typische toepassingen zijn onder meer:
- Zeewaterkoelsystemen.
- Ontziltingsapparatuur.
- Platen- en shell-and-tube-warmtewisselaars.
- Rookgasontzwaveling (FGD) scrubbers.
- Offshore-leidingen en apparatuur voor vloeistofbehandeling.
- Chemische verwerkingssystemen die chloriden bevatten.
- Apparatuur voor de behandeling van zeewater.
654 SMO-toepassingen: Extreme chloor- en agressieve procesomgevingen
654 SMO is bedoeld voor bijzonder agressieve gebruiksomstandigheden waarbij conventioneel austenitisch roestvast staal en veel hooggelegeerde soorten mogelijk niet voldoende weerstand bieden.
Mogelijke toepassingen zijn onder meer:
- Apparatuur voor het bleken van pulp en papier.
- Agressieve zeewaterwarmtewisselaars.
- Diepe offshore olie- en gasapparatuur.
- Hooggeconcentreerde chlorideprocessystemen.
- Chemische verwerkingsapparatuur met ernstige risico's op spleetcorrosie.
- Gespecialiseerde componenten voor waterbehandeling en ontzilting.
8. Conclusie
Het eindpunt van de materiaalkeuze is niet een hoger cijfer in de materiaalkolom.
Het maakt het medium, de structuur, het basismetaal, de las, en de productieomstandigheden komen op dezelfde corrosiewaarde uit.
- 904L (VS N08904 / IN 1.4539): Een hooggelegeerd austenitisch roestvast staal met goede weerstand tegen geselecteerde zwavelzuur- en verdunde fosforzuuromgevingen. Het is geen zeewaterkwaliteit voor algemeen gebruik.
- 254 Wij (VS S31254 / IN 1.4547): Een superaustenitisch roestvrij staal met ongeveer 6% molybdeen- en stikstoftoevoegingen, biedt een hoge weerstand tegen door chloride veroorzaakte putcorrosie en spleetcorrosie. Het wordt algemeen overwogen voor zeewater- en FGD-toepassingen.
- 654 Wij (VS S32654 / IN 1.4652): Een uitzonderlijk hooggelegeerd austenitisch roestvast staal met ca 7.3% molybdeen en hoog stikstofgehalte.
Het is bedoeld voor extreme chloride-omgevingen en veeleisende toepassingen waarbij lager gelegeerde materialen mogelijk ontoereikend zijn.
Dat is de discipline die ik van elk selectiepakket zou vragen. Geen beter cijfer, een compleet cijfer.
Veelgestelde vragen
Wat is het verschil tussen superaustenitisch en standaard austenitisch roestvast staal?
Superaustenitische roestvaste staalsoorten bevatten hogere niveaus van legeringselementen zoals chroom, nikkel, molybdeen, en stikstof dan conventionele kwaliteiten zoals 304 en 316L.
Deze toevoegingen verbeteren de weerstand tegen putcorrosie, spleetcorrosie, en bepaalde agressieve chemische omgevingen.
Echter, ze verhogen ook de materiaalkosten en kunnen het lassen en de fabricage veeleisender maken.
Is 254 SMO beter dan 904L?
Voor veeleisende chloor- en zeewateromgevingen, 254 SMO biedt over het algemeen een betere weerstand tegen putcorrosie en spleetcorrosie dan 904L vanwege het hogere molybdeen- en stikstofgehalte.
Echter, 904L kan een betere economische en technische keuze zijn in geschikte zwavelzuur- en verdunde fosforzuuromgevingen.
De juiste keuze hangt af van het corrosiemechanisme en de procesomstandigheden en niet van een eenvoudige algemene rangorde.
Is 654 SMO beter dan 254 Wij?
654 SMO biedt over het algemeen een hogere weerstand tegen plaatselijke corrosie omdat het meer chroom bevat, molybdeen, en stikstof. De typische PREN-waarde is minimaal 56, vergeleken met ongeveer 42-43 voor 254 Wij.
Het is daarom een kandidaat voor agressievere chlorideomgevingen. Echter, de hogere kosten en veeleisendere fabricage-eisen betekenen dat het moet worden gebruikt waar de serviceomstandigheden de upgrade rechtvaardigen.
Kan 254 SMO wordt gebruikt in zeewater?
Ja. 254 SMO wordt algemeen overwogen voor zeewatersystemen vanwege het hoge molybdeen- en stikstofgehalte.
Echter, geschiktheid hangt af van de zeewatertemperatuur, chlorering, stromingsomstandigheden, en spleetgeometrie.
Voor verbindingen met pakkingen en stilstaande gebieden kan een materiaal met een hogere weerstand nodig zijn, zoals 654 SMO of een passend ontworpen corrosiebestendige overlay.