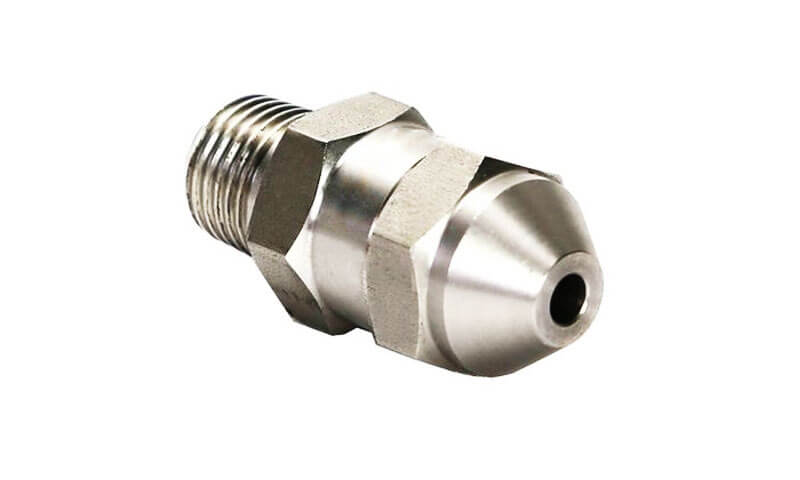
Sproeikoppen zijn cruciale vloeistofcontrolecomponenten die veel worden gebruikt in industriële systemen om de vloeistofverdeling te regelen, atomisering, koeling, schoonmaak, smering, coating, en chemische verwerking.
Hoewel een mondstuk misschien een eenvoudig onderdeel lijkt, zijn interne geometrie, nauwkeurigheid van de opening, oppervlakteafwerking, en materiaalkeuze hebben een directe invloed op de spuitefficiëntie, energieverbruik, Processtabiliteit, en betrouwbaarheid van apparatuur.
CNC-bewerking biedt ongeëvenaarde precisie, Materiële flexibiliteit, en ontwerpvrijheid voor op maat gemaakte spuitmonden.
In tegenstelling tot gieten of gieten, die dure gereedschappen vereisen en beperkt zijn tot bepaalde geometrieën, CNC-bewerkingen kunnen complexe interne stroomkanalen produceren, openingen met nauwe tolerantie, en ingewikkelde spuitpatronen met uitzonderlijke nauwkeurigheid en herhaalbaarheid.
Dit artikel biedt een uitgebreide gids voor op maat gemaakte spuitmonden die zijn vervaardigd via CNC-bewerking.
We zullen de soorten sproeikoppen onderzoeken, de voordelen van CNC-bewerking ten opzichte van alternatieve productiemethoden, het stapsgewijze productieproces, materialen selectie, prestatiefactoren, kwaliteitsnormen, industriële toepassingen, en een vergelijkende analyse met investment casting.
1. Wat zijn spuitmonden?
Definitie en werkingsprincipe van sproeikoppen
A spuitmondstuk is een nauwkeurig vloeistofcontroleapparaat dat is ontworpen om de vloeistofdruk om te zetten in een gecontroleerd spuitpatroon.
Door vloeistof door een speciaal ontworpen opening of interne stroomdoorgang te persen, het mondstuk bepaalt hoe de vloeistof naar buiten komt, het bepalen van kritische kenmerken zoals:
- Stroomsnelheid
- Spuithoek
- Druppelgrootte
- Sproeiverdeling
- Vernevelingsefficiëntie
- Vloeistofsnelheid
Het fundamentele werkingsprincipe is gebaseerd op de omzetting van drukenergie in kinetische energie.
Wanneer vloeistof onder druk het mondstuk binnendringt, de interne geometrie versnelt en stuurt de vloeistofstroom om.
Afhankelijk van het mondstukontwerp, de output kan variëren van een geconcentreerde straalstroom tot een fijne nevel met extreem kleine druppeltjes.
Bijvoorbeeld:
- A hogedrukreinigingsmondstuk concentreert vloeibare energie in een smal gebied, hogesnelheidsstroom.
- A koelmondstuk produceert een gecontroleerd spuitpatroon om de warmteoverdracht te maximaliseren.
- Een verstuivingsmondstuk breekt vloeistof in fijne druppeltjes voor verbranding, coating, of bevochtigingsprocessen.
De prestaties van een spuitmond hangen niet alleen af van de externe vorm, maar ook van de precisie van interne kenmerken zoals stromingskanalen, wervelkamers, en openingsafmetingen.

Belangrijkste prestatieparameters van spuitmonden
Verschillende industriële processen vereisen verschillende spuiteigenschappen. Daarom, Het ontwerp van het spuitmondstuk wordt meestal geëvalueerd op basis van verschillende belangrijke parameters.
| Prestatieparameter | Beschrijving | Techniek belang |
| Stroomsnelheid | Het vloeistofvolume dat per tijdseenheid wordt afgevoerd, meestal gemeten in L/min of m³/h. | Bepaalt het materiaalverbruik, koelvermogen, en procesefficiëntie. |
| Spuitpatroon | De vorm en verdeling van de afgevoerde vloeistof, zoals kegel, fan, of stroompatronen. | Zorgt voor een uniforme dekking en geoptimaliseerde procesresultaten. |
| Druppelgrootte | De gemiddelde grootteverdeling van vloeistofdruppeltjes die door het mondstuk worden gegenereerd. | Beïnvloedt de verdampingssnelheid, kwaliteit van de coating, en warmteoverdrachtsefficiëntie. |
| Spuithoek | De hoek gevormd door de sproeikegel of het waaierpatroon. | Bepaalt het dekkingsgebied en de installatieregeling. |
Drukbeoordeling |
De maximale werkdruk die het mondstuk kan weerstaan. | Garandeert een veilige werking onder veeleisende omstandigheden. |
| Temperatuurbestendigheid | Mogelijkheid om prestaties te behouden bij hoge temperaturen. | Essentieel voor de metallurgie, chemische verwerking, en thermische systemen. |
| Materiaalcompatibiliteit | Weerstand tegen corrosie, erosie, en chemische aanval. | Bepaalt de levensduur in ruwe omgevingen. |
2. Waarom kiezen voor CNC-bewerkingsspuitmonden?
In tegenstelling tot traditionele productieprocessen die afhankelijk zijn van mallen, sterft, of massaproductiegereedschap, Bij CNC-bewerking wordt materiaal rechtstreeks van een metalen of kunststof werkstuk verwijderd door middel van computergestuurde snijbewerkingen.
Hierdoor kunnen fabrikanten zeer nauwkeurige mondstukcomponenten produceren met op maat gemaakte interne kanalen, micro-openingen, en gespecialiseerde stroomstructuren.
Voor industrieën zoals de lucht- en ruimtevaart, chemische verwerking, halfgeleider productie, auto-coating, medische apparatuur, en precisiereinigingssystemen, De prestaties van de spuitmonden zijn sterk afhankelijk van de maatnauwkeurigheid en de oppervlaktekwaliteit.
Zelfs kleine afwijkingen in de openingsdiameter, interne doorgangsgeometrie, of oppervlakteruwheid kan de spuithoek aanzienlijk beïnvloeden, verdeling van de druppelgrootte, stroomsnelheid, en vernevelingsefficiëntie.
Belangrijkste voordelen van CNC-bewerking voor spuitmonden
| Voordeel | Uitleg |
| Uitzonderlijke precisie | Bereikt toleranties van ±0,005 mm, cruciaal voor het spuitpatroon en debietregeling. |
| Uitstekende oppervlakteafwerking | Ra 0,4–1,6 µm zorgt voor laminaire stroming, verminderde turbulentie, en consistente atomisering. |
| Materiaalveelzijdigheid | Bewerkt alle metalen (roestvrij staal, messing, aluminium, titanium, Superlegeringen) en technische kunststoffen. |
| Ontwerpflexibiliteit | Snelle ontwerpiteraties; geen gereedschapsbeperkingen; complexe interne geometrieën mogelijk. |
Mogelijkheid tot kleine opening |
Produceert openingen zo klein als 0.1 mm met hoge nauwkeurigheid. |
| Kosteneffectiviteit bij kleine volumes | Geen gereedschapsinvestering; economisch voor kleine tot middelgrote batches. |
| Snelle prototypering | Binnen enkele dagen van ontwerp tot onderdeel, waardoor een snelle productontwikkeling mogelijk is. |
| Traceerbaarheid | Volledige materiaal- en procesdocumentatie voor kritische toepassingen. |
3. CNC-bewerkingsproces voor aangepaste spuitmonden
De productie van op maat gemaakte spuitmonden vereist een zeer gecontroleerd bewerkingsproces, omdat de prestaties van de spuitmonden rechtstreeks worden beïnvloed door de maatnauwkeurigheid, interne geometrie, oppervlakteafwerking, en materiaaleigenschappen.
In tegenstelling tot algemene mechanische componenten, sproeikoppen bevatten kritische kenmerken zoals precisieopeningen, interne stroomkanalen, draden, en afdichtingsvlakken, waar zelfs kleine afwijkingen de spuithoek kunnen beïnvloeden, consistentie van de stroom, atomisering kwaliteit, en operationele efficiëntie.
Een professioneel CNC-bewerkingsproces integreert technisch ontwerp, precisie bewerking, oppervlakte behandeling, prestatietesten, en kwaliteitsinspectie om ervoor te zorgen dat elk mondstuk voldoet aan de vereiste toepassingsspecificaties.

Volledige productieworkflow van CNC-gefreesde spuitmonden
De CNC-bewerking Het proces begint doorgaans met een analyse van de klantvereisten en gaat verder via ontwerpoptimalisatie, precisie bewerking, afwerking, en functionele testen.
| Fase | Processtap | Doel | Belangrijkste controlefactoren |
| Technisch ontwerp | Analyse van klantspecificaties | Definieer mondstukvereisten, inclusief stroomsnelheid, drukbeoordeling, spuitpatroon, bedrijfstemperatuur, chemische omgeving, materiaal selectie, en verbindingstype. | Nauwkeurige verzameling van vereisten en technische communicatie. |
| CAD-modellering | Ontwikkel een 3D-spuitmondmodel op basis van toepassingsvereisten en optimaliseer de structuur voor productie. | Ontwerp voor maakbaarheid (DFM), optimalisatie van het stroompad, toegankelijkheid van bewerkingen. | |
| CAM-programmering | Genereer CNC-bewerkingsprogramma's en optimaliseer snijpaden. | Nauwkeurigheid van het gereedschapspad, bewerkingsefficiëntie, oppervlaktekwaliteit. | |
Materiaalvoorbereiding |
Selectie en voorbereiding van grondstoffen | Selecteer geschikte materialen in de vorm van staven, staven, platen, of knuppels volgens prestatie-eisen. | Verificatie van materiaalkwaliteit, dimensionale nauwkeurigheid, materiaal certificaten. |
| Precisiebewerking | CNC-draaien | Vervaardigen van cilindrische onderdelen, zoals mondstuklichamen, externe diameters, draden, en concentrische openingen. | Diameternauwkeurigheid, concentriciteit, oppervlakteruwheid. |
| CNC-frezen | Produceer niet-cilindrische kenmerken, montageoppervlakken, groeven, slots, en complexe externe geometrieën. | Positienauwkeurigheid, dimensionale tolerantie, oppervlakteafwerking. | |
| Precisieboren en microbewerking | Creëer kleine spuitgaten en gespecialiseerde interne doorgangen. | Diameter gat, rondheid, uitlijning, en stroomconsistentie. | |
| Ruimen en afwerken | Verbeter de nauwkeurigheid en oppervlaktekwaliteit van kritische gaten en stromingsdoorgangen. | Openingsgeometrie, gladheid, dimensionale stabiliteit. | |
Nabewerking |
Ontbramen en reinigen | Verwijder bramen en verontreinigingen die de vloeistofstroom kunnen beïnvloeden. | Randkwaliteit, zuiverheid, voorkomen van verstopping. |
| Oppervlaktebehandeling | Polijsten toepassen, passivatie, elektrolytisch polijsten, beplating, of coating volgens toepassingsvereisten. | Corrosiebestendigheid, oppervlakteruwheid, verschijning. | |
| Testen en inspectie | Dimensionale inspectie | Controleer kritische afmetingen met behulp van precisiemeetapparatuur. | CMM -inspectie, optische meting, meterinspectie. |
| Stromings- en sproeitesten | Controleer de werkelijke prestaties van de spuitmonden onder bedrijfsomstandigheden. | Stroomsnelheid, spuitpatroon, druk, vernevelingsprestaties. | |
| Eindverwerking | Verpakking en levering | Bescherm nauwkeurig bewerkte mondstukken tijdens transport. | Schadepreventie en traceerbaarheid. |
Belangrijkste CNC-bewerkingen voor spuitmonden
Op maat gemaakte spuitmonden vereisen meestal meerdere bewerkingen omdat hun structuren rotatie-eigenschappen combineren, precisie gaten, en complexe stroomkanalen.
| Bewerking van bewerkingen | Apparatuur | Typisch vermogen | Veel voorkomende toepassingen |
| CNC-draaien | CNC-draaibank, meerassig draaicentrum | Diameterbereik ongeveer 0,5–200 mm; maattolerantie tot ±0,005 mm, afhankelijk van ontwerpvereisten. | Bewerking van het mondstuklichaam, cilindrische oppervlakken, draden, flenzen, afdichtingsgebieden, en concentrische openingen. |
| CNC-frezen | 3-as, 4-as, of 5-assige bewerkingscentra | Hoge positionele nauwkeurigheid met complexe contourbewerkingsmogelijkheden. | Zijpoorten, montagefuncties, slots, onregelmatige vormen, en multidirectionele stroomkanalen. |
Micro-boren |
Precisie boormachines, laser boren, of EDM-apparatuur | Microgaten ongeveer 0,05–1,0 mm, afhankelijk van materiaal en proces; Bewerking met hoge aspectverhouding mogelijk. | Fijne spuitgaatjes, koelkanalen, verstuivende openingen, en precisievloeistofuitlaten. |
| Ruimen | Precisie ruimgereedschappen | Verbetert de rondheid van het gat en de maatnauwkeurigheid. | Uiteindelijke dimensionering van kritische spuitopeningen die stabiele stroomprestaties vereisen. |
| Draadbewerking | CNC-draadsnijgereedschappen, kranen, draad molens | Geschikt voor metrisch, NPT, BSP, en aangepaste draadstandaarden. | Leidingaansluitingen, montage-interfaces, en vervangbare mondstukconstructies. |
Kritieke factoren die de kwaliteit van CNC-bewerkingen beïnvloeden
Hoewel CNC-bewerking een uitstekende nauwkeurigheid biedt, De productie van spuitmondstukken brengt verschillende technische uitdagingen met zich mee vanwege de kleine afmetingen, strikte stroomvereisten, en moeilijk bewerkbare materialen.
| Technische uitdaging | Potentiële impact op de prestaties van het mondstuk | Controlemaatregelen |
| Doorbuiging van het gereedschap | Veroorzaakt een afwijking in de diameter van de opening, slechte concentriciteit, en onstabiele spuitpatronen. | Gebruik starre gereedschapssystemen, minimaliseer de overhang van het gereedschap, en optimaliseer de snijparameters. |
| Arbeidsharden van roestvrij staal | Verhoogt de snijmoeilijkheid, versnelt gereedschapslijtage, en vermindert de oppervlaktekwaliteit. | Gebruik scherpe hardmetalen gereedschappen, geschikte snijsnelheden, en effectieve koelsystemen. |
| Chipcontrole | Chips kunnen kleine gaatjes of interne kanalen binnendringen, waardoor de vloeistofstroom wordt beïnvloed en verstopping ontstaat. | Breng spaanbrekers aan, geoptimaliseerde gereedschapspaden, en hogedrukkoelsystemen. |
Thermische vervorming |
De warmte die tijdens de bewerking wordt gegenereerd, kan de maatnauwkeurigheid beïnvloeden, vooral voor dunwandige componenten. | Controle van de bewerkingstemperatuur, stabiliseren van de machineomstandigheden, en optimaliseer de koelvloeistofstroom. |
| Braamvorming | Bramen in of rond de spuitopeningen kunnen de vloeistofstroom verstoren en de spuiteigenschappen veranderen. | Pas precisieontbramen toe, ultrasone reiniging, of elektropolijstprocessen. |
| Oppervlakteverontreiniging | Achtergebleven deeltjes of bewerkingsvloeistoffen kunnen de reinheid bij precisietoepassingen beïnvloeden. | Implementeer reinigingsprocedures en gecontroleerde verpakking. |
Precisiecontrole bij bewerking van interne stroomkanalen
De interne structuur van een spuitmond speelt een beslissende rol in het vloeistofgedrag.
Bijvoorbeeld, wervelmondstukken zijn afhankelijk van nauwkeurig bewerkte interne kamers om een roterende stroming te genereren, terwijl verstuivingsmondstukken een zorgvuldig gecontroleerde openingsgeometrie vereisen om consistente druppelgroottes te produceren.
Tijdens CNC-bewerkingen, fabrikanten moeten verschillende kritische parameters beheersen:
- Openingsdiameter en geometrie: Bepaalt de stroomsnelheid en de spuitverdeling.
- Concentriciteit tussen inlaat en uitlaat: Zorgt voor een gelijkmatige vloeistofafvoer.
- Interne oppervlakteruwheid: Vermindert turbulentie en drukverlies.
- Kanaalafmetingen: Regelt de snelheid, mengefficiëntie, en vernevelingsprestaties.
Voor krachtige toepassingen, aanvullende processen zoals precisieslijpen, elektrolytisch polijsten, of stroomkalibratie kan worden toegepast om de betrouwbaarheid van het mondstuk verder te verbeteren.
4. Materialen gebruikt voor CNC-gefreesde spuitmonden
Materiaalkeuze is een van de meest kritische beslissingen bij de productie van spuitmonden op maat, omdat spuitmonden vaak onder veeleisende omstandigheden werken, inclusief hogedruk, hoge temperatuur, schurende media, en corrosieve chemicaliën.
Het geselecteerde materiaal moet een passend evenwicht van corrosieweerstand bieden, mechanische sterkte, slijtvastheid, thermische stabiliteit, en bewerkbaarheid.
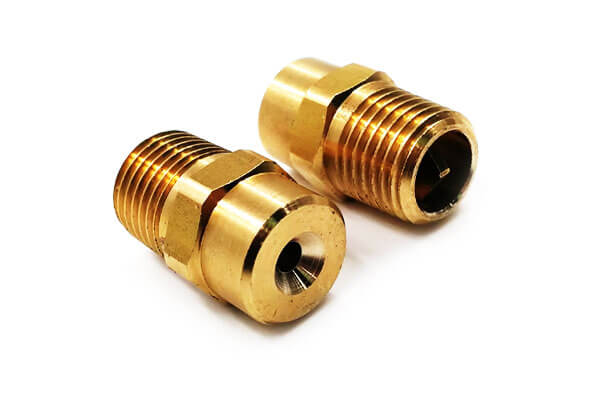
CNC-bewerking biedt uitstekende materiaalflexibiliteit, waardoor fabrikanten sproeikoppen kunnen produceren uit een breed scala aan metalen en technische kunststoffen.
De uiteindelijke materiaalkeuze is vooral afhankelijk van de werkomgeving, vloeiende kenmerken, bedrijfstemperatuur, druk eisen, en verwachte levensduur.
Gebruikelijke metalen materialen voor CNC-gefreesde spuitmonden
| Materiaal | Belangrijkste eigenschappen | Typische toepassingen |
| Roestvrij staal (304/316/316L) | Uitstekende corrosiebestendigheid, Goede mechanische kracht, hygiënische oppervlakte-eigenschappen, en compatibiliteit met veel chemicaliën. 316L biedt verbeterde weerstand tegen chloride- en zure omgevingen. | Chemisch spuiten, voedselverwerking, farmaceutische apparatuur, waterbehandeling, reinigingssystemen. |
| Messing | Uitstekende bewerkbaarheid, goede slijtvastheid, stabiele maatnauwkeurigheid, en relatief lage kosten. | Algemeen industrieel spuiten, koelsystemen, smeermondstukken, agrarische toepassingen. |
| Aluminium legeringen (6061, 7075, enz.) | Lichtgewicht, goede bewerkbaarheid, hoge sterkte-gewichtsverhouding, en geschikt voor het anodiseren van oppervlaktebescherming. | Lucht- en ruimtevaartcomponenten, lichtgewicht spuitapparatuur, draagbare systemen. |
| Koperlegeringen / Bronzen | Uitstekende thermische geleidbaarheid, corrosiebestendigheid, en weerstand tegen bepaalde chemische omgevingen. | Koelmondstukken, warmteoverdrachtsystemen, gespecialiseerde industriële apparatuur. |
Titanium legeringen (Ti-6Al-4V) |
Uitstekende sterkte-gewichtsverhouding, uitstekende corrosieweerstand, en geschikt voor hoge temperaturen. | Spuitsystemen voor de lucht- en ruimtevaart, mariene omgevingen, chemische verwerkingsapparatuur. |
| Op nikkel gebaseerde legeringen (Inconel, Hastelloy) | Uitzonderlijke weerstand tegen oxidatie, hoge temperaturen, en agressieve chemicaliën. | Oven spuiten, chemische reactoren, toepassingen bij extreme temperaturen. |
| Gereedschapsstaal / Gehard staal | Hoge hardheid, uitstekende slijtvastheid, en geschikt voor omgevingen met schurende vloeistoffen. | Schuurstraalsproeiers, slijtvaste industriële spuitsystemen. |
Technische kunststoffen voor speciale toepassingen
Hoewel metalen materialen de industriële spuitmondproductie domineren, CNC-bewerking maakt ook de productie mogelijk van kunststof spuitmonden voor toepassingen die chemische bestendigheid vereisen, elektrische isolatie, of lichtgewicht constructies.
| Materiaal | Kenmerken | Toepassingen |
| PTFE (Teflon) | Uitstekende chemische weerstand, lage wrijving, en breed temperatuurbereik. | Zeer corrosieve chemische spuitsystemen. |
| KIJKJE | Hoge sterkte, uitstekende temperatuurbestendigheid, en chemische stabiliteit. | Halfgeleiderapparatuur, ruimtevaartsystemen, precisie chemische toepassingen. |
| POM (Acetaal) | Goede maatvastheid, lage wrijving, en gemakkelijke bewerking. | Lagedrukvloeistofsystemen en algemene industriële toepassingen. |
| Nylon | Lichtgewicht, slagvast, en zuinig. | Landbouwspuitapparatuur en consumententoepassingen. |
5. Soorten spuitmonden vervaardigd door CNC-bewerking
Dankzij CNC-bewerking kunnen fabrikanten een breed scala aan op maat gemaakte sprays produceren mondstuk ontwerpen.
In tegenstelling tot standaard gegoten of in massa geproduceerde mondstukken, CNC-gefreesde spuitmonden kunnen worden geoptimaliseerd voor specifieke stromingseigenschappen, spuitpatronen, drukomstandigheden, en installatievereisten.
De belangrijkste typen mondstukken zijn onder meer:
| Mondstuktype | Werkingsprincipe | Belangrijkste kenmerken | Typische toepassingen |
| Platte spuitspuitspuit | De vloeistof komt via een langwerpige opening naar buiten en creëert een waaiervormig spuitpatroon. | Uniforme dekking, gecontroleerde spuitbreedte, efficiënte oppervlaktedekking. | Coatingsystemen, reinigingsapparatuur, landbouw spuiten. |
| Sproeikoppen met volledige kegel | De interne wervelkamer produceert een cirkelvormig sproeipatroon met druppels verdeeld over het gehele kegelgebied. | Hoge stroomcapaciteit en uitstekende dekking. | Koelsystemen, stofonderdrukking, chemisch spuiten. |
| Holle kegelsproeiers | Genereert een ringvormig sproeipatroon met geconcentreerde druppels nabij het buitenste gebied. | Uitstekende verneveling en fijne druppeltjes. | Luchtbevochtiging, gaskoeling, bestrijding van vervuiling. |
Verstuivende spuitmonden |
Maakt gebruik van druk, lucht, of ultrasone energie om vloeistof in fijne druppeltjes te breken. | Produceert zeer kleine druppelgroottes en nauwkeurige spuitcontrole. | Brandstofsystemen, industriële coating, verbrandingsapparatuur. |
| Airless spuitmonden | Vloeistofstroom onder hoge druk zorgt voor verneveling zonder externe lucht. | Hoog rendement en minder overspray. | Schilderen, beschermende coatings, oppervlakte behandeling. |
| Vernevelingssproeiers | Produceert extreem fijne waterdruppels door kleine precisie-openingen. | Laag waterverbruik en effectieve koeling. | Kassen, bevochtiging, koelsystemen. |
Straalmondstukken |
Produceert een geconcentreerde, snelle vloeistofstroom. | Hoge slagkracht en gericht spuiten. | Schoonmaak, hulp bij het snijden, industrieel wassen. |
| Wervelmondstukken | Interne kanalen genereren roterende vloeistofbeweging vóór afvoer. | Verbeterde verneveling en uniforme sprayverdeling. | Verbrandingssystemen, koeling, chemische processen. |
| Mondstukken met meerdere gaten | Meerdere precisieopeningen zorgen voor meerdere spuitstromen. | Aangepaste stroomverdeling en dekking. | Reiniging van halfgeleiders, precisie productie. |
6. Belangrijkste factoren die de prestaties van de spuitmond beïnvloeden
| Factor | Impact op de prestaties | Ontwerpoverweging |
| Grootte van de opening | Bepaalt de stroomsnelheid en druppelgrootte. | Precisiebewerking tot ±0,005 mm. |
| Vorm van opening | Beïnvloedt het spuitpatroon en de verneveling. | Scherpgerand of afgerond; ontwerp op maat. |
| Intern stroompad | Beïnvloedt turbulentie en drukval. | Gladde oppervlakken; geoptimaliseerde geometrie. |
| Oppervlakteafwerking | Beïnvloedt stromingsweerstand en verneveling. | Ra ≤0,8 µm voor kritische oppervlakken. |
| Druk | Bepaalt de stroomsnelheid en druppelgrootte. | Ontworpen voor een specifiek drukbereik. |
Vloeibare viscositeit |
Beïnvloedt de stroomsnelheid en verneveling. | Houd bij het ontwerp rekening met vloeistofeigenschappen. |
| Vloeistoftemperatuur | Beïnvloedt de viscositeit en materiaalcompatibiliteit. | Selecteer het juiste materiaal en ontwerp. |
| Materiaalcompatibiliteit | Beïnvloedt de corrosieweerstand en levensduur. | Selecteer de juiste legering of coating. |
| Verbindingstype | Heeft invloed op de installatie en afdichting. | NPT, BSP, flens, of op maat. |
7. CNC-bewerkingstoleranties en kwaliteitsnormen voor spuitmonden
Omdat sproeikoppen het vloeistofgedrag rechtstreeks regelen, De productieprecisie is veeleisender dan die van veel conventionele mechanische componenten.
Een strakke maatvoering zorgt voor stabiele spuitpatronen, nauwkeurige stroomsnelheden, en consistente prestaties.
Typische toleranties voor CNC-bewerking
| Functie | Typische precisievereiste |
| Externe afmetingen | ±0,01 mm tot ±0,05 mm, afhankelijk van de componentgrootte |
| Precisie openingsdiameter | ±0,005 mm of hogere nauwkeurigheid voor kritische toepassingen |
| Nauwkeurigheid van de positie van het gat | ± 0,01 mm |
| Nauwkeurigheid van schroefdraad | Volgens ISO, NPT, BSP, of aangepaste standaarden |
| Oppervlakteruwheid | Ra 0,4–1,6 μm voor precisiestroomoppervlakken |
| Concentriciteit | Meestal binnen 0,005–0,01 mm |
De werkelijke toleranties zijn afhankelijk van de spuitmondgrootte, materiaal, bewerkingsproces, en applicatie -eisen.
Kwaliteitsinspectiemethoden
Professionele fabrikanten van CNC-spuitmonden passen meerdere inspectiemethoden toe om de betrouwbaarheid van het product te garanderen.
| Inspectiemethode | Doel |
| Coördinatie meetmachine (CMM) | Meet maatnauwkeurigheid, positie tolerantie, en geometrische kenmerken. |
| Optische meting | Inspecteert microgaten, randen, en complexe kleine functies. |
| Oppervlakteruwheid testen | Controleert de interne en externe oppervlakteafwerking. |
| Draadinspectie | Zorgt voor nauwkeurige verbindings- en afdichtingsprestaties. |
| Druktest | Bevestigt structurele integriteit en lekweerstand. |
| Stromingstesten | Valideert het werkelijke debiet, hoek spuiten, en drukprestaties. |
8. Toepassingen van op maat gemaakte CNC-bewerkingssproeiers
Op maat gemaakte, CNC-gefreesde spuitmonden worden veel gebruikt in industrieën waar nauwkeurige vloeistofcontrole plaatsvindt, consistente sprayverdeling, en betrouwbaarheid op lange termijn zijn essentieel.
Vergeleken met standaard commerciële sproeiers, op maat gemaakte CNC-spuitmonden kunnen worden ontworpen volgens specifieke bedrijfsomstandigheden, inclusief druk, temperatuur, vloeiende kenmerken, installatievereisten, en spuitprestatiedoelstellingen.

Industriële reiniging en oppervlaktebehandeling
Industriële reinigingssystemen vereisen sproeiers die een stabiele spuitdekking en voldoende slagkracht kunnen leveren.
CNC-gefreesde mondstukken worden vaak gebruikt in hogedrukreinigingsapparatuur, wassystemen voor componenten, en oppervlaktevoorbereidingsprocessen.
Typische toepassingen zijn onder meer:
- Reiniging van auto-onderdelen;
- Precisie wassen van componenten;
- Voorbereiding van metalen oppervlakken;
- Reiniging van industriële apparatuur;
- Reiniging van halfgeleiderwafels.
Chemische verwerking en industriële productie
CNC-gefreesde spuitmonden vervaardigd uit materialen zoals 316 roestvrij staal, titaniumlegeringen, of Hastelloy bieden uitstekende weerstand tegen corrosie en chemische aantasting.
Veel voorkomende toepassingen zijn onder meer:
- Chemische spuitsystemen;
- Reactorkoeling;
- Gaswasapparatuur;
- Neutralisatiesystemen;
- Distributie van procesvloeistoffen.
Auto- en transportindustrie
In de automobielindustrie, spuitmonden zijn essentiële componenten bij coating, koeling, smering, en reinigingsprocessen.
Er worden uiterst nauwkeurige CNC-spuitmonden gebruikt:
- Autolaksystemen;
- Motorkoelsystemen;
- Smeerapparatuur;
- Ruitensproeiersystemen;
- Batterijkoelsystemen voor elektrische voertuigen.
Aerospace- en verdedigingstoepassingen
Lucht- en ruimtevaartsystemen vereisen uiterst betrouwbare componenten die onder strikte prestatie-eisen kunnen werken.
Er worden CNC-gefreesde sproeikoppen gebruikt:
- Brandstofinjectiesystemen;
- Motorkoelsystemen;
- Hydraulische spuitsystemen;
- Apparatuur voor thermisch beheer.
Voedsel, Farmaceutisch, en medische industrieën
Industrieën waar voedingsmiddelen en medische producten betrokken zijn, vereisen strikte hygiënenormen en controle op besmetting.
CNC-gefreesde roestvrijstalen spuitmonden hebben een breed scala aan toepassingen, erbij betrekken:
- Voedselwassystemen;
- Apparatuur voor spraysterilisatie;
- Farmaceutische coatingsystemen;
- Reiniging ter plaatse (CIP) systemen.
Productie van halfgeleiders en elektronica
De productie van halfgeleiders vereist een uiterst nauwkeurige vloeistofcontrole, omdat verontreiniging en variatie in afmetingen de productkwaliteit kunnen beïnvloeden.
Hiervoor worden CNC-gefreesde micro-nozzles gebruikt:
- Wafel schoonmaken;
- Chemische dosering;
- Precisiekoeling;
- Ultraschone spuitsystemen.
Landbouw- en milieutoepassingen
Op maat gemaakte sproeikoppen spelen ook een belangrijke rol in landbouw- en milieusystemen.
Toepassingen omvatten:
- Spuiten van landbouwpesticiden;
- Irrigatiesystemen;
- Stofonderdrukking;
- Luchtbevochtiging;
- Koeltorens.
9. Prestatievergelijking: CNC-gefreesd versus. Verloren was-gietmondstukken
Sproeikoppen kunnen via verschillende metaalbewerkingsprocessen worden vervaardigd, waaronder CNC-bewerking En verloren was gieten (investeringsgieten) zijn twee veelgebruikte oplossingen voor industriële toepassingen.
Beide processen zijn in staat hoogwaardige mondstukcomponenten te produceren, maar ze hebben verschillende voordelen, afhankelijk van de complexiteit van het ontwerp, productievolume, materiële vereisten, en prestatieverwachtingen.
| Prestatiefactor | CNC-gefreesde spuitmonden | Lost-Wax-spuitmonden voor gieten |
| Productieprincipe | Door draaien wordt materiaal nauwkeurig uit de metaalvoorraad verwijderd, frezen, boren, en afwerkingswerkzaamheden | Gesmolten metaal wordt in een keramische mal gegoten die is vervaardigd uit een waspatroon |
| Dimensionale nauwkeurigheid | Extreem hoge nauwkeurigheid, typisch ±0,005 mm voor kritische kenmerken | Over het algemeen CT4-CT7 giettolerantiebereik afhankelijk van maat en legering |
| Oppervlakteafwerking | Uitstekende oppervlaktekwaliteit; Ra 0,4–1,6 μm haalbaar na precisiebewerking en polijsten | Goede as-cast-afwerking; vereist doorgaans secundaire bewerking voor het afdichten van oppervlakken en precisiegaten |
| Precisie van de opening | Superieure mogelijkheden voor kleine en complexe spuitopeningen, inclusief micro-openingen hieronder 0.5 mm | Geschikt voor grotere doorgangen; microgaten vereisen meestal nabewerking |
| Nauwkeurigheid van het interne stroomkanaal | Uitstekende controle van de interne geometrie door middel van boren, ruimen, EDM, en meerassige bewerking | Complexe interne doorgangen mogelijk, maar dimensionale controle is een grotere uitdaging |
Ontwerpflexibiliteit |
Hoge flexibiliteit; snelle aanpassing zonder gereedschapswisselingen | Vereist waspatroon- en malaanpassingen voor ontwerpwijzigingen |
| Complexe geometriemogelijkheden | Beste voor precisiefuncties, dunne muren, en machinaal bewerkte interne structuren | Uitstekend geschikt voor complexe externe geometrieën met bijna-netvorm |
| Materiaal opties | Geschikt voor roestvrij staal, messing, aluminium, titanium, nikkel legeringen, en technische kunststoffen | Brede compatibiliteit met legeringen, vooral roestvrij staal, hittebestendige legeringen, en corrosiebestendige materialen |
| Geschiktheid voor productievolumes | Ideaal voor prototypes, op maat gemaakte onderdelen, en productie van kleine tot middelgrote batches | Voordeliger voor productie van middelgrote tot grote volumes |
| Doorlooptijd | Korte ontwikkelingscyclus; onderdelen kunnen na goedkeuring van de tekening vaak snel worden geproduceerd | Langere initiële voorbereiding door gereedschaps- en matrijzenproductie |
Investering in gereedschap |
Geen speciaal gereedschap vereist | Vereist wasgereedschap en voorbereiding van keramische mallen |
| Kostenefficiëntie | Voordeliger voor kleine hoeveelheden en sterk op maat gemaakte ontwerpen | Lagere eenheidskosten voor productie van grote volumes |
| Dimensionale consistentie tussen batches | Uitstekend dankzij de herhaalbaarheid van het CNC-programma | Goede naprocesstabilisatie, maar beïnvloed door castingvariabelen |
| Vereisten voor nabewerking | Meestal minimaal behalve oppervlaktebehandeling of afwerking | Vereist vaak bewerking van kritische afmetingen, draden, en afdichtingsgebieden |
Hybride productie: Combinatie van gieten en CNC-bewerking
In veel veeleisende toepassingen, de optimale oplossing is niet kiezen tussen gieten en machinaal bewerken, maar het combineren van beide technologieën.
Een gebruikelijk hybride proces omvat:
- Investeringsgieten om het bijna-netvormige mondstuklichaam te produceren.
- CNC-bewerking om kritische functionele gebieden af te werken.
- Precisieboren of EDM om nauwkeurige spuitopeningen te produceren.
- Oppervlaktebehandeling om de corrosieweerstand of slijtageprestaties te verbeteren.
Deze aanpak combineert de geometrische flexibiliteit en materiaalefficiëntie van gieten met de precisie van CNC-bewerking.
Bijvoorbeeld, een roestvrijstalen industriële spuitmond kan gegoten worden om een complexe buitenbehuizing te creëren, terwijl CNC-bewerking wordt toegepast op de inlaatdraden, Zegeling van gezichten, en spuitopeningen waar maatnauwkeurigheid de prestaties rechtstreeks beïnvloedt.
10. Op maat gemaakte spuitmondoplossingen van DEZE CNC Machining
DEZE CNC Machining is gespecialiseerd in nauwkeurig bewerkte, op maat gemaakte spuitmonden voor veeleisende industriële toepassingen.
Neem contact met ons op tot op maat gemaakte sproeikoppen!
| Vermogen | Details |
| Materialen | Roestvrij staal (304, 316, 316L, 17--4ph), messing, bronzen, aluminium, titanium, Hastelloy, Inconel, KIJKJE, PTFE. |
| Bewerking | CNC-draaien (enkel- en meerassig); 3‑, 4‑, en 5-assig CNC-frezen; microboren (0.05 mm+). |
| Toleranties | ± 0,005 mm (kritische kenmerken); ± 0,01 mm (algemeen). |
| Oppervlakteafwerking | Zoals machinaal bewerkt (RA 0,4-1,6 µm); gepolijst; elektrolytisch gepolijst; geanodiseerd; verguld; gecoat. |
| Kwaliteit | ISO 9001:2015 gecertificeerd; 100% inspectie. |
| Doorlooptijd | Prototypes: 3–7 dagen; Productie: 1–3 weken. |
| Maatwerk | Aangepaste openingsgrootte, spuitpatroon, verbindingstype, materiaal, oppervlakteafwerking. |
11. Conclusie
Op maat gemaakte spuitmonden zijn een onvermijdelijke trend naarmate industriële processen specialer worden en de prestatie-eisen strenger worden.
CNC-bewerking, met zijn combinatie van precisie op micronniveau, breed materiaalaanpassingsvermogen en gereedschapsvrije flexibele productie, heeft zichzelf bewezen als de optimale productieoplossing voor op maat gemaakte spuitmonden met een laag tot middelgroot volume.
Professionele fabrikanten van CNC-bewerkingsmondstukken doen meer dan alleen maar metaal snijden: ze integreren vloeistofdynamica-engineering, materiaalwetenschappelijke expertise en rigoureuze prestatievalidatie om complete toepassingsspecifieke oplossingen te leveren.
Naarmate de industriële modernisering de verwachtingen op het gebied van de efficiëntie en betrouwbaarheid van spuitsystemen blijft verhogen, Op maat gemaakte CNC-spuitmonden zullen standaardcatalogusproducten vervangen in een steeds groter aantal nichetoepassingen, het wordt een technologie die geavanceerde precisievloeistofsystemen mogelijk maakt.
Veelgestelde vragen
Kan CNC-bewerking microsproeikoppen produceren??
Ja. CNC-precisiebewerking, micro-boren, EDM, en gespecialiseerde afwerkingstechnologieën kunnen zeer kleine spuitopeningen produceren voor toepassingen die fijne verneveling of nauwkeurige vloeistofregeling vereisen.
Wat is de typische tolerantie voor een CNC-gefreesd spuitmondstuk?
±0,005 mm voor kritische kenmerken zoals openingsdiameter en rondheid. Algemene toleranties zijn ±0,01–0,02 mm.
Welk materiaal is het beste voor toepassingen met hoge corrosie?
Roestvrij staal 316L, Hastelloy, of titanium worden aanbevolen voor omgevingen met hoge corrosie. Voor extreme zuurbestendigheid, Legering 20 of Hastelloy C‑276 kan vereist zijn.
Hoe specificeer ik een spuitmond op maat??
Geef het vereiste debiet op, druk, spuitpatroon (volledige kegel, holle kegel, platte ventilator, enz.), druppelgrootte, vloeibare eigenschappen, materiaal, verbindingstype, en eventuele speciale vereisten. Een CAD-tekening of schets is nuttig.
Wat is de typische levertijd voor op maat gemaakte CNC-gefreesde spuitmonden?
Prototypes: 3–7 dagen; Productie: 1–3 weken, afhankelijk van complexiteit en kwantiteit.
Welke oppervlakteafwerkingen zijn beschikbaar voor CNC-gefreesde spuitmonden?
Zoals machinaal bewerkt (RA 0,4-1,6 µm), gepolijst, elektrolytisch gepolijst, geanodiseerd, verguld (nikkel, chroom, zilver), en gecoat (PTFE, PVD).