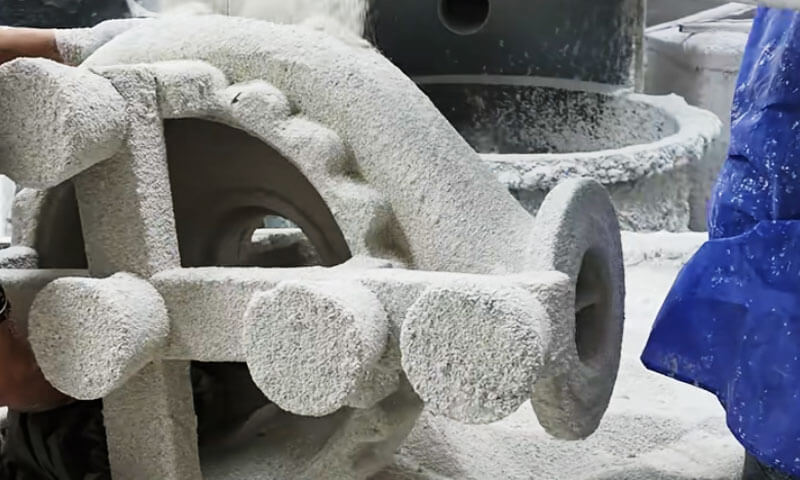
Dalam pemutus pelaburan silika sol, corak lilin adalah penjaga pintu pertama ketepatan dimensi. Jika coraknya herot, setiap langkah hiliran mewarisi ralat—dimensi cangkang, dimensi logam, dan pemasangan patut.
Saya telah melihat tuangan ditolak untuk variasi ketebalan dinding, membongkok, kesipian, dan ketidakpadanan pemasangan, dan mengesan punca kembali kepada corak lilin yang bergerak beberapa persepuluh milimeter selepas lontar.
Lilin adalah bahan termoplastik. Ia sensitif kepada suhu, tekanan, kadar penyejukan, kaedah lontar, tekanan pemasangan pokok, dan persekitaran penyimpanan.
Herotan jarang sekali menjadi masalah faktor tunggal. Ia biasanya hasil daripada beberapa ralat kecil yang terkumpul: acuan yang terlalu sejuk, corak yang disusun terlalu cepat, kimpalan yang terlalu panas, atau tempat penyimpanan yang terdedah kepada cahaya matahari.
Artikel ini mengkaji punca utama herotan corak lilin dalam tuangan pelaburan sol silika, menerangkan bagaimana kecacatan ini menjejaskan kualiti tuangan hiliran, dan membentangkan langkah pencegahan praktikal berdasarkan pengalaman pengeluaran.
1. Apakah Herotan Corak Lilin dalam Tuangan Pelaburan?
Herotan corak lilin merujuk kepada sebarang perubahan dimensi atau geometri yang tidak diingini yang berlaku antara suntikan lilin dan penyediaan pokok lilin yang dipasang untuk bangunan cangkerang seramik.
Corak pada mulanya mungkin kelihatan boleh diterima selepas demolding tetapi secara beransur-ansur berkembang lentur, berpusing, Warpage, atau sisihan dimensi semasa penyejukan, pengendalian, perhimpunan, atau penyimpanan.
Beberapa herotan kelihatan serta-merta, manakala yang lain cukup halus untuk melarikan diri daripada pemeriksaan visual tetapi masih menjejaskan pemutus akhir.

Bentuk Biasa Herotan Corak Lilin
| Jenis herotan | Tipikal penampilan | mungkin kesan pada The muktamad Casting |
| Warpage | Permukaan rata menjadi melengkung atau tidak rata | Sisihan kerataan dan masalah pemasangan |
| Membongkok | Bahagian panjang atau langsing menyimpang dari paksi asalnya | Kelurusan dan kesilapan kedudukan |
| Memusing | Bahagian yang berbeza berputar secara relatif antara satu sama lain | Sisihan sudut dan penjajaran yang lemah |
| Pengecutan Penyimpangan | Penguncupan dimensi tidak sekata merentas corak | Variasi dimensi dan sisihan geometri tempatan |
| Sipi | Ciri tengah atau bukaan beralih dari kedudukan yang dimaksudkan | Kegagalan ketepatan dan toleransi kedudukan |
| Tempatan lekukan | Kawasan permukaan menjadi tertekan oleh tekanan atau lonjakan yang tidak betul | Sisihan profil permukaan dan bahagian dinding yang tidak rata |
| Perhimpunan Penyimpangan | Corak individu bergerak atau berubah bentuk semasa mengimpal lilin | Jarak komponen dan geometri pokok yang salah |
Kecacatan ini mungkin berlaku secara bebas, tetapi dalam pengeluaran sebenar mereka sering bertindih.
Contohnya, panjang, corak nipis pada mulanya mungkin bengkok sedikit semasa demolding, kemudian mengembangkan lengkungan tambahan apabila diletakkan di bawah tekanan semasa penyimpanan. Selepas kimpalan lilin, ubah bentuk terkumpul mungkin menjadi lebih ketara.
Tiga Kategori Utama Herotan Corak Lilin
Untuk analisis pengeluaran, adalah berguna untuk mengklasifikasikan herotan corak lilin kepada tiga kategori:
- Ubah bentuk acuan: Herotan yang disebabkan oleh parameter suntikan yang tidak stabil, suhu acuan tidak sekata, tekanan pegangan yang tidak mencukupi, atau pengisian acuan yang tidak betul.
- Penyejukan dan ubah bentuk pengecutan: Perubahan dimensi yang disebabkan oleh penyejukan tidak seragam, tekanan sisa, pemejalan yang tidak lengkap, dan penguncupan tidak sekata.
- Ubah bentuk tegasan selepas acuan: Herotan diperkenalkan semasa merobohkan, perhimpunan lilin, pengendalian, pengangkutan, atau penyimpanan.
Klasifikasi ini membantu jurutera mengenal pasti dari mana kecacatan berasal dan mewujudkan langkah pembetulan pada peringkat proses yang sesuai.
Perkara penting ialah herotan corak lilin dan pengecutan tuangan bukanlah fenomena yang sama.
Pengecutan pemejalan logam dan kelakuan cangkerang seramik juga boleh menjejaskan dimensi tuangan.
Walau bagaimanapun, corak lilin yang herot mewujudkan geometri awal yang salah, menjadikannya lebih sukar untuk mencapai dimensi tuangan yang diperlukan melalui pelarasan proses hiliran.
2. Cara Herotan Corak Lilin Mempengaruhi Kualiti Tuangan Akhir
Ketepatan corak lilin secara langsung mempengaruhi geometri rongga cengkerang seramik. Semasa pembinaan cangkang, pemasangan lilin berulang kali disalut, stucco, dan dikeringkan.
Setelah dewaxing dan penembakan selesai, cangkerang seramik mengekalkan geometri rongga yang asalnya ditakrifkan oleh corak lilin, tertakluk kepada perubahan dimensi berkaitan prosesnya sendiri.
Akibatnya, corak lilin yang herot boleh mencipta kecacatan yang kekal walaupun semasa membuat cangkerang, lebur, dan penuangan sebaliknya dikawal dengan baik.
Ketepatan Dimensi dan Toleransi Geometri
Corak lilin yang bengkok atau berpintal boleh menyebabkan penyelewengan dalam kelurusan, kebosanan, Parallelism, konsentrik, dan hubungan kedudukan.
Untuk komponen ketepatan, walaupun sisihan awal yang kecil boleh mengakibatkan tuangan siap jatuh di luar toleransi lukisan.
Ketebalan Dinding Tidak Sekata
Apabila corak mengandungi dinding nipis, bahagian melengkung, atau laluan dalaman, ubah bentuk tempatan boleh mengubah geometri dinding yang dimaksudkan.
Ini boleh menyebabkan ketebalan bahagian logam yang tidak konsisten dan menjejaskan berat komponen, kekuatan, elaun pemesinan, atau prestasi berfungsi.
Masalah Pemasangan dan Kelengkapan
Corak lilin yang herot boleh menyebabkan lubang pelekap, bebibir, bos, dan permukaan mengawan menjadi tidak sejajar.
Masalah sedemikian amat serius untuk tuangan pelaburan yang memerlukan pemesinan atau pemasangan CNC berikutnya dengan komponen lain.
Peningkatan Kadar Kerja Semula dan Scrap
Kesilapan pengeluaran biasa ialah menemui masalah dimensi hanya selepas pemeriksaan penuangan.
Pada masa itu, kos penyediaan lilin, bangunan cangkerang, lebur, mencurahkan, memotong, dan penamat telah pun ditanggung.
Oleh itu, mengawal ubah bentuk corak lilin pada permulaan proses adalah jauh lebih menjimatkan daripada cuba membetulkan kecacatan tuangan yang terhasil..
3. Punca Utama Herotan Corak Lilin
Herotan corak lilin jarang terhasil daripada satu parameter operasi.
Dalam kebanyakan kes, ia berkembang melalui interaksi keadaan suntikan, suhu acuan, tingkah laku penyejukan, kuasa merobohkan, operasi pemasangan, dan persekitaran penyimpanan.
Faktor-faktor berikut patut diberi perhatian khusus semasa pengeluaran.
Parameter Suntikan Lilin Tidak Stabil
Suntikan lilin adalah peringkat pertama di mana ketidakstabilan dimensi boleh diperkenalkan, suhu lilin, Tekanan suntikan, menahan tekanan, dan masa penahanan mesti dikawal dalam tetingkap proses yang ditetapkan.
Suhu lilin yang terlalu tinggi
Apabila suhu lilin terlalu tinggi, kelikatannya berkurangan dan kebolehalirannya meningkat.
Walaupun ini pada mulanya boleh meningkatkan pengisian acuan, corak boleh mengalami penguncupan haba yang lebih besar selepas suntikan.
Bahagian tebal mungkin mengambil masa lebih lama untuk stabil, dan corak mungkin terus mengecut atau berubah bentuk selepas merobohkan.
Suhu lilin yang tinggi juga boleh meningkatkan perbezaan suhu antara lilin yang disuntik dan acuan, menjadikan tingkah laku penyejukan lebih sukar dikawal.
Suhu lilin yang terlalu rendah
Apabila suhu lilin terlalu rendah, kelikatan meningkat dan rintangan aliran menjadi lebih tinggi. Lilin mungkin tidak mengisi bahagian nipis, saluran sempit, atau rongga acuan kompleks sepenuhnya.
Pengisian yang tidak sekata dan pemejalan pramatang boleh mewujudkan kepekatan tegasan dalaman, yang kemudiannya mungkin kelihatan sebagai lentur atau melengkung.
Tekanan suntikan atau penahanan yang tidak mencukupi
Jika tekanan suntikan tidak mencukupi, lilin mungkin gagal memenuhi keseluruhan rongga. Yang lebih penting, tekanan pegangan atau masa penahanan yang tidak mencukupi boleh menghalang pampasan berkesan untuk pengecutan apabila lilin menjadi sejuk.
Bahagian tebal mungkin mengalami pengecutan atau lekukan setempat, manakala kawasan berbeza menguncup tidak sekata.
Tetapan proses tidak stabil
Dalam banyak bengkel, operator melaraskan tekanan suntikan, suhu lilin, atau menahan masa mengikut pengalaman peribadi.
Ini mewujudkan variasi yang tidak perlu antara kelompok dan mengalihkan ciri dimensi corak.
Dalam pengalaman saya, salah satu penambahbaikan yang paling berkesan ialah mewujudkan dan mendokumenkan julat parameter suntikan yang layak untuk setiap produk.
Operator harus mengikut tetapan yang diluluskan dan bukannya membuat pelarasan yang tidak direkodkan semasa pengeluaran rutin.
Suhu Acuan Tidak Sekata
Suhu acuan berkait rapat dengan tingkah laku penyejukan lilin. Jika acuan terlalu sejuk, lilin boleh memejal dengan cepat berhampiran permukaan rongga manakala kawasan dalaman kekal panas.
Jika kawasan acuan yang berbeza mempunyai suhu yang berbeza dengan ketara, permukaan hadapan dan belakang corak mungkin mengecut pada kadar yang berbeza.
Ini adalah punca biasa sisihan kerataan dan lencongan tidak simetri.
Contohnya, yang besar, corak lilin rata mungkin kelihatan boleh diterima secara dimensi serta-merta selepas merobohkan tetapi secara beransur-ansur membentuk profil melengkung kerana kedua-dua belahnya mengalami keadaan penyejukan yang berbeza.
Panjang, corak nipis sangat terdedah kerana perbezaan kecil dalam pengecutan boleh menghasilkan lenturan yang ketara.
Kawalan praktikal termasuk:
- Panaskan acuan dan biarkan ia mencapai suhu operasi yang stabil sebelum pengeluaran.
- Elakkan memulakan pengeluaran dengan acuan sejuk melainkan spesifikasi proses secara jelas membenarkannya.
- Pantau suhu acuan di lokasi yang mewakili dan bukannya bergantung pada satu titik pengukuran.
- Periksa ketekalan suhu antara bahagian acuan dan antara kawasan rongga tebal dan nipis.
- Selepas menghasilkan beberapa corak, laraskan keadaan penyejukan apabila perlu untuk mengelakkan kenaikan suhu acuan yang berlebihan.
- Kekalkan kitaran pengeluaran yang stabil untuk meminimumkan turun naik suhu antara tangkapan berturut-turut.
Objektifnya bukan semata-mata untuk mengekalkan suhu acuan tetap. Ia adalah untuk mewujudkan keadaan terma berulang di mana lilin mengisi, padu, dan kontrak secara konsisten.
Penyejukan dan Pengendalian Pramatang yang Tidak Mencukupi
Corak lilin tidak semestinya menjadi stabil dari segi dimensi serta-merta selepas ia meninggalkan acuan.
Permukaannya mungkin terasa tegang manakala kawasan dalaman kekal hangat dan terdedah kepada ubah bentuk.
Semasa peringkat ini, tegasan acuan sisa boleh beransur-ansur mengendur. Jika corak terdedah kepada tekanan luar atau sokongan tidak sekata, ia boleh mengalami ubah bentuk kekal.
Kesilapan bengkel biasa termasuk:
- Menyusun corak yang baru dirobohkan terus di atas satu sama lain.
- Meletakkan corak panjang secara menegak atau di sisinya.
- Corak bersandar pada peralatan atau rak penyimpanan.
- Meninggalkan bahagian nipis tidak disokong.
- Menggerakkan corak sebelum ia cukup sejuk.
- Membenarkan corak digantung dengan bebas di bawah beratnya sendiri.
Amalan ini boleh menghasilkan lenturan, berpusing, atau lekukan setempat dalam tempoh yang singkat.
Amalan yang disyorkan: Benarkan corak melengkapkan proses penyejukan dan penstabilannya sebelum pemeriksaan, perhimpunan, atau penyimpanan. Letakkannya rata dalam satu lapisan pada permukaan sokongan yang sesuai.
Untuk besar, berdinding nipis, atau corak memanjang, gunakan dulang penyejuk khusus, penyokong berbentuk, atau lekapan padanan kontur untuk mengekalkan geometri yang dimaksudkan sehingga corak mencapai suhu bilik.
Demolding dan Ejection yang tidak betul
Ubah bentuk mekanikal semasa pembongkaran adalah satu lagi punca masalah dimensi yang kerap.
Jika pin ejektor tidak sekata, kurang kedudukannya, atau tidak bergerak dengan lancar, corak mungkin mengalami daya tertumpu semasa lontar.
Kelajuan lontar yang berlebihan juga boleh menyebabkan lekukan setempat, membongkok, atau berpusing, terutamanya dalam komponen berdinding nipis.
Punca biasa termasuk:
- Ketinggian pin ejektor tidak sekata.
- Sokongan ejektor yang tidak mencukupi atau diedarkan dengan buruk.
- Pin ejektor yang melekat atau kembali tidak konsisten.
- Kelajuan lontar yang berlebihan atau kesan mengejut.
- Sudut draf yang tidak mencukupi.
- Lekatan lilin pada rongga acuan.
- Lilin sisa, burrs, atau pencemaran pada permukaan perpisahan.
Untuk corak langsing atau rapuh, penyingkiran manual yang agresif amat berisiko.
Menarik, berpusing, atau membengkokkan corak secara paksa untuk melepaskannya daripada acuan boleh menyebabkan ubah bentuk kecil yang sukar dikesan secara visual.
Untuk mengelakkan masalah ini, penyelenggaraan acuan hendaklah termasuk pemeriksaan tetap penjajaran ejektor, pergerakan pin, mekanisme pemulangan, dan kebersihan rongga.
Ejection harus lancar dan terkawal, sebaiknya menggunakan pergerakan berperingkat atau dikurangkan kelajuan di mana reka bentuk acuan membenarkannya.
Permukaan perpisahan juga mesti kekal bersih dan bebas daripada lilin atau burr terkumpul.
Corak yang dilepaskan dengan lancar mengalami kurang tekanan mekanikal dan lebih berkemungkinan mengekalkan geometri reka bentuknya.
Kimpalan Lilin dan Tekanan Pemasangan Pokok
Pemasangan corak lilin sering diabaikan semasa penyiasatan herotan.
Dalam pengeluaran sebenar, Walau bagaimanapun, corak yang melepasi pemeriksaan dimensi individu mungkin menjadi herot selepas dikimpal pada sistem sprue.
Kimpalan lilin memperkenalkan haba setempat. Jika suhu kimpalan terlalu tinggi atau masa pemanasan berlebihan, lilin di sekeliling boleh melembutkan dan kehilangan kekakuan.
Setelah corak sejuk, pengecutan tempatan dan tegasan sisa mungkin menariknya dari kedudukan asalnya.
Keadaan berikut berkemungkinan besar menyebabkan herotan pemasangan:
- Suhu kimpalan yang berlebihan.
- Pemanasan yang berpanjangan atau masa sentuhan.
- Titik kimpalan terletak pada dinding nipis atau bahagian struktur yang lemah.
- Kimpalan pekat di sekeliling satu sisi corak.
- Susunan corak yang terlalu padat.
- Corak menyentuh atau menekan antara satu sama lain.
- Sokongan tidak seimbang daripada sistem sprue.
- Menggerakkan atau menggetarkan pokok sebelum sambungan yang dikimpal telah sejuk.
Untuk pemasangan yang stabil, parameter kimpalan dan kaedah pengendalian hendaklah diseragamkan.
Titik kimpalan sebaiknya diletakkan pada tempat yang lebih tebal, bahagian yang lebih tegar daripada dinding nipis, rusuk yang sempit, atau ciri lama yang tidak disokong.
Pokok lilin juga harus mengekalkan jarak yang mencukupi antara corak. Kesesakan yang berlebihan mungkin menjimatkan ruang pada mulanya tetapi boleh menyebabkan tekanan sentuhan, merumitkan salutan cangkerang, dan meningkatkan risiko kerosakan semasa pengendalian.
Selepas kimpalan, pokok yang dipasang hendaklah diletakkan pada sokongan yang stabil dan dibiarkan sejuk secara semula jadi.
Elakkan pergerakan segera, getaran, menyusun, atau operasi lain yang boleh mengganggu geometri semasa sendi masih hangat.
Persekitaran Bengkel dan Keadaan Penyimpanan
Lilin sensitif terhadap suhu persekitaran. Walaupun selepas sejuk, ia boleh berubah bentuk secara beransur-ansur di bawah haba yang berterusan atau beban mekanikal.
Tingkah laku ini amat penting untuk corak besar, Komponen berdinding nipis, dan bahagian yang panjang.
Punca persekitaran yang berpotensi termasuk:
- Turun naik suhu siang ke malam yang ketara.
- Cahaya matahari langsung atau pendedahan kepada sumber pencahayaan yang kuat yang menghasilkan haba.
- Udara panas yang dilepaskan daripada peralatan pemanas atau mesin pengeluaran.
- Penyimpanan berhampiran relau, ketuhar, atau peralatan penghasil haba yang lain.
- Pengudaraan yang lemah atau pengumpulan suhu setempat.
- Penimbunan dan pemampatan jangka panjang.
Kawasan penyimpanan corak lilin yang sesuai hendaklah stabil pada suhu, berlorek, Bersih, dan bebas daripada sumber haba langsung.
Corak hendaklah dikelaskan mengikut jenis produk dan disimpan dengan cara yang menghalang sentuhan, mampatan, dan kesan tidak sengaja.
Corak yang menunggu pembinaan cangkerang seramik harus mengikut masuk pertama, prinsip pengurusan keluar dahulu.
Elakkan penyimpanan jangka panjang yang tidak perlu kerana pendedahan yang berpanjangan kepada keadaan persekitaran dan pemuatan yang berterusan boleh menjejaskan kestabilan dimensi secara beransur-ansur.
Struktur Acuan dan Reka Bentuk Penyejukan yang Tidak Sesuai
Beberapa masalah herotan tidak dapat diselesaikan melalui pelarasan pengendalian sahaja. Mereka berasal dari struktur acuan itu sendiri.
Acuan dengan saluran penyejukan yang kurang seimbang, lokasi pintu gerbang yang tidak sesuai, ketebalan dinding rongga tidak sekata, atau sokongan yang tidak mencukupi untuk bahagian corak langsing mungkin berulang kali menghasilkan corak yang tidak stabil.
Risiko reka bentuk biasa termasuk:
- Perbezaan ketara dalam ketebalan bahagian rongga.
- Panjang, geometri nipis dengan sokongan yang tidak mencukupi semasa lontar.
- Pemindahan haba tidak sekata antara kawasan acuan yang berbeza.
- Lokasi pintu gerbang yang menghasilkan pengisian yang tidak seimbang.
- Sudut draf yang tidak mencukupi atau geometri pelepasan sukar.
- Kedudukan ejector yang menumpukan daya pada kawasan lemah.
Untuk produk baru, isu-isu ini harus dinilai semasa reka bentuk acuan dan pengeluaran percubaan.
Bergantung kepada geometri, pelarasan ke lokasi pintu masuk, susunan saluran air penyejuk, struktur rongga, atau sistem lontar mungkin diperlukan.
4. Pengurusan Pengeluaran: Bina Sistem Kawalan Kualiti Corak Lilin Lengkap
Penambahbaikan proses individu berguna, tetapi pengeluaran pemutus pelaburan yang stabil memerlukan sistem pengurusan yang konsisten.
Kualiti corak lilin hendaklah dipantau daripada penyediaan bahan mentah melalui pemasangan pokok akhir.
Sistem kawalan praktikal harus merangkumi elemen berikut:
- Rekod parameter proses: Kekalkan tetapan suhu suntikan dan acuan yang diluluskan untuk setiap produk.
- Penyelenggaraan peralatan: Periksa peralatan suntikan secara berkala, sistem kawalan suhu, pin ejektor, dan permukaan acuan.
- Latihan operator: Pastikan pekerja memahami risiko pengendalian pramatang, pembongkaran yang tidak betul, dan haba kimpalan lilin yang berlebihan.
- Storan standard: Menubuhkan kawasan yang ditetapkan, lekapan sokongan yang sesuai, dan pengenalan produk yang jelas.
- Pemeriksaan dimensi: Tentukan dimensi kritikal dan kekerapan pemeriksaan mengikut keperluan produk.
- Pengurusan ketidakakuran: Rekodkan kecacatan herotan, mengenal pasti asal-usul proses mereka, dan mengesahkan tindakan pembetulan.
- Dokumentasi percubaan acuan: Kekalkan sampel percubaan yang diluluskan, tetapan proses, dan keputusan pemeriksaan dimensi sebagai rujukan pengeluaran.
Satu perincian yang patut ditekankan ialah pemeriksaan corak lilin tidak boleh dipisahkan daripada analisis kualiti tuangan hiliran.
Apabila tuangan selesai menunjukkan sisihan dimensi yang tidak dijangka, penyiasatan harus menjejaki keseluruhan sejarah pembuatan dan bukannya mengaitkan masalah dengan segera dengan penuangan atau pembuatan cangkerang.
Corak lilin hanyalah peringkat pertama pemutus pelaburan, tetapi ia juga merupakan salah satu peringkat yang paling berpengaruh untuk kawalan dimensi.
5. Kesimpulan
Herotan corak lilin adalah masalah pelbagai faktor yang melibatkan pengacuan suntikan, suhu acuan, penyejukan, merobohkan, kimpalan lilin, pengendalian, penyimpanan, dan reka bentuk alatan.
Corak yang boleh diterima secara dimensi sejurus selepas suntikan mungkin masih berubah bentuk semasa operasi berikutnya jika tegasan sisa tidak dilepaskan dengan betul atau daya luar tidak dikawal.
Dari perspektif jurutera pengeluaran, strategi pencegahan yang paling berkesan ialah mengawal keseluruhan proses pembuatan corak lilin.
Parameter suntikan standard mewujudkan titik permulaan yang stabil; penyejukan seragam dan sokongan yang betul membantu mengekalkan geometri; demolding terkawal dan kimpalan menghalang ubah bentuk mekanikal dan haba; dan keadaan penyimpanan yang sesuai mengurangkan perubahan dimensi secara beransur-ansur.
Untuk masalah yang berulang, struktur acuan dan pengesahan percubaan harus dikaji dan bukannya bergantung semata-mata pada pelarasan operator.
Ia juga penting untuk diingat bahawa kualiti tuangan akhir dipengaruhi oleh banyak faktor yang saling berkaitan, termasuk ketepatan corak lilin, sifat cangkerang seramik, Dewaxing, menembak, Komposisi aloi, lebur, mencurahkan, pemejalan, dan pemesinan seterusnya.
Tiada kawalan proses tunggal boleh menjamin kualiti tuangan dengan sendirinya.
Dalam tuangan pelaburan sol silika, perhatian yang konsisten terhadap butiran pengeluaran adalah perkara yang menjadikan ketepatan dimensi boleh berulang. Mencegah herotan corak lilin pada sumber adalah jauh lebih berkesan daripada cuba membetulkan akibatnya selepas tuangan logam.
Soalan Lazim
Apakah punca utama herotan corak lilin?
Punca utama termasuk suhu lilin yang tidak stabil dan tekanan suntikan, suhu acuan tidak sekata, penyejukan yang tidak mencukupi, pembongkaran yang tidak betul, haba kimpalan lilin yang berlebihan, keadaan penyimpanan yang tidak sesuai, dan reka bentuk acuan yang tidak mencukupi.
Dalam kebanyakan kes, beberapa faktor menyumbang kepada ubah bentuk akhir.
Mengapa corak lilin menjadi meleding selepas dibongkar?
Corak yang baru dirobohkan mungkin masih mengandungi tekanan acuan sisa dan mungkin tidak mencapai kestabilan dimensi.
Jika mereka disusun, diletakkan secara menegak, bersandar pada objek, atau disokong tidak sekata, bahagian lembutnya boleh berubah bentuk di bawah daya luaran yang agak kecil.
Bagaimanakah suhu lilin mempengaruhi ketepatan dimensi corak?
Suhu lilin menjejaskan kelikatan, tingkah laku mengisi, penyejukan, dan penguncupan.
Suhu yang terlalu tinggi boleh meningkatkan pengecutan selepas pengacuan dan memanjangkan penstabilan, manakala suhu yang terlalu rendah boleh menyebabkan pengisian yang lemah dan tekanan setempat.
Julat suhu yang layak hendaklah diwujudkan untuk setiap produk dan acuan.
Mengapa corak lilin individu lulus pemeriksaan tetapi menjadi herot selepas pemasangan pokok?
Sebab yang paling biasa ialah suhu kimpalan lilin yang berlebihan, pemanasan berpanjangan, lokasi kimpalan yang tidak sesuai, dan sokongan tidak seimbang semasa pemasangan.
Corak juga boleh menekan antara satu sama lain jika susunan pokok terlalu padat. Prosedur kimpalan piawai dan sokongan penyejukan yang stabil membantu mengelakkan masalah ini.
Bagaimana corak lilin harus disimpan untuk mengelakkan ubah bentuk?
Corak lilin hendaklah disimpan dalam suhu yang stabil, berlorek, bersihkan kawasan dari cahaya matahari langsung dan sumber haba.
Mereka harus diletakkan rata dalam satu lapisan jika boleh, tanpa susun atau mampatan.
Corak panjang atau nipis harus menggunakan lekapan sokongan khusus, dan pengurusan FIFO harus diguna pakai untuk mengelakkan masa penyimpanan yang tidak perlu.