
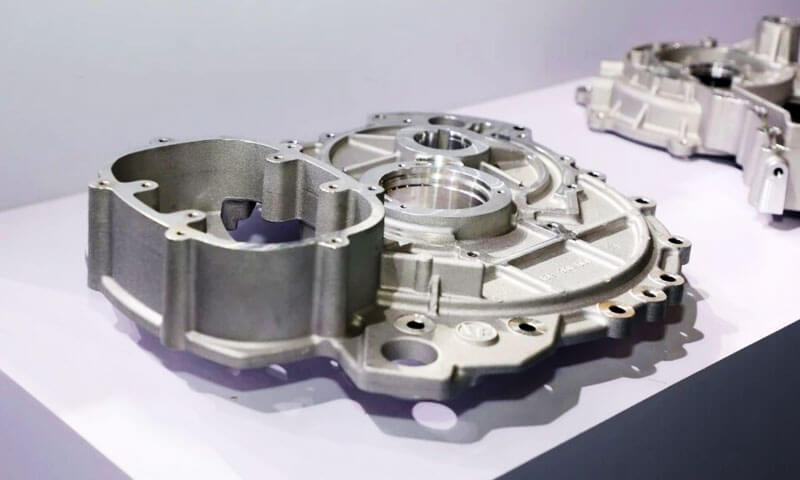
Selepas lebih daripada 20 tahun dalam rawatan permukaan — berjalan Anodizing garis, menyelesaikan masalah bahagian yang gagal, dan berdebat dengan jurutera reka bentuk yang menegaskan "ia hanya aluminium, ia sepatutnya beranod seperti 6061” — Saya boleh memberitahu anda soalan yang paling kerap saya dengar ialah ini: “Bolehkah anda menganodkan aluminium die-cast?"
Jawapan ringkasnya ialah ya. Jawapan jujurnya ialah: bukan dengan proses anodisasi standard anda, dan bukan tanpa memahami mengapa tuangan die berkelakuan begitu berbeza daripada penyemperitan tempa.
Saya telah melihat terlalu banyak kedai cuba menjalankan bahagian die cast ADC12 melalui talian anodizing biasa, keluar dengan tompok-tompok, kelabu, bahagian yang tidak rata ditutupi dengan kotoran, dan mengisytiharkan bahawa "aluminium die cast tidak boleh dianodkan."
Itu salah. Ia boleh dianodkan — tetapi ia memerlukan proses pra-rawatan khusus, jangkaan realistik tentang kualiti permukaan, dan pemahaman yang jelas tentang di mana had proses itu.
Panduan ini ditulis dari lantai garisan anodizing.
Ia menerangkan dengan tepat mengapa aluminium mati menahan anodisasi standard, apa kaitan silikon dengannya, apakah perubahan pra-rawatan yang diperlukan, apakah masalah yang kekal walaupun selepas penyahsilikonan, dan apakah proses kemasan alternatif yang perlu dipertimbangkan apabila anodisasi bukanlah pilihan yang tepat.
1. Jawapan Lurus: Ya — Tetapi Tidak Dengan Proses Standard
Biar saya beri kesimpulan dahulu, sebelum kita mendalami kimia:
- Aluminium die-cast boleh dianodisasi.
- Proses anodisasi standard menghasilkan keputusan yang sangat buruk pada ADC12.
- Penyahsilikon yang berdedikasi (de-smutting) langkah pra-rawatan adalah wajib.
- Walaupun dengan penyahsilikonan yang sempurna, masalah keliangan dan penyerapan warna kekal.
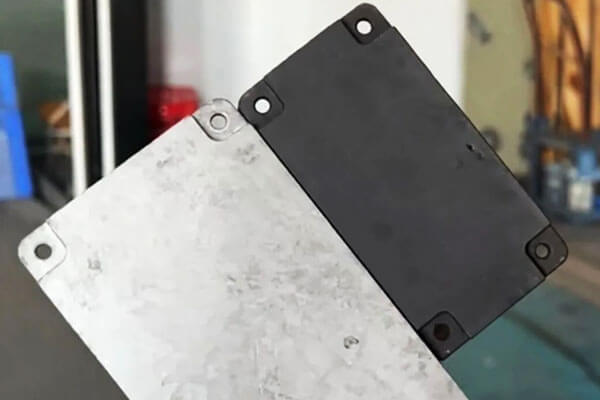
Di kedai kami sendiri, kami menjalankan ujian terkawal: dua bahagian die-cast ADC12, tiada pra-rawatan khas, berjalan melalui talian anodisasi standard kami. Satu adalah jelas (semula jadi) anodized, satu adalah hitam.
Hasilnya boleh diramalkan: tidak sekata, warna bertompok, tompok bertompok-tompok, dan lapisan kotoran kelabu pada permukaan yang disapu pada jari anda.
Ini bukan kecacatan dalam barisan kami. Ia adalah hasil yang dijangkakan apabila anda menganodkan aloi die-cast silikon tinggi seperti cara anda menganodkan 6061 extrusions.
2. Mengapa Aluminium Die-Cast Sukar Dianodisasi?
Kesukaran datang terutamanya daripada tiga faktor: kandungan silikon yang tinggi, keliangan tuangan, dan batasan prarawatan konvensional.
Kandungan Silikon Tinggi Mengganggu Penganodisasi
Banyak aloi die-casting mengandungi sejumlah besar silikon untuk meningkatkan kecairan, mengurangkan pengecutan pemejalan, dan menyokong pengeluaran berdinding nipis, komponen kompleks.
ADC12 ialah aloi die-casting Al-Si-Cu yang mewakili.
Walau bagaimanapun, silikon berkelakuan berbeza daripada aluminium semasa prarawatan kimia dan penanodan.
Dalam proses etsa beralkali konvensional, aluminium mudah larut, manakala fasa kaya silikon mungkin kekal di permukaan.
Bergantung pada komposisi aloi dan keadaan proses, sisa ini boleh membentuk lapisan smut kelabu atau gelap.
Jika proses nyahmutlak berikutnya tidak mencukupi, sisa bahan kaya silikon dan sisa unsur pengaloian lain boleh mengganggu pembentukan dan penampilan filem oksida yang seragam.
Ini menerangkan kecacatan yang diperhatikan dalam percubaan ADC12:
- Penampilan berbintik-bintik: Kawasan tuangan yang berbeza bertindak balas secara berbeza terhadap prarawatan dan penganodan.
- Warna tidak sekata: Variasi dalam struktur mikro permukaan dan lapisan oksida menghasilkan penyerapan cahaya dan penyerapan pewarna yang tidak konsisten.
- Bodoh kelabu: Sisa mendapan permukaan kekal selepas pembersihan atau nyahmutlak yang tidak mencukupi.
- Warna hitam yang buruk: Lapisan oksida dan keadaan permukaan mungkin tidak menyokong penyerapan pewarna seragam.
Perkara utama ialah masalahnya bukan sekadar kehadiran silikon dalam aloi pukal. Ia adalah interaksi antara struktur mikro aloi, Penyediaan permukaan, dan pembentukan filem anodik.
Keliangan Pemutus Mencipta Kecacatan Tambahan
Aluminium die-cast boleh mengandungi keliangan gas, Rongga pengecutan, dan ketakselanjaran bawah permukaan lain.
Pengedaran mereka bergantung pada reka bentuk die, suhu logam, parameter suntikan, pembatalan, dan keadaan pemejalan.
Kecacatan ini menjadi sangat menyusahkan semasa anodisasi kerana peringkat prarawatan dan pewarnaan mendedahkan tuangan kepada larutan kimia akueus.
Keliangan boleh menyumbang kepada:
- Perubahan warna setempat dan bintik-bintik gelap.
- Penyerapan pewarna tidak sekata.
- Pengekalan asid dan pewarnaan seterusnya.
- Lubang jarum permukaan dan penampilan yang tidak konsisten.
- Perlindungan kakisan yang dikurangkan apabila salutan tidak berterusan atau tuangan asasnya rosak.
Tidak semua keliangan kelihatan pada permukaan as-cast. Sesetengah kecacatan menjadi ketara hanya selepas pemesinan, etsa, atau anodizing.
Dari sudut pengeluaran, ini bermakna bahawa kemasan permukaan tidak dapat mengimbangi kualiti tuangan yang pada dasarnya lemah.
Jika komponen memerlukan kemasan anod hitam seragam, kawalan keliangan mesti bermula semasa pembangunan tuangan dan bukannya selepas bahagian itu mencapai garisan penamat.
3. Mengapa Desmutting Tidak Menyelesaikan Setiap Masalah Anodizing
Mengeluarkan sisa permukaan yang kaya dengan silikon adalah penambahbaikan yang penting, tetapi tiga cabaran utama boleh kekal.
| Kecacatan | Punca Utama | Langkah-langkah Kawalan Potensi |
| Smut kelabu atau sisa serbuk | Penyingkiran sisa yang kaya dengan silikon dan mendapan unsur pengaloian yang tidak mencukupi | Optimumkan pemadaman dan pembilasan khusus aloi |
| Warna tidak sekata atau berbintik-bintik | Variasi dalam struktur mikro aloi, pembentukan oksida, keadaan permukaan, atau penyerapan pewarna | Tingkatkan ketekalan prarawatan dan sahkan proses pewarnaan |
| Tompok putih atau kegagalan pewarna setempat | Keliangan, pengekalan kimia, kecacatan permukaan tempatan, atau pembentukan oksida yang tidak konsisten | Meningkatkan kualiti tuangan, saliran, membilas, dan kawalan proses |
| Lubang jarum dan lubang permukaan | Keliangan gas, kecacatan pengecutan, Kemasukan, atau goresan yang berlebihan | Tingkatkan parameter pemutus dan kawal keterukan prarawatan |
| Ketebalan filem tidak konsisten | Variasi dalam geometri, sentuhan elektrik, pengedaran semasa, atau tindak balas aloi tempatan | Optimumkan lekapan, sentuhan elektrik, dan parameter anodizing |
Keliangan dan Pengekalan Asid
Tuangan dengan liang terbuka boleh memerangkap penyelesaian prarawatan atau pewarna. Jika bahan kimia ini tidak disingkirkan dengan secukupnya, mereka boleh terus bertindak balas secara tempatan dan menyebabkan pewarnaan, bintik putih, atau kecacatan lain.
Penyelesaiannya bukan sekadar memanjangkan masa penghapusan. Pendedahan bahan kimia yang berlebihan boleh terus menyerang permukaan tanpa menghilangkan keliangan asas.
Di mana keperluan penampilan adalah ketat, ketumpatan tuangan, integriti permukaan, reka bentuk saliran, dan keberkesanan pembilasan mesti dinilai bersama.
Keseragaman warna
Anodisasi hitam selalunya lebih menuntut daripada kemasan semula jadi atau berwarna cerah kerana walaupun variasi kecil dalam keadaan permukaan boleh menjadi jelas secara visual.
Penampilan akhir bergantung pada aloi, mikrostruktur tuangan, prarawatan, ciri-ciri filem oksida, kimia pewarna, dan proses pengedap.
Dua komponen yang dibuat daripada aloi nominal yang sama mungkin tidak menghasilkan keputusan yang sama jika keadaan tuangan atau sejarah permukaannya berbeza.
Atas sebab ini, ujian kelayakan harus menggunakan tuangan wakil pengeluaran dan bukannya kupon makmal yang digilap sahaja.
Penampilan Permukaan Berbanding Prestasi Fungsian
Komponen anod boleh kelihatan boleh diterima sementara gagal memenuhi kriteria ketebalan filem atau rintangan kakisan yang diperlukan.
Sebaliknya, salutan visual yang tidak sempurna mungkin masih memenuhi keperluan fungsi tertentu, bergantung pada spesifikasi.
Oleh itu, kriteria penerimaan harus membezakan antara:
- Keperluan kosmetik, termasuk warna, Gloss, dan kecacatan yang boleh dilihat.
- Keperluan fungsian, termasuk ketebalan filem, Rintangan kakisan, Pakai rintangan, dan prestasi pengedap.
Keperluan ini harus dipersetujui sebelum pengeluaran bermula.
4. Semakan Realiti Anodizing ADC12
Biar saya terus terang tentang perkara yang anda boleh dan tidak boleh jangkakan.
| Aspek | Aluminium tempa (6061/6063) | ADC12 Die-Cast (Proses Standard) | ADC12 Die-Cast (Dengan Desiliconizing) |
| Keseragaman filem | Cemerlang | Lemah - bertompok-tompok, tidak berterusan | Baik - tetapi tidak sama dengan tempa |
| Penampilan permukaan | Logam jernih, licin | Comel kelabu, bertompok-tompok | Bertambah baik, tetapi keliangan mikro boleh dilihat pada jarak dekat |
| Konsistensi warna | Cemerlang — pakaian seragam kelompok ke kelompok | Sangat lemah - pengambilan pewarna tidak sekata | Sederhana — warna gelap masih menunjukkan variasi |
| Kecoh / sisa kelabu | Tiada | Berat — lap pada tangan | Minimum — dialih keluar oleh HF desmut |
| Perlindungan kakisan | Baik | Pembolehubah — filem tidak berterusan | Baik, tetapi pori kekal sebagai titik lemah |
| Hasil biasa (bahagian yang baik) | 95%+ | 30-50% | 70–85% |
Apa Maksud Ini dalam Amalan
Jika anda menganodkan ADC12 tanpa penyahsilikon, jangkakan kira-kira separuh bahagian anda adalah penolakan kosmetik.
Dengan langkah penyahsilikonan yang betul, hasil bertambah baik secara mendadak — tetapi anda tidak akan menandingi hasil bersih, permukaan tempa yang sempurna 6063 penyemperitan.
Sesiapa yang menjanjikan anodisasi "kualiti penyemperitan" pada tuangan die sama ada berbohong atau menggunakan aloi khas silikon rendah.
5. Proses Penamat Alternatif dan Bersaing
Kerana aluminium die-cast silikon tinggi sukar untuk dianodisasi secara konsisten, rawatan permukaan alternatif harus dipertimbangkan apabila anodisasi konvensional tidak dapat memenuhi penampilan yang diperlukan, Rintangan kakisan, atau kos pengeluaran.
| Permukaan Penamat Proses | Penampilan | Kakisan Rintangan | Pakai Rintangan | Relatif Kos | Tipikal Aplikasi |
| konvensional Anodizing | Kemasan hiasan seragam pada aloi yang sesuai; selalunya tidak konsisten pada tuangan die silikon tinggi | Baik apabila filem anodik dibentuk dan dimeterai dengan betul | Baik, bergantung pada ketebalan dan jenis filem | Medium | Komponen aluminium tempa dan tuangan die serasi yang memerlukan filem anodik |
| Anodizing dengan Desmutting | Keseragaman yang dipertingkatkan, walaupun perubahan warna berkaitan silikon mungkin kekal | Baik jika prarawatan dan filem anodik dikawal dengan betul | Baik, bergantung pada spesifikasi salutan | Sederhana -tinggi | Bahagian die-cast berfungsi yang memerlukan anodisasi dengan keperluan kosmetik sederhana |
| Arka Mikro Pengoksidaan (Mao) | Permukaan seperti seramik; warna dan tekstur bergantung kepada aloi dan proses | Baik untuk Cemerlang, bergantung pada struktur salutan dan pengedap | Cemerlang untuk salutan tahan haus yang sesuai | Tinggi | Komponen yang memerlukan kekerasan permukaan yang tinggi, Pakai rintangan, dan penebat elektrik |
Salutan Penukaran Kimia |
Nipis, biasanya kemasan matte atau berwarna sedikit | Sederhana hingga baik, bergantung kepada sistem penukaran | Terhad | Rendah | Komponen yang memerlukan perlindungan asas kakisan atau prarawatan untuk mengecat |
| Elektrostatik serbuk Salutan | Warna seragam dengan pelbagai tahap gloss dan tekstur | Baik hingga sangat baik dengan prarawatan dan ketebalan salutan yang sesuai | Baik, bergantung pada formulasi serbuk dan pengawetan | Rendah -medium | Perumahan, kurungan, komponen automotif, dan kepungan industri yang memerlukan perlindungan hiasan tahan lama |
| Cat Pembakar (Salutan Cecair Dibakar) | Kemasan hiasan yang licin dengan warna terkawal dan berkilat | Baik apabila salutan digunakan dengan betul dan sembuh | Sederhana hingga baik, bergantung kepada kimia cat dan ketebalan filem | Medium | Perumahan die-cast, produk pengguna, bahagian automotif, dan komponen yang memerlukan penampilan permukaan yang halus |
Cara Memilih Proses yang Betul
- Pilih penanodisasi dengan penyahsilikonan apabila komponen memerlukan lapisan oksida anodik dan prestasi fungsinya adalah lebih penting daripada kemasan hiasan yang seragam sempurna.
- Pilih pengoksidaan arka mikro (Mao) apabila rintangan haus dan kekerasan permukaan adalah keutamaan.
Kesesuaiannya untuk aloi silikon tinggi dan prestasi kakisan yang diperlukan harus disahkan melalui ujian. - Pilih salutan serbuk apabila warna dan liputan permukaan yang konsisten lebih penting daripada mengekalkan rupa logam aluminium anod.
Ia boleh menyembunyikan variasi permukaan kecil, tetapi ia tidak boleh dengan pasti menghapuskan kesan keliangan yang teruk atau keluar gas. - Pilih salutan penukaran kimia atau lukisan basah apabila filem anodik hiasan tidak diperlukan dan keperluan utama adalah perlindungan kakisan, lekatan cat, atau pilihan warna yang fleksibel.
Proses terbaik bergantung pada persekitaran perkhidmatan komponen, keperluan penampilan, dan spesifikasi prestasi.
Untuk bahagian ADC12 yang memerlukan kemasan hitam seragam, salutan serbuk mungkin lebih praktikal daripada anodisasi konvensional.
6. Memilih Aloi Die-Cast yang Tepat untuk Anodizing
Tidak semua aloi aluminium die-cast menghasilkan hasil anodisasi yang sama. Kandungan silikon, tahap kekotoran, Mikrostruktur, dan kualiti tuangansemuanya mempengaruhi pembentukan filem oksida dan rupa permukaan.
Jadual berikut menyediakan perbandingan awal aloi aluminium yang biasa dibincangkan.
Julat komposisi adalah petunjuk dan harus disahkan berdasarkan piawaian bahan dan sijil pembekal yang berkenaan.
| Aloi | Kandungan Silikon Biasa | Kesukaran Anodizing | Pertimbangan utama |
| ADC12 (A383) | 9.6–12.0% | Tinggi | Digunakan secara meluas untuk tuangan die; kandungan silikon yang tinggi boleh menyebabkan anodisasi tidak sekata dan kekotoran permukaan |
| YL102 (AlSi12) | 10.5–13.5% | Tinggi | Keputusan anodisasi bergantung pada tahap kekotoran, spesifikasi aloi, dan kualiti tuangan |
AlSi9Mg (A360) |
Kira-kira 9.0–10.0% | Sederhana hingga tinggi | Boleh menawarkan potensi anodisasi yang lebih baik di bawah keadaan komposisi dan proses yang sesuai |
| A413 / AlSi12(b) | Kira-kira 11.0–13.0% | Tinggi | Kandungan silikon yang tinggi menyokong kecairan tuangan tetapi menyukarkan anodisasi hiasan yang seragam |
| Tempa 6063 (rujukan) | Kira-kira 0.2–0.6% | Rendah | Penanda aras biasa untuk anodisasi hiasan seragam |
Nota: Penamaan aloi dan had komposisi berbeza mengikut standard dan pasaran.
YL102, A360, dan aloi lain yang serupa secara nominal tidak boleh dianggap sebagai boleh ditukar ganti tanpa memeriksa komposisi kimia dan keperluan mekanikalnya.
Cadangan Praktikal
Jika anodisasi adalah keperluan reka bentuk mandatori dan aluminium tempa bukan pilihan, menilai AlSi9Mg atau aloi tuangan rendah kekotoran rendah yang sesuai sebelum melakukan pengeluaran.
Bahan-bahan ini mungkin menawarkan konsistensi permukaan yang lebih baik di bawah keadaan yang sesuai, tetapi mereka tidak semestinya akan mencapai penampilan yang sama seperti anodized 6063.
Untuk mana-mana aloi calon, mengesahkan kandungan silikon dan besi, kualiti tuangan, Sifat mekanikal yang diperlukan, dan keserasian dengan proses prarawatan yang dicadangkan.
Penganodan percubaan harus dilakukan pada bahagian wakil pengeluaran untuk mengesahkan keseragaman warna, kualiti filem, dan prestasi kakisan.
Akhirnya, pemilihan aloi dan pembangunan rawatan permukaan mesti dipertimbangkan bersama.
Memilih aloi yang berpotensi lebih anodizable boleh meningkatkan hasilnya, tetapi tiada sebutan aloi sahaja menjamin kemasan anod yang sempurna.
7. Kesimpulan
Bolehkah anda menganodkan aluminium die-cast? Ya, tetapi aloi silikon tinggi seperti ADC12 memerlukan pertimbangan khusus.
Anodisasi konvensional tanpa prarawatan khusus aloi boleh menghasilkan warna berbintik-bintik, keseragaman filem yang lemah, dan kotoran kelabu.
Proses penyahmutikan yang sesuai—kadangkala menggunakan larutan yang mengandungi HF di bawah keadaan industri terkawal—boleh memperbaiki permukaan dengan ketara dengan membuang sisa yang kaya dengan silikon.
Walau bagaimanapun, nyahmutkan tidak menghapuskan keliangan tuangan, menjamin penyerapan pewarna seragam, atau membetulkan kecacatan yang disebabkan oleh pemejalan dan penyediaan permukaan yang tidak konsisten.
Isu-isu ini memerlukan kawalan terkoordinasi pemilihan aloi, kualiti tuangan, prarawatan, Anodizing, dan pewarna.
Peraturan praktikal adalah mudah: aluminium die-cast tidak mustahil untuk dianodisasi, tetapi ia tidak boleh dianodkan seolah-olah ia adalah aloi aluminium tempa konvensional.
Apabila kemasan hiasan seragam adalah penting, melayakkan proses lengkap menggunakan bahagian wakil pengeluaran dan bandingkan anodisasi dengan alternatif seperti salutan serbuk atau pengoksidaan arka mikro sebelum melakukan pengeluaran besar-besaran.
Soalan Lazim
Mengapa anodisasi die-cast keluar kelabu dan bertompok-tompok?
Kandungan silikon yang tinggi (9–12% dalam ADC12) meninggalkan unsur silikon pada permukaan selepas etsa.
Smut silikon ini mengganggu filem oksida dan menghasilkan kelabu, penampilan tidak sekata. Penyahsilikonan menghilangkan lapisan ini.
Apakah alternatif terbaik untuk anodisasi untuk aluminium die-cast?
Salutan serbuk adalah alternatif yang paling popular - ia meliputi keliangan, memberikan konsistensi warna yang sangat baik, dan menawarkan perlindungan kakisan yang baik.
Untuk rintangan haus, pengoksidaan arka mikro (Mao) berfungsi dengan baik pada tuangan mati silikon tinggi.
Adakah penyahsilikon akan menjadikan bahagian die-cast saya kelihatan seperti 6063 anodized?
Tidak. Penyahsilikon membetulkan kekotoran dan ketakselanjaran, tetapi keliangan die-cast masih menyebabkan ketidaksempurnaan yang boleh dilihat dan bintik-bintik pewarna.
Hasilnya bagus untuk bahagian yang berfungsi, tetapi tidak bersamaan dengan anodize aluminium tempa.
Adakah saya memerlukan impregnasi vakum untuk bahagian die-cast anodized?
Untuk aplikasi kosmetik atau tertutup di mana pendarahan asid akan menyebabkan pewarnaan, ya.
Impregnasi vakum mengelak keliangan bawah permukaan sebelum dianodisasi, menghalang asid terperangkap daripada larut lesap selepas selesai.

