私は塩化物含有装置用の非常に多くの材料選択パッケージを検討してきました。, そしてあるパターンに気づきました.
腐食の問題が発生した場合, ほとんどの場合、最初の対応は図面の材質欄のグレードを変更することです。: 316Lは904Lになります, 904L は次のようになります 254 私たちは, それから 254 SMOは、 654 私たちは. それぞれのステップは追加の保険のように見えます. ステップごとにコストが追加される.
でも現場では, から作られた装置を見てきました 654 ガスケットの隙間が対処されなかったため、SMO は数か月で失敗する, 溶接消耗品は習慣によって選択されました, またはパス間温度が WPS に書き込まれなかった.
このガイドは、私が実際のプロジェクトで使用している 6 段階のレビューを中心に構成されています: 媒体と温度 → 腐食メカニズム → 隙間形状 → 母材 → 溶接材料 → 製造と規格.
目標は、選択の結論を図面内で追跡できるようにすることです。, 購入仕様, 材料欄だけでなく、溶接関連書類も.
1. スーパーオーステナイト系ステンレス鋼とは?
スーパーオーステナイト系 ステンレス鋼 従来のオーステナイト系グレードよりも優れた耐食性を提供するために開発された高合金ステンレス鋼です。, 特に塩化物が豊富で化学的に攻撃的な環境では.
オーステナイトの微細構造は主にニッケルと窒素によって安定化されます。. クロムとモリブデンの含有量が高いため、局部腐食に対する耐性が向上します, 一方、窒素は耐孔食性をさらに高め、機械的強度に貢献します。.
グレードに応じて, 銅も特定の還元酸環境での性能を向上させる可能性があります.
スーパーオーステナイトという用語は一般に、従来の 300 シリーズ ステンレス鋼よりも合金含有量が大幅に高いグレードを指します。.
多くの場合、約 6% モリブデン以上, 904L はモリブデン含有量が低いにもかかわらず、一般に高合金オーステナイト系ステンレス鋼に分類されます。.
3 つのグレードの概要
904Lとの比較, 254 私たちは, そして 654 私たちは
| 標準グレード | 米国の指定 | で / W.Nr. | 典型的な Mo 含有量 | 主な腐食用途 |
| 904L | N08904 | 1.4539 | 約. 4.5% モー, Cu添加あり | 硫酸および希リン酸 |
| 254 私たちは | S31254 | 1.4547 | 約. 6.0% モー, N付加あり | 高塩化物環境, 海水, FGDスクラバー |
| 654 私たちは | S32654 | 1.4652 | 約. 7.3% モー, 高窒素含有量 | 極端な塩化物環境, 植物を漂白する, 深層オフショアアプリケーション |
2. 化学組成と冶金学的特性
スーパーオーステナイト系ステンレス鋼の耐食性は、合金の化学的性質によって決まります。, 微細構造, および冶金学的状態.
これらの要素を理解することは、エンジニアが商品名以上のものに基づいて材料を選択するのに役立ちます.
904Lステンレス鋼 (米国番号08904 / で 1.4539)
904L は、高レベルのニッケルを含む高合金オーステナイト系ステンレス鋼です。, クロム, とモリブデン, 銅の添加とともに.
特に硫酸やその他の攻撃的な化学環境を伴う用途向けに開発されました。.
その典型的な合金設計には、次のものが含まれます。:
- 19–23% クロム.
- 23-28% ニッケル.
- 4-5% モリブデン.
- 1-2% 銅.
- 低炭素含有量, 一般的には~に限定される 0.02% 共通仕様の最大値.
ニッケルの組み合わせ, モリブデン, 銅は 904L に、選択された還元酸環境における一般的な腐食に対する優れた耐性を与えます。.
炭素含有量が低いため、溶接後の鋭敏化や粒界腐食のリスクも軽減されます。, 適切な製造手順に従った場合.
主な材料特性:
- 適切な濃度および温度条件下での硫酸に対する良好な耐性.
- 従来の316Lと比べて耐塩化物孔食性が向上.
- 多くのリン酸環境に対する優れた耐性.
- 適切な溶加材と手順を使用した良好な溶接性.
- 標準のオーステナイト系ステンレス鋼よりも材料コストと製造コストが高い.
重要な制限の 1 つは、904L が汎用の耐海水合金ではないことです。.
モリブデン含有量は316Lよりも高いですが、, 局所的な耐食性は、要求の厳しい海水や塩化物が豊富な隙間条件には一般的に不十分です。.
特に, 酸化種や堆積物を含む海水は、904L が孔食や隙間腐食を起こしやすい状況を作り出す可能性があります。.
254 SMOステンレス鋼 (US S31254 / で 1.4547)
254 SMO は、非常に攻撃的な塩化物環境向けに開発された高モリブデンスーパーオーステナイトステンレス鋼です。.
その合金設計は、ほぼ次のことを組み合わせています。 20% クロム, 18% ニッケル, 6% モリブデン, そして窒素添加.
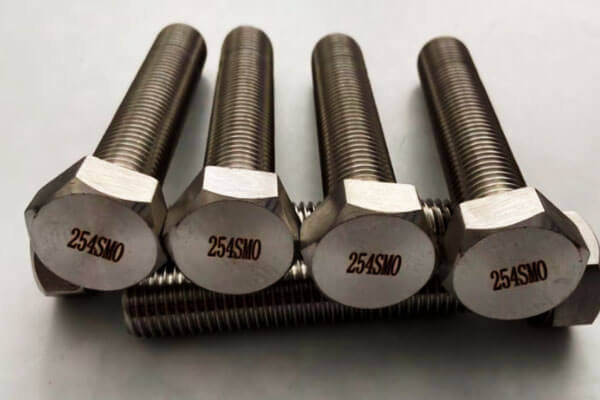
典型的な組成範囲には以下が含まれます::
- 19.5–20.5% クロム.
- 17.5–18.5% ニッケル.
- 6.0-6.5% モリブデン.
- 約0.18~0.22%の窒素.
- 少量の銅の添加.
モリブデンと窒素の含有量が高いため、孔食や隙間腐食に対する耐性が大幅に向上します。.
904L、316Lとの比較, 254 SMO は海水システムに適しています, 塩化物を含むプロセス流体, および排煙脱硫 (FGD) 装置.
主な材料特性:
- 塩化物による孔食に対する高い耐性.
- 従来のオーステナイト系ステンレス鋼に比べ耐隙間腐食性が向上.
- 適切に管理された条件下では海水に対する優れた耐性があります.
- 多くの酸化性および還元性の工業媒体に対する優れた耐性.
- 従来のオーステナイトグレードに比べて高強度.
- 通常のステンレス鋼よりも製造条件に対する感度が高い.
254 SMOは海水配管によく選ばれています, 熱交換器, desalination equipment, 化学処理システム, およびFGDスクラバー.
それにもかかわらず, そのパフォーマンスはコンポーネントの形状に大きく依存します.
あ 254 SMO プレートは海水環境では耐孔食性がありますが、ガスケットの下の隙間腐食が発生します。, デポジット, またはフランジ接続の設計が不適切.
654 SMOステンレス鋼 (米国 S32654 / で 1.4652)
654 SMO は、非常に激しい腐食環境向けに開発された、非常に高合金化されたオーステナイト系ステンレス鋼です。.
より多くのクロムが含まれています, モリブデン, 窒素レベルよりも 254 私たちは, 局部腐食に対して優れた耐性を与えます.
その典型的な合金組成は次のとおりです。:
- 24% クロム.
- 22% ニッケル.
- 7.3% モリブデン.
- 0.45% 窒素.
- 約 3% マンガン.
- 銅の添加.
窒素含有量が高いことが特に重要です. オーステナイトマトリックスを強化し、局部腐食耐性に大きく貢献します。.
クロム、モリブデン、窒素を組み合わせたシステムにより、 654 SMO の典型的な PREN 値は少なくとも 56.
主な材料特性:
- 極めて高い耐孔食性.
- 従来のほとんどのステンレス鋼と比較して、隙間腐食に対する優れた耐性.
- 重度の塩化物および海水用途に対する優れた潜在能力.
- 窒素合金化による高強度.
- より要求の厳しい熱間加工, 冷間成形, および溶接要件.
- 材料コストが高く、より特殊な製造要件が必要になる.
654 SMO は、非常に攻撃的な塩化物環境を伴う用途に考慮されています, 漂白剤植物を含む, 要求の厳しい海水設備, 深層海洋システム.
しかし, このグレードでも腐食を免れないわけではありません. 厳しい隙間条件下で, 高温, 強い酸化条件, または不適切な製造行為, 局所的な腐食が依然として発生する可能性があります.
したがって、その選択は、関連する腐食試験と工学的評価によって裏付けられる必要があります。.
3. 耐食性: グレードを選択する前に故障メカニズムを理解する
ステンレス鋼の選択でよくある間違いは、耐食性を単一の特性として扱うことです。. 実際に, 腐食メカニズムが異なれば、異なる評価方法が必要になります.
硫酸中での一様腐食に対して良好に機能する材料でも、海水中では孔食や隙間腐食によって急速に機能しなくなる可能性があります。.
均一な腐食: 904L がより優れている理由 254 一部の酸の SMO
904L は主に攻撃的な化学環境向けに開発されました, 特に硫酸サービス.
そのニッケル, モリブデン, 銅の添加により、選択された硫酸濃度および温度における均一な腐食に対する良好な耐性が得られます。.
特定の希リン酸環境でも優れた性能を発揮します。. 化学処理装置の材料として有用です。, 酸貯蔵システム, および関連する産業用途.
しかし, ハロゲン化物イオンの存在により、腐食挙動が大きく変化する可能性があります.
塩酸, フルオリン酸, 塩化物に汚染された硫酸, 一部の湿式リン酸環境は 904L にとって攻撃的すぎる可能性があります.
このような状況では, 254 SMO または 654 SMO がより適切な候補となる可能性がある, 実際の酸組成に応じて, 温度, と酸化電位.
孔食: PREN の役割を理解する
孔食は、不動態皮膜が局所的に破壊され、露出した金属が一般的な環境条件下で再不動態化できない場合に発生します。. 塩化物イオンはこのプロセスを開始するのに特に効果的です.
一般的に使用されるスクリーニングパラメータは孔食抵抗相当数です。 (木材):
PRE = %Cr + 3.3 × %Mo + 16 × %N
この式はクロムの寄与を推定します。, モリブデン, および窒素による局部腐食耐性. 代表的な組成を使用する, おおよその PREN 値は次のとおりです。:
| 学年 | 一般的な PREN リファレンス | 一般的な解釈 |
| 904L | 約 36 | 従来の316Lと比較して高い耐局部腐食性 |
| 254 私たちは | 約 43 | 塩化物による孔食に対する非常に高い耐性 |
| 654 私たちは | ≥56 | オーステナイト系ステンレス鋼の中で極めて高い耐孔食性 |
上記の値は予備的な比較に役立ちます, ただし、保証されたパフォーマンス評価として扱うべきではありません。.
正確な結果は、実際の熱の化学組成と PREN の計算規則によって異なります。. 一部の仕様書や技術資料では、修正された公式も使用されています。.
さらに重要なことは, PREN は、特定のコンポーネントが使用中にピットインし始める温度を直接予測しません。.
PREN を使用して候補材料をスクリーニングする, 腐食性能を保証するものではありません.
CPT: 耐孔食性のより直接的な評価
耐孔食性を比較するためのより実用的な方法は、臨界孔食温度の測定です。 (CPT).
CPTは、指定された試験環境および手順の下で安定した孔食が発生する温度を特定します。.
よく参照される方法の 1 つは ASTM G150 です。, 制御された塩化物溶液中での電気化学テストを使用します。.
提供された技術資料に記載されているテスト データは、次の方法で取得されたものです。 1 M NaCl溶液, ほぼ含む 35,000 mg/L 塩化物, アベスタセルを使用する.
こういった条件が重要です. で得られたCPT値 1 ASTM G150 を使用した M NaCl は、異なる塩化物濃度に直接変換できません, ph, 酸化電位, または試験方法.
隙間腐食: なぜ 654 SMO に必要なのは高い CPT だけではありません
隙間腐食は、多くの場合、開放面の孔食よりも制御が困難です。.
体液交換が制限された閉鎖空間で発症します, ガスケットの下など, 預金, ワッシャー, フランジの顔, そして重なり合うプレート.
隙間の中, 酸素の欠乏と局所的な化学変化により、不動態皮膜が不安定になる可能性があります. 塩化物イオンが濃くなる可能性がある, 局所の pH が低下する可能性があります.
腐食プロセスが確立されると, 周囲の露出した表面が影響を受けていないように見えても、隙間環境は攻撃的なままである可能性があります。.
これは特に海水熱交換器に関係します。, プレート式熱交換器, ボルト接続, 複雑な溶接アセンブリ.
などの非常に高度に合金化されたグレードの場合 654 私たちは, 従来の孔食試験では、厳しい隙間条件下での性能を区別するには十分ではない可能性があります.
したがって、提供された技術資料では、臨界隙間腐食温度を評価することを推奨しています。 (CCCT) 隙間特有の手順を使用して.
1 つの参照データセットでは、 6% MTI-2 試験条件下での FeCl₃ 溶液による臨界隙間腐食温度の評価.
CPT と CCCT は異なる腐食挙動を測定します. 異なるテストソリューションを考慮せずに、単一のランキングにまとめたり、比較したりしないでください。, 試験片の構成, と手順.
ガスケットジョイントを備えた機器の場合, 預金, 狭い隙間, または複雑な内部形状, 隙間腐食試験は、高い PREN 値だけよりも実際のサービスリスクに関連している可能性があります。.
応力腐食割れ: 合金の選択には応力と環境を含める必要があります
応力腐食割れには、影響を受けやすい材料が同時に存在する必要があります。, 適切な腐食環境, および引張応力.
ストレスは動作負荷から発生する可能性があります, 残留溶接応力, コールドフォーミング, または組み立て条件.
塩化物による SCC はオーステナイト系ステンレス鋼にとって重要な考慮事項です, 特に高温では.
ニッケルと合金を多量に添加すると、特定の環境での耐性が向上します, しかし、どのスーパーオーステナイトグレードもあらゆる形態の SCC の影響を受けないとみなすべきではありません。.
904Lを評価する場合, 254 私たちは, または 654 私たちは, エンジニアは検討する必要があります:
- 塩化物濃度と化学組成.
- 金属温度, 地元のホットスポットも含めて.
- 引張応力レベルと残留応力レベル.
- 溶接形状と熱影響部.
- 冷間加工地域と形成の歴史.
- 蒸発の可能性, 集中, または預金.
サワーオイルおよびガスサービスが関係する場合, 硫化物応力亀裂などの追加の亀裂メカニズムは、適用される材料要件に基づいて評価する必要があります.
サワーサービス資格に合格しても、孔食や隙間腐食に対する一般的な耐性は確立されません。.
4. 海水用途: 温度, 塩素化, 隙間の形状が重要
海水用途は、オーステナイト系ステンレス鋼の最も要求の厳しい用途の 1 つです。. しかし, 海水という言葉だけで材料を選ぶだけでは十分ではありません.
海水の腐食挙動は化学処理に依存します, 生物活性, 動作温度, 接液コンポーネントの形状.
天然海水 vs. 塩素化海水: さまざまな腐食条件
海水材料の選択において見落とされがちな要素の 1 つは、水が天然水か塩素処理水かということです。.
天然海水はステンレス鋼表面でのバイオフィルムの形成をサポートします.
これらの生物膜は局所的な電気化学的状態を変化させ、材料の腐食電位を上昇させる可能性があります。, 局部的な腐食の可能性が高まる.
深刻さは海洋状況によって異なります, 水温も含めて, 生物活性, および地理的位置.
技術ハンドブックでは、約 25 ~ 30°C の冷水地域での特に過酷な条件が特定されています。, 一方、熱帯地域の対応する気温は 30°C をわずかに上回ります。.
これらの値は、地域の生物活動に関連する参考観察として理解される必要があります。, 普遍的な温度閾値ではなく.
実際の腐食リスクは、特定の海洋環境と動作条件によって異なります。.
塩素化により追加の腐食因子が導入されます. 生物の増殖を制御するために、塩素または次亜塩素酸塩が海水系に添加されるのが一般的です。, しかし、これらの酸化剤は水の電気化学ポテンシャルも上昇させます。.
このような状況下では, ステンレス鋼の不動態皮膜は局所的な破壊に対してより脆弱になる可能性があります.
塩素化された海水の温度が上昇すると、, 孔食や隙間腐食のリスクが一般的に高まります.
その結果, 天然海水に対して確立された材料選択基準を塩素化海水に自動的に適用すべきではない.
隙間の形状: コンポーネントの設計によって耐食性が変わる理由
海水の化学的性質と温度が変化しない場合でも, コンポーネントの形状は腐食性能に大きな影響を与える可能性があります.
構造がさらに困難を増す. プレート熱交換器のガスケットとプレート間の湾曲した接触により、フランジ接続よりも深く効果的な隙間が形成されます。, そして一般的にはより深刻です.
これが理由です 254 SMO にはプレート熱交換器用の別の境界線があります.
フランジ付きジョイントを自動的により寛大なケースとして扱うべきではありません。. ボルトのプリロードが変化すると, 実際の隙間の形状は、プレート熱交換器の過酷さに近づく可能性があります。.
基準温度限界値 254 SMOと 654 私たちは
このハンドブックには、塩素化海水中でのスーパーオーステナイト系ステンレス鋼の選択に役立ついくつかの参考値が記載されています。.
しかし, これらの数値は、元の使用条件が維持されている場合にのみ意味を持ちます。.
| 海水用途 | 推奨される材料またはソリューション | 基準条件 | エンジニアリング上の考慮事項 |
| 隙間のない溶接構造 | 254 私たちは | 塩素含有量 ≤ 1 ppm; 約45℃ | すきまのない溶接構造の基準状態 |
| フランジ接続 | 654 SMO または Avesta P16 肉盛溶接 | 30℃以上 | シール界面にはより高い隙間腐食耐性が必要になる場合があります |
| プレート式熱交換器 | 654 私たちは | 引用された連続試験では少なくとも 60°C | テスト固有の結果, ユニバーサルデザイン温度ではない |
| 一般海水サービス | 904L | お勧めしません | ハンドブックガイダンスの対象となる海水条件に対する耐性が不十分 |
904L が海水サービスに推奨されない理由
ハンドブックは 904L について明確な立場をとっている: 904L は海水用途には使用しないでください.
この推奨事項は、904L に耐食性がないという意味ではありません。.
を含む高合金のオーステナイト系ステンレス鋼です。 4.5% モリブデンと銅, 選択された硫酸および希リン酸環境において均一な腐食に対して優れた耐性を示します。.
その限界は、海水中で遭遇する孔食や隙間腐食条件に対する耐性が比較的低いことです。, 特に塩化物濃度の場合, 温度, 制限された形状により、より攻撃的な環境が作成されます。.
海水設備用, 254 SMOと 654 一般に SMO の方が適切な候補です:
- 254 SMO は、耐孔食性および隙間腐食性が設計要件を満たす多くの高塩化物用途に適しています。.
- 654 SMO は、より高いレベルの局所耐食性を提供し、より厳しい塩素化海水条件や要求の厳しい隙間形状に適しています。.
最終的な選択は、アプリケーション固有の腐食データによってサポートされる必要があります。.
どちらのグレードも、あらゆる温度の組み合わせの下で海水腐食の影響を受けないものとして扱うべきではありません。, 塩素化, およびコンポーネント設計.
5. スーパーオーステナイト系ステンレス鋼の溶接: 溶接金属は腐食デューティに適合する必要があります
適切な母材を選択することは、材料工学作業の半分に過ぎません.
溶接設備において, 溶接金属と熱影響部も適切な耐食性を維持する必要があります.
これは高モリブデンオーステナイト系ステンレス鋼にとって特に重要です。. 溶接中, 材料が溶けて再び固まる.
合金元素は凝固中に必ずしも均一に分布するとは限りません, 結果として得られる溶接金属には、組成に局所的なばらつきが含まれる可能性があります。.
モリブデンの偏析は特に重要です. モリブデンが減少した領域は、局所的な腐食に対する耐性が低下する可能性があり、孔食や隙間の攻撃が起こりやすい場所になる可能性があります。.
その結果, 耐食性母材は、耐食性溶接アセンブリを保証するものではありません.
溶接904L: 適合するフィラーメタル
904L は、L よりも深刻な合金偏析の傾向が比較的低いです。 254 SMOと 654 私たちは. 適合するまたは組成的に互換性のあるフィラー金属が一般的に使用されます.
提供されている技術資料には、典型的な溶着溶接金属の組成が示されています。:
- 4.5% モリブデン.
- 1.5% 銅.
銅の添加により、適切な酸性環境において意図した腐食挙動を維持することができます。. フィラーの選択はベースメタルの仕様に従う必要があります。, 適用可能な溶接分類, そして実際のプロセス媒体.
溶接 254 私たちは: 過合金フィラーを使用する
のために 254 私たちは, 付属の技術資料では、Avesta P12 フィラーメタルを推奨しています, 典型的な溶着溶接金属のモリブデン含有量は約 9%.
これはベースメタルのモリブデン含有量よりもかなり高いです, 周りにあるのは 6%.
その理由は、溶接凝固時の合金の偏析を補償するためです。.
モリブデン含有量の高い溶加材を使用すると、局所的な溶接金属領域の孔食や隙間腐食に対する耐性が不十分になるリスクを軽減できます。.
フィラーメタルの選択は、特定の製品の形式と分類に照らして検証する必要があります。. 例えば, 提供された製品リファレンスにより識別されます:
- P12線: 通常は AWS A5.14 ERNiCrMo-3 に関連付けられます.
- P12-R 被覆電極: 通常は AWS A5.11 ENiCrMo-12 に関連付けられます.
これらの分類は、購入仕様に含める前に、現在の消耗品メーカーの技術データと照合して確認する必要があります。.
製品名だけでは溶接消耗品の仕様を完全に示すことはできません.
溶接 654 私たちは: より高い合金補償が必要です
654 SMO は合金含有量がさらに高く、溶接金属の要件もより厳しくなります。.
付属の材料では、Avesta P16 を推奨しています。, 典型的な溶着溶接金属のモリブデン含有量は約 15%. 対応するワイヤ製品は ERNiCrMo-13 タイプの消耗品として識別されます.
このより高いモリブデン レベルは、偏析を補償し、溶接領域の局所的な耐食性を維持することを目的としています。.
に適したフィラーメタル 254 SMO は自動的に転送されません。 654 私たちは. 母材合金の設計と必要な溶接金属の化学的性質は異なります.
溶接後の洗浄と表面修復
溶接部の変色, 酸化スケール, 埋め込まれた炭素鋼粒子, およびその他の表面汚染により、ステンレス鋼の耐食性が損なわれる可能性があります。.
母材とろう材が正しく選択されている場合でも, 溶接部の洗浄が不十分な場合、最初に局部的な腐食が発生する可能性があります。.
したがって、製造手順では適切な溶接後の洗浄を指定する必要があります。, 酸洗い, および表面修復方法.
これらの操作は合金と互換性がある必要があります, コンポーネントの形状, および適用される環境および安全要件.
溶体化焼鈍は、特定の単純な部品における溶接金属の偏析の影響を軽減するのに役立ちます, 特に一部のパイプ継手. しかし, 複雑な機器に対する万能の救済策として扱うべきではありません。.
大型船舶, 組み立てられたアセンブリ, 複雑な形状のコンポーネントは完全な溶液処理には適さない可能性があります.
溶接仕様書では、溶加材の分類を特定する必要があります。, 製品形態, 蒸着金属の要件, 熱入力, パス間温度, および溶接後の表面状態.
単に「適合する溶加材を使用する」と述べるだけでは、高合金材料には不十分です.
6. 製造と熱処理: 合金の耐食性を維持する
スーパーオーステナイト系ステンレス鋼は、成形すると耐食性の利点の一部を失う可能性があります。, 熱処理, または機械加工により、好ましくない微細構造または表面状態が導入されます。.
熱間加工と金属間化合物相の析出
提供された技術資料では、金属間化合物相の析出の潜在的なリスクが特定されています。 254 SMOと 654 およそ600~1,000℃の温度範囲内のSMO.
合金の化学的性質と暴露時間に応じて, 望ましくない相が形成され、周囲のマトリックス中のクロムまたはモリブデンの利用可能性が局所的に減少する可能性があります。.
これにより耐食性が損なわれる可能性があり、, 場合によっては, 機械的特性.
熱間加工後に必要な冶金状態を復元するため, 供給された材料では、少なくとも 1,150°C の温度での溶体化処理を推奨しています, その後急速急冷.
冷却速度は重要です. 析出の影響を受けやすい温度範囲でゆっくりと冷却すると、不要な相が再び形成される可能性があります, 溶体化処理のメリットが減少する.
実際の熱処理手順は、該当する材料仕様に従って確立する必要があります。, 製品の厚さ, コンポーネントの形状, 認定された製造プロセス.
1,150°C の値は、提供された技術資料からの参考値です。, グレード固有の熱処理仕様の代替品ではありません.
冷間成形と加工硬化
254 SMOと 654 SMO には比較的高い窒素レベルが含まれています, 強度と局所的な耐食性に貢献します。. しかし, 窒素は冷間変形中の大幅な加工硬化にも寄与します.
従来のオーステナイト系ステンレス鋼との比較, これらのグレードでは必要な場合があります:
- より高い成形力.
- より堅牢なツール.
- 曲げ半径を大きくする, 厚さと成形形状に応じて.
- スプリングバックのより慎重な制御.
- 複雑または過酷な成形操作中の中間焼鈍.
これは圧力容器にとって特に重要です, 熱交換器部品, 形成されたパイプセクション, 複雑な加工構造.
冷間成形では残留応力や局所的な表面損傷が生じる可能性もあります.
重要な塩化物サービス向け, 製造仕様は、最終的な材料の状態と、必要な応力または表面処理に対処する必要があります。.
機械加工と表面品質
高合金オーステナイト系ステンレス鋼は、通常、通常の炭素鋼よりも機械加工が困難です。.
彼らの勤勉な傾向, 強さ, 靭性により切削抵抗が増加し、工具の摩耗が加速する可能性があります.
優れた機械加工の実践には次のものが含まれます:
- シャープを使用する, 適切な切削工具.
- 安定した切削条件を維持.
- 不要な工具のこすれや滞留を回避.
- 必要に応じて適切な冷却剤を塗布する.
- 埋め込まれた炭素鋼の汚染の防止.
- シール面や接液面からのバリや損傷した表面層の除去.
腐食が重要なコンポーネント用, 表面仕上げは単なる外観要件ではありません.
粗い表面, 深い加工跡, 埋め込まれた汚染物質は堆積物を保持し、隙間のような腐食を促進する局所環境を作り出す可能性があります。.
したがって、機械加工の許容値と最終表面要件は、コンポーネントの図面または製造仕様で定義する必要があります。.
7. 904L の代表的な産業用途, 254 私たちは, そして 654 私たちは
これら 3 つのグレードは同じ広範な材料ファミリーに属していますが、, さまざまな合金設計により、さまざまな産業環境に適しています.
904L アプリケーション: 化学処理と酸の処理
904L は、極端な耐塩化物性よりも選択された還元酸に対する耐性が重要な化学処理システムで特に役立ちます。.
代表的なアプリケーションには次のものがあります。:
- 硫酸貯蔵タンクと移送設備.
- 化学処理容器.
- 希リン酸設備.
- 適切な化学環境における熱交換器.
- 酸循環パイプラインと継手.
- 製薬および特殊化学装置.
254 SMO アプリケーション: 海水および高塩化物設備
254 SMO は通常、海水にさらされる機器に対して考慮されます。, 濃縮塩化物, 従来のステンレス鋼が孔食や隙間腐食を起こしやすいその他の環境.
代表的なアプリケーションには次のものがあります。:
- 海水冷却システム.
- 淡水化装置.
- プレート熱交換器およびシェルアンドチューブ熱交換器.
- 排煙脱硫 (FGD) スクラバー.
- 海洋配管および流体処理装置.
- 塩化物を含む化学処理システム.
- 海水処理装置.
654 SMO アプリケーション: 極度の塩化物および過酷なプロセス環境
654 SMO は、従来のオーステナイト系ステンレス鋼や多くの高合金グレードでは十分な耐性が得られない、特に過酷な使用条件を対象としています。.
潜在的な用途には以下が含まれます:
- 紙パルプ漂白装置.
- 強力な海水熱交換器.
- 深海石油・ガス設備.
- 高濃度塩化物プロセスシステム.
- 深刻な隙間腐食のリスクを伴う化学処理装置.
- 特殊な水処理および脱塩コンポーネント.
8. 結論
材質選択の終点は材質欄の上位グレードではありません.
それは媒体を作っている, 構造, 卑金属, 溶接, 製造条件は同じ腐食評価に達します.
- 904L (米国番号08904 / で 1.4539): 特定の硫酸および希リン酸環境に対する優れた耐性を備えた高合金オーステナイト系ステンレス鋼. 汎用海水グレードではありません.
- 254 私たちは (US S31254 / で 1.4547): スーパーオーステナイト系ステンレス鋼で、 6% モリブデンと窒素の添加, 塩化物による孔食や隙間腐食に対して高い耐性を発揮します。. 海水およびFGD用途に広く検討されています.
- 654 私たちは (米国 S32654 / で 1.4652): 非常に高度に合金化されたオーステナイト系ステンレス鋼で、 7.3% モリブデンと高い窒素含有量.
極度の塩化物環境や低合金材料では不十分な要求の厳しい用途を対象としています。.
それが私があらゆるセレクションパッケージに求める規律です. より良い成績ではなく、完全な成績.
よくある質問
スーパーオーステナイトステンレス鋼と標準オーステナイトステンレス鋼の違いは何ですか?
スーパーオーステナイトステンレス鋼には、クロムなどの合金元素が高レベルで含まれています。, ニッケル, モリブデン, 窒素などの従来グレードよりも 304 と316L.
これらの添加により耐孔食性が向上します, 隙間腐食, および特定の攻撃的な化学環境.
しかし, また、材料コストも増加し、溶接や製造の要求が厳しくなる可能性があります。.
は 254 904Lよりも優れたSMO?
要求の厳しい塩化物および海水環境向け, 254 SMO は、モリブデンと窒素の含有量が高いため、一般に 904L よりも孔食や隙間腐食に対する耐性が優れています。.
しかし, 904L は、適切な硫酸および希リン酸環境において、経済的および技術的に優れた選択肢となります。.
正しい選択は、単純な全体的なランキングではなく、腐食メカニズムとプロセス条件に依存します。.
は 654 SMO は以下よりも優れています 254 私たちは?
654 SMO にはより多くのクロムが含まれているため、一般的に局部腐食に対する耐性が高くなります。, モリブデン, そして窒素. その典型的な PREN 値は少なくとも 56, の場合は約 42 ~ 43 と比較して、 254 私たちは.
したがって、より攻撃的な塩化物環境の候補となります。. しかし, コストが高く、製造要件がより厳しいため、使用条件がアップグレードを正当化する場合に使用する必要があります。.
できる 254 SMOは海水でも使用可能?
はい. 254 SMO はモリブデンと窒素の含有量が高いため、海水システムで広く考慮されています。.
しかし, 適合性は海水温度に依存します, 塩素化, 流れの状態, 隙間の形状.
ガスケット付きの接合部や停滞領域には、次のような高抵抗の材料が必要になる場合があります。 654 SMO または適切に設計された耐食性オーバーレイ.