導入
寸法精度は認定率を決定する中心的な技術指標です, インベストメント鋳造部品の互換性とサービスパフォーマンス.
現代の精密鋳造工業生産において, 完成した鋳造品の公差外の寸法欠陥のほとんどは、ワックス型のエラーや注入パラメータに起因するものではありません。, しかし、それは制御されていない変形に起因します。 貝殻の製造工程.
従来のシングルリンク認知とは異なります, シェル製造時に生じる寸法偏差は進行性です。, コーティングをカバーする非線形およびフルチェーンの伝送挙動, 乾燥, 脱線, 高温焼成, 鋳造凝固.
あらゆる微妙な構造変化, 各プロセスリンクにおけるセラミックシェルの応力変動と体積変形は、最終的な鋳造キャビティに伝達され、さらには増幅されます。.
不当なシェル作成パラメータは残留応力を誘発します, 不均一な収縮, シェルの熱衝撃変形と非同期相転移, 累積的な寸法誤差の形成.
この記事では、シェル製造ワークフロー全体にわたるセラミック シェルの寸法進化メカニズムを体系的に分析します。, 各プロセス段階の独立した影響と多要素結合の非線形効果を明らかにします,
高度な精密制御戦略と繊維強化最適化メカニズムを要約します。, 高精度のインベストメント鋳造生産に対する権威ある理論的サポートと産業上の指導を提供します.
1. インベストメント鋳造の寸法精度: システムの視点
寸法精度は、製品の最も重要な品質指標の 1 つです。 インベストメント鋳造.
コンポーネントの組み立てに直接影響します, 加工代要件, 製品の互換性, および全体の製造コスト.
寸法精度は多くの場合、ワックス パターンの精度や合金の収縮制御に関連します。, 現実ははるかに複雑です.
インベストメント鋳造の寸法精度は、 多段次元転写システム, すべてのプロセスステップが鋳造品の最終形状に影響します。.
機械加工とは異なります, 寸法が切削工具によって直接生成される場合, インベストメント鋳造は一連の材料変換に依存しています.
最終的な鋳造品の寸法は、ワックスパターンを通じて徐々に転写され、変更されます。, セラミックシェル, 溶融金属, 固化工程, および冷却ステージ.
初期の段階で生じた寸法偏差は増幅される可能性があります, 補償された, またはその後の操作中に再配布される.
完全な次元転移チェーン
インベストメント鋳造の次元の進化は次のように要約できます。:
金型設計 → ワックスパターン → シェル形成 → 脱蝋 → シェル焼成 → 金属注入 → 凝固 → 冷却 → 最終鋳造
各段階は独自の寸法変化に寄与します:
- 工具によって初期の寸法ベースラインが決定されます.
- ワックスの射出により熱収縮とパターンの変形が発生します.
- シェルの作成により、鋳造形状を定義する実際の金型キャビティが作成されます。.
- 脱蝋により、熱衝撃によりシェルが膨張したり変形したりする可能性があります。.
- 焼成するとセラミックが焼結します, ストレス発散, そして次元変化.
- 金属の凝固により合金の収縮が発生します.
- 冷却により熱収縮と残留応力変形が発生.
したがって, 寸法精度は単一のプロセスパラメータによって制御されるのではなく、製造サイクル全体にわたる複数の変数の累積的な相互作用によって制御されます。.
なぜ貝殻作りが中心的な役割を果たすのか
すべてのプロセス段階の中で, シェルの製造は、ワックスパターンと溶融金属の間の物理的な橋渡しとして機能するため、独特の位置を占めています。.
セラミックシェルは、高温処理中の寸法安定性を維持しながら、ワックスアセンブリの形状を再現する役割を果たします。.
シェルの製造中に発生する寸法の変動は、金型キャビティの寸法を直接変化させます。, その後、鋳物自体の形状に影響を与えます.
ワックスパターンのエラーとは異なります, 多くの場合、比較的簡単に測定および修正できます, シェルに関連した寸法変化はセラミック構造内に隠れていることが多く、鋳造検査後に初めて明らかになります。.
このため, シェルの製造は、インベストメント鋳造プロセス全体の中で最も重要な寸法伝達段階とみなされます。.
寸法精度は静的な概念ではなく動的な概念です
よくある誤解は、寸法精度は金型キャビティの寸法精度のみに依存するというものです。.
実際には, シェルと鋳造品の両方が生産全体を通して動的に応答し続ける.
製造中, シェルエクスペリエンス:
- 乾燥収縮率
- 熱膨張
- ストレスの蓄積
- ストレス発散
- セラミックの相変態
- 高温クリープ
- 凝固金属との機械的相互作用
同時に, キャスティングは行われます:
- 液体の収縮
- 凝固収縮
- 固体状態の熱収縮
- 残留応力の形成
最終的な寸法は、固定された金型形状からではなく、これら 2 つの進化するシステム間の相互作用から生まれます。.
寸法精度よりも寸法安定性の重要性
現代の精密製造において, 寸法安定性は、絶対的な寸法精度よりも価値があることがよくあります.
予測可能な寸法偏差を持つ部品を一貫して製造できる鋳造プロセスは、工具調整によって補正できます。.
しかし, バッチごとにランダムな寸法変動が生じるプロセスは、制御が難しくなり、修正にコストがかかります.
したがって, シェル製造の最適化の主な目的は、単に公称寸法を達成することではありません, しかし、生産全体を通して安定した再現可能な寸法転写メカニズムを確立します。.
多要素結合効果
インベストメント鋳造の寸法制御における最大の課題の 1 つは、多要素の連成効果の存在です。. 個々のプロセスパラメータが独立して動作することはほとんどありません.
例えば:
- スラリーの厚さが不均一であると乾燥動作が変化する可能性があります.
- 乾燥が不均一になると残留応力が発生する可能性があります.
- 残留応力は、焼成中のシェルの変形に影響を与える可能性があります.
- 発射されたシェルの歪みがキャビティの形状を変更する可能性がある.
- 修正されたキャビティ形状により鋳造収縮挙動が変化.
結果として, シェル形成中に生じた小さな偏差により、最終的に完成した鋳造品に不釣り合いに大きな寸法誤差が生じる可能性があります。.
この非線形関係は、個々のプロセス変数が仕様の範囲内にあるように見えても、寸法の問題がしばしば解決しない理由を説明しています。.
システムエンジニアリングのアプローチ
現代のインベストメント鋳造では、単一プロセスの最適化タスクではなく、システム エンジニアリングの課題として寸法管理を扱うことが増えています。. 先進メーカーの統合:
- スラリーのレオロジー制御
- 環境モニタリング
- シェル変形解析
- 点火曲線の最適化
- 統計的プロセス管理
- 数値シミュレーション技術
プロセスチェーン全体にわたる寸法変動を管理するため.
このアプローチの下では, シェルの製造はもはや単なる金型構築作業とは見なされません.
その代わり, これは、設計意図が完成した金属コンポーネントにどの程度正確に反映されるかを決定する重要な寸法工学プロセスになります。.
2. コーティングステージ: スラリーのレオロジー挙動によって引き起こされる初期寸法偏差
インベストメント鋳造シェルの初期寸法誤差は、一次表面コーティングの瞬間に形成されます。.
耐火物スラリーのレオロジー特性は、コーティングの厚さの均一性に影響を与える決定的な要因です,
不当なスラリー粘度と固形分は、局所的なコーティング厚の不均一を直接引き起こし、その後のシェル変形の隠れた危険性をもたらします。.
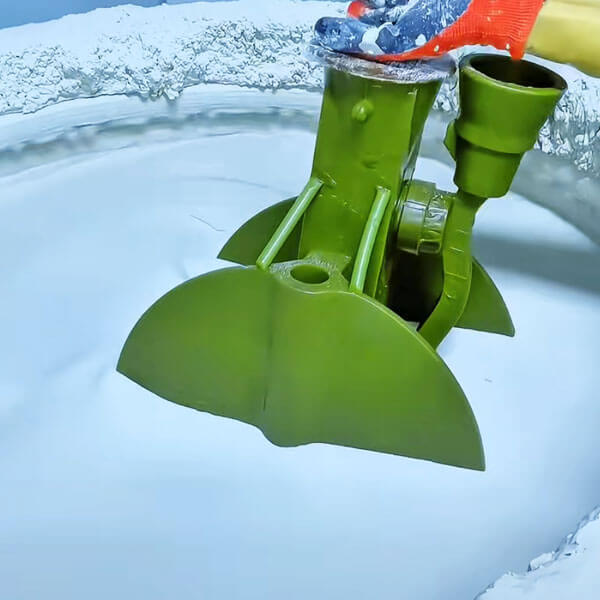
スラリー固形分が少なすぎて粘度が以下の場合 300 mPa・s, ワックスパターン表面で超高流動性を示すスラリー.
複雑なワックス型の底溝に大量のスラリーが溜まる, 局所的なコーティングの厚さを以上にする 40% 設計値より高い.
対照的に, 鋭利な上部の角で激しいスラリーの垂れが発生する, ここで、実際のコーティングの厚さは 30% 標準パラメータの.
この極端な厚さの不一致により、シェルの位置によって乾燥収縮率に差が生じます。, グリーンシェル内部に不均一な内部残留応力を生成.
それどころか, 粘度を超える過剰な固形分 1200 mPa・sになると塗膜の流動性が悪くなる.
スラリーは複雑な曲面やワックスパターンの小さな溝を均一に覆うことができません, シェルの内壁に大規模なマイクロピットが形成され、局所的なキャビティの寸法が大きくなりすぎる.
工業的な検証により、精密シェルコーティングに最適な粘度範囲は次のとおりであることが証明されています。 600–800mPa・s, すべてのシェル位置のコーティング厚さの偏差を±0.05 mm以内に制御します。.
定量的な界面活性剤を添加してスラリーのチキソトロピー指数を 3 ~ 4 に調整すると、局所的な蓄積欠陥をさらに排除し、複雑な曲面のコーティングの均一性を向上させることができます。.
内側の溝が深いワックスパターン用, スラリー蓄積効果が大幅に拡大.
正確なレオロジー制御を行わない従来のシェル製造プロセスでは、局所的なコーティングの厚さの偏差が 2 を超えることがよくあります。 1 溝位置で mm, これが、大量生産における溝付き鋳造フィーチャーの寸法公差が長期にわたって許容範囲外となる根本的な理由です。.
3. 乾燥段階: マルチコーティング界面の不均一な収縮変形
各コーティングと漆喰作業の後, シリカゾルバインダーは、乾燥プロセス中に継続的に水分の蒸発と重縮合反応を起こします。, セラミックシェルの避けられない乾燥収縮が発生します。.
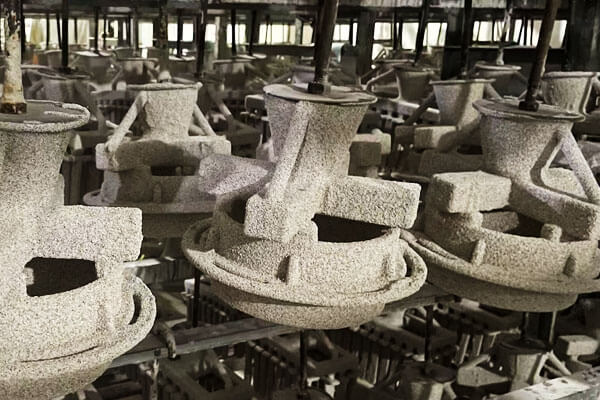
理想的な等方性均一収縮とは異なります。, 実際のシェルの収縮は、層間の結合状態と乾燥環境条件に大きく影響されます。.
バッキング層の砂粒径が不当であると、表層とバッキング層の界面に多数の微細孔が形成されます。, 層間接着強度が大幅に低下する.
乾燥中, 表面層と裏面層は調整された変形を行わずに独立して収縮します。, 巨大な界面残留応力が発生し、シェルの局所的な反りや歪みが発生します。.
デジタル画像相関 (DIC) 全フィールド変形モニタリングデータにより、シェルの乾燥変形の環境影響性がさらに検証されます。.
不均一な温度分布と局所的な気流速度を超える 2 m/s は、 3-乾燥速度の倍の差 殻の表面全体に.
速乾性エリアは事前に完全な収縮を実現, 一方、乾燥が遅い地域は遅れています, 室温で準安定拘束残留応力を形成.
この隠れた応力は、その後の高温焼成の段階で徐々に解放されます。, 予測できないシェルの永久変形を引き起こす.
最適化された勾配乾燥プロセスにより、この問題が効果的に解決されます。.
24℃±1℃の一定温度で乾燥環境を安定させることで、, 相対湿度60%±5%, と均一な空気流量 0.5 MS, シェルの内部残留応力は次のように減少します。 72%,
全体的な乾燥変形は以下の範囲内で厳密に制御されます。 0.1 mm, グリーンシェルの高均一な寸法安定性を実現.
4. 脱蝋ステージ: 熱衝撃下でのシェルの微小変形とキャビティのオフセット
高圧蒸気脱蝋は、ワックス パターン キャビティからセラミック シェル キャビティへの重要な移行リンクです。, 一時的な熱衝撃と内部圧力変動により、薄肉シェルの不可逆的な微小変形が引き起こされる場合.
従来の急速脱蝋プロセスでは, 蒸気圧は~まで上昇します 0.6 MPa以内 30 秒.
急速な温度上昇により瞬間的に膨張し、シェル内部の残留ワックスが溶解します。.
ワックスの膨張率はシェルのガス排出速度をはるかに上回ります, 極度の過渡的な内圧の形成.
この力により薄肉シェルが外側に押され、弾塑性の微小膨張が生じます。, ワックス排出後に完全に復元できない, その結果、シェルキャビティのサイズが永続的に拡大します.
肉厚がわずか 100 の極薄シェル用 2 mm, この変形効果は非常に顕著です.
実験的テストでは、局所的な薄肉キャビティの永久的な寸法増加が、 0.3 急速加圧脱脂後 mm.
を採用する 加圧期間を超える勾配圧力上昇戦略 2 分 ワックスが溶けてシェルの排気チャンネルから均一に排出されるのに十分な時間がかかります。, 内圧による微小変形を徹底的に排除.
最適化された脱蝋制御後, キャビティの寸法偏差を一定以内に安定制御 0.08 mm.
加えて, 脱蝋後のワックス灰が不均一に残ると、焼成時に局所的な集中燃焼が発生します。, シェル表面に温度差フィールドを形成し、さらに非同期変形を誘発します。.
脱ワックス後の低圧エアパージは、残留ワックス灰を除去し、その後の寸法安定性を維持するために不可欠な補助プロセスです。.
5. 焼成ステージ: 高温相転移と残留応力解放の連成変形
高温 砲弾の発射 最終的なキャビティの寸法精度にとって最も決定的な段階です.
発砲中, シリカゾルバインダーが完全な相転移を完了します, セラミック粒子間に焼結ネックが形成される, コーティングに蓄積されたすべての残留応力, 乾燥段階と脱蝋段階は同時に解除されます.
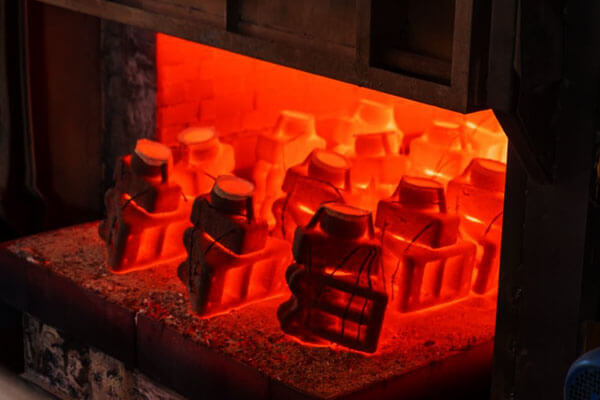
従来の急速加熱焼成により、シェル内で非同期の鉱物相変態が引き起こされます。.
ムライト相の急速な生成により体積膨張が生じる, 一方、クリストバライト相変態は体積収縮をもたらします.
シェルの位置が異なると相転移速度が一致しないため、深刻な反りや不規則な変形が引き起こされます。.
最適化されたセグメント化された発火曲線により、相変態と応力解放が効果的に調整されます。: 長期保温台を1000℃に設定し、残留応力を完全に解放,
その後、2℃/分の速度でゆっくりと加熱し、最終焼成温度1200℃まで加熱します。, これにより、高温時のシェル全体の変形均一性が大幅に向上します。.
革新的なショートカットカーボンファイバー補強によりシェルの寸法安定性がさらに向上.
追加 4 mmに切断された炭素繊維を超音波撹拌によりバッキングスラリーに投入することで均一な分散が達成され、セラミックマトリックスの内部に三次元の絡み合った強化ネットワークが形成されます。.
このネットワークは粒界の動きを固定します, 高温時の異常粒成長を抑制, 高温残留変形を低減します。 62%.
工業用 CT の 3 次元再構成結果により、炭素繊維強化シェルには、従来のシェルによく見られる連続した大きな気孔がなく、均一な気孔分布があることが確認されています。.
後 2 1200℃での保温時間, 全体の寸法変化率は 0.12%, よりもはるかに低い 0.32% 従来のシェルの, その後の注入と凝固において非常に安定したキャビティ精度を提供します.
6. 注湯・固化ステージ: シェル拘束効果による鋳造収縮の逆制御
セラミックシェルは、合金の注入および凝固中に完全に硬い固定型ではありません。.
高温強度と柔軟な変形特性により、溶湯の凝固収縮挙動を逆に制限します。, 最終的な鋳物の寸法公差を直接決定する.
これは、「シェルの強度が高いほど鋳造品質が高い」という従来の誤解を覆します。.
高温シェル強度が低すぎると、合金凝固中にシェルと鋳物が同時に収縮します。, 効果的な制約を形成できていない.
実際の鋳造収縮率は理論設計値をはるかに上回っています。, その結果、全体的な鋳造寸法が小さくなる.
対照的に, 超高剛性シェル強度により鋳造収縮を完全に制限, 鋳物内部に巨大な内部収縮応力が発生し、熱亀裂や構造歪み欠陥を引き起こします。.
正確な実験データにより、シェルの最適な高温曲げ強度は次のとおりであることが証明されています。 3–4MPa.
この範囲内で, シェルは適度な柔軟な制約を提供します, 鋳物の自由凝固収縮率を低減する 30%.
剛性拘束による熱亀裂を回避しながら、寸法偏差を効果的に制御します。, 拘束効果と構造安全性の最適なバランスを実現.
7. 鋳造寸法精度に及ぼすシェル製造の多要素連関メカニズム
シェル作成プロセスの各パラメーターは独立して機能しません。.
重ね合わせ, 複数の要素の相乗効果と競合により、複雑な非線形の次元進化効果が形成されます, 工業的なバッチ生産における不規則な寸法変動の根本原因.
膜厚偏差の非線形増幅効果
局所的なコーティング厚さの誤差は、高温焼成および鋳造凝固プロセスにおいて幾何学的増幅効果を引き起こします.
局所的な膜厚が設計値を超えた場合 50%, 局所的なシェル冷却速度は次のように減少します。 40% 発砲中, 追加の熱残留応力を発生させる.
シェルキャビティの偏差が増幅される 2.3 回, 最終的な鋳造寸法誤差は以下に達します 3.1 初期コーティング偏差の倍.
この非線形増幅は、深溝の複雑な鋳造品で特に顕著です。.
コーティング段階での小さなスラリーの蓄積欠陥は、鋳造溝の致命的な寸法許容差に発展します。, これは、複雑な構造鋳物の長期にわたる低い認定率を説明しています。.
正確なスラリーレオロジー制御と均一なコーティング厚さは、増幅効果を排除するための根本的な解決策です。.
炭素繊維強化材の寸法安定化メカニズム
シランカップリング 4 mmチョップドカーボンファイバーは、超音波分散下でシリカゾルマトリックス中に安定した三次元架橋ネットワークを形成します.
ネットワークはシェルのパフォーマンスの二重機能の最適化を実現します。:
初め, カーボンファイバーはシェル内部の微小亀裂を橋渡しし、ファイバーの引き抜きと界面の滑りによって集中した高温応力を分散します。,
セラミックマトリックスの高温クリープ速度を一桁減少させ、局所的な不均一な変形を抑制します。.
2番, 炭素繊維は高温焼成中にゆっくりと酸化され放出されます。, シェル内部に均一に分布した閉じた微細孔を形成する.
これらの微細孔は、鋳造凝固のための微量の柔軟な変形空間を提供します, 過剰なシェル剛性による熱亀裂の回避と不十分な拘束による過度の変形の防止, シェルの高温強度と柔軟性の完璧なバランス.
SEM破壊形態観察により、炭素繊維とセラミックマトリックス間の強固な界面結合が確認される, 高温シェルの長期寸法安定性を実現.
フルチェーンの次元伝送とカップリングの重ね合わせ
インベストメント鋳造による完成品の形成 フルプロセス次元伝動チェーン: 初期ワックスモールドサイズ → ウェットシェルコーティングサイズ → 脱蝋キャビティサイズ → 焼成シェルキャビティサイズ → 最終鋳造サイズ.
各プロセスリンクには固定次元の透過係数があります. 個々のプロセスからの逸脱は後続の段階で重ね合わされ、結合されます。.
複数のリンクのエラーが同じ方向の場合, 累積的な重ね合わせが発生する, 鋳造品の重大な寸法公差の外れにつながる.
偏差が逆の場合, 相互オフセットにより修飾された次元がランダムに生成される可能性があります.
このメカニズムは、従来の生産において無秩序な寸法変動とバッチの一貫性の低下を引き起こします。.
伝送チェーン内のすべてのノードの定量的精度制御のみが、バッチの寸法精度を安定化できます。.
8. 寸法誤差の非線形増幅
インベストメント鋳造における寸法管理の最も困難な側面の 1 つは、寸法の偏差が単純な 1 対 1 の関係でプロセス全体に伝播しないことです。.
その代わり, 多くの寸法変化は、 非線形増幅効果, シェルの製造中に発生した一見小さな誤差が、最終鋳造時に大幅に大きな寸法誤差に発展する可能性があります。.
この現象は、個々のプロセスパラメータが適切に制御されているように見えても、鋳造品が時折許容限界を超える理由を説明しています。.
したがって、寸法拡大の背後にあるメカニズムを理解することは、精密鋳造生産にとって不可欠です。.
寸法誤差が増幅される理由
インベストメント鋳造プロセスには複数の段階の材料変換が含まれます, サーマルサイクリング, そしてストレスの再分配.
各段階では、プロセスの初期段階で導入された寸法の変動が拡大する可能性があります.
典型的な次元伝達経路は次のようになります。:
局所的なスラリー厚さの変動
→ 不均一な乾燥収縮
→ 残留応力の蓄積
→ 発砲時の砲弾の歪み
→ キャビティ寸法変更
→ 鋳造収縮のばらつき
→ 最終寸法偏差
各ステージは前のステージと相互作用するため、, 寸法誤差は一定ではなく増加することが多い.
例えば, 局所的なシェルの厚さの増加はわずか 0.2 mm は、最終的には焼成および固化後の鋳物の寸法偏差が数倍大きくなる可能性があります。.
シェルの厚さの変化とその増幅効果
シェルの厚さが不均一であることは、寸法不安定性の最も一般的な原因の 1 つです.
余分なスラリーが溜まると、:
- 深い凹み
- 内隅
- 狭いチャンネル
- 複雑な表面遷移
影響を受けた領域は周囲の領域よりもゆっくりと乾燥します.
これにより、:
- 収縮差
- 不均一な応力分布
- 局所的なシェルの歪み
発砲中, これらの残留応力が解放されます, さらなる変形を引き起こす. 結果として得られるキャビティの形状は、元のワックス パターンの寸法から大幅に逸脱する可能性があります。.
複雑な航空宇宙またはタービンコンポーネント用, 局所的なシェル厚さのばらつきは、寸法不一致の主な原因の 1 つになる可能性があります.
シェル内の残留応力メモリ
セラミックシェルは一種の「ストレス記憶」を持っています.
乾燥後のシェルは寸法が安定しているように見えますが、, 内部残留応力が構造内に閉じ込められたままになる.
シェルが損傷を受けると、:
- 迅速な加熱
- 脱線
- 焼結
- 高温焼成
これらのストレスは徐々に解放されます.
リリースプロセスでは、多くの場合、次のような問題が発生します。:
- 反り
- ローカル展開
- 次元のドリフト
- 幾何学的歪み
重要なことです, 結果として生じる変形は非線形であることが多く、従来の検査方法では予測することが困難です。.
熱的および構造的結合効果
熱効果がシェルの形状と相互作用する場合、寸法の増幅はさらに重要になります。.
例としては次のものが挙げられます。:
- 薄い部分は厚い部分よりも速く加熱されます
- より高い熱勾配が発生する鋭いコーナー
- 不均一な拡張パスを作成する非対称ジオメトリ
焼成中は温度が上がるので, これらの局所的な違いにより複雑な変形パターンが生成され、単純な熱膨張計算の予測を超えてキャビティの寸法が変化する可能性があります。.
その結果, 複雑な形状の鋳物は一般に、単純な対称コンポーネントよりも拡大された寸法偏差に対して脆弱です。.
シェル挙動と金属凝固との相互作用
溶融金属が金型に入ると寸法の拡大は止まらない.
固化中, シェルと鋳物は機械的に相互作用します.
シェルの剛性が局所的に異なる場合:
- 一部の領域で収縮が過剰に抑制される
- 他の領域では無制限の収縮が可能
この一貫性のない拘束により、局所的な寸法シフトが生じ、既存の偏差がさらに拡大する可能性があります。.
したがって, 最終的な鋳造寸法は、同時に動作する複数の結合された増幅メカニズムの結果であることがよくあります。.
予測可能性への挑戦
非線形次元増幅の重要な特徴は、原因と結果の関係が比例することがほとんどないことです。.
例えば:
- あ 10% シェルの厚さが増加すると、 30% 寸法偏差.
- 乾燥空気流を少し増やすと、シェルの変形が 2 倍になる可能性があります.
- わずかな焼成温度の変化により、重大な幾何学的歪みが引き起こされる可能性があります.
この非線形動作は、経験的な調整だけでは繰り返し発生する寸法精度の問題を解決できない理由を説明しています。.
完全な寸法伝達メカニズムを理解することによってのみ、製造業者は寸法変動を効果的に制御できます。.
9. 寸法精度を向上させるための先進的なアプローチ
航空宇宙分野では寸法要件がますます厳しくなるにつれて、, 医学, エネルギー, 自動車, および精密エンジニアリング産業, 従来の試行錯誤のプロセス調整ではもはや十分ではありません.
現代のインベストメント鋳造メーカーは、より高いレベルの寸法精度と一貫性を達成するために、高度な技術と体系的なプロセス制御方法を採用しています。.
焦点は、鋳造後の寸法誤差の修正から、シェル製造プロセス全体での寸法誤差の発生の防止に移りました。.
スラリーレオロジーの精密制御
寸法精度の基礎はスラリーの安定性から始まります.
最新の貝殻製造システムが綿密に監視:
- 粘度
- 密度
- 固形物
- pH値
- 温度
- チキソトロピー挙動
安定したスラリー特性により、:
- 均一な膜厚
- 一貫した表面再現
- シェルの厚さのばらつきの減少
- 寸法再現性の向上
オペレータに依存する変動を排除するために、自動スラリー管理システムの使用が増加しています.
制御乾燥技術
乾燥はシェルの変形に最も影響を与える段階の 1 つです.
高度な乾燥システムを活用:
- 恒温槽
- 制御された湿度環境
- 均一な気流分布
- リアルタイム環境モニタリング
目的は、すべてのシェル領域が同じ速度で乾燥するようにすることです。.
収縮差を最小限に抑えることで, メーカーは残留応力の蓄積を大幅に軽減し、シェルの寸法安定性を向上させることができます。.
最適化された脱ロウ戦略
熱管理を改善することで、脱蝋による変形を最小限に抑えることができます。.
主なアプローチには次のものがあります。:
徐々に圧力を増加
制御された圧力ランプにより、ワックスの急速な膨張によって生じる内部応力が軽減されます。.
バランスのとれた熱分布
均一な蒸気分布により局所的な熱衝撃を最小限に抑えます.
改良された通気設計
最適化されたワックスの排出経路により内圧の蓄積が軽減され、シェルの歪みのリスクが軽減されます。.
これらの対策は、脱蝋サイクル全体を通じてキャビティの形状を維持するのに役立ちます。.
先進的なシェル材料システム
材料革新は寸法管理においてますます重要な役割を果たしています.
最新のシェル システムには、:
- 高強度セラミック補強材
- ファイバーで強化されたバックアップ層
- 改良されたバインダー技術
- 低収縮セラミック配合
これらの材料が提供するのは、:
- 優れた熱安定性
- 耐クラック性の向上
- 焼成変形の低減
- 寸法の一貫性の向上
繊維強化セラミックシェル, 特に, 高温での寸法安定性が大幅に向上することが実証されています。.
最適化された点火曲線と熱プロファイル
単純な暖房スケジュールに依存するのではなく, 高度な砲弾の発射には、慎重に設計された熱サイクルが採用されています。.
典型的な改善には次のようなものがあります。:
- 多段階加熱プログラム
- 中間のストレス解消保持期間
- 温度勾配の制御
- 最適化された冷却プロファイル
これらの戦略により、熱歪みや相変態に関連した変形を最小限に抑えながら、残留応力を徐々に消散させることができます。.
デジタル シミュレーションと予測エンジニアリング
現代のインベストメント鋳造における最も重要な進歩の 1 つは、数値シミュレーション ツールの使用です。.
高度なソフトウェアによるモデリングが可能:
- スラリーの析出挙動
- 乾燥収縮率
- シェル応力分布
- 熱膨張
- 焼成変形
- 金属凝固収縮
生産開始前に寸法変化を予測することで, エンジニアはプロセスパラメータと工具補正係数を積極的に最適化できます。.
これにより、寸法管理が事後対応型の修正から予測型管理に移行します。.
統計的プロセス制御とデータ駆動型製造
業界をリードするファウンドリは、寸法パフォーマンスを監視するためにデータ分析をますます活用しています。.
主なテクニックとしては、:
- 統計的プロセス管理 (SPC)
- 工程能力分析
- デジタル品質追跡
- リアルタイムのプロセス監視
- 自動寸法検査
これらのシステムはプロセスのドリフトを早期に特定し、大規模な生産量にわたって長期的な寸法の一貫性を維持するのに役立ちます。.
統合次元エンジニアリング
最も成功した寸法管理戦略は、単一のプロセス改善では精度を保証できないことを認識しています。.
その代わり, 寸法精度は、調整を行う完全に統合されたエンジニアリングアプローチを通じて管理する必要があります。:
- ワックスパターン制作
- シェルビルディング
- 乾燥制御
- 脱ロウの最適化
- 発火管理
- 合金収縮補正
- プロセスシミュレーション
- 品質検証
寸法伝達チェーン全体を制御することによってのみ、メーカーは最新の高性能鋳造部品に要求される厳しい公差を一貫して達成できます。.
10. 結論
シェルの製造はインベストメント鋳造の寸法精度の中心的な決定要因です, そしてその影響は、漸進的かつ非線形結合モードで生産プロセス全体に及びます。.
初期スラリーのレオロジーが元のコーティングの厚さの均一性を制御します; 段階的な乾燥により、不均一な収縮による残留応力が除去されます。; 勾配脱蝋により、熱衝撃によるキャビティの永久変形を回避;
最適化された高温焼成により相転移と応力解放が調整されます; 適合したシェルの高温強度により、鋳造凝固収縮の正確な制御を実現.
従来のシングルポイントプロセス最適化モードでは、バッチの寸法変動問題を解決できません.
高度な精密インベストメント鋳造の生産は、フルチェーンの寸法伝達制御に依存する必要があります, 炭素繊維複合強化技術と組み合わせた, 非線形誤差増幅効果を排除するため.
シェルの剛性と柔軟性の合理的なマッチング, スラリーレオロジーの正確な制御, 乾燥環境, 脱蝋圧力と焼成曲線により、鋳造の寸法精度とバッチの一貫性が根本的に向上します,
高精度を実現する確かな技術サポートを提供します, 高安定性と高品質率のインベストメント鋳造工業製造.