

1. 導入
投資キャスティング - しばしば呼ばれています 失われたワックスプロセス - 複雑な製造業者を承認します, 並外れた表面仕上げと寸法精度を備えたニアネットシェープ金属コンポーネント.
高性能と組み合わせると 合金鋼, この手法は、極端な負荷に耐える部品を提供します, 腐食性環境, 気温の上昇.
この記事では、基本原則からの材料選択を通じて合金鉄鋼投資鋳物を探ります, プロセス制御, 微細構造, アプリケーション, 設計ガイドライン, そして、ベストプラクティスを締めくくります.
2. 合金鋼投資キャスティング
インベストメント鋳造 - としても知られています ロストワックスプロセス - 使い捨てのワックスパターンと耐久性のあるセラミック型を組み合わせることにより、デリバーの精密成分.
に適用された場合 合金鋼, 複雑な幾何学と優れたパフォーマンスのロックを解除します。.
下に, コアステップを分解します, 砂の鋳造とCNCの機械加工に対する精度をベンチマークします, 決定的な利点を強調します.
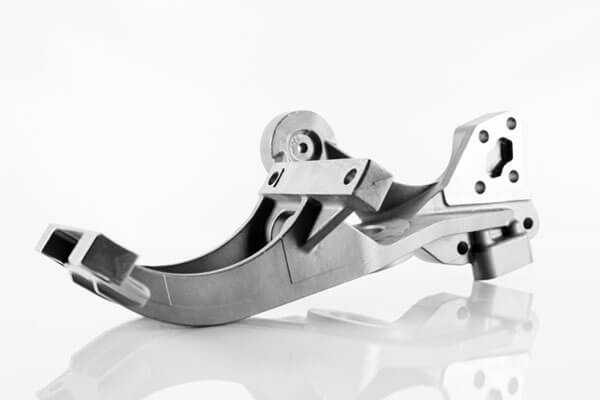
プロセスの概要
- ワックスパターンの作成
• 射出型 最終部品の高精度のワックスレプリカ - 耐性は±0.1 mmに達することがあります.
•パターンツリーは、バッチ処理のために複数の部品をグループ化する場合があります, スループットのブースト. - セラミックシェルビルディング
• 浸漬: ワックスアセンブリは、細粒のセラミックスラリーに入ります (粘度〜15 cp).
• スタッコン: 排出後, シェルは耐火砂の層を受け取ります (15–30 µm).
• 繰り返し: 代替浸漬と停止4〜8回は、RA 1〜3 µmが達成可能な4〜8 mmのシェルを生成します. - 脱ワックスとシェルの強化
• オートクレーブ または、蒸気熱がワックスを溶かします, 目的のジオメトリに正確に一致するボイドを残します.
•その後、貝殻は200〜300°Cで乾燥して、残留水分を駆動し、型を強化します. - 注ぐ溶融合金鋼
•合金鋼を溶かします (例えば, 4140) EAFまたは誘導炉で 1 450–1 550 ℃.
• 注ぐ 予熱して (>200 ℃) 熱衝撃を最小限に抑え、完全な詰め物を確保するためのシェル. - シェル除去 & 最終仕上げ
• シェイクアウト セラミックをノックアウトします, に続く ブラストクリーニング そして 研削.
•重要な機械加工された表面は、±0.25 mmの許容範囲を打つために1〜2 mmの手当を受け取ります.
砂の鋳造と機械加工との比較
| 側面 | 合金鋼投資キャスティング | 砂型鋳造 | バーストックからのCNC加工 |
|---|---|---|---|
| 寸法耐性 | ±0.25 mm | ±1.0 mm | ±0.05mm |
| 表面仕上げ (ラ) | 1–3 µm | 10–25 µm | 0.4–1.6 µm |
| 複雑な形状 | 非常に複雑です, 薄い壁 | 適度, ドラフトが必要です | ツールアクセスによって制限されています |
| 材料収量 | > 90 % | 60–70 % | 30–50 % |
| 二次機械加工 | 30–50 % 削減 | 多くの場合広範です | 主要なプロセス |
3. 投資鋳造用の典型的な合金鋼グレード
適切な合金を選択すると、投資キャスティングの機械的パフォーマンスが決定されます, 耐食性, そして耐熱性も.
以下は、特徴的なプロパティと典型的なアプリケーションを使用して、カテゴリごとに組織化された一般的に鋳造グレードの内訳です。.
| 学年 | カテゴリ | 重要な合金要素 | 抗張力 (MPa) | 硬度 (HRC) | 代表的な用途 |
|---|---|---|---|---|---|
| 8620 | ケースが耐えられる低合金 | C 0.18%, で 0.40%, Cr 0.40%, モー 0.15% | 550–650 | 20–30 | ケースが硬化したギア, シャフト, ブッシング |
| 4140 | Chrome-Moly Low-Alloy | C 0.40%, Cr 1.00%, モー 0.25%, ん 0.75% | 800–950 | 28–40 | 高強度シャフト, ロッカーアームズ |
| 4340 | ニッケル・クローム・モリの低アロイ | C 0.40%, で 1.80%, Cr 0.80%, モー 0.25% | 900–1 100 | 32–45 | 航空機の継手, 頑丈な車軸 |
| 17-4PH | 降水硬化SS | Fe – 17cr – 4ni – 4cu – 0.3nb | 850–1 100 | 28–40 | 腐食耐性ポンプハウジング, バルブ部品 |
| 316L | オーステナイト系ステンレス | fe – 18cr – 12ni – 2mo | 480–620 | ≤25 | 化学処理装置, 船舶用付属品 |
| 410 | マルテンサイト系ステンレス | Fe – 12cr | 450–600 | 30–45 | 耐摩耗性のハウジング, バルブトリム |
| A217 WC6 | CR-MO圧力血管鋼 | C 0.10%, Cr 2.25%, モー 1.00% | 550–700 | ≤30 | 高温バルブ, 蒸気配管 |
| A217 WC9 | CR – MO – V圧力容器鋼 | C 0.08%, Cr 9.00%, モー 1.00%, V 0.20% | 600–750 | ≤32 | 超高熱蒸気バルブ, 頑丈なボイラー部品 |
4. 微細構造と熱処理
Investment -Cast Alloy鋼は固化します 樹状突起 不均一な溶質分布と、dendritic領域に濃縮された遮断された炭化物を備えた構造.
例えば, As-Cast Aisi 4140 多くの場合、a 一次樹状突起腕の間隔 の 50–200 µm, クロムが豊富なM₇c₃炭化物とモリブデンが豊富な炭化物が穀物の境界で形成されます.
このような不均一性は、硬度がさまざまです (その周り 280–320 HBW) および局所的なストレス濃縮器, 疲労の寿命と機械加工性を妥協します.
アニーリング および穀物の洗練
微細構造を均質化します, 一般的にファウンドリ アニール でキャスト 800–850°C 2〜4時間, 続いて炉冷却が続きます ≤20°C/時間.
このサイクルが促進されます スフェロイド化 炭化物の硬度を低下させます 180–220 HBW, 機械加工を緩和します.
結果として, 穀物サイズは、ASTM 4〜6の評価から6〜8に洗練されています, 延性の向上 15–25 % 内部ストレスを減らします 90 %.
正規化と均一な特性
その後, 正規化 で 900–950°C 空気冷却により、穀物をさらにASTM 5–7に洗練し、より均一になります 真珠科 - フェリティック マトリックス.
正規化された 4340 鋳物は引張強度を達成します 850–950 MPa および近くのシャルピー衝撃値 35 J, 靭性を改善します 20 % As-Cast条件と比較してください.
クエンチ & 高強度のための気性
最大の強度のため, 合金鋼が受ける クエンチ & 気性: でのオーステナイト化 840–860°C, 室温までのオイルクエンチ, その後、抑制します 550–600°C のために 2 × 2 時間. このシーケンスは、マトリックスをに変換します 強化されたマルテンサイト, 細かい炭化物を分散します (10–50 nm), そして、硬度を高めます HRC 45–50 最大引張強度 1 200 MPa. また、強化はタフネスを回復します 15–25 j, 強度と耐衝撃性のバランス.
ソリューショントリート & ステンレス合金の年齢
ステンレスグレードのような 17-4PH からの恩恵 溶液処理 で 1 040 ℃, 水に消す, そして エージング で 480 ℃ のために 4 時間.
この降水量の硬化サイクルは生成されます ナノスケールni₃(アル,銅) 粒子, 硬度を高める HRC 38–42 そして、降伏強度 850 MPa 腐食抵抗を維持しながら.
5. 合金鋼投資鋳造の重要な利点
合金鋼投資キャスティングは、精度のユニークな組み合わせを提供します, パフォーマンス, プロセスがほとんど一致しない費用対効果:
複雑なジオメトリと設計の自由
投資キャスティングハンドルは、他の方法で不可能または非常に高価な形状を形作ります。, 内部パッセージ, 薄い壁があります 1 mm, および複雑な格子構造.
結果として, デザイナーは部品数を減らします 50 % マルチピース溶接またはアセンブリを単一の投資キャストコンポーネントに置き換えることにより.
タイトトレランスと優れた表面仕上げ
±0.25 mmの典型的な寸法精度とRA 1〜3 µmのAs-Cast表面仕上げにより、広範な二次加工が除去されます。.
その結果, メーカーのレポート 30–50 % もっと早く CNCサイクル時間以上 40 % より低い サンドキャスト部品と比較した仕上げコスト.
優れた材料の利用と収量
ネットに近い形状は、原材料の廃棄物を減らします, 材料の利回りを達成することはそれを超えています 90 % 対 60–70 % 砂鋳造用または 30–50 % ビレットの機械加工用.
より低いスクラップレートは直接翻訳されます 15–25 % 高価値合金の材料費の節約.
広い合金の互換性
低合金鋼から (8620, 4140, 4340) ステンレスおよび耐熱性グレードへ (17-4PH, 316L, H13), 投資キャスティングは、実質的にすべての合金製剤に対応します.
ファウンドリーは、化学組成をしっかりと制御し、清潔さを溶かすことができます (包含レベル < 100 ppm),
一貫した機械的特性を確保する - からの緊張強度 350 に 1 200 MPa, HRCまでの硬度 55, および10〜60 jのシャルピータフネス値.
再現性とスケーラビリティ
セラミック型は、50〜100の注ぎの変形に抵抗します, 生産の実行全体で一貫した結果をもたらします.
再現性よりも良い 95 % 重要な寸法については、OEMがプロトタイプバッチから自信を持ってランプします 10 の部品から本格的な生産 1 000+ 最小限の再認定を伴うピース.
6. 合金鋼投資鋳物のアプリケーション
航空宇宙
- 主要コンポーネント: タービンブレード, 構造括弧, エンジンマウント, ハウジングパーツ.
自動車産業
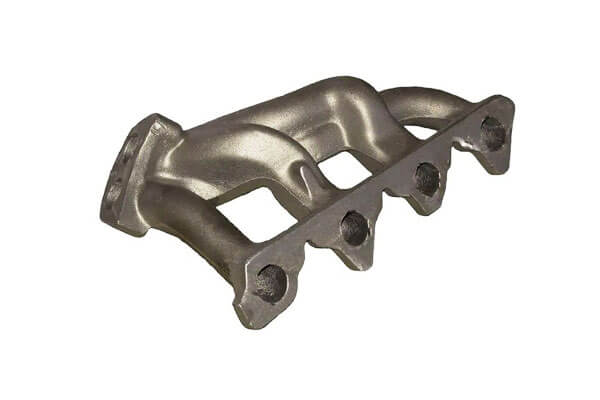
- 主要コンポーネント: ターボチャージャーハウジング, トランスミッション部品, ブレーキシステムコンポーネント, エンジン部品.
石油とガス
- 主要コンポーネント: バルブボディ, ポンプハウジング, インペラ, 掘削ツール, コネクタ.
産業機械
- 主要コンポーネント: 歯車, カップリング, カム, 機械的な腕, 油圧コンポーネント.
軍事と防衛
- 主要コンポーネント: 武器コンポーネント, 装甲車両部品, ミサイルシステム要素.
医療機器
- 主要コンポーネント: 手術器具, 整形外科用インプラント, 歯科用具.
パワーとエネルギー
- 主要コンポーネント: 蒸気タービン部品, ガスタービンブレード, ジェネレーターコンポーネント, ボイラーフィッティング.
7. 合金鋼の投資鋳物には、Dezeを選択してください
これ 現代産業の厳しい要求を満たす高品質の合金鋼投資鋳造を提供することにコミットしています.
高度な失われたワックス鋳造技術と精密制御プロセスを備えています, これ 例外的な次元の精度を保証します, 再現性, そして表面仕上げ.
各鋳造は、特定の機械を満たすように調整されています, 熱, および腐食抵抗要件,
作る これ Aerospaceなどのセクター全体の信頼できるパートナー, 石油化学, エネルギー, 交通機関, および医療機器.
最初の設計相談から最終検査まで, これ 厳格な品質管理と冶金の専門知識を統合して耐久性を提供する, 最も要求の厳しい環境で確実に機能する高性能合金鋼コンポーネント.
8. 結論
合金鋼投資鋳造は合併します 設計の複雑さ と 高性能冶金.
ワックスパターンの正確な制御を通じて, セラミックシェル, 注ぐ, そして熱処理,
メーカーはコンポーネントを提供します 引張強度 1 200 MPa, RA 1〜3 µmの表面仕上げ, そして ±0.25 mmの寸法公差.
デジタルシミュレーションとして, 添加剤の生産, 高度な合金が進化します, 投資キャスティングは、航空宇宙のミッションクリティカルな部分の未来を形作り続けます, エネルギー, 医学, そしてその先へ.

