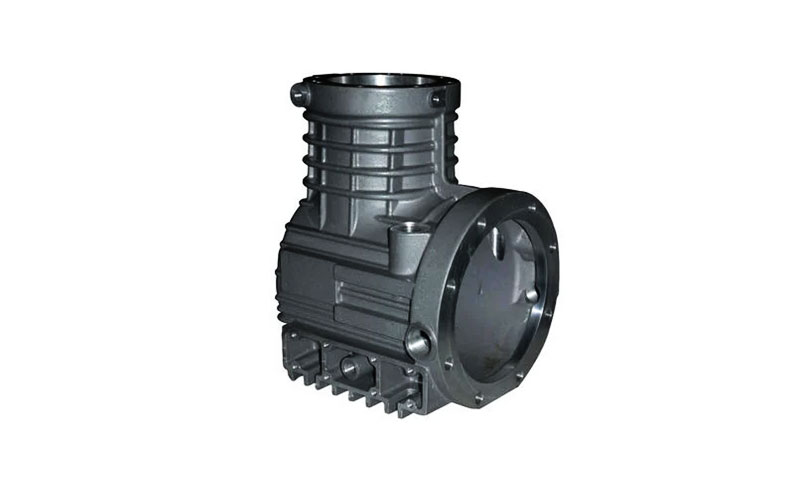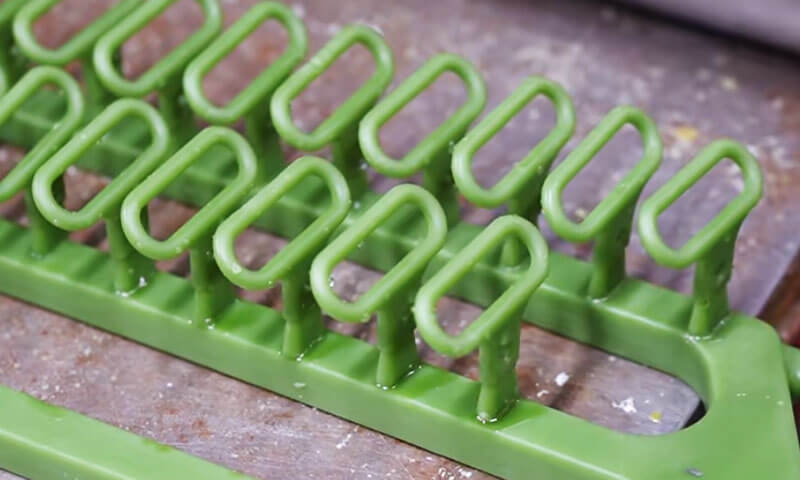
In colata di investimento, l'albero di cera collega la creazione di modelli e la costruzione di conchiglie. Se l'albero è assemblato male, il miglior modello in cera e la migliore conchiglia del mondo non ti salveranno.
Ho visto alberi che sembravano a posto sullo scaffale e fallivano nell'autoclave. Ho visto alberi con una spaziatura perfetta ma un cattivo cancello, e i getti presentavano una porosità da ritiro che ha richiesto tre giorni per essere diagnosticata.
L’assemblaggio dell’albero in cera non significa semplicemente “incollare modelli su un canale di colata”. È la prima vera decisione di gating nel processo.
Controlla il flusso del metallo, alimentazione, sequenza di solidificazione, copertura in conchiglia, efficienza decerante, e stabilità dimensionale.
Fallo bene, e il resto del processo diventa prevedibile. Sbagli, e combatterai i difetti per l'intero ciclo di produzione.
Questa guida copre l'intero processo di assemblaggio, dai controlli pre-assemblaggio allo stoccaggio e al trasporto, con i dati pratici e le regole di produzione che utilizzo da decenni.
1. Cos'è l'assemblaggio dell'albero in cera nella fusione a cera persa?
L'assemblaggio dell'albero in cera è il processo di unione dei singoli modelli in cera, porte, corridori, e un gruppo canale di colata centrale o tazza di colata in un gruppo di cera completo, comunemente chiamato albero di cera o albero modello.
L'albero assemblato funge da modello per la successiva produzione di conchiglie in ceramica. Durante la costruzione del guscio, l'albero di cera viene ripetutamente immerso in un impasto ceramico e rivestito con stucco refrattario.
Dopo che il guscio si è asciugato sufficientemente, la cera viene rimossa, e il restante guscio ceramico forma la cavità in cui viene versato il metallo fuso.

2. Preparazione prima dell'assemblaggio dell'albero in cera
La qualità di un albero in cera finito inizia prima della realizzazione della prima giunzione. Ispezione del modello, preparazione del canale di colata, pulizia degli utensili, e il controllo ambientale influenzano tutti la stabilità del processo di assemblaggio.
Ispeziona i modelli in cera, Sprue, e connessioni di porta
Prima del montaggio, ispezionare ogni modello in cera, Sprue, e componente del cancello.
I modelli difettosi dovrebbero essere identificati e segregati piuttosto che incorporati in un albero e scoperti in seguito.
Prestare particolare attenzione alle seguenti condizioni:
| Elemento di ispezione | Cosa controllare | Possibili conseguenze se ignorate |
| Modello geometria | Deformazione, distorsione, caratteristiche mancanti, e deviazioni dimensionali | Dimensioni della fusione errate o geometria incompleta |
| Cera superficie | Crepe, bolle, graffi, contaminazione, e danni superficiali | Difetti superficiali trasferiti alla cavità ceramica |
| Cancello connessione aree | Cera in eccesso, sbavature, superfici irregolari, e superfici di contatto danneggiate | Giunti scadenti, penetrazione dei liquami, o difetti del guscio |
| Sprue E versando Testa | Planarità, rettilineità, crepe, e consistenza dimensionale | Disallineamento, assemblaggio instabile, e gating incoerente |
| Cera materiale condizione | Morbidezza eccessiva, fragilità, o deformazione | Rottura del giunto o instabilità dimensionale |
La materozza o testa di colata merita un'attenzione particolare. In pratica, è facile concentrarsi sui singoli modelli e trascurare il canale di colata centrale.
Tuttavia, un canale di colata deformato o irregolare può influenzare l'allineamento di ogni componente ad esso collegato.
Può anche creare una geometria articolare irregolare e rendere difficile il posizionamento coerente dell'albero completo durante la costruzione del guscio.
Prima di unirsi, rimuovere i residui di cera e le sporgenze dalle superfici di connessione.
Le facce di unione dovrebbero essere pulite, adeguatamente abbinato, e privo di difetti che potrebbero impedire il contatto intimo.
Dove i requisiti dimensionali sono rigorosi, utilizzare calibri o dispositivi di ispezione approvati per verificare le dimensioni critiche di modelli e canali di colata anziché fare affidamento esclusivamente sul giudizio visivo.
Preparare gli strumenti e l'area di lavoro
Gli strumenti tipici per l'assemblaggio dell'albero di cera includono:
- Ferri per saldatura a cera a temperatura controllata o strumenti di giunzione riscaldati.
- Coltelli puliti, raschiatori, e strumenti di rifinitura.
- Attrezzature di montaggio, dime di posizionamento, e indicatori di allineamento.
- Rastrelliere o vassoi adatti per sostenere alberi completati.
- Cera di riparazione e strumenti approvati per correggere piccole irregolarità delle articolazioni.
Gli strumenti devono essere privi di cera accumulata, residuo carbonizzato, olio, e altri contaminanti. Gli strumenti sporchi possono trasferire materiale estraneo sulla superficie della cera o introdurre particelle nelle giunture.
La temperatura ambiente consigliata per l'operazione di assemblaggio nella procedura di produzione fornita è 18–28°C.
Questa gamma fornisce un punto di partenza pratico per il controllo ambientale, ma la finestra operativa effettiva dovrebbe essere convalidata per la formulazione della cera, dimensioni del modello, e le condizioni della pianta.
Mantenere pulita l'area di lavoro, Asciutto, e adeguatamente ventilato. Evitare la luce solare diretta, fonti di calore localizzate, forti sbalzi di temperatura, e condizioni polverose.
Il calore eccessivo può ammorbidire i modelli in cera, mentre i cambiamenti di temperatura possono causare movimenti dimensionali.
Polvere o olio sulla superficie del modello possono interferire con la bagnatura del liquame ceramico e contribuire alla formazione di difetti del guscio.
Confermare il layout dell'albero e i parametri di processo approvati
Prima dell'inizio della produzione, confermare il disegno di assieme o la specifica di processo approvata.
Il numero di modelli per albero, il numero di livelli, posizioni dei cancelli, dimensioni del corridore, e l'orientamento del modello dovrebbe essere stabilito in base al progetto della fusione.
La corretta configurazione dell'albero dipende da diversi fattori:
- Dimensioni e peso del getto individuali.
- Spessore delle pareti e complessità geometrica.
- Condizioni di lega e colata.
- Volume di produzione richiesto.
- Capacità del guscio ceramico e limitazioni di manipolazione.
- Requisiti di riempimento e alimentazione del metallo.
- Spazio disponibile per immergersi, stuccatura, essiccazione, e decerante.
L'aggiunta di più modelli a un albero può migliorare l'output per shell e ridurre il numero di cicli di produzione.
Tuttavia, un albero sovraccarico può essere difficile da gestire, può diventare meccanicamente instabile, e può compromettere la costruzione del guscio o l'alimentazione del metallo.
L'obiettivo non è massimizzare il numero di modelli su ciascun albero. Si tratta di raggiungere il miglior equilibrio tra efficienza produttiva, qualità del guscio, prestazione di riempimento, e resa di colata.
3. Processo di assemblaggio dell'albero in cera: Passo-passo
L'assemblaggio dell'albero in cera richiede tecniche di giunzione ripetibili e un posizionamento accurato.
Piccole variazioni nella qualità delle articolazioni, angolo del cancello, oppure la spaziatura del modello può diventare significativa se moltiplicata per un grande lotto di produzione.
Fare un passo 1: Posizionare il canale di colata e stabilire il riferimento
Fissare il canale di colata centrale o il gruppo di colata nell'attrezzatura approvata. Controlla la sua rettilineità, allineamento verticale, e stabilità prima di allegare qualsiasi modello.
Il canale di colata funge da riferimento strutturale principale per l'albero. Se si inclina o si sposta durante il montaggio, la disposizione del modello risultante potrebbe diventare sbilanciata o incoerente.
Per la produzione ripetuta, spesso vale la pena avere un apparecchio dedicato. Aiuta a mantenere l'orientamento del modello previsto, altezza del livello, posizione del cancello, e dimensioni complessive dell'albero, in particolare quando più operatori assemblano la stessa famiglia di parti.
Fare un passo 2: Attacca i modelli utilizzando la saldatura a cera controllata
Attacca ciascun modello al cancello o al corridore designato utilizzando il metodo di giunzione in cera approvato.
La connessione dovrebbe fornire una forza di adesione sufficiente senza danneggiare il modello o distorcerne la geometria.
Due condizioni sono particolarmente importanti:
- Calore insufficiente:Le superfici di unione potrebbero non fondersi adeguatamente, lasciando un'interfaccia debole o una lacuna nascosta.
- Calore eccessivo:La cera potrebbe sciogliersi eccessivamente, provocando il collasso locale, distorsione dimensionale, o un'articolazione allargata.
La temperatura e il tempo di contatto corretti dipendono dal materiale della cera, sezione trasversale del giunto, progettazione dello strumento, e metodo di assemblaggio.
Non esiste un'unica temperatura di saldatura universale adatta a ogni sistema di modelli.
Durante l'adesione, assicurarsi che le superfici di connessione siano correttamente allineate e facciano pieno contatto. Evitare di fare affidamento su un piccolo ponte in cera per mantenere in posizione un modello grande o pesante.
Dopo l'adesione, consentire al giunto di stabilizzarsi prima di applicare ulteriore forza o di collegare modelli adiacenti.
Fare un passo 3: Ispeziona e rifinisci ogni giunto
Un giunto di cera sano dovrebbe essere continuo, sicuro, e privo di lacune, buchi, o fusione incompleta.
Dopo l'adesione, rimuovere la cera in eccesso con uno strumento di rifinitura adatto. Levigare le sporgenze irregolari senza tagliare il disegno o ridurre la sezione trasversale richiesta del cancello.
Dove è possibile correggere una piccola depressione o uno spazio superficiale mediante la procedura di riparazione approvata, utilizzare cera di riparazione compatibile e ripristinare il profilo del giunto.
Non coprire semplicemente un giunto strutturalmente debole con un sottile strato di cera.
| Difetto articolare | Probabile causa | Correzione consigliata |
| Visibile spacco | Scarsa vestibilità o riscaldamento insufficiente | Rilavorare il giunto per ottenere il contatto completo |
| Debole O sciolto connessione | Fusione inadeguata o area di adesione insufficiente | Rientrare in condizioni controllate e verificarne la stabilità |
| Eccessivo cera accumulo | Surriscaldamento o ritaglio scadente | Rimuovere la cera in eccesso senza danneggiare l'articolazione |
| Distorto modello vicino IL giunto | Calore o forza meccanica eccessivi | Sostituire o riparare il modello secondo criteri dimensionali |
| Fori di spillo O piccolo cavità | Fusione incompleta, aria intrappolata, o contaminazione superficiale | Ispezionare il giunto e ripararlo o sostituirlo a seconda dei casi |
Un giunto che sembra liscio non è necessariamente forte. Per modelli critici o pesanti, utilizzare un controllo di stabilità meccanica approvato o una procedura di assemblaggio convalidata anziché fare affidamento esclusivamente sull'apparenza.
Fare un passo 4: Disporre i modelli con una spaziatura adeguata
La spaziatura del modello determina se l'impasto ceramico può raggiungere tutte le superfici richieste e se lo stucco refrattario può formare un guscio continuo attorno all'albero.
La guida al processo fornita specifica una distanza minima di 10 mm tra modelli in cera adiacenti.
Trattatelo come un requisito iniziale per il processo descritto, non è una regola universale per tutte le geometrie di microfusione.
La distanza richiesta deve essere verificata rispetto alla forma del modello, materiali per la costruzione di conchiglie, viscosità del liquame, granulometria dello stucco, e la capacità dell'insieme di drenare e asciugare.
Una distanza insufficiente può portare a:
- Copertura del liquame incompleta tra modelli adiacenti.
- Aria intrappolata o regioni scarsamente bagnate.
- Distribuzione non uniforme dello stucco refrattario.
- Variazione locale dello spessore del guscio.
- Rimozione della cera difficoltosa e pulizia inadeguata del guscio.
- Rottura del guscio o rottura locale durante la deceratura e la cottura.
La spaziatura deve essere controllata nei punti più vicini tra i modelli, non semplicemente tra le loro linee centrali o le connessioni dei cancelli.
Getti complessi con nervature, recessi profondi, oppure le caratteristiche sporgenti potrebbero richiedere più spazio rispetto alle forme semplici.
Allo stesso tempo, una spaziatura eccessiva può aumentare le dimensioni della shell, consumo di ceramica, e la quantità di spazio necessaria per l'attrezzatura di immersione e asciugatura.
La disposizione appropriata è quella che mantiene una copertura affidabile del guscio soddisfacendo al tempo stesso i requisiti di produzione e di colata approvati.
Fare un passo 5: Mantenere la geometria dell'albero equilibrata e coerente
Disporre i modelli simmetricamente laddove il design della fusione lo consente. Distribuire il peso attorno al canale di colata centrale, mantenere una spaziatura coerente tra i livelli, ed evitare concentrazioni inutili di componenti pesanti su un lato.
Un albero sbilanciato può essere difficile da trasportare e immergere. Potrebbe inclinarsi durante la costruzione del guscio o posizionare carichi meccanici irregolari su giunti e infissi.
Mentre il guscio di ceramica si asciuga, il movimento o la distorsione possono influenzare lo spessore del guscio e la consistenza dimensionale.
Per alberi contenenti getti di diverse dimensioni o pesi, seguire il layout approvato anziché forzare una disposizione perfettamente simmetrica.
Requisiti funzionali, incluso il gate, alimentazione, copertura in conchiglia, e l'accesso per l'ispezione: hanno la priorità sulla simmetria visiva.
Fare un passo 6: Verificare l'orientamento e il layout del cancello
L'orientamento del cancello deve seguire il progetto del cancello approvato. La procedura di origine raccomanda un'inclinazione verso il basso di circa 30°–45° tra il cancello e il canale principale per i getti convenzionali.
Questo intervallo può essere un utile riferimento iniziale, ma non è un requisito assoluto per ogni casting.
L'angolo e la sezione dell'anta devono essere stabiliti in base alla lega, geometria dei componenti, comportamento di riempimento, e requisiti di solidificazione.
Per fusioni a pareti sottili o piccole e complesse, potrebbe essere necessario ridurre l'angolo. Getti più grandi o più pesanti possono richiedere una disposizione diversa, soggetto al design del cancello.
Un sistema di cancelli e guide ben progettato dovrebbe:
- Forniscono il metallo fuso nella cavità senza inutili restrizioni di flusso.
- Minimizza la turbolenza e riduce il rischio di trascinamento di aria o pellicola di ossido.
- Fornire un'adeguata fornitura di metallo durante il riempimento e la solidificazione.
- Evitare di creare punti caldi sfavorevoli o regioni isolate difficili da alimentare.
- Lasciare defluire la cera durante la deceratura senza creare tasche intrappolate.
Il layout finale dovrebbe basarsi sul progetto di colata convalidato della fonderia, calcoli ingegneristici, simulazione, ove opportuno, e risultati di produzione.
Fare un passo 7: Esaminare i requisiti di flusso e alimentazione del metallo
L'albero in cera deve riprodurre accuratamente il sistema di colata e alimentazione previsto.
L'assemblaggio del modello dovrebbe quindi essere controllato rispetto alla sequenza di riempimento e al comportamento di solidificazione previsti.
Generalmente, la progettazione delle porte dovrebbe aiutare a evitare il congelamento prematuro nei percorsi di flusso critici e supportare l'alimentazione delle regioni che richiedono ulteriore metallo liquido durante la solidificazione.
Le sezioni spesse e i punti caldi termici meritano particolare attenzione perché possono essere suscettibili alla porosità da ritiro se l'alimentazione è inadeguata.
Tuttavia, non è sufficiente presumere che una particolare disposizione degli alberi produca automaticamente una solidificazione direzionale.
Il risultato dipende dalla lega, Spessore della sezione, temperatura del guscio, Temperatura di versamento, dimensioni del cancello, e altre variabili di processo.
Anche il sistema di canale e canale di colata centrale deve rimanere aperto e adeguatamente dimensionato. Giunti scadenti, eccessivo accumulo di cera, oppure un cancello posizionato in modo errato può alterare il percorso del flusso previsto.
Prima di rilasciare l'albero, verificare che lo schema assemblato corrisponda al disegno approvato e che nessuna connessione sia stata accidentalmente bloccata o ridotta durante la rifinitura.
4. Ispezione di qualità dell'assemblaggio dell'albero in cera
Ogni albero di cera completato dovrebbe essere sottoposto a ispezione prima di passare alla costruzione del guscio di ceramica.
L'ispezione non è semplicemente un controllo visivo finale; è una verifica che l'assieme è conforme al progetto di processo approvato.
Ispezione visiva e superficiale
Ispeziona l'intero albero:
- Crepe, deformazione, caratteristiche mancanti, e modelli danneggiati.
- Giunti allentati o fusi in modo incompleto.
- Lacune, fori di spillo, ed eccessivo accumulo di cera.
- Polvere, olio, detriti di cera, e altre contaminazioni.
- Spaziatura del modello irregolare e orientamento del cancello incoerente.
- Danni causati durante il montaggio o la rifinitura.
Utilizzare un'illuminazione adeguata e ispezionare le regioni tra i modelli, attorno alle giunzioni dei cancelli, e vicino al canale di colata centrale. Queste posizioni sono particolarmente soggette a difetti di assemblaggio.
Stabilità strutturale e allineamento
Controllare delicatamente l'albero per individuare eventuali schemi allentati e giunture instabili. Evitare agitazioni o forza eccessive che potrebbero danneggiare collegamenti altrimenti accettabili.
Verificare quanto segue:
| Punto di controllo | Considerazione sull'accettazione |
| Sprue allineamento | Entro i requisiti di rettilineità e verticalità approvati |
| Modello orientamento | Corrisponde al disegno di assieme o alle specifiche del processo |
| Giunto forza | Nessuna scioltezza, separazione, o legame incompleto visibile |
| Albero bilancia | Stabile durante le normali operazioni di movimentazione e costruzione del guscio |
| Modello spaziatura | Soddisfa lo spazio minimo approvato, compreso il 10 riferimento mm ove applicabile |
| Cancello angolo | Coerentemente con il design del cancello specificato |
| Modello contare | Numero corretto di parti per albero, senza componenti mancanti o aggiuntivi |
Dove l'albero è grande o contiene motivi pesanti, utilizzare dispositivi di supporto e metodi di movimentazione adeguati.
Un albero non dovrebbe essere accettato semplicemente perché resta ritto su una panchina; deve inoltre resistere alle normali operazioni di trasferimento e immersione senza movimenti inaccettabili.
Verificare la conformità e la tracciabilità del processo
Prima del rilascio, confermare che l'albero corrisponde al codice articolo corretto, revisione, percorso della lega, e lotto di produzione.
Registrare i parametri di assemblaggio rilevanti quando richiesto, compreso il numero di modelli, configurazione ad albero, operatore o cella di lavoro, risultato dell'ispezione, ed eventuali deviazioni approvate.
Per la produzione ripetuta, istruzioni di lavoro standardizzate e dispositivi di riferimento aiutano a ridurre la variazione da operatore a operatore.
Inoltre, rendono più semplice indagare sui difetti quando una particolare configurazione dell'albero produce qualità del guscio o risultati di fusione incoerenti.
5. Conservazione e manipolazione degli alberi di cera assemblati
Un albero di cera che supera l'ispezione può comunque diventare non conforme se viene immagazzinato o trasportato in modo errato.
La cera è sensibile alla temperatura e al carico meccanico, e anche una leggera deformazione può influenzare le dimensioni della fusione o l'adattamento del guscio ceramico.
Condizioni di conservazione consigliate
La procedura di produzione fornita consiglia di conservare gli alberi in cera assemblati per un periodo non superiore a 48 ore prima dell'operazione successiva.
Questo dovrebbe essere trattato come un obiettivo di controllo specifico per la pianta piuttosto che come un limite universale di durata di conservazione.
Il tempo di tenuta accettabile dipende dalla formulazione della cera, geometria del modello, condizioni ambientali, e i requisiti dimensionali del getto.
Le pratiche consigliate includono:
- Posiziona gli alberi completati su un piano pulito, scaffalature di livello o dispositivi di trasporto dedicati.
- Mantenere gli alberi su un unico strato a meno che un sistema di supporto convalidato non consenta un'altra disposizione.
- Evitare la pressione di impilamento o il contatto tra modelli adiacenti.
- Mantenere temperatura e umidità stabili entro i limiti stabiliti per l'impianto.
- Proteggi gli alberi dalla luce solare diretta, riscaldatori, e altre fonti di calore localizzate.
- Mantenere l'area di stoccaggio pulita e priva di polvere, olio, e contaminazione aerea.
- Identificare chiaramente ogni albero per evitare confusione tra numeri di parte o lotti.
Evitare di dare per scontato che un albero di cera rimanga dimensionalmente stabile semplicemente perché non si è verificata alcuna deformazione visibile.
Per componenti critici, stabilire un tempo di permanenza massimo definito e ispezionare l'albero prima della costruzione del guscio se il periodo di conservazione è prolungato o le condizioni ambientali si sono discostate dai requisiti del processo.
Gestione e trasporto corretti
Spostare gli alberi di cera con attenzione e sostenerli al canale di colata centrale, base, o apparecchio designato. Non sollevare un albero afferrando un singolo modello in cera, cancello, o caratteristica a parete sottile.
Le attrezzature di trasporto devono essere pulite, stabile, e privo di spigoli vivi o sporgenze che potrebbero graffiare o danneggiare la cera.
Per alberi pesanti o complessi, utilizzare supporti dedicati che distribuiscano il carico senza sollecitare eccessivamente le singole articolazioni. Mantieni i movimenti fluidi ed evita impatti improvvisi, torsione, o vibrazioni inutili.
Dopo il trasporto, ispezionare l'albero per individuare eventuali giunture allentate, modelli danneggiati, e qualsiasi cambiamento nell'allineamento prima di rilasciarlo alla costruzione della shell.
6. Come migliorare la coerenza dell'assemblaggio dell'albero in cera nella produzione
Per i produttori che producono ripetutamente getti di investimento, la qualità dipende dalla trasformazione delle capacità dei singoli operatori in una stabilità, processo documentato.
Standardizzare le attrezzature di assemblaggio e le istruzioni di lavoro
Dispositivi di assemblaggio dedicati possono controllare l'allineamento del canale di colata, posizione del modello, spaziatura dei livelli, e orientamento del cancello.
Sono particolarmente utili per alberi complessi o ordini di grandi volumi dove la ripetibilità è importante.
Le istruzioni di lavoro dovrebbero definire:
- Disposizioni degli alberi e conteggi di modelli approvati.
- Posizioni critiche dei giunti e metodi di unione.
- Spaziatura del modello richiesta e orientamento del cancello.
- Criteri di ispezione dei giunti, allineamento, e condizioni della superficie.
- Gestione, magazzinaggio, e requisiti di rilascio.
L'obiettivo è ridurre le variazioni non necessarie senza impedire agli operatori di identificare difetti reali o aggravare condizioni insolite.
Controllare le condizioni di unione
Registra e convalida i parametri di giunzione importanti per ciascun sistema di cera.
A seconda del metodo, questi possono includere la temperatura dell'utensile, tempo di contatto, stato della cera, geometria articolare, e tempo di raffreddamento o stabilizzazione.
Se un difetto appare ripetutamente nella stessa posizione dell'articolazione, ispezionare il progetto dell'attrezzatura e del giunto, nonché la tecnica dell'operatore.
Il problema potrebbe essere causato da uno scarso accesso, area di contatto inadeguata, o una geometria di connessione difficile da assemblare in modo coerente.
Tieni traccia dei difetti e collegali ai risultati a valle
Un utile programma di miglioramento non registra solo se un albero di cera ha superato l'ispezione.
Tiene inoltre traccia della relazione tra le condizioni di assemblaggio e i successivi difetti del guscio o della fusione.
Per esempio:
- Difetti ripetuti del guscio attorno a un giunto specifico possono indicare una scarsa finitura del giunto.
- Danni al guscio in prossimità di strutture ravvicinate possono indicare spazio o drenaggio insufficienti.
- La variazione dimensionale concentrata in una posizione dell'albero può indicare una deformazione del modello o un allineamento incoerente.
- Danni ripetuti durante la movimentazione possono indicare un albero sovraccarico o dispositivi di supporto inadeguati.
L'esame di questi modelli aiuta la fonderia a distinguere i problemi legati all'assemblaggio dai difetti causati dai materiali ceramici del guscio, Dewaxing, sparare, o colata di metallo.
7. Domande frequenti sull'assemblaggio dell'albero in cera
Qual è la spaziatura minima tra i modelli in cera?
La procedura di produzione discussa in questa guida specifica una spaziatura minima di 10 mm tra modelli in cera adiacenti.
Questo è un utile riferimento iniziale, ma il gioco effettivo deve essere confermato rispetto alla geometria della parte, impasto ceramico, dimensione dello stucco, requisiti di drenaggio, e processo di costruzione del guscio.
I modelli complessi possono richiedere una spaziatura maggiore per garantire una copertura completa del rivestimento.
Qual è l'angolo consigliato tra il cancello e il canale di colata principale??
La procedura di riferimento consiglia un'inclinazione verso il basso di circa 30°–45° per le fusioni convenzionali.
L'angolo appropriato dipende dal design del cancello approvato, geometria di casting, lega, comportamento di riempimento, e requisiti di alimentazione.
L'intervallo non deve sostituire la convalida tecnica per un componente specifico.
Per quanto tempo può essere conservato un albero di cera assemblato?
La procedura produttiva di riferimento prevede un periodo massimo di conservazione di 48 ore. Ciò dovrebbe essere confermato per l'effettivo sistema di paraffinatura e l'ambiente di fabbrica.
Temperatura stabile, supporto adeguato, stoccaggio pulito, e la protezione dai danni meccanici sono essenziali durante tutto il periodo di detenzione.
Perché i giunti degli alberi in cera causano difetti del guscio ceramico?
Fusione incompleta, lacune, fori di spillo, oppure un eccessivo accumulo di cera può modificare la geometria della superficie locale e interferire con una copertura uniforme del liquame.
Il liquame può entrare negli spazi aperti, mentre i giunti irregolari possono influenzare il drenaggio e lo spessore del guscio locale. Queste condizioni possono aumentare il rischio di difetti del guscio durante l'essiccazione, Dewaxing, o sparare.
È possibile aggiungere più fusioni a ciascun albero di cera per ridurre i costi?
Solo se l'albero rimane meccanicamente stabile e il design approvato del cancello può fornire le prestazioni di riempimento e alimentazione richieste.
Aggiunta di motivi senza controllare la spaziatura, massa dell'albero, copertura in conchiglia, e la capacità di colata può aumentare gli scarti e ridurre la resa complessiva della colata.
La configurazione migliore è quella che riduce al minimo il costo totale di produzione soddisfacendo costantemente i requisiti di qualità.
8. Conclusione
L'assemblaggio dell'albero in cera è molto più che collegare singoli modelli in cera ad un canale di colata centrale.
Stabilisce la geometria del cluster di modelli, la qualità delle giunture, l'accessibilità delle superfici durante la costruzione del guscio, e la disposizione del sistema di gate.
Un processo affidabile inizia con modelli in cera sani e dritti, canale di colata stabile.
Si prosegue con la saldatura a cera controllata, giunti lisci e sicuri, spaziatura adeguata del modello, geometria equilibrata dell'albero, e una disposizione di accesso che segue il progetto di riempimento e alimentazione approvato.
Ispezione finale, manipolazione attenta, e lo stoccaggio controllato preservano poi la qualità raggiunta durante l'assemblaggio.
Dal punto di vista di un ingegnere di fonderia, la strategia più efficace è prevenire i difetti nella fase della cera piuttosto che tentare di correggerli dopo la costruzione o la colata del guscio.
Infissi standardizzati, operatori addestrati, ispezione coerente, e i controlli di processo tracciabili aiutano a ridurre i difetti evitabili, migliorare la resa del getto, e mantenere una qualità del prodotto ripetibile.
Per i produttori di microfusione, un albero in cera ben assemblato è il punto di partenza per un guscio ceramico sano e una fusione finale più affidabile.