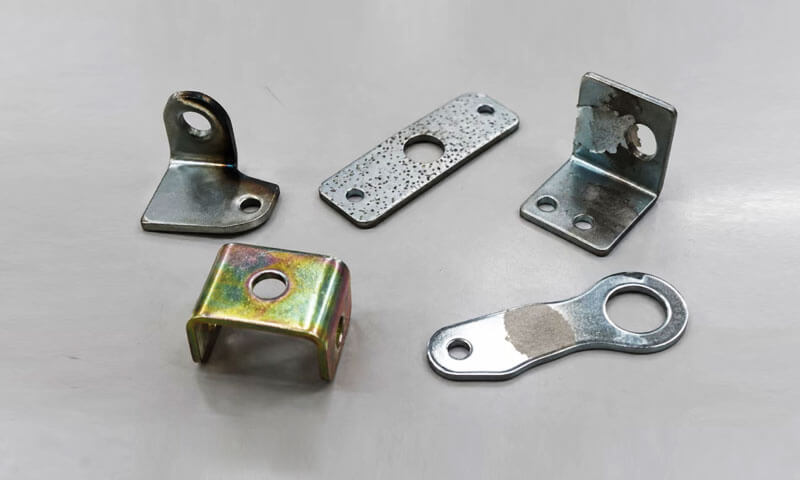
Dopo molti anni sul galvanica linea, Ho imparato una cosa: un difetto di placcatura è raramente un problema legato a un singolo parametro.
Il peeling non è solo una “cattiva adesione”. Il pitting non è solo un “bagno sporco”. Bruciare non è solo “troppa corrente”. La variazione di colore non è solo una “cattiva passivazione”.
Ogni difetto è la fine visibile di una catena di processi. Se insegui il difetto senza tracciare la catena, lo sistemerai per una settimana e lo rivedrai il mese prossimo.
Questo è il motivo per cui la domanda più importante nella risoluzione dei problemi di placcatura non è “Qual è il difetto”.?" Ma "Dove nel processo si è rotta la catena?? "
Questo articolo copre i cinque difetti che vedo più spesso: peeling, vaiolatura, bruciando, punti nudi, e variazioni di colore.
Per ciascuno, Descriverò l'aspetto, le cause profonde, la sequenza di risoluzione dei problemi, e le correzioni. Spiegherò anche perché lo stesso difetto continua a ripresentarsi e come fermarlo.
1. Peeling
Il distacco avviene quando il rivestimento metallico depositato non riesce a legarsi adeguatamente al substrato o allo strato di rivestimento sottostante.
I segni tipici includono vesciche localizzate, bordi sollevati, sfaldamento, o ampie zone di rivestimento che si staccano dopo la piegatura, impatto, o manipolazione.
In produzione, il peeling è spesso un problema di pretrattamento piuttosto che un problema relativo al momento dell'impiattamento. Se olio, ossido, ruggine, o altri contaminanti rimangono sulla superficie, il metallo depositato non può formare un legame affidabile.
Un rivestimento può inizialmente sembrare accettabile ma poi separarsi durante la lavorazione, assemblaggio, esposizione termica, o servizio.

Cause comuni di peeling galvanico
| Causa ultima | Meccanismo | Segni tipici |
| Incompleto sgrassante | Olio e grasso impediscono il contatto intimo tra il substrato e il metallo depositato | Peeling localizzato, spesso in aree contaminate |
| Inadeguato acido decapaggio O attivazione | Ossidi, ruggine, o incrostazioni rimangono sulla superficie | Scarsa adesione tra le aree interessate |
| Contaminazione incrociata durante risciacquo | Le sostanze chimiche residue o i contaminanti vengono trasferiti tra i serbatoi di processo | Fallimenti di adesione irregolari |
| Eccessivo ritardo Dopo attivazione | La superficie attivata si riossida o si contamina prima della placcatura | Si scrosta nonostante la pulizia apparentemente accettabile |
| Ossidato O inadatto substrato | Il materiale di base presenta una condizione superficiale instabile o è incompatibile con il processo | Ripetuti fallimenti di adesione su materiali o lotti particolari |
| Povero interstrato adesione | L'interfaccia tra i successivi strati depositati è debole | Separazione tra gli strati di rivestimento anziché sul substrato |
Come risolvere i problemi di peeling
Fare un passo 1: Verificare l'efficacia dello sgrassaggio.
Controllare la concentrazione del detergente, temperatura, tempo di trattamento, e livello di contaminazione.
Un test di rottura dell'acqua può aiutare a identificare l'olio residuo su substrati idonei, sebbene non sostituisca un test di pulizia convalidato.
Fare un passo 2: Ispezionare il processo di decapaggio e attivazione.
Confermare che la chimica selezionata rimuova l'ossido o le incrostazioni rilevanti senza attaccare eccessivamente il metallo di base.
Anche un decapaggio eccessivo può causare problemi, compreso l'irruvidimento, formazione di fuliggine, o rischi legati all'idrogeno in materiali sensibili.
Fare un passo 3: Controllare il risciacquo tra le fasi del processo.
Un risciacquo scadente può portare al detergente, acido, sali, o metalli disciolti nei serbatoi successivi. Ispezionare la qualità dell'acqua di risciacquo, traboccamento, agitazione, e controllo del trascinamento.
Fare un passo 4: Ridurre i ritardi inutili prima della placcatura.
Stabilire un tempo di trasferimento massimo controllato tra l'attivazione e la placcatura. Mantenere le superfici attivate protette dall'essiccamento, contaminazione, e ossidazione.
Fare un passo 5: Determinare l'effettiva interfaccia di errore.
Esaminare la superficie sbucciata e, dove necessario, utilizzare la microscopia o l'analisi in sezione trasversale per stabilire se la separazione è avvenuta sull'interfaccia substrato/rivestimento o tra gli strati di rivestimento.
Nota dell'ingegnere
Inizio sempre con lo sgrassaggio e il risciacquo. Nove volte su dieci, la desquamazione è un problema di pulizia, non è un problema di placcatura. Se il test di rottura dell'acqua fallisce prima della placcatura, fermati: non mettere la parte nella vasca da bagno.
2. Vaiolatura
La vaiolatura è caratterizzata da piccole, depressioni simili a crateri nella superficie placcata.
Le fosse possono assomigliare a fori di spillo, e un'elevata densità di difetti può far apparire il rivestimento ruvido o poroso.
La distinzione importante è che la vaiolatura è un difetto incassato, non una particella sollevata. Noduli in rilievo o depositi grossolani possono indicare una contaminazione da particolato, crescita dendritica, o altri problemi di deposizione.
Tuttavia, le particelle intrappolate possono anche creare fosse, pertanto l'ispezione visiva dovrebbe essere combinata con un ulteriore esame.
La vaiolatura può avere origine nel substrato, durante il pretrattamento, o all'interno del bagno galvanico stesso.
Un'altra causa comune sono le bolle di gas che aderiscono al pezzo in lavorazione, soprattutto quando la geometria della parte o l'orientamento della cremagliera consentono alle bolle di rimanere intrappolate.

Principali cause della vaiolatura galvanica
| Causa | Come produce pozzi | Cosa controllare |
| Esistente substrato difetti | Porosità di lancio, fosse di corrosione, graffi, o ammaccature rimangono visibili dopo la placcatura | Ispezione della qualità della superficie in entrata e pre-placcatura |
| Inadeguato pulizia | Olio residuo, prodotti della corrosione, o altra contaminazione interferisce con la deposizione uniforme | Sgrassaggio, decapaggio, attivazione, e risciacquo |
| Particolato contaminazione | Le particelle solide si incastrano nel rivestimento o disturbano la deposizione locale | Filtrazione del bagno, elementi filtranti, circolazione, e pulizia del serbatoio |
Bolle di gas aderenti alla superficie |
Le aree coperte da bolle ricevono una deposizione di metallo insufficiente | Orientamento della parte, agitazione, bagnatura, e rilascio di gas |
| Squilibrato bagno chimica | La chimica al di fuori della finestra operativa può favorire depositi ruvidi o irregolari | Analisi del bagno e registrazioni del processo |
| Eccessivo locale attuale densità | La deposizione instabile può contribuire alla rugosità o ai relativi difetti superficiali | Densità di corrente, geometria, e distribuzione elettrica |
Un metodo pratico per diagnosticare la vaiolatura
Un ingegnere di finitura esperto non presume immediatamente che ogni cavità abbia origine nel bagno galvanico.
Il primo passo è stabilire se il difetto esisteva già prima della placcatura.
- Ispezionare il substrato prima della lavorazione. Esaminare le parti in arrivo e i campioni di pretrattamento per determinare se le cavità sono già presenti.
- Esaminare le parti smontate, ove appropriato. Se il rivestimento può essere rimosso in sicurezza utilizzando un processo di rimozione convalidato, ispezionare il substrato esposto per individuare cavità residue.
Lo stripping stesso può attaccare o alterare il substrato, quindi il metodo deve essere adatto al materiale. - Controllare il sistema di filtraggio. Ispezionare gli elementi del filtro, flusso di circolazione, condizione della pompa, depositi di cisterne, e potenziali fonti di contaminazione da particolato.
- Esaminare la distribuzione dei difetti. Determina se i buchi sono casuali, concentrato in aree rientranti, legati a particolari orientamenti, o limitato a determinati lotti.
- Valutare il rilascio delle bolle. Controllare l'orientamento del rack, drenaggio parziale, movimento della soluzione, e se gli elementi incassati possono intrappolare bolle d'aria o di idrogeno.
Come prevenire la vaiolatura
- Migliorare l'ispezione del materiale in entrata e la preparazione della superficie.
- Mantenere la filtrazione e la circolazione secondo i requisiti del fornitore del bagno.
- Rimuovere i fanghi e i depositi accumulati attraverso una manutenzione controllata del serbatoio.
- Utilizzare agenti bagnanti appropriati o altri additivi per bagno approvati quando richiesto dal processo.
- Ottimizzare l'orientamento e l'agitazione del rack per evitare l'attaccamento persistente delle bolle.
- Monitorare la chimica del bagno e le condizioni operative entro i limiti di controllo specificati.
Per componenti fusi, particolare attenzione dovrà essere prestata alla porosità del getto e ai vuoti connessi alla superficie. La galvanica segue la superficie sottostante anziché eliminarne in modo affidabile i difetti.
Se il substrato contiene pori aperti o cavità profonde di corrosione, lucidatura, lavorazione, impregnazione, se del caso, oppure potrebbe essere necessario un altro pretrattamento convalidato prima della placcatura.
Suggerimento ingegneristico:
Una mappa dei difetti è spesso più preziosa di un giudizio visivo generale. Registra la posizione, densità, e distribuzione delle fosse in parti rappresentative.
Un modello ripetibile può aiutare a distinguere la porosità del substrato dalle bolle intrappolate o dalla contaminazione del bagno.
3. Bruciando
La bruciatura è un difetto di placcatura che appare comunemente sui bordi, angoli acuti, sporgenze, e altre aree in cui la densità di corrente locale diventa eccessivamente elevata.
Il deposito interessato potrebbe apparire scuro, grigio, ruvido, polveroso, o poco consolidati. Nei casi più gravi, il rivestimento può essere fragile o attaccato in modo lasco.
Il meccanismo sottostante è solitamente un’eccessiva densità di corrente locale rispetto alla capacità del bagno di depositare metallo sano.
Sebbene l'impostazione della corrente complessiva possa rientrare nel normale intervallo operativo, la corrente effettiva non è distribuita uniformemente sulla superficie di un componente.
Angoli acuti e caratteristiche sporgenti tendono a concentrare il campo elettrico.
Se queste aree ricevono troppa corrente, il tasso di deposito locale può superare la finestra operativa pratica dell'elettrolita, producendo un deposito ruvido o bruciato.

Cause comuni di bruciore
| Causa ultima | Perché succede | Azione correttiva tipica |
| Eccessivo attuale densità | La corrente supera l’intervallo di deposizione stabile del bagno | Ridurre la densità di corrente e verificare l'effettiva area placcata |
| Povero cremagliera orientamento | Le caratteristiche taglienti sono rivolte direttamente verso l'anodo e ricevono corrente concentrata | Riorientare la parte o modificare il posizionamento del rack |
| Insufficiente anodo distanza | Alcune aree ricevono una corrente sproporzionatamente elevata | Regolare la spaziatura tra l'anodo e il pezzo dove possibile |
| Squilibrato anodo disposizione | La distribuzione del campo elettrico è concentrata attorno a elementi sporgenti | Riposizionare o riprogettare la disposizione dell'anodo |
Schermatura inadeguata |
Le aree ad alta corrente non sono protette dalla corrente eccessiva | Usa gli scudi, deflettori, o elettrodi ausiliari, a seconda dei casi |
| Bagno chimica al di fuori Specifiche | Bassa concentrazione di metalli, livelli di additivi inadeguati, o altre deviazioni chimiche restringono la finestra operativa | Analizzare e ripristinare il bagno al suo intervallo operativo specificato |
| Povero agitazione O massa trasferire | Le condizioni di trasporto locale non sono sufficienti per la corrente applicata | Ottimizzare l'agitazione e il movimento della soluzione |
Come risolvere i problemi di masterizzazione
1. Verificare la densità di corrente anziché la sola corrente.
Calcolare la densità di corrente utilizzando l'effettiva area placcata e il metodo di calcolo stabilito dal processo.
Controllare se la geometria complessa ha causato la concentrazione di corrente locale anche quando la corrente totale appare normale.
2. Ispezionare l'orientamento del rack.
Determina se le aree bruciate sono rivolte direttamente verso l'anodo o sporgono verso di esso. Un piccolo cambiamento nell’orientamento può talvolta migliorare significativamente la distribuzione attuale.
3. Esaminare il posizionamento e la spaziatura degli anodi.
Confrontare la distanza tra l'anodo e le diverse regioni del pezzo. Controllare se la disposizione dell'anodo crea una zona ad alta corrente vicino agli angoli o alle caratteristiche rialzate.
4. Valutare la schermatura e gli elettrodi ausiliari.
Scudi, deflettori isolanti, ladri, e anodi o catodi ausiliari possono essere utilizzati per ridistribuire la corrente, a seconda del processo.
La soluzione corretta dipende se l'obiettivo è ridurre la deposizione eccessiva o migliorare l'erogazione di corrente nelle aree rientrate.
5. Controllare la finestra operativa della vasca.
Confermare la concentrazione del metallo, pH ove applicabile, temperatura, condizione additiva, agitazione, e altri parametri specifici della chimica rispetto alle specifiche del fornitore.
Nota dell'ingegnere
La bruciatura ai bordi è prevedibile. Se lo vedi, non limitarti ad abbassare la corrente: controlla il rack.
Una parte appesa con uno spigolo vivo rivolto verso l'anodo brucerà anche con una corrente “normale”.. A volte la soluzione è un semplice riorientamento, non un cambio di bagno.
4. Punti nudi
I punti nudi sono aree in cui non si è formato il rivestimento metallico richiesto, lasciando il supporto esposto o coperto da una superficie visibilmente diversa.
Possono apparire come chiazze isolate non placcate, aree irregolari con un colore o una lucentezza diversa, o regioni con rivestimento sottile che non soddisfano le specifiche.
In produzione, i punti nudi generalmente richiedono un'indagine in due direzioni: se una corrente sufficiente raggiungeva l'area e se la superficie era chimicamente pronta a ricevere il deposito.
Una parte può avere un eccellente contatto elettrico ma non riuscire comunque a placcarsi laddove residui di olio o ossido impediscono la deposizione.
Al contrario, una superficie perfettamente pulita può rimanere non placcata se la connessione del rack è instabile o la geometria impedisce un'adeguata erogazione di corrente.

Cause comuni di punti nudi
| Causa | Meccanismo | Focus dell'ispezione |
| Povero cremagliera contatto | Un'elevata resistenza di contatto o una connessione instabile limitano la corrente | Punti di contatto, morsetti, ganci, e la pulizia degli scaffali |
| Interrotto elettrico sentiero | La corrente non scorre in modo affidabile attraverso il componente | Uscita raddrizzatore, cavi, connessioni al rack, e continuità elettrica |
| Residuo olio O grasso | La contaminazione impedisce la corretta bagnatura e deposizione | Verifica dello sgrassaggio e della pulizia superficiale |
| Ossidi O corrosione prodotti | Il substrato non è sufficientemente attivato | Decapaggio, attivazione, e le condizioni della superficie prima della placcatura |
Contaminazione localizzata |
Le aree interessate respingono la soluzione o inibiscono la deposizione | Pratiche di movimentazione, guanti, apparecchiature di trasferimento, e qualità del risciacquo |
| Profondo recessi O schermato geometria | La densità di corrente locale è troppo bassa per depositare lo spessore richiesto | Geometria della parte, progettazione della cremagliera, e la distribuzione attuale |
| Inadeguato pretrattamento copertura | Alcune superfici ricevono una pulizia o un'attivazione insufficiente | Copertura spray, immersione, agitazione, e drenaggio |
Risoluzione dei problemi relativi ai punti nudi passo dopo passo
Fare un passo 1: Controllare i contatti del rack.
Cerca connessioni allentate, superfici di contatto ossidate, fascette usurate, e punti di contatto con pressione insufficiente.
Confermare che l'area di contatto rimanga adeguata durante tutto il ciclo di placcatura.
Fare un passo 2: Verificare la continuità elettrica.
Ispezionare i cavi, sbarre, collegamenti del raddrizzatore, e componenti del rack. Esaminare le registrazioni di corrente e tensione per individuare interruzioni o fluttuazioni insolite.
Fare un passo 3: Esaminare il substrato esposto.
Determina se la superficie è oleosa, ossidato, corroso, o comunque contaminati. Confrontare l'area interessata con una regione adeguatamente placcata.
Fare un passo 4: Studiare la geometria locale.
Buchi profondi, scanalature strette, facce incassate, e le regioni schermate potrebbero presentare una bassa densità di corrente. Valutare se il posizionamento del rack o del posizionamento degli elettrodi limita la deposizione.
Fare un passo 5: Rivedere la sequenza di pretrattamento.
Verificare che le aree interessate siano adeguatamente sgrassate, risciacquato, attivato, e trasferito alla vasca galvanica senza ritardi inaccettabili.
Suggerimento ingegneristico:
I punti nudi che si verificano in modo casuale su un intero rack suggeriscono un problema diverso rispetto ai punti nudi che appaiono sempre all'interno della stessa rientranza.
Difetti casuali spesso giustificano il controllo della stabilità dei contatti e della contaminazione; difetti geometrici ripetibili richiedono un esame più attento della distribuzione attuale e dell’accesso alla soluzione.
5. Variazioni di colore
La variazione di colore si verifica quando i componenti placcati presentano sfumature incoerenti, luminosità, lucentezza, o l'aspetto generale.
Esempi tipici includono parti dello stesso lotto che appaiono più scure o più chiare, diverse aree di un componente mostrano colori diversi, o lotti di produzione successivi aventi tonalità sensibilmente diverse.
La variazione di colore è particolarmente importante per la placcatura decorativa, hardware visibile, prodotti di consumo, e componenti con severi requisiti estetici.
Tuttavia, non tutte le differenze di colore indicano un guasto del rivestimento. Il significato dipende dal sistema di placcatura, la finitura richiesta, e se il rivestimento soddisfa le sue specifiche funzionali.
Per esempio, le parti zincate con rivestimento di passivazione o conversione possono presentare differenze di colore causate da variazioni nel processo di post-trattamento.
I sistemi al nichel o al cromo possono presentare livelli di brillantezza diversi a causa della preparazione del substrato, spessore del deposito, o rugosità superficiale.
L'approccio diagnostico corretto è quello di valutare l'intera sequenza di finitura piuttosto che modificare immediatamente la chimica del bagno.

Principali cause della variazione di colore della galvanica
| Fattore | Come influisce sull'aspetto | Cosa controllare |
| Irregolare rivestimento spessore | Diversi spessori del deposito possono modificare la luminosità, copertura, o aspetto ottico | Misurazioni dello spessore in più posizioni |
| Diverso cremagliera posizioni | Le parti ricevono distribuzioni di corrente diverse a causa della distanza anodica e della geometria | Layout dei rack e tendenze specifiche della posizione |
| Incoerente passivazione condizioni | Tempo, temperatura, concentrazione, o le condizioni del bagno modificano il rivestimento di conversione finale | Registri di passivazione e analisi dei bagni |
| Inadeguato risciacquo | Residui chimici o contaminazioni alterano la superficie o interferiscono con il trattamento successivo | Qualità dell'acqua di risciacquo, fluire, e riporto |
Asciugatura non uniforme |
Acqua residua, modelli di drenaggio, o un'asciugatura non uniforme può lasciare macchie o alterare l'aspetto | Temperatura di asciugatura, tempo, flusso d'aria, e orientamento della parte |
| Bagno galvanico variazione | Cambiamenti nella concentrazione dei metalli, ph, additivi, contaminazione, o le condizioni operative alterano le caratteristiche del deposito | Analisi del bagno, registri di rifornimento, e cronologia della manutenzione |
| Substrato variazione | Differenze nella lega, Rugosità superficiale, lucidatura, o le condizioni della fusione influiscono sull'aspetto finale | Materiale in entrata e consistenza del pretrattamento |
| Visualizzazione E misurazione condizioni | Illuminazione, angolo di visione, e la riflettività della superficie influenzano il colore percepito | Illuminazione di ispezione e procedura di misurazione |
Come indagare sulle differenze di colore
1. Misurare lo spessore del rivestimento.
Confronta lo spessore in posizioni rappresentative sullo stesso componente e tra diverse posizioni del rack.
Utilizzare un metodo appropriato per la combinazione rivestimento/substrato, come la fluorescenza a raggi X (XRF) o un'altra tecnica di misurazione dello spessore convalidata.
2. Esaminare la posizione e l'orientamento del rack.
Determina se è più scuro, più leggero, più lucido, o parti più opache corrispondono a particolari posizioni nel rack.
Una variazione coerente correlata alla posizione può indicare differenze nella distribuzione della corrente o nel flusso della soluzione.
3. Verificare le condizioni della passivazione o del rivestimento di conversione.
Per sistemi che utilizzano la passivazione, rivestimenti di conversione, o altri post-trattamenti, verificare il tempo di trattamento, temperatura, chimica, risciacquo, e condizioni di essiccazione.
4. Valutare la qualità dell'acqua di risciacquo e l'asciugatura.
Cerca le macchie d'acqua, residui chimici, drenaggio incompleto, e asciugatura incoerente. Le cavità profonde e le superfici orizzontali possono trattenere il liquido più a lungo delle aree esposte.
5. Analizzare il bagno galvanico.
Rivedere la concentrazione dei metalli, pH ove applicabile, additivi, contaminazione, temperatura, e registri di rifornimento. Confermare che il processo rimanga entro i limiti specificati dal fornitore.
6. Standardizzare l'ispezione dell'aspetto.
Confronta le parti sotto un'illuminazione coerente, angoli di visione, e condizioni di ispezione. Dove la consistenza del colore è fondamentale, utilizzare campioni di riferimento approvati e misurazioni obiettive del colore.
Utilizzo di L*a*b*e ΔE per il controllo del colore
Per componenti critici per l'aspetto, la sola ispezione visiva potrebbe non fornire risultati sufficientemente ripetibili.
Un colorimetro o uno spettrofotometro può quantificare il colore utilizzando lo spazio colore CIE L*a*b*:
- L* rappresenta la leggerezza, dal nero verso il bianco.
- a* rappresenta l'asse dal verde al rosso.
- b* rappresenta l'asse dal blu al giallo.
- ΔE rappresenta la differenza cromatica calcolata tra un campione e il suo riferimento con un metodo di misurazione specificato.
L'esatto limite di accettabilità ΔE deve essere concordato con il cliente e convalidato per il relativo sistema di rivestimento, substrato, livello di brillantezza, e condizioni di misurazione.
Non esiste un unico limite ΔE adatto a ogni prodotto elettrolitico.
Per una produzione stabile, stabilire un campione principale standard come aspetto target e utilizzare campioni limite per definire l'intervallo visivo accettabile.
Registrare i risultati della misurazione quando richiesto, soprattutto quando si confrontano lotti diversi o si indaga su reclami ricorrenti.
Suggerimento ingegneristico:Se la differenza di colore segue la posizione del rack, studiare la distribuzione della placcatura e post-trattamento.
Se segue il lotto di materiale, controllare il supporto ed il pretrattamento. Se appare principalmente dopo la passivazione o l'essiccazione, concentrarsi su queste fasi prima di modificare il bagno galvanico primario.
6. Come diagnosticare i difetti ricorrenti della galvanica
Un difetto che scompare dopo la rilavorazione, spogliamento, sostituzione, o una regolazione del serbatoio, che però si ripresenta diversi giorni dopo, di solito indica che la condizione del processo sottostante non è stata identificata o controllata.
Ingegneri di finitura esperti cercano modelli. La posizione, tempistica, lotto di materiale, e la relazione con le condizioni del bagno spesso forniscono prove più utili rispetto al solo aspetto del difetto.
Utilizzare la distribuzione dei difetti per identificare la causa principale
| Modello osservato | Probabile area di indagine | Azione consigliata |
| Difetti concentrato A fisso luoghi SU IL parte | Disposizione dell'anodo, progettazione della cremagliera, schermatura, densità di corrente locale, o rientranze geometriche | Confronta le posizioni dei difetti nelle parti e rivedi la disposizione degli elettrodi e dei rack |
| Difetti limitato A UN particolare materiale lotto | Qualità del substrato, variazione della lega, difetti di fusione, o condizione della superficie in entrata | Confronta i certificati dei materiali, ispezioni in arrivo, e risultati del pretrattamento |
| Difetti concentrato In uno spostare | Pratiche dell'operatore, rifornimento, tempo di trattamento, controllo della temperatura, o impostazioni dell'apparecchiatura | Esaminare i registri dei turni, log di processo, e le procedure dell'operatore |
I difetti aumentano al variare delle condizioni del bagno |
Composizione del bagno, contaminazione, filtrazione, o intervalli di manutenzione | Analizzare il bagno e confrontare i risultati con i dati di controllo storici |
| Difetti verificarsi in modo casuale attraverso diverso cremagliera posizioni | Contatto intermittente, contaminazione da particolato, gestione incoerente, o condizioni di processo instabili | Controllare i collegamenti elettrici, filtrazione, e gestione dei controlli |
| Difetti apparire Dopo post-trattamento | Passivazione, risciacquo, essiccazione, o manipolazione | Ispezionare i parametri post-trattamento e le pratiche di trasferimento |
Un'indagine strutturata sulle cause profonde
Quando appare un difetto, utilizzare una procedura ripetibile anziché apportare più modifiche contemporaneamente.
- Contenere il prodotto interessato. Identificare il lotto potenzialmente interessato e impedire il rilascio di parti non conformi.
- Documentare il difetto. Fotografare le parti rappresentative e registrare il tipo di difetto, posizione, gravità, lotto di materiale, posizione della rastrelliera, e tempo di produzione.
- Esaminare la cronologia del processo. Controllare i parametri di funzionamento, analisi del bagno, rifornimento, manutenzione, e recenti cambiamenti di processo.
- Confrontare campioni conformi e non conformi. Cerca le differenze nelle condizioni del substrato, pretrattamento, contatto elettrico, spessore del rivestimento, e post-trattamento.
- Testare una causa sospetta alla volta, ove possibile. Prove controllate rendono più semplice determinare se un'azione correttiva risolve effettivamente il problema.
- Verificare il risultato. Confermare che il difetto sia ridotto o eliminato e che altri requisiti, come lo spessore, adesione, resistenza alla corrosione, e l'aspetto rimangono accettabili.
- Aggiornare i controlli del processo. Revisionare le istruzioni di lavoro, punti di ispezione, programmi di manutenzione, o limiti del processo in modo che il problema non si ripresenti.
Questo approccio è più affidabile rispetto alla modifica simultanea della corrente, temperatura, chimica, e tempo di placcatura.
Se più variabili vengono modificate insieme, diventa difficile stabilire quale aggiustamento abbia risolto il difetto o se il miglioramento apparente fosse temporaneo.
7. Prevenire i difetti della galvanica attraverso il controllo del processo
Sebbene ogni difetto abbia il suo meccanismo, la maggior parte dei problemi ricorrenti della galvanica possono essere ricondotti alla variazione in un numero limitato di aree del processo.
Un robusto sistema di prevenzione deve quindi controllare l’intera sequenza di finitura, dall'ispezione del materiale in entrata all'imballaggio finale.
Controllare il processo in ogni fase
| Fase di processo | Punti chiave di controllo | Difetti che possono essere prevenuti |
| In arrivo materiale ispezione | Porosità superficiale, corrosione, graffi, ammaccature, consistenza della lega | Vaiolatura, aspetto non uniforme |
| Sgrassaggio | Concentrazione più pulita, temperatura, tempo, contaminazione | Peeling, punti nudi, vaiolatura |
| Decapaggio E attivazione | Chimica, tempo, temperatura, rimozione dell'ossido, compatibilità del substrato | Peeling, punti nudi |
| Risciacquo | Qualità dell'acqua, fluire, traboccamento, riporto, drenaggio | Peeling, variazione di colore, colorazione |
| Cremagliera caricamento | Qualità del contatto, spaziatura, orientamento, consistenza del caricamento | Punti nudi, bruciando, variazione di colore |
| Placcatura | Densità di corrente, temperatura, chimica del bagno, agitazione, disposizione degli anodi | Bruciando, vaiolatura, spessore non uniforme, variazione di colore |
| Filtrazione E manutenzione | Condizione del filtro, circolazione, rimozione dei fanghi, monitoraggio della contaminazione | Vaiolatura, depositi grossolani |
| Passivazione O post-trattamento | Concentrazione, tempo, temperatura, risciacquo, e condizioni di essiccazione | Variazione di colore, colorazione |
| Finale ispezione | Spessore, adesione, aspetto, prestazioni contro la corrosione dove richiesto | Rilevazione del prodotto non conforme |
Stabilire limiti di controllo e tracciabilità
Il controllo del processo dovrebbe essere basato sui requisiti dello specifico sistema di placcatura piuttosto che su impostazioni generiche.
Densità di corrente, temperatura del bagno, concentrazione chimica, ph, tempo di trattamento, e i livelli di additivi hanno tutti finestre operative dipendenti dalla chimica.
Per la coerenza della produzione, conservare i registri di:
- Analisi e rifornimento del bagno.
- Attuale, voltaggio, temperatura, e tempo di trattamento.
- Configurazione del rack e posizione di carico.
- Condizioni di pretrattamento e risciacquo.
- Modifiche al filtro, manutenzione del serbatoio, e azioni correttive.
- Spessore del rivestimento, adesione, aspetto, e altri risultati di accettazione specificati.
Quando si verificano difetti, questi registri consentono al team di confrontare le parti non conformi con la produzione precedentemente approvata e identificare modifiche significative al processo.
La rilavorazione non deve nascondere la causa principale
Lo sverniciamento e la sostituzione della placcatura potrebbero ripristinare alcuni componenti non conformi, ma la rilavorazione deve essere convalidata per il substrato e il sistema di rivestimento.
La rimozione ripetuta può attaccare il materiale di base, modificare le dimensioni, danneggiare la superficie, o creare ulteriori rischi.
Anche alcuni acciai ad alta resistenza e altri materiali sensibili possono richiedere una considerazione speciale a causa dell'infragilimento da idrogeno.
Prima della rilavorazione, determinare se il substrato originale può tollerare il processo proposto e se la parte finale può ancora soddisfare lo spessore del rivestimento richiesto, adesione, resistenza alla corrosione, e specifiche dimensionali.
Se lo stesso difetto continua a ripresentarsi, l'azione correttiva dovrebbe mirare al processo originario piuttosto che basarsi su ripetute rielaborazioni.
8. Conclusione
Peeling, vaiolatura, bruciando, punti nudi, e le variazioni di colore sono tra i difetti più comuni della galvanica, ma non condividono una soluzione universale.
Il metodo di risoluzione dei problemi più efficace è combinare l'ispezione visiva, analisi della localizzazione dei difetti, registrazioni del processo, e test mirati.
Stabilire quando e dove si verifica un difetto aiuta a distinguere i problemi del substrato dai fallimenti del pretrattamento, problemi di distribuzione elettrica, instabilità del bagno, e variazione post-trattamento.
Per i produttori, La qualità costante della galvanica dipende da qualcosa di più del semplice raggiungimento dello spessore di rivestimento richiesto.
Risultati affidabili richiedono un pretrattamento controllato, chimica del bagno stabile, design adeguato del rack e dell'anodo, filtrazione efficace, post-trattamento costante, e criteri di ispezione documentati.
Identificando la vera causa principale e verificando le azioni correttive, i produttori possono ridurre le rilavorazioni, migliorare la resa produttiva, e fornire una qualità della superficie più uniforme.
Domande frequenti
Qual è la causa più comune di desquamazione nella galvanica?
Scarsa adesione causata da sgrassaggio incompleto, decapaggio inadeguato, sciacquare la contaminazione, o eccessivo ritardo prima della placcatura. La pulizia e il risciacquo sono i primi controlli.
Come faccio a distinguere la vaiolatura da un nodulo o una particella??
La vaiolatura è una depressione o un cratere. Viene sollevato un nodulo o una particella. Ispezionare con una luce ad angolo basso o un microscopio; togliere il rivestimento e verificare se il difetto esiste nel supporto.
Perché compaiono sempre bruciature sui bordi e sugli angoli??
Perché la densità di corrente è massima in corrispondenza dei bordi e degli angoli acuti. La soluzione consiste nel ridurre la densità di corrente locale regolando la corrente, orientamento del rack, distanza anodica, o schermatura.
Cosa causa le macchie nude nella galvanica?
I punti scoperti derivano da uno scarso contatto con la cremagliera, percorso attuale interrotto, contaminazione superficiale, o bassa densità di corrente nelle aree incassate. Controllare prima il contatto elettrico, quindi condizioni della superficie.
Perché lo stesso difetto si ripresenta dopo la rilavorazione?
Perché la causa principale non è stata identificata. Tieni traccia se il difetto è localizzato, relativi al lotto di materiale, legati al turno, o legati al bagno. Lo schema indica la causa.
Posso risolvere il peeling aumentando la corrente?
NO. Il peeling è un problema di adesione. L'aumento della corrente potrebbe bruciare il rivestimento o peggiorare il difetto. Correggere la pulizia, decapaggio, risciacquo, e prima il tempo di trasferimento.