
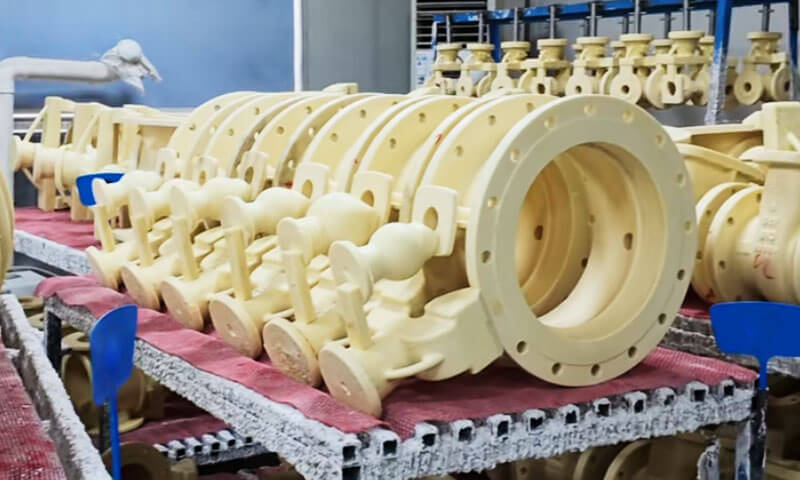
Nel colata di investimento negozio, la cera non è solo un materiale di consumo. È il fondamento dell'accuratezza dimensionale, finitura superficiale, e resa.
Ho visto un modello in cera collassare a bassa temperatura in un laboratorio caldo, e ho visto un modello in cera a media temperatura produrre migliaia di parti di precisione con appena uno scarto.
La differenza non è il marketing. È chimica, Controllo del processo, e sapere quale strumento utilizzare per quale lavoro.
I termini “cera a bassa temperatura” e “cera a media temperatura” sono vecchi nomi di officine.
A rigor di termini, a cui si riferiscono materiali del modello classificati per stabilità termica e punto di fusione.
Oggi, la famiglia comprende quelli a base di cera, a base di colofonia, a base di plastica, solubile in acqua, e materiali con motivi riempiti, oltre a nuove cere per la produzione di additivi.
Ma la vecchia divisione tra cera a bassa e media temperatura rimane una delle distinzioni più pratiche in fonderia.
Questo articolo spiega questa distinzione dal punto di vista di un ingegnere di processo, conserva i dati chiave, e ti offre un quadro chiaro per scegliere tra di loro.
1. Come classifichiamo i materiali dei modelli?
Nel casting di investimenti, i materiali del modello sono comunemente classificati utilizzando due metodi: stabilità termica e punto di fusione, o composizione del materiale di base.
La classificazione in base alla stabilità termica e al punto di fusione divide i materiali del modello in, medio, e categorie ad alta temperatura.
I materiali a bassa temperatura hanno generalmente punti di fusione inferiori a 70°C, i materiali a temperatura media rientrano tra 70 e 100°C, e i materiali ad alta temperatura hanno punti di fusione superiori a 100°C.
Questa è la classificazione più comunemente utilizzata quando gli ingegneri della fonderia discutono di cera a bassa e media temperatura.
Classificazione per composizione del materiale di baseinclude a base di cera, a base di colofonia, a base di plastica, solubile in acqua, e materiali con motivi riempiti.
La moderna fusione a cera persa utilizza anche materiali di prototipazione rapida progettati per la produzione additiva.
Sebbene i riferimenti tecnici possano raggruppare queste categorie in modo diverso, il principio di fondo è quello di distinguere i materiali in base ai loro costituenti primari e alle caratteristiche di lavorazione.
Per questo articolo, ci concentriamo sulla prima classificazione: cera a bassa e media temperatura, con cera ad alta temperatura menzionata per il contesto.
| Classificazione | Punto di fusione tipico | Stabilità termica (Riferimento) | Compatibilità tipica del sistema Shell | Metodo di formatura tipico | Riutilizzabilità |
| Bassa temperatura modello materiale | Sotto i 70°C | Relativamente basso (circa 30°C) | Silicato di sodio | Formatura della pasta, metodi di stampaggio manuali o semplici | Generalmente alto |
| Temperatura media modello materiale | 70–100 ° C. | Meglio (circa 35°C) | Silica sol | Iniezione allo stato liquido mediante macchina per iniezione di cera | Generalmente buono |
| Alta temperatura modello materiale | Sopra i 100°C | Generalmente alto | Sol di silice o sistemi di shell specializzati | Processi specializzati di formatura e rimozione | Generalmente limitato; dipendente dalla formulazione |
Nota: I valori di temperatura per la stabilità termica sono valori di riferimento tradizionali, limiti operativi non universali.
Le prestazioni effettive dipendono dalla formulazione del materiale e dalle condizioni del processo. È inoltre necessario verificare la compatibilità e la riutilizzabilità del guscio per il materiale e il sistema di produzione specifici.
Nella fusione a cera persa tradizionale, una regola pratica comune è che i materiali del modello a bassa temperatura sono spesso utilizzati con sistemi di guscio di silicato di sodio, mentre i materiali a media temperatura sono comunemente accoppiati con gusci di sol di silice.
Questo è un utile punto di partenza, ma la selezione finale dovrebbe tenere conto della geometria del modello, requisiti dimensionali, proprietà della conchiglia, e condizioni di deparaffinazione.
3. Cera a bassa temperatura nella fusione a cera persa
Composizione e proprietà fondamentali
I materiali per modelli a bassa temperatura hanno generalmente punti di fusione inferiori a 70°C.
Un esempio tradizionale utilizzato in alcune operazioni di microfusione è costituito da 50% cera di paraffina e 50% acido stearico.
Questa formulazione illustra le caratteristiche dei materiali convenzionali a bassa temperatura, sebbene le formulazioni industriali effettive varino a seconda del produttore e dell'applicazione.
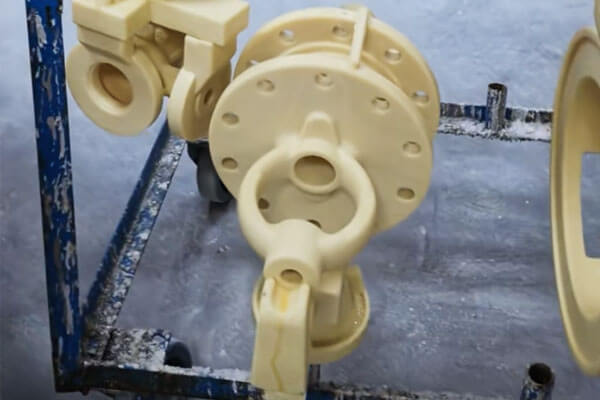
Le caratteristiche principali includono:
- Resistenza relativamente bassa e resistenza limitata alla deformazione.
- Stabilità termica inferiore, con circa 30°C citati come livello di temperatura rappresentativo nelle descrizioni tradizionali.
- Restringimento relativamente elevato e maggiore sensibilità dimensionale alle variazioni della temperatura ambiente.
- Una finitura superficiale con disegno relativamente grossolano in condizioni di lavorazione tradizionali.
- Preparazione semplice e costo del materiale relativamente basso.
- Buone potenzialità di recupero e riutilizzo al momento del ritiro, filtrazione, e le procedure di controllo della qualità siano gestite correttamente.
Il valore citato di 30°C è da intendersi come riferimento tradizionale per la stabilità termica, non come temperatura massima di servizio universale.
La deformazione effettiva può iniziare a temperature diverse a seconda della formulazione, geometria del modello, caricamento, e tempo di esposizione.
Processo di produzione del modello
I materiali tradizionali a bassa temperatura sono spesso preparati in condizioni pastose o semisolide e formati utilizzando attrezzature relativamente semplici o metodi manuali.
A seconda della formulazione e del sistema di produzione, i modelli possono essere pressati negli stampi, formato attraverso strumenti specializzati, o prodotto utilizzando altre tecniche di stampaggio a bassa temperatura.
Rispetto ai sistemi di iniezione a media temperatura, I processi tradizionali a bassa temperatura possono richiedere apparecchiature meno complesse.
Ciò può ridurre l’investimento iniziale e renderli pratici per le fonderie con geometrie di modello relativamente semplici e requisiti di produzione sensibili ai costi.
Tuttavia, la minore resistenza e stabilità termica di questi materiali creano limitazioni.
Sezioni sottili, funzionalità non supportate da molto tempo, inoltre i dettagli complessi possono essere più suscettibili alla deformazione durante la manipolazione e l'assemblaggio del modello.
Possono verificarsi cambiamenti dimensionali anche se i modelli subiscono temperature di conservazione incoerenti o un'esposizione prolungata ad ambienti caldi.
Per l'ingegnere della fonderia, questo significa che il design del modello, condizioni di conservazione, e le procedure di manipolazione devono compensare i limiti del materiale.
Compatibilità con Shell Systems e Deparaffinazione
I materiali per modelli a bassa temperatura sono stati tradizionalmente utilizzati con il vetro solubile, o silicato di sodio, sistemi di gusci incollati.
I sistemi a guscio di vetro d'acqua sono interessanti a causa del loro costo relativamente basso e dei semplici requisiti di produzione. I modelli a bassa temperatura possono essere compatibili con questi sistemi quando la formulazione del modello e il processo di costruzione del guscio sono adeguatamente abbinati.
La deparaffinazione può essere effettuata utilizzando acqua calda o altri metodi idonei, a seconda del materiale del modello e del sistema di rivestimento. La procedura esatta deve tenere conto della resistenza del guscio, volume del modello, dilatazione termica, e il rischio di crepe durante la rimozione del modello.
Dove fallisce
Il punto debole è la stabilità termica. A circa 30°C stabilità termica, un modello in cera a bassa temperatura può ammorbidirsi o deformarsi in una sala di ispezione calda, durante il trasporto, o in un laboratorio non climatizzato. Il restringimento è grande, quindi la consistenza dimensionale è scarsa. La rugosità superficiale è grossolana, che limita la finitura finale della fusione. Pinne sottili e spigoli vivi sono difficili da tenere.
Per esperienza: se la temperatura del tuo laboratorio non è controllata, la cera a bassa temperatura ti punirà in estate. Vedrai la distorsione del modello, deriva dimensionale, e scarto più elevato. Non è colpa della cera. È l'ambiente del processo.
4. Cera a media temperatura nella fusione a cera persa
Composizione e proprietà fondamentali
I materiali per modelli a temperatura media hanno generalmente punti di fusione compresi tra 70°C e 100°C. I tipi comuni includono materiali a base di colofonia e cera e materiali con motivi riempiti.
Rispetto alle tradizionali formulazioni a bassa temperatura, i materiali a temperatura media generalmente offrono una resistenza maggiore, migliore stabilità termica, ritiro inferiore, e migliore consistenza dimensionale.

Le loro caratteristiche tipiche includono:
- Maggiore resistenza meccanica e migliore resistenza alla deformazione del modello.
- Stabilità termica migliorata, con circa 35°C citati come livello di riferimento rappresentativo nelle descrizioni tradizionali.
- Ritiro inferiore e migliore stabilità dimensionale.
- Finitura superficiale del modello più fine se lavorata in condizioni adeguate.
- Buona replica delle complesse caratteristiche dello stampo.
- Compatibilità con lo stampaggio a iniezione allo stato liquido e la produzione automatizzata di modelli.
Come nel caso dei 30°C per i materiali a bassa temperatura, il valore citato di 35°C è un riferimento tradizionale piuttosto che una valutazione universale del materiale. L'effettivo intervallo di temperatura utilizzabile dipende dalla formulazione, comportamento ammorbidente, condizioni di carico, e la precisione dimensionale richiesta.
Stampaggio a iniezione e precisione del modello
I materiali a media temperatura vengono comunemente lavorati utilizzando macchine per iniezione di cera. Il materiale viene riscaldato fino a raggiungere una condizione di lavorazione adeguata, iniettato in uno stampo di precisione, e lasciato raffreddare sufficientemente prima di rimuovere il disegno.
Questo processo supporta una produzione ripetibile ed è particolarmente utile quando la fusione richiede geometrie complesse, spessore della parete costante, dettagli superficiali fini, o un accurato controllo dimensionale.
Dal punto di vista di un ingegnere di produzione, uno dei principali vantaggi dei materiali a media temperatura è la loro capacità di riprodurre la geometria dello stampo mantenendo un'adeguata resistenza durante la manipolazione e l'assemblaggio del modello.
Tuttavia, una buona precisione del modello non può essere attribuita solo al materiale. Pressione di iniezione, temperatura del materiale, Temperatura del dado, tempo di raffreddamento, Design gating, e la tecnica di rimozione del modello influenzano il risultato finale. Impostazioni di processo inadeguate possono comunque causare variazioni di ritiro, deformazione, difetti superficiali, o incoerenza dimensionale.
Compatibilità con i sistemi Silica-Sol Shell
I materiali del modello a temperatura media vengono spesso utilizzati con sistemi di gusci ceramici legati con sol di silice. I gusci di sol di silice sono ampiamente applicati quando i getti richiedono una buona finitura superficiale, precisione dimensionale, e proprietà affidabili della shell.
Il materiale del modello e il sistema del guscio devono essere compatibili durante tutto il ciclo produttivo. Durante la costruzione del guscio, il disegno deve mantenere la sua forma mentre viene applicata la sospensione ceramica e il guscio si asciuga. Durante la deparaffinazione, il disegno deve essere rimosso senza provocare eccessive sollecitazioni o fessurazioni nel guscio ceramico.
A seconda della formulazione del materiale e dell'attrezzatura della fonderia, la deceratura può utilizzare acqua calda, vapore, o sistemi a microonde. Non tutte le formulazioni a media temperatura sono adatte a ogni metodo di rimozione, quindi il processo deve seguire le raccomandazioni del fornitore di materiali e i parametri operativi convalidati dalla fonderia.
Il lato dei costi
La cera a media temperatura è più costosa della cera a bassa temperatura. Il materiale del modello stesso costa di più, l'iniettore di cera richiede un investimento di capitale, e il controllo del processo è più impegnativo. Ma il quadro dei costi totali è spesso migliore grazie al rendimento più elevato, rottame inferiore, e meno problemi a valle.
Ho visto progetti passare dalla cera a bassa temperatura a quella a media temperatura e ridurre di oltre la metà gli scarti legati al modello. Il costo della cera è aumentato; il costo totale è diminuito.
4. Cera ad alta temperatura: Una breve nota per il contesto
La cera ad alta temperatura ha un punto di fusione superiore 100°C. Le famiglie principali sono quelle della colofonia-plastica, plastica, e materiali per modelli a base di sale. Offrono un'elevata resistenza, buona stabilità termica, e basso ritiro, ma il processo produttivo è complesso, il materiale generalmente non è riutilizzabile, e la deparaffinazione richiede la cottura flash, acqua, o solventi organici. Il costo è alto.
Nella pratica, anche i materiali per modelli solubili in acqua e i materiali per modelli per la stampa 3D rientrano in questa ampia categoria ad alta temperatura. Una nota classica da libro di testo è importante: i materiali del modello ad alta temperatura hanno una grande espansione termica, e durante la rimozione della cera il guscio può rompersi a causa della resistenza insufficiente. Questo è un rischio reale, non teorico.
Per la maggior parte delle fusioni in acciaio inossidabile di grandi dimensioni, la cera a media temperatura è il punto di riferimento pratico della qualità. La cera ad alta temperatura è per casi speciali.
5. Bassa temperatura vs. Cera a media temperatura: Differenze chiave
La differenza fondamentale tra le due categorie non è semplicemente la temperatura alla quale fondono.
È il modo in cui le loro proprietà meccaniche e termiche influenzano la produzione del modello e il successivo processo di fusione a cera persa.
Confronto affiancato
| Criterio di confronto | Materiale del modello a bassa temperatura | Materiale del modello a temperatura media |
| Intervallo tipico del punto di fusione | Sotto i 70°C | 70–100 ° C. |
| Formulazione tradizionale rappresentativa | 50% cera di paraffina + 50% acido stearico | Formulazioni a base di colofonia o riempite |
| Forza | Relativamente basso | Generalmente più alto |
| Stabilità termica | Inferiore; circa 30°C citati nelle descrizioni tradizionali | Meglio; circa 35°C citati nelle descrizioni tradizionali |
| Restringimento | Relativamente alto | Relativamente basso |
| Stabilità dimensionale | Più sensibile alla temperatura ambiente | Generalmente più stabile |
| Finitura superficiale | Relativamente grossolana nei processi tradizionali | Finitura più fine ottenibile con iniezione controllata |
| Produzione del modello | Può utilizzare semplici metodi di formatura o pressatura | Utilizza comunemente lo stampaggio a iniezione controllata |
Requisiti dell'attrezzatura |
Spesso relativamente semplice | In genere richiede apparecchiature di iniezione e un controllo del processo più rigoroso |
| Recupero materiale | Spesso economico e pratico | Possibile, ma dipende dalla formulazione e dai controlli di recupero |
| Costo relativo | Generalmente più basso | Generalmente più alto |
| Sistema di shell comune | Scocca incollata con vetro ad acqua | Guscio legato a sol di silice |
| Enfasi tipica dell'applicazione | Getti sensibili ai costi e relativamente semplici | Fusioni di precisione con caratteristiche complesse o tolleranze più strette |
Queste sono tendenze generali, non regole assolute. Le formulazioni moderne possono differire sostanzialmente, e la selezione del materiale dovrebbe essere basata sulle proprietà misurate, dati del fornitore, e prove di produzione piuttosto che il solo nome della categoria.
Forza e resistenza alla deformazione
La resistenza del modello influisce sulla capacità di un gruppo di cera di resistere alla manipolazione, gating, costruzione di conchiglie, e il trasferimento tra le fasi di produzione senza perdere la geometria prevista.
I materiali a bassa temperatura hanno una resistenza relativamente bassa, pareti così sottili, lunghe proiezioni, e i dettagli non supportati richiedono un'attenta gestione.
I materiali a temperatura media generalmente forniscono una migliore resistenza alla deformazione, rendendoli più adatti a modelli complessi e produzioni ripetibili.
Tuttavia, un modello più forte non è automaticamente un modello migliore.
Rigidità eccessiva, comportamento di ritiro inadeguato, o uno scarso rilascio dello stampo possono introdurre altri problemi di produzione. La formulazione completa del materiale deve corrispondere al design del modello.
Stabilità termica e consistenza dimensionale
I modelli di fusione a cera persa potrebbero subire variazioni di temperatura durante la conservazione, assemblaggio, costruzione di conchiglie, e maneggevolezza.
Se il materiale del modello è sensibile alla temperatura, variazioni dimensionali possono pregiudicare il getto finito.
I materiali a bassa temperatura mostrano generalmente una maggiore sensibilità alle condizioni ambientali.
I materiali a temperatura media tendono a fornire una migliore stabilità dimensionale, sebbene la loro prestazione effettiva dipenda ancora dalla formulazione, condizioni di conservazione, e controllo del processo.
Per componenti con tolleranze dimensionali strette, la stabilità dimensionale dovrebbe essere valutata attraverso la misurazione del modello e studi sulla capacità del processo piuttosto che dedotta esclusivamente dalla classificazione del punto di fusione.
Finitura superficiale e replica dei dettagli
La qualità della superficie del modello è un fattore che influenza la qualità della superficie del guscio ceramico, Alla fine, il casting.
I materiali a temperatura media trattati mediante iniezione controllata possono riprodurre dettagli fini dello stampo e ottenere una superficie del modello relativamente liscia.
Ciò è particolarmente utile per i pezzi fusi a cera persa in acciaio inossidabile con contorni complessi, superfici funzionali, e tolleranze di lavorazione limitate.
I materiali a bassa temperatura possono ancora produrre modelli soddisfacenti per molte applicazioni, ma i metodi di formatura tradizionali e la geometria del modello meno stabile possono limitare la consistenza ottenibile dei dettagli fini.
È anche importante riconoscere che la superficie di fusione finale dipende dall'intera catena del processo, comprese le condizioni dello stampo, preparazione dei liquami, dimensione delle particelle refrattarie, essiccazione del guscio, sparare, versando, e pulizia post getto.
6. In che modo la selezione della cera influisce sulla qualità della fusione a cera persa
La selezione del materiale del modello è una decisione a monte con conseguenze durante tutto il processo di produzione.
Una formulazione non idonea può aumentare i difetti, ridurre la resa, e creare ulteriori lavorazioni o lavori di finitura.
Ritiro del modello e dimensioni della fusione
Il ritiro del modello influisce sulle dimensioni trasferite dallo stampo al modello e infine alla fusione.
I materiali a bassa temperatura generalmente mostrano un ritiro più elevato e una maggiore sensibilità alle variazioni di temperatura, quindi il loro comportamento dimensionale deve essere attentamente controllato.
I materiali a temperatura media generalmente forniscono un ritiro inferiore e una migliore stabilità dimensionale.
Tuttavia, le fonderie devono comunque tenere conto delle dimensioni degli stampi, restringimento del modello, comportamento della shell, ritiro da solidificazione della lega, e successivo trattamento termico o lavorazione meccanica.
Raccomandazione pratica: Per componenti di precisione, stabilire la compensazione dimensionale utilizzando i dati di produzione misurati. Non fare affidamento su un'indennità di restringimento generica senza verificare l'intero processo.
Deformazione del modello e rottura del guscio
Un modello che si deforma durante la manipolazione o la costruzione del guscio può produrre errori dimensionali e uno spessore del guscio incoerente.
Durante la deparaffinazione, anche la dilatazione termica e le caratteristiche di rimozione del materiale del modello possono influenzare le sollecitazioni imposte al guscio ceramico.
La relazione non è semplicemente che un materiale con punto di fusione più elevato provoca sempre uno stress del guscio maggiore o minore.
Espansione del modello, ammorbidimento, drenaggio, forza del guscio, velocità di riscaldamento, e il metodo di deparaffinazione svolgono tutti un ruolo.
Per ridurre il rischio, le fonderie dovrebbero:
- Controllare la temperatura di conservazione dei modelli e le procedure di manipolazione.
- Evitare carichi non necessari su lavorazioni di campitura sottili o non supportate.
- Ottimizzare l'asciugatura del guscio e garantire un'adeguata resistenza del guscio prima della rimozione della cera.
- Convalidare la temperatura di deparaffinazione, pressione, e velocità di riscaldamento per il materiale selezionato.
- Ispezionare i gusci per individuare eventuali crepe e altri difetti prima di versarli.
Difetti superficiali e tolleranze di lavorazione
La rugosità e i difetti della superficie del modello possono essere trasferiti al guscio e alla fusione.
I materiali a temperatura media possono aiutare a ottenere una superficie del modello più fine, ma non possono compensare gli stampi danneggiati, scarsa preparazione del liquame, o asciugatura inadeguata del guscio.
Per getti di cera persa che richiedono un'elevata qualità superficiale, la fonderia dovrebbe gestire la qualità del modello, preparazione del guscio ceramico, e condizioni di getto come un unico sistema integrato.
I sovrametalli di lavorazione dovrebbero essere determinati in base ai requisiti funzionali e alla capacità del processo, piuttosto che utilizzato come sostituto per il controllo dei difetti a monte.
7. Note pratiche sull'officina
Controllare la temperatura dell'officina.
La cera a bassa temperatura a 30°C stabilità termica è sensibile al caldo estivo.
La cera a media temperatura a 35°C è migliore ma non immune. L’aria condizionata o lo stoccaggio controllato non sono un lusso; fa parte del processo.
Non mescolare i sistemi di cera.
Le cere a bassa e media temperatura hanno requisiti di recupero e deparaffinazione diversi. La contaminazione incrociata provoca la saponificazione, inclusioni, e difetti del guscio. Tenerli separati.
Tratta seriamente la cera rigenerata.
Il recupero della cera a media temperatura richiede una sedimentazione adeguata, filtrazione, e trattamento acido. La cera rigenerata trattata male è una fonte nascosta di difetti del modello.
Abbina la cera al guscio, non solo al disegno.
Un modello in cera a media temperatura in un guscio di silicato di sodio non corrisponde. Anche un modello in cera a bassa temperatura in un guscio di sol di silice è una mancata corrispondenza. La coppia cera-legante è un sistema.
Convalidare con una prova.
Prima di avviare un ciclo di produzione, modellare un modello campione, misurarlo, conservarlo, sgusciarlo, e versarlo. I dati battono le opinioni.
8. Conclusione
I materiali del modello a bassa e media temperatura differiscono nei loro intervalli di punto di fusione, forza, stabilità termica, restringimento, finitura superficiale, e requisiti di elaborazione.
Materiali a bassa temperatura, tipicamente sotto i 70°C, offrire a basso costo, produzione relativamente semplice, e buon potenziale di recupero.
Materiali a media temperatura, generalmente tra 70°C e 100°C, fornire una maggiore resistenza, migliore stabilità dimensionale, ritiro inferiore, e una replica più precisa del modello in condizioni di iniezione adeguate.
La regola del vecchio ingegnere è ancora valida: abbinare la cera al guscio, il requisito del casting, e l'ambiente dell'officina.
Fallo, e la cera farà il suo lavoro. Ignoralo, e nessuna modifica del processo salverà la corsa.
Domande frequenti
Qual è la differenza principale tra cera a bassa temperatura e cera a media temperatura?
La cera a bassa temperatura si scioglie sotto i 70°C e ha una scarsa stabilità termica (circa 30°C).
La cera a temperatura media si scioglie a 70–100°C e ha una migliore stabilità termica (circa 35°C), Struttura più alta, e una riproduzione della superficie più fine.
Perché la cera a media temperatura è più costosa?
Il materiale del modello costa di più, l'iniettore di cera richiede un investimento di capitale, e il controllo del processo è più impegnativo. Tuttavia, una resa più elevata e scarti inferiori spesso compensano il costo.
È possibile rigenerare la cera a media temperatura?
SÌ, ma il recupero richiede una stabilizzazione adeguata, filtrazione, e trattamento. La cera rigenerata trattata male provoca difetti.
Quale cera offre una migliore finitura superficiale?
Cera a media temperatura, soprattutto con l'iniezione di liquido, conferisce una finitura superficiale più fine e una migliore riproduzione dei dettagli del disegno.

