
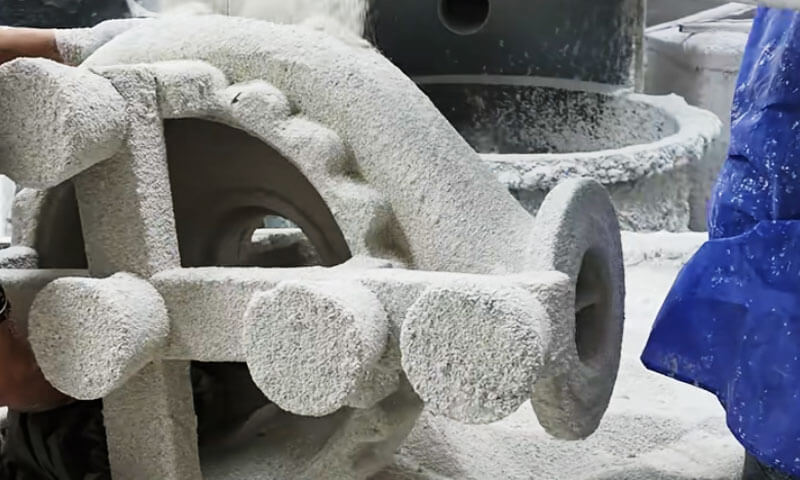
Ho trascorso gran parte della mia vita lavorativa nelle sale di fusione di precisione.
Ho visto un guscio che sembrava perfetto nell'essiccatoio guastarsi nell'autoclave; Ho visto un guscio economico in silicato di sodio risparmiare sul preventivo e perderlo due volte in rottami.
E ho visto una linea di sol di silice ben controllata produrre grandi pezzi fusi in acciaio inossidabile che i clienti dovevano a malapena toccare dopo la granigliatura.
Per grandi fusioni in acciaio inossidabile, il guscio non è un materiale di consumo periferico. È il fondamento dell'accuratezza dimensionale, Qualità della superficie, e resa.
Nel settore della fusione di precisione in Cina, quattro percorsi di produzione di conchiglie sono ampiamente utilizzati:
- UN. Guscio di silicato di sodio
- B. Guscio composito
- C. Guscio di sol di silice con cera a bassa temperatura
- D. Guscio di sol di silice con cera a media temperatura
I primi tre percorsi utilizzano generalmente modelli in cera a bassa temperatura. Dal punto di vista della qualità del casting, il silicato di sodio è il più debole; il composito e la cera a bassa temperatura del sol di silice sono nel mezzo; sol di silice – la cera a temperatura media dà il miglior risultato.
Dal punto di vista dei costi di copertura, il silicato di sodio è il più economico, mentre la cera a sol di silice a temperatura media è la più costosa.
Questo articolo mette a confronto questi quattro percorsi dal punto di vista di un ingegnere di fonderia, non di un catalogo.
1. Perché la produzione di conchiglie è importante per le grandi fusioni in acciaio inossidabile
Il guscio ceramico funge sia da stampo negativo che da contenitore strutturale per il metallo fuso.
Le sue prestazioni influiscono direttamente sulla qualità della superficie, precisione dimensionale, Solidità interna, e resa produttiva del getto finito.
Per componenti di grandi dimensioni in acciaio inossidabile, cinque caratteristiche della conchiglia meritano particolare attenzione.

Resistenza alle alte temperature e resistenza al creep
L'acciaio inossidabile viene generalmente colato a una temperatura relativamente elevata, a seconda del grado di lega, geometria di casting, e pratica di fonderia.
Il guscio ceramico deve mantenere una resistenza meccanica sufficiente durante il preriscaldamento, versando, e solidificazione.
Un guscio con una resistenza inadeguata alle alte temperature può deformarsi sotto il peso del metallo fuso.
Ciò può causare deviazioni dimensionali, spessore della parete irregolare, rigonfiamento locale, o distorsione delle superfici lavorate critiche.
La resistenza al creep è altrettanto importante. I gusci in ceramica subiscono un carico prolungato a temperature elevate, e il loro comportamento deformativo può influenzare l'accuratezza dimensionale anche quando non si verifica alcuna frattura immediata.
Questo è uno dei motivi per cui i gusci legati con sol di silice generalmente funzionano meglio dei gusci legati con silicato di sodio nelle applicazioni impegnative di fusione di grandi dimensioni.
Permeabilità ed evacuazione dei gas
Durante il versamento, l'aria e gli altri gas all'interno della cavità dello stampo devono fuoriuscire mentre il metallo fuso riempie il guscio.
Umidità, cera residua, e anche i prodotti di decomposizione del legante possono contribuire a difetti legati al gas.
Se la permeabilità del guscio è insufficiente, i gas possono rimanere intrappolati e causare porosità, soffiature, o riempimento incompleto.
Sezioni a pareti sottili, passaggi stretti, e le geometrie complesse della girante sono particolarmente sensibili a queste condizioni.
La permeabilità dipende da diversi fattori:
- Distribuzione granulometrica delle particelle refrattarie e forma dei grani.
- Spessore del rivestimento facciale e numero di strati del guscio.
- Contenuto di legante e rapporto polvere-liquido.
- Condizioni di essiccazione e cottura.
- La presenza di residui di cera, umidità, o altri contaminanti.
Un guscio di alta qualità deve fornire un equilibrio adeguato tra resistenza e permeabilità ai gas.
L’aumento del contenuto di legante o la produzione di uno strato superficiale eccessivamente denso possono migliorare alcuni aspetti dell’integrità del guscio limitando al tempo stesso l’evacuazione del gas..
Finitura superficiale e precisione dimensionale
Il rivestimento frontale entra direttamente in contatto con l'acciaio inossidabile fuso e determina in gran parte la condizione della superficie come fusa.
La sua qualità refrattaria, distribuzione delle particelle, comportamento di bagnatura, e la resistenza alle reazioni metallo-stampo influenza la ruvidità superficiale e la formazione di difetti.
Per alta precisione getti di investimento, la rugosità superficiale intorno a Ra 0,8–4,3 μm e i gradi di tolleranza dimensionale CT3–CT5 sono citati nel confronto tecnico originale per applicazioni impegnative.
Queste cifre dovrebbero essere intese come parametri di riferimento dipendenti dal processo piuttosto che come garanzie universali, soprattutto per le grandi fusioni.
I pezzi fusi in acciaio inossidabile di medie e grandi dimensioni con requisiti superficiali meno impegnativi potrebbero non giustificare il costo aggiuntivo di un sistema a guscio di cera e sol di silice a temperatura media.
In questi casi, I processi con cera a bassa temperatura o guscio composito possono offrire una migliore economia complessiva.
Resistenza allo shock termico e integrità del guscio
Le fusioni di grandi dimensioni impongono notevoli carichi termici sul guscio. Riscaldamento irregolare, umidità residua, asciugatura insufficiente, deceratura rapida, e condizioni di cottura inadeguate possono generare stress termici.
La rottura del guscio può portare alla penetrazione del metallo, pinne, difetti dimensionali, o rifiuto completo del casting.
Per componenti pesanti, anche riparare o sostituire un guscio guasto comporta uno spreco di manodopera considerevole, energia, e tempo di produzione.
Un robusto processo di produzione del guscio richiede quindi un'essiccazione controllata, tiro uniforme, materiali refrattari idonei, e uno spessore del guscio abbinato alla massa e alla geometria della fusione.
Costo di produzione e tempi di consegna
Il processo di produzione del guscio incide più del costo diretto dei materiali ceramici.
Determina anche i requisiti di manodopera, investimento in attrezzature, consumo di energia, utilizzo dello spazio, e il tempo necessario per rilasciare il modello da colare.
Per una girante o un corpo valvola di grandi dimensioni del peso di decine di chilogrammi, un processo che risparmia una piccola quantità di materiale refrattario ma richiede diversi giorni aggiuntivi di asciugatura potrebbe non essere economico.
Al contrario, un sistema a guscio premium può essere giustificato quando la sua maggiore precisione dimensionale e il minor tasso di scarto riducono sostanzialmente i costi di lavorazione e qualità a valle.
Il processo più economico è quindi quello che fornisce la qualità di fusione richiesta al costo di produzione totale più basso, non necessariamente quello con il costo del materiale del guscio più basso.
2. Panoramica dei quattro processi di produzione delle conchiglie
I quattro processi differiscono principalmente nella chimica del legante, materiali refrattari per il rivestimento facciale, costruzione del guscio di backup, requisiti del modello in cera, e controlli della produzione.
| Processo | Sistema legante | Tipico sistema a cera | Principali vantaggi | Principali limitazioni |
| Guscio di silicato di sodio | Silicato di sodio | Cera a bassa temperatura | Basso costo, ciclo breve, elevata permeabilità, rimozione del guscio relativamente semplice | Resistenza alle alte temperature inferiore, qualità meno stabile, maggiore variazione dimensionale |
| Guscio composito | Sol di silice negli strati del viso; silicato di sodio negli strati di supporto | Cera a bassa temperatura | Migliore qualità della superficie rispetto ai tradizionali gusci di silicato di sodio; ciclo produttivo relativamente breve | Le prestazioni del guscio di backup rimangono limitate dal silicato di sodio |
Guscio di sol di silice con cera a bassa temperatura |
Sol di silice in tutto il sistema del guscio | Cera a bassa temperatura | Buona resistenza del guscio, stabilità dimensionale, Qualità della superficie, e adattabilità alle grandi fusioni | Costi più elevati e ciclo di asciugatura più lungo |
| Guscio di silice-sol con cera a media temperatura | Sol di silice in tutto il sistema del guscio | Cera a media temperatura | Elevata precisione dimensionale, buona finitura superficiale, basso potenziale di difetto in condizioni controllate | Costi elevati di cera e attrezzature; maggiori esigenze di investimento e di funzionamento |
3. Guscio di silicato di sodio: Economico, Comprovato, Ma qualità limitata
Produzione di gusci di silicato di sodio ha una storia di produzione di quasi 60 anni in Cina. Rappresenta ancora circa 70% delle fabbriche cinesi di microfusione.
Questo non perché produca i migliori getti. È perché è economico, veloce, e perdonare.
Nel corso dei decenni, i miglioramenti nei materiali refrattari di riserva e i nuovi indurenti hanno più che raddoppiato la resistenza del guscio.
Lavorabilità della fusione, precisione dimensionale, e la resa sono migliorate. I gusci di silicato di sodio detengono ancora un'ampia quota di mercato e hanno sostituito alcuni getti di sabbia d'oltremare negli ordini di esportazione in lotti.
I vantaggi sono reali: basso costo, ciclo produttivo breve, buon comportamento da knock-out, ed elevata permeabilità. Nessun altro processo di rivestimento eguaglia il silicato di sodio su questi punti.
Ma la qualità della fusione: rugosità superficiale, conteggio dei difetti, precisione dimensionale, prodotto, e il tasso di fallimento è peggiore rispetto agli altri tre percorsi.

I problemi fondamentali
Il punto debole fondamentale è il legante stesso. Il silicato di sodio contiene un alto livello di Na₂O.
La sua resistenza alle alte temperature e allo scorrimento viscoso è molto inferiore a quella dei gusci di sol di silice, solo circa 1/30 A 1/60 di sol di silice.
A causa di ciò, molte fonderie utilizzano prodotti a basso costo, sabbie e farine quarzose di bassa qualità e con pessima granulometria per gli strati di supporto.
Gli indurenti sono ancora in gran parte limitati a cloruro di ammonio. A quelle condizioni, le fusioni di precisione di alta qualità semplicemente non sono realizzabili.
Il secondo problema è il controllo del processo. La produzione di conchiglie varia ampiamente da lotto a lotto. Molte officine non dispongono di un controllo rigoroso dei parametri di processo.
L'indurente è corrosivo, le attrezzature per l'estrazione della polvere sono spesso usurate, e pochi laboratori hanno temperature-, umidità-, e ambienti a polvere controllata.
Preparazione del rivestimento, indurimento, essiccazione, e la deparaffinazione sono raramente controllate secondo gli standard operativi del settore: la viscosità, peso specifico, concentrazione dell'indurente, e il pH non vengono controllati nei tempi previsti.
Temperatura dell'essiccatoio, umidità, e la velocità dell'aria sono spesso incontrollate. Di conseguenza, alto- oppure il clima a bassa temperatura e le stagioni umide possono produrre rottami in lotti.
In altre parole, molte fabbriche restano al livello di officine manuali, basandosi sull’esperienza piuttosto che sul controllo scientifico della qualità.
Questo è uno dei motivi principali per cui i getti di silicato di sodio hanno avuto una qualità instabile, alti tassi di rifiuto, e tassi di fallimento elevati per decenni.
Direzione del miglioramento
Primo, sostituire la normale farina di sabbia di quarzo di bassa qualità con micropolvere di silice di elevata purezza, come il quarzo venato.
Utilizzare un distribuzione bimodale delle dimensioni delle particelle di polvere di quarzo arrotondata per preparare l'impasto del rivestimento facciale.
Ciò migliora la stabilità termochimica del guscio facciale e consente un elevato rapporto polvere-liquido.
In un esempio di produzione, con silicato di sodio di modulo 3.4 E densità 1.28 g/cm³, raggiunto il rapporto polvere/liquido 2.7.
Dopo la macinazione a palle umide, decantazione a vasca singola, separazione magnetica, e trattamento dell'acqua deionizzata, quello arrotondato, bimodale, la polvere ad elevata purezza ha prestazioni migliori rispetto a una polvere miscelata artificialmente.
Secondo, migliorare il controllo di qualità in loco e seguire gli standard nazionali. Separare il rivestimento, stuccatura, e aree di indurimento dalla camera di essiccazione dei gusci.
Controllare la temperatura e l'umidità nel primo; migliorare la rimozione della polvere e la protezione dalla corrosione in quest'ultimo. Ciò stabilizza la qualità del guscio e migliora l'ambiente di lavoro.
Terzo, sostituire il primo e il secondo strato di guscio di silicato di calcite-sodio con a sol di calcite-silice faccia e strato di transizione, eliminando completamente il silicato di sodio e l'indurente a base di cloruro di ammonio dagli strati frontali e di transizione.
I calcoli dei costi hanno mostrato che il costo del casting è aumentato solo di 0.46 yuan/kg, mentre il ciclo di formazione del guscio è rimasto paragonabile a quello di un guscio di silicato di sodio.
4. Guscio di sol di silice con cera a bassa temperatura: La Pragmatica Via di Mezzo
Il percorso sol di silice-cera a bassa temperatura si adatta bene al mercato cinese.
È particolarmente adattabile per i getti in giro 1 kg, e soprattutto in giro 5 kg e soprattutto, getti medio-pesanti, dove offre maggiore flessibilità e vantaggio rispetto alla cera a temperatura media.
Per la maggior parte delle fusioni medie e grandi, Rugosità superficiale, precisione dimensionale, e i requisiti di tolleranza non sono estremamente elevati.
Non è necessario utilizzare cera a temperatura media con punto di fusione elevato. La cera a temperatura media richiede l'iniezione di cera ad alta pressione, sopra 6–7MPa—o iniezione di cera liquida.
Ciò significa grandi investimenti in attrezzature. Spesso, i modelli in cera pesanti a temperatura media tendono a restringersi, deformazione, e costi più elevati.
La cera a bassa temperatura è facile da formare, richiede attrezzature semplici, e la differenza di rugosità del modello in cera non è grande.
Rispetto ai gusci compositi, questo percorso offre una qualità più stabile, soprattutto precisione dimensionale. Non contiene silicato di sodio, quindi il guscio ha buone proprietà ad alta temperatura.
Dopo la sinterizzazione a ca 1,500°C, il guscio ha un'elevata permeabilità e una forte resistenza allo scorrimento viscoso.
Può essere utilizzato per particolari a parete sottile e particolari complessi di dimensioni medio-grandi, e anche per pezzi pesanti fino a 60–100 chilogrammi—involucri della pompa, giranti, gusci deflettori dell'acqua, corpi di pompa, corpi valvole, e componenti simili.
Per pezzi di spessore medio-grande o pesanti, Il versamento del guscio a forca o del guscio di sollevamento direttamente davanti al forno può ottenere un rendimento elevato.
Problemi
Primo, perché viene utilizzata cera a bassa temperatura, la maggior parte delle conchiglie vengono decerate in acqua.
I residui saponificati entrano inevitabilmente nel guscio, soprattutto quando i gusci in composito e in silicato di sodio vengono decerati nello stesso serbatoio dell'acqua, causando inclusioni superficiali e un tasso di guasto leggermente più elevato. Questa è la principale debolezza.
Secondo, il lungo ciclo di produzione del guscio è lo svantaggio più grande. Per parti pesanti con fori profondi o scanalature profonde, ogni strato potrebbe aver bisogno 24–47 ore di essiccazione.
UN 60 kg girante bicanale spesso richiede 10–15 giorni della fabbricazione di conchiglie. Qualsiasi zona cieca non essiccata può causare la ridissoluzione del sol di silice durante la deparaffinazione dell'acqua e portare a crepe nel guscio.
Terzo, il costo è di circa 5 volte quello di un guscio di silicato di sodio: circa 6,000 yuan per tonnellata di pezzi fusi per la fabbricazione di conchiglie e 18% più alto di un guscio composito. Il costo di fusione è quindi relativamente alto.
Direzione del miglioramento
Per evitare inclusioni saponificate derivanti da cera a bassa temperatura lavorata in modo incompleto e dalla condivisione dello stesso serbatoio di acqua calda con gusci compositi o di silicato di sodio, utilizzo deceratura a vapore A 0.3–0,5MPa E 130–140°C invece della deceratura in acqua.
Ciò evita inclusioni di saponificazione e rotture del guscio.
Se si utilizza la deceratura con acqua calda, aggiungere 1–3% in volume di acido cloridrico industriale all'acqua, e dopo aver deparaffinato sciacquare i gusci con acqua calda contenente acido per ridurre i residui saponificati.
Non condividere lo stesso serbatoio con silicato di sodio o gusci compositi. Cambiare l'acqua o il decerante separatamente per ridurre la materia saponificata che entra nel guscio.
Per il trattamento della cera rigenerata, utilizzo 3–5% in volume di acido solforico nell'acqua bollente, con sufficiente tempo di ebollizione e sedimentazione.
In inverno, la temperatura dell'acqua dura è bassa, il silicato di sodio e i gusci compositi contengono più Na₂O, e la saponificazione della cera è più grave.
Aggiungi altro acido solforico alla cera rigenerata. Dopo il trattamento con cera, è importante anche l'aggiunta immediata di polietere.
Per abbreviare il ciclo di produzione delle conchiglie, utilizzo sol di silice ad asciugatura rapida. Questo processo sta maturando. Il tempo di asciugatura per ogni strato può essere ridotto di circa metà.
Per pezzi di grandi dimensioni, ogni strato tranne lo strato finale necessita solo di circa 3 ore. Il tempo per la produzione del guscio può diminuire 62 ore a 24 ore.
Per pezzi medio-pesanti, la riduzione riguarda 60% rispetto al sol di silice convenzionale.
Il prezzo di mercato è solo 20–30% in più, e quel premio può essere recuperato riducendo lo spazio a pavimento, consumo di calore, e rendimento più elevato. Il sol di silice ad asciugatura rapida è una direzione inevitabile per la riforma del guscio del sol di silice.
Per ridurre i costi, il percorso più efficace è sostituire lo zircone con quarzo fuso o quarzo sintetico per il rivestimento refrattario. Lo zircone rappresenta circa 65% del costo totale del guscio di sol di silice.
La sostituzione dello zircone con calcite o quarzo riduce i costi della conchiglia 6,000 yuan/t lancio a 2,210 yuan/t, UN 55.8% riduzione. Per pezzi medio-pesanti, la sabbia/farina di quarzo fusa sta gradualmente sostituendo la sabbia/farina di zirconio.
5. Guscio di sol di silice con cera a media temperatura: Il punto di riferimento della qualità
Sol di silice: la cera a temperatura media è il percorso di fusione di precisione comune a livello internazionale. Offre la migliore qualità di fusione e il più basso tasso di fallimento.
È particolarmente adatto per pezzi medio-grandi ed extra-grandi che richiedono elevata rugosità superficiale—Ra 0,8–4,3—ed elevata precisione dimensionale—CT3–CT5.
A causa delle attrezzature e dei limiti di costo, Tuttavia, viene utilizzato raramente per pezzi medio-pesanti nel 5–100 chilogrammi allineare.

Problemi
Primo, costo. Il costo della shell è di circa 8 volte quello del silicato di sodio, e circa 20% più alto rispetto al sol di cera-silice a bassa temperatura.
Le ragioni principali sono i costi più elevati del materiale del guscio e della cera, consumo energetico delle apparecchiature molto più elevato, e maggiori investimenti in attrezzature.
Secondo, il ciclo di produzione è simile al sol cera-silice a bassa temperatura e molto più lungo del silicato di sodio o dei gusci compositi.
Terzo, per 5–60 chilogrammi getti medio-pesanti, cera liquida a media temperatura a 63–75°C e alta pressione di iniezione di circa 7.1–8,0MPa è necessario.
I modelli in cera a parete sottile tendono a restringersi. La precisione dimensionale non è particolarmente elevata.
Poiché i pezzi medio-pesanti non richiedono la stessa precisione dimensionale e ruvidità dei pezzi di grandi dimensioni, per loro raramente viene selezionata la cera di sol di silice a temperatura media.
Direzione del miglioramento
Per controllare i costi mantenendo la qualità, dopo aver risolto la scarsa bagnabilità della calcite con cera a media temperatura, sostituire lo zircone con quarzo sintetico o quarzo fuso è chiaramente la direzione.
Il quarzo fuso ha un coefficiente di dilatazione lineare pari a soli 5 × 10⁻⁷/°C, e il suo prezzo è solo 1/6 quello dello zircone. All'estero, il quarzo fuso si sta gradualmente espandendo nell'applicazione.
Il sol di silice ad asciugatura rapida per abbreviare il ciclo di shell è una direzione comune nel settore.
Lo sviluppo di cere domestiche a media temperatura o il miglioramento della paraffina-polietere a bassa temperatura è un compito importante.
La chiave è risolvere il problema del trattamento della cera rigenerata in modo che le proprietà della cera rimangano stabili durante la produzione.
6. Guscio composito: Un compromesso, Non una risposta definitiva
Per superare i punti deboli dei gusci di silicato di sodio, molte fabbriche ora utilizzano zircone e sol di mullite-silice per il primo e il secondo strato, mantenendo il processo originale del silicato di sodio per gli strati di supporto.
Si tratta di un compromesso che combina la buona lavorabilità del sol di silice con il basso costo e il ciclo breve del silicato di sodio.
Rispetto ai gusci di silicato di sodio, i gusci compositi migliorano considerevolmente la lavorabilità della fusione: rugosità inferiore, meno difetti superficiali, e minore tasso di fallimento.
Possono essere utilizzati per l'acciaio inossidabile, acciaio resistente al calore, e altri acciai altolegati. Il ciclo di produzione è molto più breve del sol cera-silice a bassa temperatura e simile al silicato di sodio.
Problemi chiave
Primo, perché gli strati di supporto trattengono il legante silicato di sodio, la resistenza complessiva alle alte temperature e la resistenza allo scorrimento del guscio sono inferiori a quelle di un guscio di sol di silice.
La temperatura di sinterizzazione del guscio è limitata al di sotto 960°C. Sopra 800°C, la deformazione del guscio aumenta di 30%.
Un guscio di sol di silice può essere sinterizzato fino a circa 1,500°C e non si deforma prima di tale temperatura.
Perciò, l’accuratezza dimensionale dei getti in conchiglia composita, comprese le tolleranze, è inferiore ai gusci di sol di silice.
Quando si versano grandi getti in giro 10 kg, strati aggiuntivi di sol di silice, di solito almeno 2 più strati—sono necessari per ottenere resistenza alle alte temperature e prevenire la deformazione.
Secondo, i primi due strati sono il principale fattore che influenza la permeabilità del guscio. Il passaggio dal silicato di sodio al sol di silice riduce drasticamente la permeabilità complessiva del guscio.
Quando la temperatura di sinterizzazione è bassa e il tempo di mantenimento è insufficiente, porosità del gas, misruns, e spesso si verificano arresti freddi.
I gusci compositi sono quindi difficili da utilizzare per parti a parete sottile d ≤ 3 mm, Grande parti, e parti extra-large sotto circa 60 kg.
Perché la resistenza alle alte temperature è inferiore al sol di silice, possono verificarsi degli scarti. In altre parole, la permeabilità del guscio composito è inferiore sia a quella del silicato di sodio che a quella del sol di silice.
Terzo, la qualità del guscio composito è più stabile del silicato di sodio ma meno stabile del sol di silice. Gli strati di supporto contengono ancora legante di silicato di sodio.
Per controllare i costi, molte fabbriche utilizzano ancora prodotti a basso costo, refrattari instabili come argilla e sabbia granulare. Il controllo del processo è simile al silicato di sodio, quindi la stabilità della qualità è scarsa.
Per parti pesanti in giro 10 kg e grandi parti sottostanti 1 kg, i tassi di rigetto e di fallimento sono più elevati rispetto ai gusci di sol di silice.
Quarto, perché i gusci compositi utilizzano costosi zirconi per il rivestimento del viso, il costo della shell è 6.3 volte quello del silicato di sodio.
Se si utilizza sabbia/farina di mullite per gli strati di supporto, il costo del guscio è quasi lo stesso del sol di silice, solo circa 1 yuan/kg di colata differenza. Il vantaggio in termini di basso costo non è significativo.
Quinto, i gusci compositi non possono utilizzare cera a media temperatura. La cera a media temperatura non può essere decerata in acqua calda.
In autoclave a 171° C e 0.6 MPa, la resina Damar a temperatura media reagisce fortemente con il silicato di sodio e l'indurente residuo negli strati di supporto, formando una sostanza saponificata bianca e appiccicosa che non può essere riciclata senza trattamento.
I gusci di sol di silice possono utilizzare entrambi i livelli bassi- e cera a media temperatura senza questo problema.
In sintesi, il guscio composito è un miglioramento rispetto al silicato di sodio. È migliore nella lavorabilità della fusione, prodotto, e tasso di fallimento, ma è ancora fondamentalmente diverso dal guscio di un sol di silice.
A parte un ciclo produttivo più breve e un costo del guscio leggermente inferiore, la sua qualità di fusione e affidabilità sono inferiori al sol di silice.
Direzione del miglioramento
Primo, sostituire la sabbia di zirconio con calcite per il rivestimento refrattario. La lavorabilità della colata non dipende interamente dal refrattario del rivestimento frontale; è strettamente correlato al legante e anche al modello in cera: ruvidità del modello in cera e residuo saponificato.
I gusci compositi possono utilizzare solo cera a bassa temperatura e sono utilizzati principalmente per fusioni di precisione con ruvidità media.Ra 6.3–11.5—e precisione dimensionale inferiore—CT4–CT6.
L’esperienza di produzione dimostra che la sostituzione del sol di zirconio-silice con il sol di calcite-silice per il rivestimento facciale è del tutto fattibile.
Ciò riduce il costo della shell 4,150–4.830 yuan/t colata a 1,360 yuan/t, soltanto 460 yuan più del silicato di sodio.
Secondo, migliorare il controllo di qualità e l'ambiente per la produzione di conchiglie, soprattutto gli strati di backup.
Terzo, i livelli di backup dovrebbero utilizzare stable, resistente alle alte temperature, refrattari relativamente economici con contenuto di umidità compatibile con il rivestimento del viso.
Si consigliano due materiali di backup comuni. Uno è il rivestimento in polvere refrattaria di argilla e quarzo 60%/40%, stuccato con sabbia granulare ricavata da scarti di mattoni di corindone frantumati e relativi scarti di mattoni refrattari.
È ampiamente disponibile, economico, e conferisce resistenza alle alte temperature e resistenza al creep più elevate rispetto alla mullite o alla bauxite, a solo 1/2–1/3 il prezzo della bauxite.
Si adatta ai rivestimenti per il viso in zircone o quarzo sintetico. Il secondo è un rivestimento in polvere granulare di argilla refrattaria con un rapporto volumetrico di 3:7, stuccato con sabbia granulare.
Questa opzione è adatta solo ai gusci in composito di zirconio. Alcune fabbriche utilizzano sabbia/farina di mullite o bauxite per gli strati di supporto compositi.
Le proprietà del rivestimento sono stabili, il guscio è sottile e facile da sinterizzare, ma il costo è troppo elevato e le proprietà ad alta temperatura sono inferiori alle due opzioni precedenti. La bauxite ha uno scarso comportamento di eliminazione.
Materiali realizzati con porcellana di scarto frantumata, piastrella smaltata, o le piastrelle del pavimento sono economiche, ma non vengono cotti ad alta temperatura, hanno una composizione complessa, mostrano una forte tendenza a rompersi ad alta temperatura, hanno una refrattarietà inferiore, e sono difficili da eliminare dopo il versamento, soprattutto per le parti pesanti. Non sono raccomandati.
7. Tendenze di sviluppo futuro nella produzione di conchiglie per getti di acciaio inossidabile di grandi dimensioni
Lo sviluppo della tecnologia di produzione delle conchiglie è sempre più focalizzato sul miglioramento della qualità della fusione riducendo al contempo i costi di produzione, Tempo del ciclo, e impatto ambientale.
Utilizzo più ampio di leganti al sol di silice
I sistemi silice-sol offrono una solida base tecnica per la fusione a cera persa di alta qualità grazie alle loro proprietà favorevoli del guscio e al potenziale per una produzione stabile.
La loro più ampia adozione dipende dalla riduzione degli svantaggi associati ai costi dei materiali e ai tempi di asciugatura.
Sol di silice a rapida essiccazione, costruzione della calotta ottimizzata, e sistemi refrattari più economici possono aiutare a colmare questo divario.
Ottimizzazione refrattaria
La sostituzione del costoso zircone con silice sintetica qualificata o silice fusa può ridurre i costi dei materiali, ma le sostituzioni devono preservare la compatibilità chimica e la qualità della superficie.
Lo sviluppo futuro del processo dovrebbe concentrarsi sull’intero sistema del rivestimento facciale, compresa la chimica dei leganti, caricamento della polvere, distribuzione granulometrica, comportamento di bagnatura, e stabilità all'essiccazione.
Ottimizzare queste variabili insieme è più efficace che ridurre i costi refrattari isolatamente.
Asciugatura più rapida e uniforme
Leganti ad asciugatura rapida, migliore gestione del flusso d'aria, umidità controllata, e un migliore monitoraggio ambientale dell'officina può ridurre i tempi del ciclo di produzione del guscio.
L'obiettivo non è semplicemente quello di asciugare ogni strato il più rapidamente possibile. Lo scopo è ottenere resistenza e stabilità dimensionale sufficienti con tempi di attesa minimi e variazioni di processo accettabili.
Controllo dei processi basato sui dati
Le fonderie moderne possono migliorare la consistenza registrando le proprietà del liquame, condizioni di essiccazione, conteggi degli strati di guscio, parametri di deparaffinazione, profili di cottura, e risultati dell'ispezione della fusione.
L'analisi di questi record aiuta a identificare le condizioni di processo associate alle cricche del guscio, deviazioni dimensionali, e difetti superficiali.
Col tempo, ciò consente finestre operative più affidabili e riduce la dipendenza dall’esperienza dei singoli operatori.
Produzione a costo totale
La tendenza a lungo termine è quella di valutare i processi di produzione del guscio in base al costo di produzione dei getti accettati piuttosto che in base ai soli materiali del guscio.
Un processo che riduce il rifiuto, sovrametalli di lavorazione, e i ritardi nella consegna possono offrire un risultato commerciale migliore anche quando il costo materiale iniziale è più elevato.
Ciò è particolarmente importante per le grandi fusioni di acciaio inossidabile, dove ogni componente rifiutato può rappresentare una perdita sostanziale.
8. Conclusione
I quattro principali processi di produzione delle conchiglie utilizzati nella fusione a cera persa: gusci di silicato di sodio, gusci compositi, gusci di sol di silice con cera a bassa temperatura, e gusci di sol di silice con cera a media temperatura: ciascuno offre diversi vantaggi in termini di qualità di fusione, costo, e ciclo produttivo.
Per grandi fusioni in acciaio inossidabile, i miglioramenti più efficaci consistono nel rafforzare il controllo del processo, ottimizzare i refrattari del rivestimento facciale, adottare sistemi validati di silice-sol ad essiccazione rapida, migliorare il recupero della cera, e selezionare la costruzione del guscio in base alla geometria della fusione e al volume di produzione.
In definitiva, il miglior processo di produzione delle conchiglie non è necessariamente il più economico o il più sofisticato.
È il processo che produce costantemente getti che soddisfano gli standard di qualità richiesti al costo di produzione totale più basso.
Per le fonderie che cercano una migliore qualità e una produzione più stabile, la combinazione di un'adeguata tecnologia silice-sol, materiali refrattari qualificati, essiccazione controllata, e la gestione dei processi basata sui dati offre un percorso pratico verso la fusione di investimenti a rendimento più elevato.
Domande frequenti
Quale processo di produzione del guscio offre la migliore qualità per le grandi fusioni in acciaio inossidabile?
Il guscio di sol di silice con cera a temperatura media offre la migliore qualità di fusione, precisione dimensionale, e il tasso di fallimento più basso.
Il sol di silice con cera a bassa temperatura è un'alternativa pratica per pezzi medio-pesanti.
Perché il silicato di sodio viene ancora utilizzato se la sua qualità è inferiore?
Il silicato di sodio è economico, ha un ciclo produttivo breve, buon comportamento da knock-out, ed elevata permeabilità. Rimane economicamente interessante per i getti meno impegnativi.
Perché i gusci compositi non possono utilizzare cera a media temperatura?
Deparaffinazione in autoclave a 171°C e 0.6 MPa, la resina Damar a media temperatura reagisce con il silicato di sodio e l'indurente residuo negli strati di supporto, formando una sostanza saponificata appiccicosa che non può essere riciclata senza trattamento.
Qual è la direzione futura per i grandi gusci di fusione di acciaio inossidabile??
I gusci di sol di silice, in particolare con materiali refrattari a basso costo e leganti ad asciugatura rapida, sostituiranno gradualmente il silicato di sodio e i gusci compositi con l'aumento dei requisiti di qualità.

