
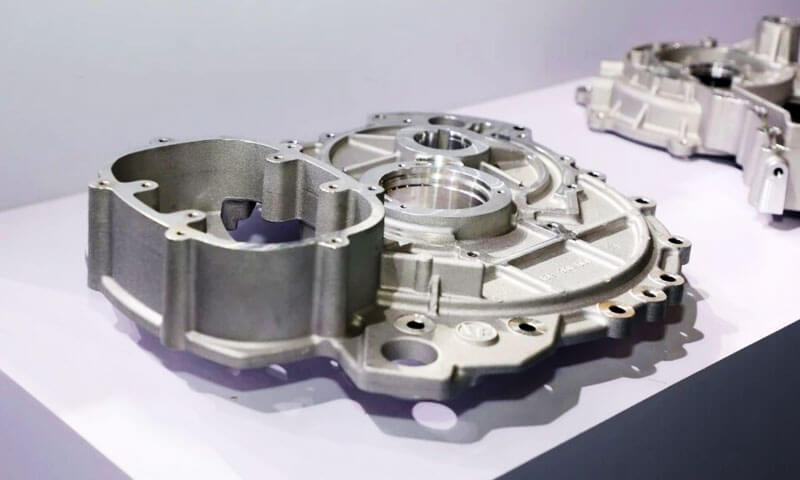
Dopo più di 20 anni nel trattamento delle superfici: in funzione anodizzazione linee, risoluzione dei problemi relativi alle parti guaste, e litigare con i progettisti che insistono “è solo alluminio, dovrebbe anodizzare come 6061” - Posso dirti che la domanda che sento più spesso è questa: “Puoi anodizzare l'alluminio pressofuso?"
La risposta breve è sì. La risposta onesta è: non con il processo di anodizzazione standard, e non senza capire perché i pressofusi si comportano in modo così diverso dalle estrusioni grezze.
Ho visto troppi negozi provare a eseguire parti pressofuse ADC12 attraverso una normale linea di anodizzazione, uscire con chiazze, grigio, parti irregolari ricoperte di fuliggine, e dichiarare che “l’alluminio pressofuso non può essere anodizzato”.
Questo è sbagliato. Può essere anodizzato, ma richiede un processo di pretrattamento dedicato, aspettative realistiche sulla qualità della superficie, e una chiara comprensione di dove sono i limiti del processo.
Questa guida è scritta dal pavimento della linea di anodizzazione.
Spiega esattamente perché alluminio pressofuso resiste all'anodizzazione standard, cosa c'entra il silicio?, quali modifiche pre-trattamento sono necessarie, quali problemi rimangono anche dopo la desiliconizzazione, e quali processi di finitura alternativi considerare quando l'anodizzazione non è la scelta giusta.
1. La risposta diretta: Sì, ma non con la procedura standard
Permettimi prima di darti la conclusione, prima di approfondire la chimica:
- L'alluminio pressofuso può essere anodizzato.
- Il processo di anodizzazione standard produce risultati molto scarsi su ADC12.
- Una desiliconizzazione dedicata (disincrostazione) la fase di pretrattamento è obbligatoria.
- Anche con una perfetta desiliconizzazione, permangono problemi di porosità e assorbimento del colore.
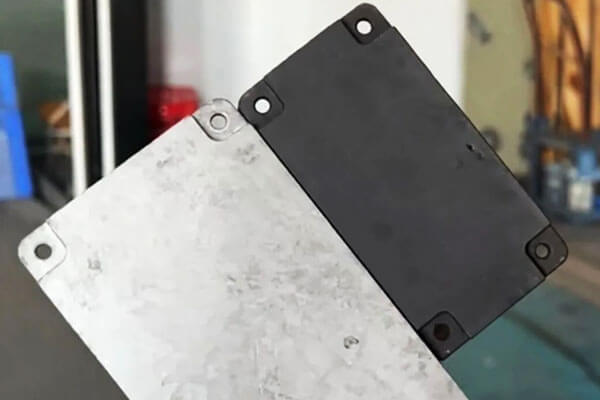
Nel nostro negozio, abbiamo eseguito un test controllato: due parti pressofuse ADC12, nessun pretrattamento speciale, passare attraverso la nostra linea di anodizzazione standard. Uno era chiaro (naturale) anodizzato, uno era nero.
Il risultato era prevedibile: irregolare, colore macchiato, macchie chiazzate, e uno strato di fuliggine grigia sulla superficie che si è asciugato sulle dita.
Questo non è un difetto della nostra linea. È il risultato atteso quando si anodizza una lega pressofusa ad alto contenuto di silicio nel modo in cui si anodizzerebbe 6061 estrusioni.
2. Perché l'alluminio pressofuso è difficile da anodizzare?
La difficoltà deriva principalmente da tre fattori: alto contenuto di silicio, porosità di colata, e le limitazioni del pretrattamento convenzionale.
L'elevato contenuto di silicio interferisce con l'anodizzazione
Molte leghe per pressofusione contengono notevoli quantità di silicio per migliorare la fluidità, ridurre il ritiro da solidificazione, e sostenere la produzione di pareti sottili, Componenti complessi.
ADC12 è una lega rappresentativa per pressofusione Al-Si-Cu.
Tuttavia, il silicio si comporta diversamente dall'alluminio durante il pretrattamento chimico e l'anodizzazione.
In un processo di incisione alcalina convenzionale, l'alluminio si dissolve facilmente, mentre le fasi ricche di silicio possono rimanere in superficie.
A seconda della composizione della lega e delle condizioni di processo, questi residui possono formare uno strato di fuliggine grigio o scuro.
Se il successivo processo di smontaggio risulta inadeguato, il materiale residuo ricco di silicio e altri residui di elementi di lega possono interferire con la formazione e l'aspetto uniforme della pellicola di ossido.
Questo spiega i difetti osservati nello studio ADC12:
- Aspetto screziato: Diverse aree della fusione rispondono in modo diverso al pretrattamento e all'anodizzazione.
- Colore non uniforme: Le variazioni nella microstruttura superficiale e nello strato di ossido producono un assorbimento della luce e un assorbimento del colorante incoerenti.
- Sporco grigio: Depositi superficiali residui rimangono dopo una pulizia o una spolveratura inadeguata.
- Colorazione nera scadente: Lo strato di ossido e le condizioni della superficie potrebbero non supportare un assorbimento uniforme del colorante.
Il punto chiave è che il problema non è semplicemente la presenza di silicio nella lega. È l'interazione tra la microstruttura della lega, preparazione della superficie, e formazione del film anodico.
La porosità della fusione crea ulteriori difetti
L'alluminio pressofuso può contenere porosità da gas, cavità di restringimento, e altre discontinuità del sottosuolo.
La loro distribuzione dipende dal design dello stampo, temperatura del metallo, parametri di iniezione, sfogo, e condizioni di solidificazione.
Questi difetti diventano particolarmente fastidiosi durante l'anodizzazione perché le fasi di pretrattamento e colorazione espongono il getto a soluzioni chimiche acquose.
La porosità può contribuire a:
- Scolorimento localizzato e macchie scure.
- Assorbimento irregolare del colorante.
- Ritenzione acida e successiva colorazione.
- Fori di spillo sulla superficie e aspetto incoerente.
- Protezione ridotta dalla corrosione laddove il rivestimento è discontinuo o la fusione sottostante è difettosa.
Non tutta la porosità è visibile sulla superficie grezza. Alcuni difetti diventano evidenti solo dopo la lavorazione, acquaforte, o anodizzazione.
Dal punto di vista produttivo, ciò significa che la finitura superficiale non può compensare una qualità di fusione fondamentalmente scarsa.
Se un componente richiede una finitura anodizzata nera uniforme, il controllo della porosità deve iniziare durante lo sviluppo della fusione anziché dopo che il pezzo ha raggiunto la linea di finitura.
3. Perché la sverniciatura non risolve tutti i problemi di anodizzazione
La rimozione dei residui superficiali ricchi di silicio rappresenta un miglioramento importante, ma tre sfide principali possono rimanere.
| Difetto | Causa principale | Potenziali misure di controllo |
| Fuliggine grigia o residui polverosi | Rimozione inadeguata di residui ricchi di silicio e di altri depositi di elementi di lega | Ottimizzare la sverniciatura e il risciacquo specifici della lega |
| Colore non uniforme o screziato | Variazioni nella microstruttura delle leghe, formazione di ossido, condizione di superficie, o assorbimento del colorante | Migliora la consistenza del pretrattamento e valida il processo di colorazione |
| Macchie bianche o difetti di tintura localizzati | Porosità, ritenzione chimica, difetti superficiali locali, o formazione incoerente di ossido | Migliora la qualità della fusione, drenaggio, risciacquo, e controllo del processo |
| Fori di spillo e cavità superficiali | Porosità da gas, difetti di ritiro, inclusioni, o incisione eccessiva | Migliora i parametri di fusione e controlla la gravità del pretrattamento |
| Spessore del film incoerente | Variazioni nella geometria, contatto elettrico, distribuzione attuale, o risposta locale della lega | Ottimizza il fissaggio, contatto elettrico, e parametri di anodizzazione |
Porosità e ritenzione acida
Una fusione con pori aperti può intrappolare soluzioni di pretrattamento o colorazione. Se queste sostanze chimiche non vengono adeguatamente rimosse, possono continuare a reagire localmente e causare macchie, macchie bianche, o altri difetti.
La soluzione non è semplicemente allungare i tempi di smutatura. Un'eccessiva esposizione chimica può attaccare ulteriormente la superficie senza eliminare la porosità sottostante.
Dove i requisiti di aspetto sono severi, densità di colata, Integrità della superficie, progettazione del drenaggio, e l'efficacia del risciacquo devono essere valutate insieme.
Uniformità del colore
L'anodizzazione nera è spesso più impegnativa di una finitura naturale o leggermente colorata perché anche piccole variazioni nelle condizioni della superficie possono diventare visivamente evidenti.
L'aspetto finale dipende dalla lega, microstruttura del getto, pretrattamento, caratteristiche del film di ossido, chimica dei coloranti, e processo di sigillatura.
Due componenti realizzati con la stessa lega nominale potrebbero non produrre risultati identici se le loro condizioni di fusione o la storia della superficie differiscono.
Per questo motivo, le prove di qualificazione dovrebbero utilizzare fusioni rappresentative della produzione piuttosto che solo campioni di laboratorio lucidati.
Aspetto superficiale e prestazioni funzionali
Un componente anodizzato può sembrare accettabile ma non riesce a soddisfare lo spessore della pellicola richiesto o i criteri di resistenza alla corrosione.
Al contrario, un rivestimento visivamente imperfetto può comunque soddisfare determinati requisiti funzionali, a seconda delle specifiche.
I criteri di accettazione dovrebbero pertanto distinguere tra:
- Requisiti cosmetici, compreso il colore, lucentezza, e difetti visibili.
- Requisiti funzionali, compreso lo spessore del film, resistenza alla corrosione, resistenza all'usura, e prestazioni di tenuta.
Questi requisiti dovrebbero essere concordati prima dell'inizio della produzione.
4. Il controllo della realtà dell'anodizzazione ADC12
Permettimi di essere diretto su ciò che puoi e non puoi aspettarti.
| Aspetto | Alluminio battuto (6061/6063) | ADC12 pressofuso (Processo standard) | ADC12 pressofuso (Con desiliconizzazione) |
| Uniformità della pellicola | Eccellente | Povero... chiazzato, discontinuo | Buono, ma non uguale al battuto |
| Aspetto superficiale | Trasparente metallizzato, liscio | Grigio sporco, macchiato | Migliorato, ma microporosità visibili a distanza ravvicinata |
| Consistenza del colore | Eccellente: uniforme da lotto a lotto | Molto scarso: assorbimento irregolare del colorante | Moderato: i colori scuri mostrano ancora variazioni |
| Sporco / residuo grigio | Nessuno | Pesante: si pulisce dalle mani | Minimo: rimosso dal desmut HF |
| Protezione della corrosione | Bene | Variabile: il film è discontinuo | Bene, ma i pori rimangono punti deboli |
| Resa tipica (buone parti) | 95%+ | 30–50% | 70–85% |
Cosa significa in pratica
Se si anodizza ADC12 senza desiliconizzare, aspettatevi che circa la metà delle vostre parti siano scarti cosmetici.
Con una corretta fase di desiliconizzazione, la resa migliora notevolmente, ma non raggiungerai mai il livello pulito, superficie impeccabile di un battuto 6063 estrusione.
Chi promette un’anodizzazione di “qualità per estrusione” su una pressofusione mente o usa una lega speciale a basso contenuto di silicio.
5. Processi di finitura alternativi e competitivi
Perché l'alluminio pressofuso ad alto contenuto di silicio è difficile da anodizzare in modo coerente, trattamenti superficiali alternativi dovrebbero essere presi in considerazione quando l'anodizzazione convenzionale non può soddisfare l'aspetto richiesto, resistenza alla corrosione, o costo di produzione.
| Superficie Finitura Processo | Aspetto | Corrosione Resistenza | Indossare Resistenza | Relativo Costo | Tipico Applicazioni |
| Convenzionale Anodizzazione | Finitura decorativa uniforme su leghe idonee; spesso incoerenti su pressofusioni ad alto contenuto di silicio | Buono quando il film anodico è adeguatamente formato e sigillato | Bene, a seconda dello spessore e del tipo di pellicola | Medio | Componenti in alluminio lavorato e pressofusioni compatibili che richiedono una pellicola anodica |
| Anodizzazione con Demutizzazione | Uniformità migliorata, sebbene lo scolorimento dovuto al silicone possa rimanere | Buono se il pretrattamento e il film anodico sono adeguatamente controllati | Bene, a seconda delle specifiche del rivestimento | Medio -alto | Parti funzionali pressofuse che richiedono anodizzazione con requisiti estetici moderati |
| Microarco Ossidazione (Mao) | Superficie simile alla ceramica; il colore e la struttura dipendono dalla lega e dal processo | Da buono a eccellente, a seconda della struttura del rivestimento e della sigillatura | Ottimo per idonei rivestimenti antiusura | Alto | Componenti che richiedono elevata durezza superficiale, resistenza all'usura, e isolamento elettrico |
Rivestimento di conversione chimica |
Magro, finitura solitamente opaca o leggermente colorata | Da moderato a buono, a seconda del sistema di conversione | Limitato | Basso | Componenti che richiedono una protezione anticorrosione di base o un pretrattamento per la verniciatura |
| Elettrostatico Polvere Rivestimento | Colore uniforme con un'ampia gamma di livelli di brillantezza e texture | Da buono a eccellente con pretrattamento e spessore del rivestimento adeguati | Bene, a seconda della formulazione della polvere e della polimerizzazione | Basso-medio | Alloggiamenti, parentesi, componenti automobilistici, e involucri industriali che richiedono una protezione decorativa duratura |
| Vernice da forno (Rivestimento liquido cotto) | Finitura decorativa liscia con colore e brillantezza controllati | Buono quando il rivestimento è applicato e polimerizzato correttamente | Da moderato a buono, a seconda della chimica della vernice e dello spessore del film | Medio | Alloggiamenti di fusione, prodotti di consumo, parti automobilistiche, e componenti che richiedono un aspetto superficiale raffinato |
Come scegliere il processo giusto
- Scegli l'anodizzazione con desiliconizzazione quando il componente necessita di uno strato di ossido anodico e la sua prestazione funzionale è più importante di una finitura decorativa perfettamente uniforme.
- Scegli l'ossidazione a microarco (Mao) quando la resistenza all’usura e la durezza superficiale sono priorità.
La sua idoneità per le leghe ad alto contenuto di silicio e le prestazioni di corrosione richieste dovrebbero essere verificate tramite test. - Scegli la verniciatura a polvere quando il colore uniforme e la copertura della superficie sono più importanti del mantenimento dell'aspetto metallico dell'alluminio anodizzato.
Può nascondere piccole variazioni della superficie, ma non può eliminare in modo affidabile gli effetti di una grave porosità o di degassamento. - Scegli il rivestimento di conversione chimica o la verniciatura a umido quando non è necessaria una pellicola anodica decorativa e il requisito primario è la protezione dalla corrosione, adesione della vernice, o opzioni di colore flessibili.
Il processo migliore dipende dall'ambiente di servizio del componente, requisiti di aspetto, e specifiche prestazionali.
Per parti ADC12 che richiedono una finitura nera uniforme, la verniciatura a polvere può essere più pratica dell'anodizzazione convenzionale.
6. Scegliere la giusta lega pressofusa per l'anodizzazione
Non tutte le leghe di alluminio pressofuso producono gli stessi risultati di anodizzazione. Contenuto di silicio, livelli di impurità, microstruttura, e la qualità della fusione influiscono tutti sulla formazione della pellicola di ossido e sull'aspetto superficiale.
La tabella seguente fornisce un confronto preliminare delle leghe di alluminio comunemente discusse.
Gli intervalli di composizione sono indicativi e devono essere verificati rispetto allo standard dei materiali applicabile e al certificato del fornitore.
| Lega | Contenuto tipico di silicio | Difficoltà di anodizzazione | Considerazioni chiave |
| ADC12 (A383) | 9.6–12,0% | Alto | Ampiamente usato per la pressofusione; un elevato contenuto di silicio può causare un'anodizzazione non uniforme e opacità superficiale |
| YL102 (AlSi12) | 10.5–13,5% | Alto | I risultati dell'anodizzazione dipendono dai livelli di impurità, specifica della lega, e qualità di fusione |
AlSi9Mg (A360) |
Circa 9,0–10,0% | Da moderato ad alto | Può offrire un potenziale di anodizzazione migliorato in condizioni di composizione e processo adeguate |
| A413 / AlSi12(B) | Circa 11,0–13,0% | Alto | L'alto contenuto di silicio favorisce la fluidità della fusione ma complica l'anodizzazione decorativa uniforme |
| Battuto 6063 (riferimento) | Circa 0,2–0,6% | Basso | Punto di riferimento comune per l'anodizzazione decorativa uniforme |
Nota: Le designazioni delle leghe e i limiti di composizione variano in base allo standard e al mercato.
YL102, A360, e altre leghe nominalmente simili non dovrebbero essere trattate come intercambiabili senza controllarne la composizione chimica e i requisiti meccanici.
Raccomandazioni pratiche
Se l'anodizzazione è un requisito di progettazione obbligatorio e l'alluminio lavorato non è un'opzione, valutare AlSi9Mg o una lega per pressofusione a bassa impurità opportunamente specificata prima di impegnarsi nella produzione.
Questi materiali possono offrire una migliore consistenza superficiale in condizioni appropriate, ma non raggiungeranno necessariamente lo stesso aspetto di quelli anodizzati 6063.
Per qualsiasi lega candidata, confermare il contenuto di silicio e ferro, qualità di fusione, proprietà meccaniche richieste, e compatibilità con il processo di pretrattamento proposto.
È necessario eseguire un'anodizzazione di prova sulle parti rappresentative della produzione per verificare l'uniformità del colore, qualità della pellicola, e prestazioni alla corrosione.
In definitiva, la selezione della lega e lo sviluppo del trattamento superficiale devono essere considerati insieme.
La scelta di una lega potenzialmente più anodizzabile può migliorare il risultato, ma nessuna designazione della lega da sola garantisce una finitura anodizzata impeccabile.
7. Conclusione
Puoi anodizzare l'alluminio pressofuso? SÌ, ma le leghe ad alto contenuto di silicio come ADC12 richiedono una considerazione speciale.
L'anodizzazione convenzionale senza pretrattamento specifico della lega può produrre colori screziati, scarsa uniformità del film, e cenere grigia.
Un adeguato processo di demuttatura, che talvolta utilizza una soluzione contenente HF in condizioni industriali controllate, può migliorare sostanzialmente la superficie rimuovendo residui ricchi di silicio.
Tuttavia, la demuttatura non elimina la porosità di colata, garantire un assorbimento uniforme del colorante, o correggere difetti causati da solidificazione e preparazione superficiale incoerenti.
Questi problemi richiedono un controllo coordinato della selezione delle leghe, qualità di fusione, pretrattamento, anodizzazione, e colorazione.
La regola pratica è semplice: l'alluminio pressofuso non è impossibile da anodizzare, ma non dovrebbe essere anodizzato come se fosse una lega di alluminio convenzionale lavorata.
Quando è essenziale una finitura decorativa uniforme, qualificare il processo completo utilizzando parti rappresentative della produzione e confrontare l'anodizzazione con alternative come la verniciatura a polvere o l'ossidazione a microarco prima di impegnarsi nella produzione di massa.
Domande frequenti
Perché l'anodizzazione pressofusa risulta grigia e chiazzata?
Alto contenuto di silicio (9–12% nell’ADC12) lascia silicio elementare sulla superficie dopo l'attacco.
Questa polvere di silicio distrugge la pellicola di ossido e crea il grigio, aspetto non uniforme. La desiliconizzazione rimuove questo strato.
Qual è la migliore alternativa all'anodizzazione per l'alluminio pressofuso?
La verniciatura a polvere è l’alternativa più popolare: copre la porosità, fornisce un'eccellente consistenza del colore, e offre una buona protezione dalla corrosione.
Per resistenza all'usura, ossidazione tramite microarco (Mao) funziona bene su pressofusioni ad alto contenuto di silicio.
La desiliconizzazione farà assomigliare le mie parti pressofuse 6063 anodizzato?
NO. La desiliconizzazione corregge lo sporco e la discontinuità, ma la porosità della pressofusione provoca comunque visibili imperfezioni e macchie di colore.
Il risultato è buono per le parti funzionali, ma non equivalente all'anodizzazione dell'alluminio lavorato.
Ho bisogno dell'impregnazione sotto vuoto per le parti pressofuse anodizzate?
Per applicazioni cosmetiche o sigillate in cui la fuoriuscita di acido potrebbe causare macchie, SÌ.
L'impregnazione sotto vuoto sigilla la porosità del sottosuolo prima dell'anodizzazione, impedendo la fuoriuscita dell'acido intrappolato dopo la finitura.

