
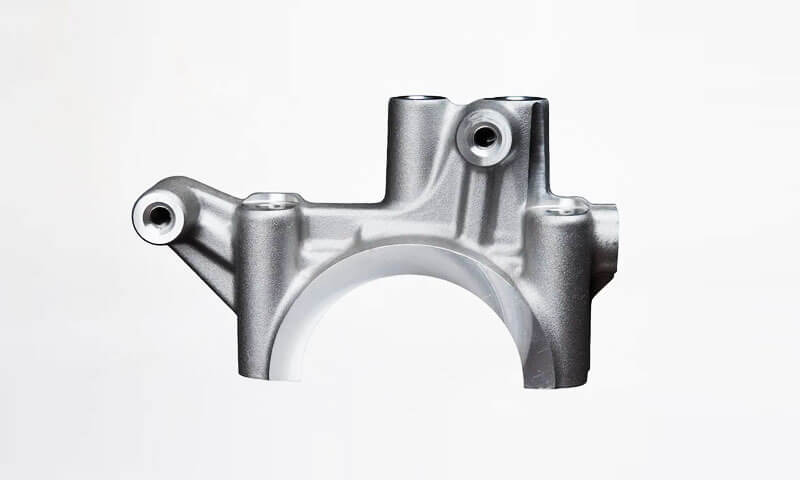
Da più di trent'anni sono al fianco delle presse da forgiatura.
Ho visto l'alluminio 2xxx uscire dalla fornace con una luce arancione brillante, andare sotto il martello, e viene fuori come una bella parte vicino alla rete o come una fessura, pezzo di scarto piegato che ritorna direttamente nel contenitore di rifusione.
La differenza tra questi due risultati non è mai dovuta alla fortuna. Significa capire cosa vuole l'alluminio 2xxx, come si comporta sotto il martello, e dove sono i suoi limiti.
In questo articolo, Ti guiderò attraverso il prestazioni di forgiatura delle leghe di alluminio della serie 2xxx da un punto di vista pratico, prospettiva dell'officina.
Tratteremo cos'è 2xxx, perché si comporta in quel modo, il suo profilo meccanico e fisico, forgiabilità, finestre di processo, trattamento termico, preoccupazioni relative alla corrosione, applicazioni tipiche, e gli errori che ho visto commettere anche da negozi esperti.
1. Cosa sono le leghe di alluminio della serie 2xxx?
La serie 2xxx è la famiglia dell'alluminio-rame. Il rame è il principale elemento legante, in genere presente a 3.5% A 5%.
Piccole aggiunte di magnesio, manganese, ferro, silicio, e talvolta lo zirconio o il titanio affinano la struttura e migliorano le proprietà.
Perché il rame aumenta notevolmente la resistenza, questa famiglia si è guadagnata il nome “alluminio duro” O "duralluminio" nella letteratura più antica.
Come 6xxx e 7xxx, 2le leghe xxx sono trattabile termicamente. Il trattamento risolutivo seguito dall'invecchiamento naturale o artificiale può spingere la forza a livelli molto elevati.
I gradi più comuni che incontrerai nelle officine di forgiatura sono:
| Lega | Caratteristiche generali | Forgiatura tipica / Applicazioni di ingegneria |
| 2A12 | Resistenza medio-alta, buona lavorabilità, ampiamente utilizzato in Cina | Parti strutturali, componenti legati al settore aerospaziale, forgiati di precisione |
| 2014 | Alta resistenza, buona lavorabilità, prestazioni utili a temperature elevate | Componenti strutturali per aeromobili e automobili, forgiati ad alta resistenza |
| 2024 | Elevato rapporto resistenza/peso, lega ingegneristica ampiamente affermata | Strutture aerospaziali, raccordi, componenti aeronautici |
| 2017 | Buona resistenza e lavorabilità | Elementi di fissaggio, componenti strutturali e lavorati |
Un punto ingegneristico importante è che 2A12, 2024, E 2014 non devono essere trattati come materiali intercambiabili, anche se appartengono alla stessa famiglia di leghe.
Le loro composizioni chimiche, proprietà meccaniche, condizioni di trattamento termico, e gli standard applicabili differiscono.
La specifica corretta dovrebbe quindi identificare il lega esatta, forma del prodotto, temperare, e norme sui materiali che disciplinano.
2. Profilo prestazionale delle leghe di alluminio della serie 2xxx
2Le leghe xxx hanno un profilo prestazionale molto chiaro. I loro principali vantaggi sono la forza, Rapporto forza-peso, lavorabilità, e prestazioni utili in alcune applicazioni a temperature elevate.
I loro limiti principali sono generalmente la resistenza alla corrosione e la saldabilità per fusione.
Alta resistenza
L'elevata resistenza è solitamente la prima ragione per cui un ingegnere considera una lega 2xxx.
A seconda del grado specifico, temperare, e la forma del prodotto, 2xxx le leghe possono fornire resistenze alla trazione nel 400Gamma –500+ MPa, mentre alcuni stati e leghe più forti possono raggiungere valori sostanzialmente più elevati.
Per esempio, un tipico 2A12-T4 il prodotto può avere una resistenza alla trazione di circa il 400Gamma –450 MPa
Queste cifre sono utili per il confronto ingegneristico, ma non dovrebbero essere trattati come valori universali.
Le proprietà meccaniche minime garantite devono sempre essere ricavate dalle specifiche del materiale applicabile.
Il punto importante è che le leghe 2xxx occupano una posizione utile tra l’alluminio strutturale per uso generale e i gradi 7xxx a più alta resistenza.
Buon rapporto resistenza-peso
Un componente 2xxx forgiato può fornire prestazioni strutturali elevate senza penalizzare la densità dell'acciaio.
Ciò rende la famiglia delle leghe attraente quando gli ingegneri stanno cercando di trovare un equilibrio:
Forza + Peso + Dimensione della sezione + Lavorabilità
Le applicazioni tipiche includono raccordi aerospaziali, staffe ad alta resistenza, collegamenti strutturali, e altri componenti per i quali è importante ridurre la massa.
Il processo di forgiatura aggiunge un altro vantaggio consentendo di concentrare il materiale attorno ai principali percorsi di carico invece di iniziare con un blocco solido e lavorarne via la maggior parte.
Prestazioni utili a temperature elevate
Alcune leghe 2xxx hanno una migliore ritenzione di resistenza a temperature moderatamente elevate rispetto a molte leghe 6xxx per uso generale.
Questo è uno dei motivi per cui alcuni gradi 2xxx sono stati utilizzati in applicazioni aeronautiche e relative ai motori.
Tuttavia, un ingegnere esperto dovrebbe fare attenzione alla frase “alluminio ad alta temperatura”.
2le leghe xxx sono ancora leghe di alluminio, e la loro forza diminuisce all'aumentare della temperatura.
La capacità effettiva della temperatura di servizio dipende dal grado specifico, temperare, livello di stress, tempo di esposizione, e le proprietà meccaniche richieste.
Per un componente reale, la domanda di progettazione corretta è:
Quali proprietà mantengono questa lega e questa tempra alla temperatura operativa effettiva?
Buona lavorabilità
2xxx è relativamente duro e alquanto fragile. I trucioli si rompono in modo netto. L'usura dell'utensile è bassa. La finitura superficiale è buona.
Se hai mai lavorato a macchina 5056 o una lega gommosa 5xxx, sai cosa vuol dire "alluminio appiccicoso": 2xxx è l'opposto.
Questo è esattamente il motivo per cui 2xxx viene scelto per i pezzi che richiedono un'ampia finitura CNC dopo la forgiatura.
3. Le principali limitazioni: Corrosione e saldatura
Resistenza alla corrosione da moderata a scarsa
Il rame e l'alluminio si trovano a potenziali elettrochimici diversi.
L'alluminio ad alto contenuto di rame è soggetto a corrosione intergranulare e vaiolatura in ambienti umidi, granaio del sale, o ambienti marini. 2xxx è nettamente inferiore a 5xxx e 6xxx nella resistenza alla corrosione atmosferica.
Per esterno, costiero, o servizio umido, 2xxx deve essere protetto mediante anodizzazione, rivestimento, pittura, o rivestimento, ed è necessario l'isolamento galvanico nel punto in cui entra in contatto con l'acciaio, rame, o acciaio inossidabile.
Saldabilità limitata
2xxx non è una famiglia favorevole alla saldatura. La saldatura per fusione convenzionale tende a produrre fessurazioni e a ridurre la resistenza della saldatura.
Per strutture saldate, 5In genere è preferibile xxx o 6xxx. 2Le parti xxx sono solitamente unite mediante fissaggio meccanico, avvincente, o incollaggio adesivo.
4. L'alluminio 2xxx può essere forgiato?
SÌ, 2Le leghe di alluminio della serie xxx possono essere forgiate, e molti di loro sono materiali di forgiatura ben consolidati.
Ma dopo anni in giro forgiatura dell'alluminio presse, Vorrei dare un semplice avvertimento: non trattare 2xxx come 6061 alluminio.
2Le leghe xxx hanno generalmente una maggiore resistenza alla deformazione e sono più sensibili alla temperatura di forgiatura e alle condizioni di deformazione.
La finestra del processo è quindi meno indulgente.
Se la billetta è troppo fredda, il materiale diventa difficile da spostare e diventa più probabile la formazione di fessurazioni o di riempimento incompleto. Se è surriscaldato o tenuto troppo a lungo, possono verificarsi danni microstrutturali.
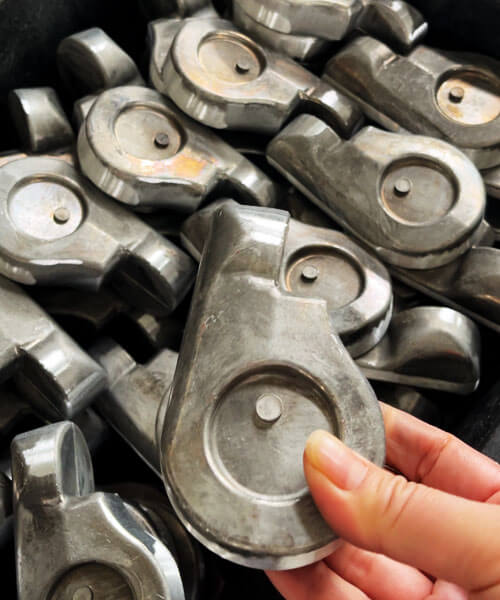
Lo stampaggio a caldo è la strada principale
Per la maggior parte delle applicazioni di forgiatura 2xxx, stampaggio a caldo controllato è il percorso pratico di produzione.
Come riferimento ampio al processo, temperature iniziali di forgiatura per leghe come 2014, 2A12, E 2024 sono spesso nell'intervallo di circa 430–460°C,
con il campo di lavoro effettivo determinato dalla lega specifica, dimensione della billetta, velocità di deformazione, design da morire, e attrezzature per la forgiatura.
È inoltre necessario controllare la temperatura minima di finitura; consentire alla billetta di raffreddarsi eccessivamente durante la deformazione finale può aumentare notevolmente il carico di formatura richiesto.
Non tratterei mai questi numeri come una ricetta universale. La finestra di forgiatura corretta deve derivare dalle specifiche della lega ed essere convalidata sull'effettivo processo di produzione.
L'importante è l'uniformità della temperatura. Se l'esterno della billetta è alla temperatura corretta mentre il centro è ancora significativamente più freddo, la pressa sta effettivamente forgiando due materiali diversi contemporaneamente.
D'altra parte, un eccessivo ammollo ad alta temperatura può favorire l'ingrossamento del grano o altri cambiamenti metallurgici indesiderati.
È per questo velocità di riscaldamento, Immergiti, temperatura della billetta, tempo di trasferimento, e la temperatura dello stampo tutti devono essere controllati insieme.
La capacità della pressa deve corrispondere al materiale e alla geometria
2Le leghe xxx generalmente richiedono carichi di formatura più elevati rispetto a molte comuni leghe 6xxx. Ma dal punto di vista di un ingegnere della forgiatura, il tonnellaggio della pressa da solo non è la risposta.
Il requisito effettivo dipende da:
Lega + Dimensioni della billetta + Riduzione + Geometria in parte + Progettazione di stampi + Sequenza di deformazione
Una pressa sottodimensionata può produrre un riempimento incompleto, flash eccessivo, dimensioni instabili, e carico elevato dello stampo.
Semplicemente spostando il lavoro su una macchina da stampa più grande, Tuttavia, non risolverà una preforma scadente o un percorso di flusso del materiale inefficiente.
Per forgiati 2xxx difficili, Normalmente guardo il distribuzione del materiale prima di cercare più forza.
Una preforma ben progettata può ridurre la deformazione locale non necessaria e sfruttare molto meglio la capacità disponibile della pressa.
Le parti complesse possono trarre vantaggio dalla formatura in più fasi
Per geometrie relativamente semplici, può essere sufficiente una sequenza convenzionale di stampaggio a caldo. Per parti più complesse, UN pre-forgiatura più finitura-forgiatura il percorso è spesso più stabile.
La prima operazione distribuisce il materiale e stabilisce la forma generale. L'operazione di finitura completa quindi la geometria critica.
Per componenti selezionati, seguita da un'operazione di formatura a caldo imbozzimatura a freddo o rifinizione a freddo può anche migliorare la precisione dimensionale e le condizioni della superficie.
Ma questo non è automaticamente il percorso migliore per ogni parte. Il processo finale dipende dalla lega, geometria, tolleranza richiesta, volume di produzione, e le attrezzature disponibili.
Si applica ancora la vecchia regola del reparto produttivo:
Non chiedere allo stampo finale di eseguire tutta la deformazione. Prima lascia che il materiale scorra in un luogo sensato.
La qualità dei materiali non può essere ignorata
2xxx sono sensibili alla chimica e alle condizioni metallurgiche, quindi la qualità del materiale iniziale è fondamentale.
Livelli di impurità eccessivi o incontrollati possono influire sulla forgiabilità, forza, Comportamento della corrosione, e consistenza.
Non direi che ogni componente 2xxx per forgiatura debba essere realizzato esclusivamente in “alluminio primario”.
Il requisito più importante è che la billetta o il grezzo lavorato siano pienamente conformi alla lega specificata e allo standard del materiale applicabile, con chimica controllata e tracciabilità.
Un buon fornitore dovrebbe essere in grado di fornire dati sull’identificazione del materiale e sulla composizione chimica invece di limitarsi a dichiarare il nome della lega sull’ordine di acquisto..
Come la tecnologia DEZE controlla la forgiatura 2xxx
A Xuchang QUESTA tecnologia, 2materiali della serie xxx come 2A12 e 2014 sono utilizzati per progetti di forgiatura di precisione applicabili.
DEZE gestisce attrezzature per la forgiatura nel 300– Gamma da 2.500 tonnellate, insieme alla capacità di forgiatura a freddo, consentendo di selezionare il processo in base alla geometria del componente e ai requisiti di tolleranza.
Il percorso di produzione può includere forgiatura calda, sezionatura/forgiatura a freddo, o un processo combinato caldo e freddo ove tecnicamente appropriato.
La composizione del materiale può essere verificata mediante analisi spettrometrica, con le spedizioni applicabili fornite con documentazione sui materiali e sulla durezza per la tracciabilità della produzione.
5. Applicazioni tipiche dei componenti forgiati 2xxx
Quando guardo una forgiatura di alluminio 2xxx, Non inizio chiedendo, “Dove può essere utilizzata questa lega??" Comincio dal carico, temperatura, ambiente corrosivo, e requisiti di lavorazione.
Il motivo è semplice: 2Le leghe xxx sono scelte principalmente per il loro elevato rapporto resistenza/peso e per le prestazioni di trattabilità termica.
Dove quelle proprietà contano, la forgiatura può sfruttare particolarmente bene la lega.
Le seguenti applicazioni sono tra le più comuni per i componenti forgiati 2xxx.
Componenti strutturali aerospaziali
2I componenti forgiati xxx sono ampiamente considerati per applicazioni strutturali aerospaziali e aeronautiche in cui sono importanti un elevato rapporto resistenza/peso e prestazioni di trattabilità termica.
Gli esempi tipici includono:
- Staffe e accessori per aerei
- Alette strutturali e forcelle
- Componenti di montaggio
- Raccordi di collegamento
- Parti di supporto ad alta resistenza
Componenti automobilistici e per sport motoristici ad alta resistenza
2I forgiati xxx possono essere considerati selezionati automobilistico, corsa, e componenti orientati alle prestazioni dove il peso e la resistenza strutturale sono più importanti della massima resistenza alla corrosione.
Gli esempi tipici includono:
- Staffe ad alta resistenza
- Componenti relativi alla sospensione
- Supporti di montaggio
- Accessori per sterzo e telaio
- Connettori strutturali specializzati
Motore e componenti per temperature elevate
Possono essere utilizzate leghe 2xxx selezionate componenti legati al motore e a temperatura moderatamente elevata dove sono richiesti un utile mantenimento della resistenza e un peso ridotto.
Gli esempi tipici includono:
- Componenti di supporto motore
- Staffe per alte temperature
- Accessori strutturali della zona termica
- Componenti di macchinari specializzati
- Hardware di supporto leggero
Componenti strutturali lavorati di precisione
2xxx forgiati ben si adattano ai componenti che richiedono sostanziale lavorazione CNC dopo la forgiatura.
La forgiatura fornisce la forma strutturale quasi netta, mentre la lavorazione crea le caratteristiche di precisione richieste per l'assemblaggio e il funzionamento.
Gli esempi tipici includono:
- Alloggiamenti cuscinetti
- Staffe di montaggio di precisione
- Accessori strutturali lavorati
- Componenti con tasche complesse
- Parti con fori di precisione e fori filettati
Rivetti e fissaggi strutturali
Alcune leghe 2xxx sono ampiamente associate a rivetti ad alta resistenza e componenti di fissaggio, dove il peso ridotto e la resistenza meccanica sono importanti.
Gli esempi tipici includono:
- Rivetti aerospaziali
- Dispositivi di fissaggio strutturali
- Perni ad alta resistenza
- Hardware di connessione
- Componenti di fissaggio specializzati
Maschere, Infissi, e componenti di utensili
La combinazione di resistenza relativamente elevata e buona lavorabilità rende le leghe 2xxx selezionate adatte per determinate applicazioni di utensili e dispositivi di ingegneria.
Gli esempi tipici includono:
- Infissi di lavorazione
- Maschere di precisione
- Piastre per utensili
- Posizionamento dei componenti
- Dispositivi di supporto leggeri
6. 2xxx Forgiatura vs. 6xxx e 7xxx: Come scegliere?
| Fattore | 2Serie xxx | 6Serie xxx | 7Serie xxx |
| Principale sistema di lega | Al-c | Al-mg-si | Al-Zn-Mg, spesso con Cu |
| Potenziale di forza | Alto | Da moderato ad alto | Molto alto |
| Forgiabilità | Bene, ma sensibile alla temperatura | Generalmente buono e relativamente indulgente | Buono per i gradi selezionati, ma più sensibile al processo |
| Controllo della temperatura di forgiatura | Critico; finestra di processo relativamente stretta | Moderare | Critico; sensibile alla temperatura e alla deformazione |
| Lavorabilità | Generalmente buono | Bene | Generalmente buono |
| Resistenza alla corrosione | Da moderato a relativamente basso | Generalmente buono | Moderare; fortemente dipendente dal voto |
| Saldabilità | Generalmente scadente per la saldatura per fusione | Generalmente buono per i gradi comuni | Generalmente scadente per la saldatura per fusione |
| Risposta al trattamento termico | Eccellente | Eccellente | Eccellente |
| Livello di forza tipico | Spesso circa 400–500+ MPa a seconda del grado e della tempra | Gradi strutturali comuni generalmente inferiori a 2xxx/7xxx | Può superare 500 MPa negli stati ad alta resistenza |
| Potenziale di riduzione del peso | Alto | Bene | Molto alto |
Applicazioni tipiche di forgiatura |
Raccordi ad alta resistenza, componenti aerospaziali, parti strutturali, forgiati di precisione | Parti automobilistiche, macchinari, cornici, componenti strutturali generali | Aerospaziale, parti strutturali ad alte prestazioni, componenti altamente caricati |
| Più adatto quando | Forza, lavorabilità, e le prestazioni selezionate a temperature elevate sono priorità | Forza equilibrata, resistenza alla corrosione, e la producibilità sono richieste | Il massimo rapporto resistenza/peso è il requisito dominante |
| Limitazione principale | Minore resistenza alla corrosione e condizioni di forgiatura/saldatura più impegnative | Resistenza massima inferiore rispetto a molti gradi 2xxx/7xxx | Costi più elevati e controllo della corrosione/processo più impegnativo |
7. Cinque regole che do a ogni giovane ingegnere della forgiatura
Dopo abbastanza anni trascorsi sulle presse per la forgiatura dell'alluminio, Ho imparato che la maggior parte dei problemi di forgiatura di 2xxx non derivano da un errore drammatico.
Di solito derivano dall'ignorare una regola fondamentale. Queste sono le cinque regole che continuo a ripetere ai giovani ingegneri della forgiatura.
Rispettare l'ambiente di corrosione
2Le leghe xxx sono selezionate principalmente per la resistenza, non per la massima resistenza alla corrosione.
A lungo termine all'aperto, costiero, o ambienti con nebbia salina, il materiale necessita di un'adeguata strategia di protezione.
Anodizzazione, pittura, rivestimento, o altri sistemi protettivi potrebbero essere necessari a seconda della lega e dell'applicazione.
Quando la parte forgiata è assemblata con acciaio, acciaio inossidabile, rame, o altri metalli dissimili, corrosione galvanica bisogna anche considerare.
Non aspettare che la corrosione diventi un problema sul campo. Controllare l'ambiente quando si seleziona la lega.
Se la saldatura è un requisito importante, Riconsiderare la Lega
Molte leghe 2xxx sono più difficili da saldare per fusione rispetto alle comuni leghe 5xxx e 6xxx.
La saldatura può introdurre fessurazioni, ammorbidimento delle zone termicamente alterate, e perdita delle proprietà originali del trattamento termico.
Per una struttura che dipende fortemente dalla saldatura, Normalmente esaminerei prima una famiglia di leghe più saldabili.
Dove è necessario utilizzare 2xxx, fissaggio meccanico, bullonatura, o rivettatura potrebbe essere più appropriato a seconda del design.
La lezione è semplice: scegliere la lega per l'intero processo produttivo, non solo per la sua resistenza alla trazione.
Non trattare la condizione di forgiatura come condizione meccanica finale
Per leghe 2xxx trattabili termicamente, la forgiatura stabilisce la forma e la struttura della deformazione, ma le proprietà meccaniche richieste vengono normalmente ottenute attraverso una specifica trattamento della soluzione e condizione di invecchiamento.
T4 e T6 sono esempi comuni, ma la giusta tempra dipende dalla lega, forma del prodotto, e applicazione.
T4 generalmente fornisce un'utile combinazione di resistenza e duttilità, mentre le condizioni di invecchiamento ad alta resistenza possono fornire una maggiore resistenza.
Per un componente portante, il disegno dovrebbe definire chiaramente la lega e lo stato d'animo richiesti.
Non dare mai per scontato che un pezzo forgiato possa essere utilizzato direttamente semplicemente perché la forgiatura stessa sembra sana.
Controllare il materiale iniziale
Lo dico sempre ai giovani ingegneri: non tentare di correggere la scarsa qualità della billetta con una buona matrice.
Il materiale iniziale deve soddisfare la chimica della lega specificata e lo standard del materiale applicabile.
La verifica chimica e la tracciabilità sono particolarmente importanti per le leghe 2xxx perché la composizione influisce sulla resistenza, Comportamento della corrosione, trattamento termico, e forgiare la risposta.
Piuttosto che fare affidamento solo sulla frase “alluminio primario”., verificare le specifiche del materiale, analisi chimiche, identificazione del lotto, e documentazione di tracciabilità.
Un processo di forgiatura stabile inizia con un materiale stabile.
Scegli un fornitore di forgiatura per la capacità di processo, Non solo tonnellaggio o prezzo della stampa
2Le leghe xxx possono essere spietate. Maggiore resistenza alla deformazione, sensibilità alla temperatura, Inoltre, requisiti più rigorosi di controllo del processo fanno sì che un'officina di forgiatura inesperta possa rapidamente incorrere in crepe, riempimento insufficiente, pieghevole, flash eccessivo, o instabilità dimensionale.
Quando si valuta un fornitore, Guarderei oltre il prezzo indicato e chiederei:
Possono progettare la preforma? Possono controllare la temperatura della billetta? Comprendono il riempimento dello stampo 2xxx?
Possono trattare termicamente e ispezionare correttamente la forgiatura? Possono lavorare il componente finito?
La capacità della stampa è importante, ma una pressa da 2.000 tonnellate non realizza automaticamente una buona forgiatura 2xxx.
La vera capacità sta nella combinazione del controllo dei materiali, morire ingegneria, esperienza di forgiatura, trattamento termico, Lavorazione CNC, e ispezione.
Domande frequenti
L'alluminio 2xxx può essere forgiato?
SÌ. 2xxx è forgiato a caldo all'interno di una finestra di temperatura controllata, tipicamente una temperatura iniziale di forgiatura intorno ai 430–460°C, con una temperatura finale di forgiatura non inferiore a circa 350–380°C.
Il tonnellaggio dell'attrezzatura deve essere adeguato a causa della maggiore resistenza alla deformazione.
Qual è la differenza tra 2A12 e 2024?
Sono controparti vicine. 2024 è la designazione internazionale; 2A12 (precedentemente LY12) è il grado cinese ampiamente utilizzato nell'industria nazionale.
Le proprietà sono simili, ma le tolleranze chimiche e le certificazioni dei fornitori differiscono: verifica sempre secondo lo standard applicabile.
Quali difetti di forgiatura sono comuni in 2xxx?
I rischi principali sono fessurazioni e riempimenti incompleti, causato da una finestra di temperatura ristretta e da un'elevata resistenza alla deformazione.
Il surriscaldamento può causare ustioni; il surriscaldamento provoca screpolature. Piegature e sovrapposizioni si verificano quando la progettazione dello stampo o il tonnellaggio della pressa sono inadeguati.
Quale temperamento viene utilizzato dopo la forgiatura 2xxx?
T4 (soluzione + invecchiamento naturale) per duttilità e lavorabilità, o T6 (soluzione + invecchiamento artificiale) per una maggiore resistenza.
La scelta dipende dal percorso di carico, requisiti di fatica, e lavorazione a valle.
XuChang DEZE può forgiare le leghe della serie 2xxx?
SÌ. Copriamo 2A12, 2014, e altri gradi 2xxx che utilizzano lingotti di alluminio primario certificati.
La nostra attrezzatura comprende presse per forgiatura di precisione da 300T–2500T e macchine per forgiatura a freddo, supporto caldo, Freddo, e processi ibridi.
Inviaci il tuo disegno per un'analisi DFM gratuita che ne copra la fattibilità, percorso del processo, e preventivo di spesa.

